Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00

Obejrzyj wszystkie 19 oficjalnych filmów JHIMS o maszynie ZM500 do wkręcania i wykręcania wkrętów — od pierwszego uruchomienia po wykręcanie wkrętów.

Kompletny kurs operatora trójosiowej maszyny ZM500 do wkręcania i wykręcania wkrętów – wszystkie 19 oficjalnych filmów JHIMS w kolejności ich nagrania, od podłączenia zasilania i powietrza, zamocowania pierwszego modułu LED i nauczenia współrzędnych wkrętów, przez kalibrację kamery, tryb głębokości i momentu, aż po wykręcanie wkrętów, ponowne dokręcanie i przezbrojenie na inny rozmiar wkrętu.
Krótka odpowiedź: Poniższe 19 filmów to oficjalna seria szkoleniowa JHIMS dla maszyny ZM500 do wkręcania i wykręcania wkrętów i każdy z nich odtwarza się na tej stronie. Numery filmów na tej stronie są takie same jak numery Part na YouTube, więc Part 7 to film 7. Jeśli maszyna jest nowa, obejrzyj najpierw filmy od 1 do 8 – omawiają one osprzęt, pierwszy program, nauczanie współrzędnych, kalibrację i tryb głębokości. Jeśli maszyna już pracuje, skorzystaj z tabeli usterek poniżej, aby przejść do dokładnego filmu i znacznika czasu, który rozwiązuje Twój problem.
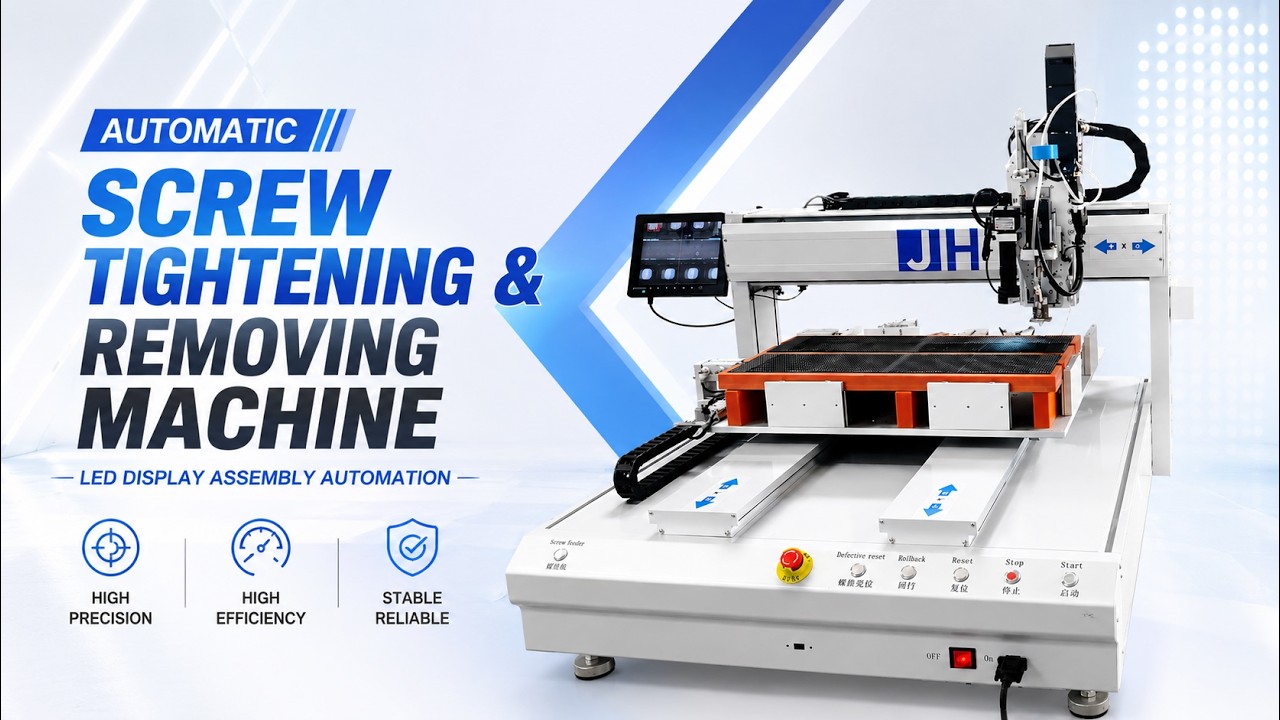
Wszystkie 19 filmów to oficjalna seria JHIMS ZM500 na naszym własnym kanale YouTube – Part 1 do 19, w kolejności nagrania, bez materiałów od osób trzecich.
Realizuj pięć faz po kolei. Każdy wpis wideo zawiera procedurę pokazaną w danym odcinku, a następnie uwagi podane w filmie źródłowym.
Podłączenia zasilania, sygnałów i powietrza, podajnik z misą wibracyjną, mocowania pneumatyczne, kamera CCD i panel sterowania.
Video 1 — Przegląd osprzętu: zasilanie, kable sygnałowe, powietrze, podajnik i panel sterowania (9:40)
Kluczowe momenty: 00:00 Podłączenie przewodu zasilania i kabla sygnałowego · 00:19 Podłączenie przewodów sygnałowych do podajnika wkrętów · 01:56 Podłączenie węża wejściowego ciśnienia powietrza · 02:34 Napięcie i częstotliwość sterownika podajnika wkrętów · 04:16 Włączenie głównego zasilania maszyny
Uwaga: Sterownik misy wibracyjnej jest ustawiony fabrycznie. Regulować można wyłącznie napięcie (U) i częstotliwość (F) – nie dotykaj niczego innego w tym sterowniku (patrz film 9).
Uwaga: Naciśnij reset po włączeniu zasilania, aby alarm się skasował i głowica wróciła do punktu początkowego, a przed wyłączeniem zasilania naciśnij reset ponownie.
Video 9 — Powtórka osprzętu: sterownik podajnika, mocowania, kamera i silnik napędowy (8:12)
Kluczowe momenty: 01:37 Zmiana języka wyświetlania · 02:09 Początek okablowania na panelu tylnym · 02:22 Podłączenie węża głównego wlotu powietrza · 03:27 Regulacja sterownika misy wibracyjnej (U/F) · 04:25 Cylinder mocujący na module LED
Uwaga: Przewód powietrzny musi przechodzić przez czujnik, zanim dotrze do głowicy – jeśli zostanie poprowadzony poza czujnikiem, maszyna nie widzi nadchodzącego wkrętu.
Uwaga: Napięcie i częstotliwość sterownika podajnika zostały ustawione przed wysyłką; ich zmiana jest najczęstszą przyczyną nierównomiernego podawania wkrętów.
Przełącz sterownik na język angielski, ustaw parametry domyślne, dopasuj przyrząd do rozmiaru modułu i utwórz nazwany program.
Video 2 — Przełączenie sterownika na język angielski i ustawienie pierwszych parametrów programu (9:25)
Kluczowe momenty: 00:06 Otwarcie Menu 4 do ustawień języka · 00:29 Przełączenie sterownika na język angielski · 04:37 Wprowadź 1, aby zamocować produkt · 05:14 Wyrównanie czerwonego kursora do środka otworu na wkręt · 05:49 Zapis pierwszej współrzędnej klawiszem Location
Uwaga: Wejście do menu języka to ta sama kombinacja klawiszy w każdej ZM500: Stop + Menu 1, a następnie Menu 4.
Uwaga: Produkt musi być zamocowany, zanim nauczysz jakąkolwiek współrzędną — inaczej każda zapisana pozycja jest błędna.
Video 3 — Dopasowanie przyrządu do rozmiaru modułu LED i utworzenie nazwanego programu (12:13)
Kluczowe momenty: 00:06 Poluzowanie wkrętów, aby przesunąć przyrząd cylindra · 02:18 Otwarcie Menu 3, aby zamocować moduł · 03:41 Rozpoczęcie tworzenia nowego programu · 05:22 Przełączenie metody wprowadzania nazwy programu · 07:57 Ustawienie długości dosuwu na zero
Uwaga: Maksymalny rozmiar produktu dla ZM500 to L500 × W500 mm; przyrząd cylindra można przesunąć w dowolne miejsce w tym obrysie.
Uwaga: Jeśli moduł nie jest płaski przed zamocowaniem, współrzędne pobrane później będą przesunięte o wielkość pochylenia modułu.
Video 10 — Przygotowanie do wykręcania wkrętów: mocowanie, wymiana dyszy i uruchomienie programu (8:20)
Kluczowe momenty: 00:06 Początek wykręcania wkrętów z płytki · 00:53 Regulacja przyrządu przy zamocowanym cylindrze · 03:59 Początek wymiany dyszy do wykręcania wkrętów · 06:06 Montaż rurki powietrznej przed wykręcaniem wkrętów · 07:24 Przełączenie metody wprowadzania, aby wpisać nazwę produktu
Uwaga: Jeśli część do wykręcania nie wchodzi w gniazdo, poluzuj małą śrubę na uchwycie, zamiast wciskać część na siłę – wciskanie na siłę odkształca bit.
Uwaga: Regulacja cylindra po zamocowaniu to właśnie to, co chroni produkt przed przesunięciem podczas wykręcania wkrętów.
Znajdź każdy otwór na wkręt przez kamerę CCD, zapisz go sterownikiem ręcznym, skopiuj identyczne wzory otworów zbiorczo, a następnie skalibruj kamerę względem głowicy.
Video 4 — Programowanie, część 1: zamocowanie modułu i nauczenie każdego otworu na wkręt kamerą CCD (17:07)
Kluczowe momenty: 00:32 Zwolnienie mocowania cylindra za pomocą resetu · 01:55 Zmiana wartości opcji 5 na mocowanie · 02:53 Wprowadź komendę usuwania wkrętów · 09:07 Wyśrodkuj kursor na pierwszym otworze na wkręt · 14:00 Sprawdź ponownie i popraw zapisane współrzędne
Uwaga: Jeśli współrzędne otworu są przesunięte, wkrętu nie można prawidłowo wkręcić ani wykręcić – celownik musi znajdować się w środku otworu, a nie na jego krawędzi.
Uwaga: W przypadku modułów LED zdejmij lub podnieś maskę, gdy zasłania otwory; Video 5 pokazuje skrót — nauczanie na module, w którym już są wkręty.
Video 5 — Szybkie programowanie: skopiuj jeden wzór wkrętów na identyczną sekcję (8:02)
Kluczowe momenty: 00:43 Przedstaw metodę kopiowania współrzędnych · 02:14 Przesuń CCD do pierwszego dolnego otworu na wkręt · 04:00 Naciśnij 1, aby wybrać opcję kopiowania · 05:59 Skopiuj górne współrzędne poniżej wiersza 39 · 07:09 Wyśrodkuj ponownie każdą skopiowaną współrzędną wkrętu
Uwaga: Kopiowanie zbiorcze działa tylko wtedy, gdy drugi obszar ma taki sam rozstaw otworów jak pierwszy – nieregularne wzory trzeba nauczać otwór po otworze (film 13).
Uwaga: Nawet poprawna kopia wymaga kontroli wzrokowej: jeden przesunięty otwór to jeden wkręt, który nie wejdzie.
Video 6 — Kalibracja kamery CCD względem głowicy (7:42)
Kluczowe momenty: 01:00 Otwórz Menu 4, aby wykonać kalibrację · 01:45 Skalibruj odległość kamery od głowicy · 04:39 Wywierć znacznik oboma przyciskami · 05:58 Zlokalizuj wywiercony znacznik za pomocą CCD · 07:15 Naciśnij Enter, aby potwierdzić kalibrację
Uwaga: Kalibruj ponownie zawsze wtedy, gdy kamera została zdjęta lub uderzona, gdy wymieniono dyszę albo gdy pozycja wkręcania wygląda na niedokładną – cały cel kalibracji to ponowne ustalenie odległości kamera–głowica.
Uwaga: Zgięty lub odkształcony grot dyszy również wymaga kalibracji po wymianie.
Video 11 — Nauczanie współrzędnych sterownikiem ręcznym: prędkości, crosshair i klawisz zapisu (15:16)
Kluczowe momenty: 00:01 Rozpocznij nauczanie współrzędnych wkrętów · 00:38 Wyreguluj ostrość kamery, aby uzyskać wyraźny obraz · 01:11 Przełącz na niską prędkość przy otworze na wkręt · 01:52 Zapisz pierwszą współrzędną klawiszem 1 · 13:01 Wprowadź instrukcję usuwania wkrętów
Uwaga: Wielokrotne naciśnięcie 1 pod rząd zapisuje zduplikowane współrzędne – jedno naciśnięcie, jeden otwór.
Uwaga: Ta sama procedura współrzędnych służy do montażu i do usuwania; tryb ustawia się później w parametrach, nie podczas nauczania.
Video 13 — Zapis wszystkich współrzędnych otworów i zbiorcze kopiowanie bloku do następnej sekcji (11:09)
Kluczowe momenty: 01:03 Naciśnij 1, aby zapisać współrzędną · 02:54 Pokaz zbiorczego kopiowania współrzędnych wkrętów · 03:50 Wybierz opcję kopiowania w menu 1 · 05:48 Wyrównaj ponownie skopiowane współrzędne do środków wkrętów · 07:59 Pokaz błędnej operacji dublującej współrzędne
Uwaga: Kopiowanie zbiorcze jest nieprawidłowe dla nieregularnych wzorów otworów – jeśli rozstaw się różni, nauczaj otwory pojedynczo.
Uwaga: Podczas kopiowania sprawdź, czy rozstaw docelowy odpowiada rozstawowi źródłowemu, zanim zaakceptujesz kopię.
Ustaw wysokość osi Z, wybierz tryb głębokości lub tryb momentu, ustaw limit żywotności bitu, sprawdź parametry domyślne i uruchom program – w tym jak pominąć wkręt po alarmie.
Video 7 — Ustawienie wysokości montażu osi Z i wybór trybu detekcji głębokości lub trybu momentu obrotowego (10:49)
Kluczowe momenty: 00:22 Powoli opuść oś Z do powierzchni · 02:27 Edytuj zbiorczo wszystkie wysokości osi Z · 04:02 Wybierz tryb detekcji głębokości w Menu 4 · 06:00 Zrestartuj maszynę, aby zastosować tryb · 07:45 Rozpocznij od wartości momentu 0,03
Uwaga: Tryb detekcji głębokości zatrzymuje wkrętarkę, gdy czujnik wykryje kolumnę teleskopową; tryb momentu obrotowego zatrzymuje ją po osiągnięciu ustawionego momentu. Nigdy nie mieszaj obu ustawień w jednym programie.
Uwaga: Biały docisk może jedynie dotykać powierzchni LED – dociśnięcie go zmienia wysokość, którą właśnie zapisałeś.
Video 8 — Uruchomienie programu i pominięcie wkrętu po alarmie głębokości (13:33)
Kluczowe momenty: 01:18 Otwórz stronę 2, opcję 7 w menu 3 · 01:37 Ustaw opcję pięć na 1 dla mocowania cylindra · 02:20 Przełącz ruch kamery na ruch wiertła · 04:37 Odczytaj lampkę czujnika, aby ustalić punkt zatrzymania wiertła · 07:32 Obróć podziałkę teleskopową, aby ustawić głębokość dokręcania
Uwaga: Nieprawidłowość głębokości oznacza, że wkręt nie został dokręcony do ustawionej głębokości – maszyna zatrzymuje się, zamiast wkręcać go dalej. Pominięcie jest bezpieczne dla tego jednego wkrętu, ale oznacz go do ponownej kontroli.
Uwaga: Nie pozostawiaj pominiętego wkrętu bez adnotacji: płyta dla klienta nie może zostać wysłana z luźnym wkrętem.
Video 12 — Limit żywotności grotu wiertła, test silnika i punkt referencyjny CCD (13:23)
Kluczowe momenty: 00:00 Ustaw limit żywotności grotu wiertła · 05:27 Otwórz menu 4 przez Stop plus Menu 1 · 06:25 Wybierz tryb detekcji głębokości, wprowadzając 1 · 08:36 Dostosuj wartość momentu w opcji cztery · 09:52 Wyłącz zasilanie po ustawieniu parametru momentu
Uwaga: Licznik żywotności grotu to przypomnienie, a nie pomiar: maszyna nie widzi zużycia. Sprawdź grot, gdy pojawi się alarm.
Uwaga: Wybór niewłaściwego punktu odniesienia (kamera czy dysza) to częsta przyczyna tego, że nauczone współrzędne nagle wypadają poza środkiem.
Video 17 — Domyślne parametry referencyjne: montaż a usuwanie (3:01)
Kluczowe momenty: 00:08 Ustaw parametr prędkości dosuwu · 00:51 Włącz ustawienie detekcji wkrętów · 01:22 Zamknięcie blokuje wkręty, otwarcie usuwa · 02:32 Podnieś wysokość usuwania do 15 lub 20 · 02:49 Włącz przełącznik usuwania wkrętów
Uwaga: Przełącznik wykręcania należy ustawić na 1, aby wykręcać wkręty, i na 0, aby je wkręcać – błędna wartość jest zwykle przyczyną tego, że cykl wykręcania nic nie robi.
Uwaga: Przed każdym przebiegiem usuwania sprawdź wysokość usuwania względem produktu: zbyt niska i głowica uderza w moduł.
Video 18 — Montaż w trybie momentu obrotowego: kolumna teleskopowa i wartość momentu (4:40)
Kluczowe momenty: 00:00 Wykręć kolumnę teleskopową z czujnika · 00:53 Wybierz 0 dla trybu momentu obrotowego · 01:15 Otwórz inteligentne ustawienia zbiorcze, opcja 7 · 02:32 Obniż parametr momentu do 0,04 · 03:33 Naciśnij OK, aby zapisać parametry
Uwaga: 0,15 N·m to już wysoka wartość dla tych wkrętów; zaczynaj od niskiego momentu obrotowego, a nie od wysokiego.
Uwaga: W trybie momentu obrotowego czujnik detekcji głębokości nie może zadziałać, w przeciwnym razie maszyna zatrzyma się przed osiągnięciem momentu obrotowego.
Zmień głowicę na wykręcanie, uruchom wykręcanie od kursora, następnie dokręć wkręty ponownie, przełącz program wykręcania z powrotem na montaż i odtwórz współrzędne po zmianie przyrządu mocującego.
Video 14 — Ustaw wysokość osi Z, a następnie uruchom wykręcanie wkrętów od kursora (6:09)
Kluczowe momenty: 00:09 Ustaw współrzędne osi Z do montażu · 02:27 Wprowadź wartość wysokości osi Z 68,6 mm · 03:11 Sprawdź jeden wkręt w trybie pojedynczego kroku · 04:32 Ustaw maksymalny czas dokręcania 0,5 dla wykręcania · 05:30 Uruchom od kursora, aby wykręcić pozostałe wkręty
Uwaga: Dysza powinna wisieć nieco nad powierzchnią LED, a nie na nią naciskać – bit ma jeszcze skok, gdy opada.
Uwaga: Uruchomienie od kursora kontynuuje od bieżącej współrzędnej, więc błędna pozycja kursora oznacza, że maszyna zacznie od niewłaściwego wkręta.
Video 15 — Ponowne dokręcanie po wykręcaniu i wymiana części podajnika na inny rozmiar wkręta (9:00)
Kluczowe momenty: 00:09 Wymień dyszę · 00:42 Podnieś przyrząd mocujący i włóż wiertło · 01:42 Wymień przewód powietrza podajnika wkrętów · 05:34 Wymień części podajnika na nowy rozmiar wkręta · 07:30 Zamontuj prowadnicę wkrętów M1.0
Uwaga: Przewód powietrza wciśnięty nie do końca to klasyczna przyczyna tego, że wkręty nie dochodzą do głowicy.
Uwaga: Zmiana rozmiaru wkrętu oznacza jednoczesną wymianę części podajnika i bitu – niedopasowany bit uszkadza zarówno łeb wkrętu, jak i sam bit.
Video 16 — Przekształć program wykręcania z powrotem na montaż (15:49)
Kluczowe momenty: 00:07 Zmień czas dokręcania na 1,5 sekundy · 01:15 Wyłącz tryb wykręcania wkrętów · 03:56 Skopiuj program do sterownika · 07:33 Wprowadź wysokość osi Z 60,8 · 14:46 Uruchom od kursora dla pozostałych wkrętów
Uwaga: Montaż i wykręcanie korzystają z tej samej listy współrzędnych, ale nie z tych samych czasów: czas wykręcania i czas dokręcania ustawia się osobno.
Uwaga: Nie przesuwaj siłownika mocowania w górę i w dół zbyt szybko – przesuwa to produkt i nauczone współrzędne przestają pasować.
Video 19 — Odtwórz współrzędne po zmianie przyrządu mocującego i kontynuuj cykl (13:22)
Kluczowe momenty: 00:15 Wyłącz tryb wykręcania wkrętów · 00:48 Współrzędne przesunięte po dodaniu przyrządu mocującego · 02:18 Wybierz opcję 9, aby nauczyć przesunięcie · 09:12 Zwiększ moment obrotowy z 0,04 do 0,045 · 12:45 Uruchom od kursora, aby dokończyć montaż
Uwaga: Dodanie lub przesunięcie przyrządu zmienia położenie produktu, więc wcześniej nauczone współrzędne przestają być ważne – naucz je ponownie, zamiast korygować jeden otwór.
Uwaga: Test w trybie pojedynczego kroku na pierwszym wkręcie potwierdza odtworzony program przed uruchomieniem automatycznym.
Wszystko poniżej pochodzi ze specyfikacji produktu i z filmów szkoleniowych. Sprawdź to przed pierwszym wkrętem oraz po każdej zmianie produktu, rozmiaru wkręta lub przyrządu mocującego.
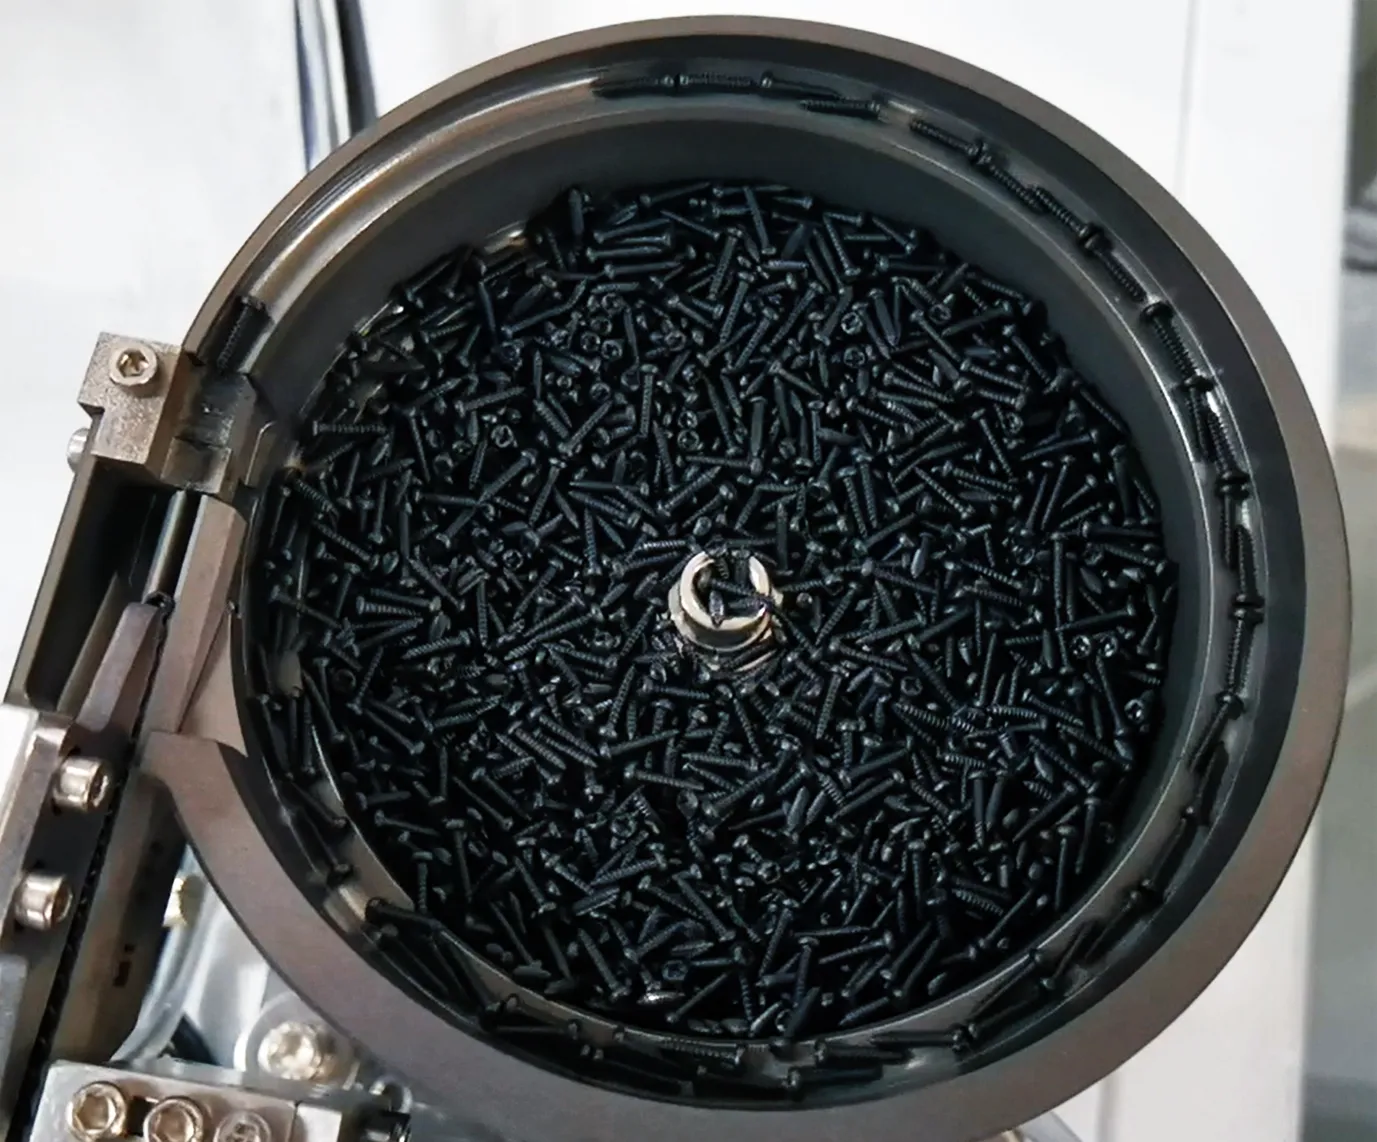
Uwaga: ZM500 przechowuje do 1 000 programów, więc jeden program na produkt to najszybszy sposób przezbrojenia: przywołaj, zamocuj, uruchom.
Numery filmów są identyczne z numerami Part w YouTube. Skorzystaj z tej tabeli, aby wybrać potrzebny film, zanim zaczniesz oglądać.
| Wideo | Etap | Temat | Możesz zrobić to później |
|---|---|---|---|
| Video 1 | Phase 1 | Przegląd podzespołów: zasilanie, przewody sygnałowe, powietrze, podajnik i panel sterowania | Rozpoznaj każdy podzespół ZM500 i wykonaj prawidłowo połączenia elektryczne, sygnałowe i pneumatyczne. |
| Video 2 | Phase 2 | Przełącz sterownik na angielski i ustaw pierwsze parametry programu | Otwórz menu parametrów, zmień język interfejsu i wprowadź wartości domyślne, których ZM500 potrzebuje przed nauczeniem programu. |
| Video 3 | Phase 2 | Dopasuj przyrząd mocujący do rozmiaru modułu LED i utwórz nazwany program | Przesuń mocowania pneumatyczne i klocki podporowe odpowiednio do modułu, a następnie zapisz zadanie pod jego własną nazwą programu. |
| Video 4 | Phase 3 | Programowanie, część 1: zamocuj moduł i naucz każdy otwór na wkręt za pomocą kamery CCD | Zapisuj współrzędne otworów na wkręty po kolei, korzystając z celownika kamery i klawiszy sterownika ręcznego. |
| Video 5 | Phase 3 | Szybkie programowanie: skopiuj jeden układ wkrętów na identyczną sekcję | Skróć czas programowania, kopiując już nauczony blok współrzędnych na drugi, identyczny obszar tego samego produktu. |
| Video 6 | Phase 3 | Skalibruj kamerę CCD względem głowicy | Naucz maszynę, gdzie kamera znajduje się względem dyszy, aby każda nauczona współrzędna rzeczywiście trafiała w otwór na wkręt. |
| Video 7 | Phase 4 | Ustaw wysokość montażową osi Z i wybierz tryb detekcji głębokości lub tryb momentu obrotowego | Ustaw wysokość, na której wkręt jest wkręcany, i zrozum różnicę między trybem detekcji głębokości a trybem momentu obrotowego. |
| Video 8 | Phase 4 | Uruchom program i pomiń wkręt po alarmie detekcji głębokości | Dokończ zestaw parametrów, uruchom program i poradź sobie z alarmami, które ZM500 zgłasza podczas pracy. |
| Video 9 | Phase 1 | Podsumowanie podzespołów: sterownik podajnika, mocowania, kamera i silnik wkrętarki | Drugie, dokładniejsze omówienie podzespołów – przydatne, gdy sprawdzasz połączenie, co do którego nie masz pewności. |
| Video 10 | Phase 2 | Przygotuj wykręcanie wkrętów: zamocuj, zmień dyszę i uruchom program | Przestaw maszynę z wkręcania na wykręcanie wkrętów i przed zapisaniem czegokolwiek potwierdź, że produkt leży płasko. |
| Video 11 | Phase 3 | Nauczanie współrzędnych sterownikiem ręcznym: prędkości, celownik i klawisz zapisu | Prawidłowo używaj sterownika ręcznego – przełączanie prędkości, klawisze jog X/Y i zasada jednego naciśnięcia przy zapisie otworu. |
| Video 12 | Phase 4 | Limit żywotności wiertła, test silnika i punkt odniesienia CCD | Ustaw licznik żywotności wiertła i wiedz, którego klawisza przywracania użyć przy każdym alarmie. |
| Video 13 | Phase 3 | Zapisz wszystkie współrzędne otworów i skopiuj blok zbiorczo na następną sekcję | Utwórz pełny zestaw współrzędnych i skopiuj zakres współrzędnych na kolejne numery seryjne. |
| Video 14 | Phase 5 | Ustaw wysokość osi Z, a następnie uruchom wykręcanie wkrętów od kursora | Ustaw punkt odniesienia wysokości dla montażu i rozpocznij automatyczny cykl wykręcania od bieżącej pozycji. |
| Video 15 | Phase 5 | Ponowne dokręcanie po wykręcaniu i wymiana części podajnika na inny rozmiar wkręta | Po cyklu wykręcania wkręć wkręty z powrotem oraz przestaw podajnik i głowicę na inny rozmiar wkręta. |
| Video 16 | Phase 5 | Przekształć program wykręcania z powrotem na montaż | Wykorzystaj ponownie program utworzony do wykręcania wkrętów, aby wkręcał wkręty zamiast je wykręcać. |
| Video 17 | Phase 4 | Wartości domyślne parametrów: montaż a wykręcanie | Odczytaj ekran parametrów domyślnych i wiedz, które wartości dotyczą wkręcania, a które wykręcania wkrętów. |
| Video 18 | Phase 4 | Montaż w trybie momentu obrotowego: kolumna teleskopowa i wartość momentu obrotowego | Uruchom maszynę w trybie momentu – czujnik nie jest wyzwalany, moment jest stopniowo zwiększany, aż wkręt zostanie dokręcony. |
| Video 19 | Phase 5 | Odtwórz współrzędne po zmianie przyrządu mocującego i kontynuuj cykl | Odzyskaj program, którego współrzędne nie pasują już do produktu po zmianie przyrządu mocującego. |
Objawy w kolejności zgłaszanej przez operatorów, wraz z filmem i znacznikiem czasu, który dotyczy każdego z nich. Podaj numer filmu i znacznik czasu, gdy kontaktujesz się z naszymi inżynierami – oszczędza to jednej rundy pytań.
| Objaw lub alarm | Najbardziej prawdopodobna przyczyna | Co zrobić | Wideo |
|---|---|---|---|
| Wkręty przestały być podawane, brak wkręta przy głowicy | Wkręt zaklinował się w przewodzie podającym lub przewód nie jest wciśnięty do końca w złączkę | Naciśnij białą klamrę i wciśnij przewód powietrza do końca w złączkę, sprawdź prowadnicę podajnika, a następnie wznów pracę | 15 |
| Podajnik wibruje, ale wkręty nie wypadają | Zmieniono napięcie lub częstotliwość misy wibracyjnej | Przywróć U i F do wartości fabrycznych – w tym sterowniku regulować można tylko U i F | 9 |
| Maszyna zgłasza alarm po ustawionej liczbie wkrętów | Licznik żywotności wiertła osiągnął limit | Sprawdź bit; jeśli jest nadal dobry, zwiększ limit w ustawieniu żywotności bitu | 12 |
| Alarm poślizgu / wyślizgnięcia wkrętu | Wkręt nie jest osadzony, bit zużyty lub napęd został przerwany | Usuń zakleszczony wkręt z głowicy; jeśli wkręt jest już wkręcony, naciśnij Start, jeśli nie — użyj przełącznika testu silnika | 12 |
| Alarm nieprawidłowej głębokości w trakcie pracy | Wkręt nie osiągnął ustawionej głębokości | Naciśnij Start raz, aby pominąć ten wkręt i kontynuować; oznacz pominięty wkręt do ponownej kontroli | 8 |
| Dokręcone wkręty nadal luźne w trybie momentu | Zbyt niski moment lub czujnik wykrywa kolumnę teleskopową | Wkręć kolumnę w dół, tak aby czujnik nie został wyzwolony, następnie zwiększaj stopień momentu krok po kroku i wykonaj test | 18 |
| Wkręty trafiają poza środek | Współrzędna nie jest wyśrodkowana lub punkt referencyjny kamery/dyszy jest nieprawidłowy | Wyśrodkuj ponownie celownik i naciśnij Location; sprawdź ustawienie punktu CCD | 4 / 12 |
| Wszystkie współrzędne nieprawidłowe po zmianie przyrządu | Pozycja produktu przesunęła się wraz z przyrządem | Zbuduj ponownie listę współrzędnych dla nowej pozycji, następnie uruchom od kursora | 19 |
| Cykl wykręcania nic nie robi | Tryb wykręcania wkrętów nie jest włączony | Ustaw tryb wykręcania wkrętów na 1 (0 wkręca wkręty, 1 wykręca je) | 17 |
| Głowica do wykręcania uderza w produkt | Zbyt niska ustawiona wysokość wykręcania | Zwiększ wysokość wykręcania – w filmie użyto 15 lub 20, gdy głowica dotyka | 17 |
| Głowica koliduje z produktem lub opada na produkt | Zasilanie wyłączone bez resetu | Przed każdym wyłączeniem zasilania naciśnij Reset | 1 / 2 |
| Maszyna nie porusza się po włączeniu zasilania | Alarm zgłoszony przy starcie | Naciśnij przycisk reset – głowica wraca do punktu początkowego, a alarm zostaje skasowany | 2 |
Części wymieniane podczas normalnej pracy i miejsca, w których pokazano każdą wymianę. Zmiana rozmiaru wkrętu wymaga jednoczesnej wymiany trzech części podajnika i bitu.
| Część | Kiedy wymienić lub sprawdzić | Zaprezentowano w |
|---|---|---|
| Driver bit | Po osiągnięciu limitu trwałości ustawionego w sterowniku lub gdy główki wkrętów zaczynają się wyślizgiwać | 12 |
| Dysza (zespół) | Gdy dysza jest uderzona, odkształcona lub nie trzyma wkrętu prostopadle | 1, 10 |
| Część do wykręcania wkrętów | Zakładana do prac wykręcania, zdejmowana ponownie do montażu | 10, 15 |
| Części podajnika dla danego rozmiaru wkrętu | Zawsze przy zmianie rozmiaru wkrętu – M0.8, M1.0 i M1.7 wymagają własnych części | 15 |
| Przewód doprowadzający powietrze | Gdy wkręt nie dociera już do głowicy; osadź ponownie do dna złączki | 15 |
| Klocki podporowe i pozycja mocowania | Przy każdej zmianie produktu | 3, 10 |
| Kalibracja kamera–głowica | Po zdjęciu lub uderzeniu kamery albo po każdej wymianie dyszy | 6 |
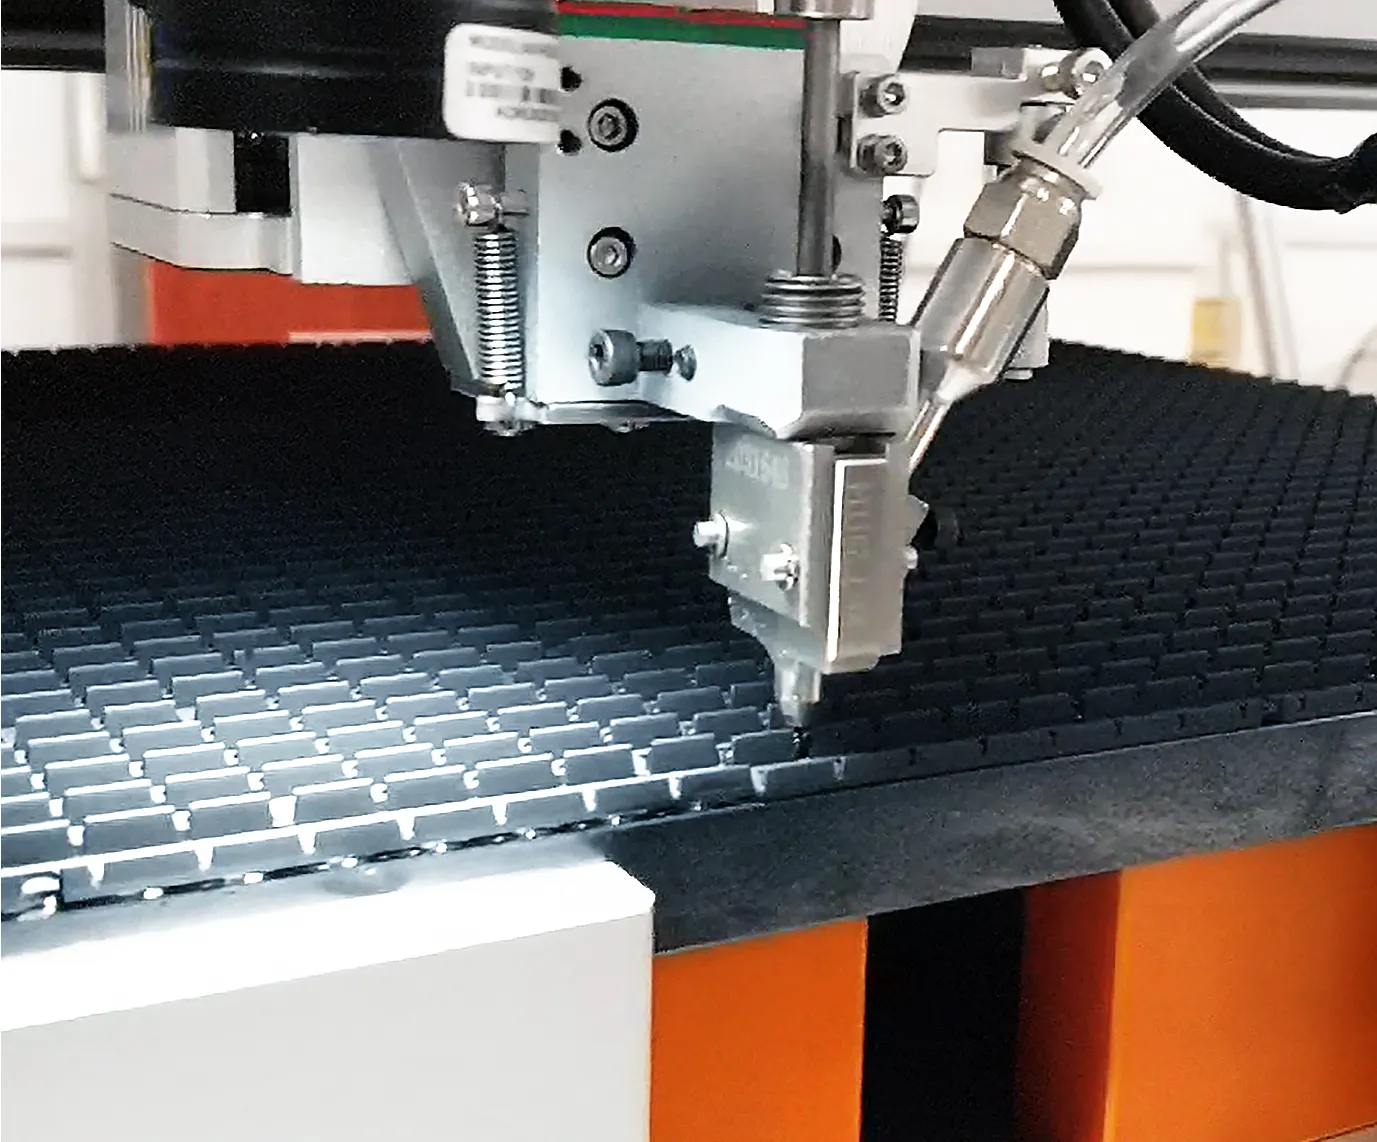
ZM500 używa tych samych współrzędnych i tego samego portalu do montażu i do wykręcania. Zmieniają się cztery rzeczy i wszystkie cztery pokazano w filmach od 10 do 19.
Uwaga: Po cyklu wykręcania dokręć wkręty ponownie dyszą montażową (film 15) i zawsze sprawdź bit przed ponownym wkręceniem całego wzoru.
Wartości zgodne z opublikowanymi na stronie produktu ZM500 – używaj tych, a nie wartości, które możesz pamiętać ze starszej maszyny.
| Pozycja | Specyfikacja | Pozycja | Specyfikacja |
|---|---|---|---|
| Model | ZM500 | Specyfikacja wkrętów | M0.8–M1.7 |
| Liczba osi | 3+1 osie (oś Y pomocnicza) | Dokładność pozycjonowania | ±0,025 mm |
| Powtarzalność | ±0,025 mm | Zgodny rozmiar produktu | L500 × W500 mm |
| Wydajność mocowania | 0,9–1,2 s na wkręt | Jednoczesne wkrętarki | 1 (elektryczna wkrętarka serwo) |
| Efektywny skok (X/Y/Z) | 520 × 520 × 100 mm | Wymiary gabarytowe | 960 × 900 × 750 mm |
| Masa maszyny | Ok. 110 kg | Sposób sterowania | Karta sterowania + sterownik ręczny |
| Zasilanie | AC 220V, 50 Hz | Robocze ciśnienie powietrza | 0,55–0,65 MPa |
| Sposób podawania | Nadmuchowy (pneumatyczny) | Feeder type | Precyzyjna misa wibracyjna |
| Pamięć programów | 1,000 programów | Wyświetlacz | Ekran dotykowy |
| Metoda wyrównywania | Wspomaganie kamerą | Tryb przyrządu | indywidualnie |
| Funkcje alarmowe | Poślizg, nieprawidłowe podawanie | Detekcja głębokości | Wbudowany moduł czujników |
Te odpowiedzi używają tych samych numerów filmów i znaczników czasu co 19-częściowa seria ZM500 powyżej.
Ta maszynaMaszyna do dokręcania i wykręcania wkrętów JHIMS ZM500Maszyna trójosiowa do wkręcania i wykręcania wkrętów M0.8–M1.7 w modułach LED o wymiarach do 500 × 500 mm.Otwórz → Mocowanie wkrętówJHIMS BL18 — pionowa maszyna 4-osiowa do wkręcania śrub w szafkach wyświetlacza LEDPionowa czteroosiowa maszyna mocująca do szaf wyświetlaczy LED, z własnym kursem złożonym z 19 filmów.Otwórz →
 Mocowanie wkrętówBiurkowa czteroosiowa maszyna do wkręcania śrub z nadmuchem powietrza JHIMS ZM320Czteroosiowa maszyna biurkowa do mocowania wkrętów, wykorzystująca ten sam sterownik i podawanie nadmuchowe.Otwórz →
 Dokręcanie wkrętówSzybka wkrętarka automatyczna 2P-LXS500 do modułów LEDWysokowydajna platforma do dokręcania wkrętów w modułach LED dla linii o większym wolumenie.Otwórz →
 Towarzysz liniiPrecyzyjny automatyczny dozownik kleju JH-D900Automatyczna dozownica kleju stosowana obok mocowania na liniach montażu modułów LED i PCB.Otwórz →
 Automatyzacja podawaniaLens Vibratory Feeder DPS-2Automatyczny podajnik wibracyjny soczewek do linii SMT pick-and-place.Otwórz →Other guidePrzewodnik wideo BL18Ten sam 19-filmowy format szkoleniowy zastosowany w maszynie do mocowania szaf wyświetlaczy LED BL18.Otwórz →
 FAQBL18 — FAQ rozwiązywania problemów53 rozwiązania typu objaw–film dla BL18 – ta sama metoda rozwiązywania problemów, co na tej stronie.Otwórz →
 Other guidePrzewodnik wideo R6-U19-etapowy format wideo zastosowany w maszynie do znakowania laserowego UV R6-U.Otwórz →
 Case studyStudium przypadku — Arabia SaudyjskaProducent wyświetlaczy LED, który zastąpił ręczne wkrętaki zautomatyzowaną platformą do dokręcania wkrętów.Otwórz →
 Case studyInstalacja w ArgentynieUruchomienie i szkolenie operatorów maszyny do mocowania szaf w Ameryce Południowej.Otwórz →
 WsparcieWsparcie techniczneZdalna diagnostyka, części zamienne i zgłoszenia serwisowe dla maszyn JHIMS.Otwórz →
Prześlij nam zdjęcie ekranu sterownika lub tekst alarmu oraz numer filmu, którego się trzymałeś – nasi inżynierowie odpowiadają w ciągu jednego dnia roboczego.















