Alamat
Gedung A1, Runteng Industrial Park, Jalan Xishan No. 4, Komunitas Longteng, Kecamatan Shiyan, Distrik Bao'an, Shenzhen 518000, Tiongkok
Jam kerja
Senin – Jumat: 07.00–19.00
Akhir pekan: 10.00–17.00
Alamat
Gedung A1, Runteng Industrial Park, Jalan Xishan No. 4, Komunitas Longteng, Kecamatan Shiyan, Distrik Bao'an, Shenzhen 518000, Tiongkok
Jam kerja
Senin – Jumat: 07.00–19.00
Akhir pekan: 10.00–17.00

Tonton semua 19 video resmi JHIMS untuk mesin pengencang dan pelepas sekrup ZM500, dari mulai dinyalakan hingga pelepasan sekrup.

Kursus operator lengkap untuk mesin pengencang dan pelepas sekrup tiga sumbu ZM500 – seluruh 19 video resmi JHIMS sesuai urutan perekamannya, mulai dari menyambungkan daya dan udara, menjepit modul LED pertama serta mengajarkan koordinat sekrup, melewati kalibrasi kamera, mode deteksi kedalaman dan mode torsi, hingga pelepasan sekrup, penguncian ulang, dan pergantian ukuran sekrup.
Jawaban langsung: 19 video di bawah ini adalah seri pelatihan resmi JHIMS untuk mesin pengencang dan pelepas sekrup ZM500, dan semuanya diputar di dalam halaman ini. Nomor video di halaman ini sama dengan nomor Part di YouTube, jadi Part 7 adalah video 7. Jika mesin masih baru, tonton video 1 sampai 8 terlebih dahulu – video tersebut mencakup perangkat keras, program pertama, pengajaran koordinat, kalibrasi, dan mode deteksi kedalaman. Jika mesin sudah Anda operasikan, gunakan tabel gangguan di bagian bawah untuk melompat ke video dan timestamp yang tepat yang mengatasi masalah Anda.
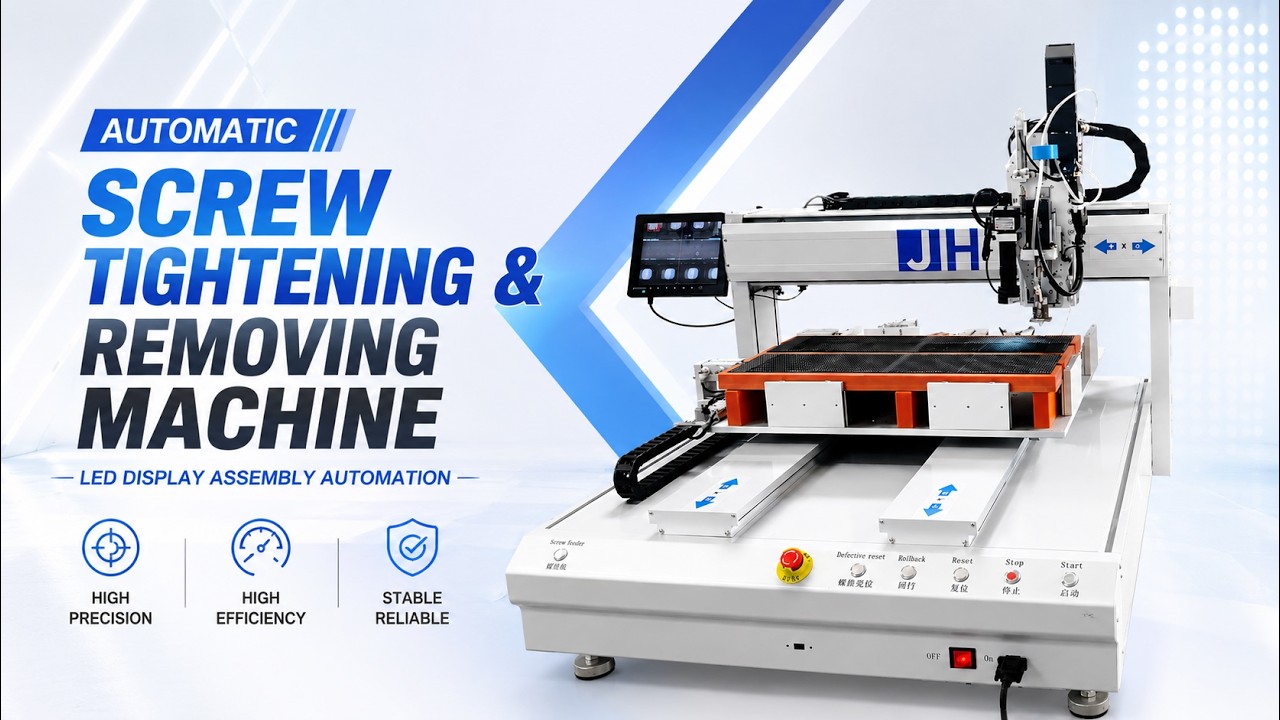
Seluruh 19 video adalah seri resmi JHIMS ZM500 di kanal YouTube kami sendiri – Part 1 sampai 19, sesuai urutan perekaman, tanpa unggahan pihak ketiga.
Ikuti lima fase secara berurutan. Setiap entri video mencantumkan prosedur yang ditunjukkan pada bagian tersebut, diikuti catatan yang disampaikan dalam video sumber.
Koneksi daya, sinyal, dan udara, feeder mangkuk bergetar, clamp pneumatik, kamera CCD, dan panel kontrol.
Video 1 — Tur perangkat keras: daya, kabel sinyal, udara, feeder, dan panel kontrol (9:40)
Momen penting: 00:00 Koneksi kabel daya dan kabel sinyal · 00:19 Hubungkan kabel sinyal ke feeder sekrup · 01:56 Koneksi selang masukan tekanan udara · 02:34 Tegangan dan frekuensi pengontrol feeder sekrup · 04:16 Nyalakan daya utama mesin
Catatan: Pengontrol mangkuk bergetar sudah disetel di pabrik. Hanya tegangan (U) dan frekuensi (F) yang boleh disesuaikan – jangan menyentuh bagian lain pada pengontrol tersebut (lihat video 9).
Catatan: Tekan Reset setelah daya dinyalakan agar alarm hilang dan kepala kembali ke posisi asal, lalu tekan Reset lagi sebelum mematikan daya.
Video 9 — Ringkasan perangkat keras: pengontrol feeder, clamp, kamera, dan motor penggerak (8:12)
Momen penting: 01:37 Ganti bahasa tampilan · 02:09 Mulai pengkabelan di panel belakang · 02:22 Hubungkan selang saluran masuk udara utama · 03:27 Setel pengontrol mangkuk bergetar (U/F) · 04:25 Silinder clamp pada modul LED
Catatan: Selang udara harus melewati sensor sebelum mencapai head – jika jalurnya di luar sensor, mesin tidak dapat melihat sekrup yang datang.
Catatan: Tegangan dan frekuensi pada pengontrol feeder telah disetel sebelum pengiriman; mengubahnya adalah penyebab paling umum sekrup tidak lagi terpasok merata.
Alihkan pengontrol ke bahasa Inggris, setel parameter bawaan, sesuaikan fixture dengan ukuran modul, dan buat program bernama.
Video 2 — Alihkan pengontrol ke bahasa Inggris dan setel parameter program pertama (9:25)
Momen penting: 00:06 Buka Menu 4 untuk pengaturan bahasa · 00:29 Alihkan pengontrol ke bahasa Inggris · 04:37 Masukkan 1 untuk clamp produk · 05:14 Sejajarkan kursor merah ke pusat lubang sekrup · 05:49 Rekam koordinat pertama dengan tombol Location
Catatan: Membuka menu bahasa menggunakan kombinasi tombol yang sama pada setiap ZM500: Stop + Menu 1, lalu Menu 4.
Catatan: Produk harus di-clamp sebelum Anda mengajarkan koordinat apa pun, jika tidak setiap posisi yang direkam akan salah.
Video 3 — Sesuaikan fixture dengan ukuran modul LED dan buat program bernama (12:13)
Momen penting: 00:06 Kendurkan sekrup untuk menggeser fixture silinder · 02:18 Buka Menu 3 untuk clamp modul · 03:41 Mulai membuat program baru · 05:22 Ganti metode masukan untuk nama program · 07:57 Setel panjang follow-up ke nol
Catatan: Ukuran produk maksimum untuk ZM500 adalah L500 × W500 mm; fixture silinder dapat dipindahkan ke mana saja di dalam area tersebut.
Catatan: Jika modul tidak rata sebelum di-clamp, koordinat yang diambil sesudahnya akan bergeser sebesar kemiringan modul.
Video 10 — Siapkan pelepasan sekrup: clamp, ganti nozel, dan mulai program (8:20)
Momen penting: 00:06 Mulai melepas sekrup dari pelat · 00:53 Sesuaikan fixture dengan silinder dalam keadaan ter-clamp · 03:59 Mulai ganti nozel untuk pelepasan sekrup · 06:06 Pasang selang udara sebelum melepas sekrup · 07:24 Ganti metode masukan untuk mengetik nama produk
Catatan: Jika komponen pelepas tidak terpasang dengan benar, kendurkan sekrup kecil pada dudukannya daripada memaksa komponen tersebut – memaksanya akan merusak bentuk mata obeng.
Catatan: Menyesuaikan silinder setelah clamp adalah yang mencegah produk bergeser saat sekrup dilepaskan.
Temukan setiap lubang sekrup melalui kamera CCD, rekam dengan handle, salin pola lubang yang identik secara massal, lalu kalibrasi kamera terhadap kepala.
Video 4 — Pemrograman bagian 1: clamp modul dan ajarkan setiap lubang sekrup dengan kamera CCD (17:07)
Momen penting: 00:32 Lepaskan clamp silinder dengan reset · 01:55 Ubah nilai opsi 5 menjadi clamp · 02:53 Masukkan perintah pelepasan sekrup · 09:07 Pusatkan kursor pada lubang sekrup pertama · 14:00 Periksa ulang dan koreksi koordinat yang tersimpan
Catatan: Jika koordinat sebuah lubang bergeser, sekrup tidak dapat dipasang atau dilepas dengan benar – crosshair harus berada di tengah lubang, bukan di tepinya.
Catatan: Untuk modul LED, lepaskan atau angkat mask bila menutupi lubang; video 5 menunjukkan cara singkat mengajari dari modul yang sudah berisi sekrup.
Video 5 — Pemrograman cepat: salin satu pola sekrup ke bagian yang identik (8:02)
Momen penting: 00:43 Perkenalan metode salin koordinat · 02:14 Pindahkan CCD ke lubang sekrup bawah pertama · 04:00 Tekan 1 untuk memilih opsi salin · 05:59 Salin koordinat atas ke bawah baris 39 · 07:09 Pusatkan kembali setiap koordinat sekrup hasil salinan
Catatan: Penyalinan massal hanya berfungsi jika area kedua memiliki jarak lubang yang sama dengan area pertama – pola tidak beraturan harus diajarkan lubang demi lubang (video 13).
Catatan: Bahkan salinan yang benar perlu pemeriksaan visual: satu lubang yang bergeser berarti satu sekrup tidak akan masuk.
Video 6 — Kalibrasi kamera CCD terhadap head (7:42)
Momen penting: 01:00 Buka Menu 4 untuk kalibrasi · 01:45 Kalibrasi jarak kamera ke head · 04:39 Bor penanda dengan kedua tombol · 05:58 Cari penanda hasil pengeboran dengan CCD · 07:15 Tekan Enter untuk mengonfirmasi kalibrasi
Catatan: Kalibrasi ulang setiap kali kamera telah dilepas atau terbentur, saat nozel telah diganti, atau ketika posisi perakitan terlihat tidak akurat – seluruh tujuan kalibrasi adalah menetapkan kembali jarak kamera ke head.
Catatan: Mata nozel yang bengkok atau berubah bentuk juga perlu kalibrasi setelah diganti.
Video 11 — Mengajari koordinat dengan handle: kecepatan, crosshair, dan tombol rekam (15:16)
Momen penting: 00:01 Mulai mengajari koordinat sekrup · 00:38 Sesuaikan fokus kamera agar tampilan jelas · 01:11 Pindah ke kecepatan lambat di dekat lubang sekrup · 01:52 Rekam koordinat pertama dengan tombol 1 · 13:01 Masukkan instruksi pelepasan sekrup
Catatan: Menekan 1 beberapa kali berturut-turut merekam koordinat duplikat – satu tekan, satu lubang.
Catatan: Prosedur koordinat yang sama digunakan untuk pemasangan dan pelepasan; mode diatur nanti pada parameter, bukan saat mengajari.
Video 13 — Rekam semua koordinat lubang dan salin satu blok secara massal ke bagian berikutnya (11:09)
Momen penting: 01:03 Tekan 1 untuk merekam koordinat · 02:54 Demonstrasi penyalinan massal koordinat sekrup · 03:50 Pilih opsi salin di menu 1 · 05:48 Sejajarkan kembali koordinat hasil salinan ke pusat sekrup · 07:59 Demonstrasi kesalahan operasi yang menduplikasi koordinat
Catatan: Penyalinan massal tidak berlaku untuk pola lubang tidak beraturan – jika jaraknya berbeda, ajarkan lubang satu per satu.
Catatan: Saat menyalin, pastikan jarak tujuan sama dengan jarak sumber sebelum Anda menyetujuinya.
Setel tinggi sumbu Z, pilih mode deteksi kedalaman atau mode torsi, setel batas masa pakai mata bor, periksa parameter default, dan jalankan program – termasuk cara melewati satu sekrup setelah alarm.
Video 7 — Atur tinggi pemasangan sumbu Z dan pilih mode kedalaman atau mode torsi (10:49)
Momen penting: 00:22 Turunkan sumbu Z perlahan ke permukaan · 02:27 Edit massal semua tinggi sumbu Z · 04:02 Pilih mode kedalaman di Menu 4 · 06:00 Mulai ulang mesin untuk menerapkan mode · 07:45 Mulai nilai torsi dari 0,03
Catatan: Mode kedalaman menghentikan driver saat sensor mendeteksi telescopic column; mode torsi menghentikannya saat torsi yang ditetapkan tercapai. Jangan pernah mencampur kedua pengaturan dalam satu program.
Catatan: Penekan putih hanya boleh menyentuh permukaan LED – menekannya ke bawah mengubah tinggi yang baru saja Anda rekam.
Video 8 — Jalankan program, dan lewati satu sekrup setelah alarm kedalaman (13:33)
Momen penting: 01:18 Buka halaman 2 opsi 7 di menu 3 · 01:37 Setel opsi lima ke 1 untuk clamp silinder · 02:20 Ubah gerakan kamera menjadi gerakan bor · 04:37 Baca lampu sensor untuk menemukan titik henti bor · 07:32 Putar penggaris teleskopik untuk mengatur kedalaman pengencangan
Catatan: Kelainan kedalaman berarti sekrup tidak dikencangkan sampai kedalaman yang ditetapkan – mesin berhenti alih-alih terus memutarnya. Melewatinya aman untuk satu sekrup tersebut, tetapi tandai untuk pemeriksaan ulang.
Catatan: Jangan biarkan sekrup yang dilewati tanpa catatan: papan untuk pelanggan tidak boleh dikirim dengan sekrup longgar.
Video 12 — Batas masa pakai mata bor, uji motor, dan titik referensi CCD (13:23)
Momen penting: 00:00 Setel batas masa pakai mata bor · 05:27 Buka menu 4 dengan Stop + Menu 1 · 06:25 Pilih mode kedalaman dengan memasukkan 1 · 08:36 Sesuaikan nilai torsi pada opsi empat · 09:52 Matikan daya setelah mengatur parameter torsi
Catatan: Penghitung masa pakai mata bor hanya pengingat, bukan pengukuran: mesin tidak dapat melihat keausan. Periksa mata bor saat alarm berbunyi.
Catatan: Memilih referensi yang salah (kamera versus nozel) adalah penyebab umum koordinat yang sudah diajari tiba-tiba meleset dari pusat.
Video 17 — Referensi parameter default: pemasangan versus pelepasan (3:01)
Momen penting: 00:08 Setel parameter kecepatan follow-up · 00:51 Aktifkan pengaturan deteksi sekrup · 01:22 Close mengunci sekrup, open melepasnya · 02:32 Naikkan tinggi pelepasan ke 15 atau 20 · 02:49 Aktifkan sakelar pelepasan sekrup
Catatan: Sakelar pelepasan harus diisi 1 untuk melepas sekrup dan 0 untuk memasangnya – nilai yang salah adalah penyebab umum proses pelepasan tidak melakukan apa pun.
Catatan: Periksa tinggi pelepasan terhadap produk sebelum setiap proses pelepasan: jika terlalu rendah, head akan menabrak modul.
Video 18 — Pemasangan mode torsi: telescopic column dan nilai torsi (4:40)
Momen penting: 00:00 Putar telescopic column keluar dari sensor · 00:53 Pilih 0 untuk mode torsi · 01:15 Buka intelligent batch settings opsi 7 · 02:32 Turunkan parameter torsi ke 0,04 · 03:33 Tekan OK untuk menyimpan parameter
Catatan: 0,15 N·m sudah nilai tinggi untuk sekrup ini; mulailah dari torsi rendah, jangan langsung tinggi.
Catatan: Dalam mode torsi, sensor kedalaman harus tetap tidak terpicu, jika tidak mesin berhenti sebelum torsi tercapai.
Ganti kepala untuk pelepasan, jalankan pelepasan dari kursor, kunci ulang sekrup setelahnya, alihkan program pelepasan kembali ke perakitan, dan bangun ulang koordinat setelah penggantian fixture.
Video 14 — Atur tinggi sumbu Z, lalu jalankan pelepasan sekrup dari kursor (6:09)
Momen penting: 00:09 Atur koordinat sumbu Z untuk perakitan · 02:27 Masukkan nilai tinggi sumbu Z 68,6 mm · 03:11 Uji satu sekrup dalam mode langkah tunggal · 04:32 Atur waktu kunci maksimum ke 0,5 untuk pelepasan · 05:30 Jalankan dari kursor untuk melepas sekrup yang tersisa
Catatan: Nozel harus sedikit berada di atas permukaan LED, bukan menekannya – penggerak masih memiliki langkah saat turun.
Catatan: Jalankan dari kursor melanjutkan dari koordinat saat ini, jadi posisi kursor yang salah membuat mesin mulai dari sekrup yang salah.
Video 15 — Kunci ulang setelah pelepasan, dan ganti komponen feeder untuk ukuran sekrup berbeda (9:00)
Momen penting: 00:09 Ganti nozel · 00:42 Angkat fixture dan masukkan mata bor · 01:42 Ganti selang udara konveyor sekrup · 05:34 Ganti komponen feeder untuk ukuran sekrup baru · 07:30 Pasang jalur sekrup M1.0
Catatan: Selang udara yang tidak didorong sampai dasar adalah penyebab klasik sekrup tidak sampai ke kepala.
Catatan: Mengganti ukuran sekrup berarti mengganti komponen feeder dan mata obeng sekaligus – mata obeng yang tidak sesuai merusak kepala sekrup dan mata obeng itu sendiri.
Video 16 — Ubah program pelepasan kembali ke perakitan (15:49)
Momen penting: 00:07 Ubah waktu penguncian ke 1,5 detik · 01:15 Matikan mode pelepasan sekrup · 03:56 Salin program ke pengontrol · 07:33 Masukkan tinggi sumbu Z 60,8 · 14:46 Jalankan dari kursor untuk sekrup tersisa
Catatan: Perakitan dan pelepasan berbagi daftar koordinat tetapi tidak waktunya: waktu pelepasan dan waktu penguncian diatur terpisah.
Catatan: Jangan menaikkan dan menurunkan silinder penjepit terlalu cepat – posisi produk bergeser dan koordinat yang telah diajarkan tidak lagi sesuai.
Video 19 — Bangun ulang koordinat setelah penggantian fixture dan lanjutkan proses (13:22)
Momen penting: 00:15 Nonaktifkan mode pelepasan sekrup · 00:48 Koordinat bergeser setelah fixture ditambahkan · 02:18 Pilih opsi 9 untuk mengajarkan offset · 09:12 Naikkan torsi dari 0,04 ke 0,045 · 12:45 Jalankan dari kursor untuk menyelesaikan perakitan
Catatan: Menambah atau memindahkan dudukan mengubah posisi produk, sehingga koordinat yang sebelumnya diajarkan tidak lagi berlaku – ajarkan ulang alih-alih menyesuaikan satu lubang.
Catatan: Uji langkah tunggal pada sekrup pertama memastikan program hasil pembangunan ulang sebelum dijalankan otomatis.
Semua yang berikut berasal dari spesifikasi produk dan dari video pelatihan. Periksa sebelum sekrup pertama dan setelah setiap perubahan produk, ukuran sekrup, atau fixture.
Catatan: ZM500 menyimpan hingga 1.000 program, jadi menyimpan satu program per produk adalah cara tercepat untuk berganti produk: panggil, klem, jalankan.
Nomor video identik dengan nomor Part di YouTube. Gunakan tabel ini untuk menentukan video yang Anda butuhkan sebelum mulai menonton.
| Video | Fase | Topik | Anda dapat melakukannya setelahnya |
|---|---|---|---|
| Video 1 | Phase 1 | Tur perangkat keras: daya, kabel sinyal, udara, feeder, dan panel kontrol | Kenali setiap komponen ZM500 dan lakukan sambungan listrik, sinyal, dan pneumatik dengan benar. |
| Video 2 | Phase 2 | Ubah bahasa pengontrol ke Inggris dan atur parameter program pertama | Buka menu parameter, ubah bahasa antarmuka, dan masukkan nilai default yang dibutuhkan ZM500 sebelum mengajarkan program. |
| Video 3 | Phase 2 | Sesuaikan fixture dengan ukuran modul LED dan buat program bernama | Pindahkan klem pneumatik dan blok penyangga agar sesuai dengan modul, lalu simpan pekerjaan dengan nama programnya sendiri. |
| Video 4 | Phase 3 | Pemrograman bagian 1: klem modul dan ajarkan setiap lubang sekrup dengan kamera CCD | Rekam koordinat lubang sekrup satu per satu menggunakan crosshair kamera dan tombol handle. |
| Video 5 | Phase 3 | Pemrograman cepat: salin satu pola sekrup ke bagian yang identik | Hemat waktu pemrograman dengan menyalin blok koordinat yang sudah diajarkan ke area kedua yang identik pada produk yang sama. |
| Video 6 | Phase 3 | Kalibrasi kamera CCD terhadap kepala | Ajarkan ke mesin posisi kamera terhadap nozel, agar setiap koordinat yang diajarkan benar-benar jatuh pada lubang sekrup. |
| Video 7 | Phase 4 | Atur tinggi perakitan sumbu Z dan pilih mode kedalaman atau mode torsi | Atur tinggi saat sekrup dipasang, dan pahami perbedaan antara mode kedalaman dan mode torsi. |
| Video 8 | Phase 4 | Jalankan program, dan lewati satu sekrup setelah alarm kedalaman | Selesaikan rangkaian parameter, jalankan program, dan pulihkan dari alarm yang muncul pada ZM500 saat berjalan. |
| Video 9 | Phase 1 | Ringkasan perangkat keras: pengontrol feeder, klem, kamera, dan motor obeng | Penelusuran kedua yang lebih rinci tentang komponen – berguna saat Anda memeriksa sambungan yang belum Anda yakini. |
| Video 10 | Phase 2 | Siapkan pelepasan sekrup: klem, ganti nozel, dan mulai program | Ubah mesin dari pemasangan sekrup menjadi pelepasan sekrup, dan pastikan produk duduk rata sebelum merekam apa pun. |
| Video 11 | Phase 3 | Ajarkan koordinat dengan handle: kecepatan, crosshair, dan tombol rekam | Gunakan handle dengan benar – pergantian kecepatan, tombol jog X/Y, dan aturan satu tekan untuk merekam lubang. |
| Video 12 | Phase 4 | Batas masa pakai mata bor, uji motor, dan titik referensi CCD | Atur penghitung masa pakai mata bor dan ketahui tombol pemulihan yang harus dipakai untuk setiap alarm. |
| Video 13 | Phase 3 | Rekam semua koordinat lubang dan salin massal satu blok ke bagian berikutnya | Selesaikan satu set koordinat lengkap dan salin rentang koordinat ke nomor seri berikutnya. |
| Video 14 | Phase 5 | Atur tinggi sumbu Z, lalu jalankan pelepasan sekrup dari kursor | Atur referensi tinggi untuk perakitan dan mulai proses pelepasan otomatis dari posisi saat ini. |
| Video 15 | Phase 5 | Kunci ulang setelah pelepasan, dan ganti komponen feeder untuk ukuran sekrup berbeda | Pasang kembali sekrup setelah proses pelepasan, dan sesuaikan feeder serta kepala untuk ukuran sekrup berbeda. |
| Video 16 | Phase 5 | Ubah program pelepasan kembali ke perakitan | Gunakan kembali program yang Anda buat untuk pelepasan sekrup, agar program itu memasang sekrup, bukan melepasnya. |
| Video 17 | Phase 4 | Referensi parameter default: perakitan versus pelepasan | Baca layar parameter default dan ketahui nilai mana yang untuk memasang sekrup dan mana yang untuk melepasnya. |
| Video 18 | Phase 4 | Perakitan mode torsi: kolom teleskopik dan nilai torsi | Jalankan mesin dalam mode torsi – sensor tidak terpicu, torsi dinaikkan bertahap hingga sekrup kencang. |
| Video 19 | Phase 5 | Bangun ulang koordinat setelah penggantian fixture dan lanjutkan proses | Pulihkan program yang koordinatnya tidak lagi cocok dengan produk setelah fixture diganti. |
Gejala sesuai urutan operator melaporkannya, disertai video dan timestamp yang menangani masing-masing. Sebutkan nomor video dan timestamp saat Anda menghubungi insinyur kami – ini menghemat satu putaran pertanyaan.
| Gejala atau alarm | Penyebab Paling Mungkin | Apa yang harus dilakukan | Video |
|---|---|---|---|
| Pasokan sekrup berhenti, tidak ada sekrup di kepala | Sekrup macet di selang pengantar, atau selang tidak didorong sampai dasar fittingnya | Tekan buckle putih dan dorong selang udara sepenuhnya ke dasar fitting, periksa jalur feeder, lalu lanjutkan | 15 |
| Feeder bergetar tetapi tidak ada sekrup keluar | Tegangan atau frekuensi mangkuk bergetar diubah | Kembalikan U dan F ke nilai pabrik – hanya U dan F yang dapat disesuaikan pada pengontrol tersebut | 9 |
| Mesin alarm setelah jumlah sekrup tertentu | Penghitung masa pakai mata bor mencapai batasnya | Periksa mata bor; jika masih layak, naikkan batas pada pengaturan masa pakai mata bor | 12 |
| Alarm sekrup selip / gigi geser | Sekrup tidak duduk, mata bor aus, atau penggerakan terhenti | Bersihkan sekrup di kepala; jika sekrup sudah terpasang tekan Start, jika belum gunakan sakelar uji motor | 12 |
| Alarm anomali kedalaman di tengah proses | Sekrup tidak mencapai kedalaman yang ditetapkan | Tekan Start sekali untuk melewati sekrup itu dan lanjutkan; tandai sekrup yang dilewati untuk diperiksa ulang | 8 |
| Sekrup yang dikencangkan masih longgar pada mode torsi | Torsi terlalu rendah, atau kolom teleskopik terdeteksi sensor | Turunkan kolom dengan diputar agar sensor tidak terpicu, lalu naikkan torsi secara bertahap dan uji | 18 |
| Sekrup jatuh tidak di tengah | Koordinat tidak di tengah, atau titik referensi kamera/nozel salah | Pusatkan kembali crosshair dan tekan Location; periksa pengaturan titik CCD | 4 / 12 |
| Semua koordinat salah setelah penggantian fixture | Posisi produk bergeser bersama fixture | Bangun ulang daftar koordinat untuk posisi baru, lalu jalankan dari kursor | 19 |
| Proses pencabutan tidak berjalan | Mode pencabutan sekrup belum diaktifkan | Setel mode pencabutan sekrup ke 1 (0 memasang sekrup, 1 mencabutnya) | 17 |
| Kepala pencabutan menabrak produk | Tinggi pencabutan disetel terlalu rendah | Naikkan tinggi pelepasan – 15 atau 20 digunakan dalam video saat head menyentuh | 17 |
| Kepala bertabrakan atau jatuh menimpa produk | Daya dimatikan tanpa homing | Tekan Reset sebelum mematikan daya, setiap kali | 1 / 2 |
| Mesin tidak bergerak setelah daya dinyalakan | Alarm muncul saat start-up | Tekan tombol reset – head kembali ke titik asal dan alarm hilang | 2 |
Suku cadang yang akan Anda ganti selama operasi normal, dan di mana setiap penggantian diperagakan. Perubahan ukuran sekrup mengganti tiga komponen feeder dan mata bor sekaligus.
| Bagian | Kapan mengganti atau memeriksa | Ditunjukkan pada |
|---|---|---|
| Driver bit | Pada batas masa pakai yang disetel di pengontrol, atau segera setelah kepala sekrup mulai selip | 12 |
| Nozel (perakitan) | Bila nozel terbentur, berubah bentuk, atau tidak menahan sekrup tegak lurus | 1, 10 |
| Komponen pencabutan sekrup | Dipasang untuk pekerjaan pencabutan, dilepas lagi untuk perakitan | 10, 15 |
| Komponen feeder sesuai ukuran sekrup | Setiap kali ukuran sekrup berubah – M0.8, M1.0, dan M1.7 memerlukan komponennya sendiri | 15 |
| Selang udara | Bila sekrup tidak lagi mencapai kepala; pasang kembali hingga dasar fitting | 15 |
| Blok penyangga dan posisi klem | Setiap pergantian produk | 3, 10 |
| Kalibrasi kamera ke kepala | Setelah melepas atau membentur kamera, atau setelah penggantian nozel apa pun | 6 |
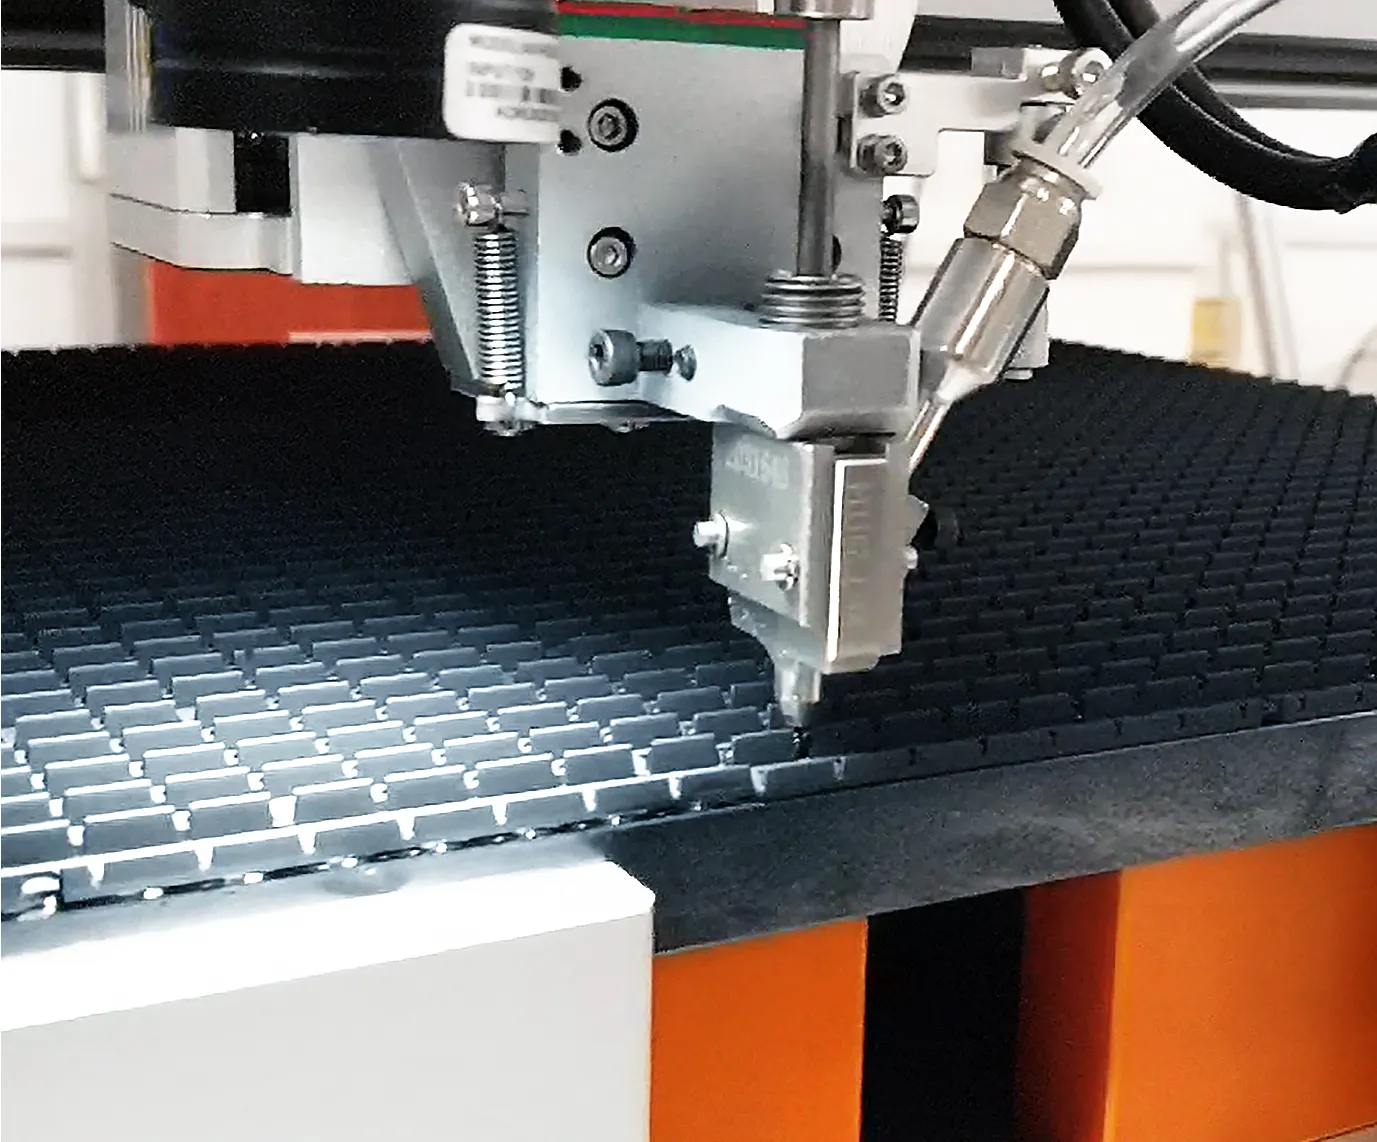
ZM500 menggunakan koordinat dan gantry yang sama untuk perakitan maupun pencabutan. Empat hal berubah, dan keempatnya ditunjukkan dalam video 10 sampai 19.
Catatan: Setelah proses pencabutan, kencangkan kembali sekrup dengan nozel perakitan (video 15), dan selalu periksa mata bor sebelum memasang pola penuh lagi.
Nilai sebagaimana dipublikasikan di halaman produk ZM500 – gunakan nilai ini, bukan nilai yang mungkin Anda ingat dari mesin lama.
| Item | Spesifikasi | Item | Spesifikasi |
|---|---|---|---|
| Model | ZM500 | Spesifikasi sekrup | M0.8–M1.7 |
| Jumlah sumbu | 3+1 sumbu (bantu sumbu Y) | Akurasi posisi | ±0,025 mm |
| Keterulangan (repeatability) | ±0,025 mm | Ukuran produk yang kompatibel | L500 × W500 mm |
| Efisiensi pengencangan | 0,9–1,2 s per sekrup | Jumlah driver simultan | 1 (driver listrik servo) |
| Jarak kerja efektif (X/Y/Z) | 520 × 520 × 100 mm | Dimensi keseluruhan | 960 × 900 × 750 mm |
| Berat mesin | Sekitar 110 kg | Metode kontrol | Kartu kontrol + handle |
| Catu daya | AC 220V, 50 Hz | Tekanan udara kerja | 0,55–0,65 MPa |
| Metode pengumpanan | Tipe hembus (pneumatik) | Feeder type | Mangkuk bergetar presisi |
| Penyimpanan program | 1,000 program | Layar | Layar sentuh |
| Metode penyelarasan | Berbantuan Kamera | Mode fixture | satu lawan satu |
| Fungsi alarm | Selip, anomali pengumpanan | Deteksi kedalaman | Modul sensor terpasang |
Jawaban berikut menggunakan nomor video dan stempel waktu yang sama dengan seri ZM500 19 bagian di atas.
Mesin iniMesin pengencang dan pelepas sekrup JHIMS ZM500Mesin tiga sumbu untuk memasang dan mencabut sekrup M0.8–M1.7 pada modul LED hingga 500 × 500 mm.Buka → Pengencangan sekrupMesin Pengencangan Sekrup (Screw Fastening) Kabinet Layar LED Vertikal 4 Sumbu JHIMS BL18Mesin pengencangan empat sumbu vertikal untuk kabinet display LED, dengan kursus 19 video tersendiri.Buka →
 Pengencangan sekrupMesin pengencang sekrup (screw fastening) sembur udara empat sumbu desktop JHIMS ZM320Mesin pengencangan sekrup empat sumbu desktop yang menggunakan pengontrol dan pengumpanan tipe hembus yang sama.Buka →
 Pengetatan sekrupMesin Pengencang Sekrup Modul LED Berkecepatan Tinggi 2P-LXS500Platform pengencangan sekrup modul LED berkecepatan tinggi untuk lini bervolume lebih besar.Buka →
 Pendamping liniMesin Penetes Perekat (glue dispensing) Otomatis Presisi Tinggi JH-D900Mesin penuangan lem otomatis yang digunakan bersama pengencangan pada lini perakitan modul LED dan PCB.Buka →
 Otomasi pengumpananLens Vibratory Feeder DPS-2Feeder mangkuk bergetar lensa otomatis untuk lini pick-and-place SMT.Buka →Other guidePanduan Video BL18Format pelatihan 19 video yang sama diterapkan pada mesin pengencangan kabinet display LED BL18.Buka →
 FAQFAQ Pemecahan Masalah BL1853 solusi gejala-ke-video untuk BL18 – metode pemecahan masalah yang sama seperti yang dipakai di halaman ini.Buka →
 Other guidePanduan Video R6-UFormat video 19 langkah yang diterapkan pada mesin penandaan laser UV R6-U.Buka →
 Case studyStudi Kasus Arab SaudiProdusen layar LED yang menggantikan obeng manual dengan platform pengencangan sekrup otomatis.Buka →
 Case studyInstalasi ArgentinaKomisioning dan pelatihan operator untuk mesin pengencangan kabinet di Amerika Selatan.Buka →
 DukunganDukungan teknisDiagnostik jarak jauh, suku cadang (spare parts), dan permintaan layanan untuk mesin JHIMS.Buka →
Kirimkan kepada kami foto layar pengontrol atau teks alarm serta nomor video yang Anda ikuti - insinyur kami menjawab dalam satu hari kerja.















