Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Çalışma Saatleri
Pazartesi – Cuma: 07:00–19:00
Hafta sonu: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Çalışma Saatleri
Pazartesi – Cuma: 07:00–19:00
Hafta sonu: 10:00–17:00

ZM500 vida sıkma ve sökme makinesi için ilk enerji vermeden vida sökmeye kadar 19 resmi JHIMS videosunun tamamını izleyin.

ZM500 üç eksenli vida sıkma ve sökme makinesi için eksiksiz operatör kursu – 19 resmî JHIMS videosunun tamamı, çekildiği sırayla: güç ve hava bağlantısını yapmaktan, ilk LED modülünü kenetlemekten ve vida koordinatlarını öğretmekten başlayıp kamera kalibrasyonu, Derinlik ve Servo Tork Kontrolü moduna, oradan vida sökme, yeniden sıkma ve vida boyu değişimine kadar.
Kısa yanıt: Aşağıdaki 19 video, ZM500 vida sıkma ve sökme makinesi için resmî JHIMS eğitim serisidir ve hepsi bu sayfa içinde oynatılır. Bu sayfadaki video numaraları YouTube Part numaralarıyla aynıdır, yani Part 7 video 7'dir. Makine yeniyse önce 1 ile 8 arasındaki videoları izleyin – bunlar donanımı, ilk programı, koordinat öğretmeyi, kalibrasyonu ve Derinlik modunu kapsar. Makineyi zaten çalıştırıyorsanız, sorununuzu gideren videoya ve zaman damgasına atlamak için aşağıdaki arıza tablosunu kullanın.
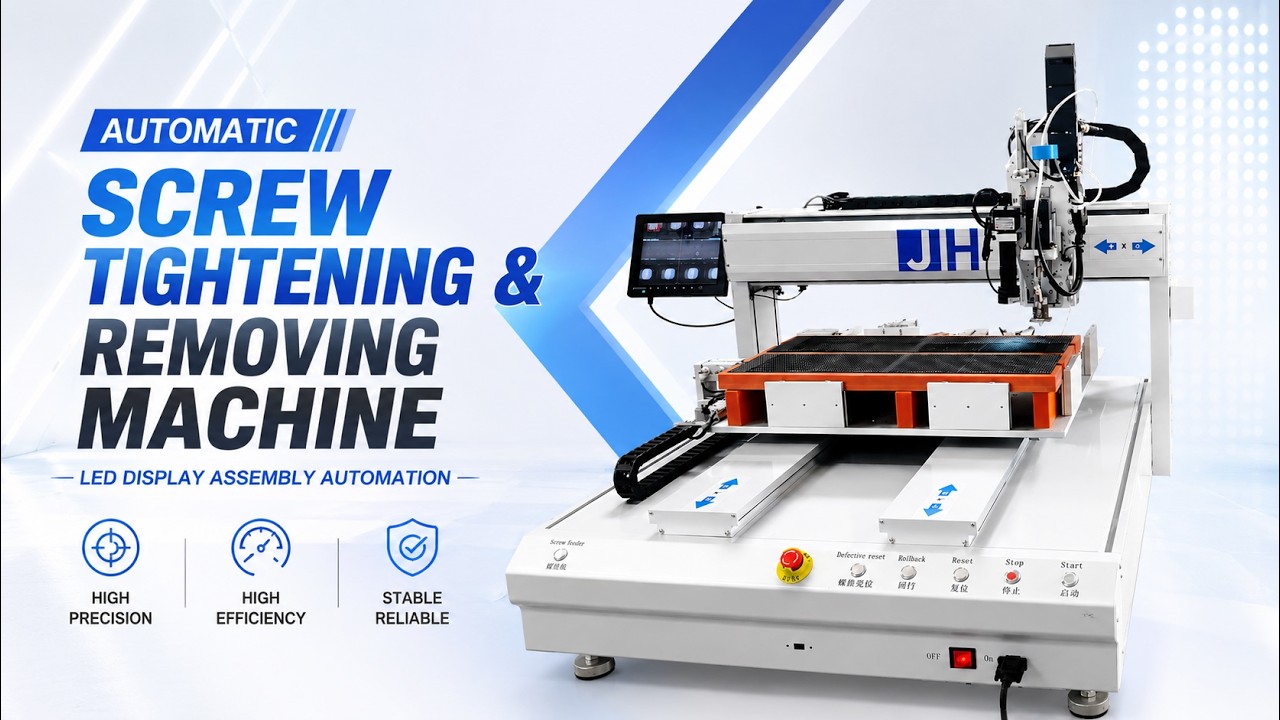
19 videonun tamamı kendi YouTube kanalımızdaki resmî JHIMS ZM500 serisidir – Part 1'den 19'a, çekim sırasıyla, üçüncü taraf yüklemeleri yok.
Beş aşamayı sırayla takip edin. Her video kaydı, o bölümde gösterilen işlemi ve ardından kaynak videoda belirtilen notları listeler.
Güç, sinyal ve hava bağlantıları, titreşimli disk besleyici, pnömatik sıkıştırma silindirleri, CCD kamera ve kontrol paneli.
Video 1 — Donanım turu: güç, sinyal kabloları, hava, besleyici ve kontrol paneli (9:40)
Önemli anlar: 00:00 Güç kablosu ve sinyal kablosu bağlantısı · 00:19 Sinyal kablolarını vida besleyiciye bağlayın · 01:56 Hava basıncı giriş hortumu bağlantısı · 02:34 Vida besleyici kontrolörünün gerilimi ve frekansı · 04:16 Makinenin ana gücünü açın
Not: Titreşim diski kontrol cihazı fabrikada ayarlanmıştır. Yalnızca gerilim (U) ve frekans (F) ayarlanabilir – o kontrol cihazında başka hiçbir şeye dokunmayın (bkz. video 9).
Not: Enerji verdikten sonra alarmın silinmesi ve kafanın başlangıç noktasına dönmesi için Sıfırla tuşuna basın; gücü kapatmadan önce tekrar Sıfırla tuşuna basın.
Video 9 — Donanım özeti: besleyici kontrolörü, sıkıştırma silindirleri, kamera ve sürücü motor (8:12)
Önemli anlar: 01:37 Ekran dilini değiştirin · 02:09 Arka panelde kablolamaya başlayın · 02:22 Ana hava giriş hortumunu bağlayın · 03:27 Titreşimli disk kontrolörünü ayarlayın (U/F) · 04:25 Sıkıştırma silindiriyle LED modülünü sıkıştırın
Not: Hava hortumu, kafaya ulaşmadan önce sensörden geçmelidir – sensörün dışından geçirilirse makine vidanın geldiğini göremez.
Not: Besleyici kontrolöründeki gerilim ve frekans sevkiyattan önce ayarlanmıştır; bunların değiştirilmesi, vidaların artık düzenli beslenmemesinin en yaygın nedenidir.
Kontrolörü İngilizce'ye alın, varsayılan parametreleri ayarlayın, fikstürü modül boyutuna uyarlayın ve adı olan bir program oluşturun.
Video 2 — Kontrolörü İngilizce'ye alın ve ilk program parametrelerini ayarlayın (9:25)
Önemli anlar: 00:06 Dil ayarı için Menu 4'ü açın · 00:29 Kontrolörü İngilizce diline alın · 04:37 Ürünü sıkıştırmak için 1 girin · 05:14 Kırmızı imleci vida deliğinin merkezine hizalayın · 05:49 İlk koordinatı Location tuşuyla kaydedin
Not: Dil menüsüne giriş her ZM500'de aynı tuş birleşimidir: Stop + Menu 1, ardından Menu 4.
Not: Herhangi bir koordinatı öğretmeden önce ürün sıkıştırılmış olmalıdır; aksi halde kaydettiğiniz her konum hatalıdır.
Video 3 — Fikstürü LED modülü boyutuna uyarlayın ve adı olan bir program oluşturun (12:13)
Önemli anlar: 00:06 Silindir fikstürünü taşımak için vidaları gevşetin · 02:18 Modülü sıkıştırmak için Menu 3'ü açın · 03:41 Yeni program oluşturmaya başlayın · 05:22 Program adı için giriş yöntemini değiştirin · 07:57 follow-up uzunluğunu sıfıra ayarlayın
Not: ZM500 için maksimum ürün ölçüsü L500 × W500 mm'dir; silindir fikstürü bu alanın içinde herhangi bir yere taşınabilir.
Not: Modül sıkıştırmadan önce düz değilse, sonrasında alınan koordinatlar modülün eğikliği kadar kayar.
Video 10 — Vida Sökme hazırlığı: sıkıştırın, nozulu değiştirin ve program başlatın (8:20)
Önemli anlar: 00:06 Plakadan vidaları sökmeye başlayın · 00:53 Silindir sıkılıyken fikstürü ayarlayın · 03:59 Vida Sökme için nozul değişimine başlayın · 06:06 Vidaları sökmeden önce hava hortumunu takın · 07:24 Ürün adını yazmak için giriş yöntemini değiştirin
Not: Sökme parçası yerine oturmuyorsa parçayı zorlamak yerine tutucudaki küçük vidayı gevşetin – zorlamak bit'i deforme eder.
Not: Sıkıştırmadan sonra silindirin ayarlanması, vidalar sökülürken ürünün hareket etmesini önleyen şeydir.
Her vida deliğini CCD kamera ile bulun, kolla kaydedin, aynı delik desenlerini toplu olarak kopyalayın, ardından kamerayı kafaya göre kalibre edin.
Video 4 — Programlama 1. bölüm: modülü sıkıştırın ve her vida deliğini CCD kamera ile öğretin (17:07)
Önemli anlar: 00:32 Silindir sıkıştırmasını Sıfırla ile çözün · 01:55 Sıkıştırmak için 5. seçeneğin değerini değiştirin · 02:53 Vida Sökme komutunu gir · 09:07 İmleci ilk vida deliğinin ortasına getir · 14:00 Kayıtlı koordinatları yeniden kontrol et ve düzelt
Not: Bir deliğin koordinatları kaymışsa vida düzgün takılamaz veya sökülemez – artı işareti deliğin kenarında değil merkezinde olmalıdır.
Not: LED modüllerde maske delikleri gizliyorsa maskeyi çıkarın veya kaldırın; video 5, vidaları takılı bir modülden öğretmenin kısayolunu gösterir.
Video 5 — Hızlı programlama: bir vida desenini aynı bölüme kopyalayın (8:02)
Önemli anlar: 00:43 Kopyalama koordinat yöntemini tanıt · 02:14 CCD'yi ilk alt vida deliğine getir · 04:00 Kopyalama seçeneğini seçmek için 1 tuşuna bas · 05:59 Üst koordinatları 39. satırın altına kopyala · 07:09 Kopyalanan her vida koordinatını yeniden ortala
Not: Toplu kopyalama yalnızca ikinci alanın delik aralığı birinciyle aynı olduğunda çalışır – düzensiz desenler delik delik öğretilmelidir (video 13).
Not: Doğru bir kopya bile görsel kontrol gerektirir: kaymış tek bir delik, yerine oturmayacak bir vida demektir.
Video 6 — CCD kamerayı kafaya göre kalibre edin (7:42)
Önemli anlar: 01:00 Kalibrasyon için Menü 4'ü aç · 01:45 Kamera ile kafa arasındaki mesafeyi kalibre et · 04:39 İşareti iki tuşla matkapla del · 05:58 Delinen işareti CCD ile bul · 07:15 Kalibrasyonu onaylamak için Enter tuşuna bas
Not: Kamera sökülmüş veya çarpılmışsa, nozul değiştirilmişse ya da montaj konumu hatalı görünüyorsa yeniden kalibrasyon yapın – kalibrasyonun tüm amacı kamera-kafa mesafesini yeniden kurmaktır.
Not: Eğilmiş veya biçimi bozulmuş bir Nozul ucu da değiştirildikten sonra kalibrasyon gerektirir.
Video 11 — Koordinatları el terminaliyle öğretme: hızlar, artı işareti ve kayıt tuşu (15:16)
Önemli anlar: 00:01 Vida koordinatlarını öğretmeye başla · 00:38 Net görüntü için kamera odağını ayarla · 01:11 Vida deliğine yaklaşınca yavaş hıza geç · 01:52 İlk koordinatı 1 tuşuyla kaydet · 13:01 Vida Sökme talimatını gir
Not: 1'e arka arkaya birden çok kez basmak yinelenen koordinatlar kaydeder – bir basış, bir delik.
Not: Aynı koordinat işlemi hem montaj hem de Vida Sökme için kullanılır; mod, öğretme sırasında değil, sonradan parametrelerde ayarlanır.
Video 13 — Tüm delik koordinatlarını kaydedin ve bir bloğu topluca sonraki bölüme kopyalayın (11:09)
Önemli anlar: 01:03 Koordinatı kaydetmek için 1 tuşuna bas · 02:54 Vida koordinatlarını toplu kopyalamayı göster · 03:50 Menü 1'de kopyalama seçeneğini seç · 05:48 Kopyalanan koordinatları vida merkezlerine yeniden hizala · 07:59 Koordinatları çoğaltan hatalı işlemi göster
Not: Toplu kopyalama düzensiz delik desenleri için geçersizdir – aralık farklıysa delikleri tek tek öğretin.
Not: Kopyalarken, kabul etmeden önce hedef aralığın kaynak aralıkla eşleştiğini doğrulayın.
Z ekseni yüksekliğini ayarlayın, Derinlik modunu veya Servo Tork Kontrolü modunu seçin, drill-bit servis ömrü sınırını ayarlayın, varsayılan parametreleri kontrol edin ve programı çalıştırın – alarmdan sonra bir vidanın nasıl atlanacağı dahil.
Video 7 — Z ekseni montaj yüksekliğini ayarlayın ve Derinlik Algılama modunu veya tork modunu seçin (10:49)
Önemli anlar: 00:22 Z eksenini yüzeye yavaşça indir · 02:27 Tüm Z ekseni yüksekliklerini toplu düzenle · 04:02 Menü 4'te Derinlik Algılama modunu seç · 06:00 Modu uygulamak için makineyi yeniden başlat · 07:45 Tork değerini 0,03 ile başlat
Not: Derinlik Algılama modu, sensör teleskopik kolonu algıladığında sürücüyü durdurur; tork modu ise ayarlanan torka ulaşıldığında durdurur. İki ayarı asla tek bir program içinde karıştırmayın.
Not: Beyaz press yalnızca LED yüzeyine değmelidir – aşağı bastırmak, az önce kaydettiğiniz yüksekliği değiştirir.
Video 8 — Programı çalıştırın ve derinlik alarmından sonra bir vidayı atlayın (13:33)
Önemli anlar: 01:18 Menü 3'te sayfa 2, 7. seçeneği aç · 01:37 Silindir kelepçesi için beşinci seçeneği 1 yap · 02:20 Kamera hareketini matkap hareketine al · 04:37 Matkabın durduğu noktayı bulmak için sensör ışığını oku · 07:32 Sıkma derinliğini ayarlamak için teleskopik cetveli çevir
Not: Derinlik anormalliği, vidanın ayarlanan derinliğe kadar sıkılmadığı anlamına gelir – makine onu daha fazla sürmek yerine durur. Atlama o tek vida için güvenlidir, ancak yeniden kontrol için işaretleyin.
Not: Atlanan vidayı kayıtsız bırakmayın: müşteriye gidecek kart gevşek vidayla sevk edilmemelidir.
Video 12 — Matkap ucu kullanım ömrü sınırı, motor testi ve CCD referans noktası (13:23)
Önemli anlar: 00:00 Matkap ucu kullanım ömrü sınırını ayarla · 05:27 Stop ve Menü 1 ile Menü 4'ü aç · 06:25 1 girerek Derinlik Algılama modunu seç · 08:36 Tork değerini dördüncü seçenekte ayarla · 09:52 Tork parametresi ayarından sonra gücü kapat
Not: Uç ömrü sayacı bir hatırlatıcıdır, ölçüm değildir: makine aşınmayı göremez. Alarm verdiğinde ucu inceleyin.
Not: Yanlış referansı seçmek (kamera yerine Nozul veya tersi) öğretilen koordinatların aniden merkezden kaymasının yaygın bir nedenidir.
Video 17 — Varsayılan parametre referansı: montaj ve Vida Sökme (3:01)
Önemli anlar: 00:08 Takip hızı parametresini ayarla · 00:51 Vida algılama ayarını aç · 01:22 Kapalı konum vidaları kilitler, açık konum söker · 02:32 Vida Sökme yüksekliğini 15 veya 20'ye çıkar · 02:49 Vida Sökme anahtarını etkinleştir
Not: Sökme anahtarı vidaları sökmek için 1, sürmek için 0 olarak girilmelidir – yanlış değer, bir sökme çalışmasının hiçbir şey yapmamasının olağan nedenidir.
Not: Her Vida Sökme çalıştırmasından önce yükseklik ayarını ürüne göre kontrol edin: çok düşükse kafa modüle çarpar.
Video 18 — Tork modunda montaj: teleskopik kolon ve tork değeri (4:40)
Önemli anlar: 00:00 Teleskopik kolonu sensörden dışarı çevirerek sök · 00:53 Tork modu için 0 seç · 01:15 Akıllı toplu işlem ayarları için 7. seçeneği aç · 02:32 Tork parametresini 0,04'e düşür · 03:33 Parametreleri kaydetmek için OK tuşuna bas
Not: Bu vidalar için 0,15 N·m zaten yüksek bir değerdir; yüksekten başlamak yerine düşük torktan kademeli olarak çıkın.
Not: Tork modunda derinlik sensörü tetiklenmemelidir, aksi halde makine torka ulaşmadan durur.
Sökme için kafayı değiştirin, sökmeyi imleçten çalıştırın, ardından vidaları yeniden kilitleyin, bir sökme programını tekrar montaja çevirin ve fikstür değişiminden sonra koordinatları yeniden oluşturun.
Video 14 — Z ekseni yüksekliğini ayarlayın, ardından vida sökmeyi imleçten çalıştırın (6:09)
Önemli anlar: 00:09 Montaj için Z ekseni koordinatlarını ayarlayın · 02:27 Z ekseni yükseklik değerini 68.6 mm olarak girin · 03:11 Tek adım modunda bir vidayı test edin · 04:32 Sökme için maksimum kilitleme süresini 0,5 olarak ayarlayın · 05:30 Kalan vidaları sökmek için imleçten çalıştırın
Not: Nozul LED yüzeyinin biraz üzerinde durmalı, üzerine bastırmamalıdır – indiğinde driver'ın hâlâ hareket payı vardır.
Not: İmleçten çalıştır mevcut koordinattan devam eder; bu nedenle yanlış imleç konumu, makinenin yanlış vidayla başlaması anlamına gelir.
Video 15 — Sökme sonrası yeniden kilitleme ve farklı vida boyutu için besleyici parçalarını değiştirme (9:00)
Önemli anlar: 00:09 Nozulu değiştirin · 00:42 Fikstürü kaldırın ve matkabı takın · 01:42 Vida konveyörü hava hortumunu değiştirin · 05:34 Yeni vida boyutu için besleyici parçalarını değiştirin · 07:30 M1.0 vida rayını takın
Not: Hava hortumunun sonuna kadar itilmemiş olması, vidaların kafaya ulaşmamasının klasik nedenidir.
Not: Vida boyunu değiştirmek, besleme parçalarını ve bit'i birlikte değiştirmek demektir – uyumsuz bit hem vida başına hem bit'e zarar verir.
Video 16 — Bir sökme programını tekrar montaja çevirme (15:49)
Önemli anlar: 00:07 Kilitleme süresini 1,5 saniye olarak değiştirin · 01:15 Vida sökme modunu kapatın · 03:56 Programı denetleyiciye kopyalayın · 07:33 Z ekseni yüksekliğini 60,8 olarak girin · 14:46 Kalan vidalar için imleçten çalıştırın
Not: Montaj ve sökme aynı koordinat listesini kullanır ancak zamanlamayı paylaşmaz: sökme süresi ve kilitleme süresi ayrı ayrı ayarlanır.
Not: Kenetleme pnömatik silindirini çok hızlı yukarı aşağı hareket ettirmeyin – ürünü kaydırır ve öğretilen koordinatlar artık uymaz.
Video 19 — Fikstür değişiminden sonra koordinatları yeniden oluşturma ve çalıştırmaya devam etme (13:22)
Önemli anlar: 00:15 Vida sökme modunu devre dışı bırakın · 00:48 Fikstür eklendikten sonra koordinatlar kaydı · 02:18 Ofset öğretmek için seçenek 9'u seçin · 09:12 Torku 0,04'ten 0,045'e çıkarın · 12:45 Montajı tamamlamak için imleçten çalıştırın
Not: Fikstür eklemek veya yerini değiştirmek ürün konumunu değiştirir, bu yüzden önceden öğretilen koordinatlar artık geçerli değildir – tek bir deliği ayarlamak yerine yeniden öğretin.
Not: İlk vidada yapılan tek adım testi, yeniden oluşturulan programı otomatik çalıştırmadan önce doğrular.
Aşağıdaki bilgilerin tamamı ürün spesifikasyonundan ve eğitim videolarından alınmıştır. İlk vidalamadan önce ve ürün, vida boyutu veya fikstür değişiminden sonra kontrol edin.
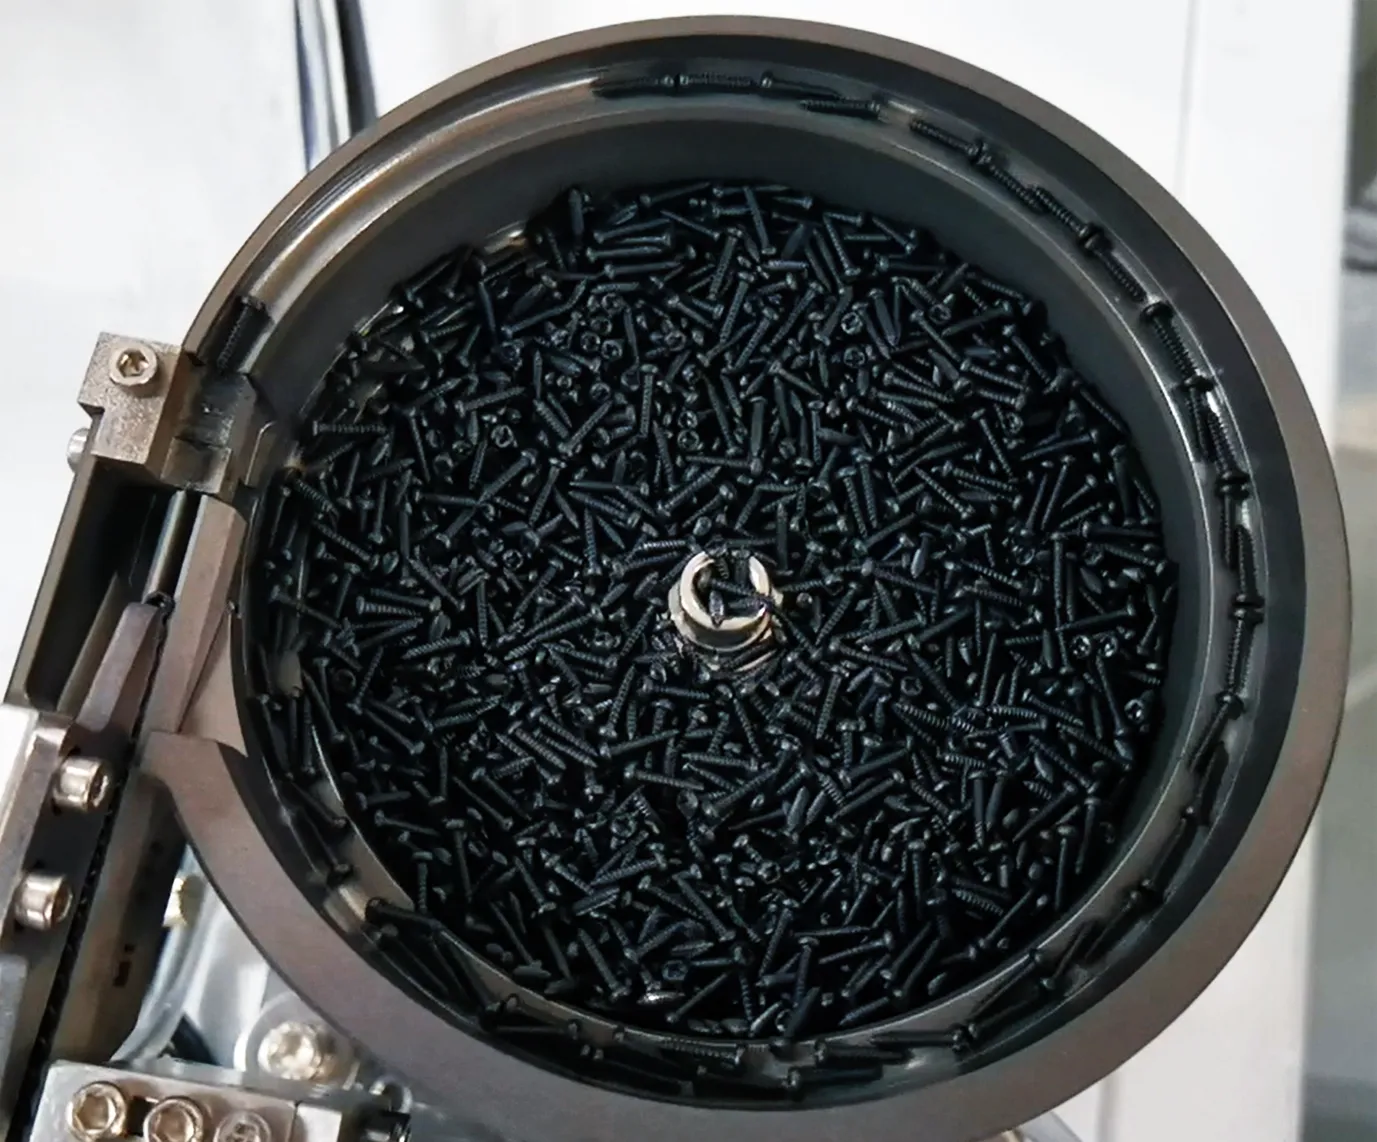
Not: ZM500 1.000 programa kadar saklar; bu nedenle ürün başına bir program tutmak en hızlı geçiş yoludur: geri çağır, kelepçele, çalıştır.
Video numaraları YouTube Part numaralarıyla aynıdır. İzlemeye başlamadan önce hangi videoya ihtiyacınız olduğunu bu tablodan belirleyin.
| Video | Aşama | Konu | Bunu daha sonra yapabilirsiniz |
|---|---|---|---|
| Video 1 | Phase 1 | Donanım turu: güç, sinyal kabloları, hava, besleyici ve kontrol paneli | ZM500'ün her bileşenini tanıyın ve elektrik, sinyal ve pnömatik bağlantıları doğru şekilde yapın. |
| Video 2 | Phase 2 | Denetleyiciyi İngilizceye alın ve ilk program parametrelerini ayarlayın | Parametre menülerini açın, arayüz dilini değiştirin ve bir program öğretmeden önce ZM500'ün ihtiyaç duyduğu varsayılan değerleri girin. |
| Video 3 | Phase 2 | Fikstürü LED modül boyutuna uyarlayın ve adlandırılmış bir program oluşturun | Pnömatik kelepçeleri ve destek bloklarını modüle uyacak şekilde hareket ettirin, ardından işi kendi program adıyla kaydedin. |
| Video 4 | Phase 3 | Programlama bölüm 1: modülü kelepçeleyin ve her vida deliğini CCD kamera ile öğretin | Kamera artı işaretini ve kol tuşlarını kullanarak vida deliği koordinatlarını tek tek kaydedin. |
| Video 5 | Phase 3 | Hızlı programlama: bir vida desenini özdeş bölüme kopyalayın | Daha önce öğretilmiş bir koordinat bloğunu aynı ürünün ikinci, özdeş alanına kopyalayarak programlama süresini kısaltın. |
| Video 6 | Phase 3 | CCD kamerasını kafaya göre kalibre edin | Makineye kameranın nozula göre nerede olduğunu öğretin; böylece öğretilen her koordinat gerçekten vida deliğine denk gelir. |
| Video 7 | Phase 4 | Z ekseni montaj yüksekliğini ayarlayın ve derinlik modunu ya da tork modunu seçin | Vidanın sıkıldığı yüksekliği ayarlayın ve derinlik modu ile tork modu arasındaki farkı anlayın. |
| Video 8 | Phase 4 | Programı çalıştırın ve derinlik alarmından sonra bir vidayı atlayın | Parametre setini tamamlayın, programı çalıştırın ve ZM500'ün çalışma sırasında verdiği alarmlardan toparlanın. |
| Video 9 | Phase 1 | Donanım özeti: besleyici denetleyicisi, kelepçeler, kamera ve sürücü motoru | Bileşenlerin ikinci, daha yakın anlatımı – emin olmadığınız bir bağlantıyı kontrol ederken işe yarar. |
| Video 10 | Phase 2 | Vida sökmeye hazırlık: kelepçeleyin, nozulu değiştirin ve bir program başlatın | Makineyi vida sıkmadan vida sökmeye geçirin ve herhangi bir kayıt yapmadan önce ürünün düz oturduğunu doğrulayın. |
| Video 11 | Phase 3 | Kolla koordinat öğretme: hızlar, artı işareti ve kayıt tuşu | Kolu doğru kullanın – hız geçişi, X/Y jog tuşları ve bir deliği kaydetmede tek basış kuralı. |
| Video 12 | Phase 4 | Matkap ucu ömrü limiti, motor testi ve CCD referans noktası | Matkap ucu ömrü sayacını ayarlayın ve her alarm için hangi kurtarma tuşunun kullanılacağını bilin. |
| Video 13 | Phase 3 | Tüm delik koordinatlarını kaydedin ve bir bloğu toplu olarak sonraki bölüme kopyalayın | Tam bir koordinat setini tamamlayın ve bir koordinat aralığını sonraki seri numaralarına kopyalayın. |
| Video 14 | Phase 5 | Z ekseni yüksekliğini ayarlayın, ardından vida sökmeyi imleçten çalıştırın | Montaj için yükseklik referansını ayarlayın ve mevcut konumdan otomatik sökme çalıştırması başlatın. |
| Video 15 | Phase 5 | Sökme sonrası yeniden kilitleme ve farklı vida boyutu için besleyici parçalarını değiştirme | Sökme çalıştırmasından sonra vidaları yerine geri takın ve besleyici ile kafayı farklı bir vida boyutuna dönüştürün. |
| Video 16 | Phase 5 | Bir sökme programını tekrar montaja çevirme | Vida sökme için oluşturduğunuz bir programı, vidaları sökmek yerine sıkacak şekilde yeniden kullanın. |
| Video 17 | Phase 4 | Varsayılan parametre referansı: montaj ile sökme karşılaştırması | Varsayılan parametre ekranını okuyun ve hangi değerlerin vida sıkmaya, hangilerinin vida sökmeye ait olduğunu bilin. |
| Video 18 | Phase 4 | Tork modunda montaj: teleskopik kolon ve tork değeri | Makineyi Servo Tork Kontrolü modunda çalıştırın – sensör tetiklenmez, tork vida sıkılanana kadar kademeli olarak yükseltilir. |
| Video 19 | Phase 5 | Fikstür değişiminden sonra koordinatları yeniden oluşturma ve çalıştırmaya devam etme | Fikstür değiştirildikten sonra koordinatları artık ürünle eşleşmeyen bir programı kurtarın. |
Semptomlar operatörlerin bildirdiği sırayla, her birini ele alan video ve zaman damgasıyla birlikte. Mühendislerimizle iletişime geçerken video numarasını ve zaman damgasını verin – bu bir soru turunu kazandırır.
| Belirti veya alarm | En olası neden | Ne yapılmalı | Video |
|---|---|---|---|
| Vida beslemesi durdu, kafada vida yok | Vida besleme hortumunda sıkışmış veya hortum rakorun dibine kadar itilmemiş | Beyaz kilidi bastırın ve hava hortumunu rakorun dibine tamamen itin, besleyici rayını kontrol edin, ardından devam edin | 15 |
| Besleyici titreşiyor ancak vida çıkmıyor | Titreşimli diskin gerilimi veya frekansı değiştirilmiş | U ve F'yi fabrika değerlerine döndürün – o kontrol cihazında yalnızca U ve F ayarlanabilir | 9 |
| Belirli sayıda vidalamadan sonra makine alarm veriyor | Matkap ucu ömrü sayacı limitine ulaştı | Bit'i kontrol edin; hâlâ kullanılabilirse bit ömrü ayarındaki limiti yükseltin | 12 |
| Vida kayması / diş atlama alarmı | Vida yerine oturmamış, bit aşınmış veya sürüş kesilmiş | Kafadaki vidayı temizleyin; vida zaten sürülmüşse Başlat'a basın, değilse motor test anahtarını kullanın | 12 |
| Çalışma ortasında derinlik anormalliği alarmı | Vida ayarlanan derinliğe ulaşmadı | O vidayı atlayıp devam etmek için bir kez Başlat'a basın; atlanan vidayı yeniden kontrol için işaretleyin | 8 |
| Servo Tork Kontrolü modunda sıkılan vidalar hâlâ gevşek | Tork çok düşük veya teleskopik kol sensör tarafından algılanıyor | Sensör tetiklenmeyecek şekilde kolu aşağı vidalayın, ardından torku kademeli olarak artırıp test edin | 18 |
| Vidalar merkezden kayık oturuyor | Koordinat merkezlenmemiş veya kamera/nozul referans noktası yanlış | Nişangâhı yeniden ortalayıp Konum'a basın; CCD nokta ayarını kontrol edin | 4 / 12 |
| Fikstür değişiminden sonra tüm koordinatlar yanlış | Ürün konumu fikstürle birlikte kaydı | Yeni konum için koordinat listesini yeniden oluşturun, sonra imleçten çalıştırın | 19 |
| Vida Sökme çalışması hiçbir işlem yapmıyor | Vida Sökme modu açılmamış | Vida Sökme modunu 1 yapın (0 vida sıkar, 1 söker) | 17 |
| Vida Sökme kafası ürüne çarpıyor | Vida Sökme yüksekliği çok düşük ayarlanmış | Sökme yüksekliğini yükseltin – kafa temas ettiğinde videoda 15 veya 20 kullanılıyor | 17 |
| Kafa ürüne çarpıyor veya ürünün üstüne düşüyor | Homing yapılmadan güç kapatılmış | Her seferinde gücü kapatmadan önce Sıfırla'ya basın | 1 / 2 |
| Makine güç verildikten sonra hareket etmiyor | Başlatmada alarm oluşuyor | Sıfırla düğmesine basın – kafa orijine döner ve alarm kalkar | 2 |
Normal çalışma sırasında değiştireceğiniz parçalar ve her değişimin nerede gösterildiği. Vida ölçüsü değişiminde üç besleme parçası ve bit birlikte değişir.
| Bölüm | Ne zaman değiştirilir veya kontrol edilir | Gösterildiği adım |
|---|---|---|
| Driver bit | Kontrol ünitesinde ayarlanan kullanım ömrü limitinde veya vida başları yalama yapmaya başlar başlamaz | 12 |
| Nozul (montaj) | Nozul darbe aldığında, deforme olduğunda veya vidayı dik tutmadığında | 1, 10 |
| Vida Sökme parçası | Vida Sökme işleri için takılır, montaj için tekrar çıkarılır | 10, 15 |
| Vida ölçüsüne göre besleme parçaları | Vida boyu her değiştiğinde – M0.8, M1.0 ve M1.7 kendi parçalarını gerektirir | 15 |
| Hava sevk hortumu | Vida artık kafaya ulaşmadığında; rakorun dibine kadar yeniden oturtun | 15 |
| Destek blokları ve kelepçe konumu | Her ürün geçişinde | 3, 10 |
| Kamera-kafa kalibrasyonu | Kamerayı söktükten veya darbe aldıktan sonra ya da her nozul değişiminden sonra | 6 |
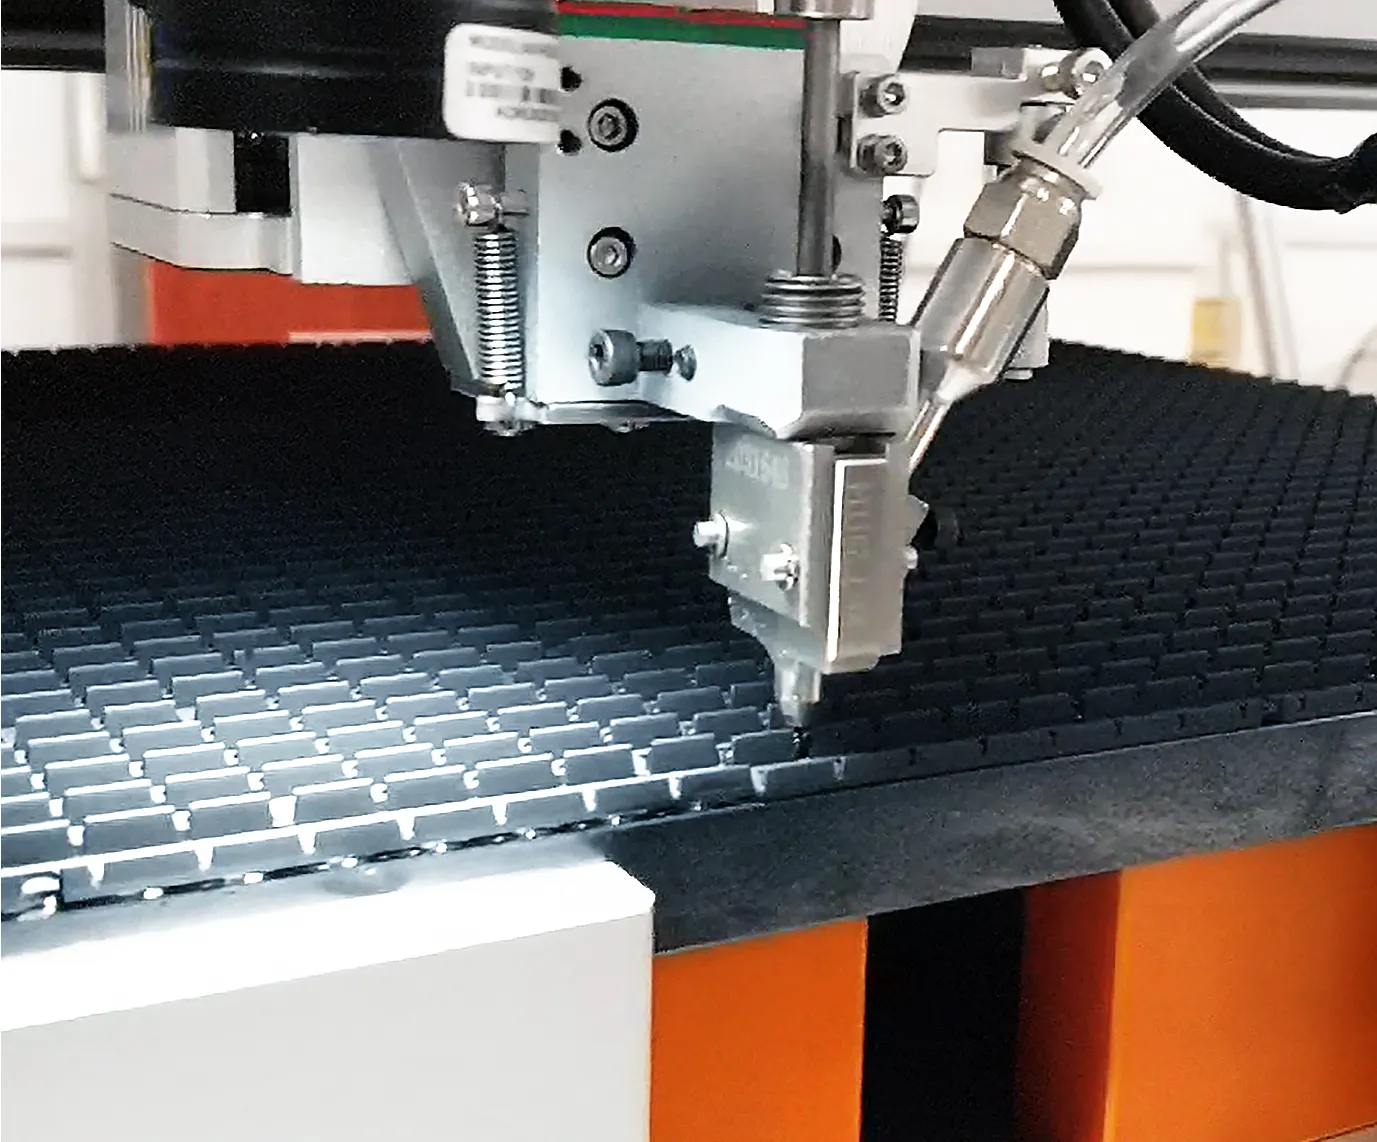
ZM500 montaj ve Vida Sökme için aynı koordinatları ve aynı gantry sistemini kullanır. Dört şey değişir ve dördü de 10 ile 19 arasındaki videolarda gösterilir.
Not: Bir sökme çalışmasından sonra vidaları montaj nozuluyla yeniden sıkın (video 15) ve tam bir desen sürmeden önce bit'i her zaman kontrol edin.
ZM500 ürün sayfasında yayımlanan değerler – bunları kullanın, eski bir makineden hatırladığınız değerleri değil.
| Kalem | Özellik | Kalem | Özellik |
|---|---|---|---|
| Model | ZM500 | Vida özellikleri | M0.8–M1.7 |
| Eksen sayısı | 3+1 eksen (Y ekseni yardımcı) | Konumlandırma hassasiyeti | ±0.025 mm |
| Tekrarlanabilirlik | ±0.025 mm | Uyumlu ürün ölçüsü | L500 × W500 mm |
| Sıkma verimliliği | Vida başına 0.9–1.2 s | Eşzamanlı sürücü sayısı | 1 (servo elektrikli sürücü) |
| Etkin hareket mesafesi (X/Y/Z) | 520 × 520 × 100 mm | Genel ölçüler | 960 × 900 × 750 mm |
| Makine ağırlığı | Yaklaşık 110 kg | Kontrol yöntemi | Kontrol kartı + kumanda kolu |
| Güç kaynağı | AC 220V, 50 Hz | Çalışma hava basıncı | 0,55–0,65 MPa |
| Besleme yöntemi | Üflemeli tip (pnömatik) | Feeder type | Hassas titreşimli disk |
| Program hafızası | 1,000 program | Ekran | Dokunmatik ekran |
| Hizalama yöntemi | Kamera destekli | Fikstür Modu | bire bir |
| Alarm fonksiyonları | Kayma, besleme anormalliği | Derinlik Algılama | Dahili sensör modülü |
Bu yanıtlar yukarıdaki 19 bölümlük ZM500 serisiyle aynı video numaralarını ve zaman kodlarını kullanır.
Bu makineJHIMS ZM500 Vida Sıkma & Sökme Makinesi500 × 500 mm'ye kadar LED modüllerinde M0.8–M1.7 vidaları sıkmak ve sökmek için üç eksenli makine.Aç → Vida sabitlemeJHIMS BL18 Dikey 4 Eksenli LED Ekran Kasası Vida Sıkma MakinesiLED ekran kabinleri için dikey dört eksenli sabitleme makinesi; kendine ait 19 videoluk kursu vardır.Aç →
 Vida sabitlemeJHIMS ZM320 Masaüstü Dört Eksenli Hava Üflemeli Vidalama MakinesiAynı kontrol ünitesini ve üflemeli beslemeyi kullanan masaüstü dört eksenli vida sabitleme makinesi.Aç →
 Vida sıkma2P-LXS500 yüksek hızlı LED modül vida sıkma makinesiDaha yüksek hacimli hatlar için yüksek hızlı LED modül vida sıkma platformu.Aç →
 Hat yardımcısıJH-D900 Yüksek Hassasiyetli Otomatik Yapıştırıcı Dozajlama MakinesiLED modül ve PCB montaj hatlarında sabitlemeyle birlikte kullanılan otomatik tutkal püskürtme makinesi.Aç →
 Besleme otomasyonuLens Titreşimli Besleyici DPS-2SMT dizgi hatları için otomatik lens titreşimli hazne besleyici.Aç →Other guideBL18 Video RehberiBL18 LED ekran kabini sabitleme makinesine uygulanan aynı 19 videoluk eğitim formatı.Aç →
 SSSBL18 Sorun Giderme SSSBL18 için 53 semptom-video çözümü – bu sayfada kullanılanla aynı sorun giderme yöntemi.Aç →
 Other guideR6-U Video KılavuzuR6-U UV lazer markalama makinesine uygulanan 19 adımlı video formatı.Aç →
 Case studySuudi Arabistan Vaka İncelemesiElle kullanılan tornavidaların yerine otomatik vida sıkma platformu kullanan bir LED ekran üreticisi.Aç →
 Case studyArjantin KurulumuGüney Amerika'daki bir kabin sabitleme makinesi için devreye alma ve operatör eğitimi.Aç →
 DestekTeknik DestekJHIMS makineleri için uzaktan teşhis, yedek parça ve servis talepleri.Aç →
Kontrol cihazı ekranının veya alarm metninin fotoğrafını ve izlediğiniz video numarasını bize gönderin - mühendislerimiz bir iş günü içinde yanıtlar.















