Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00

Argentyński producent szafek LED zastąpił ręczne dokręcanie wkrętów maszyną JHIMS BL18: powtarzalny moment obrotowy i szybsze wykonanie szafek.

Jak producent szafek wyświetlacza LED w Argentynie przeszedł od ręcznego dokręcania wkrętów — cykli zależnych od operatora i momentu różniącego się między wkrętami — do pionowej czteroosiowej maszyny JHIMS BL18 do wkręcania wkrętów.
W skrócie: kim jest klient, gdzie dostarczono maszynę i co skłoniło do inwestycji.
Produkcja wyświetlaczy LED w Argentynie to konkurencyjny segment nastawiony na eksport, a jakość szafek oceniają klienci, którzy widzą gotową ścianę, a nie stół montażowy za nią. Szafka, która nie domyka się prawidłowo, lub połączenie, które luzuje się podczas eksploatacji, są widoczne na miejscu.
Dlatego projekt został pomyślany wokół powtarzalności w takim samym stopniu jak wokół szybkości. Szybsze szafki ze stołu, który dokręca każdy wkręt z innym momentem, jedynie przenoszą problem dalej, dlatego od początku wymaganiem była maszyna wykonująca takie samo wkręcanie w każdej szafce.
Szafki wyświetlacza LED są montowane z blachy i profili aluminiowych, a każdy moduł lub płytka jest mocowany wkrętami M4. Przed tym projektem operatorzy klienta dokręcali te wkręty ręcznie wkrętarkami elektrycznymi lub ręcznymi przy stole montażowym — tą samą metodą wkręcania stosowaną od lat w całym zakładzie produkującym szafki.
Ręczne dokręcanie ma dwa koszty, które ujawniają się dopiero przy dużej skali. Pierwszy to tempo: każdy wkręt musi zostać przez człowieka pobrany, ustawiony, wkręcony i sprawdzony, więc liczba gotowych szafek zależy od szybkości pracy operatora.
Drugi to powtarzalność: ręczne dokręcanie daje taki moment, jaki przyłoży operator, więc siła docisku różni się między wkrętami i między operatorami.
Te dwa koszty przesądziły o realizacji projektu. Liczba zamówień na szafki rosła, a o tym, czy szafka domknie się prawidłowo, czy będzie wymagać poprawki, decydowała technika operatora, a nie ustawienie maszyny.

Każdy zgłoszony problem wynika z jednej cechy ręcznego dokręcania: wkręt otrzymuje moment obrotowy od ludzkiej ręki, a ręka nie jest skalibrowanym narzędziem. Dwóch operatorów używających tej samej wkrętarki nie zapewni tej samej siły docisku, a ten sam operator nie zapewni jej identycznie o 08:00 i o 17:00.
Czas cyklu wynika z tej samej przyczyny. W montażu ręcznym wkręt jest najmniejszą jednostką pracy, a operator wykonuje ją w całości: pobiera, umieszcza, wkręca i sprawdza. Automatyzacja nie przyspiesza samego wkrętu w izolacji — usuwa operatora z tej sekwencji i pozwala kontynuować montaż szafki równolegle.
Zgłoszone problemy, ich przyczyny przy ręcznym dokręcaniu wkrętów oraz rozwiązanie konstrukcyjne.
| Zgłoszone wyzwanie | Dlaczego tak się dzieje przy ręcznym dokręcaniu | Odpowiedź konstrukcyjna |
|---|---|---|
| Moment obrotowy różni się między wkrętami | Ręczna wkrętarka przykłada taką siłę, jaką nada jej operator | Wkręcanie wykonuje maszyna zgodnie z zaprogramowanym ustawieniem |
| Wydajność zależy od tempa operatora | Jedna osoba pobiera, umieszcza, wkręca i weryfikuje każdy wkręt | Głowica przemieszcza się i wkręca śruby pod kontrolą programu |
| Zmęczenie podczas zmiany roboczej | Powtarzalne dokręcanie przez wiele godzin pogarsza technikę | Maszyna powtarza ten sam cykl od pierwszej do ostatniej szafki |
| Brak schematu do ponownego użycia dla poszczególnych szafek | Pozycje wkrętów są ustalane na oko przy każdej nowej partii | 1,000 zapisanych programów, pozycjonowanie wspomagane kamerą |
| Załadunek wstrzymuje wkręcanie | Stół obsługuje jedną szafkę naraz | Dwa przyrządy: następna szafka jest montowana, podczas gdy druga jest wkręcana |
Przed zamówieniem BL18 projekt określał sześć wymagań, które maszyna musiała spełnić:
Sześć wymagań opisuje jedną zmianę: przenieść decyzję o momencie obrotowym i położeniu z operatora na maszynę, nie czyniąc jej trudniejszej w obsłudze niż stół montażowy, który zastępuje.
Praktycznym ograniczeniem są wymiary przyrządu. Szafki są duże, więc maszyna musi przyjmować całą szafkę, a nie moduł, a docisk musi utrzymywać ją wystarczająco płasko, aby wkręt osadził się bez odginania panelu od głowicy.
Dlaczego JHIMS: maszyna jest zbudowana wokół przyrządu do szafek klienta, a nie standardowej przestrzeni roboczej, a schemat wkręcania jest uczony na szafkach, które będą na niej rzeczywiście montowane.
Konfiguracja odpowiada na dwa problemy w kolejności ich zgłoszenia. Powtarzalność momentu wynika z zastąpienia ręcznej wkrętarki elektryczną wkrętarką maszyny i zaprogramowanym cyklem wkręcania, dzięki czemu wkręt jest dokręcany według ustawienia, a nie na wyczucie.
Czas cyklu wynika z układu stanowisk. Przy dwóch przyrządach głowica nigdy nie czeka na załadowanie szafki: operator montuje następną szafkę na stanowisku 1 i zdejmuje gotową na stanowisku 3, podczas gdy stanowisko 2 wkręca.
| Pozycja | Model | Ilość |
|---|---|---|
| Maszyna do wkręcania śrub w szafkach wyświetlacza LED | JHIMS BL18 (pionowa 4-osiowa) | 1 |
Do montażu szafek wyświetlacza LED dostarczono jedną pionową czteroosiową maszynę JHIMS BL18 do wkręcania wkrętów, skonfigurowaną na wkręty M4×10 i przyrządy do szafek klienta.
| Cecha | Szczegóły |
|---|---|
| Specyfikacja wkrętów | M4×10 z podkładkami płaskimi i sprężystymi |
| Sposób podawania | Nadmuch pneumatyczny podajnika |
| Liczba osi | 3 osie wkręcania + 1 oś podawania |
| Dokładność pozycjonowania | ±0,02 mm |
| Metoda wkręcania | Wkręcanie z pojedynczą głowicą ssącą |
| Metoda wyrównania | Pozycjonowanie wspomagane kamerą |
| Maks. dopuszczalny przyrząd | 1024×1024×105mm |
| Wymiary gabarytowe (dł. × szer. × wys.) | 4700×1800×1500mm |
| Masa | Około 550 kg |
| Sposób sterowania | Karta sterowania ruchem + panel operatora |
| Zasilanie | AC 220V, 50Hz |
| Ciśnienie robocze powietrza | 0,55–0,65 MPa |

Układ osi sprawia, że jednostką pracy jest szafka, a nie moduł. Trzy osie wkręcania ustawiają głowicę nad szafką, a jedna oś podawania doprowadza wkręt do dyszy, dzięki czemu jedna maszyna obsługuje całą szafkę o wymiarach do 1024×1024×105mm.
Dobór komponentów jest zgodny z resztą oferty JHIMS: siłowniki pneumatyczne do docisku i osi podawania, szlifowana śruba kulowa i prowadnica liniowa do osi, serwonapędy i elektryczna wkrętarka do wkręcania oraz przemysłowy ekran dotykowy na platformie z kartą sterowania ruchem.
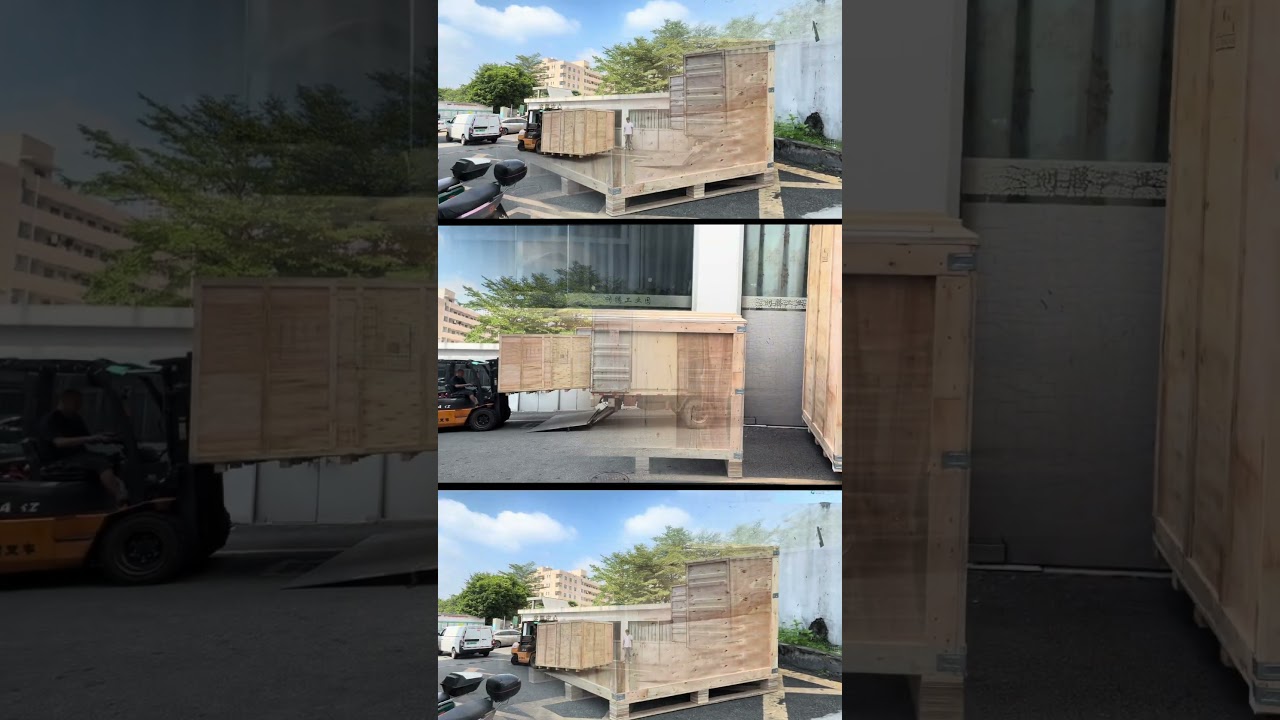
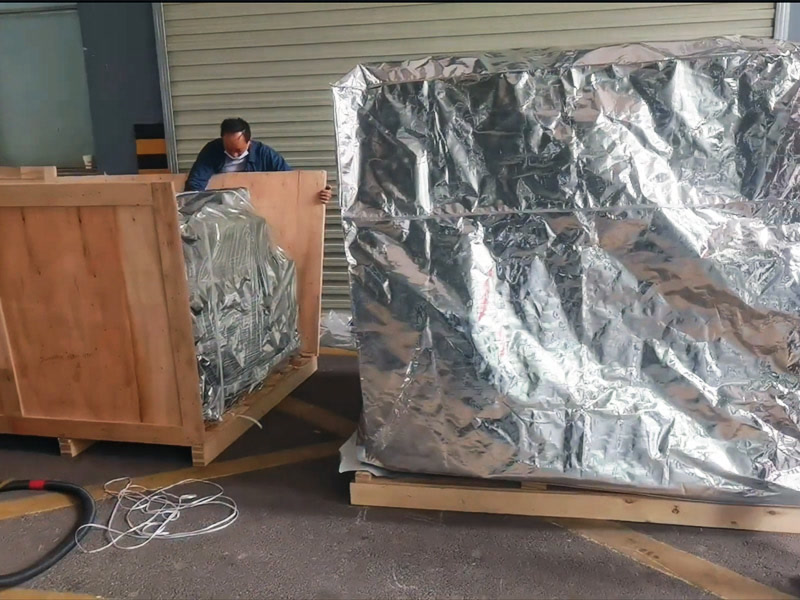
Maszynę zbudowano z wykorzystaniem przyrządów klienta do szafek, a pozycje wprowadzono w trybie nauczania z zapisem kamery, dzięki czemu schemat wkręcania jest przechowywany we własnym układzie współrzędnych maszyny. Zapakowano ją w skrzynie ze sklejki i wysłano w sierpniu 2026 roku.
Po dostarczeniu maszyna jest ustawiana na hali produkcyjnej klienta, mocowana do istniejących przyrządów i uruchamiana na szafkach samego klienta. Operatorzy są szkoleni w zakresie wywoływania programów, zmiany specyfikacji wkrętów i rutynowej konserwacji, ponieważ maszyna wymagająca specjalisty przy każdej zmianie sprowadza proces z powrotem do tempa pracy ręcznej.
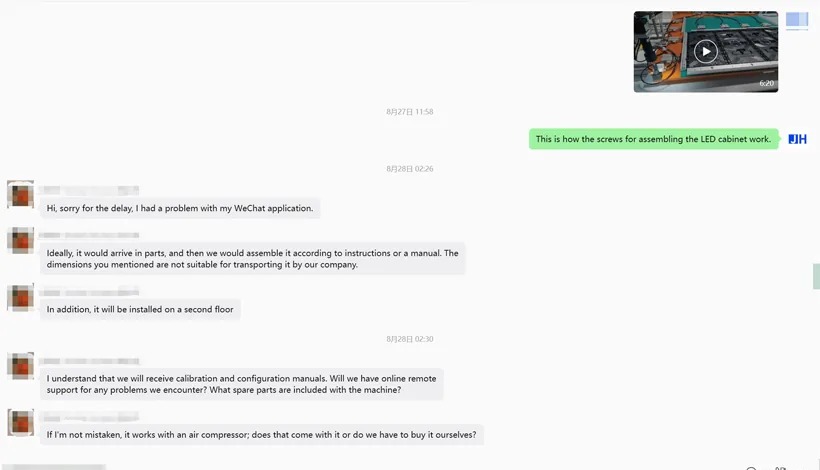
To zamówienie nie zostało wysłane jako gotowa maszyna na jednej ramie. Warunki transportowe u klienta i dostęp do budynku uniemożliwiały przemieszczenie maszyny w zmontowanym stanie, więc BL18 wysłano w modułach i zmontowano na miejscu według instrukcji, w pomieszczeniu produkcyjnym na drugim piętrze.
Właśnie dlatego rozmowa przed dostawą obejmowała instrukcje kalibracji i konfiguracji, zdalne wsparcie online przy uruchamianiu oraz informacje, co jest dostarczane z maszyną, a co klient zapewnia lokalnie — w tym sprężone powietrze, którego wymagane ciśnienie podano tutaj jako 0.55–0.65MPa, aby można było sprawdzić zasilanie w zakładzie przed otwarciem skrzyń.
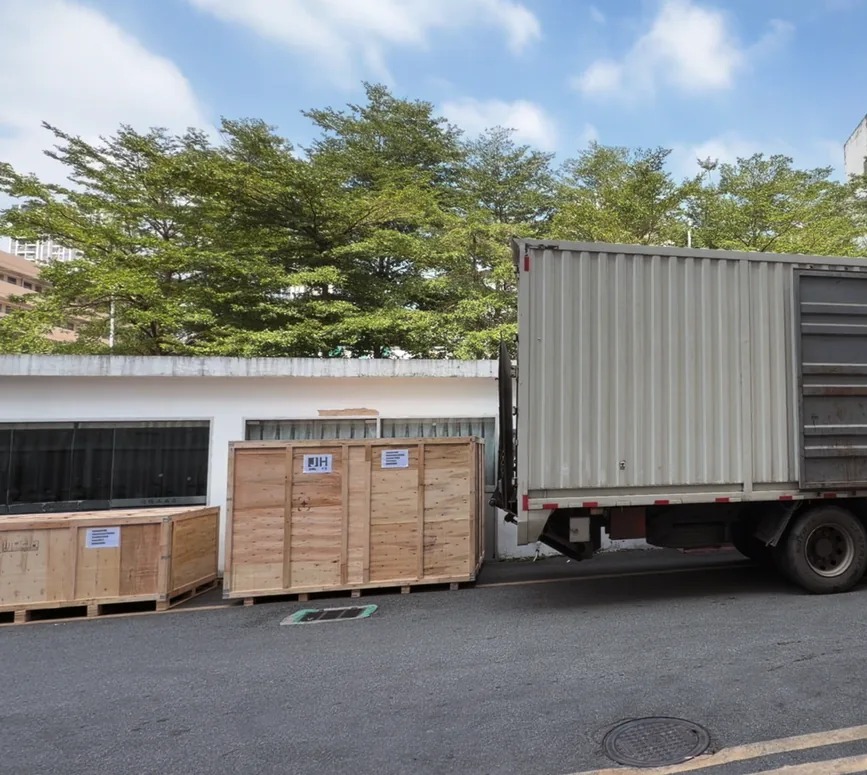

Studia przypadku łatwo się pisze, ale trudno w nie uwierzyć. To są zapisy z tego zamówienia: wymagania, które klient zapisał przed wysyłką, oraz nagrania załadunku przesłane mu w dniu, w którym skrzynie opuściły Shenzhen.
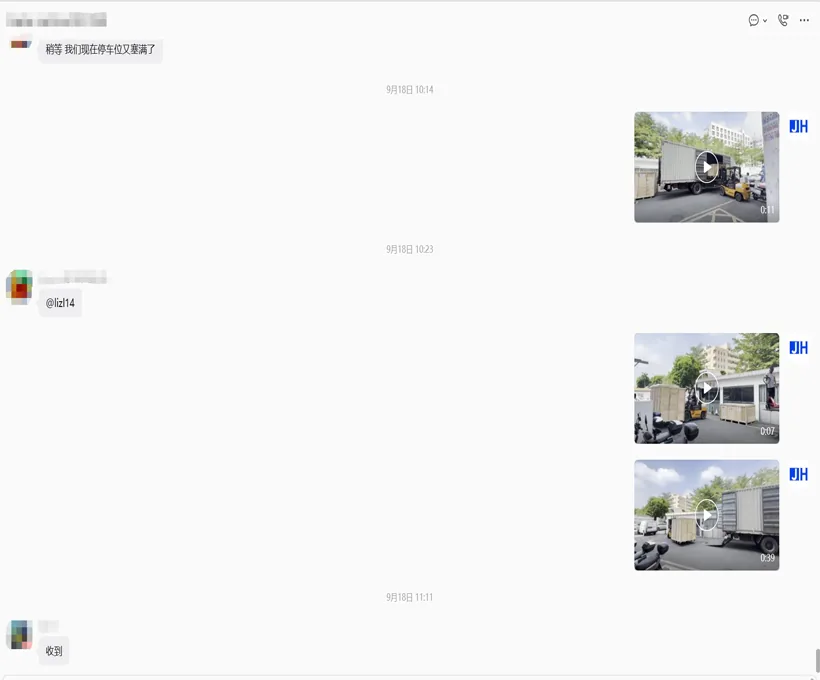
Skrzynie załadowano w Shenzhen w dniu wysyłki, a klient otrzymał nagranie z tego zdarzenia na bieżąco — a nie zdjęcie zainscenizowane później.
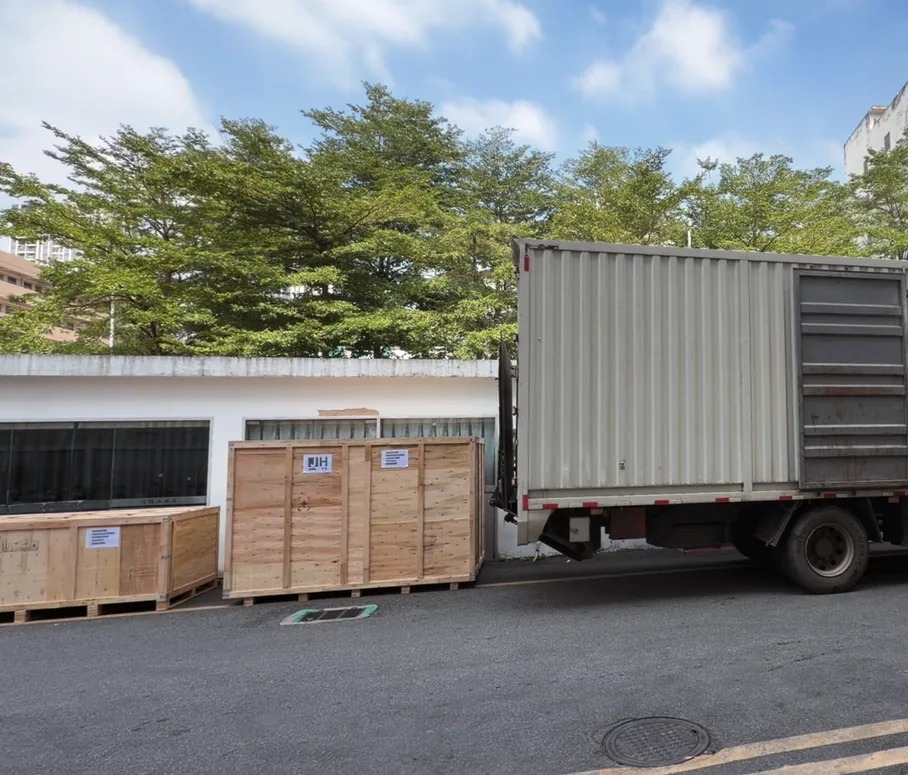
Pierwsze nagranie to materiał z wysyłki tego zamówienia; pozostałe pokazują maszynę BL18 wkręcającą wkręty w szafkach wyświetlacza LED — montaż modułów, obsługę szafek i automatyczne wkręcanie. JHIMS publikuje również 19-częściową serię filmów operatorskich (ustawianie momentu obrotowego, kalibracja kamery, regulacja dyszy, rozwiązywanie problemów z podajnikiem), do której link znajduje się kanał JHIMS na YouTube. Pełny kurs operatorski — wszystkie 19 procedur spisane, z tabelą usterek — znajduje się na Przewodnik wideo BL18.
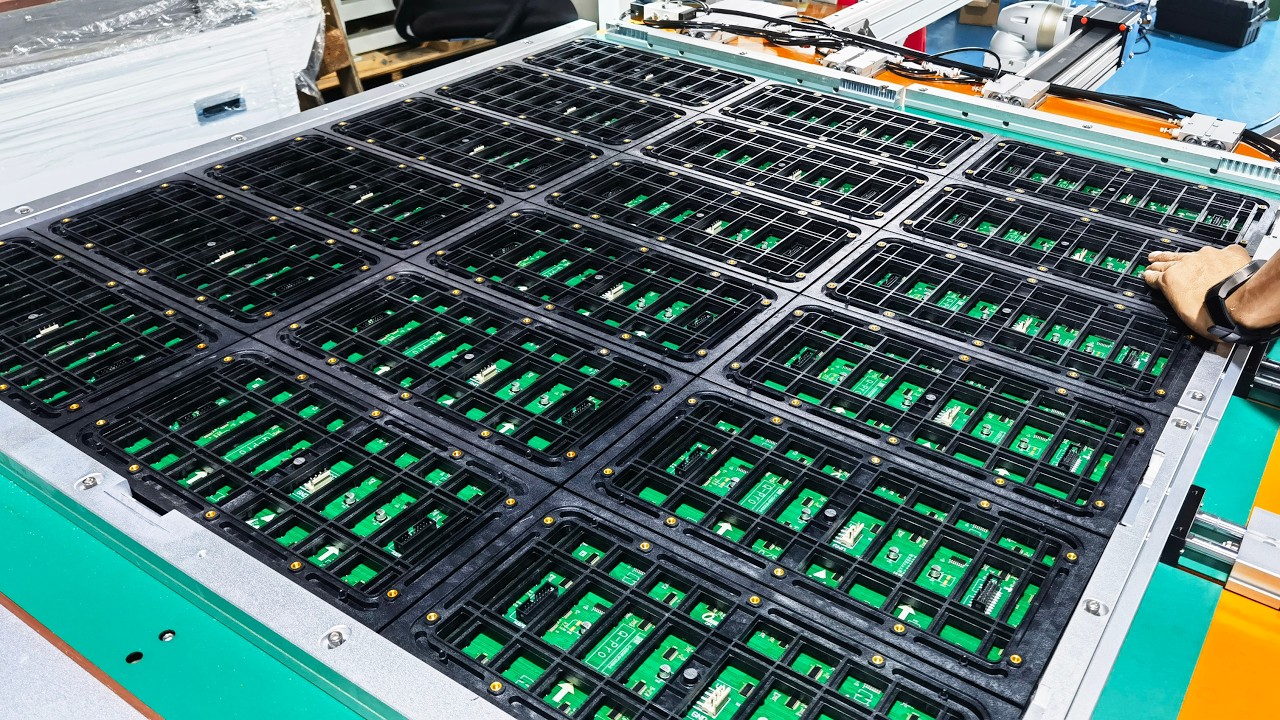
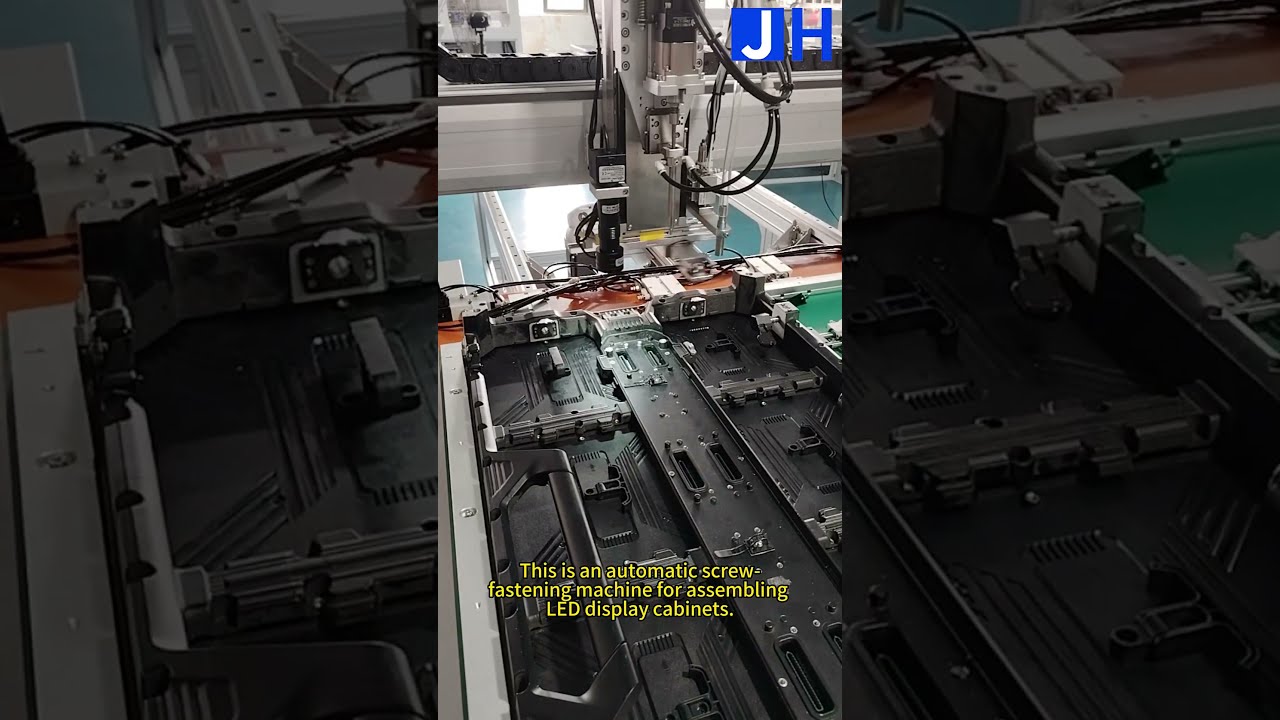
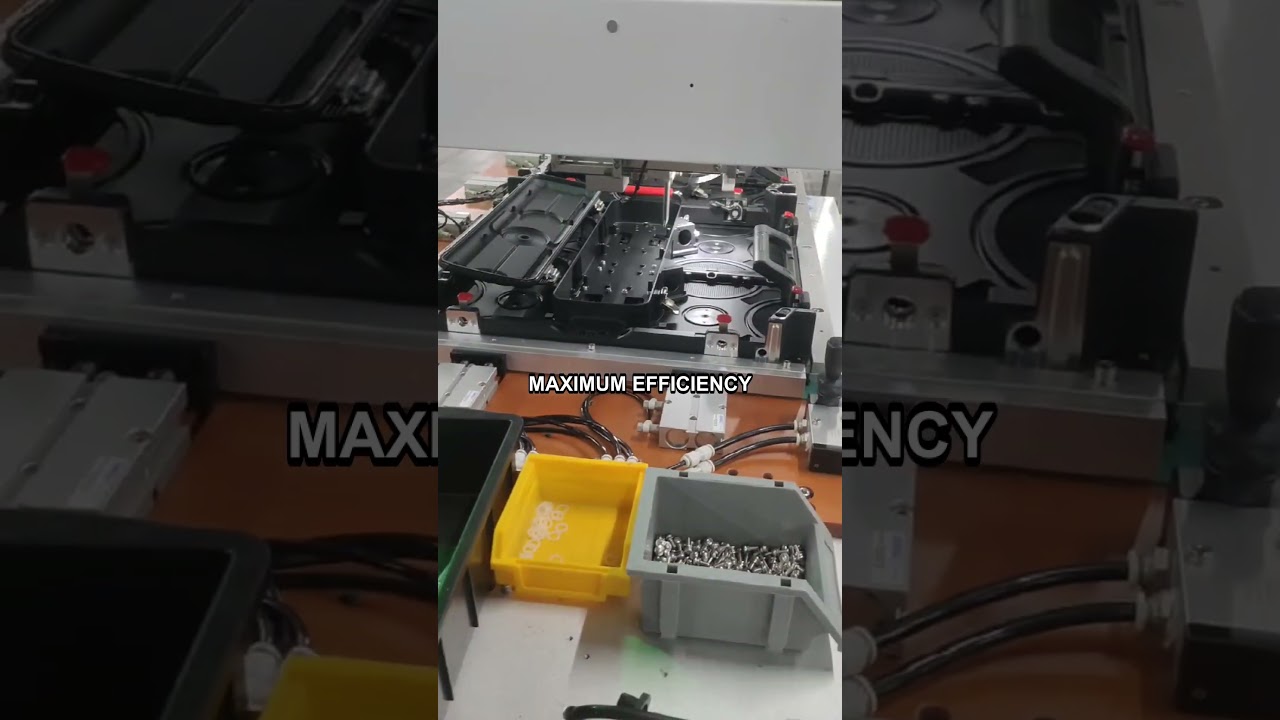
Warto zwrócić uwagę na dwie rzeczy, ponieważ to one odróżniają maszynę dobrze wypadającą na pokazie od takiej, która utrzymuje wydajność zakładu produkującego szafki: podawanie wkrętów powinno przebiegać bez zacięć i podwójnych pobrań, a szafka powinna być przytrzymywana wystarczająco płasko, aby moment obrotowy trafiał w gwint, a nie odkształcał panel.
Najważniejsze jest tutaj podsumowanie samego klienta: jakość produktu się poprawiła, a wydajność procesu wzrosła. Obie są skutkiem tej samej zmiany — wkręt nie otrzymuje już momentu obrotowego z ręki.
Jakość poprawiła się, ponieważ moment obrotowy jest teraz ustawieniem, a nie techniką. Każdy wkręt w każdej szafce jest dokręcany do tej samej zaprogramowanej wartości, więc szafka, która prawidłowo domyka się na pierwszym stanowisku, domyka się tak samo w ostatniej szafce zmiany.
Wydajność poprawiła się, ponieważ operator przestał być częścią cyklu wkręcania. Przy dwóch przyrządach i trzech stanowiskach jedna szafka jest wkręcana na stanowisku 2, podczas gdy następna jest montowana na stanowisku 1, a gotowa jest zdejmowana na stanowisku 3, dzięki czemu głowica pracuje bez przerwy, zamiast czekać na załadowanie szafki.
Podane przez klienta tempo to wartość, którą warto przytoczyć: około 2.5 sekundy na wkręt. Przy jednej głowicy wkręcającej daje to około 1,440 wkrętów na godzinę (3,600 ÷ 2.5), a operator w tym czasie ładuje kolejną szafkę.
| Wskaźnik | Wartość | Źródło |
|---|---|---|
| Tempo wkręcania | Około 2.5 sekundy na wkręt | Zgłoszone przez klienta |
| Wydajność przy tym tempie | Około 1,440 wkrętów na godzinę (3,600 ÷ 2.5) | Obliczono na podstawie zgłoszonego tempa |
| Dokładność pozycjonowania | ±0,02 mm | Specyfikacja maszyny |
| Standardowy czas realizacji | 30 dni | Dostawa JHIMS |
| Powtarzalność wkręcania | Moment obrotowy przykładany przez maszynę na wkręt | Specyfikacja maszyny |
Nie jest publikowany wskaźnik odrzuceń. Klient zgłasza tempo, jakość i poprawę wydajności; zmierzone wskaźniki wad na szafkę pozostają u klienta.
Ręczne dokręcanie wygląda wystarczająco dobrze przy jednej szafce, ale przestaje wystarczać przy dużej skali. Wkręt M4 jest tak mały, że różnica między prawidłowo osadzonym wkrętem a wkrętem dokręconym zbyt mocno mieści się w wąskim zakresie momentu, a ręczna wkrętarka nie pokazuje, w którym miejscu tego zakresu znalazł się wkręt.
Ta zmienność zwykle nie jest widoczna na gotowej szafce. Ujawnia się później jako poluzowane połączenie, panel skrzypiący pod obciążeniem lub powierzchnia odkształcona przez końcówkę wkrętarki, która się ześlizgnęła — dlatego ręczne wkręcanie często daje wady wykrywane dopiero podczas kontroli końcowej, a nie na stanowisku, na którym powstały.
Automatyzacja tego kroku zmienia to, co podlega kontroli. Położenie wynika z układu współrzędnych maszyny i nauczonego schematu, moment obrotowy z ustawienia elektrycznej wkrętarki, a sekwencja z programu — trzech elementów, którymi operator nie musi już jednocześnie sterować ręcznie.
Dlatego przyrząd jest równie ważny jak głowica. Jeśli szafka nie jest przytrzymywana płasko i stabilnie, moment obrotowy odkształca panel, zamiast trafiać w gwint, a wynik jest tak samo nieregularny, jak ten, który maszyna miała wyeliminować. Docisk pneumatyczny w pełnowymiarowym przyrządzie jest częścią rozwiązania, a nie dodatkiem.
Konfiguracja dostarczona w ramach tego projektu.
| Parametr | Specyfikacja |
|---|---|
| Maszyna | Pionowa maszyna czteroosiowa JHIMS BL18 do wkręcania śrub |
| Osie wkręcania | 3 osie wkręcania + 1 oś podawania |
| Wkręt | M4×10 z podkładkami płaskimi i sprężystymi |
| Podawanie | Nadmuch pneumatyczny, podajnik przesuwający się wzdłuż osi X |
| Dokładność pozycjonowania | ±0,02 mm |
| Wyrównanie | Wspomaganie kamerą |
| Maks. przyrząd | 1024×1024×105mm |
| Pamięć programów | 1,000 programów |
| Stanowiska | Trzy stanowiska, dwa przyrządy |
| Zasilanie / powietrze | AC 220V 50Hz / 0.55–0.65MPa |
| Efekt u klienta (według zgłoszenia) | Lepsza jakość produktu i wyższa wydajność procesu |
PolecaneBL18 Vertical 4-Axis Screw MachinePionowe wkręcanie w szafkach w układzie 4 osi — ±0.02mm, M4×10, przyrządy do 1024×1024×105mm, 1,000 programów.Zobacz produkt → UzupełnieniaStołowa maszyna do wkręcania śrub ZM320Czteroosiowe stołowe wkręcanie śrub z podawaniem nadmuchowym do mniejszych płytek i modułów LED.Zobacz produkt →
 Etap wcześniejszyPiec rozpływowy R10Bezołowiowe lutowanie rozpływowe płytek drukowanych LED na etapie poprzedzającym montaż szafek.Zobacz produkt →
 Etap wcześniejszyPodajnik wibracyjny soczewek DPS-2Podawanie wibracyjne soczewek dla linii modułów LED — soczewki 3–25mm w tempie 0.5–1s na soczewkę.Zobacz produkt →KategoriaSystemy wkręcaniaStołowe, ręczne i próżniowe maszyny do wkręcania śrub do montażu elektroniki.Zobacz produkt →
 Studium przypadkuDokręcanie wkrętów: Arabia SaudyjskaMaszyna JHIMS do wkręcania śrub automatyzująca montaż szafek wyświetlaczy LED w Arabii Saudyjskiej.Przeczytaj artykuł →
 Studium przypadkuProdukcja LED: HiszpaniaCztery używane maszyny YSM20R dla hiszpańskiego producenta wyświetlaczy LED.Przeczytaj artykuł →
 Studium przypadkuPodajnik soczewek: DongguanNiestandardowy podajnik soczewek wykonany dla linii montażowej LED w Dongguan.Przeczytaj artykuł →
 WsparcieWsparcie techniczneZdalna diagnostyka, części zamienne i zgłoszenia serwisowe dla maszyn JHIMS.Przeczytaj artykuł →
Prześlij nam wymiary szafki, specyfikację wkrętów i docelową wydajność — dział techniczny JHIMS odpowiada w ciągu 12 godzin roboczych (pon.–sob., 09:00–23:00 czasu standardowego Chin, UTC+8).















