Адрес
Корпус A1, промышленный парк Runteng, ул. Сишань, 4, община Лунтэн, подрайон Шиянь, район Баоань, Шэньчжэнь 518000, Китай
Часы работы
Понедельник – пятница: 7:00–19:00
Выходные: 10:00–17:00
Адрес
Корпус A1, промышленный парк Runteng, ул. Сишань, 4, община Лунтэн, подрайон Шиянь, район Баоань, Шэньчжэнь 518000, Китай
Часы работы
Понедельник – пятница: 7:00–19:00
Выходные: 10:00–17:00

Рабочий глоссарий по подаче линз в SMT: 30 терминов, а также стоящие за ними показатели производительности, брака и переналадки и способы проверить каждую цифру на вашей линзе.

30 ключевых терминов, которые должен знать каждый инженер SMT, руководитель производства и специалист по закупкам: определения, группировка и перевод в цифры, которые решают производительность, выход годных и окупаемость.
Линия SMT наносит паяльную пасту, контролирует отпечаток, устанавливает компоненты, затем выполняет оплавление. Линзы — отдельное семейство компонентов: LED-линзы, линзы подсветки, оптические и микролинзы, в основном диаметром 3–25 мм, поставляемые насыпью в пакетах или лотках. Установщик работает с ними на скорости только если каждая линза приходит в позицию съёма отделённой, правильно ориентированной и в зоне досягаемости сопла: в этом и состоит вся задача системы подачи.
Подача линз — не только функция установки, но и ограничитель производительности. Ручные участки работают со скоростью человека — около 800–1 200 UPH — и бракуют 5–15% линз из-за неправильной ориентации, повреждений при обращении или двойной установки. Автоматическая подача добавляет вибробункер, спиральную дорожку, ориентирующие затворы и оптические датчики, поэтому правильно ориентированная линза всегда ждёт в точке съёма. Остальная часть глоссария определяет эти термины.
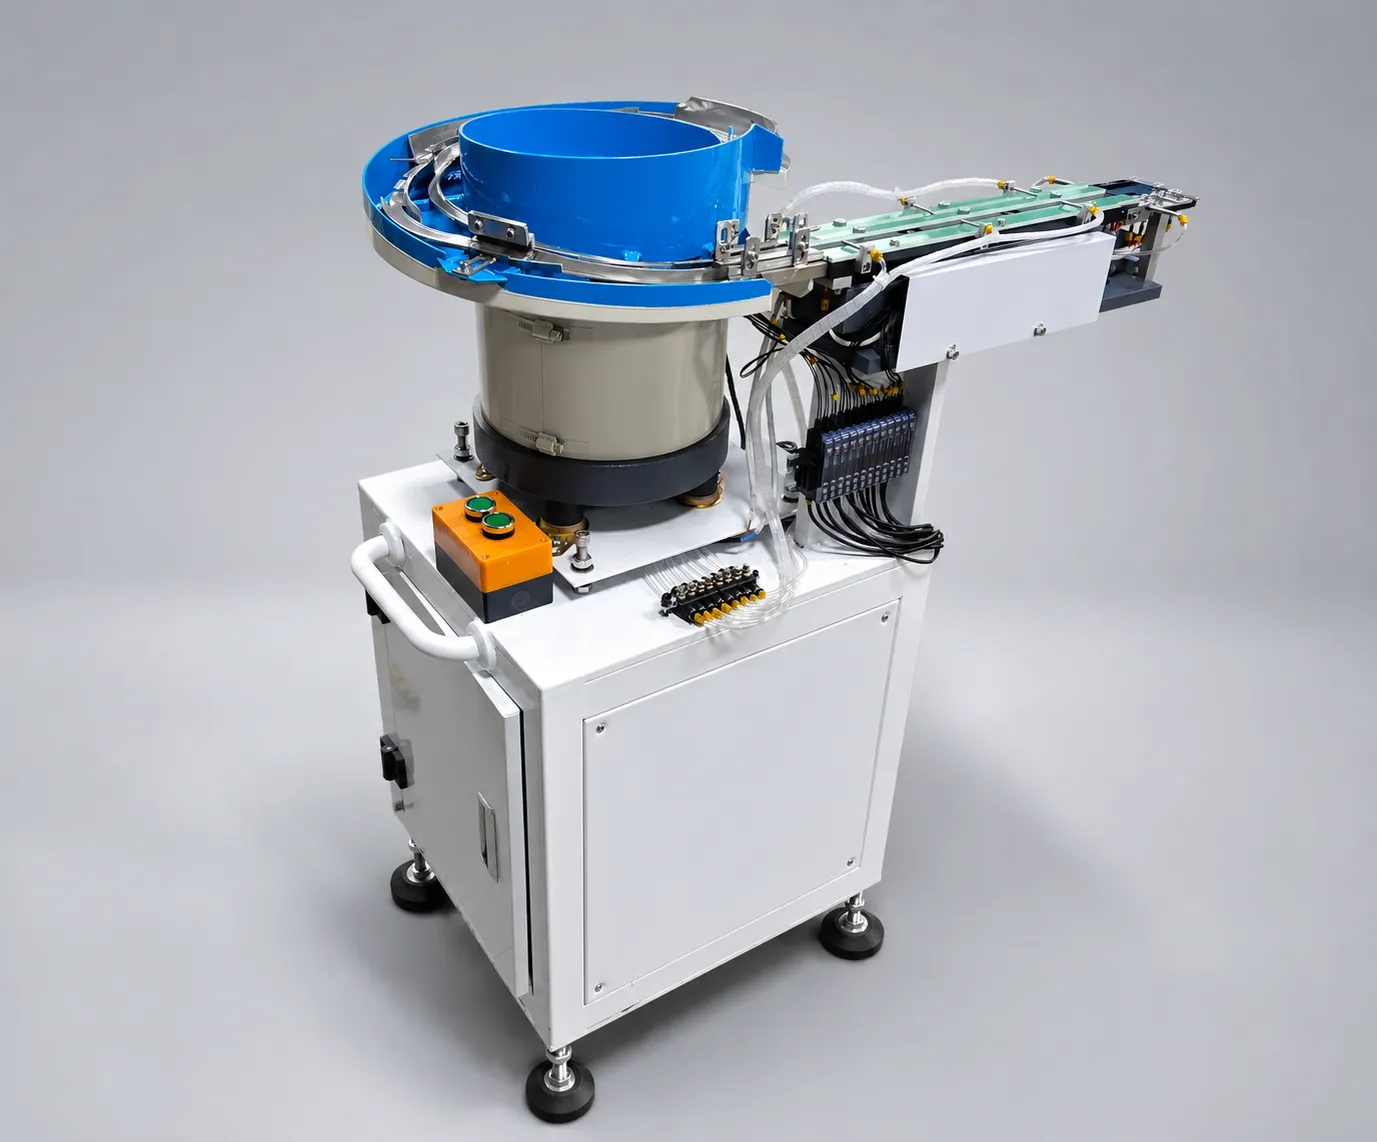
Аппаратная цепочка: чаша → дорожка → отсекатель → точка съёма → канал. Именно эти термины её описывают.

Вибробункер преобразует электрические импульсы в небольшое винтовое движение.
Линейная направляющая переносит ориентированные линзы от чаши к соплу.

Двухчастотная вибрация означает, что чаша и линейная дорожка приводятся в движение независимо.
Контроллер удерживает эту амплитуду постоянной при изменении нагрузки: полная чаша ведёт себя иначе, чем почти пустая.

По этим показателям оценивают предложение по подаче.
Ресурс компонентов и технологическая дисциплина — вторая половина картины качества.
Время переналадки — тот показатель, который решает, окупается ли автоматизация на линии с широкой номенклатурой.
Подачу нужно балансировать с остальным оборудованием линии.

Условия торговли и соответствия указываются в каждом коммерческом предложении и на каждом ящике.
Коммерческие условия определяют реальную стоимость владения в гораздо большей степени, чем прайсовая цена вибробункера.
Окупаемость питателя определяется четырьмя показателями: производительность (вручную 800–1 200 UPH против 3 600–7 200 UPH на канал), доля брака (5–15 % против менее 0,5 %), переналадка (15–30 минут против менее 5) и рабочая сила, высвобождаемая от загрузки лотков и визуального контроля. По опубликованным проектам JHIMS по подаче линз совокупный эффект даёт срок окупаемости 6–11 месяцев, причём наиболее чувствителен он к стоимости брака: завод, отправляющий в брак 10 % линз, окупит вложение гораздо быстрее, чем завод с 2 %.
Два практических термина дополняют картину. A тестирование образца — отправка 500–800 линз на 48-часовой пробный прогон на линзах заказчика — самый дешёвый способ проверить качество ориентации до вложения средств в оснастку. Критерии приёмки Это измеримые условия, прописанные в заказе: производительность, предельная доля брака, допуск совмещения, время переналадки и документация, передаваемая при передаче линии.
Используйте эту таблицу как подстрочник при чтении спецификации питателя или коммерческого предложения. Средний столбец — определение, которое вы найдёте в техническом описании; правый столбец — причина, по которой термин вообще появляется в коммерческом обсуждении.
| Срок | Что это означает | Почему это важно |
|---|---|---|
| SMT | Технология поверхностного монтажа: компоненты устанавливаются непосредственно на поверхность печатной платы. | Определяет процесс, который должен обслуживать питатель. |
| CPH / UPH | Компонентов (или изделий) в час. | Главный показатель производительности в любом предложении. |
| Вибробункер | Чаша, приводимая в движение электромагнитными импульсами, поднимает детали по спиральной дорожке. | Накапливает, разделяет и ориентирует линзы. |
| Линейная дорожка | Прямой участок между чашей и точкой захвата. | Буферизует линзы, чтобы установщик не простаивал. |
| Отсекатель | Затвор, выпускающий ровно одну линзу за цикл. | Предотвращает двойной захват и сбои подачи. |
| Ориентационная заслонка | Профильный элемент, отбраковывающий неправильно ориентированные линзы. | Основной механизм, определяющий долю брака. |
| Точка захвата | Фиксированное положение, где сопло соприкасается с линзой. | Определяет допуск совмещения при установке. |
| Волоконно-оптический датчик | Оптический датчик, обнаруживающий и подсчитывающий линзы на направляющей. | Сразу обнаруживает пустую направляющую и заклинивания. |
| Двухчастотная вибрация | Независимые приводы чаши (50–120 Гц) и направляющей (100–200 Гц). | Скорость без потери качества ориентации. |
| ПИД-регулирование | Контур обратной связи, поддерживающий стабильную амплитуду вибрации. | Сохраняет стабильную производительность по мере опорожнения чаши. |
| ПЛК | Промышленный контроллер, управляющий циклом подачи. | Хранит рецепты и обеспечивает переналадку одной кнопкой. |
| ИЧМИ | Сенсорная панель оператора. | Многоязычный интерфейс и наглядность аварийных сигналов. |
| Modbus TCP | Открытый промышленный протокол связи. | Подключает питатель к MES и отчётности OEE. |
| доля брака | Доля линз, которые не удаётся установить или которые не проходят контроль. | Вручную 5–15 % против менее 0,5 % автоматически. |
| Cpk | Индекс воспроизводимости процесса; 1,33 — обычный порог приёмки. | Доказывает, что подача повторяема, а не только быстра. |
| OEE | Готовность × производительность × качество; мировой уровень — выше 85 %. | Показывает, во что обходится линии простой питателя. |
| Время переналадки | Время перехода на другой тип линзы, включая оснастку и рецепт. | Вручную 15–30 минут против менее 5 минут. |
| Конфигурация с защитой от ESD | Поверхностное сопротивление поддерживается на уровне 10^6–10^9 Ом при заземлении. | Защищает линзы и платы от статического повреждения. |
| IATF 16949 / ISO 13485 | Стандарты качества для автомобильной и медицинской отраслей. | Определяют требования к документации и валидации. |
| ISPM-15 | Международный стандарт деревянной упаковки. | Ящики проходят таможню без задержек. |
| DDP | Базис поставки DDP с оплатой пошлины. | Единая цена «всё включено» до пункта назначения. |
В таблице ниже собраны опубликованные показатели, которые обычно приводятся рядом в предложении на систему подачи. Столбец с автоматическим режимом следует рассматривать как спецификацию, подлежащую проверке при приёмке, а не как маркетинговое заявление: каждую строку можно измерить на ваших линзах во время пробного испытания.
| Показатель | Ручная подача | Автоматическая подача DPS-2 |
|---|---|---|
| Производительность | 800–1 200 UPH | 3,600–7,200 UPH на канал |
| доля брака | 5–15% | менее 0,5% |
| Переналадка при смене типов линз | 15–30 минут | менее 5 минут при сохранённых рецептах |
| Операторов на пост подачи | 1 оператор постоянно | нет в процессе производства |
| Cpk | 1,33 типично | проверяется по каждому рецепту при приёмке |
| Совмещение при установке | зависит от оператора | совмещение захвата ±1 мм |
| Время цикла на одну линзу | ручная установка компонентов | 0,5–1 секунды на линзу |
| Диапазон размеров линзы | ограничено ловкостью рук | 3–25 мм |
| Срок окупаемости | не применимо | 6–11 месяцев по опубликованным проектам |
| Тестирование образца | не требуется | 500–800 линз, бесплатное тестирование в течение 48 часов |
Когда вам предлагают питатель, запросите пять цифр в письменном виде: производительность на канал в UPH на ваших линзах, долю брака, измеренную в ходе испытания, время переналадки с учётом оснастки, допуск совмещения в точке захвата и среднюю наработку на отказ (MTBF) изнашиваемых компонентов. Затем спросите, какие профили линз уже сохранены в ПЛК и что происходит, когда дорожка опустеет посреди платы: установщик ждёт или питатель подаёт сигнал на контролируемую остановку?
В завершение соотнесите эти термины с собственными данными. Если ваша линия меняет тип линз дважды в неделю, в расчёте окупаемости доминирует время переналадки. Если стоимость брака одной линзы высока, доминирует доля брака. Если вы работаете с одной линзой месяцами, доминируют производительность и коэффициент готовности. Глоссарий существует для того, чтобы эти три утверждения обе стороны стола могли сформулировать в одних и тех же единицах.
Этот глоссарий — справочная страница блока из четырёх материалов по подаче линз. Читайте их по порядку при проектировании новой станции подачи или сразу переходите к руководству по устранению неполадок, если питатель уже работает.
Смотрите руководства по ссылкам ниже.
 Руководство по выборуКак выбрать питатель линз для SMT (2026)Путь покупки из 8 шагов, оценка поставщика и сравнение двойной и одной частотыЧитать статью →
 Пример внедренияПример внедрения: ROI питателя линз SMTРеальные KPI: доля брака 12%→0,3%, UPH 900→3420, окупаемость 7 месяцевЧитать статью →ГлоссарийГлоссарий по подаче линз в SMTТермины по вибрационной подаче, PID-регулированию и метрикам UPH.Читать глоссарий →
 СравнениеВибробункер с двойной или одной частотойТехническое сравнение двух вибрационных технологийЧитать статью →
 СравнениеРучной или автоматический питатель линз SMTКакой способ подачи подходит для вашего производства?Читать статью →
 ПродуктСведения о продукте DPS-2Что такое DPS-2, как он работает и какие компоненты может подавать.Читать далее →
Свяжитесь с нашими инженерами, чтобы предложить термин для этого глоссария, или задайте вопрос об автоматизации подачи линз для вашей линии.
Эти термины на практике: посмотрите вибробункерный питатель линз на установщике компонентов и автоматическая подача LED-линз в производстве. Больше видео об оборудовании и производстве — на Канал JHIMS на YouTube.















