Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado
Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado

A working glossary of SMT lens feeding: 30 terms, plus the throughput, rejection and changeover numbers behind them and how to verify each figure on your lens.
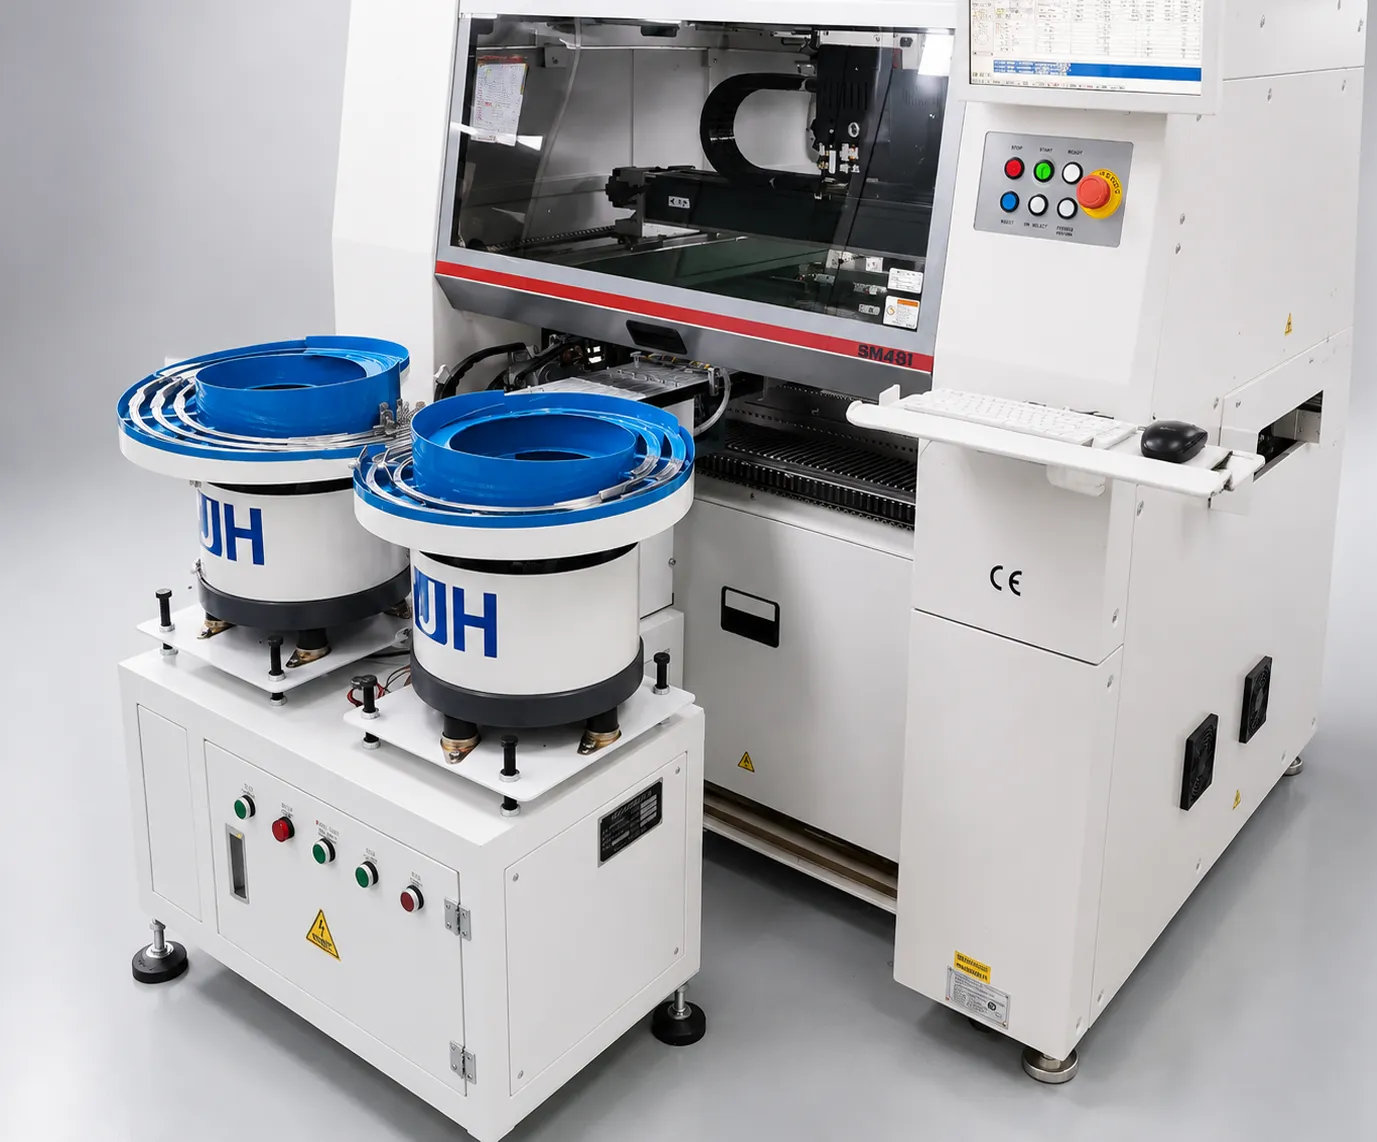
30 términos esenciales cada ingeniero de SMT, gerente de producción y profesional de adquisiciones debe saber —definidos, agrupados y traducidos a los números que deciden el rendimiento, rendimiento y reembolso.
Una línea SMT imprime pasta de soldadura, inspecciona el depósito, coloca componentes, luego reflujo. Los lentes son una familia de componentes separados: LED, luz trasera, lentes ópticas y micro, principalmente de 3 a 25 mm de ancho, suministrado suelto en bolsas o bandejas. La máquina de colocación los maneja a velocidad sólo si cada lente llega a la posición de recogida separada, correctamente orientada y al alcance de la boquilla: es el trabajo completo del sistema de alimentación.
La alimentación de las lentes es una limitación de rendimiento tanto como una función de la máquina. Las células manuales corren a velocidad humana (alrededor de 800–1,200 UPH) y rechazan el 5–15% de las lentes mediante la desorientación, la manipulación del daño o la doble colocación. La alimentación automática añade un cuenco vibratorio, pista espiral, puertas de orientación y detección óptica, por lo que una lente orientada correctamente siempre espera en el punto de recogida. El resto de este glosario define esos términos.
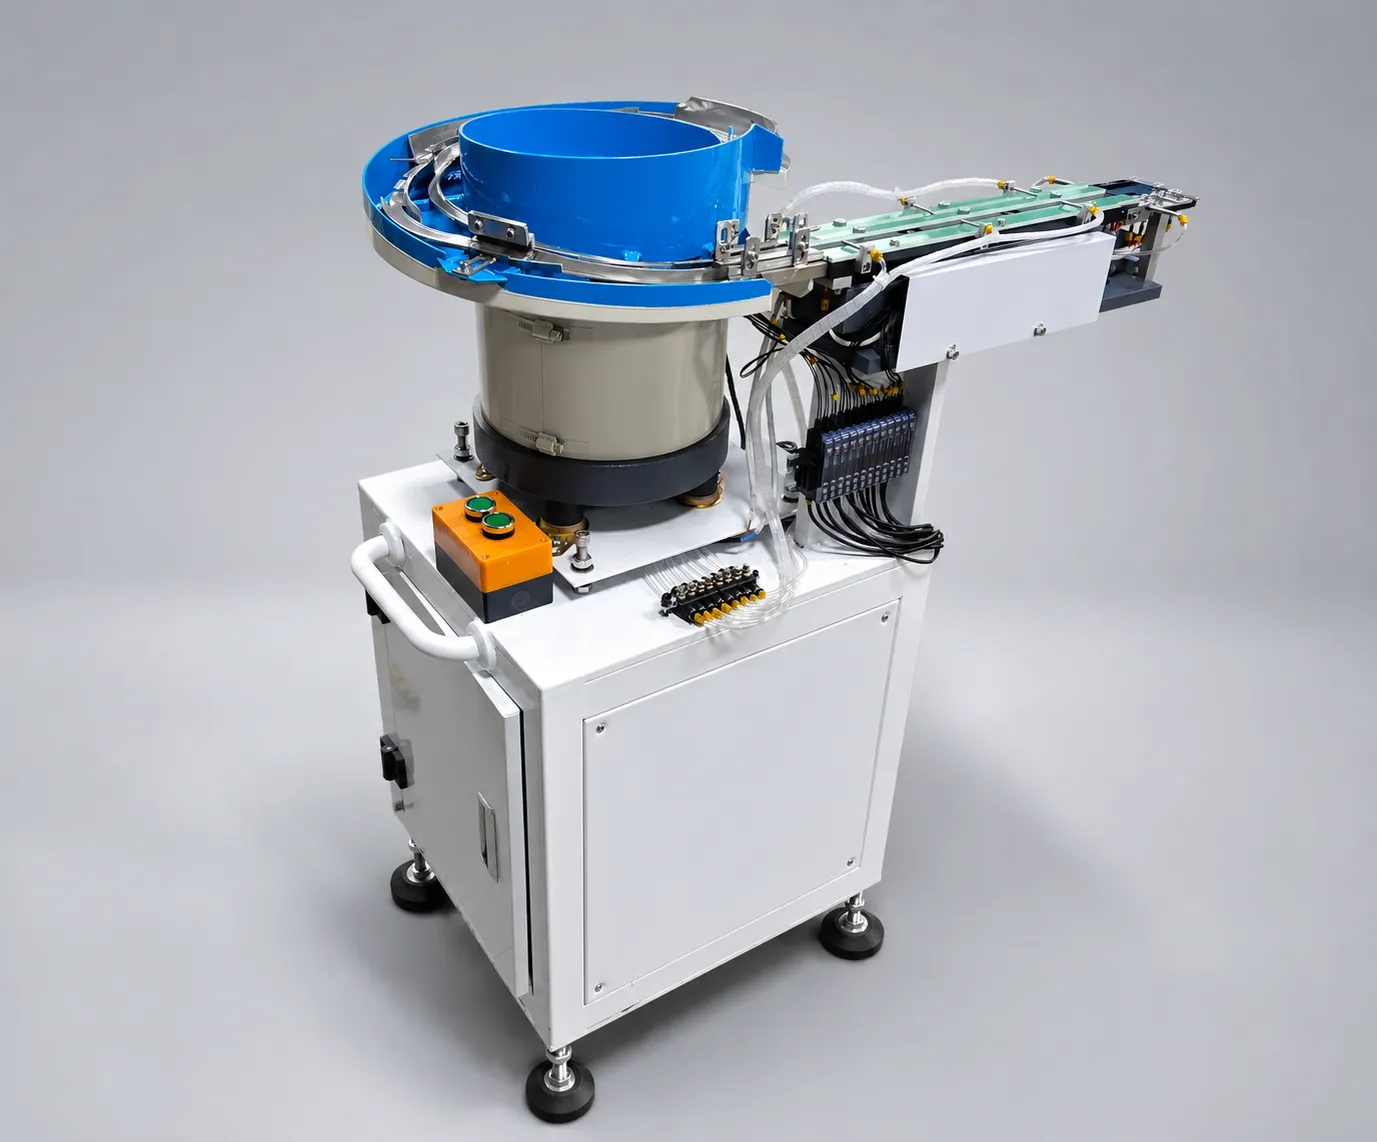
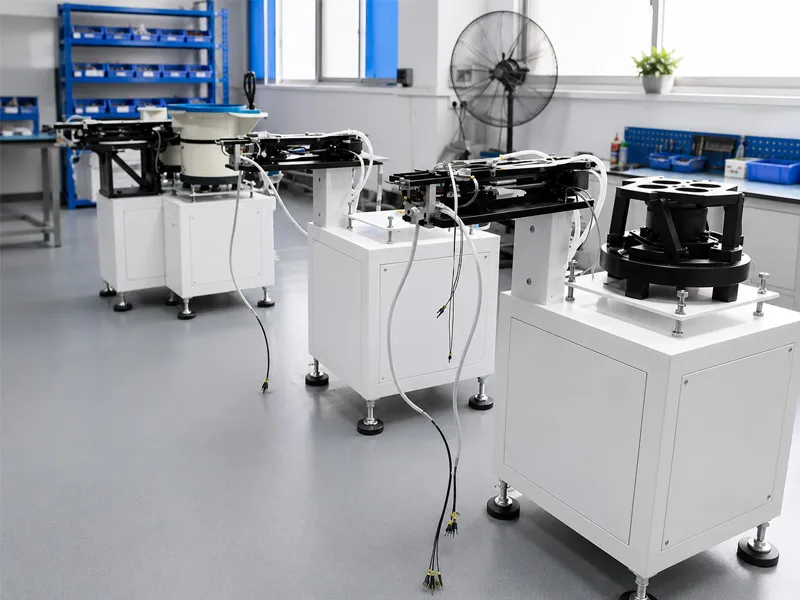
La cadena de hardware corre tazón → pista → escapement → punto de recogida → canal. Estos son los términos que lo describen.
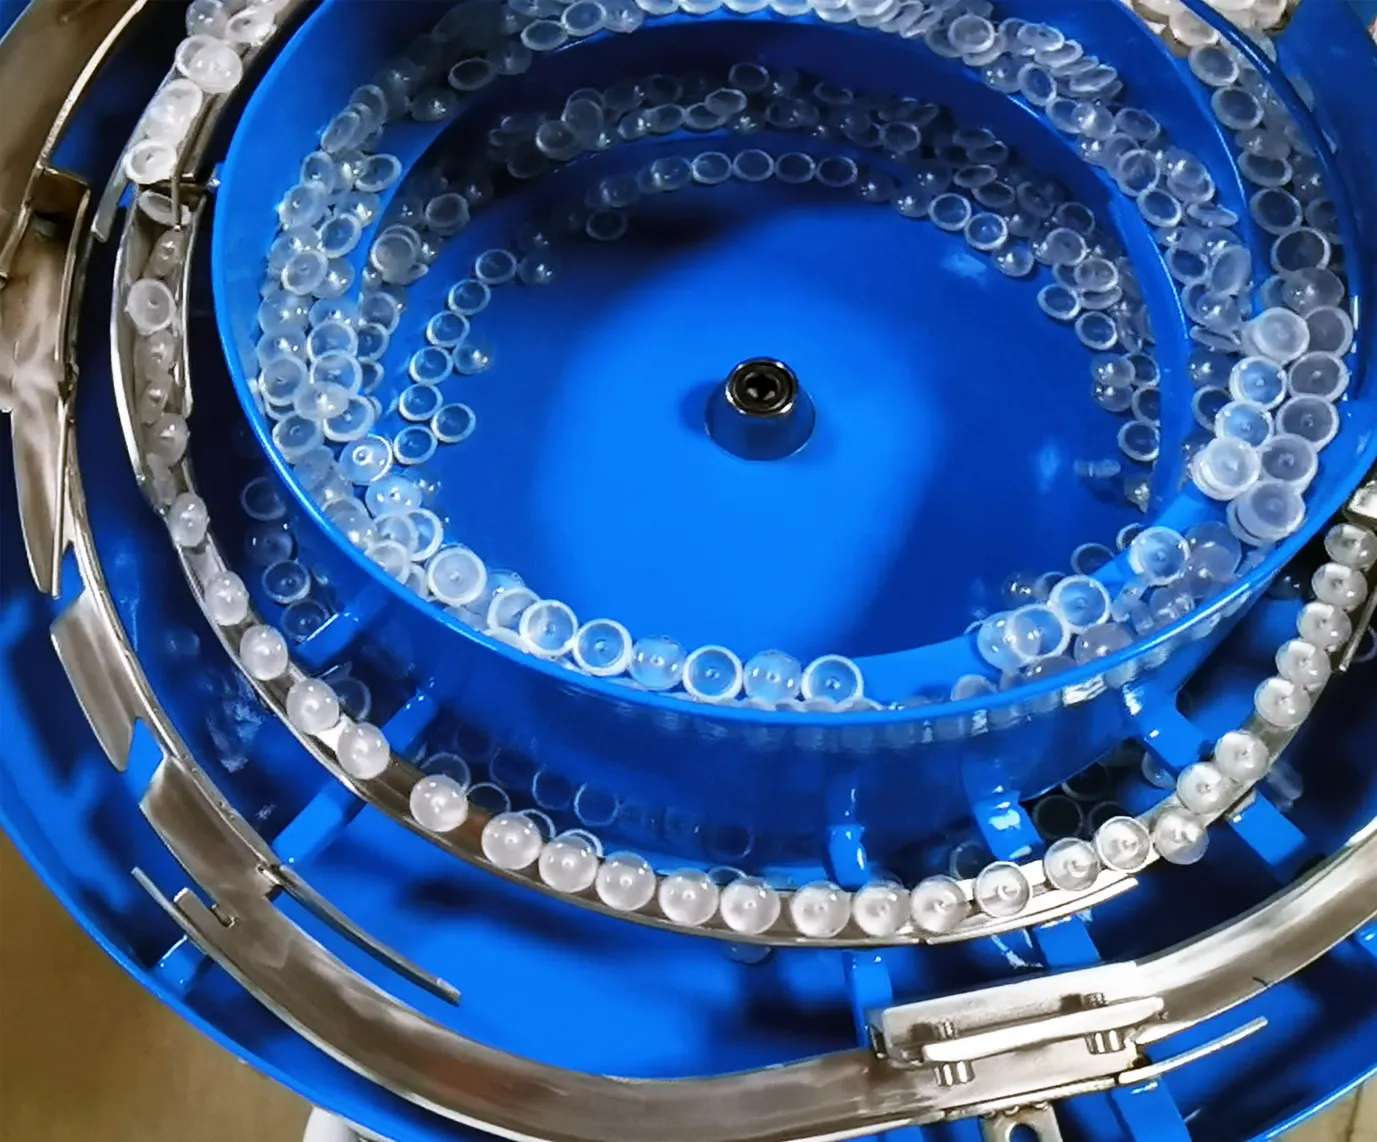
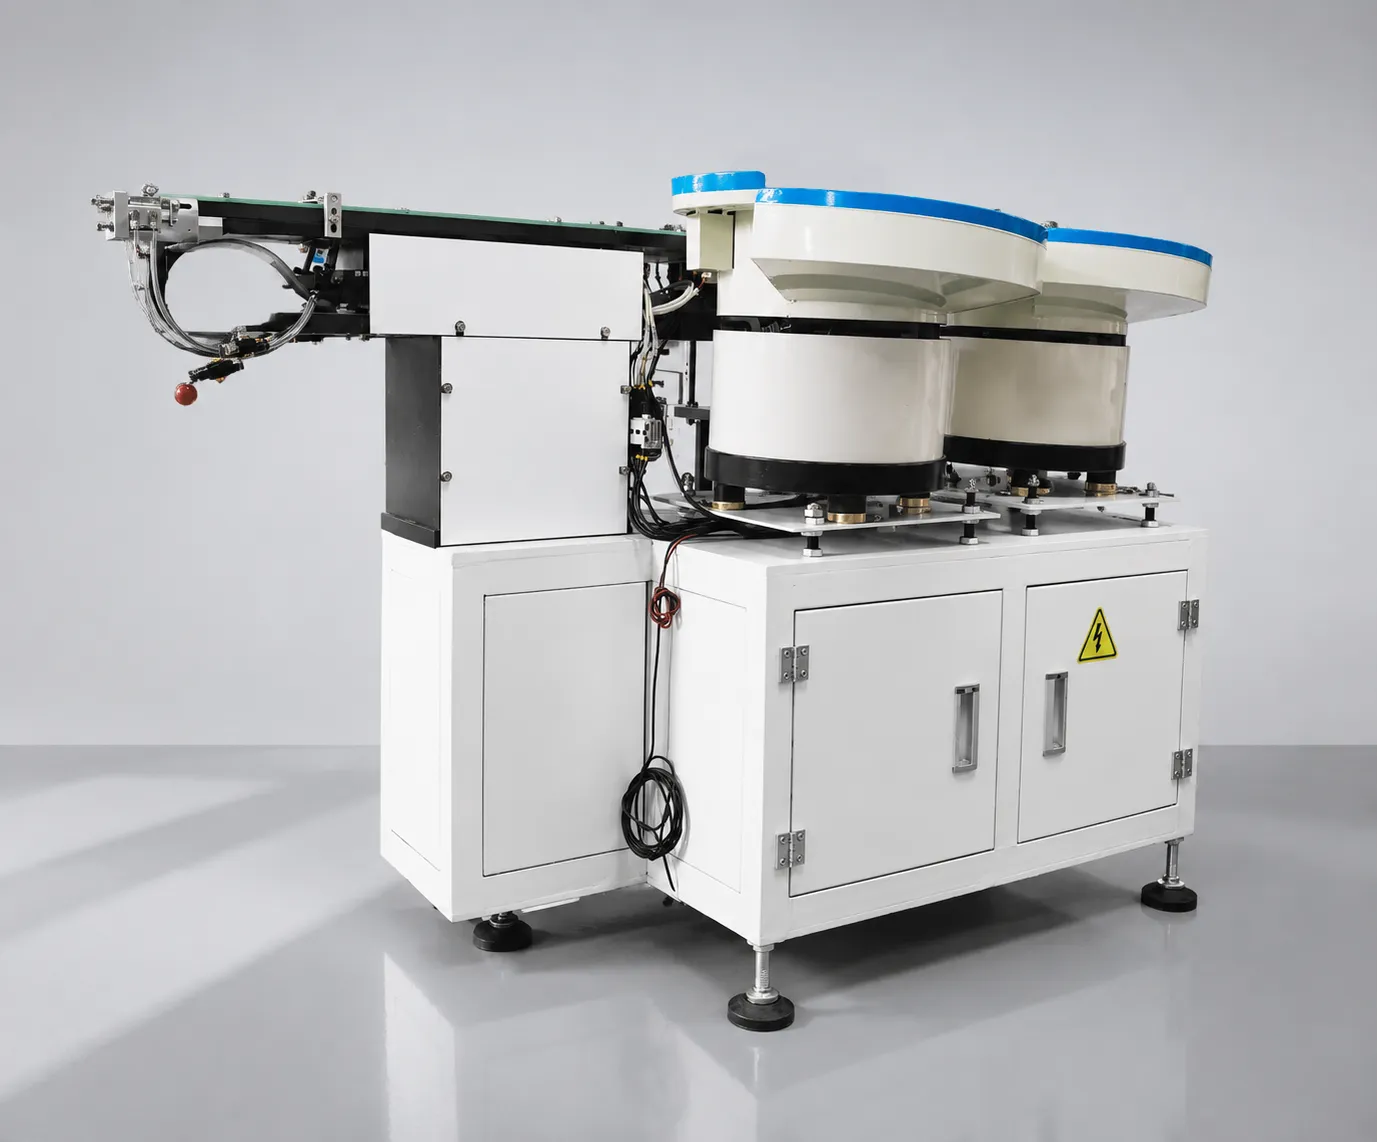
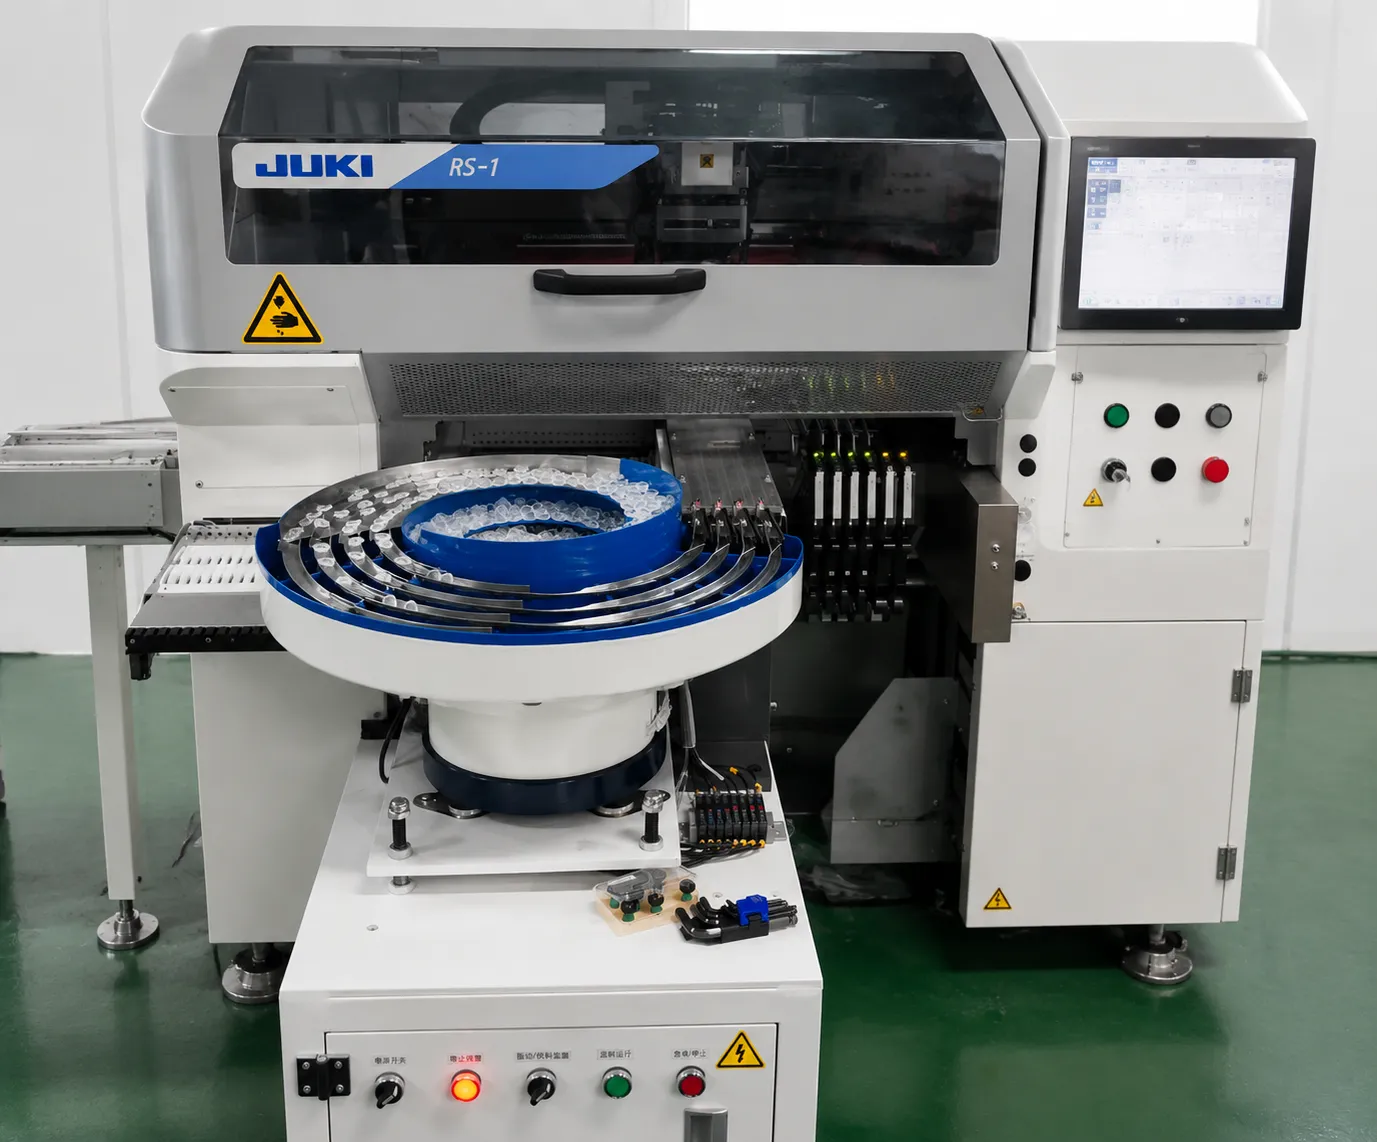
Un alimentador de tazón vibratorio convierte pulsos eléctricos en un pequeño movimiento helicoidal.
La pista lineal lleva lentes orientadas desde el tazón hasta la boquilla.

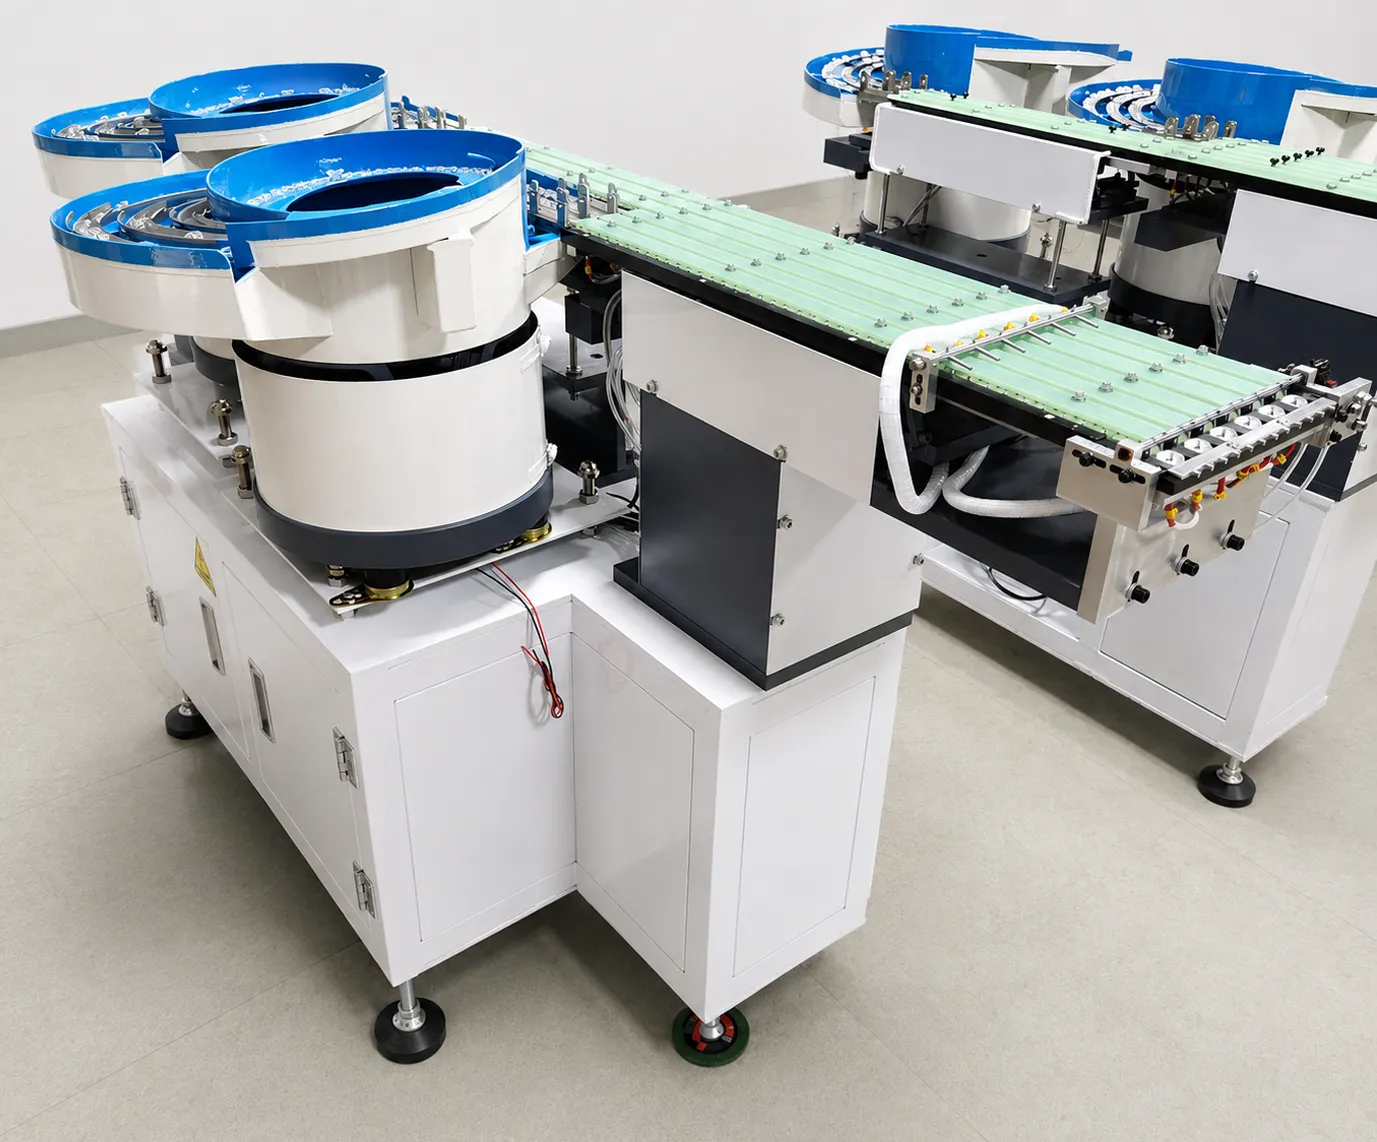
La vibración de doble frecuencia significa que el tazón y la pista lineal son conducidos independientemente.
El controlador mantiene esa amplitud estable a medida que la carga cambia — un tazón completo se comporta de forma diferente de uno casi vacío.
Estos son los números en los que se juzga una propuesta de alimentación.
La vida y la disciplina de procesos componentes son la segunda mitad del cuadro de calidad.
El tiempo de cambio es el término que decide si la automatización paga en una línea de alta mezcla.
La alimentación debe ser equilibrada contra el resto de la línea.
Los términos de comercio y cumplimiento aparecen en cada cita y en cada caja.
Los términos comerciales deciden el costo real de la propiedad mucho más que el precio de la lista del tazón.
El pago de la alimentación proviene de cuatro números: rendimiento (general 800–1,200 UPH vs 3,600–7,200 UPH por canal), rechazo (5–15% vs menos del 0,5%), cambio (15–30 minutos vs menos 5), y trabajo liberado de la carga de la bandeja y controles visuales. A través de JHIMS publicó proyectos de alimentación de lentes el efecto combinado aterriza en una recompensa de 6 a 11 meses, más sensible a rechazar el costo: una fábrica que raspa el 10% de las lentes paga mucho antes de un raspado 2%.
Dos términos prácticos completan la imagen. A prueba de muestra — enviar 500–800 lentes para una prueba de 48 horas en la lente del cliente — es la forma más barata de verificar la calidad de la orientación antes de comprometerse a la herramienta. Criterios de aceptación son las condiciones mensurables escritas en el orden: rendimiento, techo de rechazo, tolerancia de alineación, tiempo de cambio y la documentación entregada a mano.
Utilice esta tabla como una hoja de traducción al leer una especificación de alimentador o una cita. La columna media es la definición que encontrarás en una hoja de datos; la columna derecha es la razón por la que el término aparece en una discusión comercial en absoluto.
| Mandato | Lo que significa | Por qué importa |
|---|---|---|
| SMT | Tecnología de montaje superficial: componentes montados directamente en la superficie PCB. | Define el proceso que el alimentador tiene que servir. |
| CPH / UPH | Componentes (o unidades) procesados por hora. | El número de acceso directo en cualquier oferta. |
| Vibratory bowl feeder | Tazón impulsado por pulsos electromagnéticos que levanta partes a lo largo de una vía espiral. | Tiendas, separadores y lentes orients. |
| vía lineal | Sección recta entre cuenco y punto de recogida. | Lentes de amortiguadores para que el monturador nunca espere. |
| escape | Puerta que libera exactamente una lente por ciclo. | Previene dobles escoges y fechorías. |
| Puerta de orientación | Función formada que rechaza objetivos mal orientados. | El mecanismo básico detrás de la tasa de rechazo. |
| pickup point | Posición fija donde la boquilla encuentra la lente. | Determina la tolerancia de alineación en la colocación. |
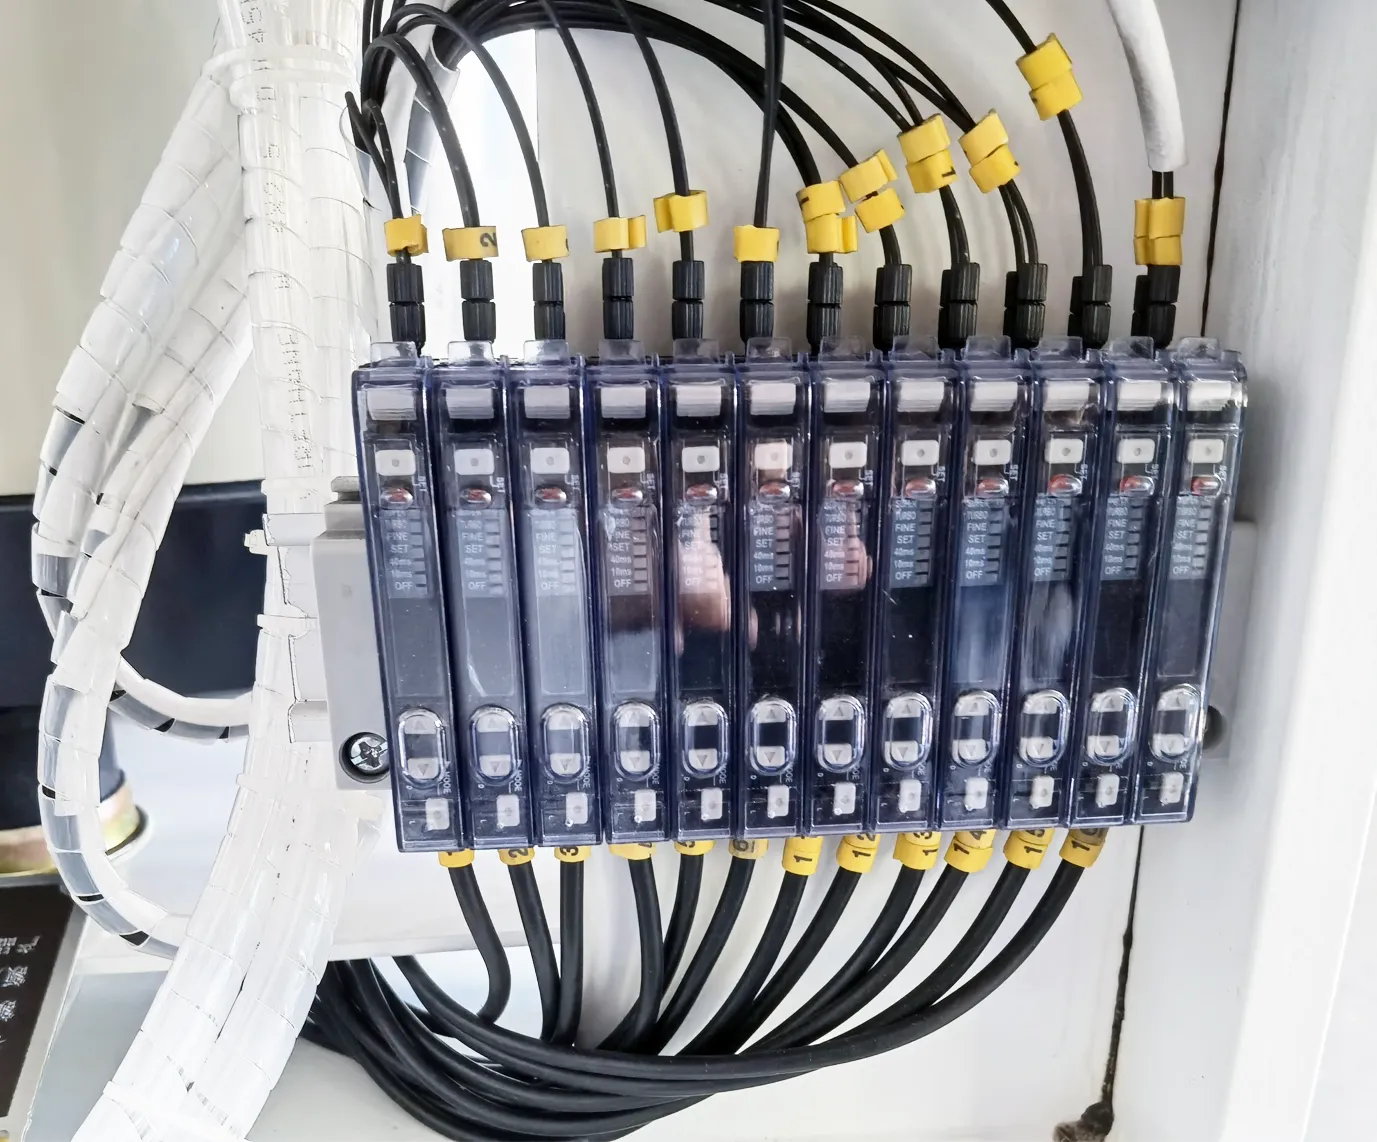
| Sensor de fibra óptica | Sensor óptico que detecta y cuenta lentes en la pista. | Detecta pistas vacías y atascos inmediatamente. |
| Vibración de doble frecuencia | Unidades independientes para tazón (50–120 Hz) y pista (100–200 Hz). | Velocidad sin sacrificar la calidad de orientación. |
| PID Control | Retroalimentación bucle manteniendo la amplitud de vibración estable. | Mantiene la salida estable mientras el tazón se vacía. |
| PLC | Controlador industrial que ejecuta la secuencia de alimentación. | Almacena recetas y permite un cambio de botón. |
| HMI | Panel de pantalla táctil de operador. | Operación multilingüe y visibilidad de alarma. |
| Modbus TCP | Protocolo de comunicación industrial abierto. | Conecta el alimentador a los informes MES y OEE. |
| Rejection rate | Compartir los lentes que no pueden ser colocados o fallar la inspección. | Manual 5-15% frente a 0,5% automático. |
| Cpk | Índice de capacidad de proceso; 1.33 es la línea de aceptación habitual. | Muestra la alimentación es repetible, no sólo rápido. |
| OEE | Disponibilidad x rendimiento x calidad; clase mundial superior al 85%. | Muestra lo que el alimentador cuesta la línea cuando se para. |
| Changeover time | Tiempo para cambiar el tipo de lente, incluyendo herramientas y receta. | Manual de 15 a 30 minutos contra menos de 5 minutos. |
| Configuración segura de ESD | Resistencia a la superficie sostenida en 10^6–10^9 ohm con puesta en tierra. | Protege lentes y tableros de daño estático. |
| IATF 16949 / ISO 13485 | Normas de calidad automotriz y médica. | Decide los requisitos de documentación y validación. |
| ISPM-15 | Estándar de embalaje internacional de madera. | Crates aduanas claras sin demora. |
| DDP | Entrega de derechos pagados Incoterm. | Un precio todo incluido al destino. |
El cuadro que figura a continuación recoge las cifras publicadas que normalmente se citan lado a lado en una propuesta de alimentación. Trate de la columna automática como la especificación a ser verificada en aceptación, no como una reclamación de marketing: cada línea se puede medir en su propio objetivo durante una prueba de muestra.
| Métrica | Alimentación manual | DPS-2 alimentación automática |
|---|---|---|
| Mediador | 800 A 1.200 UPH | 3.600–7,200 UPH por canal |
| Rejection rate | 5–15% | under 0.5% |
| Cambio entre tipos de lentes | 15 a 30 minutos | menos de 5 minutos con recetas almacenadas |
| Operadores por estación de alimentación | 1 operador continuamente | ninguno durante la producción |
| Cpk | 1.33 típico | verificado por receta en aceptación |
| Ajuste del lugar | dependiente del operador | ± 1 mm de alineación de recogida |
| Tiempo de ciclo por lente | manual de selección y lugar | 0,5 a 1 segundo por lente |
| Rango de tamaño de lentes | limitada por la destreza | 3 a 25 mm |
| Pago | No aplicable | 6 a 11 meses sobre proyectos publicados |
| Sample test | no necesario | 500–800 lentes, prueba gratuita de 48 horas |
Cuando se ofrece un alimentador, pida cinco números por escrito: rendimiento por canal en UPH en su lente, tasa de rechazo medida en un ensayo, tiempo de cambio con la herramienta incluida, tolerancia de alineación en el punto de recogida, y el MTBF de los componentes de uso. Entonces pregunte qué perfiles de lente ya están almacenados en el PLC, y qué sucede cuando la pista se vacía a mitad del pánel — ¿espera el monturador, o el alimentador indica una parada controlada?
Por último, coincida con los términos de sus propios datos. Si su línea cambia el tipo de lente dos veces a la semana, el tiempo de cambio domina el cálculo de la devolución. Si su costo de chatarra por lente es alto, la tasa de rechazo domina. Si ejecutas una lente durante meses, dominan el rendimiento y el tiempo de inactividad. El glosario existe para que esas tres oraciones puedan ser escritas en las mismas unidades por ambos lados de la tabla.
Este glosario es la página de referencia de un grupo de alimentación de cuatro partes. Léalos para cuando especifique una nueva estación de alimentación, o vaya directamente a la guía de solución de problemas si un alimentador ya está funcionando.
Vea las guías vinculadas a continuación.
 Guía de compraCómo elegir un SMT alimentador de lentes (2026)Una ruta de compra de 8 pasos, marcador del proveedor y comparación de frecuencia dual vsLeer artículo →
 Estudio de casosSMT alimentador de lentes ROI Case StudyTransición real de KPI: tasa de defectos 12%→0,3%, UPH 900→3420, retorno de la inversión en 7 mesesLeer artículo →GlosarioSMT Lens Feeding GlossaryTerminología para alimentación vibratoria, control PID y métricas UPH.Leer glosario →
 ComparaciónDoble vs Single Frequency Vibratory alimentadorComparación técnica de las dos tecnologías de vibraciónLeer artículo →
 ComparaciónManual vs Automatic SMT alimentador de lentes¿Qué método de alimentación es adecuado para su producción?Leer artículo →
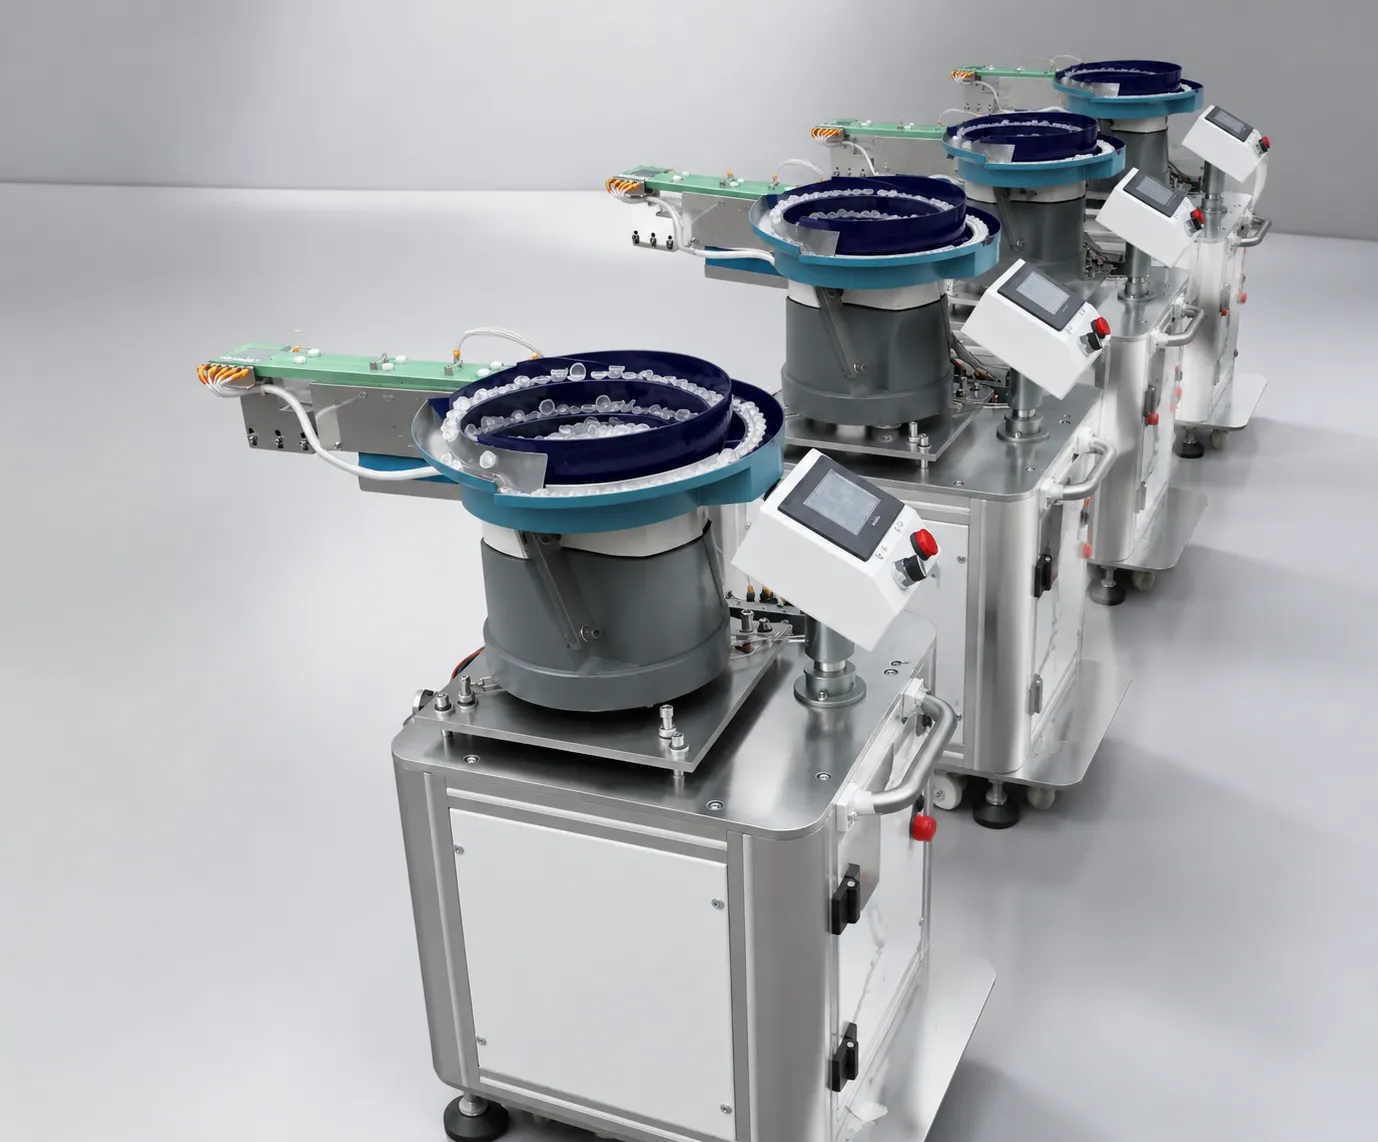 ProductoDPS-2 Conocimiento de productoLo que es el DPS-2, cómo funciona, y lo que puede alimentar.Leer más →
Póngase en contacto con nuestros ingenieros para sugerir un término para este glosario, o pregunte acerca de la automatización de alimentación de lentes para su línea.
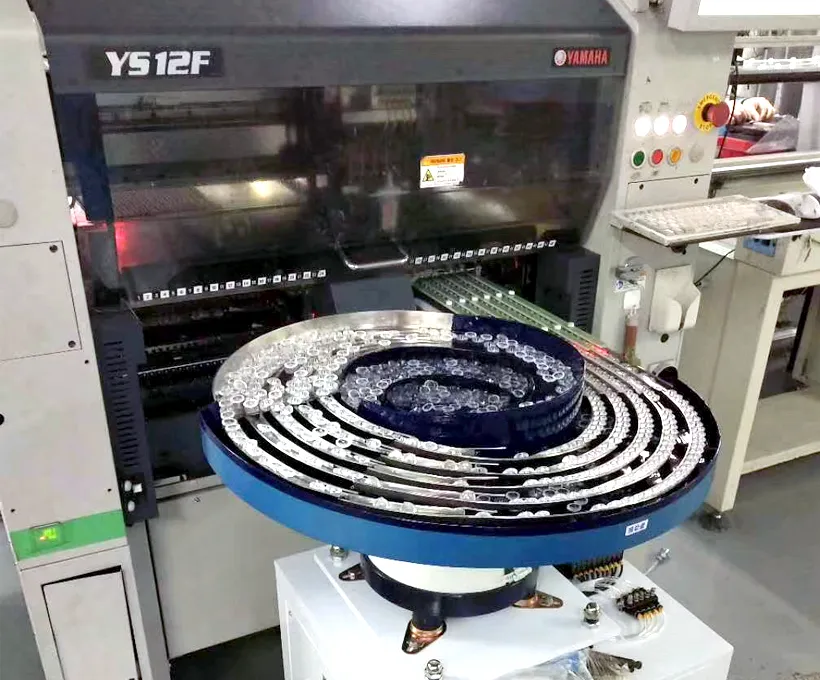
Estos términos en la práctica: ver alimentador vibratorio de lentes en una máquina de pick-and-place y alimentación de lente LED automática en producción. Más imágenes de máquina y fábrica está en JHIMS YouTube channel.



