Thuật ngữ cấp liệu linh kiện quang học SMT & tự động hóa | JHIMS

Bảng thuật ngữ thực dụng về cấp liệu thấu kính SMT: 30 thuật ngữ, kèm các con số năng suất, tỷ lệ lỗi và thời gian chuyển đổi phía sau chúng, và cách kiểm chứng từng con số trên thấu kính của quý khách.

Thuật ngữ

Thuật ngữ cấp liệu thấu kính SMT & tự động hóa

30 thuật ngữ thiết yếu mà mọi kỹ sư SMT, quản lý sản xuất và chuyên viên thu mua cần biết — được định nghĩa, phân nhóm và quy về những con số quyết định năng suất, tỷ lệ đạt và thời gian hoàn vốn.

Trả lời trực tiếp: Cấp liệu thấu kính là bước đưa thấu kính quang học tới máy gắp đặt linh kiện với đúng hướng, đúng tốc độ, từng chiếc một. Trong một trạm thủ công, vận hành viên nạp khay và gắp thấu kính bằng tay, thường đạt 800–1.200 UPH với tỷ lệ lỗi 5–15% và 15–30 phút chuyển đổi giữa các loại thấu kính. Bộ cấp liệu phễu rung dùng truyền động hai tần số, gọi lại công thức từ PLC và cảm biến quang sợi đạt 3.600–7.200 UPH mỗi kênh, giữ tỷ lệ lỗi dưới 0,5% và đổi loại thấu kính trong dưới 5 phút. Bảng thuật ngữ này định nghĩa 30 thuật ngữ xuất hiện trong thông số kỹ thuật, báo giá và báo cáo nghiệm thu của bộ cấp liệu, đồng thời giải thích những con số nào thực sự quyết định năng suất, tỷ lệ đạt và thời gian hoàn vốn.

Điểm chính

  • 130 Thuật ngữ được giải thích
  • 23,600–7,200 UPH mỗi kênh
  • 3<0,5% Mục tiêu tỷ lệ lỗi
  • 4<5 phút Thời gian chuyển đổi

Cấp liệu linh kiện quang học trên dây chuyền SMT nghĩa là gì

Một dây chuyền SMT in kem hàn, kiểm tra lớp kem, gắp đặt linh kiện rồi hàn reflow. Thấu kính là một họ linh kiện riêng — thấu kính LED, đèn nền, quang học và vi thấu kính, chủ yếu có đường kính 3–25 mm, được cung cấp rời trong túi hoặc khay. Máy gắp đặt chỉ xử lý được chúng ở tốc độ cao khi từng thấu kính đến vị trí gắp đã tách rời, định hướng đúng và nằm trong tầm với của đầu hút: đó chính là toàn bộ nhiệm vụ của hệ thống cấp liệu.

Cấp liệu thấu kính vừa là một chức năng của máy, vừa là một điểm giới hạn năng suất. Trạm thủ công chạy theo tốc độ con người — khoảng 800–1.200 UPH — và loại 5–15% thấu kính do định hướng sai, hư hỏng khi thao tác hoặc gắp đặt trùng. Cấp liệu tự động bổ sung phễu rung, rãnh xoắn, cổng định hướng và cảm biến quang học, nên luôn có một thấu kính định hướng đúng chờ tại điểm gắp. Phần còn lại của bảng thuật ngữ này định nghĩa các thuật ngữ đó.

Thuật ngữ cốt lõi về SMT và công nghệ bộ cấp liệu

Chuỗi thiết bị chạy theo thứ tự phễu → rãnh dẫn → cơ cấu nhả phôi → điểm gắp → kênh. Đây là những thuật ngữ mô tả chuỗi đó.

  • SMT (công nghệ lắp gắn bề mặt) — linh kiện được gắn trực tiếp lên bề mặt bo mạch thay vì xuyên qua lỗ khoan, và chính điều này tạo khả năng cho bo mạch mật độ cao và gắp đặt tự động.
  • Gắp đặt (P&P) — máy gắp linh kiện từ bộ cấp liệu và đặt lên bo mạch đã quét kem hàn; máy gắp đặt hiện đại được định mức theo CPH, các mẫu cao cấp đặt trên 80.000 CPH.
  • Kênh cấp liệu — một làn cấp liệu độc lập: một biên dạng thấu kính, một rãnh dẫn, một vị trí gắp.
  • Bộ cấp phôi dạng phễu rung — thiết bị chứa và định hướng — một phễu được dẫn động bằng xung điện từ, đưa thấu kính đi lên theo rãnh xoắn trong khi cổng chặn và cảm biến thiết lập hướng.
  • Cơ cấu nhả phôi — cổng cơ khí nhả đúng một thấu kính tới vị trí gắp mỗi chu kỳ máy.
  • Điểm gắp (bệ gắp) — vị trí cố định nơi đầu hút tiếp xúc với thấu kính.
  • UPH (sản phẩm/giờ) — cùng đại lượng năng suất như CPH, thường dùng khi đơn vị được đếm là thấu kính chứ không phải lần gắp đặt.
Thấu kính quang học tròn lưu chuyển bên trong phễu rung màu xanh của bộ cấp phôi thấu kính DPS-2
Bên trong phễu: rãnh xoắn nâng và định hướng từng thấu kính trước khi tới cơ cấu nhả phôi.

Bộ cấp phôi rung di chuyển và định hướng thấu kính như thế nào

Bộ cấp liệu phễu rung biến xung điện thành một chuyển động xoắn ốc nhỏ.

  • Truyền động — bộ truyền động điện từ ở đế đẩy phễu về phía trước rồi để phễu bật ngược lại, nên thấu kính di chuyển dọc rãnh xoắn bên trong từng phần rất nhỏ của milimét một.
  • Cổng định hướng — chi tiết kim loại hoặc nylon có hình dạng xác định, chỉ cho thấu kính định hướng đúng đi qua; thấu kính nằm ngang, lật ngược hoặc chồng đôi bị đẩy trở lại phễu hoặc thổi ra và tuần hoàn lại.
  • Dụng cụ gá — rãnh dẫn, cổng chặn và các chi tiết định hướng được thiết kế quanh một hình học thấu kính — đó là lý do thấu kính thứ hai cần thay đồ gá, và vì sao đồ gá và biên dạng thấu kính được báo giá cùng nhau.

Rãnh dẫn thẳng đưa các thấu kính đã định hướng từ phễu rung đến đầu hút.

  • Rãnh dẫn thẳng — đoạn thẳng giữa cuối phễu và điểm gắp; đoạn này đệm thấu kính để máy gắp đặt không phải chờ.
  • Cảm biến quang sợi — sợi quang xuyên qua hoặc phản xạ phát hiện thấu kính, đếm và xác nhận rãnh đã đầy, trong khi bộ điều khiển điều chỉnh biên độ rung để giữ hàng chờ ổn định.
  • Làn thổi / làn loại bỏ — loại bỏ thấu kính không thể cấp ở tư thế đứng thẳng thay vì để hướng sai tới đầu hút.
  • Điều gì tạo khác biệt giữa 3.600 UPH và tình trạng đứng máy — chiều dài rãnh, số cảm biến và thiết kế cổng chặn — chất lượng của phần này quyết định bộ cấp liệu có giữ được tốc độ khi phễu cạn hay không.
Ảnh cận cảnh rãnh cấp phôi thấu kính với thấu kính nằm trong các hốc rãnh
Cận cảnh rãnh cấp thấu kính: các thấu kính nằm gọn trong hốc của rãnh trước khi được nhả ra.

Thuật ngữ về điều khiển và công nghệ rung

Rung hai tần số nghĩa là phễu rung và rãnh thẳng được dẫn động độc lập với nhau.

  • Dẫn động rung tròn (vận chuyển hàng loạt) — trên DPS-2, bộ dẫn động vòng tròn chạy ở tần số 50–120 Hz để đưa thấu kính di chuyển hàng loạt quanh phễu.
  • Dẫn động trực tiếp (căn chỉnh) — bộ dẫn động thứ hai chạy ở tần số 100–200 Hz để căn chỉnh và đẩy thấu kính tiến dọc rãnh thẳng.
  • Vì sao dùng hai tần số — tách riêng hai bộ dẫn động sẽ loại bỏ nhiễu cộng hưởng vốn xuất hiện khi một bộ phải đảm nhận cả hai việc, nhờ đó bộ cấp liệu chạy nhanh ở khâu cấp hàng loạt và êm ở những milimét cuối cùng trước khi gắp.
  • Biên độ — hành trình của mỗi xung và khả năng điều khiển tốc độ thực tế — quá nhỏ thì thấu kính dừng lại trên rãnh, quá lớn thì chúng nhảy qua cửa chặn hoặc va vào nhau và bị xước.

Bộ điều khiển giữ biên độ đó ổn định khi tải thay đổi — phễu đầy cho hành vi khác với phễu gần cạn.

  • Điều khiển PID — phản hồi tỷ lệ–tích phân–đạo hàm giúp giữ biên độ ổn định; DPS-2 dùng một vòng PID độc lập cho mỗi bộ dẫn động.
  • PLC — máy tính công nghiệp điều khiển trình tự; DPS-2 dùng bộ điều khiển Mitsubishi FX5U và lưu tới 50 cấu hình thấu kính, nên người vận hành chỉ cần gọi lại công thức thay vì chỉnh lại máy.
  • HMI — màn hình cảm ứng cho người vận hành — bảng điều khiển Weintek 7 inch với sáu ngôn ngữ giao diện (tiếng Anh, tiếng Trung, tiếng Tây Ban Nha, tiếng Việt, tiếng Hindi, tiếng Thổ Nhĩ Kỳ).
  • Modbus TCP — giao thức mở mà PLC dùng để công bố số chu kỳ, số lượng bị loại và trạng thái vận hành cho máy tính của dây chuyền hoặc hệ thống MES.
Cụm khuếch đại cảm biến quang sợi phát hiện và đếm thấu kính trên rãnh cấp liệu
Bộ khuếch đại cảm biến: mỗi kênh báo cáo sự hiện diện của thấu kính, số đếm và tình trạng kẹt lên PLC.

Thuật ngữ về chỉ số chất lượng và quy trình

Đây là những con số dùng để đánh giá một phương án cấp liệu.

  • tỷ lệ lỗi — tỷ lệ thấu kính không thể gắp đặt hoặc không đạt kiểm tra — cấp liệu thủ công thường loại 5–15% (lệch hướng, gắp đôi, hư hỏng do thao tác), trong khi cấp liệu tự động hai tần số được công bố giữ tỷ lệ loại dưới 0,5%.
  • Cpk (chỉ số năng lực quá trình) — mức độ một quy trình duy trì trong dung sai của nó; 1,33 là ngưỡng chấp nhận thông thường, và các giá trị chỉ có ý nghĩa khi bộ cấp liệu báo cáo chúng theo từng công thức.
  • OEE (hiệu quả thiết bị tổng thể) — độ sẵn sàng × hiệu suất × chất lượng; mức tiêu chuẩn thế giới là trên 85%, và một bộ cấp liệu bị dừng hay kẹt sẽ kéo cả dây chuyền xuống dưới mức đó nhanh hơn bất kỳ lỗi riêng lẻ nào của một máy.

Tuổi thọ linh kiện và kỷ luật quy trình là nửa còn lại của bức tranh chất lượng.
  • MTBF (thời gian trung bình giữa các lần hỏng) — trên DPS-2, PLC Mitsubishi có định mức trên 100.000 giờ, van khí nén SMC trên 10 triệu chu kỳ và cảm biến Keyence trên 50.000 giờ.
  • SPC (kiểm soát quy trình bằng thống kê) — theo dõi các con số đó trên biểu đồ kiểm soát; khi bộ cấp liệu ghi nhật ký số đếm và số lỗi theo từng ca, SPC trở nên tự động thay vì thủ công.
  • Tỷ lệ đạt lần đầu — tỷ lệ bo mạch đạt kiểm tra ngay lần đầu — chỉ số mà khâu cấp liệu thấu kính ảnh hưởng trực tiếp nhất, vì mọi thấu kính lệch hướng đến được đầu hút đều trở thành hàng phải sửa lại hoặc một thấu kính bị loại bỏ.
  • Truy xuất nguồn gốc — mối liên kết giữa bo mạch thành phẩm và các thông số cấp liệu đã dùng cho bo mạch đó.
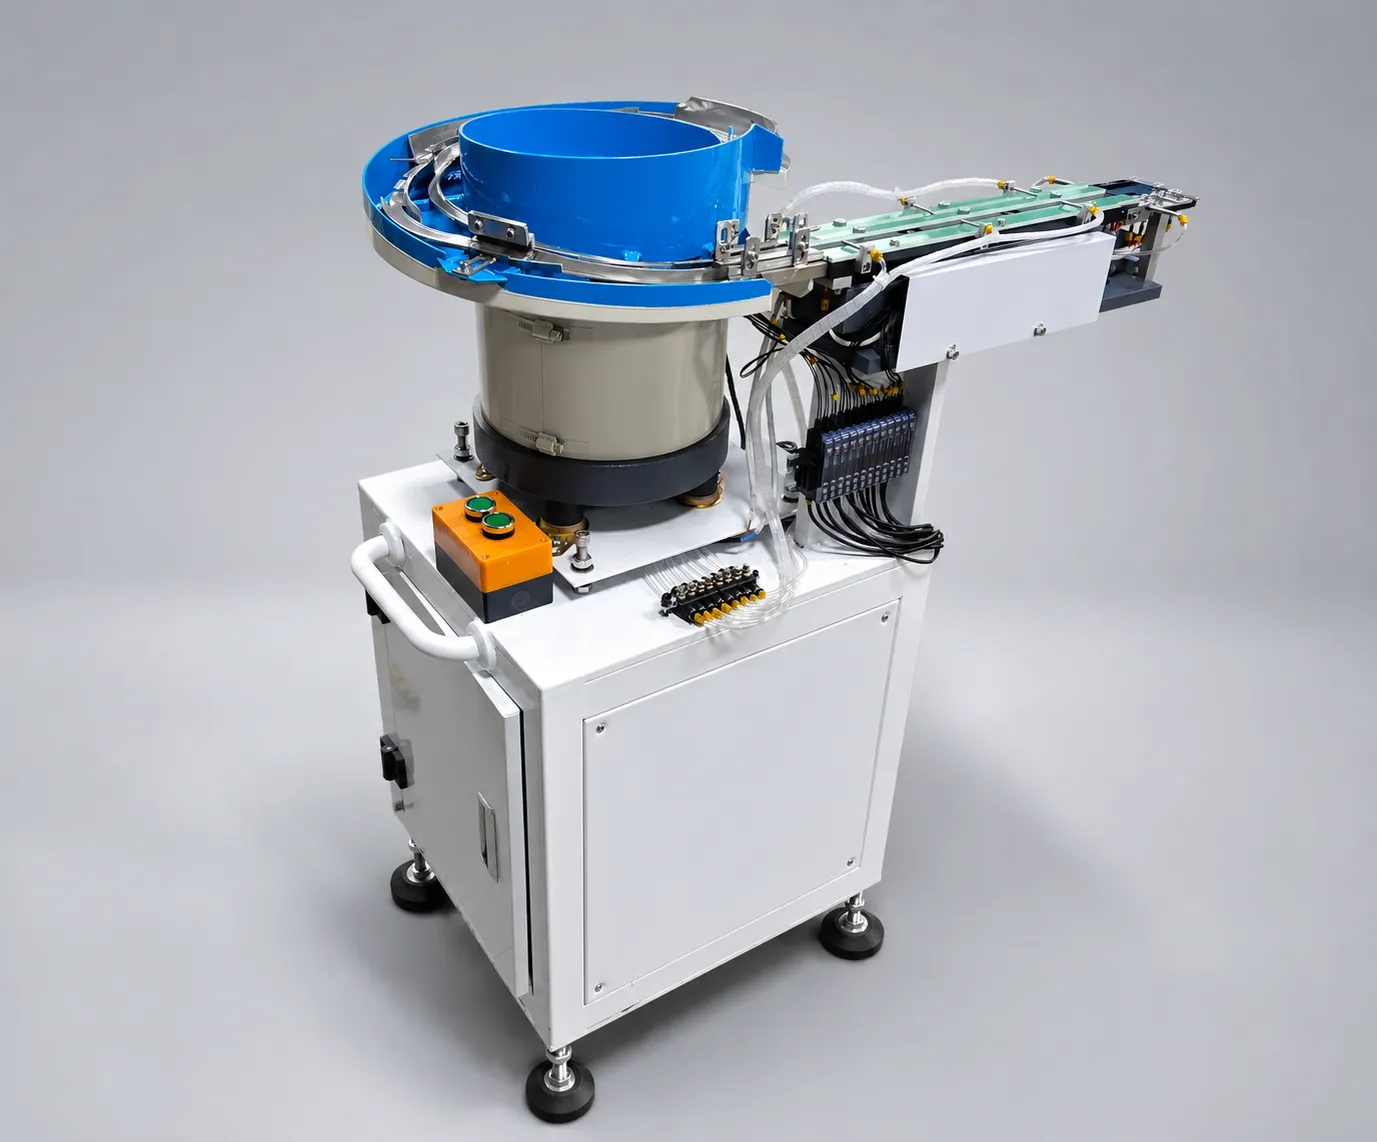
Bộ cấp liệu linh kiện quang học DPS-2 một phễu với rãnh xả và tủ điều khiển, chụp trong studio
Bộ cấp liệu linh kiện quang học DPS-2 một phễu: phễu, ray ra liệu và tủ điều khiển.

Thuật ngữ về sản xuất và tích hợp

Thời gian chuyển đổi là thuật ngữ quyết định liệu tự động hóa có đáng đầu tư trên một dây chuyền đa chủng loại hay không.

  • Thời gian chuyển đổi — thời gian chuyển bộ cấp liệu từ một loại thấu kính sang loại khác, bao gồm cả đồ gá và công thức — 15–30 phút nếu làm thủ công, dưới 5 phút khi có công thức lưu sẵn và đồ gá thay nhanh không cần dụng cụ.
  • Biên dạng thấu kính — mô tả được lưu về hình học thấu kính mà đồ gá được chế tạo để phục vụ.
  • Công thức — các thông số rung được xác định là phù hợp với hồ sơ đó.

Cấp liệu phải được cân bằng với phần còn lại của dây chuyền.

  • Cân bằng chuyền — cân đối năng suất của bộ cấp liệu với nhu cầu của máy gắp đặt để không có vùng đệm nào bị cạn; với 3.600–7.200 UPH mỗi kênh, một hoặc hai kênh thường đủ cho một trạm gắp đặt thấu kính.
  • MES (hệ thống điều hành sản xuất) — phần mềm nhà máy sử dụng dữ liệu của bộ cấp liệu cho OEE, truy xuất nguồn gốc và bảo trì dự đoán, kết nối qua Modbus TCP.
  • ESD (phóng tĩnh điện) — rủi ro tĩnh điện gây hư hại thấu kính và bo mạch; cấu hình chống ESD giữ điện trở bề mặt trong khoảng 10⁶–10⁹ ohm nhờ nối đất.
  • Bảo trì phòng ngừa — khoảng thời gian định kỳ để vệ sinh rãnh, kiểm tra độ mòn của cửa chặn và xác nhận căn chỉnh cảm biến, chính điều này giữ cho các con số MTBF còn ý nghĩa trong sản xuất hằng ngày.
Nhiều bộ cấp phôi thấu kính dạng rung được lắp ráp và kiểm tra trên sàn xưởng trước khi xuất hàng
Lắp ráp và chạy thử: mỗi bộ cấp liệu đều được kiểm tra với thấu kính của khách hàng trước khi xuất xưởng.

Thuật ngữ về thương mại, tuân thủ và logistics

Thuật ngữ thương mại và tuân thủ xuất hiện trên mọi báo giá và mọi kiện hàng.

  • IATF 16949 — tiêu chuẩn chất lượng ngành ô tô — kiểm soát quy trình, truy xuất nguồn gốc và phòng ngừa lỗi cho thiết bị sản xuất, trên thực tế nghĩa là thông số được ghi thành văn bản và kiểm soát thay đổi đối với bộ cấp liệu.
  • ISO 13485 — tiêu chuẩn chất lượng thiết bị y tế; với sản xuất y tế, JHIMS hỗ trợ hồ sơ thẩm định IQ/OQ/PQ trên các cấu hình DPS-2.
  • ISPM-15 — tiêu chuẩn bao bì gỗ quốc tế: thùng gỗ được hun trùng và đóng dấu để hải quan chấp nhận trên toàn thế giới.
  • DDP (giao hàng đã nộp thuế) — điều kiện Incoterm mà theo đó người bán chịu mọi chi phí đến điểm đích, bao gồm thuế nhập khẩu — JHIMS giao hàng theo DDP đến hầu hết điểm đến, nên giá báo là giá phải trả.

Các điều khoản thương mại quyết định chi phí sở hữu thực tế nhiều hơn hẳn so với giá niêm yết của phễu rung.

  • Điều khoản thanh toán — đặt cọc 70% bằng T/T khi đặt hàng và 30% trước khi giao hàng, khách hàng hiện hữu có thể dùng L/C trả ngay.
  • Lắp đặt và chạy thử — do kỹ sư được chứng nhận của JHIMS thực hiện tại chỗ và có tính phí; đào tạo qua video từ xa, tài liệu và hướng dẫn kỹ thuật miễn phí.
  • Bảo hành và phụ tùng — bảo hành bao gồm bộ cấp liệu trong thời hạn đã thỏa thuận, và các bộ phụ tùng — cửa chặn, tấm lót rãnh, sợi quang cảm biến và lọc khí — được báo giá kèm theo máy để có thể bảo trì dây chuyền mà không phải chờ lô hàng từ nước ngoài.

Những thuật ngữ quyết định thời gian hoàn vốn

Thời gian hoàn vốn của bộ cấp liệu đến từ bốn con số: năng suất (thủ công 800–1.200 UPH so với 3.600–7.200 UPH mỗi kênh), tỷ lệ loại (5–15% so với dưới 0,5%), thời gian chuyển đổi (15–30 phút so với dưới 5 phút), và lao động được giải phóng khỏi việc xếp khay và kiểm tra bằng mắt. Qua các dự án cấp liệu thấu kính đã công bố của JHIMS, hiệu quả tổng hợp cho thời gian hoàn vốn 6–11 tháng, nhạy nhất với chi phí hàng loại: nhà máy loại bỏ 10% thấu kính hoàn vốn nhanh hơn nhiều so với nhà máy chỉ loại 2%.

Hai thuật ngữ thực tiễn hoàn thiện bức tranh. Một kiểm tra mẫu — gửi 500–800 thấu kính để chạy thử 48 giờ trên thấu kính của khách hàng — là cách rẻ nhất để xác minh chất lượng định hướng trước khi đầu tư vào đồ gá. Tiêu chí nghiệm thu là những điều kiện đo lường được ghi vào đơn hàng: năng suất, giới hạn tỷ lệ loại, dung sai căn chỉnh, thời gian chuyển đổi và bộ tài liệu bàn giao.

Tra cứu nhanh thuật ngữ cấp liệu thấu kính

Hãy dùng bảng này như một bảng đối chiếu khi đọc thông số kỹ thuật hoặc báo giá bộ cấp liệu. Cột giữa là định nghĩa bạn sẽ thấy trong bảng dữ liệu; cột phải là lý do thuật ngữ đó xuất hiện trong một cuộc trao đổi thương mại.

Điều khoản Ý nghĩa Vì sao quan trọng
SMT Công nghệ lắp gắn bề mặt: linh kiện được gắn trực tiếp trên bề mặt bo mạch. Xác định quy trình mà bộ cấp liệu phải phục vụ.
CPH / UPH Linh kiện (hoặc đơn vị) được xử lý mỗi giờ. Con số năng suất được nêu bật trong mọi báo giá.
Bộ cấp phôi dạng phễu rung Phễu rung được dẫn động bằng xung điện từ, nâng chi tiết di chuyển theo rãnh xoắn ốc. Chứa, tách và định hướng thấu kính.
Rãnh dẫn thẳng Đoạn thẳng giữa phễu rung và điểm gắp. Đệm thấu kính để máy gắp đặt không bao giờ phải chờ.
Cơ cấu nhả phôi Cửa chặn nhả chính xác một thấu kính mỗi chu kỳ. Ngăn gắp đôi và cấp liệu sai.
Cổng định hướng Chi tiết định hình loại bỏ thấu kính định hướng sai. Cơ cấu cốt lõi quyết định tỷ lệ lỗi.
Điểm lấy linh kiện Vị trí cố định nơi đầu hút tiếp xúc với thấu kính. Quyết định dung sai căn chỉnh khi gắp đặt.
Cảm biến quang sợi Cảm biến quang phát hiện và đếm thấu kính trên rãnh dẫn. Phát hiện rãnh trống và tắc kẹt ngay lập tức.
Rung hai tần số Dẫn động độc lập cho phễu rung (50–120 Hz) và rãnh dẫn (100–200 Hz). Tốc độ cao mà không đánh đổi chất lượng định hướng.
Điều khiển PID Vòng hồi tiếp giữ biên độ rung ổn định. Giữ lượng cấp ra ổn định khi phễu rung vơi dần.
PLC Bộ điều khiển công nghiệp vận hành trình tự cấp liệu. Lưu công thức và cho phép chuyển đổi bằng một nút bấm.
HMI Màn hình cảm ứng cho người vận hành. Vận hành đa ngôn ngữ và hiển thị cảnh báo rõ ràng.
Modbus TCP Giao thức truyền thông công nghiệp mở. Kết nối bộ cấp liệu với MES và báo cáo OEE.
tỷ lệ lỗi Tỷ lệ thấu kính không thể gắp đặt hoặc không đạt kiểm tra. Thủ công 5–15% so với dưới 0,5% khi tự động.
Cpk Chỉ số năng lực quá trình; 1,33 là ngưỡng chấp nhận thông thường. Chứng minh cấp liệu có tính lặp lại, không chỉ nhanh.
OEE Khả dụng x hiệu suất x chất lượng; đẳng cấp thế giới trên 85%. Cho thấy bộ cấp liệu gây tổn thất gì cho dây chuyền khi bị dừng.
Thời gian chuyển đổi Thời gian chuyển loại thấu kính, bao gồm đồ gá và công thức. Thủ công 15–30 phút so với dưới 5 phút.
Cấu hình an toàn tĩnh điện (ESD) Điện trở bề mặt duy trì ở 10^6–10^9 ohm khi nối đất. Bảo vệ thấu kính và bo mạch khỏi hư hỏng do tĩnh điện.
IATF 16949 / ISO 13485 Tiêu chuẩn chất lượng ô tô và y tế. Quyết định yêu cầu về tài liệu và thẩm định.
ISPM-15 Tiêu chuẩn đóng gói gỗ quốc tế. Thùng gỗ qua thông quan không bị chậm trễ.
DDP Điều khoản Incoterm giao hàng đã nộp thuế. Một mức giá trọn gói đến tận nơi nhận.

Bảng tóm tắt chỉ số: cấp liệu thấu kính thủ công và tự động

Bảng dưới đây tập hợp các con số công bố thường được nêu song song trong một đề xuất cấp liệu. Hãy coi cột tự động là thông số cần được nghiệm thu, không phải lời quảng cáo: mỗi dòng đều có thể đo trên chính thấu kính của bạn trong một lần chạy mẫu.

Chỉ số Cấp liệu thủ công Cấp liệu tự động DPS-2
Năng suất 800–1.200 UPH 3.600–7.200 UPH mỗi kênh
tỷ lệ lỗi 5–15% dưới 0,5%
Chuyển đổi giữa các loại thấu kính 15–30 phút dưới 5 phút với công thức đã lưu
Số người vận hành mỗi trạm cấp liệu 1 người vận hành liên tục không có trong khi sản xuất
Cpk 1,33 điển hình được xác nhận theo từng công thức khi nghiệm thu
Căn chỉnh khi gắp đặt phụ thuộc người vận hành căn chỉnh gắp ±1 mm
Thời gian chu kỳ mỗi thấu kính gắp đặt thủ công 0,5–1 giây mỗi thấu kính
Dải kích thước thấu kính giới hạn bởi sự khéo léo 3–25 mm
Thời gian hoàn vốn không áp dụng 6–11 tháng trên các dự án đã công bố
Kiểm tra mẫu không cần thiết 500–800 thấu kính, dùng thử miễn phí 48 giờ

Cách dùng bảng thuật ngữ này khi đánh giá bộ cấp liệu

Khi được chào một bộ cấp liệu, hãy yêu cầu năm con số bằng văn bản: năng suất mỗi kênh tính bằng UPH trên thấu kính của bạn, tỷ lệ lỗi đo trong một lần chạy thử, thời gian chuyển đổi đã tính cả đồ gá, dung sai căn chỉnh tại điểm gắp, và MTBF của các chi tiết chịu mài mòn. Sau đó hỏi những cấu hình thấu kính nào đã được lưu trong PLC, và điều gì xảy ra khi rãnh cạn giữa chừng một tấm bo mạch — máy gắp đặt có chờ, hay bộ cấp liệu phát tín hiệu dừng có kiểm soát?

Cuối cùng, hãy đối chiếu các thuật ngữ với dữ liệu của chính bạn. Nếu dây chuyền của bạn đổi loại thấu kính hai lần một tuần, thời gian chuyển đổi chi phối bài tính hoàn vốn. Nếu chi phí loại bỏ mỗi thấu kính cao, tỷ lệ lỗi chi phối. Nếu bạn chạy một loại thấu kính suốt nhiều tháng, năng suất và thời gian hoạt động chi phối. Bảng thuật ngữ này tồn tại để ba câu đó có thể được viết bằng cùng một đơn vị bởi cả hai bên bàn đàm phán.

Các trang liên quan trong cụm kiến thức này

Bảng thuật ngữ này là trang tham chiếu của cụm bốn bài về cấp liệu thấu kính. Hãy đọc theo thứ tự khi thiết kế một trạm cấp liệu mới, hoặc đi thẳng đến hướng dẫn xử lý sự cố nếu bộ cấp liệu đã đang chạy.

  • Tổng quan sản phẩm DPS-2 — máy là gì và cấp những loại thấu kính nào.
  • DPS-2 FAQ — những câu hỏi thương mại và đồ gá mà người mua hỏi đầu tiên.
  • So sánh thủ công và tự động — biến sản lượng và chủng loại thành quyết định.
  • Hướng dẫn xử lý sự cố — những lỗi người vận hành gặp sau khi lắp đặt.

Xem các hướng dẫn được liên kết bên dưới.

Câu hỏi thường gặp

Bộ cấp phôi rung là gì?▼
Thiết bị tự động dùng rung điện từ để di chuyển phôi dọc theo rãnh, định hướng phôi bằng cổng chặn và cảm biến trước khi đưa tới điểm gắp — thay thế việc xử lý phôi thủ công.
UPH là gì?▼
Số đơn vị mỗi giờ (Units Per Hour) — số linh kiện được xử lý trong một giờ. Cấp liệu thấu kính thủ công đạt 800–1.200 UPH; DPS-2 cấp 3.600–7.200 UPH mỗi kênh.
Tỷ lệ lỗi là gì?▼
Tỷ lệ phôi không đạt khi gắp đặt hoặc kiểm tra. Cấp liệu thấu kính thủ công thường có tỷ lệ lỗi 5–15%; cấp liệu tự động hai tần số giữ dưới 0,5%.
Điều khiển PID là gì?▼
Thuật toán điều khiển phản hồi (Proportional–Integral–Derivative) liên tục điều chỉnh đầu ra để giữ một giá trị đặt. Trong bộ cấp liệu, thuật toán này giữ biên độ rung ổn định dù tải thay đổi.
Rung tần số kép là gì?▼
Kiến trúc được JHIMS cấp bằng sáng chế, dùng hai bộ dẫn động độc lập — vòng tròn (50–120 Hz) cho dịch chuyển hàng loạt và trực tiếp (100–200 Hz) cho căn chỉnh chính xác — mỗi bộ có bộ điều khiển PID riêng. Xem so sánh kỹ thuật.
Đồ gá bộ cấp liệu là gì?▼
Các chi tiết cơ khí tùy chỉnh — miếng lót phễu, rãnh dẫn và cổng định hướng — được chế tạo khớp với một hình học thấu kính cụ thể để bộ cấp liệu định hướng ổn định.
Cấp liệu thấu kính trong SMT là gì?▼
Cấp liệu thấu kính là quá trình đưa thấu kính quang học tới máy gắp đặt linh kiện ở trạng thái đã tách rời, đã định hướng và xếp hàng tại điểm gắp. Quá trình này thay thế việc nạp khay thủ công, vốn đạt 800–1.200 UPH với tỷ lệ lỗi 5–15%.
UPH và CPH khác nhau thế nào?▼
Cả hai đều đo sản lượng mỗi giờ. CPH đếm số lần gắp đặt linh kiện và là chỉ số chuẩn cho máy gắp đặt; UPH đếm số đơn vị được cấp và thường dùng cho bộ cấp liệu thấu kính, nơi một kênh cấp 3.600–7.200 thấu kính mỗi giờ.
Cơ cấu nhả phôi trong bộ cấp phôi rung là gì?▼
Cơ cấu nhả phôi là cổng ở cuối rãnh thẳng, nhả đúng một thấu kính mỗi chu kỳ máy. Cơ cấu này ngăn gắp đôi và luôn giữ một thấu kính chờ tại điểm gắp.
Cổng định hướng là gì?▼
Cổng định hướng là một chi tiết kim loại hoặc nylon có hình dạng xác định trên rãnh xoắn, chỉ cho thấu kính đã định hướng đúng đi qua. Thấu kính nằm ngang, bị lật ngược hoặc chồng đôi sẽ được đưa trở lại phễu — đây chính là yếu tố kéo tỷ lệ lỗi xuống dưới 0,5%.
Cpk cho biết điều gì về bộ cấp liệu linh kiện quang học?▼
Cpk đo mức độ lặp lại ổn định của bộ cấp liệu trong việc giữ dung sai. Cpk 1,33 là ngưỡng nghiệm thu thông thường, và vì Cpk phụ thuộc từng công thức cài đặt nên cần kiểm chứng bằng chính thấu kính của quý khách thay vì lấy từ bảng dữ liệu.
OEE là gì và vì sao cấp liệu ảnh hưởng đến OEE?▼
OEE là tích của độ sẵn sàng, hiệu suất và chất lượng; mức đẳng cấp thế giới là trên 85%. Bộ cấp liệu bị kẹt hoặc hết phôi giữa chừng sẽ làm dừng máy gắp đặt, nên thời gian hoạt động của khâu cấp liệu quyết định trần của cả dây chuyền.
Thời gian chuyển đổi trong cấp liệu thấu kính là gì?▼
Thời gian chuyển đổi là tổng thời gian để chuyển bộ cấp liệu sang loại thấu kính khác, bao gồm cả đồ gá và công thức cài đặt. Cấp liệu thủ công cần 15–30 phút; bộ cấp liệu điều khiển bằng PLC có công thức lưu sẵn và đồ gá không cần dụng cụ thực hiện dưới 5 phút.
Cấu hình bộ cấp liệu an toàn ESD là gì?▼
Đây là bộ cấp liệu được chế tạo và nối đất sao cho điện trở bề mặt nằm trong khoảng 10^6–10^9 ohm, bảo vệ thấu kính và bo mạch khỏi phóng tĩnh điện trong quá trình cấp liệu và gắp đặt.
ISPM-15 là gì và vì sao quan trọng?▼
ISPM-15 là tiêu chuẩn quốc tế về bao bì gỗ. Thùng gỗ JHIMS được xông hơi và đóng dấu theo tiêu chuẩn này, nên máy thông quan ở hầu hết các nước mà không cần xử lý thêm.
DDP là gì và JHIMS có giao hàng theo DDP không?▼
DDP (delivered duty paid – giao hàng đã trả thuế) nghĩa là người bán chịu mọi chi phí đến điểm đích, bao gồm thuế nhập khẩu. JHIMS giao hàng theo DDP tới hầu hết các điểm đến, nên giá báo chính là giá phải trả.
Điều khoản thanh toán của JHIMS là gì?▼
Điều khoản tiêu chuẩn là đặt cọc 70% T/T khi đặt hàng và 30% T/T trước khi giao hàng. Khách hàng hiện hữu có thể dùng L/C trả ngay.
Có bao gồm lắp đặt và đào tạo vận hành không?▼
JHIMS cung cấp dịch vụ lắp đặt tại chỗ, chạy thử và đào tạo vận hành viên do kỹ sư được chứng nhận thực hiện — dịch vụ tại chỗ có tính phí. Đào tạo qua video từ xa, hỗ trợ tài liệu và hướng dẫn kỹ thuật miễn phí.
Kiểm tra mẫu là gì và cần bao nhiêu thấu kính?▼
Thử mẫu là chạy thử thấu kính của quý khách trên bộ cấp liệu trước khi chốt đồ gá. JHIMS chạy 500–800 thấu kính trong một lần thử miễn phí 48 giờ và báo cáo chất lượng định hướng cùng năng suất.
Bộ cấp liệu DPS-2 xử lý được những kích thước thấu kính nào?▼
DPS-2 được chế tạo cho thấu kính quang học và LED có đường kính từ 3 mm đến 25 mm, với đồ gá khớp theo hình học thấu kính cụ thể. Thấu kính ngoài dải này được xử lý như một dự án đồ gá tùy chỉnh.
Một dây chuyền cần bao nhiêu bộ cấp liệu?▼
Cân đối sản lượng kênh với nhu cầu của máy gắp đặt: với 3.600–7.200 UPH mỗi kênh, một hoặc hai kênh thường đủ cho một trạm gắp đặt thấu kính. Dây chuyền đa chủng loại bổ sung kênh để tránh phải chuyển đổi mỗi lần đổi thấu kính.
MTBF là gì và bộ phận nào quan trọng nhất?▼
MTBF là thời gian trung bình giữa các lần hỏng, dùng để so sánh tuổi thọ linh kiện. Trên DPS-2, PLC được định mức trên 100.000 giờ, van SMC trên 10 triệu chu kỳ và cảm biến Keyence trên 50.000 giờ.
Modbus TCP được dùng để làm gì trên bộ cấp liệu?▼
Modbus TCP là giao thức mở mà PLC của bộ cấp liệu dùng để công bố số chu kỳ, số lần lỗi và trạng thái vận hành tới máy tính dây chuyền hoặc MES, nhờ đó báo cáo OEE và truy xuất nguồn gốc trở nên tự động.
IATF 16949 là gì và có ảnh hưởng đến việc mua bộ cấp liệu không?▼
IATF 16949 là tiêu chuẩn chất lượng ngành ô tô. Tiêu chuẩn này yêu cầu kiểm soát quá trình, truy xuất nguồn gốc và phòng ngừa lỗi đối với thiết bị sản xuất, nên thông số được ghi thành tài liệu và kiểm soát thay đổi là một phần của thông số kỹ thuật chứ không phải phần thêm.
Bộ cấp liệu báo kẹt liệu như thế nào?▼
Cảm biến quang sợi trên rãnh thẳng theo dõi sự có mặt và dòng chảy của thấu kính. Nếu rãnh hết phôi hoặc một thấu kính ngừng di chuyển, bộ điều khiển phát cảnh báo trên màn hình HMI và báo trạng thái qua Modbus TCP thay vì để máy gắp đặt chờ vô thời hạn.
Bộ cấp liệu có cần bảo trì định kỳ không?▼
Có. Rãnh dẫn, cổng chặn và sợi quang cảm biến là các chi tiết hao mòn: vệ sinh theo lịch và kiểm tra cổng chặn giúp các con số MTBF công bố vẫn có ý nghĩa, và bộ phụ tùng dự phòng được báo giá kèm máy để dây chuyền có thể bảo trì mà không phải chờ hàng từ nước ngoài.

Bạn muốn đề xuất thuật ngữ?

Liên hệ với kỹ sư của chúng tôi để đề xuất thuật ngữ cho bảng này, hoặc hỏi về tự động hóa cấp liệu thấu kính cho dây chuyền của bạn.

Các thuật ngữ này trong thực tế: xem bộ cấp phôi thấu kính dạng phễu rung trên máy gắp đặt linh kiện và cấp thấu kính LED tự động trong sản xuất. Thêm video về máy và nhà máy trên Kênh YouTube JHIMS.


📞 (86-755) 86700443✉ [email protected]

















