آدرس
ساختمان A1، شهرک صنعتی Runteng، خیابان Xishan شماره 4، محله Longteng، بخش Shiyan، منطقه Bao'an، شنژن 518000، چین
ساعات کاری
دوشنبه تا جمعه: ۷:۰۰ تا ۱۹:۰۰
آخر هفته: ۱۰:۰۰ تا ۱۷:۰۰
آدرس
ساختمان A1، شهرک صنعتی Runteng، خیابان Xishan شماره 4، محله Longteng، بخش Shiyan، منطقه Bao'an، شنژن 518000، چین
ساعات کاری
دوشنبه تا جمعه: ۷:۰۰ تا ۱۹:۰۰
آخر هفته: ۱۰:۰۰ تا ۱۷:۰۰

واژهنامهای کاربردی برای تغذیه عدسی SMT: 30 اصطلاح، بههمراه اعداد ظرفیت تولید و تعویض محصول در پس آنها و روش راستیآزمایی هر رقم روی عدسی خودتان.

30 اصطلاح ضروری که هر مهندس SMT، مدیر تولید و کارشناس تدارکات باید بداند — تعریفشده، دستهبندیشده و ترجمهشده به اعدادی که ظرفیت تولید، نرخ بازده و دوره بازگشت سرمایه را تعیین میکنند.
یک خط SMT خمیر لحیمکاری را چاپ میکند، مقدار چاپشده را بازرسی میکند، قطعات را جایگذاری میکند و سپس رفلو انجام میدهد. عدسیها خانوادهای جدا از قطعات هستند — عدسیهای LED، بکلایت، نوری و میکرو، بیشتر با ابعاد 3–25 mm، که بهصورت شل در کیسه یا سینی عرضه میشوند. دستگاه جایگذاری تنها زمانی میتواند آنها را با سرعت بالا جابهجا کند که هر عدسی جدا، با جهت درست و در دسترس نازل به نقطه برداشت برسد: این تمام کار سیستم تغذیه است.
تغذیه عدسی همانقدر که یک کارکرد دستگاه است، یک محدودیت ظرفیت تولید هم هست. سلولهای دستی با سرعت انسان کار میکنند — حدود 800–1,200 UPH — و 5–15% عدسیها را بهدلیل جهتگیری نادرست، آسیب هنگام جابهجایی یا جایگذاری دوباره رد میکنند. تغذیه خودکار یک کاسه ویبره (Vibration Bowl)، مسیر مارپیچ، گیتهای جهتدهی و حسگر نوری اضافه میکند تا عدسی با جهت درست همیشه در نقطه برداشت منتظر بماند. بخشهای بعدی این واژهنامه همین اصطلاحات را تعریف میکنند.
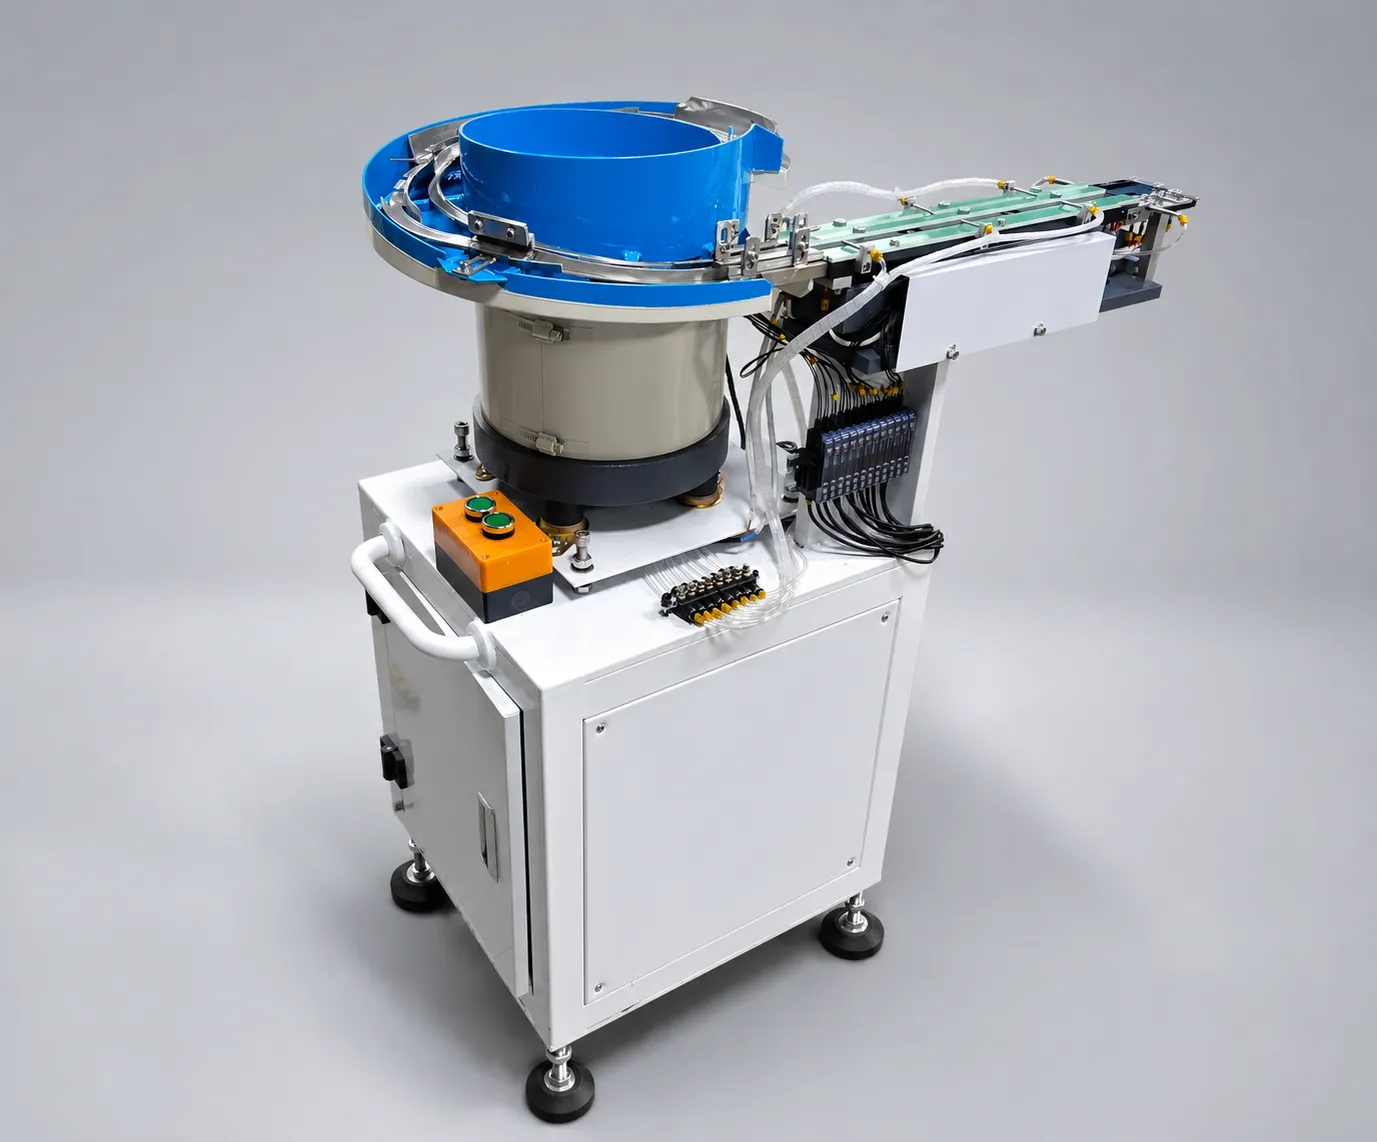
زنجیره سختافزاری چنین است: کاسه ویبره (Vibration Bowl) → مسیر → مکانیزم رهاساز → نقطه برداشت → کانال. اینها اصطلاحاتی هستند که آن را توصیف میکنند.

فیدر کاسهای (Bowl Feeder) پالسهای الکتریکی را به یک حرکت مارپیچی کوچک تبدیل میکند.
ریل خطی، عدسیهای جهتدادهشده را از کاسه به نازل میرساند.

ویبره دوفرکانس یعنی کاسه و مسیر خطی بهطور مستقل تحریک میشوند.
کنترلر آن دامنه را با تغییر بار ثابت نگه میدارد — کاسه پر رفتار متفاوتی از کاسه تقریباً خالی دارد.

اینها اعدادی هستند که یک پیشنهاد تغذیه بر پایه آنها ارزیابی میشود.
عمر قطعات و نظم فرآیندی، نیمه دوم تصویر کیفیت هستند.
زمان تعویض محصول همان معیاری است که تعیین میکند آیا خودکارسازی در یک خط با تنوع بالا میارزد یا نه.
تغذیه باید با سایر بخشهای خط متعادل شود.

شرایط تجاری و انطباق در هر پیشفاکتور و روی هر جعبه درج میشود.
شرایط تجاری، بسیار بیشتر از قیمت فهرستی کاسه، هزینه واقعی مالکیت را تعیین میکند.
دوره بازگشت سرمایه فیدر از چهار عدد میآید: ظرفیت تولید (دستی 800–1,200 UPH در برابر 3,600–7,200 UPH بهازای هر کانال)، نرخ رد قطعات (5–15% در برابر کمتر از 0.5%)، زمان تعویض محصول (15–30 دقیقه در برابر کمتر از 5 دقیقه) و نیروی کاری که از بارگذاری سینی و بازرسی چشمی آزاد میشود. در پروژههای منتشرشده تغذیه عدسی JHIMS، اثر ترکیبی به بازگشت سرمایه 6–11 ماهه میرسد که بیشترین حساسیت را به هزینه رد قطعات دارد: کارخانهای که 10% عدسیها را اسقاط میکند بسیار زودتر از کارخانهای که 2% را اسقاط میکند، سرمایه را بازمیگرداند.
دو اصطلاح کاربردی تصویر را کامل میکند. یک آزمایش نمونه — ارسال 500–800 عدسی برای اجرای آزمایشی 48 ساعته روی عدسی مشتری — ارزانترین راه برای بررسی کیفیت جهتدهی پیش از تعهد به ساخت ابزار است. معیارهای پذیرش شرایط قابلاندازهگیری هستند که در سفارش نوشته میشوند: ظرفیت تولید، سقف نرخ رد قطعات، تلورانس همترازی، زمان تعویض محصول و مستنداتی که در زمان تحویل ارائه میشود.
از این جدول بهعنوان برگه ترجمه هنگام خواندن مشخصات یک فیدر یا یک پیشفاکتور استفاده کنید. ستون میانی همان تعریفی است که در دیتاشیت مییابید؛ ستون راست دلیلی است که این اصطلاح اصلاً در یک بحث تجاری مطرح میشود.
| شرط | یعنی چه | چرا اهمیت دارد |
|---|---|---|
| SMT | SMT (فناوری نصب سطحی): قطعات مستقیماً روی سطح برد مدار چاپی (PCB) نصب میشوند. | فرآیندی را که فیدر باید پشتیبانی کند تعیین میکند. |
| CPH / UPH | قطعات (یا واحدهای) پردازششده در ساعت. | عدد اصلی ظرفیت تولید در هر پیشنهاد. |
| فیدر کاسه ویبره | کاسه ویبره (Vibration Bowl) که با پالسهای الکترومغناطیسی هدایت میشود و قطعات را در طول مسیر مارپیچ بالا میبرد. | عدسیها را ذخیره، جدا و جهتدهی میکند. |
| مسیر خطی | بخش مستقیم بین کاسه و نقطه برداشت. | عدسیها را ذخیره میکند تا دستگاه مونتاژ SMD هرگز منتظر نماند. |
| مکانیزم رهاساز | گیتی که در هر سیکل دقیقاً یک عدسی را رها میکند. | از برداشت دوباره و تغذیه نادرست جلوگیری میکند. |
| گیت جهتگیری | ویژگی شکلدار که عدسیهای با جهت نادرست را رد میکند. | مکانیزم اصلی پشت نرخ رد قطعات. |
| نقطه برداشت | موقعیت ثابت جایی که نازل با عدسی تماس میگیرد. | رواداری همترازی در جایگذاری را تعیین میکند. |
| سنسور فیبر نوری | سنسور نوری که عدسیها را روی مسیر تشخیص داده و میشمارد. | مسیر خالی و گیرکردگی را فوراً تشخیص میدهد. |
| ارتعاش دوفرکانسه | درایوهای مستقل برای کاسه (50–120 Hz) و مسیر (100–200 Hz). | سرعت بدون فدا کردن کیفیت جهتدهی. |
| کنترل PID | حلقه بازخورد دامنه ویبره را پایدار نگه میدارد. | با خالی شدن کاسه، خروجی را پایدار نگه میدارد. |
| PLC | کنترلر صنعتی که توالی تغذیه را اجرا میکند. | رسیپیها را ذخیره میکند و تعویض با یک دکمه را ممکن میسازد. |
| HMI | پنل لمسی اپراتور. | کارکرد چندزبانه و دیدپذیری هشدارها. |
| Modbus TCP | پروتکل ارتباطی صنعتی باز. | فیدر را به MES و گزارشدهی OEE متصل میکند. |
| نرخ رد | سهم عدسیهایی که جایگذاری نمیشوند یا در بازرسی رد میشوند. | دستی 5–15% در برابر کمتر از 0.5% در حالت خودکار. |
| Cpk | شاخص توانایی فرایند؛ 1.33 معمولاً خط پذیرش است. | اثبات میکند تغذیه تکرارپذیر است، نه فقط سریع. |
| OEE | دسترسپذیری x عملکرد x کیفیت؛ سطح جهانی بالای 85%. | نشان میدهد توقف فیدر چه هزینهای برای خط دارد. |
| زمان تعویض محصول | زمان تعویض نوع عدسی، شامل قالب و رسیپی. | دستی 15–30 دقیقه در برابر کمتر از 5 دقیقه. |
| پیکربندی ایمن در برابر ESD | مقاومت سطحی با اتصال زمین در محدوده 10^6–10^9 اهم نگه داشته میشود. | از عدسیها و بردها در برابر آسیب الکتریسیته ساکن محافظت میکند. |
| IATF 16949 / ISO 13485 | استانداردهای کیفیت خودروسازی و پزشکی. | الزامات مستندسازی و اعتبارسنجی را تعیین کنید. |
| ISPM-15 | استاندارد بینالمللی بستهبندی چوبی. | جعبهها بدون تأخیر از گمرک ترخیص میشوند. |
| DDP | اینکوترمز تحویل با عوارض پرداختشده (DDP). | یک قیمت تمامشامل تا مقصد. |
جدول زیر ارقام منتشرشدهای را گردآوری میکند که معمولاً در یک پیشنهاد فیدر کنار هم آورده میشوند. ستون حالت خودکار را بهعنوان مشخصاتی در نظر بگیرید که باید در زمان پذیرش راستیآزمایی شود، نه بهعنوان یک ادعای تبلیغاتی: هر سطر را میتوان در تست نمونه روی عدسی خودتان اندازهگیری کرد.
| متریک | تغذیه دستی | تغذیه خودکار DPS-2 |
|---|---|---|
| ظرفیت تولید | 800–1,200 UPH | 3,600–7,200 UPH برای هر کانال |
| نرخ رد | 5–15% | زیر 0.5% |
| تعویض محصول بین انواع عدسی | 15–30 دقیقه | کمتر از 5 دقیقه با رسیپیهای ذخیرهشده |
| اپراتور به ازای هر ایستگاه تغذیه | 1 اپراتور بهصورت پیوسته | هیچکدام حین تولید |
| Cpk | معمولاً 1.33 | در زمان پذیرش برای هر رسیپی تأیید میشود |
| انطباق جایگذاری | وابسته به اپراتور | همترازی برداشت ±1 mm |
| زمان سیکل هر عدسی | جایگذاری دستی (Pick and Place) | 0.5–1 ثانیه برای هر عدسی |
| محدوده اندازه عدسی | محدود به مهارت دست | 3–25 mm |
| بازگشت سرمایه | کاربرد ندارد | 6–11 ماه در پروژههای منتشرشده |
| آزمایش نمونه | لازم نیست | 500–800 عدسی، تست رایگان 48 ساعته |
وقتی فیدری پیشنهاد میشود، پنج عدد را کتبی بخواهید: ظرفیت تولید هر کانال به UPH روی عدسی خودتان، نرخ رد قطعات اندازهگیریشده در یک تست، زمان تعویض محصول با احتساب ابزار، تلورانس همراستایی در نقطه برداشت، و MTBF قطعات فرسایشی. سپس بپرسید چه پروفایلهای عدسی هماکنون در PLC ذخیره شده است و اگر مسیر در میان پنل خالی شود چه رخ میدهد — آیا دستگاه مونتاژ SMD منتظر میماند یا فیدر توقف کنترلشده اعلام میکند؟
در پایان، اصطلاحات را با دادههای خودتان تطبیق دهید. اگر خط شما هفتهای 2 بار نوع عدسی را عوض میکند، زمان تعویض محصول بر محاسبه دوره بازگشت سرمایه غالب است. اگر هزینه ضایعات هر عدسی بالا باشد، نرخ رد قطعات غالب است. اگر یک عدسی را ماهها اجرا میکنید، ظرفیت تولید و زمان کارکرد غالب است. این واژهنامه وجود دارد تا هر 2 طرف میز بتوانند آن 3 جمله را با واحدهای یکسان بنویسند.
این واژهنامه صفحه مرجع یک خوشه 4 بخشی تغذیه عدسی است. هنگام تعیین مشخصات یک ایستگاه تغذیه جدید، آنها را به ترتیب بخوانید، یا اگر فیدر از قبل در حال کار است، مستقیماً به راهنمای عیبیابی بروید.
راهنماهای پیوندشده زیر را ببینید.
 راهنمای خریدچگونه یک فیدر عدسی SMT انتخاب کنیم (2026)مسیر خرید 8 مرحلهای، کارت امتیاز تأمینکننده و مقایسه فرکانس دوگانه با تکفرکانسخواندن مقاله →
 مطالعه موردیمطالعه موردی ROI فیدر عدسی SMTتحول واقعی شاخصهای کلیدی (KPI): نرخ نقص 12%→0.3%، UPH 900→3420، بازگشت سرمایه در 7 ماهخواندن مقاله →واژهنامهواژهنامه تغذیه عدسی SMTاصطلاحات تغذیه ویبره، کنترل PID و شاخصهای UPH.مطالعه واژهنامه →
 مقایسهفیدر ویبره دوفرکانس در برابر تکفرکانسمقایسه فنی 2 فناوری ویبرهخواندن مقاله →
 مقایسهفیدر عدسی SMT دستی در برابر خودکارکدام روش تغذیه برای تولید شما مناسب است؟خواندن مقاله →
 محصولدانش محصول DPS-2DPS-2 چیست، چگونه کار میکند و چه چیزهایی را تغذیه میکند.ادامه مطلب →
برای پیشنهاد اصطلاحی برای این واژهنامه با مهندسان ما تماس بگیرید، یا درباره اتوماسیون تغذیه عدسی برای خط خود بپرسید.
این بندها در عمل: به این نکته دقت کنید فیدر ویبره عدسی روی دستگاه مونتاژ قطعات SMD (Pick and Place) و فیدر خودکار عدسی LED در تولید. فیلمهای بیشتر از دستگاه و کارخانه در کانال YouTube شرکت JHIMS.















