Адрес
Корпус A1, промышленный парк Runteng, ул. Сишань, 4, община Лунтэн, подрайон Шиянь, район Баоань, Шэньчжэнь 518000, Китай
Часы работы
Понедельник – пятница: 7:00–19:00
Выходные: 10:00–17:00
Адрес
Корпус A1, промышленный парк Runteng, ул. Сишань, 4, община Лунтэн, подрайон Шиянь, район Баоань, Шэньчжэнь 518000, Китай
Часы работы
Понедельник – пятница: 7:00–19:00
Выходные: 10:00–17:00

Измеренное сравнение производительности, качества и трудозатрат при ручной, полуавтоматической и автоматической подаче линз, с расчётами, которые вы можете проверить на своей линии.

Измеренное сравнение производительности, качества, трудозатрат и окупаемости при ручной, полуавтоматической и автоматической подаче линз, с расчётами, которые вы можете проверить на своей линии до покупки.
Ручная подача кажется бесплатной, потому что в счёте нет машины. Деньги уходят через четыре другие двери, и три из них никогда не попадают в расчёт себестоимости.
Обученный оператор берёт линзы по одной и укладывает их в ориентационное гнездо. Опубликованные стендовые данные, использованные в сравнении на этой странице, дают достижимый темп 800–1 200 UPH на человека при браке 5–15% из-за заклиниваний, царапин или неверной ориентации. Показатель брака непостоянен: он смещается по сменам, от усталости и партии линз, и в ночные смены брак по той же детали обычно на 40% выше, чем в дневные.
Сложите эти строки, и видимые затраты — зарплата плюс забракованные линзы — составляют лишь около 30–40% того, во что ручная подача обходится на самом деле.
Те же восемь статей затрат, рассчитанные для ручного поста и для поста с DPS-2. Смысл таблицы в том, что видимая статья — зарплата — не самая крупная.
| Статья затрат | Ручной пост | Пост DPS-2 |
|---|---|---|
| Прямые трудозатраты | 2–3 оператора на линию, зарплата с учётом всех начислений | 1 оператор обслуживает четыре и более установки |
| Отходы и потери материала | 5–15% линз в брак, плюс уже израсходованный материал | Брак ниже 0,5%, поэтому потери материала приближаются к технологическому минимуму |
| Трудозатраты на доработку | Каждая неверно ориентированная линза обнаруживается позже и исправляется вручную | Ориентация контролируется до головки установки |
| Микроостановки | Перезапуски, дозаправки и исправления, которые не попадают в журнал простоев | Непрерывная подача с устранением заклинивания по каждому каналу |
| Нагрузка на контроль | Более высокий входящий брак даёт больше отметок на AOI | Стабильный входной поток снижает число ложных срабатываний и повторных проверок |
| Возвраты от заказчиков | Пропущенные дефекты возвращаются с расходами на перевозку и гарантийными рисками | Брак контролируется у источника, а не на финальном тесте |
| Стоимость оборудования | Нет машины, но нет и потолка производительности | От базовой величины, которая растёт с числом каналов и опций |
| Выход на режим и обучение | 2–4 недели, прежде чем новый оператор выйдет на норму | 1–3 дня обучения работе с панелью оператора |

Питатель JHIMS DPS-2 подаёт линзы из вибробункера с запатентованным двухчастотным приводом, стабилизированным контуром обратной связи, поэтому деталь приходит в точку захвата с одинаковым темпом и в первый час дневной смены, и в последний час ночной.

Таблица ниже — то сравнение, которое мы используем с заказчиками при оценке целесообразности. Цифры — типовые значения из инженерных данных JHIMS и с линий заказчиков; считайте их отправной точкой и проверяйте на своих линзах тестом образцов.
| Показатель | Ручная подача | Полуавтоматический | JHIMS DPS-2 |
|---|---|---|---|
| UPH (линз в час) | 800–1 200 | 1 500–2 500 | 3 600–7 200 |
| доля брака | 5–15% | 2–5% | Менее 0,5% |
| Операторов на линию | 2–3 | 1–2 | 1 на 4+ установки |
| Время переналадки | 15–30 мин | 10–20 мин | Менее 5 мин |
| Разброс между сменами | ±30–40 % | ±15–25% | Менее 3 % |
| обучение операторов | 2–4 недели | 1–2 недели | 1–3 дня |
| Годовые затраты на оплату труда (1 смена) | $15K–$25K | $8K–$14K | $3K–$5K |
| Стоимость оборудования | $0 (только ручной труд) | $4K–$7K | Расчёт по конфигурации |
| Типичная окупаемость | Не применимо | 12–24 месяца | 6–11 месяцев |
| Оценка затрат за 5 лет | $90K–$180K | $45K–$70K | $22K–$30K |

Отменённый онлайн-калькулятор на этой странице запрашивал девять исходных данных. Четыре из них определяют почти всё решение, поэтому расчёт можно выполнить на доске:
Две переменные меняют ответ сильнее всего: стоимость линзы (линза за $2 делает брак в десять раз дороже, чем линза за $0,20) и структура смен (две смены примерно удваивают экономию на труде, не удваивая стоимость машины).
Каждая цифра на этой странице восходит к двум источникам: инженерным измерениям JHIMS на платформе DPS-2 (темп подачи, брак, стабильность ориентации, время переналадки) и документированным данным заказчиков с действующих линий в производстве LED-освещения, автомобильной электроники, медицинской оптики и потребительской электроники.
Принимать их на веру не обязательно. Пришлите 500–800 своих линз, и мы бесплатно проведём 48-часовой тест подачи, а затем вернём отчёт с измеренным темпом подачи, разбивкой брака по причинам и видео работы с вашими линзами — плюс временные ряды, на которых он построен. Если на вашей детали цифры не подтвердятся, лучше узнать об этом до заказа.
Различие, которое важно при чтении этой страницы, — между измеренным и перенесённым значением. Измеренное значение получено на конкретном сочетании линзы, дорожки и оснастки; перенесённое — цифра, взятая из похожего применения и принятая как действующая в вашем случае.
Темп подачи и брак — измеренные значения, и именно эти две цифры решают экономику проекта; поэтому мы приводим их на канал, а не на машину, и поэтому в тесте образцов используется ваша деталь. Данные заказчиков здесь получены с действующих линий в LED-освещении, автомобильной электронике, медицинской оптике и потребительской электронике, каждая из которых стартовала с разных исходных условий.
Проверить цифры должно быть возможно, не доверяя тому, кто их приводит. Запрашивайте исходную структуру любого утверждения: темп подачи на канал за измеренную смену, количество брака с категориями причин, а также линзу и оснастку, на которых они получены.
DPS-2 протоколирует темп подачи и брак как данные линии, поэтому те же измерения можно повторить после монтажа и сравнить с отчётом по образцам, а не с буклетом. Если поставщик может предъявить измерения, но не условия, в которых они получены, считайте цифру заявлением; если не может предъявить ни того, ни другого, считайте заявление отсутствующим.
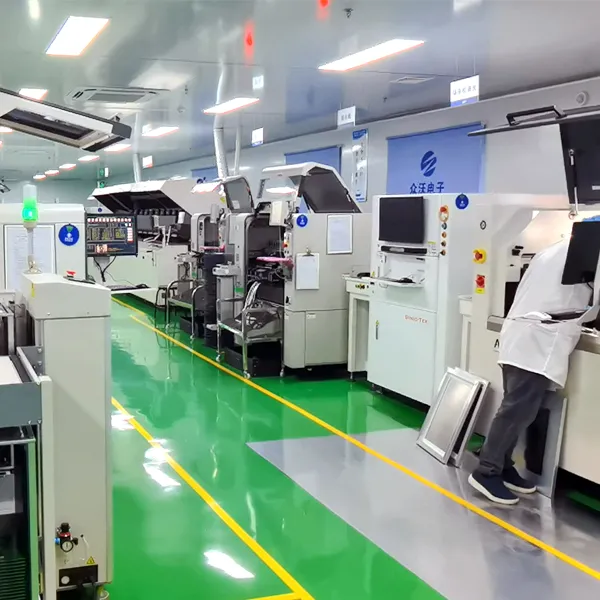
Прежде чем автоматизировать, определите, за какой симптом вы на самом деле платите. Каждый симптом слева указывает на своё измерение, и именно измерение решает, будет ли питатель правильным вложением.
| Симптом на линии | Что это обычно означает | Что измерить в первую очередь |
|---|---|---|
| Установщик компонентов простаивает между циклами | Скорость подачи ниже потребления установки | Расход линз в час в сопоставлении с фактической скоростью подачи |
| Брак растёт в ночную смену | Ориентация и обращение зависят от усталости оператора | Брак по сменам на одной и той же линзе и оснастке |
| Рост ложных срабатываний AOI | Разброс ориентации и загрязнения на входе | Брак по причинам на этапе подачи |
| Переналадка съедает смену | Ручная переоснастка под каждый тип линзы | Число переналадок в неделю и минуты на одну переналадку |
| Число операторов растёт вместе с объёмом | Трудозатраты на подачу растут линейно с выпуском | Полная стоимость труда на линию в месяц |
| Потери от брака превышают затраты на труд | Основные потери — стоимость самой линзы | Линз в месяц × доля брака × стоимость линзы |
| Жалобы заказчиков на загрязнения | Перемещение между лотком и гнездом | Категории дефектов на финальном контроле и при возврате от заказчика |
| Объём слишком мал для оправдания капвложений | Нет ограничения, которое снимает автоматизация | Месячный объём линз, график смен и требования заказчиков к качеству |
| Номенклатура меняется быстрее, чем окупается оснастка | Стоимость оснастки на тип превышает обслуживаемый ею объём | Изделий на тип линзы до следующего изменения конструкции |
Автоматическая подача — решение по линии, а не по машине. Перед расчётом проверьте эти шесть пунктов с вашим технологом:
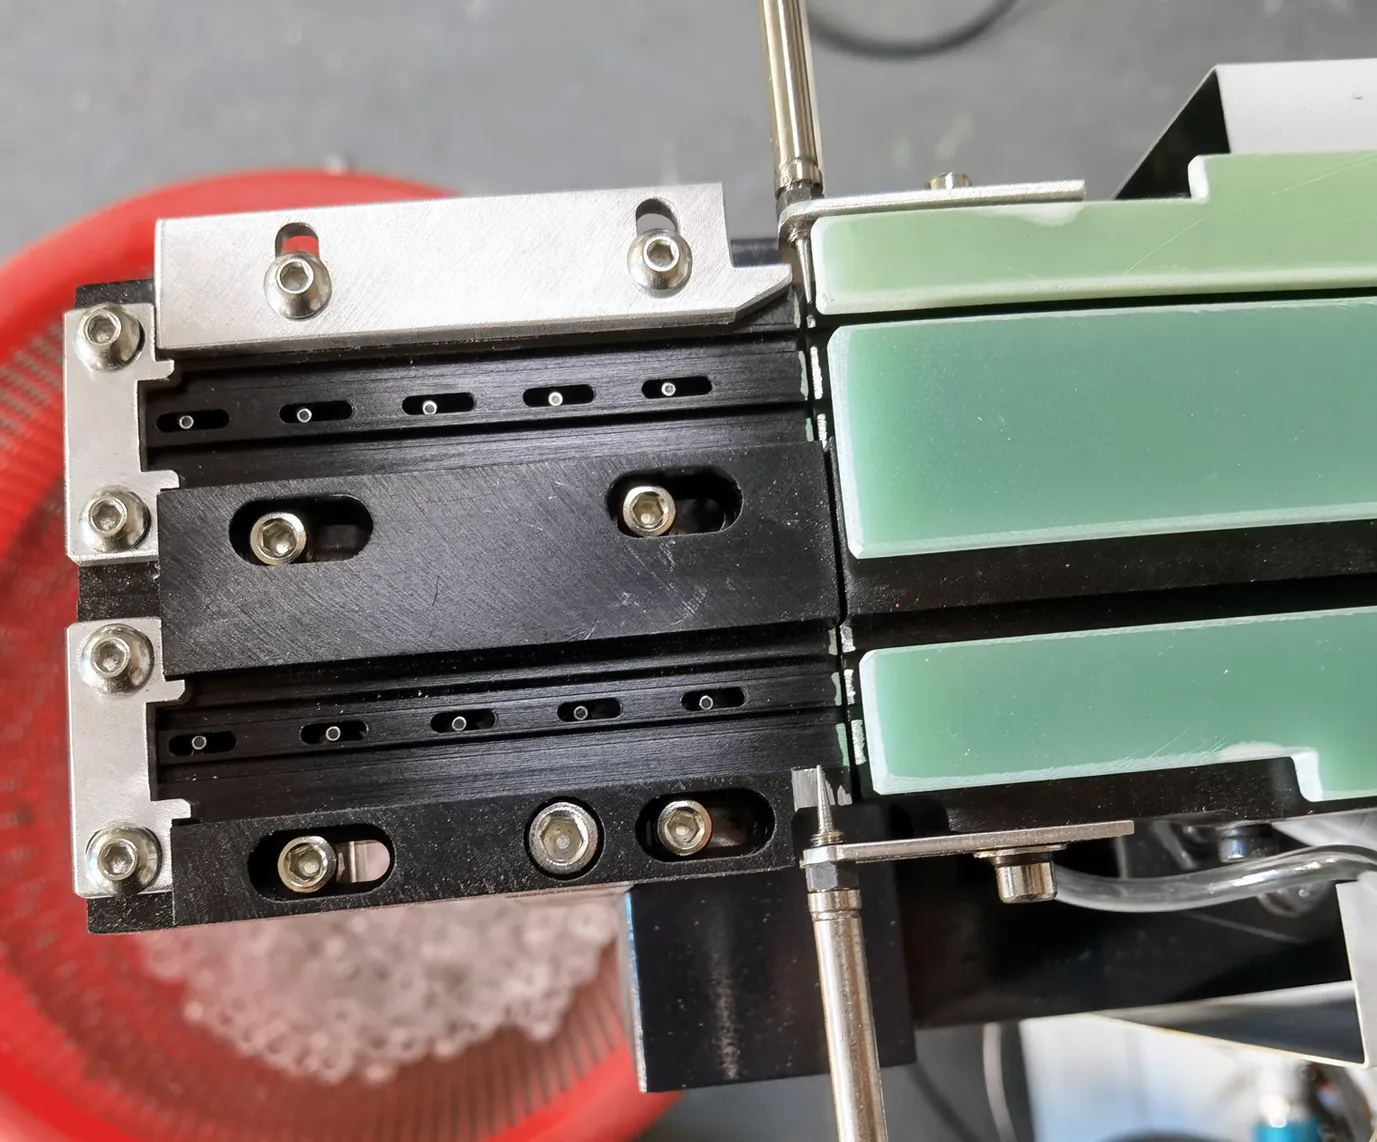
Самый быстрый способ закрыть на вашей линии вопрос «вручную или автоматически» — перестать оценивать на глаз и начать измерять. Отправьте 500–800 линз на бесплатный 48-часовой тест подачи, и вы получите документированный отчёт с измеренной скоростью подачи, разбивкой брака по причинам и стабильностью ориентации — те же данные, по которым мы рассчитываем срок окупаемости.
Если сначала нужна техническая база, прочитайте, как двухчастотная архитектура обеспечивает стабильную подачу, или изучите полные характеристики DPS-2. Чтобы обсудить структуру смен, стоимость линз и ожидаемый объём, напишите инженеру JHIMS в WhatsApp — обычно ответ в течение нескольких часов.
После теста на образцах вы получаете документ, по которому можно действовать: измеренная скорость подачи на ваших линзах, количество брака с разбивкой по причинам — ориентация, заклинивания, повреждение поверхности, — стабильность ориентации в точке захвата и видео прогона, чтобы механизм можно было осмотреть, а не описывать словами.
Поскольку тест определяет и конфигурацию, в отчёт включаются число каналов и рекомендация по оснастке — исходные данные для расчёта окупаемости. Стоимость машины и число каналов — единственные две статьи затрат, которые модель берёт со стороны поставщика; всё остальное — ваша ставка оплаты труда, объём, стоимость линз и текущая доля брака — остаётся на вашей стороне.
Проводите тест до того, как обязались выбрать поставщика, а не после. Прогон на 48 часов с 500–800 линзами стоит одной коробки для отправки и нескольких дней, и он либо подтверждает нужную вам скорость, либо показывает, что для её достижения потребуются другое число каналов или другая оснастка.
Оба исхода ценны: в первом случае решение принимается на данных, во втором — до того, как потрачены средства. Там, где линия уже подаёт автоматически, а претензия касается качества, а не скорости, тот же тест работает как диагностика: разбивка брака по причинам показывает, в чём дело — в дорожке, в оснастке или в самой партии линз.

Автоматизация меняет характер отказов на этапе подачи, и первый месяц — это период, когда изменение становится заметным. При ручной схеме качество зависит от того, насколько устал оператор, поэтому риск растёт по ходу смены; на управляемом вибробункере темп выдачи задают привод и оснастка, поэтому риск смещается к настройкам и к партии линз.
Первые дни уйдут на три задачи: проверить высоту выдачи относительно хода сопла, загрузить рецепты линз в ПЛК, чтобы переналадка была вызовом рецепта, а не регулировкой, и отладить оснастку на реальных производственных линзах, а не на тестовых образцах. Обучение операторов занимает от одного до трёх дней на многоязычной панели оператора; добавьте занятие по работе с браком, где новый оператор может вернуть нестабильность.
В течение первого месяца измеряйте три показателя и записывайте их еженедельно: скорость подачи относительно требования, брак с разбивкой по причинам и разброс между сменами. Третьего обычно нет в индикаторах, потому что ручная линия его скрывает: ночная смена с браком на 40% выше, чем дневная, на той же детали — обычное дело, и в сменном отчёте это появляется редко.
Управляемый вибробункер должен удерживать разброс ниже 3%; если не удерживает, причина обычно связана с оснасткой, а не с приводом, то есть исправление будет механическим и конкретным. Последний пункт — дисциплина: не подстраивайте машину каждый раз, когда партия линз кажется сложной — вибробункер, который за две недели подкрутили три человека, потерял сопоставимость, ради которой и был полезен тест на образцах.
Между полностью ручной позицией и полностью автоматическим вибробункером находится полуавтоматическое решение, и для некоторых заводов это правильный ответ, а не компромисс. Полуавтоматическая ячейка обычно выдаёт 1 500–2 500 UPH при браке в диапазоне 2–5%, требует одного-двух операторов на линию и переналаживается за 10–20 минут.
По сравнению с ручной подачей она снимает с оператора оценку ориентации, но оставляет его в процессе — на загрузке и контроле. Она подходит производству, где линза меняется несколько раз в день, а объём по типу невелик, потому что не требует оснастки под каждый тип линз в такой же степени. Она подходит и заводам, где узкое место не подача: если установщик компонентов ограничен чем-то другим, более быстрый вибробункер просто удлинит очередь.
При широкой номенклатуре арифметика действительно двусторонняя. Со стороны автоматики оснастка изготавливается под каждый тип линз, и переналадка менее чем за пять минут с рецептами ПЛК — это то, что делает смешанный график реальным; со стороны ручной подачи амортизировать нечего, поэтому любую линзу можно запустить завтра без затрат на подготовку.
Поэтому решение зависит от того, сколько деталей данный тип линз реально пройдёт до изменения конструкции. Если это число велико, оснастка окупается за несколько недель, и автоматизация выигрывает по качеству и трудозатратам. Если оно мало и продукция часто меняется, лучшим вариантом нередко оказывается гибрид: один автоматический вибробункер для массовых типов линз и полуавтоматическая или ручная позиция для остальных.
 ПохожиеПолные характеристики DPS-2Полные характеристики DPS-2Смотреть товар →
 СопутствующийУстановщик компонентов Yamaha YSM10Высокоскоростной компактный модульный установщик компонентов – 46 000 CPH, 96 питателей, e-Vision + боковой обзор.Смотреть товар →
 Установщик компонентов Yamaha YSM20RМодульный установщик 95 000 CPH — работает в паре с линиями подачи линз DPS-2.Смотреть товар →
 3D-инспекция нанесения паяльной пасты (SPI)Выявляйте дефекты печати до оплавления с помощью 100% 3D-инспекции пасты.Смотреть товар →
 Печь оплавления R10Бессвинцовая пайка оплавлением горячим воздухом со стабильным температурным профилем для линзовых узлов.Смотреть товар →
 Дозатор D900Точное дозирование для нанесения защитного покрытия и приклеивания линз.Смотреть товар →
 ПродуктСведения о продукте DPS-2Архитектура, характеристики и пригодность для покупателя.Читать далее →ПоддержкаРуководство по устранению неполадок DPS-2Процедуры: симптом → причина → решение.Читать руководство →
 Руководство по выборуКак выбрать питатель линз для SMT (2026)Путь покупки из 8 шагов, оценка поставщика и сравнение двойной и одной частотыЧитать статью →
 Пример внедренияПример внедрения: ROI питателя линз SMTРеальные KPI: доля брака 12%→0,3%, UPH 900→3420, окупаемость 7 месяцевЧитать статью →
 ГлоссарийГлоссарий по подаче линз в SMTТермины по вибрационной подаче, PID-регулированию и метрикам UPH.Читать глоссарий →
 СравнениеВибробункер с двойной или одной частотойТехническое сравнение двух вибрационных технологийЧитать статью →
Отправьте образцы линз и производственные данные — инженер JHIMS вернёт вам отчёт по результатам измерений и расчёт окупаемости для вашей линии. Стандартные условия: 70% T/T предоплатой при заказе, 30% T/T перед отгрузкой.
Чтобы увидеть разницу на реальных линзах: автоматическая подача линз LED на установщике компонентов, вибробункер в производстве, а также больше видео с линии на Канал JHIMS на YouTube.















