Адрес
Корпус A1, промышленный парк Runteng, ул. Сишань, 4, община Лунтэн, подрайон Шиянь, район Баоань, Шэньчжэнь 518000, Китай
Часы работы
Понедельник – пятница: 7:00–19:00
Выходные: 10:00–17:00
Адрес
Корпус A1, промышленный парк Runteng, ул. Сишань, 4, община Лунтэн, подрайон Шиянь, район Баоань, Шэньчжэнь 518000, Китай
Часы работы
Понедельник – пятница: 7:00–19:00
Выходные: 10:00–17:00

Как завод по производству подсветки для телевизоров с 12 линиями перешёл от ручной установки линз к 24 питателям DPS-2: брак с 12 % до 0,3 %, производительность с 900 до 3 420 UPH, OEE с 58 % до 81 %, окупаемость за 7 месяцев.

Как завод с 12 линиями по выпуску подсветки для телевизоров перешёл от ручной установки линз к 24 питателям DPS-2: измеренная базовая линия, критерии приёмки и динамика KPI, обеспечившая окупаемость за 7 месяцев.
Этот пример внедрения с расчётом окупаемости питателя линз описывает производство подсветки телевизоров из 12 линий в Циндао. Кратко о проекте:
Воспринимайте блок ключевых данных как набор ограничений проекта, а не как фон. Двенадцать линий SMT, работающих 24/7 в пиковый сезон, означают, что сбой подачи носит системный характер: одна линия с низкой производительностью оставляет без компонентов следующие за ней, а переналадка длительностью 30 минут отнимает это время двенадцать раз. Годовой объём телевизоров предполагает непрерывную потребность в больших объёмах линз — поэтому ручная операция стала ограничивающим фактором. Заказчик — крупный производитель электроники, название которого здесь не раскрывается: имена компаний и людей не публикуются, а инженерные данные приведены полностью.
Заказчик выпускает более 20 млн телевизоров в год. На его заводе в Циндао работают 12 линий SMT для сборки модулей подсветки телевизоров, в пиковый сезон — 24/7. Линзы подсветки устанавливали на световые линейки вручную: оператор брал каждую линзу и позиционировал её вручную перед оплавлением.
Ручная подача линз — одна из самых трудоёмких операций при производстве модулей подсветки, и выбор питателя линз превратился в узкое место всего завода. Ручной процесс плохо масштабировался: с ростом объёмов и переходом конструкций подсветки телевизоров к более тонким и разнообразным геометриям линз он стал самым слабым звеном линии. Он ограничивал производительность, давал нестабильное качество установки и делал подбор персонала в пиковый сезон постоянной проблемой.
Причина была в геометрии. Когда световые линейки стали тоньше, а контуры линз — разнообразнее, попасть в ручное гнездо, которое работало для предыдущего поколения, стало сложнее: линза маленькая, окно установки узкое, а оператор позиционирует линзу на глаз в темпе, который линия требует каждую смену. Перемещение между лотком и гнездом добавляет загрязнение и нарушение ориентации как отдельные источники дефектов, а брак растёт с усталостью — поэтому линию планировали по её худшим часам. Решение — вывести оператора из операции ориентирования.
Четыре проблемы побудили заказчика автоматизировать подачу линз — все измеримые, все отнимающие производственное время:
У каждой проблемы есть механизм издержек, который стоит назвать, потому что решение должно прервать именно эти механизмы. Доля брака 12 % — это не только выброшенные линзы: каждый забракованный модуль несёт в себе израсходованный материал, труд на его выявление и доработку, а также загрузку контроля. Скорость подачи около 900 UPH означает, что установщик простаивает между циклами, последующее оборудование работает с недогрузкой, а руководители компенсируют это сверхурочными, а не мощностью. Переналадки по 30 минут на двенадцати линиях добавляют производственные часы, которые никогда не попадают в отчёт о дефектах.
Закупочная служба заказчика сформулировала пять измеримых требований до того, как рассматривать любого поставщика питателей линз:
Пять требований сформулировали так, чтобы каждое можно было измерить на действующей линии, а не обсуждать после: производительность — как скорость подачи, при которой установщики перестают простаивать; качество — как брак значительно ниже базового уровня 12 % без дополнительного персонала на контроль; гибкость — как переналадка под несколько геометрий линз; автоматизация — как один оператор на линию или меньше; определённость — как проверка на собственных линзах заказчика до отгрузки, что превратило проект в процедуру приёмки, а не в упражнение по составлению спецификации.
Проект принимали по измеренным данным линии, поэтому первой задачей было честно зафиксировать базовый уровень. До установки любого питателя из собственных систем заказчика сняли четыре KPI: доля брака 12 %, скорость подачи около 900 UPH на линию, число операторов на линии на ручном уровне и OEE 58 %. Именно запись этих цифр до начала проекта делает последующее сравнение законным — базовая линия, восстановленная задним числом, обычно смещается в ту сторону, которой требует обсуждение.
Второй шаг привязал цифры к оборудованию. Скорость подачи от 0,5 до 1 секунды на линзу на канал даёт от 3 600 до 7 200 UPH на канал — именно эту величину конфигурация должна обеспечить на реальном наборе линз; брак ниже 0,5 % — показатель качества, которого оснастка должна достичь на тех же линзах. Поскольку прогон длился 48 часов на производственных линзах заказчика, значения для приёмки и для отгрузки получены на одних и тех же деталях, а приёмка шла на действующем производстве с одновременным измерением всех четырёх KPI.
Базовый уровень зафиксировали до монтажа и использовали как ориентир для приёмки. Для каждой строки ниже указано происхождение цифры, поэтому тот же метод можно применить на другой линии.
| Базовый показатель | Значение, зафиксированное до монтажа | Источник измерения |
|---|---|---|
| доля брака | 12% при ручной установке линз | Записи службы качества линии в установленной точке учёта |
| Производительность подачи | Около 900 UPH на линию | Счётчики установщика за полную смену |
| Расстановка операторов | Персонал на ручной установке на каждой линии | Штатное расписание и план расстановки персонала на линии |
| OEE | 58% | Данные по производительности линии и простоям |
| Время переналадки | 30 минут и более на смену линзы | Производственный журнал переналадок |
| Количество оборудования | 24 установки DPS-2, по 2 на линию, конфигурация с 4 каналами | Перечень конфигурации проекта |
| Основание валидации | Производственные линзы заказчика, 48-часовая прогонка перед отгрузкой | Протокол испытаний перед отгрузкой |
| Срок приёмки | 30-дневная приёмка на действующем производстве | Пункт договора о приёмке |
Внедрение JHIMS 24 вибробункера для линз DPS-2 (по 2 на линию) с индивидуальными 4-канальными конфигурациями под геометрию линз подсветки заказчика. Каждая установка подаёт линзы напрямую к монтажной головке со скоростью 0,5–1 секунды на линзу с долей брака ниже 0,5%, обеспечиваемой запатентованной технологией двухчастотной вибрации.
Двухчастотная архитектура разделяет массовую круговую подачу и точное линейное ориентирование — это устраняет резонансные помехи, характерные для одночастотных питателей, и сохраняет стабильную амплитуду при изменении нагрузки. Предустановленные профили ПЛК хранят полный набор параметров вибрации: до 50 профилей для типов линз позволили выполнять переналадку без инструмента и менее чем за 5 минут, а вызов профиля достаточно быстр, чтобы сократить время наладки до 80%.
Перед отгрузкой все 24 установки прошли 48-часовой тест наработки на площадке JHIMS в Шэньчжэне на реальных производственных линзах заказчика — та же проверка, которую JHIMS предлагает каждому покупателю в рамках бесплатного 48-часового теста подачи образцов.
Полная конфигурация подачи на каждую линию:
| Позиция | Конфигурация |
|---|---|
| Оборудование | Вибробункер для линз JHIMS DPS-2 (всего 24 установки) |
| Внедрение | 2 установки на линию × 12 линий SMT |
| Конфигурация каналов | Индивидуальная 4-канальная конфигурация под каждую геометрию линзы |
| Скорость подачи | 0,5–1 с на линзу — 3 600–7 200 UPH на канал |
| Диапазон линз | 3–25 мм — типы с внутренними/наружными тремя опорами и четырёхгранным отражением |
| Вибрационная технология | Запатентованная двухчастотная система (круговая и прямая вибрация) |
| Управление | Полностью автоматический ПЛК с сенсорной панелью оператора, до 50 предустановленных профилей |
| Допуск совмещения | ±1 мм (зависит от формы линзы и размеров штырей) |
| Проверка перед отгрузкой | 48-часовая прогонка на реальных линзах заказчика |
Две установки на линию — решение по производительности, а не резервирование. Линия работает со смешанным набором линз, и число каналов выбрано так, чтобы питатель превышал потребление линз установщиком с запасом на переналадку и на переоснастку одного канала. Четыре канала на установку помогают и при высокой номенклатуре: один канал может быть выведен на переоснастку, пока остальные продолжают подачу, поэтому смена линзы превращается в последовательность переключений дорожек, а не в остановку. Допуск совмещения задан как ±1 мм исходя из формы линзы и размеров штырьков.

Внедрение шло по пяти этапам, каждый из которых снижает риск, — от проверки образцов до полного производства:
| Фаза | Что произошло | Выгода |
|---|---|---|
| 1. Проверка образцов | Линзы заказчика проходят 48-часовой тест подачи; измеренные доля брака и амплитуда фиксируются в отчёте | Работоспособность подтверждена на собственном продукте заказчика до каких-либо обязательств |
| 2. Проектирование и прогонка | Изготовлены индивидуальные 4-канальные конфигурации; 48-часовая прогонка в JHIMS Шэньчжэнь на реальных линзах | Каждая установка проверена до отгрузки — никаких сюрпризов при пусконаладке |
| 3. Монтаж и пусконаладка | Установлены 2 установки на линию; загружены профили ПЛК для каждой геометрии линзы; обучение операторов | Линии быстро возвращаются в производство, переналадка готова с первого дня |
| 4. 30-дневная приёмка | KPI проверены на действующем производстве: брак, UPH, операторы, OEE | Приёмка по договору привязана к измеренным результатам |
| 5. Масштабирование и поддержка | Развёртывание на всех 12 линиях; реакция менее 4 часов и отправка запчастей менее 48 часов | Непрерывная поддержка в течение 1 года гарантии и после него |


Каждый KPI в этом примере внедрения по окупаемости питателя линз измерен на действующей производственной линии заказчика после пусконаладки. Результат окупаемости JHIMS DPS-2: полная окупаемость за 7 месяцев.
| KPI | До (вручную) | После (DPS-2) | Улучшение |
|---|---|---|---|
| Доля брака | 12% | 0.3% | Снижение в 40 раз |
| UPH на линию | ~900 | 3,420 | Рост на 280% |
| Операторы | Вручную (на линию) | 1 на 3 линии | Автоматическое управление |
| OEE | 58% | 81% | +23 п.п. |
| ROI | — | 7 месяцев | Полная окупаемость |

Главные изменения: брак с 12% до 0,3% (примерно в сорок раз), производительность линии примерно с 900 до 3 420 UPH, OEE с 58% до 81%, штат — один оператор на три линии, окупаемость за семь месяцев на 24 установках. Это объясняют три эффекта: устранение разброса (ориентация перестала быть решением человека, поэтому брак снизился и перестал зависеть от смены и усталости), высвобождение производительности (установщики теперь работают на своей паспортной скорости) и высвобождение персонала (один оператор обслуживает три линии вместо одного участка).
Окупаемость следует из этих эффектов и из масштаба: 24 установки на 12 линиях означают, что инвестиция делается один раз на пару линий, а экономия накапливается по каждой линии каждую смену — высвобожденный персонал, материал, который больше не уходит в отходы при 12%, и производительность, для которой иначе потребовалась бы сверхурочная работа. Прежде чем ожидать похожего результата, проверьте три предпосылки, которые выполнил этот заказчик: базу для сравнения, измеримую по имеющимся записям, геометрию линзы в пределах оснастки 3–25 мм с определённым требованием к ориентации и такую частоту переналадок, при которой время наладки становится реальной статьёй затрат.
Четыре производственных KPI и два параметра оборудования измерены на одних и тех же производственных линиях до и после пусконаладки.
| Показатель | До | После | Как это измеряется |
|---|---|---|---|
| доля брака | 12% | 0.3% | Записи контроля качества в точке учёта после подачи и установки |
| Производительность подачи на линию | Около 900 UPH | 3 420 UPH | Счётчики установщика за полную смену |
| Операторы | Ручная установка на каждой линии | 1 на 3 производственные линии | Штатное расписание после автоматизации |
| OEE | 58% | 81% | Производительность линии по данным о простоях |
| Замена линзы | 30 минут и более | Менее 5 минут с рецептами ПЛК | Хронометраж переналадки: оснастка, вызов и проверка рецепта |
| Скорость подачи на канал | Неприменимо к ручной подаче | 0,5–1 секунды на линзу | Число срабатываний датчиков на канале за смену |
| Каналов на установку | Не применимо | 4 канала на установку, 2 установки на линию | Перечень конфигурации, подтверждённый при пусконаладке |
| Допуск совмещения | Установка на глаз в гнезде | ±1 мм, по форме линзы и размерам штырьков | Лист наладки и проверка точки захвата |
| Рецепты в системе управления | Нет | До 50 профилей типов линз в ПЛК | Список профилей на панели оператора |
Посмотрите ту же технологию подачи в работе на реальных линзах — технологию, лежащую в основе этого примера:

Смотрите полное видео на YouTube · другие видео об оборудовании и производстве на Официальный канал JHIMS.
Смотрите с одним вопросом: как линза проходит путь от засыпного бункера до повторяемой позиции выдачи без участия оператора? Интересна не сама чаша, а граница между массовым перемещением и ориентированием: круговая вибрация перемещает детали в чаше, а отдельная линейная ступень выстраивает их по дорожке с заданным шагом, чтобы сопло встречало каждую линзу в одном и том же месте. Именно это разделение позволяет настраивать амплитуду под линзу, а не под транспортировку.
Питатель в этом примереJHIMS DPS-2Вибробункер для линз для установщиков компонентов SMT · 0,5–1 с на линзу · <0,5 % брака · совмещение ±1 мм · 6 брендов P&PСмотреть товар → СопутствующийУстановщик компонентов Yamaha YSM10Высокоскоростной компактный модульный установщик компонентов – 46 000 CPH, 96 питателей, e-Vision + боковой обзор.Смотреть товар →
 Установщик компонентов Yamaha YSM20RМодульный установщик 95 000 CPH — работает в паре с линиями подачи линз DPS-2.Смотреть товар →
 3D-инспекция нанесения паяльной пасты (SPI)Выявляйте дефекты печати до оплавления с помощью 100% 3D-инспекции пасты.Смотреть товар →
 Печь оплавления R10Бессвинцовая пайка оплавлением горячим воздухом со стабильным температурным профилем для линзовых узлов.Смотреть товар →
 Дозатор D900Точное дозирование для нанесения защитного покрытия и приклеивания линз.Смотреть товар →
 Руководство по выборуКак выбрать питатель линз для SMT (2026)Путь покупки из 8 шагов, оценка поставщика и сравнение двойной и одной частотыЧитать статью →
 СравнениеВибробункер с двойной или одной частотойТехническое сравнение двух вибрационных технологийЧитать статью →
 СравнениеРучной или автоматический питатель линз SMTКакой способ подачи подходит для вашего производства?Читать статью →
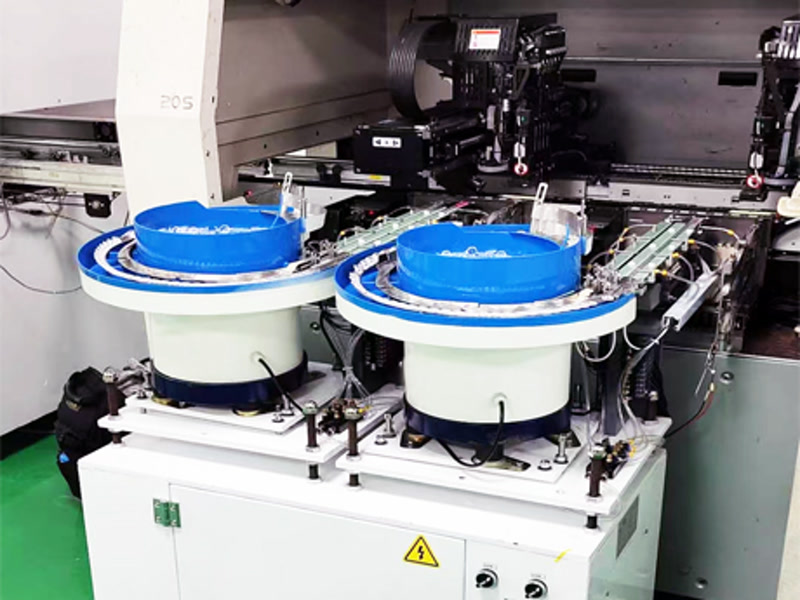 Пример внедренияПример с питателем линз SMT: подсветка ТВ в СямэнеВнедрение питателя линз на линиях производства подсветки ТВЧитать статью →
 Пример внедренияПример внедрения вибробункера для линз: LED-освещение в РоссииПример внедрения вибробункера в производстве LED-освещенияЧитать статью →
 Руководство по выборуЗакупка оборудования SMT в КитаеРуководство по закупкам с управлением рисками: проверка поставщика, карты оценки поставщиков и защита платежейЧитать статью →
Пришлите образцы линз на бесплатный 48-часовой тест подачи и получите индивидуальный прогноз окупаемости — рассчитанный на ваших линзах, а не по брошюре.















