Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h
Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h

Um glossário prático de alimentação de lentes SMT: 30 termos, além dos números de produtividade, refugo e troca por trás deles e de como verificar cada valor na sua lente.

30 termos essenciais que todo engenheiro de SMT, gerente de produção e profissional de compras deve conhecer — definidos, agrupados e traduzidos nos números que decidem produtividade, rendimento e retorno.
Uma linha SMT imprime pasta de solda, inspeciona o depósito, posiciona componentes e depois refoga. As lentes são uma família de componentes separada — lentes de LED, de retroiluminação, ópticas e micro lentes, em sua maioria de 3–25 mm de diâmetro, fornecidas soltas em sacos ou bandejas. A insersora as manuseia em alta velocidade somente se cada lente chegar à posição de captura separada, corretamente orientada e ao alcance do bico: essa é toda a função do sistema de alimentação.
A alimentação de lentes é tanto uma restrição de produtividade quanto uma função da máquina. As células manuais operam na velocidade humana — cerca de 800–1.200 UPH — e descartam 5–15% das lentes por desorientação, danos de manuseio ou posicionamento duplo. A alimentação automática acrescenta um bowl vibratório, trilho espiral, portas de orientação e sensoriamento óptico, de modo que uma lente corretamente orientada sempre aguarda no ponto de captura. O restante deste glossário define esses termos.
A cadeia de hardware segue bowl → trilho → mecanismo de escape → ponto de captura → canal. Estes são os termos que a descrevem.

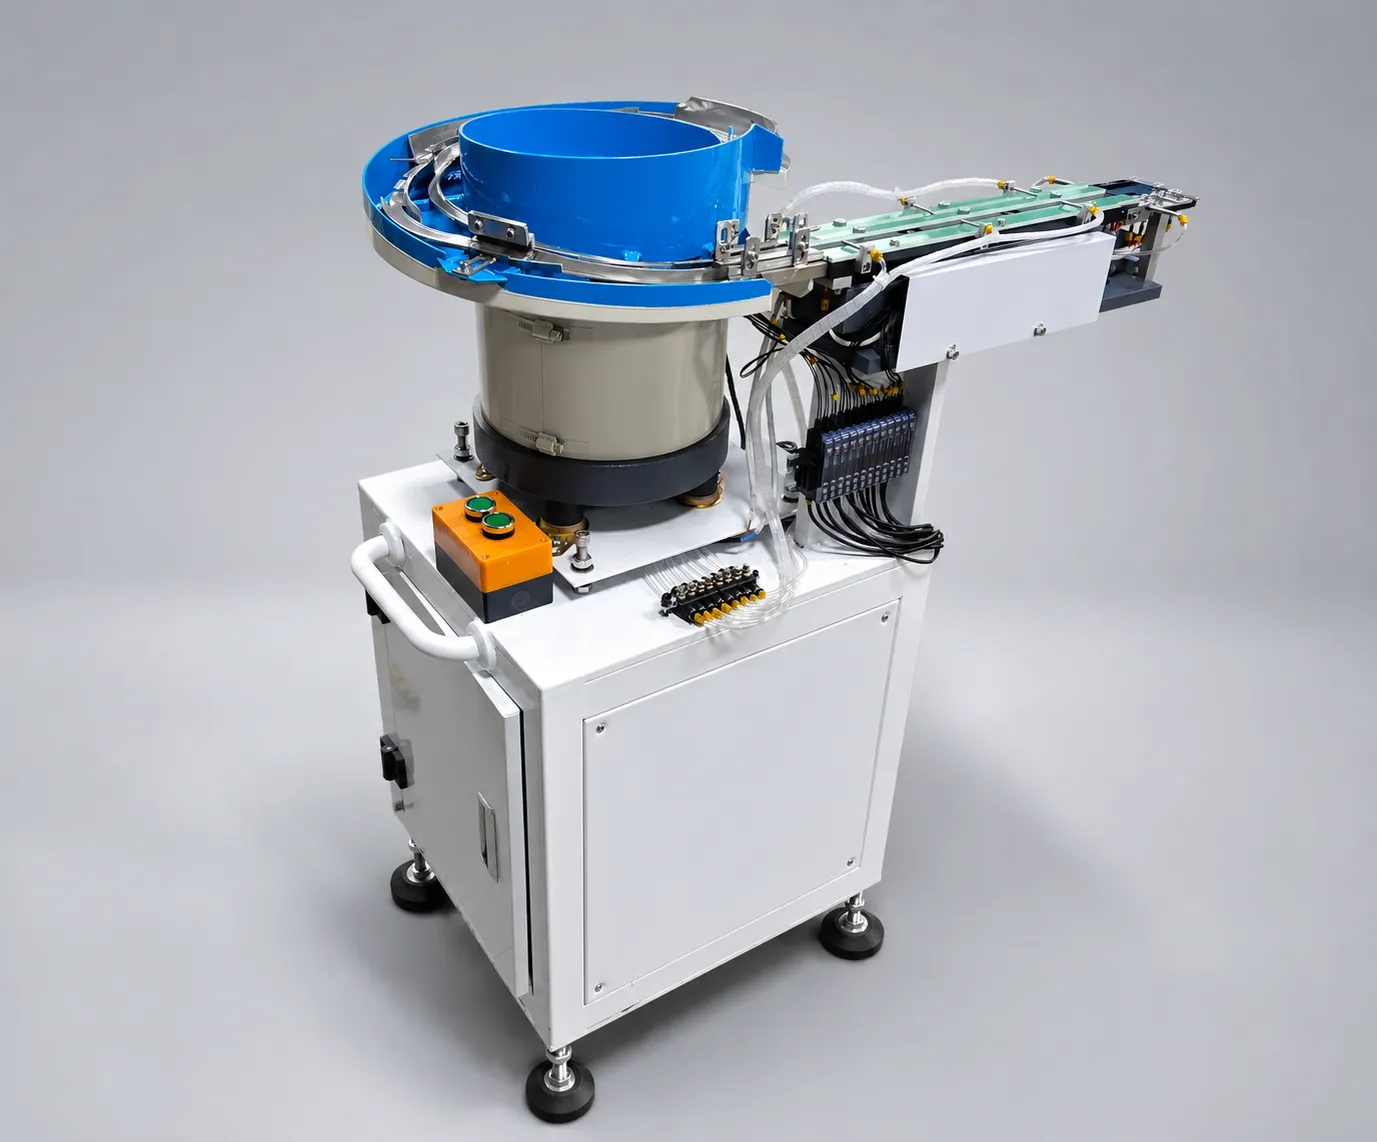
Um alimentador vibratório de tigela converte pulsos elétricos em um pequeno movimento helicoidal.
A pista linear transporta as lentes orientadas da tigela até o bico.

A vibração de dupla frequência significa que a tigela e a pista linear são acionadas de forma independente.
O controlador mantém essa amplitude estável à medida que a carga muda — uma tigela cheia se comporta de forma diferente de uma quase vazia.

Estes são os números pelos quais uma proposta de alimentação é avaliada.
A vida útil dos componentes e a disciplina de processo são a segunda metade do quadro de qualidade.
O tempo de troca é o termo que decide se a automação se paga em uma linha de alta variedade.
A alimentação precisa ser equilibrada com o restante da linha.

Termos de comércio e conformidade aparecem em toda cotação e em todo caixote.
As condições comerciais determinam o custo real de propriedade muito mais do que o preço de tabela da tigela.
O retorno do investimento no alimentador vem de quatro números: vazão (manual 800–1.200 UPH contra 3.600–7.200 UPH por canal), rejeição (5–15% contra menos de 0,5%), troca (15–30 minutos contra menos de 5) e mão de obra liberada do carregamento de bandejas e das verificações visuais. Nos projetos de alimentação de lentes da JHIMS já publicados, o efeito combinado resulta em um retorno de 6–11 meses, com maior sensibilidade ao custo de rejeição: uma fábrica que descarta 10% das lentes se paga muito mais rápido do que uma que descarta 2%.
Dois termos práticos completam o quadro. Um teste de amostra — enviar 500–800 lentes para uma rodagem de teste de 48 horas com a lente do cliente — é a forma mais barata de verificar a qualidade de orientação antes de assumir o ferramental. Critérios de aceitação são as condições mensuráveis registradas no pedido: vazão, limite máximo de rejeição, tolerância de alinhamento, tempo de troca e a documentação fornecida no ato da entrega.
Use esta tabela como folha de tradução ao ler a especificação de um alimentador ou uma cotação. A coluna do meio é a definição que você encontra em uma folha de dados; a coluna da direita é o motivo pelo qual o termo aparece em uma discussão comercial.
| Prazo | O que significa | Por que isso importa |
|---|---|---|
| SMT | Tecnologia de montagem em superfície: componentes montados diretamente na superfície da placa de circuito impresso. | Define o processo que o alimentador precisa atender. |
| CPH / UPH | Componentes (ou unidades) processados por hora. | O número de produtividade em destaque em qualquer proposta. |
| Alimentador vibratório tipo tigela | Tigela acionada por pulsos eletromagnéticos que eleva as peças ao longo de uma pista espiral. | Armazena, separa e orienta as lentes. |
| Trilho linear | Trecho reto entre a tigela e o ponto de captação. | Acumula lentes para que a insersora nunca espere. |
| Mecanismo de Escape | Portão que libera exatamente uma lente por ciclo. | Evita captações duplas e alimentações incorretas. |
| Portão de orientação | Recurso de formato que rejeita lentes com orientação incorreta. | O mecanismo central por trás da taxa de rejeição. |
| Ponto de coleta | Posição fixa onde o bico encontra a lente. | Determina a tolerância de alinhamento no posicionamento. |
| Sensor de fibra óptica | Sensor óptico que detecta e conta as lentes na pista. | Detecta pista vazia e travamentos imediatamente. |
| vibração de frequência dupla | Acionamentos independentes para a tigela (50–120 Hz) e a pista (100–200 Hz). | Velocidade sem sacrificar a qualidade da orientação. |
| controle PID | Malha de realimentação que mantém a amplitude de vibração estável. | Mantém a produção estável à medida que a tigela se esvazia. |
| PLC | Controlador industrial que executa a sequência de alimentação. | Armazena receitas e permite a troca com um botão. |
| HMI | Painel de tela sensível ao toque do operador. | Operação em vários idiomas e visibilidade dos alarmes. |
| Modbus TCP | Protocolo de comunicação industrial aberto. | Conecta o alimentador ao MES e aos relatórios de OEE. |
| Taxa de rejeição | Parcela de lentes que não podem ser posicionadas ou reprovam na inspeção. | Manual 5–15% contra menos de 0,5% no automático. |
| Cpk | Índice de capacidade do processo; 1,33 é a linha de aceitação usual. | Prova que a alimentação é repetível, não apenas rápida. |
| OEE | Disponibilidade x desempenho x qualidade; padrão mundial acima de 85%. | Mostra quanto o alimentador custa à linha quando para. |
| Tempo de setup | Tempo para trocar o tipo de lente, incluindo ferramental e receita. | Manual 15–30 minutos contra menos de 5 minutos. |
| Configuração segura para ESD | Resistência superficial mantida em 10^6–10^9 ohm com aterramento. | Protege lentes e placas contra danos por estática. |
| IATF 16949 / ISO 13485 | Normas de qualidade automotiva e médica. | Definem os requisitos de documentação e validação. |
| ISPM-15 | Norma internacional de embalagem de madeira. | Os caixotes passam pela alfândega sem atraso. |
| DDP | Incoterm de entrega com direitos de importação pagos. | Um preço único e completo até o destino. |
A tabela abaixo reúne os números publicados que normalmente são citados lado a lado em uma proposta de alimentação. Trate a coluna automática como a especificação a ser verificada na aceitação, e não como alegação de marketing: cada linha pode ser medida na sua própria lente durante um teste de amostra.
| Métrica | Alimentação manual | Alimentação automática DPS-2 |
|---|---|---|
| Produtividade | 800–1.200 UPH | 3.600–7.200 UPH por canal |
| Taxa de rejeição | 5–15% | abaixo de 0,5% |
| Troca entre tipos de lente | 15–30 minutos | menos de 5 minutos com receitas armazenadas |
| Operadores por estação de alimentação | 1 operador continuamente | nenhum durante a produção |
| Cpk | 1,33 típico | verificado por receita na aceitação |
| Alinhamento de posicionamento | dependente do operador | alinhamento de captação de ±1 mm |
| Tempo de ciclo por lente | posicionamento manual | 0,5–1 segundo por lente |
| Faixa de tamanho de lente | limitado pela destreza | 3–25 mm |
| Retorno do Investimento | não aplicável | 6–11 meses em projetos publicados |
| Teste de amostra | não necessário | 500–800 lentes, teste gratuito de 48 horas |
Quando um alimentador é oferecido, peça cinco números por escrito: vazão por canal em UPH na sua lente, taxa de rejeição medida em um teste, tempo de troca com o ferramental incluído, tolerância de alinhamento no ponto de captura e o MTBF dos componentes de desgaste. Em seguida, pergunte quais perfis de lente já estão armazenados no CLP e o que acontece quando a pista esvazia no meio do painel — a insersora espera, ou o alimentador sinaliza uma parada controlada?
Por fim, relacione os termos aos seus próprios dados. Se a sua linha troca o tipo de lente duas vezes por semana, o tempo de troca domina o cálculo de retorno. Se o seu custo de descarte por lente é alto, a taxa de rejeição domina. Se você roda uma única lente por meses, vazão e disponibilidade dominam. O glossário existe para que essas três frases possam ser escritas nas mesmas unidades pelos dois lados da mesa.
Este glossário é a página de referência de um conjunto de quatro partes sobre alimentação de lentes. Leia-os em ordem ao especificar uma nova estação de alimentação, ou vá direto ao guia de solução de problemas se o alimentador já estiver em operação.
Veja os guias vinculados abaixo.
 Guia de CompraComo Escolher um Alimentador de Lentes SMT (2026)Um roteiro de compra em 8 etapas, scorecard de fornecedores e comparação entre frequência dupla e simplesLer artigo →
 Estudo de CasoEstudo de Caso de ROI do Alimentador de Lentes SMTTransição real de KPIs: taxa de defeitos 12%→0,3%, UPH 900→3420, payback em 7 mesesLer artigo →GlossárioGlossário de Alimentação de Lentes SMTTerminologia para alimentação vibratória, controle PID e métricas de UPH.Ler glossário →
 ComparaçãoAlimentador Vibratório de Frequência Dupla vs. SimplesComparação técnica das duas tecnologias de vibraçãoLer artigo →
 ComparaçãoAlimentador de Lentes SMT Manual vs. AutomáticoQual método de alimentação é ideal para a sua produção?Ler artigo →
 ProdutoConhecimento do Produto DPS-2O que é a DPS-2, como funciona e o que ela pode alimentar.Leia mais →
Fale com nossos engenheiros para sugerir um termo para este glossário, ou pergunte sobre automação de alimentação de lentes para a sua linha.
Estes termos na prática: assista ao alimentador vibratório de lentes em uma insersora SMD e alimentação automática de lentes de LED em produção. Mais imagens de máquinas e da fábrica estão no Canal da JHIMS no YouTube.















