Glosariusz podawania soczewek SMT i automatyzacji | JHIMS

Praktyczny słownik podawania soczewek w montażu powierzchniowym: 30 pojęć, a do tego liczby wydajności, odrzutów i przezbrojeń, które za nimi stoją, oraz sposoby weryfikacji każdej wartości na własnej soczewce.

Słowniczek

Słownik podawania soczewek i automatyzacji montażu powierzchniowego

30 pojęć, które powinien znać każdy inżynier montażu powierzchniowego, kierownik produkcji i specjalista ds. zakupów — zdefiniowanych, pogrupowanych i przełożonych na liczby decydujące o wydajności, uzysku i zwrocie z inwestycji.

Krótka odpowiedź: Podawanie soczewek to etap, który dostarcza soczewki optyczne do automatu montażowego we właściwej orientacji, z właściwą prędkością i pojedynczo. W stanowisku ręcznym operator ładuje tacki i układa soczewki ręcznie, co zwykle daje 800–1 200 UPH przy odrzutach 5–15 % i 15–30 minutach przezbrojenia między typami soczewek. Podajnik wibracyjny z misą, wyposażony w napędy dwuczęstotliwościowe, przywoływanie receptur z PLC i detekcję światłowodową, podaje 3 600–7 200 UPH na kanał, utrzymuje odrzuty poniżej 0,5 % i zmienia typ soczewki w mniej niż 5 minut. Ten słowniczek definiuje 30 terminów, które pojawiają się w specyfikacjach podajników, ofertach i raportach odbioru, oraz wyjaśnia, które liczby naprawdę decydują o wydajności, uzysku i zwrocie nakładów.

Najważniejsze wnioski

  • 130 Objaśnienie terminów
  • 23 600–7 200 UPH na kanał
  • 3<0,5 % Docelowy poziom odrzutów
  • 4< 5 min Przezbrojenie

Co oznacza podawanie soczewek na linii SMT

Linia montażu powierzchniowego nanosi pastę lutowniczą, kontroluje jej ślad, montuje komponenty, a następnie je rozpływa. Soczewki to odrębna rodzina komponentów — soczewki LED, do podświetlania, optyczne i mikro, najczęściej o średnicy 3–25 mm, dostarczane luzem w workach lub tackach. Automat montażowy obsłuży je z pełną prędkością tylko wtedy, gdy każda soczewka dotrze do punktu pobierania osobno, we właściwej orientacji i w zasięgu dyszy: na tym właśnie polega całe zadanie systemu podawania.

Podawanie soczewek jest ograniczeniem wydajności tak samo jak funkcją maszyny. Stanowiska ręczne pracują w tempie człowieka — około 800–1 200 UPH — i odrzucają 5–15 % soczewek z powodu błędnej orientacji, uszkodzeń przy manipulacji lub podwójnego pobrania. Podawanie automatyczne dodaje misę wibracyjną, tor spiralny, bramy orientujące i detekcję optyczną, dzięki czemu prawidłowo zorientowana soczewka zawsze czeka w punkcie pobierania. Pozostała część słowniczka definiuje te terminy.

Podstawowe pojęcia montażu powierzchniowego i techniki podajników

Łańcuch mechaniczny przebiega: misa → tor → escapement → punkt pobierania → kanał. Oto terminy, które go opisują.

  • SMT (technologia montażu powierzchniowego) — komponenty montuje się bezpośrednio na powierzchni PCB, a nie w nawierconych otworach, i to właśnie umożliwia płytki o dużej gęstości oraz automatyczny montaż.
  • Automat montażowy (pick-and-place, P&P) — maszyna, która pobiera komponenty z podajników i umieszcza je na płytce z naniesioną pastą lutowniczą; nowoczesne automaty montażowe ocenia się w CPH, a modele z górnej półki montują ponad 80 000 CPH.
  • Kanał podajnika — jeden niezależny tor podawania: jeden profil soczewki, jeden tor, jeden punkt pobierania.
  • Podajnik wibracyjny z misą — urządzenie magazynująco-orientujące — misa napędzana impulsami elektromagnetycznymi, która przesuwa soczewki po torze spiralnym, a bramy i czujniki ustalają ich orientację.
  • Escapement — mechaniczna brama, która w każdym cyklu maszyny uwalnia dokładnie jedną soczewkę do punktu pobierania.
  • Punkt pobierania (platforma odbiorcza) — stałe miejsce, w którym dysza spotyka soczewkę.
  • UPH (jednostki na godzinę) — ta sama wydajność co CPH, stosowana zwykle wtedy, gdy liczoną jednostką jest soczewka, a nie montaż.
Okrągłe soczewki optyczne krążące w niebieskiej misie wibracyjnej podajnika soczewek DPS-2
Wnętrze misy: tor spiralny podnosi i orientuje każdą soczewkę, zanim dotrze ona do escapementu.

Jak podajnik wibracyjny przemieszcza i orientuje soczewki

Podajnik wibracyjny z misą zamienia impulsy elektryczne w niewielki ruch spiralny.

  • Napęd — napęd elektromagnetyczny w podstawie popycha misę do przodu i pozwala jej wrócić, dzięki czemu soczewki przesuwają się po wewnętrznym torze spiralnym o ułamek milimetra na raz.
  • Bramy orientujące — odpowiednio ukształtowane elementy metalowe lub nylonowe, które przepuszczają wyłącznie prawidłowo zorientowaną soczewkę; soczewka leżąca płasko, odwrócona lub zdublowana jest spychana z powrotem do misy albo zdmuchiwana i zawracana do obiegu.
  • Oprzyrządowanie — tor, bramy i elementy orientujące zaprojektowane pod jedną geometrię soczewki — dlatego druga soczewka wymaga przezbrojenia oprzyrządowania i dlatego oprzyrządowanie oraz profil soczewki wycenia się razem.

Tor liniowy przenosi zorientowane soczewki z misy do dyszy.

  • Tor liniowy — prosty odcinek między końcem misy a punktem pobierania; buforuje soczewki, żeby automat montażowy nigdy nie czekał.
  • Czujniki światłowodowe — światłowody transmisyjne lub refleksyjne wykrywają soczewkę, liczą ją i potwierdzają zapełnienie toru, a sterownik koryguje amplitudę drgań, aby utrzymać równomierną kolejkę.
  • Przedmuch / tor odrzutów — usuwa soczewkę, której nie da się podać pionowo, zamiast dopuścić złą orientację do dyszy.
  • Co odróżnia 3 600 UPH od zatrzymania podawania — długość toru, liczba czujników i konstrukcja bram — jakość tej sekcji decyduje o tym, czy podajnik utrzyma wydajność, gdy misa się opróżni.
Zbliżenie toru podawania soczewek z soczewkami osadzonymi w gniazdach toru
Zbliżenie toru podawania soczewek: soczewki osadzone w kieszeniach toru przed uwolnieniem.

Pojęcia sterowania i techniki drgań

Drgania dwuczęstotliwościowe oznaczają, że misa i tor liniowy są napędzane niezależnie.

  • Napęd obrotowy (transport masowy) — w DPS-2 napęd obrotowy pracuje w zakresie 50–120 Hz i przesuwa soczewki masowo po misie.
  • Napęd bezpośredni (ustawianie orientacji) — drugi napęd pracuje w zakresie 100–200 Hz, ustawia soczewki i przesuwa je po torze liniowym.
  • Dlaczego dwie częstotliwości — rozdzielenie obu pasm usuwa zakłócenia rezonansowe, które pojawiają się, gdy jeden napęd musi wykonywać obie prace, dzięki czemu podajnik działa szybko w transporcie masowym i delikatnie na ostatnich milimetrach przed pobraniem.
  • Amplituda — skok każdego impulsu, a zarazem praktyczna regulacja prędkości — za mało i soczewki zatrzymują się na torze, za dużo i przeskakują bramy albo zderzają się i rysują.

Sterownik utrzymuje tę amplitudę stabilnie przy zmieniającym się obciążeniu — pełna misa zachowuje się inaczej niż niemal pusta.

  • Sterowanie PID — sprzężenie zwrotne proporcjonalno-całkująco-różniczkujące, które utrzymuje stałą amplitudę; w DPS-2 każdy napęd ma niezależną pętlę PID.
  • PLC — przemysłowy komputer sterujący sekwencją; w DPS-2 pracuje Mitsubishi FX5U, który przechowuje do 50 profili soczewek, więc operator przywołuje recepturę, zamiast stroić maszynę od nowa.
  • HMI — ekran dotykowy operatora — 7-calowy panel Weintek z sześcioma językami interfejsu (angielski, chiński, hiszpański, wietnamski, hindi, turecki).
  • Modbus TCP — otwarty protokół, którym PLC publikuje liczbę cykli, liczbę odrzutów i stan pracy do komputera linii lub systemu MES.
Zestaw wzmacniaczy czujników światłowodowych wykrywający i zliczający soczewki na torze podajnika
Wzmacniacze czujników: każdy kanał zgłasza do PLC obecność soczewki, jej liczbę i zakleszczenia.

Pojęcia wskaźników jakości i procesu

Oto liczby, po których ocenia się ofertę podawania.

  • Wskaźnik odrzuceń — udział soczewek, których nie da się zamontować lub które nie przechodzą kontroli — podawanie ręczne zwykle odrzuca 5–15 % (błędna orientacja, podwójne pobrania, uszkodzenia przy manipulacji), a automatyczne podawanie dwuczęstotliwościowe jest specyfikowane na odrzuty poniżej 0,5 %.
  • Cpk (wskaźnik zdolności procesu) — jak dobrze proces trzyma się swojej tolerancji; 1,33 to powszechnie przyjmowana granica akceptacji, a wartości mają sens tylko wtedy, gdy podajnik raportuje je dla każdej receptury.
  • OEE (ogólna efektywność wyposażenia) — dostępność × wydajność × jakość; poziom światowej klasy to powyżej 85 %, a podajnik, który się zatrzymuje lub zakleszcza, ściąga całą linię poniżej tej granicy szybciej niż jakikolwiek pojedynczy defekt maszyny.

Trwałość podzespołów i dyscyplina procesu to druga połowa obrazu jakości.
  • MTBF (średni czas między awariami) — w DPS-2 sterownik Mitsubishi ma deklarowany czas pracy powyżej 100 000 godzin, zawory pneumatyczne SMC powyżej 10 milionów cykli, a czujniki Keyence powyżej 50 000 godzin.
  • SPC (statystyczne sterowanie procesem) — obserwowanie tych liczb na kartach kontrolnych; gdy podajnik rejestruje zliczenia i odrzuty na zmianę, SPC staje się automatyczne, a nie ręczne.
  • Uzysk pierwszego przejścia — udział płytek, które przechodzą kontrolę za pierwszym razem — wskaźnik, na który podawanie soczewek wpływa najbardziej bezpośrednio, ponieważ każda źle zorientowana soczewka, która dotrze do dyszy, oznacza przeróbkę albo złomowaną soczewkę.
  • Identyfikowalność — powiązanie gotowej płytki z parametrami podawania, przy których powstała.
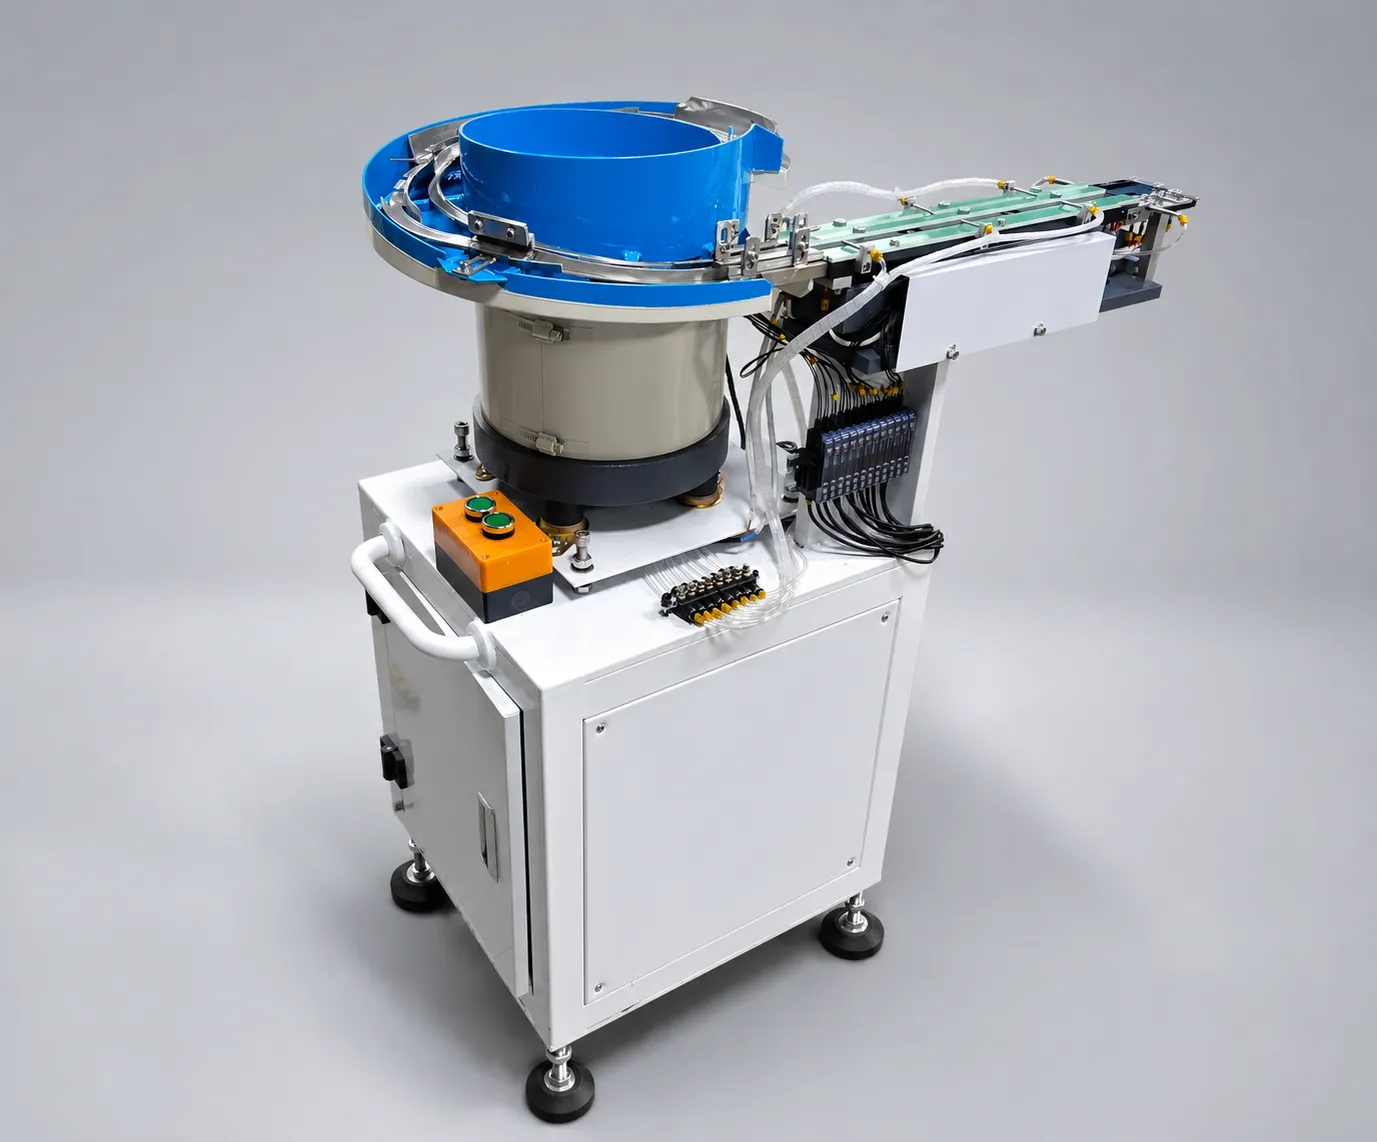
Jednomisowy podajnik soczewek DPS-2 z torem odprowadzającym i szafą sterowniczą, sfotografowany w studio
Jednomisowy podajnik soczewek DPS-2: misa, tor wysypu i szafa sterownicza.

Pojęcia produkcji i integracji

Czas przezbrojenia to termin, który rozstrzyga, czy automatyzacja się opłaca na linii o dużym zróżnicowaniu produktów.

  • Czas przezbrojenia — czas przejścia podajnika z jednego typu soczewki na inny, łącznie z oprzyrządowaniem i recepturą — 15–30 minut ręcznie, mniej niż 5 minut przy zapisanych recepturach i beznarzędziowym oprzyrządowaniu szybkiej wymiany.
  • Profil soczewki — zapisany opis geometrii soczewki, pod którą zbudowano oprzyrządowanie.
  • Receptura — parametry drgań, które okazały się skuteczne dla danego profilu.

Podawanie trzeba zrównoważyć z resztą linii.

  • Równoważenie linii — dopasowanie wydajności podajnika do zapotrzebowania automatu montażowego, żeby żaden bufor nie opustoszał; przy 3 600–7 200 UPH na kanał stanowisko montażu soczewek obsługuje zwykle jeden lub dwa kanały.
  • MES (system realizacji produkcji) — oprogramowanie zakładowe, które wykorzystuje dane z podajnika do OEE, identyfikowalności i konserwacji predykcyjnej; połączenie przez Modbus TCP.
  • ESD (wyładowanie elektrostatyczne) — ryzyko ładunku statycznego, które uszkadza soczewki i płytki; konfiguracja bezpieczna pod względem ESD utrzymuje rezystancję powierzchniową w zakresie 10⁶–10⁹ oma przy uziemieniu.
  • Utrzymanie prewencyjne — zaplanowany interwał czyszczenia torów, kontroli zużycia bram i potwierdzania ustawienia czujników — to on sprawia, że wartości MTBF pozostają wiarygodne w codziennej produkcji.
Kilka wibracyjnych podajników soczewek złożonych i przetestowanych na posadzce warsztatu przed wysyłką
Montaż i docieranie: każdy podajnik jest testowany na soczewce klienta przed wysyłką.

Pojęcia handlu, zgodności i logistyki

Terminy handlowe i zgodnościowe pojawiają się w każdej ofercie i na każdej skrzyni.

  • IATF 16949 — standard jakości motoryzacyjnej — sterowanie procesem, identyfikowalność i zapobieganie wadom w urządzeniach produkcyjnych, co w praktyce oznacza udokumentowane parametry i kontrolę zmian dla podajnika.
  • ISO 13485 — standard jakości dla wyrobów medycznych; w produkcji medycznej JHIMS zapewnia dokumentację walidacji IQ/OQ/PQ dla konfiguracji DPS-2.
  • ISPM-15 — międzynarodowy standard opakowań drewnianych: skrzynie są fumigowane i znakowane, aby urzędy celne przyjmowały je na całym świecie.
  • DDP (dostawa z opłaconym cłem) — formuła Incoterms, w której sprzedawca ponosi wszystkie koszty do miejsca przeznaczenia, łącznie z cłami — JHIMS wysyła DDP do większości kierunków, więc zaoferowana cena jest ceną zapłaconą.

Warunki handlowe decydują o rzeczywistym koszcie posiadania znacznie bardziej niż cena katalogowa samej misy.

  • Warunki płatności — 70 % zadatku przelewem T/T przy zamówieniu i 30 % przed wysyłką, a dla stałych klientów dostępna jest akredytywa płatna za okazaniem.
  • Instalacja i uruchomienie — realizowane przez certyfikowanych inżynierów JHIMS na miejscu, za opłatą; zdalne szkolenie wideo, dokumentacja i wsparcie techniczne są bezpłatne.
  • Gwarancja i części zamienne — gwarancja obejmuje podajnik przez uzgodniony okres, a zestawy części zamiennych — bramy, wkładki toru, światłowody czujników i filtry powietrza — są wyceniane razem z maszyną, dzięki czemu linię można serwisować bez czekania na dostawę z zagranicy.

Pojęcia, które decydują o zwrocie z inwestycji

Zwrot z podajnika wynika z czterech liczb: wydajności (ręcznie 800–1 200 UPH wobec 3 600–7 200 UPH na kanał), odrzutów (5–15 % wobec poniżej 0,5 %), przezbrojenia (15–30 minut wobec mniej niż 5) oraz robocizny uwolnionej od ładowania tacek i kontroli wzrokowej. We wszystkich opublikowanych projektach podawania soczewek JHIMS efekt łączny daje zwrot w 6–11 miesięcy, najbardziej wrażliwy na koszt odrzutów: fabryka złomująca 10 % soczewek odzyskuje nakłady znacznie szybciej niż taka, która złomuje 2 %.

Obraz dopełniają dwa praktyczne terminy. Test próbny — wysłanie 500–800 soczewek na 48-godzinny przebieg testowy na soczewce klienta — to najtańszy sposób weryfikacji jakości orientacji przed zamówieniem oprzyrządowania. Kryteria odbioru to mierzalne warunki zapisane w zamówieniu: wydajność, górny limit odrzutów, tolerancja orientacji, czas przezbrojenia i dokumentacja przekazywana przy odbiorze.

Szybka ściąga z terminologii podawania soczewek

Traktuj tę tabelę jako arkusz tłumaczeniowy przy czytaniu specyfikacji podajnika lub oferty. Środkowa kolumna to definicja, którą znajdziesz w karcie technicznej; prawa kolumna wyjaśnia, dlaczego dany termin w ogóle pojawia się w rozmowie handlowej.

Termin Co oznacza Dlaczego to ważne
SMT Technologia montażu powierzchniowego: komponenty montowane bezpośrednio na powierzchni płytki PCB. Określa proces, któremu podajnik musi służyć.
CPH / UPH Liczba komponentów (lub jednostek) przetwarzanych w ciągu godziny. Główna liczba wydajności podawana w każdej ofercie.
Podajnik wibracyjny z misą Miska napędzana impulsami elektromagnetycznymi, która przesuwa elementy po torze spiralnym. Magazynuje, rozdziela i orientuje soczewki.
Tor liniowy Prosty odcinek między miską a punktem poboru. Buforuje soczewki, aby automat montażowy nigdy nie czekał.
Escapement Bramka, która wypuszcza dokładnie jedną soczewkę na cykl. Zapobiega podwójnemu pobraniu i błędnemu podaniu.
Bramka orientująca Profilowany element, który odrzuca soczewki o nieprawidłowej orientacji. Główny mechanizm odpowiadający za wskaźnik odrzutów.
Punkt poboru Stałe miejsce, w którym dysza styka się z soczewką. Określa tolerancję wyrównania przy montażu.
Czujnik światłowodowy Czujnik optyczny, który wykrywa i liczy soczewki na torze. Natychmiast wykrywa pusty tor i zator.
Wibracja dwuczęstotliwościowa Niezależne napędy dla miski (50–120 Hz) i toru (100–200 Hz). Szybkość bez utraty jakości orientacji.
Sterowanie PID Pętla sprzężenia zwrotnego utrzymująca stałą amplitudę wibracji. Utrzymuje stabilną wydajność w miarę opróżniania miski.
PLC Przemysłowy sterownik realizujący sekwencję podawania. Przechowuje receptury i umożliwia przezbrojenie jednym przyciskiem.
HMI Panel dotykowy operatora. Obsługa w wielu językach i czytelność alarmów.
Modbus TCP Otwarty przemysłowy protokół komunikacyjny. Łączy podajnik z systemem MES i raportowaniem OEE.
Wskaźnik odrzuceń Udział soczewek, których nie można zamontować lub które nie przechodzą kontroli. Ręcznie 5–15 % wobec poniżej 0,5 % automatycznie.
Cpk Wskaźnik zdolności procesu; 1,33 to zwykle granica akceptacji. Dowodzi, że podawanie jest powtarzalne, a nie tylko szybkie.
OEE Dostępność × wydajność × jakość; poziom światowy powyżej 85 %. Pokazuje, ile przestój podajnika kosztuje linię.
Czas przezbrojenia Czas zmiany typu soczewki, wraz z oprzyrządowaniem i recepturą. Ręcznie 15–30 minut wobec poniżej 5 minut.
Konfiguracja bezpieczna pod względem ESD Rezystancja powierzchniowa utrzymana na poziomie 10^6–10^9 oma przy uziemieniu. Chroni soczewki i płytki przed uszkodzeniem elektrostatycznym.
IATF 16949 / ISO 13485 Standardy jakości dla motoryzacji i medycyny. Decydują o wymaganiach dotyczących dokumentacji i walidacji.
ISPM-15 Międzynarodowy standard opakowań drewnianych. Skrzynie przechodzą odprawę celną bez opóźnień.
DDP Warunek Incoterm Delivered Duty Paid (DDP). Jedna cena obejmująca wszystko, do miejsca przeznaczenia.

Ściągawka wskaźników: podawanie soczewek ręczne a automatyczne

Poniższa tabela zbiera publikowane wartości, które zwykle podaje się obok siebie w ofercie na system podawania. Kolumnę automatyczną traktuj jako specyfikację do sprawdzenia przy odbiorze, a nie jako hasło marketingowe: każdy wiersz można zmierzyć na własnej soczewce podczas testu próbnego.

Wskaźnik Podawanie ręczne Podawanie automatyczne DPS-2
Wydajność 800–1 200 UPH 3 600–7 200 UPH na kanał
Wskaźnik odrzuceń 5–15 % poniżej 0,5 %
Przezbrojenie na inny typ soczewki 15–30 minut poniżej 5 minut z zapisanymi recepturami
Liczba operatorów na stanowisko podawania 1 operator w trybie ciągłym brak podczas produkcji
Cpk typowo 1,33 weryfikowane dla każdej receptury przy odbiorze
Wyrównanie przy montażu zależne od operatora wyrównanie poboru ±1 mm
Czas cyklu na soczewkę montaż ręczny 0,5–1 s na soczewkę
Zakres rozmiarów soczewek ograniczony zręcznością operatora 3–25 mm
Zwrot inwestycji nie dotyczy 6–11 miesięcy w publikowanych projektach
Test na próbce nie jest wymagane 500–800 soczewek, bezpłatny 48-godzinny test

Jak korzystać z tego słowniczka przy ocenie podajnika

Gdy dostajesz ofertę na podajnik, poproś na piśmie o pięć liczb: wydajność na kanał w UPH dla Twojej soczewki, wskaźnik odrzutów zmierzony w teście, czas przezbrojenia wraz z oprzyrządowaniem, tolerancję wyrównania w punkcie poboru oraz MTBF elementów zużywających się. Następnie zapytaj, jakie profile soczewek są już zapisane w sterowniku PLC i co się dzieje, gdy tor opróżni się w trakcie montażu płytki — czy automat montażowy czeka, czy podajnik zgłasza kontrolowane zatrzymanie?

Na koniec dopasuj terminy do własnych danych. Jeśli Twoja linia zmienia typ soczewki dwa razy w tygodniu, o zwrocie inwestycji decyduje czas przezbrojenia. Jeśli koszt braków na soczewkę jest wysoki, decyduje wskaźnik odrzutów. Jeśli przez miesiące pracujesz na jednej soczewce, decydują wydajność i dostępność. Ten słownik istnieje po to, aby obie strony stołu mogły zapisać te trzy zdania w tych samych jednostkach.

Powiązane strony w tym klastrze wiedzy

Ten słownik to strona referencyjna cyklu czterech materiałów o podawaniu soczewek. Czytaj je po kolei, gdy projektujesz nowe stanowisko podawania, albo przejdź od razu do przewodnika rozwiązywania problemów, jeśli podajnik już pracuje.

  • przeglądu produktu DPS-2 — czym jest maszyna i jakie soczewki podaje.
  • DPS-2 FAQ — pytania handlowe i o oprzyrządowanie, które kupujący zadają najpierw.
  • Porównanie podawania ręcznego i automatycznego — zamienia wolumen i asortyment na decyzję.
  • Przewodnik rozwiązywania problemów — usterki, z którymi operator spotyka się po instalacji.

Zobacz powiązane przewodniki poniżej.

Najczęściej zadawane pytania

Czym jest podajnik wibracyjny?▼
Automatyczne urządzenie, które wykorzystuje drgania elektromagnetyczne do przemieszczania elementów po torze i orientuje je za pomocą bramek oraz czujników przed dostarczeniem do punktu poboru — zastępuje ręczne podawanie elementów.
Czym jest UPH?▼
Units Per Hour — liczba elementów przetwarzanych w ciągu godziny. Ręczne podawanie soczewek to 800–1 200 UPH; DPS-2 podaje 3 600–7 200 UPH na kanał.
Czym jest wskaźnik odrzutów?▼
Udział elementów, które nie przechodzą montażu lub kontroli. Ręczne podawanie soczewek odrzuca zwykle 5–15 %; dwuczęstotliwościowe podawanie automatyczne utrzymuje się poniżej 0,5 %.
Czym jest sterowanie PID?▼
Algorytm sterowania w sprzężeniu zwrotnym (proporcjonalno-całkująco-różniczkujący), który stale koryguje wyjście, aby utrzymać wartość zadaną. W podajnikach stabilizuje amplitudę drgań mimo zmian obciążenia.
Czym są drgania dwuczęstotliwościowe?▼
Opatentowana przez JHIMS architektura z dwoma niezależnymi napędami — obrotowym (50–120 Hz) do transportu masowego i bezpośrednim (100–200 Hz) do precyzyjnego wyrównania — każdy z własnym regulatorem PID. Zobacz porównanie techniczne.
Czym jest przyrządowanie podajnika?▼
Indywidualne części mechaniczne — wkład misy, tor i bramka orientująca — dopasowane do konkretnej geometrii soczewki, aby podajnik mógł ją niezawodnie orientować.
Czym jest podawanie soczewek w montażu powierzchniowym?▼
Podawanie soczewek to proces, który dostarcza soczewki optyczne do automatu montażowego już rozdzielone, zorientowane i ustawione w kolejce w punkcie poboru. Zastępuje ręczne ładowanie z tac, które daje 800–1 200 UPH przy 5–15 % odrzutów.
Jaka jest różnica między UPH a CPH?▼
Oba mierzą wydajność na godzinę. CPH liczy miejsca montażu elementów i jest standardową miarą dla automatów montażowych; UPH liczy podawane sztuki i stosuje się do podajnika soczewek, gdzie jeden kanał dostarcza 3 600–7 200 soczewek na godzinę.
Czym jest mechanizm odcinający w podajniku wibracyjnym?▼
Mechanizm odcinający to bramka na końcu toru liniowego, która wypuszcza dokładnie jedną soczewkę na cykl maszyny. Zapobiega pobraniu dwóch elementów i utrzymuje jedną soczewkę oczekującą w punkcie poboru.
Czym jest bramka orientująca?▼
Bramka orientująca to ukształtowany element metalowy lub nylonowy na torze spiralnym, który przepuszcza tylko prawidłowo zorientowaną soczewkę. Soczewki leżące płasko, odwrócone lub złożone po dwie wracają do misy — i to właśnie sprowadza wskaźnik odrzutów poniżej 0,5 %.
Co Cpk mówi o podajniku soczewek?▼
Cpk mierzy, jak powtarzalnie podajnik utrzymuje swoją tolerancję. Zwykle przyjmuje się granicę odbioru Cpk = 1,33, a ponieważ Cpk zależy od receptury, należy go potwierdzić na własnej soczewce, a nie przyjmować z karty katalogowej.
Czym jest OEE i dlaczego podawanie na nie wpływa?▼
OEE to iloczyn dostępności, wydajności i jakości; poziom światowy to powyżej 85 %. Podajnik, który się zatyka lub opróżnia w trakcie panelu, zatrzymuje automat montażowy, więc dyspozycyjność podawania wyznacza pułap dla całej linii.
Czym jest czas przezbrojenia w podawaniu soczewek?▼
Czas przezbrojenia to całkowity czas przestawienia podajnika na inny typ soczewki, wraz z przyrządowaniem i recepturą. Ręczne podawanie wymaga 15–30 minut; podajnik sterowany przez PLC z zapisanymi recepturami i przyrządowaniem mocowanym bez narzędzi robi to w mniej niż 5 minut.
Czym jest konfiguracja podajnika bezpieczna pod względem ESD?▼
To podajnik wykonany i uziemiony tak, aby rezystancja powierzchniowa mieściła się w zakresie 10^6–10^9 oma, co chroni soczewki i płytki przed wyładowaniem elektrostatycznym podczas podawania i montażu.
Czym jest ISPM-15 i dlaczego ma znaczenie?▼
ISPM-15 to międzynarodowa norma dotycząca opakowań drewnianych. Skrzynie JHIMS są poddawane fumigacji i odpowiednio oznaczane, dzięki czemu maszyna przechodzi odprawę celną w większości krajów bez dodatkowej obróbki.
Czym jest DDP i czy JHIMS wysyła na warunkach DDP?▼
DDP (delivered duty paid) oznacza, że sprzedawca ponosi wszystkie koszty do miejsca przeznaczenia, łącznie z cłami. JHIMS wysyła na warunkach DDP do większości miejsc docelowych, więc podana cena jest ceną ostateczną.
Jakie są warunki płatności JHIMS?▼
Standardowe warunki to 70 % zaliczki przelewem przy zamówieniu i 30 % przelewem przed wysyłką. Stali klienci mogą korzystać z akredytywy płatnej na okazanie.
Czy instalacja i szkolenie operatorów są w cenie?▼
JHIMS zapewnia instalację na miejscu, uruchomienie i szkolenie operatorów przez certyfikowanych inżynierów — usługa na miejscu jest płatna. Zdalne szkolenie wideo, wsparcie dokumentacyjne i doradztwo techniczne są bezpłatne.
Czym jest test na próbce i ile soczewek jest potrzebnych?▼
Test na próbce to próbny przebieg Twojej soczewki na podajniku, zanim zatwierdzi się przyrządowanie. JHIMS przepuszcza 500–800 soczewek w bezpłatnym 48-godzinnym teście i raportuje jakość orientacji oraz wydajność.
Jakie rozmiary soczewek obsługuje podajnik DPS-2?▼
DPS-2 jest zbudowany do soczewek optycznych i LED o średnicy od 3 mm do 25 mm, z przyrządowaniem dopasowanym do konkretnej geometrii soczewki. Soczewka poza tym zakresem to projekt indywidualnego przyrządowania.
Ile podajników potrzebuje jedna linia?▼
Dopasuj wydajność kanału do zapotrzebowania automatu montażowego: przy 3 600–7 200 UPH na kanał jeden lub dwa kanały zwykle pokrywają stanowisko montażu soczewek. Linie o dużej różnorodności dodają kanały, aby uniknąć przezbrojenia przy każdej zmianie typu soczewki.
Czym jest MTBF i które części mają największe znaczenie?▼
MTBF to średni czas między awariami, używany do porównywania trwałości komponentów. W DPS-2 sterownik PLC ma ocenę powyżej 100 000 godzin, zawory SMC powyżej 10 milionów cykli, a czujniki Keyence powyżej 50 000 godzin.
Do czego służy Modbus TCP w podajniku?▼
Modbus TCP to otwarty protokół, przez który sterownik PLC podajnika publikuje liczniki cykli, liczniki odrzutów i status pracy do komputera linii lub systemu MES — dzięki temu raportowanie OEE i identyfikowalności odbywa się automatycznie.
Czym jest IATF 16949 i czy wpływa na zakup podajnika?▼
IATF 16949 to norma jakości w motoryzacji. Wymaga nadzoru nad procesem, identyfikowalności i zapobiegania wadom w przypadku urządzeń produkcyjnych, więc udokumentowane parametry i kontrola zmian są częścią specyfikacji, a nie dodatkiem.
Jak podajnik sygnalizuje zator?▼
Czujniki światłowodowe na torze liniowym kontrolują obecność i przepływ soczewek. Jeśli tor się opróżni lub soczewka przestanie się poruszać, sterownik zgłasza alarm na panelu HMI i raportuje ten stan przez Modbus TCP, zamiast zostawiać automat montażowy w nieokreślonym oczekiwaniu.
Czy podajnik wymaga regularnej konserwacji?▼
Tak. Tory, bramki i światłowody czujników są elementami zużywającymi się: zaplanowane czyszczenie i przegląd bramek utrzymują deklarowane wartości MTBF, a zestawy części zamiennych wycenia się razem z maszyną, aby linię można było serwisować bez czekania na dostawę z zagranicy.

Masz propozycję terminu?

Skontaktuj się z naszymi inżynierami, aby zaproponować termin do tego słownika, lub zapytaj o automatyzację podawania soczewek dla Twojej linii.

Te terminy w praktyce: zobacz podajnik wibracyjny soczewek na automacie montażowym i automatyczne podawanie soczewek LED w produkcji. Więcej materiałów z maszyn i z fabryki znajdziesz na kanale YouTube JHIMS.


📞 (86-755) 86700443✉ [email protected]

















