Glosarium pengumpanan lensa dan otomasi SMT | JHIMS

Glosarium praktis pengumpanan lensa SMT: 30 istilah, ditambah angka kapasitas produksi (throughput), penolakan, dan waktu pergantian model (changeover) di baliknya, serta cara memverifikasi setiap angka pada lensa Anda.

Glosarium

Glosarium pengumpanan lensa dan otomasi SMT

30 istilah penting yang wajib diketahui setiap insinyur SMT, manajer produksi, dan profesional pengadaan — dijelaskan, dikelompokkan, dan diterjemahkan menjadi angka yang menentukan kapasitas produksi (throughput), rendemen (yield), dan periode pengembalian modal (payback period).

Jawaban langsung: Pengumpanan lensa adalah langkah yang mengantarkan lensa optik ke mesin penempatan komponen (pick and place) dengan orientasi tepat, kecepatan tepat, satu per satu. Di sel manual, operator memuat baki dan menempatkan lensa dengan tangan, yang umumnya berjalan 800–1.200 UPH (unit per jam) dengan tingkat penolakan 5–15% dan waktu pergantian (changeover time) 15–30 menit antar jenis lensa. Pengumpan mangkuk getar (vibratory bowl feeder) dengan penggerak frekuensi ganda, pemanggilan resep (recipe) PLC, dan sensor serat optik mengumpan 3.600–7.200 UPH per kanal, menahan penolakan di bawah 0,5%, dan mengganti jenis lensa dalam waktu kurang dari 5 menit. Glosarium ini mendefinisikan 30 istilah yang muncul dalam spesifikasi pengumpan, penawaran, dan laporan penerimaan, serta menjelaskan angka mana yang benar-benar menentukan kapasitas keluaran (throughput), rendemen (yield), dan periode pengembalian modal (payback period).

Poin utama

  • 130 Penjelasan istilah
  • 23.600–7.200 UPH per saluran
  • 3<0,5% Target penolakan
  • 4<5 menit Pergantian model (changeover)

Apa arti pengumpanan lensa pada lini SMT

Lini SMT mencetak pasta solder, memeriksa hasilnya, menempatkan komponen, lalu melakukan penyolderan ulang. Lensa adalah keluarga komponen tersendiri — lensa LED, lampu latar, optik, dan mikro, umumnya berdiameter 3–25 mm, dipasok lepas dalam kantong atau baki. Mesin penempatan komponen (pick and place) hanya dapat menanganinya dengan cepat jika setiap lensa tiba di posisi pengambilan dalam keadaan terpisah, berorientasi benar, dan terjangkau nozel (nozzle): itulah seluruh tugas sistem pengumpanan.

Pengumpanan lensa adalah kendala kapasitas keluaran (throughput) sama seperti fungsi mesin. Sel manual berjalan pada kecepatan manusia — sekitar 800–1.200 unit per jam (UPH) — dan menolak 5–15% lensa karena orientasi salah, kerusakan akibat penanganan, atau penempatan ganda. Pengumpanan otomatis menambahkan mangkuk bergetar (vibratory bowl), jalur spiral, gerbang orientasi, dan sensor optik, sehingga lensa yang berorientasi benar selalu menunggu di titik pengambilan. Bagian lain dari glosarium ini menjelaskan istilah-istilah tersebut.

Istilah inti teknologi SMT dan pengumpan komponen (feeder)

Rangkaian perangkat keras berjalan mangkuk → jalur → mekanisme pelepas (escapement) → titik pengambilan → saluran. Inilah istilah yang menjelaskannya.

  • SMT (teknologi pemasangan permukaan) — komponen dipasang langsung ke permukaan PCB, bukan melalui lubang bor, dan itulah yang memungkinkan papan berkerapatan tinggi serta penempatan otomatis.
  • Penempatan komponen (pick and place, P&P) — mesin yang mengambil komponen dari pengumpan komponen (feeder) dan menempatkannya pada papan yang sudah diberi pasta solder; mesin pemasang komponen (mounter) modern dinilai dalam CPH, dan model kelas atas menempatkan lebih dari 80.000 CPH.
  • Kanal pengumpan komponen (feeder) — satu jalur pengumpanan independen: satu profil lensa, satu rel, satu posisi pengambilan.
  • Pengumpan mangkuk getar (vibratory bowl feeder) — perangkat penyimpanan dan penyelarasan arah — sebuah mangkuk yang digerakkan pulsa elektromagnetik yang menaikkan lensa sepanjang rel spiral, sementara gerbang dan sensor menetapkan orientasinya.
  • Penjatah (escapement) — gerbang mekanis yang melepaskan tepat satu lensa ke posisi pengambilan pada setiap siklus mesin.
  • Titik pengambilan (platform pengambilan) — lokasi tetap tempat nozel (nozzle) bertemu lensa.
  • UPH (unit per jam) — kapasitas produksi (throughput) yang sama dengan CPH, biasanya dipakai ketika unit yang dihitung adalah lensa, bukan penempatan.
Lensa optik bulat bersirkulasi di dalam mangkuk bergetar biru pada pengumpan lensa DPS-2
Di dalam mangkuk: rel spiral mengangkat dan mengorientasikan setiap lensa sebelum mencapai mekanisme pelepas (escapement).

Bagaimana pengumpan getar (vibratory feeder) memindahkan dan menyelaraskan lensa

Pengumpan mangkuk bergetar (vibratory bowl feeder) mengubah pulsa listrik menjadi gerakan heliks kecil.

  • Penggerak — penggerak elektromagnetik di bagian dasar mendorong mangkuk ke depan dan membiarkannya kembali dengan sentakan, sehingga lensa merayap naik di jalur spiral internal sepersekian milimeter setiap kali.
  • Gerbang orientasi — fitur logam atau nilon berbentuk khusus yang hanya meloloskan lensa dengan orientasi benar; lensa yang terbaring datar, terbalik, atau bertumpuk akan didorong kembali ke mangkuk atau ditiup keluar lalu disirkulasikan ulang.
  • perkakas (tooling) — jalur, gerbang, dan fitur orientasi yang dirancang untuk satu geometri lensa — itulah sebabnya lensa kedua memerlukan pergantian perkakas (tooling), dan mengapa perkakas serta profil lensa selalu ditawarkan bersama.

Jalur linier membawa lensa yang sudah terorientasi dari mangkuk ke nozel (nozzle).

  • Jalur linier — bagian lurus antara ujung mangkuk dan titik pengambilan; bagian ini menampung lensa sehingga mesin pemasang komponen tidak pernah menunggu.
  • Sensor serat optik — serat optik tembus (through-beam) atau reflektif mendeteksi lensa, menghitungnya, dan memastikan jalur penuh, sementara pengendali menyesuaikan amplitudo getaran untuk menjaga antrean tetap stabil.
  • Jalur sembur buang (blow-off) / jalur penolakan (reject) — mengeluarkan lensa yang tidak dapat disuap dalam posisi tegak, sehingga orientasi yang salah tidak sampai ke nozel (nozzle).
  • Apa yang membedakan 3.600 UPH dari kondisi macet — panjang jalur, jumlah sensor, dan desain gerbang — kualitas bagian ini menentukan apakah pengumpan komponen (feeder) tetap mempertahankan laju saat mangkuk kosong.
Tampak dekat jalur pengumpanan lensa dengan lensa duduk di kantong jalur
Tampak dekat rel pengumpanan lensa: lensa duduk di kantong rel sebelum dilepaskan.

Istilah teknologi kontrol dan getaran

Getaran dua frekuensi berarti mangkuk (bowl) dan rel linier digerakkan secara independen.

  • Penggerak sirkular (massal) — pada DPS-2, penggerak melingkar berjalan pada 50–120 Hz untuk memindahkan lensa secara massal di sekeliling mangkuk.
  • Penggerak langsung (direct drive) — penggerak kedua berjalan pada 100–200 Hz untuk menyelaraskan dan memajukan lensa di rel linier.
  • Mengapa dua frekuensi — memisahkan keduanya menghilangkan interferensi resonansi yang muncul ketika satu penggerak harus menjalankan dua tugas sekaligus, sehingga pengumpan komponen (feeder) bergerak cepat untuk aliran massal dan lembut pada beberapa milimeter terakhir sebelum titik pengambilan.
  • Amplitudo — panjang langkah setiap pulsa dan kendali kecepatan yang praktis — terlalu kecil membuat lensa berhenti di jalur, terlalu besar membuat lensa melompati gerbang atau bertabrakan dan tergores.

Pengendali menjaga amplitudo itu tetap stabil saat beban berubah — mangkuk penuh berperilaku berbeda dari mangkuk yang hampir kosong.

  • Kontrol PID — umpan balik proporsional–integral–derivatif yang menjaga amplitudo tetap stabil; DPS-2 menggunakan loop PID independen pada setiap penggerak.
  • PLC — komputer industri yang menjalankan urutan proses; DPS-2 menggunakan Mitsubishi FX5U dan menyimpan hingga 50 profil lensa, sehingga operator cukup memanggil resep (recipe) alih-alih menyetel ulang mesin.
  • HMI — layar sentuh operator — panel Weintek 7 inci dengan enam bahasa antarmuka (Inggris, Mandarin, Spanyol, Vietnam, Hindi, Turki).
  • Modbus TCP — protokol terbuka yang dipakai PLC untuk memublikasikan jumlah siklus, jumlah produk ditolak, dan status operasi ke komputer lini atau MES.
Deretan penguat sensor serat optik (fiber-optic) yang mendeteksi dan menghitung lensa pada jalur pengumpan
Penguat sensor: setiap kanal melaporkan keberadaan lensa, jumlah, dan kondisi macet ke PLC.

Istilah metrik mutu dan proses

Inilah angka yang menjadi dasar penilaian proposal pengumpanan.

  • Tingkat penolakan (rejection rate) — persentase lensa yang tidak dapat ditempatkan atau gagal inspeksi — pengumpanan manual umumnya menolak 5–15% (orientasi salah, pengambilan ganda, kerusakan akibat penanganan), sedangkan pengumpanan otomatis dua frekuensi disyaratkan menjaga penolakan di bawah 0,5%.
  • Cpk (indeks kemampuan proses) — seberapa baik suatu proses bertahan di dalam toleransinya; 1,33 adalah batas penerimaan yang umum, dan nilai hanya bermakna bila pengumpan komponen (feeder) melaporkannya per resep (recipe).
  • OEE (efektivitas peralatan keseluruhan) — ketersediaan × kinerja × mutu; kinerja kelas dunia berada di atas 85%, dan pengumpan komponen (feeder) yang macet atau tersendat menurunkan seluruh lini di bawah angka itu lebih cepat daripada kerusakan satu mesin mana pun.

Umur komponen dan disiplin proses adalah separuh bagian lain dari gambaran kualitas.
  • MTBF (rata-rata waktu antar kegagalan) — pada DPS-2, PLC Mitsubishi dinilai untuk lebih dari 100.000 jam, katup pneumatik SMC lebih dari 10 juta siklus, dan sensor Keyence lebih dari 50.000 jam.
  • SPC (pengendalian proses statistik) — memantau angka-angka itu pada peta kendali; ketika pengumpan komponen (feeder) mencatat hitungan dan cacat per shift, SPC menjadi otomatis, bukan manual.
  • Rendemen lintas pertama (first-pass yield) — proporsi papan yang lolos inspeksi pada percobaan pertama — metrik yang paling langsung dipengaruhi pengumpanan lensa, karena setiap lensa salah orientasi yang mencapai nozel (nozzle) menjadi pekerjaan ulang (rework) atau lensa yang dibuang.
  • Ketertelusuran — keterkaitan antara papan jadi dan parameter pengumpanan yang digunakan padanya.
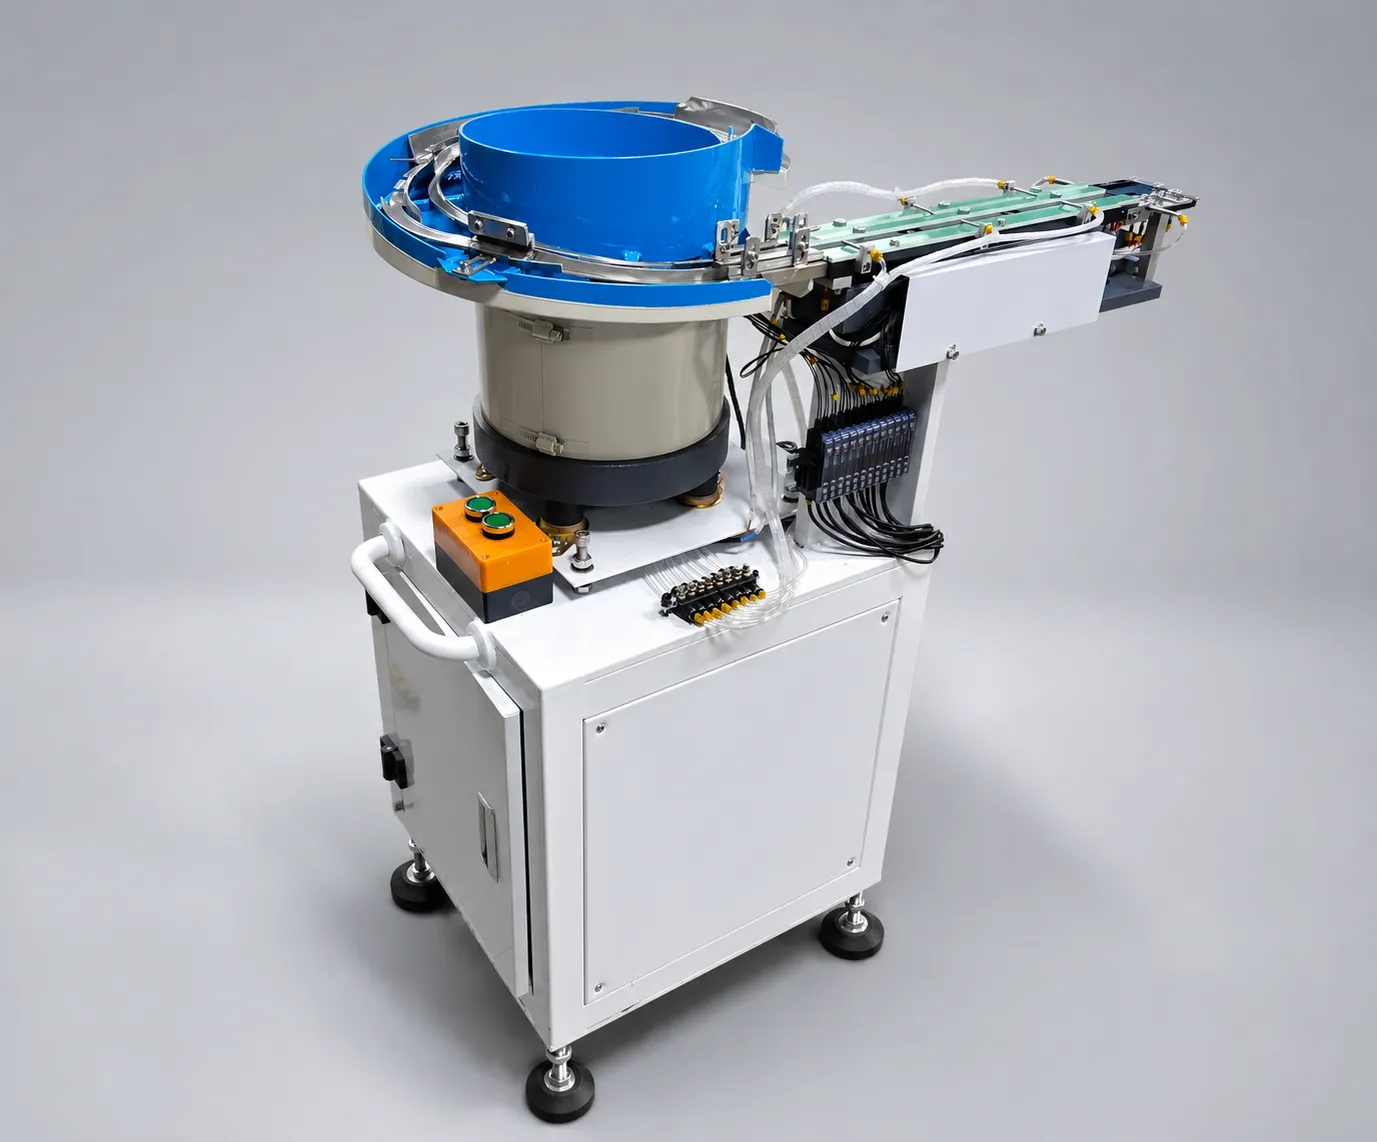
Pengumpan lensa DPS-2 mangkuk tunggal dengan jalur keluaran dan kabinet kontrol, difoto di studio
Pengumpan lensa DPS-2 satu mangkuk: mangkuk, rel pelepasan (discharge track), dan kabinet kontrol.

Syarat produksi dan integrasi

Waktu pergantian model (changeover time) adalah faktor yang menentukan apakah otomatisasi menguntungkan pada lini dengan variasi produk tinggi.

  • Waktu pergantian model (changeover time) — waktu untuk mengalihkan pengumpan komponen (feeder) dari satu jenis lensa ke jenis lain, termasuk perkakas dan resep (recipe) — 15–30 menit secara manual, di bawah 5 menit dengan resep tersimpan dan perkakas tukar-cepat tanpa alat.
  • Profil lensa — deskripsi tersimpan tentang geometri lensa yang menjadi dasar pembuatan perkakas.
  • Resep (recipe) — parameter getaran yang terbukti berhasil untuk profil tersebut.

Pengumpanan harus diseimbangkan dengan bagian lain dari lini.

  • Penyeimbangan lintasan (line balancing) — menyesuaikan keluaran pengumpan komponen (feeder) dengan kebutuhan mesin penempatan komponen (mounter) agar tidak ada penyangga (buffer) yang kosong; dengan 3.600–7.200 UPH per saluran, satu atau dua saluran biasanya cukup untuk satu stasiun penempatan lensa.
  • MES (sistem eksekusi manufaktur) — perangkat lunak pabrik yang mengonsumsi data pengumpan komponen untuk OEE, ketertelusuran, dan perawatan prediktif, terhubung melalui Modbus TCP.
  • Pelepasan elektrostatis (ESD) — risiko statis yang merusak lensa dan papan; konfigurasi aman ESD menjaga hambatan permukaan pada kisaran 10⁶–10⁹ ohm dengan pembumian (grounding).
  • Perawatan preventif (preventive maintenance) — interval terjadwal untuk membersihkan jalur, memeriksa keausan gerbang, dan memastikan penyelarasan sensor, dan itulah yang membuat angka MTBF tetap bermakna dalam produksi harian.
Beberapa pengumpan lensa bergetar yang dirakit dan diuji di lantai produksi sebelum pengiriman
Perakitan dan uji jalan: setiap pengumpan komponen (feeder) diuji dengan lensa pelanggan sebelum pengiriman.

Ketentuan perdagangan, kepatuhan, dan logistik

Ketentuan perdagangan dan kepatuhan tercantum pada setiap penawaran dan pada setiap peti.

  • IATF 16949 (standar otomotif) — standar mutu otomotif — kendali proses, ketertelusuran, dan pencegahan cacat untuk peralatan produksi, yang dalam praktiknya berarti parameter terdokumentasi dan kendali perubahan untuk pengumpan komponen (feeder).
  • ISO 13485 — standar mutu perangkat medis; untuk produksi medis, JHIMS mendukung dokumentasi validasi IQ/OQ/PQ pada konfigurasi DPS-2.
  • ISPM-15 — standar pengemasan kayu internasional: peti difumigasi dan diberi stempel agar diterima bea cukai di seluruh dunia.
  • DDP (delivered duty paid) — Incoterm yang membuat penjual menanggung semua biaya hingga tujuan termasuk bea masuk — JHIMS mengirim dengan DDP ke sebagian besar tujuan, sehingga harga yang dikutip adalah harga yang dibayar.

Ketentuan komersial menentukan biaya kepemilikan sebenarnya jauh lebih besar daripada harga daftar mangkuk (bowl).

  • Syarat pembayaran — Uang muka 70% T/T saat pemesanan dan 30% sebelum pengiriman, dengan L/C at sight tersedia bagi pelanggan yang sudah ada.
  • Instalasi dan uji jalan (commissioning) — diberikan oleh teknisi bersertifikat JHIMS di lokasi dengan biaya; pelatihan video jarak jauh, dokumentasi, dan panduan teknis gratis.
  • Garansi dan suku cadang — garansi mencakup pengumpan komponen (feeder) selama periode yang disepakati, dan set suku cadang (spare parts) — gerbang (gate), sisipan jalur (track insert), serat sensor (sensor fiber) dan filter udara — ditawarkan bersama mesin sehingga lini dapat dirawat tanpa menunggu pengiriman dari luar negeri.

Istilah yang menentukan pengembalian modal

Periode pengembalian modal (payback period) pengumpan komponen (feeder) ditentukan oleh empat angka: kapasitas produksi (throughput), yaitu manual 800–1.200 unit per jam (UPH) versus 3.600–7.200 unit per jam per kanal; penolakan, 5–15% versus di bawah 0,5%; waktu pergantian model (changeover time), 15–30 menit versus di bawah 5 menit; serta tenaga kerja yang terbebas dari pemuatan baki dan pemeriksaan visual. Pada proyek pengumpanan lensa JHIMS yang sudah dipublikasikan, efek gabungannya menghasilkan pengembalian 6–11 bulan, paling sensitif terhadap biaya penolakan: pabrik yang membuang 10% lensa jauh lebih cepat kembali modalnya daripada yang membuang 2%.

Dua istilah praktis melengkapi gambarannya. Sebuah uji sampel — mengirim 500–800 lensa untuk uji coba 48 jam pada lensa pelanggan — adalah cara termurah untuk memverifikasi kualitas orientasi sebelum berkomitmen pada pembuatan cetakan (tooling). Kriteria penerimaan adalah kondisi terukur yang dituliskan dalam pesanan: kapasitas produksi (throughput), batas maksimum penolakan, toleransi penyelarasan, waktu pergantian model (changeover time), dan dokumentasi yang diserahkan saat serah terima.

Referensi cepat terminologi pengumpanan lensa

Gunakan tabel ini sebagai lembar padanan istilah saat membaca spesifikasi pengumpan atau penawaran. Kolom tengah adalah definisi yang akan Anda temukan di lembar data teknis (datasheet); kolom kanan adalah alasan istilah tersebut muncul dalam pembahasan komersial.

Istilah Artinya Mengapa ini penting
SMT Teknologi pemasangan permukaan (SMT): komponen dipasang langsung di permukaan PCB. Menentukan proses yang harus dilayani pengumpan komponen (feeder).
CPH / UPH Komponen (atau unit) yang diproses per jam. Angka kapasitas produksi (throughput) utama dalam setiap penawaran.
Pengumpan mangkuk getar (vibratory bowl feeder) Mangkuk pengumpan (bowl) digerakkan oleh pulsa elektromagnetik yang mengangkat komponen sepanjang jalur spiral. Menyimpan, memisahkan, dan mengorientasikan lensa.
Jalur linier Bagian lurus antara mangkuk dan titik pengambilan. Menyangga lensa sehingga mesin pemasang komponen (mounter) tidak pernah menunggu.
Penjatah (escapement) Gerbang yang melepaskan tepat satu lensa per siklus. Mencegah pengambilan ganda dan kesalahan pengumpanan.
Gerbang orientasi Fitur berbentuk khusus yang menolak lensa dengan orientasi salah. Mekanisme inti di balik tingkat penolakan (rejection rate).
Titik pengambilan Posisi tetap tempat nozel (nozzle) bertemu lensa. Menentukan toleransi keselarasan pada penempatan.
Sensor serat optik Sensor optik yang mendeteksi dan menghitung lensa di jalur. Segera mendeteksi lintasan kosong dan kemacetan.
Getaran dua frekuensi Penggerak terpisah untuk mangkuk (50–120 Hz) dan jalur (100–200 Hz). Kecepatan tanpa mengorbankan kualitas orientasi.
Kontrol PID Lingkar umpan balik menjaga amplitudo getaran tetap stabil. Menjaga keluaran tetap stabil ketika isi mangkuk berkurang.
PLC Pengendali industri yang menjalankan urutan pengumpanan. Menyimpan resep (recipe) dan memungkinkan pergantian model dengan satu tombol.
HMI Panel layar sentuh untuk operator. Operasi multibahasa dan visibilitas alarm.
Modbus TCP Protokol komunikasi industri terbuka. Menghubungkan pengumpan komponen (feeder) ke MES dan pelaporan OEE.
Tingkat penolakan (rejection rate) Proporsi lensa yang tidak dapat ditempatkan atau gagal inspeksi. Manual 5–15% dibandingkan di bawah 0,5% secara otomatis.
Cpk Indeks kemampuan proses; 1,33 adalah batas penerimaan yang umum. Membuktikan pengumpanan dapat diulang, bukan hanya cepat.
OEE Ketersediaan × performa × mutu; kelas dunia di atas 85%. Menunjukkan kerugian yang ditanggung lini ketika pengumpan komponen (feeder) macet.
Waktu pergantian model (changeover time) Waktu untuk mengganti jenis lensa, termasuk perkakas dan resep (recipe). Manual 15–30 menit versus di bawah 5 menit.
Konfigurasi aman ESD Hambatan permukaan dijaga pada 10^6–10^9 ohm dengan pembumian (grounding). Melindungi lensa dan papan dari kerusakan akibat listrik statis.
IATF 16949 / ISO 13485 Standar mutu otomotif dan medis. Tentukan persyaratan dokumentasi dan validasi.
ISPM-15 Standar pengemasan kayu internasional. Peti kemasan lolos bea cukai tanpa penundaan.
DDP Incoterms DDP (delivered duty paid). Satu harga yang sudah mencakup semuanya hingga tujuan.

Ringkasan metrik: pengumpanan lensa manual vs otomatis

Tabel di bawah ini merangkum angka-angka yang dipublikasikan dan biasanya dikutip berdampingan dalam proposal pengumpanan. Perlakukan kolom otomatis sebagai spesifikasi yang harus diverifikasi saat penerimaan (acceptance), bukan sebagai klaim pemasaran: setiap baris dapat diukur pada lensa Anda sendiri selama uji sampel.

Metrik Pengumpanan manual Pengumpanan otomatis DPS-2
Kapasitas produksi (throughput) 800–1.200 UPH 3.600–7.200 UPH per saluran
Tingkat penolakan (rejection rate) 5–15% di bawah 0,5%
Pergantian antartipe lensa 15–30 menit di bawah 5 menit dengan resep (recipe) tersimpan
Operator per stasiun pengumpanan 1 operator secara berkelanjutan tidak ada selama produksi
Cpk 1,33 tipikal diverifikasi per resep (recipe) saat uji terima
Keselarasan penempatan bergantung operator Penyelarasan pengambilan ±1 mm
Waktu siklus per lensa penempatan komponen manual (manual pick and place) 0,5–1 detik per lensa
Rentang ukuran lensa dibatasi ketangkasan tangan 3–25 mm
pengembalian modal (payback) tidak berlaku 6–11 bulan pada proyek yang telah dipublikasikan
Uji sampel tidak diperlukan 500–800 lensa, uji coba gratis 48 jam

Cara menggunakan glosarium ini dalam evaluasi pengumpan komponen (feeder)

Saat pengumpan komponen (feeder) ditawarkan, mintalah lima angka secara tertulis: kapasitas produksi (throughput) per kanal dalam UPH pada lensa Anda, tingkat penolakan yang diukur dalam uji coba, waktu pergantian model termasuk perkakasnya, toleransi penyelarasan pada titik pengambilan, dan MTBF (waktu rata-rata antar kegagalan) komponen yang aus. Lalu tanyakan profil lensa mana yang sudah tersimpan di PLC, dan apa yang terjadi bila jalur kosong di tengah panel — apakah mesin penempatan komponen (pick and place) menunggu, atau pengumpan mengirimkan sinyal berhenti terkendali?

Terakhir, cocokkan ketentuannya dengan data Anda sendiri. Jika lini Anda berganti jenis lensa dua kali sepekan, waktu pergantian model (changeover time) mendominasi perhitungan pengembalian modal. Jika biaya scrap per lensa tinggi, tingkat penolakan mendominasi. Jika Anda menjalankan satu lensa selama berbulan-bulan, kapasitas produksi (throughput) dan waktu aktif mendominasi. Glosarium ini ada agar ketiga kalimat itu dapat ditulis dalam satuan yang sama oleh kedua sisi meja.

Halaman terkait dalam klaster pengetahuan ini

Glosarium ini adalah halaman referensi dari kluster empat bagian tentang pengumpanan lensa. Bacalah secara berurutan saat merancang stasiun pengumpanan baru, atau langsung ke panduan pemecahan masalah (troubleshooting) jika pengumpan sudah beroperasi.

  • Ringkasan produk DPS-2 — apa fungsi mesin ini dan lensa jenis apa yang diumpankan.
  • FAQ DPS-2 — pertanyaan komersial dan perkakas (tooling) yang pertama kali ditanyakan pembeli.
  • Perbandingan manual vs otomatis — mengubah volume dan variasi produk menjadi sebuah keputusan.
  • Panduan pemecahan masalah (troubleshooting) — gangguan yang ditemui operator setelah instalasi.

Lihat panduan tertaut di bawah ini.

Pertanyaan yang sering diajukan

Apa itu pengumpan getar (vibratory feeder)?▼
Perangkat otomatis yang memanfaatkan getaran elektromagnetik untuk menggerakkan komponen di sepanjang rel, mengorientasikannya dengan gerbang (gate) dan sensor sebelum diserahkan ke titik pengambilan — menggantikan penanganan komponen secara manual.
Apa itu UPH?▼
Unit per Jam (UPH) — jumlah komponen yang diproses dalam satu jam. Pengumpanan lensa manual mencapai 800–1.200 UPH; DPS-2 mengumpankan 3.600–7.200 UPH per saluran.
Apa itu tingkat penolakan (rejection rate)?▼
Porsi komponen yang gagal ditempatkan atau gagal inspeksi. Pengumpanan lensa manual umumnya menolak 5–15%; pengumpanan otomatis dua frekuensi bertahan di bawah 0,5%.
Apa itu kontrol PID?▼
Algoritme kendali umpan balik (proporsional–integral–derivatif) yang terus menyesuaikan keluaran untuk mempertahankan titik setel (setpoint). Pada pengumpan komponen (feeder), algoritme ini menjaga amplitudo getaran tetap stabil meski beban berubah.
Apa itu getaran frekuensi ganda?▼
Arsitektur berpaten JHIMS yang memakai dua penggerak independen — sirkular (50–120 Hz) untuk pergerakan massal dan langsung (100–200 Hz) untuk penjajaran presisi — masing-masing dengan pengendali PID sendiri. Lihat bagian perbandingan teknis.
Apa itu perkakas pengumpan komponen (feeder tooling)?▼
Bagian mekanis khusus — sisipan mangkuk (bowl insert), jalur (track), dan gerbang orientasi (orientation gate) — disesuaikan dengan satu geometri lensa tertentu agar pengumpan dapat mengarahkannya dengan andal.
Apa itu pengumpanan lensa dalam SMT?▼
Pengumpanan lensa adalah proses yang mengantarkan lensa optik ke mesin penempatan komponen (pick and place) dalam keadaan sudah terpisah, berorientasi benar, dan berbaris di titik pengambilan. Proses ini menggantikan pemuatan baki manual yang berjalan 800–1.200 UPH dengan tingkat penolakan 5–15%.
Apa perbedaan antara UPH dan CPH?▼
Keduanya menghitung keluaran per jam. CPH (komponen per jam) menghitung penempatan komponen dan menjadi ukuran standar untuk mesin pemasang komponen (mounter); UPH menghitung unit yang diumpankan dan biasanya dipakai untuk pengumpan lensa (lens feeder), di mana satu kanal mengirim 3.600–7.200 lensa per jam.
Apa itu mekanisme pelepas (escapement) pada pengumpan bergetar (vibratory feeder)?▼
Mekanisme escapement (gerbang pelepas) adalah gerbang di ujung jalur linier yang melepaskan tepat satu lensa per siklus mesin. Mekanisme ini mencegah pengambilan ganda dan menyisakan satu lensa menunggu di titik pengambilan.
Apa itu gerbang orientasi (orientation gate)?▼
Gerbang orientasi adalah fitur logam atau nilon berbentuk tertentu pada jalur spiral yang hanya meloloskan lensa dengan orientasi yang benar. Lensa yang tergeletak datar, terbalik, atau bertumpuk dikembalikan ke mangkuk (bowl), dan itulah yang menekan tingkat penolakan di bawah 0,5%.
Apa yang Cpk beritahu tentang pengumpan lensa?▼
Cpk mengukur seberapa konsisten pengumpan komponen (feeder) menjaga toleransinya. Cpk 1,33 adalah batas penerimaan yang umum, dan karena Cpk bersifat spesifik per resep (recipe), nilainya harus diverifikasi dengan lensa Anda sendiri, bukan diambil dari lembar data (datasheet).
Apa itu OEE dan mengapa pengumpanan memengaruhinya?▼
OEE merupakan hasil kali ketersediaan, performa, dan mutu; performa kelas dunia berada di atas 85%. Pengumpan komponen (feeder) yang macet atau habis di tengah panel membuat mesin pemasang komponen (mounter) berhenti, sehingga waktu aktif pengumpanan menentukan batas atas seluruh lini.
Berapa waktu pergantian model (changeover time) dalam pengumpanan lensa?▼
Waktu pergantian model (changeover time) adalah total waktu untuk mengganti pengumpan ke jenis lensa lain, termasuk perkakas dan resep (recipe). Pengumpanan manual membutuhkan 15–30 menit; pengumpan berbasis PLC dengan resep tersimpan dan perkakas tanpa alat melakukannya di bawah 5 menit.
Apa itu konfigurasi pengumpan komponen (feeder) yang aman ESD?▼
Ini adalah pengumpan komponen (feeder) yang dibangun dan dibumikan sehingga hambatan permukaan tetap dalam rentang 10^6–10^9 ohm, melindungi lensa dan papan dari pelepasan muatan elektrostatik (ESD) selama pengumpanan dan penempatan.
Apa itu ISPM-15 dan mengapa hal itu penting?▼
ISPM-15 adalah standar internasional untuk kemasan kayu. Peti kayu JHIMS difumigasi dan diberi stempel sesuai standar tersebut, sehingga mesin dapat lolos bea cukai di sebagian besar negara tanpa perlakuan tambahan.
Apa itu DDP dan apakah JHIMS mengirim dengan DDP?▼
DDP (delivered duty paid) berarti penjual menanggung semua biaya hingga tujuan, termasuk bea masuk. JHIMS mengirim dengan DDP ke sebagian besar tujuan, sehingga harga yang dikutip adalah harga yang Anda bayar.
Apa syarat pembayaran JHIMS?▼
Syarat standar adalah uang muka 70% T/T saat pemesanan dan 30% T/T sebelum pengiriman. Pelanggan yang sudah ada dapat menggunakan L/C at sight.
Apakah instalasi dan pelatihan operator sudah termasuk?▼
JHIMS menyediakan instalasi di lokasi, commissioning dan pelatihan operator oleh engineer bersertifikat — layanan di lokasi tersedia dengan biaya. Pelatihan video jarak jauh, dukungan dokumentasi dan panduan teknis gratis.
Apa itu uji sampel (sample test) dan berapa banyak lensa yang dibutuhkan?▼
Uji sampel adalah uji coba lensa Anda pada pengumpan sebelum perkakas (tooling) dipesan. JHIMS menjalankan 500–800 lensa dalam uji gratis 48 jam dan melaporkan mutu orientasi serta kapasitas keluaran (throughput).
Ukuran lensa apa saja yang dapat ditangani pengumpan komponen (feeder) DPS-2?▼
DPS-2 dirancang untuk lensa optik dan LED dengan diameter 3 mm hingga 25 mm, dengan perkakas (tooling) yang disesuaikan pada geometri lensa tertentu. Lensa di luar rentang tersebut ditangani sebagai proyek perkakas khusus.
Berapa banyak pengumpan komponen (feeder) yang dibutuhkan satu lini?▼
Cocokkan keluaran kanal dengan kebutuhan mesin pemasang komponen (mounter): dengan 3.600–7.200 UPH per kanal, satu atau dua kanal biasanya sudah mencukupi satu stasiun penempatan lensa. Lini dengan variasi produk tinggi menambah kanal agar tidak perlu berganti model setiap kali mengganti jenis lensa.
Apa itu MTBF dan komponen mana yang paling penting?▼
MTBF adalah waktu rata-rata antar kegagalan (mean time between failures), dipakai untuk membandingkan masa pakai komponen. Pada DPS-2, PLC dinilai di atas 100.000 jam, katup SMC di atas 10 juta siklus, dan sensor Keyence di atas 50.000 jam.
Untuk apa Modbus TCP dipakai pada pengumpan komponen (feeder)?▼
Modbus TCP adalah protokol terbuka yang dipakai PLC pengumpan komponen (feeder) untuk mengirim jumlah siklus, jumlah penolakan, dan status operasi ke komputer lini atau MES — dengan begitu pelaporan OEE dan ketertelusuran (traceability) menjadi otomatis.
Apa itu IATF 16949 dan apakah berpengaruh pada pembelian pengumpan komponen (feeder)?▼
IATF 16949 (standar otomotif) adalah standar mutu otomotif. Standar ini menuntut pengendalian proses, ketertelusuran, dan pencegahan cacat pada peralatan produksi, sehingga parameter terdokumentasi dan kendali perubahan merupakan bagian dari spesifikasi, bukan tambahan.
Bagaimana pengumpan komponen (feeder) memberi sinyal kemacetan?▼
Sensor serat optik pada jalur linier memantau keberadaan dan aliran lensa. Jika jalur kosong atau lensa berhenti bergerak, pengendali memunculkan alarm pada HMI (human-machine interface) dan melaporkan kondisinya melalui Modbus TCP, bukan membiarkan mesin pemasang komponen (mounter) menunggu tanpa batas.
Apakah pengumpan komponen (feeder) perlu perawatan rutin?▼
Ya. Jalur, gerbang, dan serat sensor adalah komponen aus: pembersihan terjadwal dan inspeksi gerbang menjaga agar angka MTBF (mean time between failures) yang dipublikasikan tetap bermakna, dan kit suku cadang ditawarkan bersama mesin sehingga lini dapat dirawat tanpa menunggu pengiriman dari luar negeri.

Ada istilah yang ingin Anda sarankan?

Hubungi insinyur kami untuk mengusulkan istilah bagi glosarium ini, atau tanyakan otomasi pengumpanan lensa untuk lini Anda.

Istilah-istilah ini dalam praktik: perhatikan pengumpan komponen (feeder) lensa bergetar pada mesin penempatan komponen (pick and place) dan pengumpanan lensa LED otomatis dalam produksi. Rekaman mesin dan pabrik lainnya ada di Kanal YouTube JHIMS.


📞 (86-755) 86700443✉ [email protected]

















