مسرد مصطلحات تغذية العدسات في SMT & الأتمتة | JHIMS

معجم عملي لتغذية العدسات في تقنية التركيب السطحي (SMT): 30 مصطلحًا، إضافة إلى أرقام الإنتاجية والرفض وتغيير المنتج الكامنة خلفها، وكيفية التحقق من كل رقم على عدستك.

المصطلحات

مسرد مصطلحات تغذية العدسات في تقنية التركيب السطحي (SMT) & الأتمتة

30 مصطلحًا أساسيًا يجب أن يعرفها كل مهندس SMT ومدير إنتاج ومتخصص مشتريات — محدَّدة ومصنَّفة ومترجَمة إلى الأرقام التي تحدد الإنتاجية ومعدل المردود وفترة الاسترداد.

إجابة مباشرة: تغذية العدسات هي الخطوة التي تُسلّم العدسات البصرية إلى ماكينة الالتقاط والتركيب بالاتجاه الصحيح وبالسرعة الصحيحة، عدسة واحدة في المرة. ففي الخلية اليدوية يُحمّل المشغل الصواني ويضع العدسات بيده، وهو ما يعطي عادة 800–1,200 UPH بمعدل رفض 5–15% و15–30 دقيقة للتغيير بين أنواع العدسات. أما المغذي الاهتزازي (Vibration Bowl) بمحركات ثنائية التردد واستدعاء وصفات PLC واستشعار بالألياف الضوئية فيغذي 3,600–7,200 UPH لكل قناة، ويُبقي الرفض دون 0.5%، ويغيّر نوع العدسة في أقل من 5 دقائق. يحدد هذا المعجم 30 مصطلحًا ترد في مواصفات المغذيات وعروض الأسعار وتقارير القبول، ويوضح الأرقام التي تحدد فعليًا الإنتاجية ومعدل المردود وفترة الاسترداد.

أهم النقاط

  • 130 شرح المصطلحات
  • 23,600–7,200 UPH لكل قناة
  • 3<0.5% هدف الرفض
  • 4<5 دقائق تغيير المنتج

ماذا تعني تغذية العدسات في خط SMT

يطبع خط SMT معجون اللحام، ثم يفحص الترسيب، ثم يركّب المكوّنات، ثم يجري إعادة الصهر. أما العدسات فهي عائلة مكوّنات منفصلة — عدسات LED، والعدسات الخلفية، والعدسات البصرية، والعدسات الدقيقة، وأكثرها بقطر 3–25 mm، تُورَّد سائبة في أكياس أو صواني. ولا تتعامل ماكينة التركيب معها بالسرعة المطلوبة إلا إذا وصلت كل عدسة إلى موضع الالتقاط منفصلة، وفي اتجاه صحيح، وفي متناول فوهة الشفط: وهذا هو عمل نظام التغذية بأكمله.

تغذية العدسات قيد على الإنتاجية بقدر ما هي وظيفة ماكينة. فالخلايا اليدوية تعمل بسرعة الإنسان — نحو 800–1,200 UPH — وترفض 5–15% من العدسات بسبب سوء التوجيه أو التلف أثناء المناولة أو التركيب المزدوج. وتضيف التغذية التلقائية حوضًا اهتزازيًا، ومسارًا حلزونيًا، وبوابات توجيه، واستشعارًا بصريًا، فتبقى العدسة الموجَّهة توجيهًا صحيحًا في انتظارها عند نقطة الالتقاط دائمًا. وتقدّم بقية قائمة المصطلحات هذه تعريفات لتلك المصطلحات.

المصطلحات الأساسية لتقنية SMT والمغذيات

تسلسل المكونات المادية هو: الوعاء ← المسار ← آلية الإفراج ← نقطة الالتقاط ← القناة. وهذه هي المصطلحات التي تصفه.

  • SMT (تقنية التركيب السطحي) — تُثبَّت المكونات مباشرة على سطح لوحة PCB بدلًا من المرور عبر ثقوب محفورة، وهذا ما يجعل اللوحات عالية الكثافة والتركيب الآلي ممكنًا.
  • الالتقاط والتركيب (P&P) — وهي الماكينة التي تلتقط المكوّنات من المغذيات وتضعها على اللوحة المطبّق عليها معجون اللحام؛ وتُقاس ماكينات الالتقاط والتركيب الحديثة بوحدة CPH، وتضع الطرازات الراقية أكثر من 80,000 CPH.
  • قناة المغذي — قناة تغذية مستقلة واحدة: ملف عدسة واحد، ومسار واحد، وموضع التقاط واحد.
  • المغذي الاهتزازي (Vibration Bowl) — جهاز التخزين والتوجيه — وعاء يُدار بنبضات كهرومغناطيسية يدفع العدسات صعودًا على مسار حلزوني، بينما تضبط البوابات والمستشعرات اتجاهها.
  • آلية الإفراج — البوابة الميكانيكية التي تُطلق 1 عدسة بالضبط إلى موضع الالتقاط في كل دورة ماكينة.
  • نقطة الالتقاط (منصة الالتقاط) — الموضع الثابت الذي تلتقي فيه فوهة الشفط بالعدسة.
  • وحدة/ساعة (UPH) — الإنتاجية نفسها التي يقيسها CPH، وتُستخدم عادةً عندما تكون الوحدة المعدودة العدسةَ لا عملية التركيب.
عدسات بصرية مستديرة تدور داخل الوعاء الاهتزازي الأزرق لمغذي العدسات DPS-2
داخل الوعاء: يرفع المسار الحلزوني كل عدسة ويوجهها قبل وصولها إلى آلية الإفراج.

كيف ينقل المغذي الاهتزازي العدسات ويوجّهها

يحوّل المغذي الاهتزازي النبضات الكهربائية إلى حركة حلزونية صغيرة.

  • المحرك — محرك كهرومغناطيسي في القاعدة يدفع الوعاء إلى الأمام ثم يسمح له بالارتداد، فتسير العدسات صعودًا على المسار الحلزوني الداخلي بمسافة جزء من المليمتر في كل مرة.
  • بوابات ضبط الاتجاه — عناصر مشكّلة من المعدن أو النايلون لا تسمح بمرور العدسة إلا إذا كان اتجاهها صحيحًا؛ والعدسة المستلقية أو المقلوبة أو المزدوجة تُدفع عائدة إلى الوعاء أو تُنفَخ خارجًا وتُعاد إلى الدورة.
  • التجهيزات — المسار والبوابات وخصائص التوجيه مُصمّمة حول هندسة عدسة واحدة — ولهذا تحتاج العدسة الثانية إلى تغيير تجهيزات، ولهذا تُسعَّر التجهيزات وملف إعدادات العدسة معًا.

ينقل المسار الخطي العدسات الموجهة من الوعاء إلى فوهة الشفط.

  • مسار خطي — المقطع المستقيم بين نهاية الوعاء ونقطة الالتقاط؛ فهو يخزّن العدسات مؤقتًا حتى لا تنتظر ماكينة الالتقاط والتركيب أبدًا.
  • مستشعرات ليفية بصرية — تكشف الألياف البصرية العابرة أو الانعكاسية العدسة وتعدّها وتؤكد امتلاء المسار، بينما تعدّل وحدة التحكم سعة الاهتزاز للحفاظ على طابور ثابت.
  • مسار النفخ / الرفض — يزيل العدسة التي لا يمكن تغذيتها منتصبة بدلًا من ترك اتجاه سيئ يصل إلى فوهة الشفط.
  • ما الذي يفرّق بين 3,600 UPH والتوقف — طول المسار وعدد المستشعرات وتصميم البوابة — تحدد جودة هذا الجزء ما إذا كان المغذي يحافظ على المعدل عند فراغ الوعاء.
لقطة مقربة لمسار تغذية العدسات وقد استقرت العدسات في جيوب المسار
لقطة قريبة لمسار تغذية العدسات: العدسات مستقرة في جيوب المسار قبل الإطلاق.

مصطلحات التحكم وتقنية الاهتزاز

الاهتزاز مزدوج التردد يعني أن الوعاء والمسار الخطي يُداران بشكل مستقل.

  • محرك دائري (كميات كبيرة) — في DPS-2 يعمل محرك دائري بتردد 50–120 Hz لتحريك العدسات بكميات كبيرة حول الوعاء.
  • قيادة مباشرة (المحاذاة) — محرك ثانٍ يعمل عند 100–200 Hz لمحاذاة العدسات ودفعها على المسار الخطي.
  • لماذا ترددان — وفصلهما يُزيل تداخل الرنين الذي يظهر عندما يضطر محرك واحد إلى أداء المهمتين معًا، فيعمل المغذي سريعًا في التغذية الكلية ولطيفًا في الملّيمترات الأخيرة قبل الالتقاط.
  • السعة — شوط كل نبضة والتحكم العملي في السرعة — فالقليل جدًا يُوقف العدسات على المسار، والكثير جدًا يجعلها تقفز فوق البوابات أو تتصادم وتتخدش.

يحافظ المتحكم على ثبات هذه السعة مع تغيّر الحمل — فالوعاء الممتلئ يتصرف بشكل مختلف عن الوعاء شبه الفارغ.

  • تحكم PID — تغذية راجعة تناسبية–تكاملية–تفاضلية تحافظ على ثبات السعة؛ ويستخدم DPS-2 حلقة PID مستقلة لكل محرك.
  • PLC — الحاسوب الصناعي الذي يشغّل تسلسل العمل؛ ويستخدم DPS-2 وحدة Mitsubishi FX5U ويخزّن حتى 50 ملف إعدادات للعدسات، فيستدعي المشغل وصفة جاهزة بدلًا من إعادة معايرة الماكينة.
  • HMI — شاشة اللمس الخاصة بالمشغل — لوحة Weintek بمقاس 7 بوصات و6 لغات للواجهة (الإنجليزية والصينية والإسبانية والفيتنامية والهندية والتركية).
  • Modbus TCP — البروتوكول المفتوح الذي تستخدمه وحدات التحكم المنطقي المبرمج (PLC) لنشر أعداد الدورات وأعداد المرفوضات وحالة التشغيل إلى حاسوب الخط أو MES.
صف مضخمات مستشعرات الألياف البصرية يكتشف العدسات ويعدّها على مسار المغذي
مضخمات الحساسات: كل قناة تُبلّغ وحدات التحكم المنطقي المبرمج (PLC) بوجود العدسة وعددها وحالات الانحشار.

مصطلحات مقاييس الجودة والعمليات

هذه هي الأرقام التي يُحكم بها على عرض التغذية.

  • معدل الرفض — أي نسبة العدسات التي لا يمكن تركيبها أو التي تفشل في الفحص — فالتغذية اليدوية ترفض عادةً 5–15% (توجيه خاطئ، التقاط مزدوج، تلف من المناولة)، بينما التغذية الآلية ثنائية التردد محدَّدة للاحتفاظ بالرفض تحت 0.5%.
  • Cpk (مؤشر قدرة العملية) — مدى بقاء العملية داخل حدود التفاوت المسموح؛ و1.33 هو خط القبول الشائع، ولا تكون القيم ذات معنى إلا عندما يبلّغ بها المغذي لكل وصفة تشغيل.
  • OEE (الفعالية الكلية للمعدات) — الجهوزية × الأداء × الجودة؛ والأداء بمستوى عالمي يتجاوز 85%، والمغذي الذي يتوقف أو ينسد يُنزل الخط بأكمله تحت هذا المستوى أسرع من أي عيب في ماكينة واحدة.

عمر المكونات والانضباط في العملية هما النصف الثاني من صورة الجودة.
  • MTBF (متوسط الزمن بين الأعطال) — في DPS-2 تصنف وحدات التحكم المنطقي المبرمج (PLC) من Mitsubishi بأكثر من 100,000 ساعة، والصمامات الهوائية من SMC بأكثر من 10 مليون دورة، ومستشعرات Keyence بأكثر من 50,000 ساعة.
  • SPC (التحكم الإحصائي في العمليات) — مع متابعة تلك الأرقام على مخططات التحكم؛ وعندما يسجّل المغذي الأعداد والمرفوضات لكل وردية، يصبح التحكم الإحصائي بالعملية (SPC) تلقائياً بدلاً من يدوي.
  • معدل المردود من أول تمريرة — نسبة اللوحات التي تجتاز الفحص من المرة الأولى — المقياس الذي تتأثر به تغذية العدسات أكثر من غيره، لأن كل عدسة ذات اتجاه خاطئ تصل إلى فوهة الشفط تصبح إعادة عمل أو عدسة مهدورة.
  • التتبع — الصلة بين لوحة منتهية ومعاملات التغذية المستخدمة عليها.
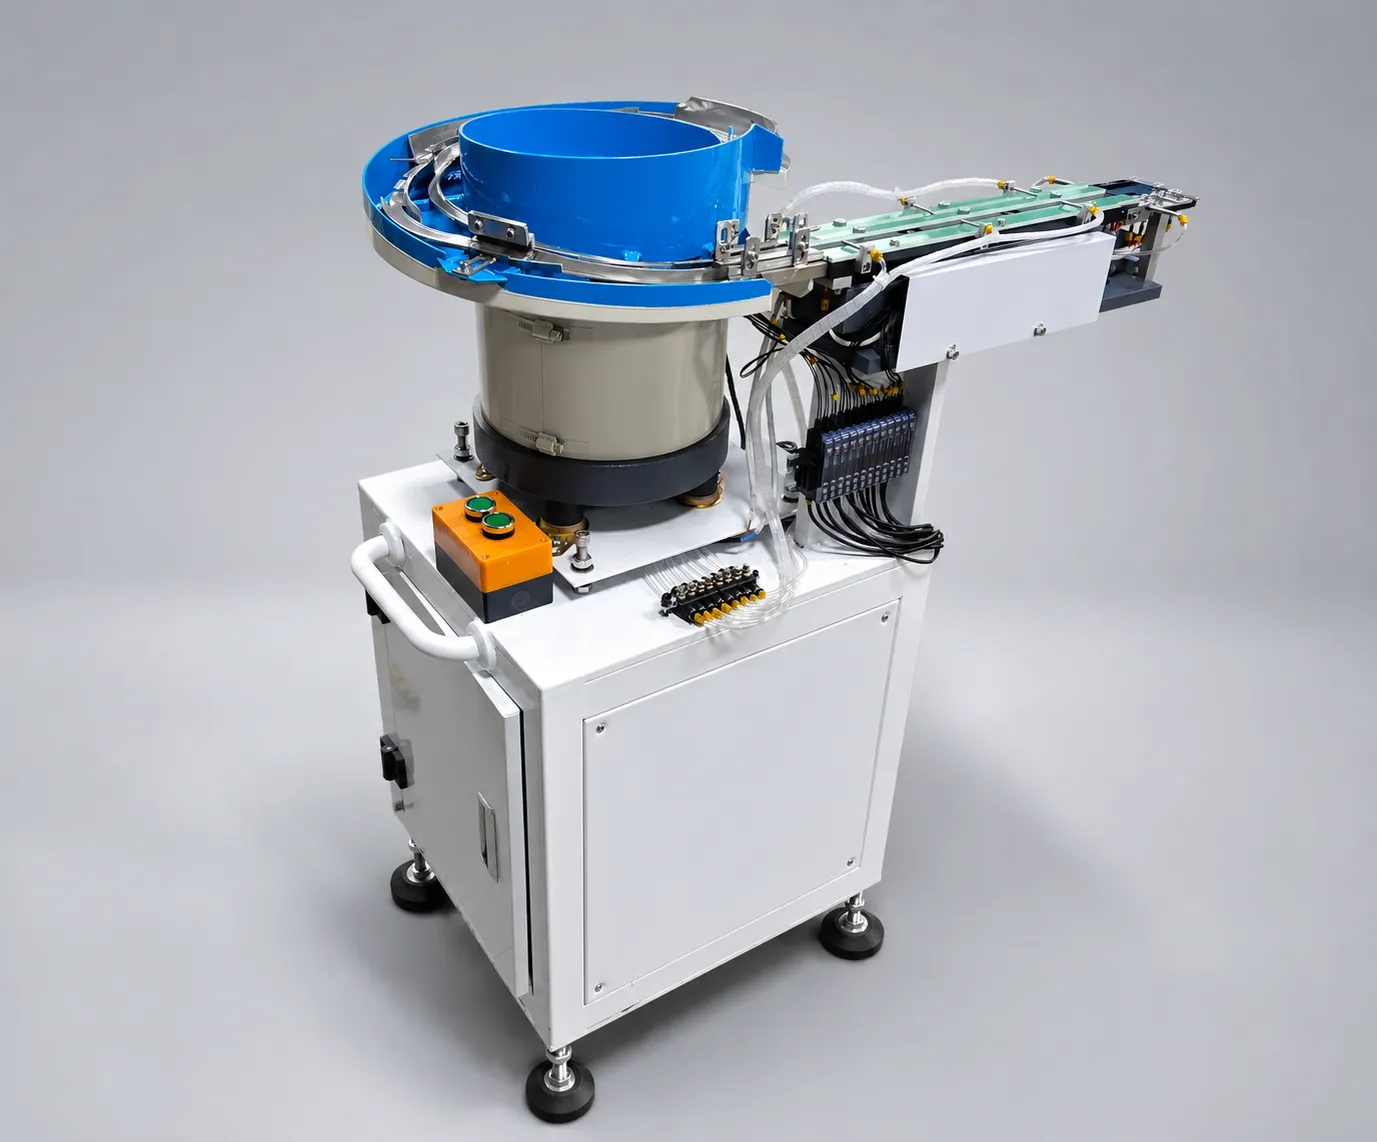
مغذي العدسات DPS-2 أحادي الوعاء مع مسار التفريغ وخزانة التحكم، مصوَّر في الاستوديو
مغذي العدسات DPS-2 أحادي الوعاء: الوعاء ومسار التفريغ وخزانة التحكم.

مصطلحات الإنتاج والتكامل

وقت تغيير المنتج هو المصطلح الذي يحدد جدوى الأتمتة على خط عالي التنوع.

  • وقت تغيير المنتج — الزمن اللازم لتحويل المغذي من نوع عدسة إلى آخر، بما في ذلك التثبيتات ووصفة الضبط — 15–30 دقيقة يدويًا، وأقل من 5 دقائق مع وصفات محفوظة وتثبيتات سريعة التغيير بلا أدوات.
  • ملف إعدادات العدسة — الوصف المخزّن لهندسة العدسة التي صُنعت الأدوات من أجلها.
  • الوصفة — معاملات الاهتزاز التي ثبت نجاحها مع هذا الملف.

يجب موازنة التغذية مع بقية الخط.

  • موازنة الخط — مطابقة خرج المغذي لطلب ماكينة الالتقاط والتركيب كي لا يفرغ أي مخزن وسيط؛ فبمعدل 3,600–7,200 UPH لكل قناة، تغطي 1 أو 2 من القنوات عادةً محطة تركيب العدسات.
  • MES (نظام تنفيذ التصنيع) — برمجيات المصنع التي تستخدم بيانات المغذي لحساب OEE والتتبع والصيانة التنبؤية، متصلة عبر Modbus TCP.
  • ESD (التفريغ الكهروستاتيكي) — الخطر الساكن الذي يتلف العدسات واللوحات؛ فالتهيئة الآمنة ضد التفريغ الكهروستاتيكي (ESD) تُبقي مقاومة السطح في نطاق 10⁶–10⁹ أوم مع التأريض.
  • الصيانة الوقائية — الفترة المجدولة لتنظيف المسارات وفحص تآكل البوابات وتأكيد محاذاة المستشعرات، وهذا ما يجعل أرقام MTBF ذات معنى في الإنتاج اليومي.
عدة مغذيات اهتزازية للعدسات مجمعة ومختبرة على أرض الورشة قبل الشحن
التجميع والتشغيل التجريبي: يُختبر كل مغذي بعدسة العميل قبل الشحن.

شروط التجارة والامتثال واللوجستيات

تظهر شروط التجارة والامتثال في كل عرض سعر وعلى كل صندوق.

  • IATF 16949 — معيار جودة السيارات — ضبط العمليات والتتبع ومنع العيوب لمعدات الإنتاج، وهو ما يعني عمليًا توثيق المعاملات وضبط التغييرات في المغذي.
  • ISO 13485 — معيار الجودة الخاص بالأجهزة الطبية؛ وفي الإنتاج الطبي تدعم JHIMS وثائق التحقق IQ/OQ/PQ على تهيئات DPS-2.
  • ISPM-15 — المعيار الدولي للتغليف الخشبي: تُبخَّر الصناديق وتُوسم بالختم لتقبلها الجمارك في جميع أنحاء العالم.
  • DDP (التسليم مع دفع الرسوم) — وهو شرط التجارة الدولي الذي يتحمل فيه البائع جميع التكاليف حتى الوجهة بما في ذلك الرسوم — وتشحن JHIMS وفق DDP إلى معظم الوجهات، فالسعر المعروض هو السعر المدفوع.

الشروط التجارية تحدد التكلفة الحقيقية للملكية أكثر بكثير من سعر الوعاء المعلن.

  • شروط الدفع — دفعة مقدمة 70% بنظام T/T مع الطلب و30% قبل الشحن، مع إمكانية اعتماد مستندي (L/C) مدفوع عند الاطلاع للعملاء الحاليين.
  • التركيب والتشغيل التجريبي — يقدمها مهندسون معتمدون من JHIMS في الموقع مقابل رسوم؛ أما التدريب عن بعد بالفيديو والوثائق والإرشاد الفني فمجانية.
  • الضمان وقطع الغيار — يغطي الضمان المغذي للمدة المتفق عليها، وتُدرَج أطقم قطع الغيار — البوابات، وحشوات المسار، وألياف المستشعرات، وفلاتر الهواء — في عرض سعر الماكينة، حتى يمكن صيانة الخط دون انتظار شحنة من الخارج.

الشروط التي تحدد فترة الاسترداد

تأتي فترة استرداد المغذي من 4 أرقام: الإنتاجية (اليدوية 800–1,200 UPH مقابل 3,600–7,200 UPH لكل قناة)، ونسبة المرفوضات (5–15% مقابل أقل من 0.5%)، وتغيير المنتج (15–30 دقيقة مقابل أقل من 5)، والعمالة المحررة من تحميل الصواني والفحوص البصرية. وفي مشاريع تغذية العدسات المنشورة من JHIMS يقع الأثر المجمّع في فترة استرداد من 6–11 شهرًا، وهي الأكثر حساسية لتكلفة المرفوضات: فالمصنع الذي يهدر 10% من العدسات يسترد أسرع بكثير من مصنع يهدر 2%.

مصطلحان عمليان يكملان الصورة. اختبار العينة — إرسال 500–800 عدسة لتشغيل تجريبي لمدة 48 ساعة على عدسة العميل — هو أرخص طريقة للتحقق من جودة التوجيه قبل الالتزام بالأدوات. معايير القبول هي الشروط القابلة للقياس المكتوبة في أمر الشراء: الإنتاجية، والحد الأعلى للرفض، وتفاوت المحاذاة، ووقت تغيير المنتج، والوثائق المسلَّمة عند التسليم.

مرجع سريع لمصطلحات تغذية العدسات

استخدم هذا الجدول كورقة ترجمة عند قراءة مواصفات مغذٍ أو عرض سعر. والعمود الأوسط هو التعريف الذي ستجده في ورقة البيانات؛ والعمود الأيمن هو سبب ظهور المصطلح في نقاش تجاري أصلًا.

المصطلح ما معناه لماذا يهم ذلك
SMT تقنية التركيب السطحي (SMT): تُركّب المكونات مباشرة على سطح لوحة PCB. يحدّد العملية التي يجب أن يخدمها المغذي.
CPH / UPH المكونات (أو الوحدات) المعالَجة في الساعة. رقم الإنتاجية الرئيسي في أي عرض.
المغذي الاهتزازي (Vibration Bowl) وعاء يُدار بنبضات كهرومغناطيسية ترفع القطع على طول مسار حلزوني. يخزّن العدسات ويفصلها ويوجّهها.
مسار خطي مقطع مستقيم بين الوعاء ونقطة الالتقاط. يخزّن العدسات احتياطيًا كي لا تنتظر ماكينة الالتقاط والتركيب.
آلية الإفراج بوابة تُطلق عدسة واحدة بالضبط في كل دورة. يمنع الالتقاط المزدوج وسوء التغذية.
بوابة الاتجاه خصيصة شكلية ترفض العدسات ذات الاتجاه الخاطئ. الآلية الأساسية وراء معدل الرفض.
نقطة الالتقاط موضع ثابت حيث تلتقي فوهة الشفط بالعدسة. يحدّد تفاوت المحاذاة في التركيب.
مستشعر ألياف بصرية مستشعر بصري يكتشف العدسات ويعدّها على المسار. يكتشف المسار الفارغ والانحشار فورًا.
الاهتزاز ثنائي التردد محركات مستقلة للوعاء (50–120 Hz) وللمسار (100–200 Hz). سرعة دون التضحية بجودة الاتجاه.
تحكم PID حلقة تغذية راجعة تحافظ على ثبات سعة الاهتزاز. يحافظ على استقرار الإنتاجية مع تفريغ الوعاء.
PLC وحدة تحكم صناعية تدير تسلسل التغذية. يخزن الوصفات ويتيح تغيير المنتج بزر واحد.
HMI لوحة شاشة اللمس للمشغل. تشغيل متعدد اللغات ووضوح الإنذارات.
Modbus TCP بروتوكول اتصالات صناعي مفتوح. يربط المغذي بنظام MES وتقارير OEE.
معدل الرفض نسبة العدسات التي لا يمكن تركيبها أو تفشل في الفحص. اليدوي 5–15% مقابل أقل من 0.5% للتلقائي.
Cpk مؤشر قدرة العملية؛ 1.33 هو حد القبول المعتاد. يثبت أن التغذية قابلة للتكرار، وليست سريعة فقط.
OEE التوافر x الأداء x الجودة؛ مستوى عالمي فوق 85%. يوضح تكلفة توقف المغذي على الخط.
وقت تغيير المنتج زمن تغيير نوع العدسة، بما في ذلك العُدد والوصفة. يدوي 15–30 دقيقة مقابل أقل من 5 دقائق.
تكوين آمن من التفريغ الكهروستاتيكي (ESD) المقاومة السطحية محفوظة عند 10^6–10^9 ohm مع التأريض. يحمي العدسات واللوحات من التلف بالكهرباء الساكنة.
IATF 16949 / ISO 13485 معايير الجودة في قطاعي السيارات والطب. حدد متطلبات التوثيق والتحقق.
ISPM-15 المعيار الدولي للتغليف الخشبي. تجتاز الصناديق التخليص الجمركي دون تأخير.
DDP شرط التجارة الدولية (Incoterm): التسليم بعد سداد الرسوم. سعر واحد شامل حتى الوجهة.

ورقة مرجعية للمؤشرات: التغذية اليدوية مقابل الآلية للعدسات

يجمع الجدول أدناه الأرقام المنشورة التي تُذكر عادة جنبًا إلى جنب في عرض التغذية. وتَعامل مع العمود الأوتوماتيكي كمواصفة يجب التحقق منها عند القبول، لا كادعاء تسويقي: فكل سطر قابل للقياس على عدستك في اختبار عينة.

المؤشر التغذية اليدوية التغذية الأوتوماتيكية DPS-2
الإنتاجية 800–1,200 UPH 3,600–7,200 UPH لكل قناة
معدل الرفض 5–15% أقل من 0.5%
التغيير بين أنواع العدسات 15–30 دقيقة أقل من 5 دقائق مع الوصفات المخزنة
عدد المشغّلين لكل محطة تغذية 1 مشغّل بشكل مستمر لا شيء أثناء الإنتاج
Cpk 1.33 نموذجيًا يُتحقق منها لكل وصفة عند القبول
محاذاة التركيب يعتمد على المشغّل محاذاة الالتقاط ±1 mm
زمن الدورة لكل عدسة الالتقاط والتركيب اليدوي 0.5–1 ثانية لكل عدسة
نطاق مقاسات العدسات محدودة بمهارة اليدين 3–25 mm
الاسترداد غير منطبق 6–11 شهرًا في المشاريع المنشورة
اختبار العينة غير مطلوب 500–800 عدسة، تجربة مجانية لمدة 48 ساعة

كيف تستخدم هذا المعجم في تقييم المغذي

عندما يُعرض عليك مغذٍ، اطلب 5 أرقام مكتوبة: الإنتاجية لكل قناة بوحدة UPH على عدستك، ونسبة المرفوضات المقيسة في تجربة، ووقت تغيير المنتج شاملاً التجهيزات، وتفاوت المحاذاة عند نقطة الالتقاط، ومتوسط الزمن بين الأعطال (MTBF) لمكوّنات التآكل. ثم اسأل عن ملفات العدسات المخزنة فعليًا في وحدات التحكم المنطقي المبرمج (PLC)، وعمّا يحدث عندما يفرغ المسار في منتصف اللوحة — هل تنتظر ماكينة الالتقاط والتركيب، أم يرسل المغذي إشارة توقف مضبوط؟

وأخيرًا، طابِق الشروط مع بياناتك أنت. فإذا كان خطك يغيّر نوع العدسة مرتين أسبوعيًا، هيمن وقت تغيير المنتج على حساب فترة الاسترداد. وإذا كانت تكلفة الهدر لكل عدسة مرتفعة، هيمن معدل الرفض. وإذا كنت تشغّل عدسة واحدة لأشهر، هيمنت الإنتاجية ووقت التشغيل. وقائمة المصطلحات وُضعت كي يتمكن طرفا الطاولة من كتابة تلك الجمل الـ 3 بالوحدات نفسها.

صفحات ذات صلة في هذه المجموعة المعرفية

هذه القائمة المرجعية للمصطلحات هي الصفحة المرجعية لمجموعة من 4 أجزاء حول تغذية العدسات. اقرأها بالترتيب عند تحديد مواصفات محطة تغذية جديدة، أو انتقل مباشرةً إلى دليل استكشاف الأعطال إذا كان المغذي يعمل بالفعل.

  • نظرة عامة على منتج DPS-2 — ما هي الماكينة وأي عدسات تغذي.
  • DPS-2 FAQ — الأسئلة التجارية وأسئلة العُدد التي يطرحها المشترون أولاً.
  • مقارنة بين اليدوي والتلقائي — يحوّل الحجم والتنوع إلى قرار.
  • دليل استكشاف الأعطال — الأعطال التي يواجهها المشغل بعد التركيب.

اطّلع على الأدلة المرتبطة أدناه.

الأسئلة الشائعة

ما هو المغذي الاهتزازي؟▼
جهاز أوتوماتيكي يستخدم اهتزازًا كهرومغناطيسيًا لتحريك القطع على طول مسار، مع توجيهها بواسطة بوابات وحساسات قبل إيصالها إلى نقطة التقاط — بديلًا عن المناولة اليدوية للقطع.
ما هو UPH؟▼
وحدة/ساعة (UPH) — عدد المكونات التي تُعالج في 1 ساعة. تسجل التغذية اليدوية للعدسات 800–1,200 UPH، بينما يغذي DPS-2 بـ 3,600–7,200 UPH لكل قناة.
ما هو معدل الرفض؟▼
نسبة الأجزاء التي تفشل في التركيب أو الفحص. ترفض التغذية اليدوية للعدسات عادة 5–15%، بينما تبقى التغذية الأوتوماتيكية ثنائية التردد تحت 0.5%.
ما هو التحكم بـ PID؟▼
خوارزمية تحكم بالتغذية الراجعة (التناسبي–التكاملي–التفاضلي) تضبط الخرج باستمرار للحفاظ على قيمة مرجعية محددة. وفي المغذيات تحافظ على استقرار سعة الاهتزاز رغم تغيّر الحمل.
ما الاهتزاز ثنائي التردد؟▼
بنية مسجلة ببراءة اختراع لـ JHIMS تستخدم محركين مستقلين — دائري (50–120 Hz) للحركة الكمية ومباشر (100–200 Hz) للمحاذاة الدقيقة — ولكل منهما متحكم PID خاص به. راجع مقارنة فنية.
ما هي أدوات المغذي؟▼
الأجزاء الميكانيكية المخصصة — حشوة الوعاء، والمسار، وبوابة التوجيه — المطابقة لهندسة 1 عدسة محددة حتى يتمكن المغذي من توجيهها بموثوقية.
ما هي تغذية العدسات في SMT؟▼
تغذية العدسات هي العملية التي توصل العدسات البصرية إلى ماكينة الالتقاط والتركيب مفصولةً وموجَّهةً ومرصوصةً في نقطة الالتقاط. وهي تحل محل التحميل اليدوي من الصواني، الذي يعمل بمعدل 800–1,200 UPH مع نسبة رفض 5–15%.
ما الفرق بين UPH و CPH؟▼
كلاهما يقيس الإنتاج لكل ساعة. ويحسب CPH عمليات تركيب المكونات وهو التقييم القياسي لماكينات الالتقاط والتركيب؛ ويحسب UPH الوحدات التي تُغذَّى ويُستخدم عادة لمغذي العدسات، حيث تقدم القناة الواحدة 3,600–7,200 عدسة في الساعة.
ما المقصود بآلية الإفراج المنفرد في المغذي الاهتزازي؟▼
آلية الإفراج (Escapement) هي البوابة في نهاية المسار الخطي التي تُطلق عدسة واحدة بالضبط في كل دورة ماكينة. وهي تمنع الالتقاط المزدوج وتُبقي عدسة واحدة في انتظار نقطة الالتقاط.
ما هي بوابة التوجيه؟▼
بوابة التوجيه عنصر مشكَّل من المعدن أو النايلون على المسار الحلزوني لا يمرر إلا العدسة ذات التوجيه الصحيح. وتُعاد العدسات المستلقية أو المقلوبة أو المزدوجة إلى الوعاء، وهذا ما يخفض معدل العيوب إلى أقل من 0.5%.
ماذا يخبرني Cpk عن مغذي العدسات؟▼
يقيس Cpk مدى تكرارية التزام المغذي بسماحيته. وحدّ القبول المعتاد هو Cpk 1.33، ولأن Cpk خاص بكل وصفة تشغيل فينبغي التحقق منه بعدستك أنت لا نقله عن ورقة بيانات.
ما المقصود بـ OEE ولماذا تؤثر التغذية فيه؟▼
تُحسب الفعالية الكلية للمعدات (OEE) بضرب الجاهزية والأداء والجودة؛ والأداء العالمي يتجاوز 85%. والمغذي الذي ينحشر أو يفرغ في منتصف اللوحة يوقف ماكينة الالتقاط والتركيب، لذا فإن زمن تشغيل التغذية يحدد سقف الخط بأكمله.
ما وقت تغيير المنتج في تغذية العدسات؟▼
وقت تغيير المنتج هو الزمن الكلي لتحويل المغذي إلى نوع عدسة آخر، بما في ذلك الأدوات والوصفة. والتغذية اليدوية تحتاج 15–30 دقيقة؛ أما المغذي المُتحكَّم فيه بـ PLC مع وصفات محفوظة وأدوات لا تحتاج إلى عدد يدوية فينجزه في أقل من 5 دقائق.
ما هي تهيئة المغذي الآمنة من التفريغ الإلكتروستاتيكي (ESD)؟▼
إنه مغذي مُصمَّم ومؤرَّض بحيث تبقى مقاومة السطح ضمن نطاق 10^6–10^9 أوم، مما يحمي العدسات واللوحات من التفريغ الإلكتروستاتيكي أثناء التغذية والتركيب.
ما هو ISPM-15 ولماذا يهم؟▼
ISPM-15 هو المعيار الدولي للتغليف الخشبي. تُبخَّر صناديق JHIMS وتُوسَم وفقًا له، لذا تجتاز الماكينة الجمرك في معظم الدول دون معالجة إضافية.
ما هو DDP وهل تشحن JHIMS بنظام DDP؟▼
DDP (التسليم مع دفع الرسوم) تعني أن البائع يتحمّل جميع التكاليف حتى الوجهة، بما في ذلك الرسوم الجمركية. وتشحن JHIMS بنظام DDP إلى معظم الوجهات، لذا فالسعر المعروض هو السعر المدفوع.
ما شروط الدفع لدى JHIMS؟▼
الشروط القياسية: 70% T/T دفعة مقدمة مع الطلب و30% T/T قبل الشحن. ويمكن للعملاء الحاليين استخدام L/C للدفع عند الاطلاع.
هل التركيب وتدريب المشغلين مشمولان؟▼
توفر JHIMS التركيب في الموقع والتشغيل التجريبي وتدريب المشغلين على يد مهندسين معتمدين — وتتوفر الخدمة في الموقع مقابل رسوم. أما التدريب بالفيديو عن بُعد، ودعم الوثائق، والإرشاد الفني، فمجانية.
ما اختبار العينات وكم عدسة يلزم؟▼
اختبار العينة هو تشغيل تجريبي لعدستك على المغذي قبل الالتزام بالتجهيزات. وتُشغّل JHIMS 500–800 عدسة في اختبار مجاني لمدة 48 ساعة، وتقدّم تقريرًا عن جودة الاتجاه والإنتاجية.
ما مقاسات العدسات التي يتعامل معها مغذي DPS-2؟▼
صُمِّم DPS-2 للعدسات البصرية وعدسات LED بمقاسات قطرية من 3 mm إلى 25 mm، مع تثبيتات مطابقة لهندسة كل عدسة. وأي عدسة خارج هذا النطاق تُعالَج كمشروع تثبيتات مخصص.
كم مغذيًا يحتاج 1 خط؟▼
وازِن إنتاج القناة مع طلب ماكينة الالتقاط والتركيب: مع 3,600–7,200 UPH لكل قناة، تغطي 1 أو 2 قناة عادةً محطة تركيب العدسات. وتضيف الخطوط ذات التنوع العالي قنوات لتجنب تغيير المنتج عند كل تبديل للعدسات.
ما هو MTBF وأي الأجزاء أكثر أهمية؟▼
MTBF هو متوسط الزمن بين الأعطال، ويُستخدم لمقارنة عمر المكونات. وفي DPS-2، تُصنَّف وحدات PLC بأكثر من 100,000 ساعة، وصمامات SMC بأكثر من 10 ملايين دورة، ومستشعرات Keyence بأكثر من 50,000 ساعة.
فيمَ يُستخدم Modbus TCP في المغذي؟▼
Modbus TCP هو البروتوكول المفتوح الذي تستخدمه وحدات التحكم المنطقي المبرمج (PLC) في المغذي لنشر أعداد الدورات وأعداد المرفوضات وحالة التشغيل إلى حاسوب خط الإنتاج أو نظام MES، وهو ما يجعل تقارير الفعالية الكلية للمعدات (OEE) والتتبع تلقائية.
ما هو IATF 16949 وهل يؤثر على شراء المغذي؟▼
IATF 16949 هي معيار الجودة الخاص بقطاع السيارات. وهي تشترط ضبط العمليات والتتبع ومنع العيوب في معدات الإنتاج، لذلك فإن توثيق المعلمات وضبط التغييرات جزء من المواصفة وليس إضافة عليها.
كيف يشير المغذي إلى حدوث انحشار؟▼
تراقب مستشعرات الألياف البصرية على المسار الخطي وجود العدسات وتدفقها. وإذا خلا المسار أو توقفت عدسة عن الحركة، يرفع المتحكم إنذارًا على واجهة الإنسان والآلة (HMI) ويبلّغ عن الحالة عبر Modbus TCP بدلًا من ترك ماكينة الالتقاط والتركيب تنتظر بلا نهاية.
هل يحتاج المغذي إلى صيانة دورية؟▼
نعم. تُعدّ المسارات والبوابات وألياف الاستشعار من قطع التآكل: فالتنظيف المجدول وفحص البوابات يحافظان على جدوى أرقام MTBF المنشورة، كما تُسعَّر أطقم قطع الغيار مع الماكينة كي يمكن صيانة الخط دون انتظار الشحن من الخارج.

هل لديك مصطلح تقترحه؟

اتصل بمهندسينا لاقتراح مصطلح لهذا المعجم، أو استفسر عن أتمتة تغذية العدسات لخطك.

هذه المصطلحات عمليًا: شاهد مغذي العدسات الاهتزازي (Vibration Bowl) على ماكينة الالتقاط والتركيب و التغذية التلقائية لعدسات LED في الإنتاج. مزيد من لقطات الماكينات والمصنع على قناة JHIMS على YouTube.


📞 (86-755) 86700443✉ [email protected]



















