Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00
Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00

Un glosar practic al alimentării cu lentile pentru SMT: 30 de termeni, plus cifrele de capacitate, rebut și schimbare de tip din spatele lor și modul în care puteți verifica fiecare valoare pe lentila dumneavoastră.

30 de termeni esențiali pe care orice inginer SMT, manager de producție și specialist în achiziții ar trebui să îi cunoască — definiți, grupați și traduși în cifrele care decid capacitatea, randamentul și recuperarea investiției.
O linie SMT (montare pe suprafață) tipărește pastă de lipit, inspectează depunerea, montează componentele, apoi retopește (reflow). Lentilele sunt o familie de componente separată — lentile LED, de iluminare de fundal (backlight), optice și micro-lentile, majoritatea cu diametrul între 3–25 mm, livrate în vrac în pungi sau tăvi. Mașina de montare (pick and place) le manipulează la viteză doar dacă fiecare lentilă ajunge în poziția de preluare separat, orientată corect și la îndemâna duzei: aceasta este întreaga sarcină a sistemului de alimentare.
Alimentarea cu lentile este o constrângere de debit (throughput) tot atât cât este o funcție a mașinii. Celulele manuale rulează la viteza omului — aproximativ 800–1.200 UPH — și resping 5–15 % din lentile din cauza orientării greșite, a deteriorării la manipulare sau a montării duble. Alimentarea automată adaugă o cupă vibrantă, o pistă spirală, porți de orientare și detecție optică, astfel încât o lentilă orientată corect așteaptă întotdeauna la punctul de preluare. Restul acestui glosar definește acești termeni.
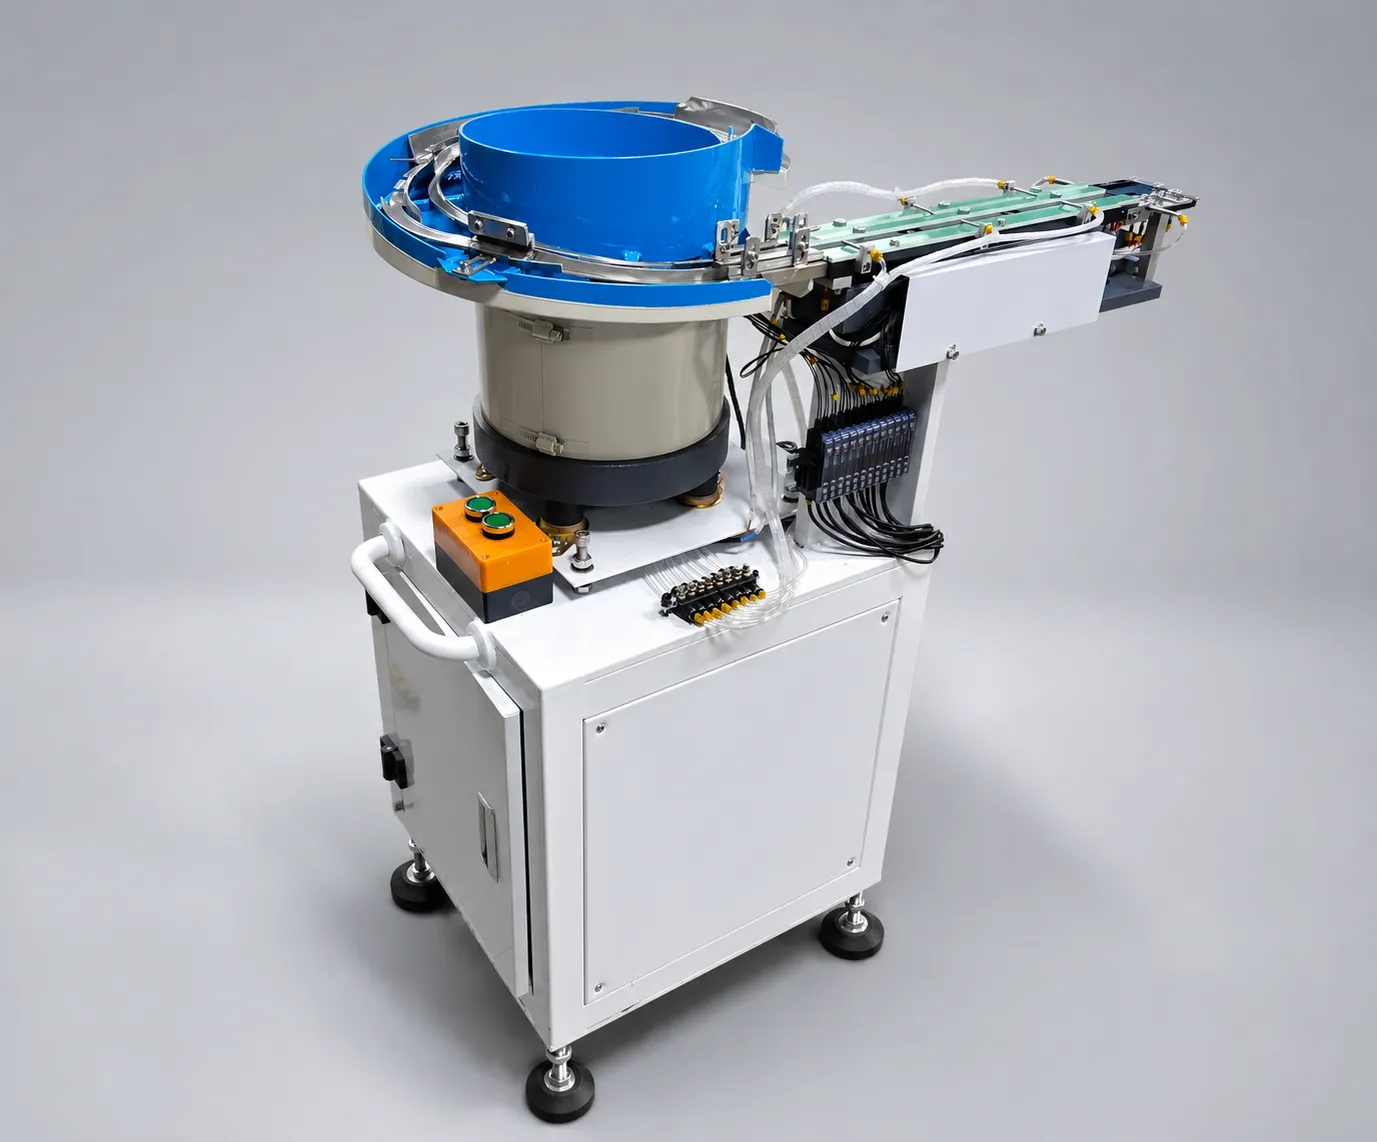
Lanțul hardware merge de la cupă → pistă → mecanism de eliberare (escapement) → punct de preluare → canal. Aceștia sunt termenii care îl descriu.

Un alimentator vibrant cu cupă transformă impulsurile electrice într-o mică mișcare elicoidală.
Pista liniară transportă lentilele orientate de la cupă la duză.

Vibrația cu două frecvențe înseamnă că cupa și pista liniară sunt acționate independent.
Automatul menține acea amplitudine constantă pe măsură ce sarcina se schimbă — o cupă plină se comportă diferit de una aproape goală.

Acestea sunt cifrele după care este judecată o ofertă de alimentare.
Durata de viață a componentelor și disciplina de proces sunt a doua jumătate a imaginii calității.
Timpul de schimbare este termenul care decide dacă automatizarea se amortizează pe o linie cu sortiment variat.
Alimentarea trebuie echilibrată cu restul liniei.

Termenii comerciali și de conformitate apar pe fiecare ofertă și pe fiecare ladă.
Termenii comerciali decid costul real de proprietate mult mai mult decât prețul de listă al cupei.
Amortizarea alimentatorului provine din patru cifre: debitul (800–1.200 UPH manual față de 3.600–7.200 UPH pe canal), rebutul (5–15 % față de sub 0,5 %), timpul de schimbare (15–30 de minute față de sub 5) și forța de muncă eliberată de la încărcarea tăvilor și de la verificările vizuale. În proiectele de alimentare cu lentile JHIMS publicate, efectul combinat ajunge la o amortizare de 6–11 luni, cea mai sensibilă la costul rebutului: o fabrică ce casează 10 % din lentile își recuperează investiția mult mai repede decât una ce casează 2 %.
Doi termeni practici completează tabloul. Un test pe eșantion — trimiterea a 500–800 de lentile pentru o probă de 48 de ore pe lentila clientului — este cea mai ieftină modalitate de a verifica calitatea orientării înainte de a comanda sculele. Criterii de recepție sunt condițiile măsurabile scrise în comandă: debitul, plafonul de rebut, toleranța de aliniere, timpul de schimbare și documentația livrată la predare.
Folosiți acest tabel ca fișă de traducere atunci când citiți o specificație de alimentator sau o ofertă. Coloana din mijloc este definiția pe care o găsiți într-o fișă tehnică; coloana din dreapta este motivul pentru care termenul apare într-o discuție comercială.
| Termen | Ce înseamnă | De ce contează |
|---|---|---|
| SMT | Tehnologia de montare pe suprafață: componente montate direct pe suprafața PCB. | Definește procesul pe care alimentatorul trebuie să îl deservească. |
| CPH / UPH | Componente (sau unități) procesate pe oră. | Cifra principală a debitului din orice ofertă. |
| Alimentator vibrant cu cupă (vibratory bowl feeder) | Bol acționat de impulsuri electromagnetice, care ridică piesele de-a lungul unei piste spiralate. | Stochează, separă și orientează lentilele. |
| Pistă liniară | Secțiunea dreaptă dintre bol și punctul de preluare. | Menține un stoc tampon de lentile, astfel încât mașina de montare să nu aștepte niciodată. |
| Mecanism de eliberare (escapement) | Poartă care eliberează exact o lentilă pe ciclu. | Împiedică preluările duble și alimentările defectuoase. |
| Poartă de orientare | Element profilat care respinge lentilele orientate greșit. | Mecanismul central din spatele ratei de rebut. |
| Punct de preluare | Poziție fixă în care duza intră în contact cu lentila. | Determină toleranța de aliniere la montare. |
| Senzor cu fibră optică | Senzor optic care detectează și numără lentilele de pe pistă. | Detectează imediat pista goală și blocajele. |
| Vibrație cu frecvență duală | Acționări independente pentru bol (50–120 Hz) și pistă (100–200 Hz). | Viteză fără compromisuri la calitatea orientării. |
| Reglare PID | Buclă de reacție (feedback) care menține constantă amplitudinea vibrației. | Menține debitul stabil pe măsură ce bolul se golește. |
| PLC (automat programabil) | Controller industrial care rulează secvența de alimentare. | Stochează rețete și permite schimbarea rețetei dintr-o singură atingere. |
| HMI (interfață om–mașină) | Panou tactil pentru operator. | Operare în mai multe limbi și vizibilitate clară a alarmelor. |
| Modbus TCP | Protocol industrial de comunicație deschis. | Conectează alimentatorul (feeder) la MES și la raportarea OEE. |
| Rata de rebut | Ponderea lentilelor care nu pot fi montate sau cad la inspecție. | 5–15 % manual, față de sub 0,5 % automat. |
| Cpk | Indicele de capabilitate a procesului; 1,33 este pragul obișnuit de acceptare. | Demonstrează că alimentarea este repetabilă, nu doar rapidă. |
| OEE | Disponibilitate × performanță × calitate; nivel de clasă mondială peste 85 %. | Arată cât costă alimentatorul (feeder) linia atunci când se blochează. |
| Timp de schimbare | Timpul de schimbare a tipului de lentilă, inclusiv sculele și rețeta. | 15–30 de minute manual, față de sub 5 minute. |
| Configurație protejată ESD | Rezistență de suprafață menținută la 10^6–10^9 ohm, cu împământare. | Protejează lentilele și plăcile împotriva deteriorării electrostatice. |
| IATF 16949 / ISO 13485 | Standarde de calitate pentru industria auto și cea medicală. | Determină cerințele de documentație și de validare. |
| ISPM-15 | Standard internațional pentru ambalaje din lemn. | Lăzile trec vama fără întârzieri. |
| DDP | Incoterm DDP (taxe vamale plătite la destinație). | Un singur preț, totul inclus, până la destinație. |
Tabelul de mai jos reunește cifrele publicate care sunt, de regulă, prezentate una lângă alta într-o ofertă de alimentare. Tratați coloana „automat” ca pe o specificație de verificat la recepție, nu ca pe o afirmație de marketing: fiecare rând poate fi măsurat pe lentila dumneavoastră în cadrul unui test de probă.
| Indicator | Alimentare manuală | Alimentare automată DPS-2 |
|---|---|---|
| Debit | 800–1.200 UPH | 3.600–7.200 UPH pe canal |
| Rata de rebut | 5–15 % | sub 0,5 % |
| Schimbare între tipuri de lentile | 15–30 de minute | sub 5 minute cu rețete stocate |
| Operatori pe stație de alimentare | 1 operator în permanență | niciunul în timpul producției |
| Cpk | 1,33 tipic | verificat pe fiecare rețetă la recepție |
| Alinierea la montare | depinde de operator | aliniere la preluare de ±1 mm |
| Timp de ciclu pe lentilă | montare manuală (pick and place) | 0,5–1 secundă pe lentilă |
| Interval dimensiune lentilă | limitat de îndemânare | 3–25 mm |
| Recuperarea investiției | nu se aplică | 6–11 luni în proiectele publicate |
| Test pe mostre | nu este necesar | 500–800 de lentile, test gratuit de 48 de ore |
Când vi se oferă un alimentator (feeder), cereți cinci cifre în scris: debitul pe canal în UPH pe lentila dumneavoastră, rata de rebut măsurată într-un test, timpul de schimbare cu sculele incluse, toleranța de aliniere la punctul de preluare și MTBF-ul componentelor supuse uzurii. Apoi întrebați ce profiluri de lentile sunt deja stocate în PLC și ce se întâmplă când pista se golește în mijlocul panoului — mașina de montare așteaptă sau alimentatorul semnalează o oprire controlată?
În final, raportați termenii la propriile date. Dacă linia dumneavoastră schimbă tipul de lentilă de două ori pe săptămână, timpul de schimbare domină calculul de amortizare. Dacă costul rebutului pe lentilă este ridicat, rata de rebut domină. Dacă rulați o singură lentilă luni întregi, debitul și disponibilitatea domină. Glosarul există pentru ca aceste trei propoziții să poată fi scrise în aceleași unități de ambele părți ale mesei.
Acest glosar este pagina de referință a unui grup de patru materiale despre alimentarea lentilelor. Citiți-le în ordine atunci când dimensionați o stație de alimentare nouă sau treceți direct la ghidul de depanare dacă un alimentator (feeder) este deja în funcțiune.
Consultați ghidurile linkate mai jos.
 Ghid de achizițieCum să alegeți un alimentator de lentile pentru SMT (2026)Un parcurs de achiziție în 8 pași, un scorecard al furnizorului și o comparație între dublă și unică frecvențăCitiți articolul →
 Studiu de cazStudiu de caz: ROI-ul alimentatorului (feeder) de lentile SMTEvoluție reală a KPI: rata defectelor 12 %→0,3 %, UPH 900→3420, amortizare în 7 luniCitiți articolul →GlosarGlosar de alimentare a lentilelor SMTTerminologie pentru alimentarea vibrantă, controlul PID și indicatorii UPH.Citiți glosarul →
 ComparațieAlimentator vibrant (vibratory feeder) cu frecvență dublă vs. unicăComparație tehnică a celor două tehnologii de vibrațieCitiți articolul →
 ComparațieAlimentator (feeder) de lentile SMT manual vs. automatCare metodă de alimentare este potrivită pentru producția dumneavoastră?Citiți articolul →
 ProdusCunoștințe despre produsul DPS-2Ce este DPS-2, cum funcționează și ce poate alimenta.Citiți mai mult →
Contactați inginerii noștri pentru a propune un termen pentru acest glosar sau pentru a întreba despre automatizarea alimentării cu lentile pentru linia dumneavoastră.
Acești termeni în practică: urmăriți alimentatorul vibrant de lentile (vibratory feeder) pe o mașină de montare (pick and place) și alimentarea automată cu lentile LED în producție. Mai multe imagini cu mașini și cu fabrica găsiți pe canalul JHIMS de YouTube.















