อภิธานศัพท์การป้อนเลนส์ SMT และระบบอัตโนมัติ | JHIMS

อภิธานศัพท์ใช้งานจริงเรื่องการป้อนเลนส์ด้วย SMT: 30 คำศัพท์ พร้อมตัวเลขกำลังการผลิต อัตราของเสีย และเวลาเปลี่ยนรุ่นที่อยู่เบื้องหลังแต่ละคำ และวิธีตรวจสอบตัวเลขแต่ละตัวกับเลนส์ของท่าน

อภิธานศัพท์

รวมคำศัพท์การป้อนเลนส์ SMT และระบบอัตโนมัติ

30 คำศัพท์จำเป็นที่วิศวกร SMT ผู้จัดการฝ่ายผลิต และผู้ทำงานด้านจัดซื้อทุกคนควรรู้ พร้อมคำนิยาม จัดกลุ่มไว้ และแปลงเป็นตัวเลขที่กำหนดกำลังการผลิต Yield และระยะเวลาคืนทุน

คำตอบโดยตรง: การป้อนเลนส์คือขั้นตอนที่ส่งเลนส์ออปติกให้เครื่องหยิบวางชิ้นส่วน (Pick and Place) ในทิศทางที่ถูกต้อง ด้วยความเร็วที่เหมาะสม ทีละชิ้น ในเซลล์แบบแมนนวล ผู้ปฏิบัติงานจะบรรจุถาดและวางเลนส์ด้วยมือ ซึ่งโดยทั่วไปได้ 800–1,200 UPH อัตราของเสีย 5–15% และเวลาเปลี่ยนรุ่นระหว่างชนิดเลนส์ 15–30 นาที ส่วน Vibratory Bowl Feeder (ถาดสั่น) ที่ขับด้วยความถี่คู่ เรียกคืน Recipe ผ่าน PLC และตรวจจับด้วยไฟเบอร์ออปติก ให้กำลังการผลิต 3,600–7,200 UPH ต่อช่อง รักษาอัตราของเสียให้ต่ำกว่า 0.5% และเปลี่ยนชนิดเลนส์ได้ในไม่ถึง 5 นาที อภิธานศัพท์นี้อธิบาย 30 คำที่ปรากฏในสเปกของฟีดเดอร์ ใบเสนอราคา และรายงานการตรวจรับ พร้อมชี้ว่าตัวเลขใดเป็นตัวกำหนดกำลังการผลิต Yield และระยะเวลาคืนทุนจริง

ประเด็นสำคัญที่ได้

  • 130 อธิบายคำศัพท์
  • 23,600–7,200 UPH ต่อช่อง
  • 3<0.5% เป้าหมายอัตราของเสีย
  • 4<5 นาที การเปลี่ยนรุ่น

การป้อนเลนส์ในสายการผลิต SMT หมายถึงอะไร

สายการผลิต SMT พิมพ์ครีมบัดกรี ตรวจสอบครีมที่พิมพ์ วางชิ้นส่วน แล้วจึงรีโฟลว์ เลนส์เป็นชิ้นส่วนอีกกลุ่มหนึ่งแยกต่างหาก ได้แก่ เลนส์ LED แบ็คไลท์ เลนส์ออปติก และเลนส์ขนาดเล็ก ส่วนใหญ่มีขนาด 3–25 mm ส่งมอบแบบหลวมในถุงหรือถาด เครื่องวางชิ้นส่วนจะทำได้เร็วก็ต่อเมื่อเลนส์แต่ละชิ้นมาถึงตำแหน่งหยิบโดยแยกออกจากกัน หันถูกทิศทาง และอยู่ในระยะถึงของหัวดูด ซึ่งเป็นหน้าที่ทั้งหมดของระบบป้อนชิ้น

การป้อนเลนส์เป็นข้อจำกัดด้านกำลังการผลิตไม่น้อยไปกว่าที่เป็นฟังก์ชันของเครื่อง สถานีแบบใช้มือเดินที่ความเร็วของคน คือประมาณ 800–1,200 UPH และคัดเลนส์ออก 5–15% จากการหันผิดทิศ ความเสียหายจากการจับต้อง หรือการวางซ้ำ การป้อนอัตโนมัติเพิ่มถาดสั่น รางเกลียว ประตูจัดทิศทาง และเซ็นเซอร์ออปติกเข้าไป เพื่อให้มีเลนส์ที่หันถูกทิศทางรออยู่ที่จุดหยิบเสมอ ส่วนที่เหลือของอภิธานศัพท์นี้นิยามคำเหล่านี้

คำศัพท์หลักด้าน SMT และเทคโนโลยีฟีดเดอร์ (Feeder)

ห่วงโซ่อุปกรณ์เรียงตามลำดับ ถาดสั่น → ราง → กลไกปล่อยชิ้น (escapement) → จุดหยิบ → ช่องป้อน (channel) นี่คือศัพท์ที่ใช้อธิบายระบบนี้

  • SMT (เทคโนโลยีการประกอบชิ้นส่วนอิเล็กทรอนิกส์บนผิวแผงวงจร) — ชิ้นส่วนถูกติดตั้งบนผิวของ PCB โดยตรงแทนการเสียบผ่านรูเจาะ ซึ่งเป็นสิ่งที่ทำให้แผงความหนาแน่นสูงและการวางชิ้นส่วนอัตโนมัติเป็นไปได้
  • การหยิบวางชิ้นส่วน (P&P) — เครื่องที่หยิบชิ้นส่วนจากฟีดเดอร์ (Feeder) แล้ววางลงบนแผงที่ปาดครีมบัดกรีไว้ Mounter รุ่นใหม่วัดกำลังการผลิตเป็น CPH (ชิ้นต่อชั่วโมง) และรุ่นระดับสูงวางได้มากกว่า 80,000 CPH
  • ช่องฟีดเดอร์ (Feeder) — หนึ่งรางป้อนงานอิสระ: หนึ่งแบบเลนส์ หนึ่งราง หนึ่งจุดหยิบ
  • Vibratory Bowl Feeder (ถาดสั่น) — อุปกรณ์กักเก็บและจัดทิศทางชิ้นงาน — ถาดที่ขับเคลื่อนด้วยพัลส์แม่เหล็กไฟฟ้า ซึ่งพาเลนส์ไต่ขึ้นตามรางวนเป็นเกลียว ขณะที่ประตูกั้นและเซ็นเซอร์เป็นตัวกำหนดทิศทาง
  • เอสเคปเมนต์ (Escapement) — ประตูกลไกที่ปล่อยเลนส์ออกมาพอดีหนึ่งตัวสู่ตำแหน่งรับชิ้นงานในแต่ละรอบการทำงานของเครื่อง
  • จุดหยิบชิ้นงาน (แท่นหยิบชิ้นงาน) — ตำแหน่งคงที่ที่หัวดูดบรรจบกับเลนส์
  • UPH (ชิ้นต่อชั่วโมง) — กำลังการผลิตเดียวกับ CPH มักใช้เมื่อหน่วยที่นับคือเลนส์ ไม่ใช่จำนวนครั้งในการวางชิ้นส่วน
เลนส์ออปติกทรงกลมไหลเวียนอยู่ในถาดสั่นสีน้ำเงินของฟีดเดอร์ (Feeder) เลนส์ DPS-2
ภายในถาดสั่น: รางเกลียวจะยกและจัดทิศทางเลนส์ทีละตัวก่อนส่งถึงชุดปล่อยชิ้นงาน

ถาดสั่น (Vibratory Bowl Feeder) เคลื่อนย้ายและจัดทิศทางเลนส์อย่างไร

ถาดสั่น (Vibratory Bowl Feeder) แปลงพัลส์ไฟฟ้าให้เป็นการเคลื่อนที่แบบเกลียวขนาดเล็ก

  • ไดรฟ์ — ตัวขับแม่เหล็กไฟฟ้าที่ฐานดันถาดสั่นไปข้างหน้าแล้วปล่อยให้ดีดกลับ เลนส์จึงค่อย ๆ ไต่ขึ้นตามรางเกลียวภายในทีละเสี้ยวของมิลลิเมตร
  • ประตูกำหนดทิศทาง — ชิ้นส่วนโลหะหรือไนลอนขึ้นรูปที่ยอมให้เฉพาะเลนส์ที่หันถูกด้านผ่านไปได้ เลนส์ที่นอนราบ คว่ำ หรือซ้อนกันจะถูกดันกลับเข้าถาดหรือถูกเป่าออกแล้ววนกลับมาใหม่
  • เครื่องมือจับยึด — ราง ประตูกั้น และชิ้นส่วนกำหนดทิศทางถูกออกแบบให้พอดีกับรูปทรงเลนส์เพียงแบบเดียว — นี่คือเหตุผลที่เลนส์แบบที่สองต้องเปลี่ยนอุปกรณ์จับยึด (tooling) และเป็นเหตุผลที่อุปกรณ์จับยึดกับรูปทรงเลนส์ต้องเสนอราคาไปด้วยกัน

รางนำเชิงเส้นจะลำเลียงเลนส์ที่จัดทิศทางแล้วจากถาดสั่นไปยังหัวดูด (Nozzle)

  • รางนำทางเชิงเส้น — ส่วนตรงระหว่างปลายถาดกับจุดหยิบชิ้นงาน ทำหน้าที่บัฟเฟอร์เลนส์ไว้ เพื่อให้เครื่องหยิบวางไม่ต้องรอ
  • เซนเซอร์ไฟเบอร์ออปติก — ไฟเบอร์แบบ through-beam หรือแบบสะท้อนตรวจจับเลนส์ นับจำนวน และยืนยันว่ารางเต็ม ขณะที่ตัวควบคุมปรับแอมพลิจูดการสั่นเพื่อรักษาคิวให้สม่ำเสมอ
  • ช่องเป่าลม / รางคัดแยกของเสีย — คัดเลนส์ที่ไม่สามารถป้อนในแนวตั้งตรงออกไป แทนที่จะปล่อยให้ทิศทางที่ผิดไปถึงหัวดูด
  • อะไรที่ทำให้ 3,600 UPH ต่างจากการหยุดชะงัก — ความยาวราง จำนวนเซนเซอร์ และการออกแบบประตูกั้น — คุณภาพของส่วนนี้เป็นตัวชี้ขาดว่าฟีดเดอร์จะรักษาอัตราการป้อนได้หรือไม่เมื่อถาดสั่นใกล้ว่าง
ภาพระยะใกล้ของรางป้อนเลนส์ที่มีเลนส์นั่งอยู่ในเบ้าราง
ภาพระยะใกล้ของรางป้อนเลนส์: เลนส์นั่งอยู่ในร่องของรางก่อนถูกปล่อย

คำศัพท์ด้านการควบคุมและเทคโนโลยีการสั่น

การสั่นแบบสองความถี่หมายถึงถาดสั่นและรางส่งชิ้นงานถูกขับเคลื่อนแยกกันอย่างอิสระ

  • ไดรฟ์แบบหมุนวน (ป้อนปริมาณมาก) — บน DPS-2 ตัวขับแบบวงกลมทำงานที่ 50–120 Hz เพื่อเคลื่อนย้ายเลนส์จำนวนมากรอบถาดสั่น
  • ไดรฟ์ตรง (การจัดตำแหน่ง) — ตัวขับตัวที่สองทำงานที่ 100–200 Hz เพื่อจัดเรียงและเลื่อนเลนส์บนรางตรง
  • ทำไมต้องใช้สองความถี่ — การแยกส่วนทั้งสองออกจากกันช่วยขจัดการรบกวนจากเรโซแนนซ์ที่เกิดเมื่อไดรฟ์ตัวเดียวต้องทำงานทั้งสองอย่าง ทำให้ฟีดเดอร์ (Feeder) เดินเร็วในจังหวะป้อนจำนวนมาก และนุ่มนวลในระยะไม่กี่มิลลิเมตรสุดท้ายก่อนถึงจุดหยิบ
  • แอมพลิจูด — ระยะชักของแต่ละพัลส์และการควบคุมความเร็วที่ใช้ได้จริง — น้อยเกินไปเลนส์จะติดขัดบนราง มากเกินไปเลนส์จะกระโดดข้ามประตูกั้น หรือชนกันและเป็นรอยขีดข่วน

ตัวควบคุมรักษาระดับแอมพลิจูดนั้นให้คงที่เมื่อภาระเปลี่ยน — ถาดที่เต็มทำงานต่างจากถาดที่ใกล้หมด

  • การควบคุม PID — การป้อนกลับแบบสัดส่วน–ปริพันธ์–อนุพันธ์ ที่รักษาแอมพลิจูดให้คงที่ DPS-2 ใช้ลูป PID แยกอิสระต่อไดรฟ์หนึ่งตัว
  • PLC คอมพิวเตอร์อุตสาหกรรมที่ควบคุมลำดับการทำงาน โดย DPS-2 ใช้ Mitsubishi FX5U และเก็บ Profile ของเลนส์ได้สูงสุด 50 รายการ ผู้ปฏิบัติงานจึงเพียงเรียก Recipe กลับมาใช้ ไม่ต้องปรับตั้งเครื่องใหม่
  • HMI — หน้าจอสัมผัสสำหรับพนักงานปฏิบัติงาน — แผงควบคุม Weintek ขนาด 7 นิ้ว รองรับภาษาของอินเทอร์เฟซหกภาษา (อังกฤษ จีน สเปน เวียดนาม ฮินดี ตุรกี)
  • Modbus TCP — โปรโตคอลเปิดที่ PLC ใช้ส่งจำนวนรอบการทำงาน จำนวนชิ้นที่ถูกคัดทิ้ง และสถานะการทำงานไปยังคอมพิวเตอร์ควบคุมสายการผลิตหรือ MES
ชุดขยายสัญญาณเซนเซอร์ไฟเบอร์ออปติกตรวจจับและนับเลนส์บนรางของฟีดเดอร์ (Feeder)
แอมพลิฟายเออร์เซ็นเซอร์: แต่ละช่องรายงานการมีอยู่ของเลนส์ จำนวน และสภาวะติดขัดไปยัง PLC

คำศัพท์ตัวชี้วัดคุณภาพและกระบวนการ

ตัวเลขเหล่านี้คือเกณฑ์ที่ใช้ตัดสินข้อเสนอระบบป้อนชิ้นงาน

  • อัตราของเสีย — สัดส่วนของเลนส์ที่ไม่สามารถวางได้หรือตรวจไม่ผ่าน — การป้อนด้วยมือมักมีของเสีย 5–15% (วางทิศทางผิด หยิบซ้ำสองชิ้น เสียหายจากการจับต้อง) ในขณะที่การป้อนอัตโนมัติแบบทวิความถี่กำหนดสเปกให้อัตราของเสียต่ำกว่า 0.5%
  • Cpk (ดัชนีความสามารถของกระบวนการ) — วัดว่ากระบวนการคงอยู่ในช่วงพิกัดความเผื่อได้ดีเพียงใด ค่า 1.33 คือเกณฑ์ยอมรับที่ใช้กันทั่วไป และค่าดังกล่าวจะมีความหมายก็ต่อเมื่อฟีดเดอร์ (Feeder) รายงานค่าตาม Recipe ของแต่ละงาน
  • OEE (ประสิทธิผลโดยรวมของเครื่องจักร) — ความพร้อมใช้งาน × สมรรถนะ × คุณภาพ ระดับมาตรฐานโลกอยู่ที่มากกว่า 85% และฟีดเดอร์ (Feeder) ที่หยุดชะงักหรือติดขัดจะฉุดทั้งสายการผลิตให้ต่ำกว่านั้นได้เร็วกว่าความบกพร่องของเครื่องใดเครื่องหนึ่ง

อายุการใช้งานของชิ้นส่วนและวินัยในกระบวนการผลิต คืออีกครึ่งหนึ่งของภาพรวมคุณภาพ
  • MTBF (ระยะเวลาเฉลี่ยระหว่างการขัดข้อง) — บน DPS-2 นั้น PLC ของ Mitsubishi มีอัตราทนทานเกิน 100,000 ชั่วโมง วาล์วลมของ SMC เกิน 10 ล้านรอบการทำงาน และเซนเซอร์ของ Keyence เกิน 50,000 ชั่วโมง
  • SPC (การควบคุมกระบวนการเชิงสถิติ) — เฝ้าดูตัวเลขเหล่านั้นบนแผนภูมิควบคุม เมื่อฟีดเดอร์บันทึกจำนวนและของเสียแยกตามกะ SPC ก็เกิดขึ้นอัตโนมัติแทนที่จะต้องทำด้วยมือ
  • Yield ในรอบแรก — สัดส่วนแผงที่ผ่านการตรวจสอบตั้งแต่ครั้งแรก — เป็นตัวชี้วัดที่การป้อนเลนส์ส่งผลโดยตรงมากที่สุด เพราะเลนส์ที่วางตัวผิดทิศทุกตัวที่ไปถึงหัวดูดจะกลายเป็นงานแก้ไขหรือเลนส์ที่ต้องทิ้ง
  • การตรวจสอบย้อนกลับ — ความเชื่อมโยงระหว่างแผงวงจรที่ผลิตเสร็จกับพารามิเตอร์การป้อนที่ใช้กับแผงนั้น
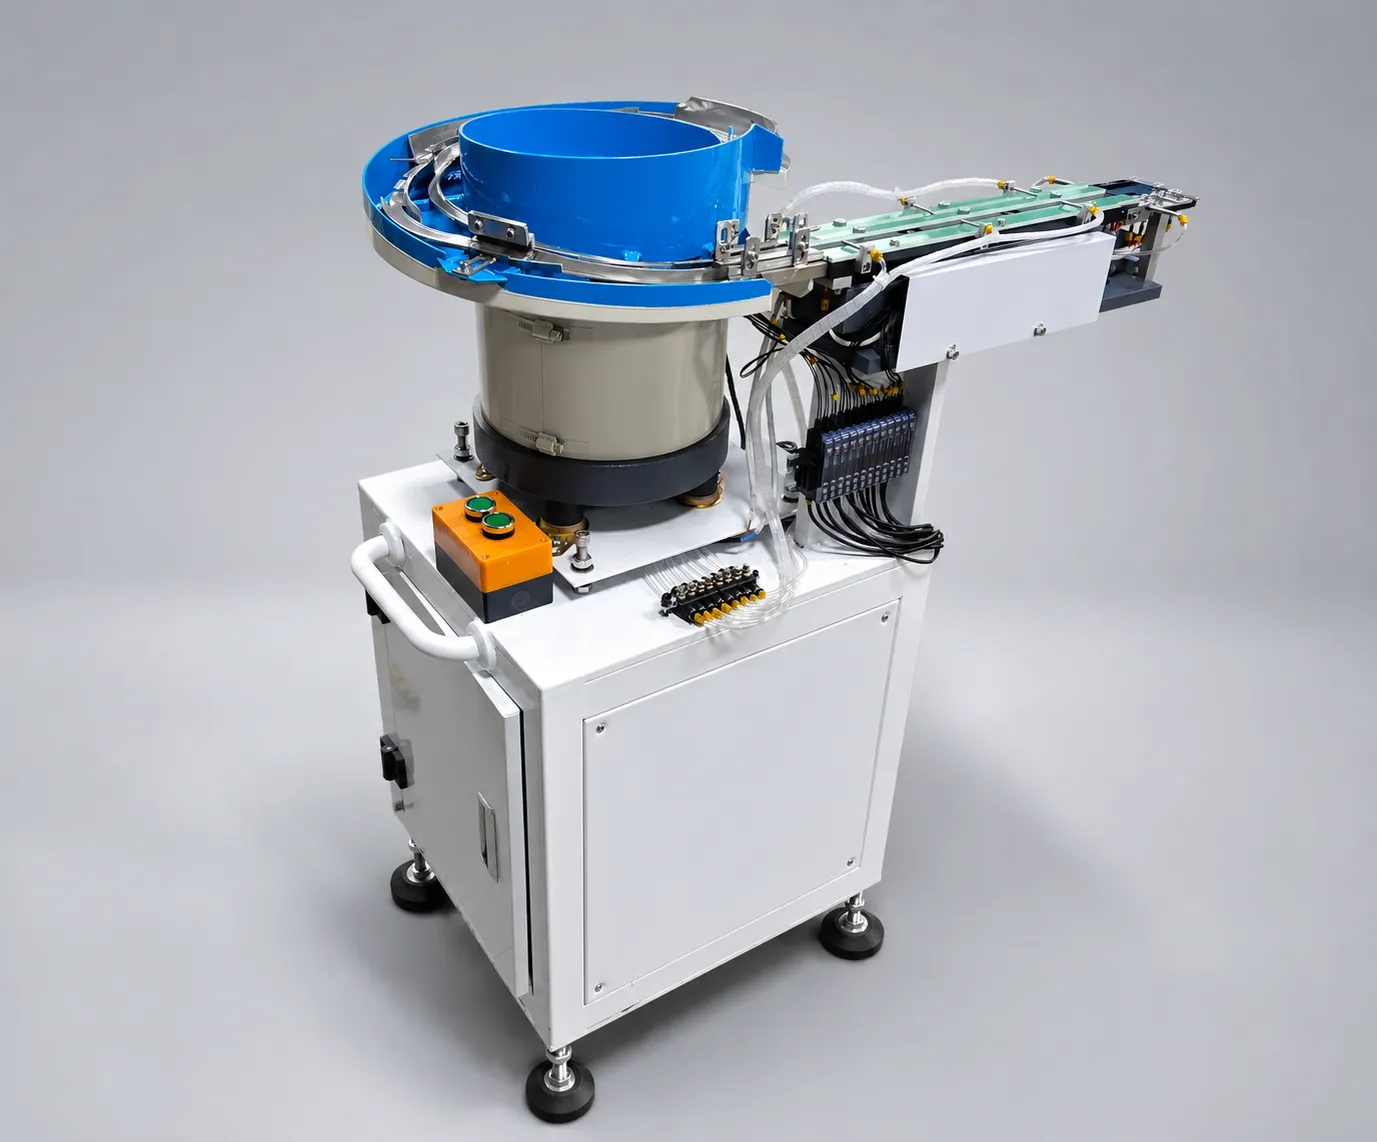
ฟีดเดอร์ (Feeder) เลนส์ DPS-2 แบบถาดเดียว พร้อมรางจ่ายชิ้นงานและตู้ควบคุม ถ่ายภาพในสตูดิโอ
ฟีดเดอร์เลนส์ DPS-2 แบบถาดเดียว: ถาด รางจ่ายชิ้นงาน และตู้ควบคุม

เงื่อนไขการผลิตและการผสานระบบ

เวลาเปลี่ยนรุ่นคือตัวชี้วัดว่าระบบอัตโนมัติคุ้มหรือไม่บนสายการผลิตที่สินค้าหลากหลาย

  • เวลาเปลี่ยนรุ่น — เวลาที่ใช้เปลี่ยนฟีดเดอร์จากเลนส์ชนิดหนึ่งไปอีกชนิดหนึ่ง รวมถึงการเปลี่ยนอุปกรณ์จับยึดและ Recipe — ใช้เวลา 15–30 นาทีเมื่อทำด้วยมือ และต่ำกว่า 5 นาทีเมื่อมี Recipe ที่บันทึกไว้พร้อมอุปกรณ์เปลี่ยนเร็วแบบไม่ต้องใช้เครื่องมือ
  • โปรไฟล์ของเลนส์ — คำอธิบายที่บันทึกไว้ของรูปทรงเลนส์ที่อุปกรณ์จับยึดถูกสร้างขึ้นมารองรับ
  • Recipe — พารามิเตอร์การสั่นที่ทดสอบแล้วว่าใช้ได้กับ Profile ดังกล่าว

การป้อนชิ้นงานต้องสมดุลกับส่วนอื่นของสายการผลิต

  • การจัดสมดุลสายการผลิต — จับคู่กำลังการป้อนของฟีดเดอร์ (Feeder) กับความต้องการของ Mounter เพื่อไม่ให้บัฟเฟอร์ใดว่างลง ด้วยกำลังผลิต 3,600–7,200 UPH ต่อช่อง ปกติหนึ่งหรือสองช่องก็เพียงพอสำหรับสถานีวางเลนส์หนึ่งสถานี
  • MES (ระบบบริหารการผลิต) — ซอฟต์แวร์โรงงานที่นำข้อมูลจากฟีดเดอร์ (Feeder) ไปใช้ในงาน OEE การตรวจสอบย้อนกลับ และการบำรุงรักษาเชิงคาดการณ์ เชื่อมต่อผ่าน Modbus TCP
  • ESD (ไฟฟ้าสถิต) — ความเสี่ยงจากไฟฟ้าสถิตที่ทำให้เลนส์และแผ่นวงจรเสียหาย การออกแบบให้ปลอด ESD จะควบคุมความต้านทานผิวให้อยู่ในช่วง 10⁶–10⁹ โอห์มเมื่อต่อสายดิน
  • การบำรุงรักษาเชิงป้องกัน (PM) — รอบเวลาที่กำหนดไว้สำหรับทำความสะอาดราง ตรวจสอบการสึกหรอของประตูกั้น และยืนยันการจัดแนวเซนเซอร์ ซึ่งเป็นสิ่งที่ทำให้ค่า MTBF มีความหมายในการผลิตจริงทุกวัน
ฟีดเดอร์ (Feeder) เลนส์แบบสั่นหลายชุดที่ประกอบและทดสอบบนพื้นโรงงานก่อนจัดส่ง
การประกอบและทดสอบเดินเครื่อง: ฟีดเดอร์ทุกตัวถูกทดสอบกับเลนส์ของลูกค้าก่อนส่งมอบ

ข้อกำหนดด้านการค้า การปฏิบัติตามกฎระเบียบ และโลจิสติกส์

เงื่อนไขการค้าและการปฏิบัติตามกฎเกณฑ์จะปรากฏบนใบเสนอราคาทุกฉบับและบนหีบห่อทุกลัง

  • IATF 16949 — มาตรฐานคุณภาพของงานยานยนต์ — การควบคุมกระบวนการ การตรวจสอบย้อนกลับ และการป้องกันข้อบกพร่องสำหรับเครื่องจักรที่ใช้ในการผลิต ซึ่งในทางปฏิบัติหมายถึงการบันทึกพารามิเตอร์เป็นเอกสารและการควบคุมการเปลี่ยนแปลงสำหรับฟีดเดอร์
  • ISO 13485 — มาตรฐานคุณภาพสำหรับอุปกรณ์การแพทย์ สำหรับงานผลิตทางการแพทย์ JHIMS สนับสนุนเอกสารการทวนสอบ IQ/OQ/PQ สำหรับการตั้งค่า DPS-2
  • ISPM-15 — มาตรฐานบรรจุภัณฑ์ไม้ระหว่างประเทศ: หีบไม้ผ่านการอบรมฆ่าเชื้อและประทับตราเพื่อให้ศุลกากรทั่วโลกยอมรับ
  • DDP (ผู้ขายรับผิดชอบภาษีนำเข้าถึงปลายทาง) — Incoterms (อินโคเทอมส์) ที่ผู้ขายรับผิดชอบค่าใช้จ่ายทั้งหมดจนถึงปลายทางรวมภาษีนำเข้า — JHIMS จัดส่งแบบ DDP ไปยังจุดหมายส่วนใหญ่ ราคาที่เสนอจึงเป็นราคาที่จ่ายจริง

เงื่อนไขทางการค้าตัดสินต้นทุนรวมในการเป็นเจ้าของจริงได้มากกว่าราคาตั้งของถาดสั่นหลายเท่า

  • เงื่อนไขการชำระเงิน — เงินมัดจำ 70% ทาง T/T พร้อมคำสั่งซื้อ และอีก 30% ก่อนส่งมอบ พร้อมตัวเลือก L/C at sight สำหรับลูกค้าปัจจุบัน
  • การติดตั้งและการทดสอบเดินเครื่อง — ให้บริการโดยวิศวกรที่ได้รับการรับรองจาก JHIMS ณ หน้างาน โดยมีค่าใช้จ่าย ส่วนการฝึกอบรมทางวิดีโอทางไกล เอกสาร และคำแนะนำทางเทคนิคไม่มีค่าใช้จ่าย
  • การรับประกันและอะไหล่ — การรับประกันครอบคลุมฟีดเดอร์ (Feeder) ตามระยะเวลาที่ตกลง และชุดอะไหล่ ได้แก่ ประตูทางเข้า อะไหล่ราง สายไฟเบอร์เซนเซอร์ และไส้กรองอากาศ จะเสนอราคาพร้อมเครื่อง เพื่อให้บำรุงรักษาสายการผลิตได้โดยไม่ต้องรออะไหล่จากต่างประเทศ

เงื่อนไขที่กำหนดระยะเวลาคืนทุน

การคืนทุนของฟีดเดอร์มาจากตัวเลขสี่ค่า ได้แก่ กำลังการผลิต (ป้อนด้วยมือ 800–1,200 UPH เทียบกับ 3,600–7,200 UPH ต่อช่อง) อัตราของเสีย (5–15% เทียบกับต่ำกว่า 0.5%) เวลาเปลี่ยนรุ่น (15–30 นาที เทียบกับต่ำกว่า 5 นาที) และแรงงานที่ปล่อยออกจากงานบรรจุถาดและการตรวจด้วยสายตา จากโครงการป้อนเลนส์ของ JHIMS ที่เผยแพร่ไว้ ผลรวมของปัจจัยเหล่านี้นำไปสู่ระยะคืนทุน 6–11 เดือน และอ่อนไหวที่สุดต่อต้นทุนของเสีย โรงงานที่ทิ้งเลนส์ 10% จะคืนทุนได้เร็วกว่าโรงงานที่ทิ้ง 2% มาก

สองคำศัพท์เชิงปฏิบัติช่วยให้เห็นภาพครบขึ้น การทดสอบตัวอย่าง — การส่งเลนส์ 500–800 ชิ้นไปทดลองเดินเครื่อง 48 ชั่วโมงบนเลนส์ของลูกค้า — เป็นวิธีที่ประหยัดที่สุดในการยืนยันคุณภาพการจัดทิศทางก่อนตัดสินใจลงทุนทำอุปกรณ์จับยึด เกณฑ์การตรวจรับ คือเงื่อนไขที่วัดได้และระบุไว้ในคำสั่งซื้อ: กำลังการผลิต เพดานอัตราของเสีย ค่าความคลาดเคลื่อนในการจัดแนว เวลาเปลี่ยนรุ่น และเอกสารที่ส่งมอบตอนส่งงาน

คู่มืออ้างอิงคำศัพท์การป้อนเลนส์ฉบับย่อ

ใช้ตารางนี้เป็นแผ่นเทียบคำเมื่ออ่านสเปกฟีดเดอร์ (Feeder) หรือใบเสนอราคา คอลัมน์กลางคือคำนิยามที่ท่านจะพบในเอกสารข้อมูลสินค้า ส่วนคอลัมน์ขวาคือเหตุผลที่คำนั้นปรากฏในการเจรจาเชิงพาณิชย์ตั้งแต่แรก

คำศัพท์ หมายความว่าอย่างไร ทำไมจึงสำคัญ
SMT SMT (เทคโนโลยีการประกอบชิ้นส่วนอิเล็กทรอนิกส์บนผิวแผงวงจร): ชิ้นส่วนถูกติดตั้งโดยตรงบนผิว PCB กำหนดกระบวนการที่ฟีดเดอร์ต้องรองรับ
CPH / UPH จำนวนชิ้นส่วน (หรือชิ้นงาน) ที่ประมวลผลได้ต่อชั่วโมง ตัวเลขกำลังการผลิตหลักที่ระบุในข้อเสนอทุกราย
Vibratory Bowl Feeder (ถาดสั่น) ถาดสั่นขับเคลื่อนด้วยพัลส์แม่เหล็กไฟฟ้า ซึ่งยกชิ้นงานให้เคลื่อนขึ้นไปตามรางเกลียว จัดเก็บ แยก และจัดวางแนวเลนส์
รางนำทางเชิงเส้น ช่วงตรงระหว่างถาดกับจุดหยิบชิ้นงาน กักเก็บเลนส์ไว้ล่วงหน้าเพื่อให้ Mounter ไม่ต้องหยุดรอ
เอสเคปเมนต์ (Escapement) ประตูปล่อยที่จ่ายเลนส์ออกครั้งละหนึ่งตัวพอดีต่อรอบ ป้องกันการหยิบซ้ำและการป้อนผิดพลาด
ประตูกำหนดทิศทาง (Orientation Gate) ส่วนทรงพิเศษที่คัดเอาเลนส์ซึ่งวางผิดทิศออก กลไกหลักที่อยู่เบื้องหลังอัตราของเสีย
จุดหยิบชิ้นงาน ตำแหน่งคงที่ที่หัวดูด (Nozzle) สัมผัสกับเลนส์ เป็นตัวกำหนดค่าความคลาดเคลื่อนในการจัดแนวขณะวางชิ้นส่วน
เซ็นเซอร์ไฟเบอร์ออปติก เซนเซอร์ตรวจวัดด้วยแสงที่ตรวจจับและนับเลนส์บนราง ตรวจจับรางว่างและการติดขัดได้ทันที
การสั่นแบบทวิความถี่ ชุดขับเคลื่อนแยกอิสระสำหรับถาดสั่น (50–120 Hz) และราง (100–200 Hz) ความเร็วโดยไม่ลดคุณภาพของการจัดทิศทาง
การควบคุม PID ลูปป้อนกลับ (Feedback loop) ช่วยรักษาระดับการสั่นให้คงที่ รักษากำลังการผลิตให้คงที่แม้ถาดสั่นจะเหลือชิ้นงานน้อยลง
PLC ตัวควบคุมอุตสาหกรรมที่รันลำดับการป้อนชิ้นงาน บันทึก Recipe และเปลี่ยนรุ่นได้ด้วยปุ่มเดียว
HMI แผงหน้าจอทัชสกรีนของผู้ควบคุมเครื่อง การใช้งานหลายภาษาและการมองเห็นสัญญาณแจ้งเตือน
Modbus TCP โปรโตคอลการสื่อสารอุตสาหกรรมแบบเปิด เชื่อมต่อฟีดเดอร์ (Feeder) เข้ากับ MES และรายงาน OEE
อัตราของเสีย สัดส่วนเลนส์ที่ไม่สามารถวางได้หรือตรวจสอบไม่ผ่าน แบบมือ 5–15% เทียบกับแบบอัตโนมัติที่ต่ำกว่า 0.5%
Cpk ดัชนีความสามารถของกระบวนการ โดย 1.33 คือเกณฑ์ยอมรับที่ใช้กันทั่วไป พิสูจน์ว่าการป้อนชิ้นงานทำซ้ำได้สม่ำเสมอ ไม่ใช่แค่เร็ว
OEE ความพร้อมใช้งาน x ประสิทธิภาพ x คุณภาพ ระดับโลกอยู่ที่มากกว่า 85% แสดงให้เห็นว่าเมื่อฟีดเดอร์ (Feeder) หยุด สายการผลิตต้องเสียต้นทุนเท่าไร
เวลาเปลี่ยนรุ่น เวลาที่ใช้เปลี่ยนประเภทเลนส์ รวมถึงอุปกรณ์จับยึดและ Recipe แบบใช้มือ 15–30 นาที เทียบกับไม่ถึง 5 นาที
การกำหนดค่าที่ปลอดภัยต่อ ESD ค่าความต้านทานพื้นผิวคงอยู่ที่ 10^6–10^9 โอห์ม เมื่อต่อสายดิน ปกป้องเลนส์และแผงวงจร (PCB) จากความเสียหายจากไฟฟ้าสถิต
IATF 16949 / ISO 13485 มาตรฐานคุณภาพระดับยานยนต์และการแพทย์ กำหนดข้อกำหนดด้านเอกสารและการตรวจรับรอง (validation)
ISPM-15 มาตรฐานบรรจุภัณฑ์ไม้ระดับสากล ลังสินค้าผ่านพิธีการศุลกากรได้โดยไม่ล่าช้า
DDP ส่งมอบโดยผู้ขายชำระภาษีแล้วตามข้อกำหนด Incoterms (DDP) ราคาเดียวรวมทุกอย่างถึงปลายทาง

ตารางสรุปตัวเลข: การป้อนเลนส์ด้วยมือเทียบกับการป้อนอัตโนมัติ

ตารางด้านล่างรวบรวมตัวเลขที่เผยแพร่ ซึ่งปกติจะถูกอ้างอิงเคียงกันในข้อเสนอเรื่องการป้อนชิ้นงาน ให้ถือคอลัมน์ระบบอัตโนมัติเป็นสเปกที่ต้องตรวจยืนยันตอนรับมอบ ไม่ใช่คำกล่าวอ้างทางการตลาด เพราะทุกบรรทัดสามารถวัดได้บนเลนส์ของท่านเองระหว่างการทดสอบตัวอย่าง

ระบบเมตริก การป้อนชิ้นงานด้วยมือ การป้อนอัตโนมัติ DPS-2
กำลังการผลิต 800–1,200 UPH (ชิ้นต่อชั่วโมง) 3,600–7,200 UPH ต่อช่อง
อัตราของเสีย 5–15% ต่ำกว่า 0.5%
การเปลี่ยนรุ่นระหว่างเลนส์แต่ละชนิด 15–30 นาที ไม่เกิน 5 นาทีเมื่อใช้ Recipe ที่บันทึกไว้
จำนวนพนักงานต่อสถานีป้อนชิ้นงาน ผู้ปฏิบัติงาน 1 คนอย่างต่อเนื่อง ไม่มีในระหว่างการผลิต
Cpk ค่าปกติ 1.33 ตรวจสอบตาม Recipe ในขั้นตอนรับมอบ
การจัดตำแหน่งการวางชิ้นส่วน ขึ้นอยู่กับผู้ปฏิบัติงาน การจัดตำแหน่งตอนหยิบชิ้นงาน ±1 mm
รอบเวลาต่อเลนส์ การหยิบวางชิ้นส่วนด้วยมือ 0.5–1 วินาทีต่อเลนส์
ช่วงขนาดเลนส์ ถูกจำกัดด้วยความคล่องแคล่วของมือ 3–25 mm
ระยะเวลาคืนทุน ไม่เกี่ยวข้อง 6–11 เดือนสำหรับโปรเจกต์ที่เผยแพร่แล้ว
การทดสอบตัวอย่าง ไม่จำเป็น 500–800 เลนส์ ทดลองใช้ฟรี 48 ชั่วโมง

วิธีใช้คำศัพท์ชุดนี้ในการประเมินฟีดเดอร์ (Feeder)

เมื่อมีผู้เสนอฟีดเดอร์ ให้ขอตัวเลขห้าตัวเป็นลายลักษณ์อักษร: กำลังการผลิตต่อช่องเป็น UPH บนเลนส์ของท่าน อัตราการปฏิเสธที่วัดจากการทดลอง เวลาเปลี่ยนรุ่นรวมถึงการเปลี่ยนอุปกรณ์จับยึด ความเผื่อการจัดแนวที่จุดหยิบ และ MTBF ของชิ้นส่วนที่สึกหรอ จากนั้นถามว่าโปรไฟล์เลนส์ใดถูกเก็บไว้ใน PLC แล้วบ้าง และจะเกิดอะไรขึ้นเมื่อรางว่างกลางแผง: เครื่อง Mounter จะรอ หรือฟีดเดอร์จะส่งสัญญาณหยุดอย่างควบคุมได้

สุดท้ายนี้ ให้จับคู่ข้อกำหนดเหล่านี้กับข้อมูลของท่านเอง หากไลน์ของท่านเปลี่ยนชนิดเลนส์สัปดาห์ละ 2 ครั้ง เวลาเปลี่ยนรุ่นจะเป็นปัจจัยหลักในการคำนวณระยะเวลาคืนทุน หากต้นทุนของเสียต่อเลนส์ของท่านสูง อัตราของเสียจะเป็นปัจจัยหลัก หากท่านเดินเลนส์ชนิดเดียวเป็นเวลาหลายเดือน กำลังการผลิตและเวลาที่เครื่องเดินได้จะเป็นปัจจัยหลัก คำอธิบายศัพท์นี้มีไว้เพื่อให้ทั้งสองฝั่งของโต๊ะเจรจาเขียนสามประโยคนั้นด้วยหน่วยเดียวกัน

หน้าที่เกี่ยวข้องในกลุ่มความรู้นี้

หน้านี้เป็นหน้าคำศัพท์อ้างอิงของชุดเนื้อหาสี่ส่วนว่าด้วยระบบป้อนเลนส์ ควรอ่านตามลำดับเมื่อกำหนดสเปกสถานีป้อนชิ้นงานใหม่ หรือข้ามไปที่คู่มือการแก้ไขปัญหา (Troubleshooting) ได้เลยหากฟีดเดอร์เดินเครื่องอยู่แล้ว

  • ภาพรวมผลิตภัณฑ์ DPS-2 — เครื่องนี้คืออะไร และป้อนเลนส์ชนิดใด
  • DPS-2 คำถามที่พบบ่อย — คำถามด้านการค้าและอุปกรณ์จับยึดที่ผู้ซื้อถามก่อนเป็นอันดับแรก
  • การเปรียบเทียบแบบมือกับแบบอัตโนมัติ — เปลี่ยนปริมาณและความหลากหลายให้เป็นการตัดสินใจ
  • คู่มือการแก้ไขปัญหา — อาการเสียที่ผู้ปฏิบัติงานต้องเจอหลังการติดตั้ง

ดูคู่มือที่ลิงก์ไว้ด้านล่าง

แหล่งข้อมูลที่เกี่ยวข้อง

วิธีเลือกฟีดเดอร์เลนส์ SMT พร้อมคู่มือแนะนำการซื้อคู่มือเลือกซื้อวิธีเลือกฟีดเดอร์เลนส์สำหรับ SMT (2026)เส้นทางการตัดสินใจซื้อ 8 ขั้นตอน คะแนนประเมินซัพพลายเออร์ และการเปรียบเทียบระบบสองความถี่กับความถี่เดียวอ่านบทความ →กรณีศึกษา ROI ของฟีดเดอร์ (Feeder) เลนส์ SMTกรณีศึกษากรณีศึกษา ROI ของฟีดเดอร์ป้อนเลนส์ SMTผล KPI ที่เกิดขึ้นจริง: อัตราของเสีย 12%→0.3%, UPH 900→3420, ระยะเวลาคืนทุน 7 เดือนอ่านบทความ →อภิธานศัพท์ระบบอัตโนมัติของการป้อนเลนส์ SMTอภิธานศัพท์อภิธานศัพท์การป้อนเลนส์ SMTคำศัพท์สำหรับการป้อนแบบสั่น การควบคุม PID และตัวชี้วัด UPHอ่านอภิธานศัพท์ →การเปรียบเทียบถาดสั่น (Vibratory Bowl Feeder) แบบสองความถี่กับความถี่เดียวการเปรียบเทียบถาดสั่น (Vibratory Feeder) แบบสองความถี่เทียบกับแบบความถี่เดียวการเปรียบเทียบทางเทคนิคของเทคโนโลยีการสั่นสองแบบอ่านบทความ →เปรียบเทียบฟีดเดอร์เลนส์ SMT แบบมือและแบบอัตโนมัติการเปรียบเทียบฟีดเดอร์เลนส์ SMT แบบมือ เทียบกับแบบอัตโนมัติวิธีป้อนแบบใดเหมาะกับการผลิตของท่านอ่านบทความ →Vibratory Feeder DPS-2 สำหรับเลนส์ ใช้กับงานหยิบวางชิ้นส่วน SMTสินค้าองค์ความรู้ผลิตภัณฑ์ DPS-2DPS-2 คืออะไร ทำงานอย่างไร และป้อนอะไรได้บ้างอ่านเพิ่มเติม →

คำถามที่พบบ่อย

ถาดสั่น (Vibratory Bowl Feeder) คืออะไร▼
อุปกรณ์อัตโนมัติที่ใช้การสั่นแบบแม่เหล็กไฟฟ้าเพื่อเคลื่อนชิ้นส่วนไปตามราง จัดทิศทางด้วยประตูกั้นและเซ็นเซอร์ก่อนส่งไปยังจุดรับชิ้นงาน ใช้แทนการหยิบจับชิ้นส่วนด้วยมือ
UPH คืออะไร?▼
Units Per Hour — จำนวนชิ้นส่วนที่ดำเนินการในหนึ่งชั่วโมง การป้อนเลนส์ด้วยมือทำได้ 800–1,200 UPH ส่วน DPS-2 ป้อนได้ 3,600–7,200 UPH ต่อช่อง
อัตราของเสียคืออะไร▼
สัดส่วนของชิ้นส่วนที่ล้มเหลวในการวางหรือการตรวจสอบ การป้อนเลนส์ด้วยมือมักมีของเสีย 5–15% ส่วนการป้อนอัตโนมัติแบบสองความถี่ควบคุมได้ต่ำกว่า 0.5%
การควบคุม PID คืออะไร▼
อัลกอริทึมควบคุมแบบป้อนกลับ (Proportional–Integral–Derivative) ที่ปรับเอาต์พุตอย่างต่อเนื่องเพื่อรักษาค่าที่ตั้งไว้ (Setpoint) ในฟีดเดอร์ (Feeder) อัลกอริทึมนี้ช่วยรักษาความกว้างของการสั่นให้คงที่แม้ภาระจะเปลี่ยนแปลง
การสั่นแบบสองความถี่คืออะไร▼
สถาปัตยกรรมที่ JHIMS จดสิทธิบัตร ใช้ระบบขับเคลื่อนอิสระสองชุด คือแบบหมุนวน (50–120 Hz) สำหรับการเคลื่อนย้ายชิ้นงานจำนวนมาก และแบบขับตรง (100–200 Hz) สำหรับการจัดตำแหน่งอย่างแม่นยำ โดยแต่ละชุดมีตัวควบคุม PID ของตัวเอง ดูรายละเอียดได้ที่ การเปรียบเทียบทางเทคนิค.
อุปกรณ์จับยึดของฟีดเดอร์ (feeder tooling) คืออะไร▼
ชิ้นส่วนกลไกแบบทำตามสั่ง — เม็ดในถาด (bowl insert) รางลำเลียง และประตูจัดทิศทาง — จับคู่กับรูปทรงเลนส์โดยเฉพาะ เพื่อให้ฟีดเดอร์จัดทิศทางได้อย่างแม่นยำ
การป้อนเลนส์ในงาน SMT คืออะไร▼
การป้อนเลนส์คือกระบวนการที่ส่งเลนส์ออปติกให้เครื่องหยิบวางชิ้นส่วน (Pick and Place) โดยแยกชิ้น จัดทิศทาง และเรียงคิวที่จุดหยิบเรียบร้อยแล้ว กระบวนการนี้ใช้แทนการวางถาดด้วยมือ ซึ่งทำได้ 800–1,200 UPH และมีอัตราของเสีย 5–15%
UPH กับ CPH ต่างกันอย่างไร?▼
ทั้งสองค่าวัดผลผลิตต่อชั่วโมง CPH นับจำนวนการวางชิ้นส่วน และเป็นค่ามาตรฐานของ Mounter ส่วน UPH นับหน่วยที่ถูกป้อน และมักใช้กับฟีดเดอร์เลนส์ ซึ่งหนึ่งช่องป้อนเลนส์ได้ 3,600–7,200 ชิ้นต่อชั่วโมง
escapement ในฟีดเดอร์แบบสั่น (Vibratory Feeder) คืออะไร▼
กลไกปล่อยชิ้นงาน (escapement) คือประตูที่ปลายรางตรงซึ่งปล่อยเลนส์ออกมาพอดี 1 ชิ้นต่อรอบเครื่อง ช่วยป้องกันการหยิบซ้ำ และทำให้มีเลนส์รออยู่ที่จุดหยิบเพียงชิ้นเดียว
ประตูกำหนดทิศทาง (Orientation Gate) คืออะไร▼
เกตจัดทิศทาง (orientation gate) คือชิ้นส่วนโลหะหรือไนลอนขึ้นรูปบนรางเกลียว ที่ยอมให้เฉพาะเลนส์ที่หันถูกทิศทางผ่านไปได้ ส่วนเลนส์ที่นอนราบ คว่ำ หรือซ้อนกันจะถูกส่งกลับลงถาดสั่น (bowl) ซึ่งเป็นเหตุผลที่ทำให้อัตราการคัดทิ้งลดลงต่ำกว่า 0.5%
ค่า Cpk บอกอะไรได้บ้างเกี่ยวกับฟีดเดอร์ (Feeder) สำหรับเลนส์▼
Cpk วัดว่าฟีดเดอร์ (Feeder) รักษาค่าความคลาดเคลื่อนของตนเองได้ซ้ำได้มากน้อยเพียงใด โดยปกติเส้นรับงานอยู่ที่ Cpk 1.33 และเนื่องจาก Cpk ขึ้นกับ Recipe ของแต่ละงาน จึงควรตรวจสอบด้วยเลนส์ของท่านเองแทนการอ้างอิงจากเอกสารข้อมูลสินค้า
OEE คืออะไร และทำไมการป้อนชิ้นงานจึงส่งผลต่อ OEE?▼
OEE คือผลคูณของความพร้อมใช้งาน ประสิทธิภาพ และคุณภาพ โดยระดับมาตรฐานโลกอยู่ที่มากกว่า 85% ฟีดเดอร์ที่ติดขัดหรือหมดระหว่างแผงจะทำให้ Mounter หยุดทำงาน เวลาทำงานของระบบป้อนจึงเป็นตัวกำหนดเพดานของสายการผลิตทั้งหมด
เวลาเปลี่ยนรุ่นในการป้อนเลนส์คืออะไร▼
เวลาเปลี่ยนรุ่นคือเวลารวมทั้งหมดในการเปลี่ยนฟีดเดอร์ (Feeder) ไปยังเลนส์อีกรุ่นหนึ่ง รวมถึงการเปลี่ยนอุปกรณ์จับยึดและ Recipe การป้อนด้วยมือใช้เวลา 15–30 นาที ส่วนฟีดเดอร์ที่ควบคุมด้วย PLC พร้อม Recipe ที่บันทึกไว้และอุปกรณ์จับยึดแบบไม่ต้องใช้เครื่องมือ ทำได้ในเวลาไม่ถึง 5 นาที
คอนฟิกูเรชันฟีดเดอร์ (Feeder) แบบปลอดภัยต่อ ESD คืออะไร▼
เป็นฟีดเดอร์ (Feeder) ที่ถูกสร้างและต่อสายดินให้ค่าความต้านทานผิวอยู่ในช่วง 10^6–10^9 โอห์ม เพื่อปกป้องเลนส์และแผงวงจรจากการปลดปล่อยไฟฟ้าสถิตในระหว่างการป้อนและการวางชิ้นส่วน
ISPM-15 คืออะไร และเหตุใดจึงสำคัญ▼
ISPM-15 คือมาตรฐานสากลสำหรับบรรจุภัณฑ์ไม้ หีบไม้ของ JHIMS ผ่านการรมยาและประทับตราตามมาตรฐานดังกล่าว เครื่องจักรจึงผ่านพิธีศุลกากรในประเทศส่วนใหญ่ได้โดยไม่ต้องบำบัดเพิ่มเติม
DDP คืออะไร และ JHIMS จัดส่งแบบ DDP หรือไม่▼
DDP หมายถึงเงื่อนไขที่ผู้ขายรับผิดชอบค่าใช้จ่ายทั้งหมดจนถึงปลายทาง รวมถึงภาษีนำเข้า JHIMS จัดส่งแบบ DDP ไปยังจุดหมายส่วนใหญ่ ราคาที่เสนอจึงเป็นราคาที่จ่ายจริง
เงื่อนไขการชำระเงินของ JHIMS เป็นอย่างไร▼
เงื่อนไขมาตรฐานคือวางเงินมัดจำ 70% ด้วย T/T พร้อมคำสั่งซื้อ และชำระอีก 30% ด้วย T/T ก่อนการจัดส่ง ลูกค้าเดิมสามารถใช้ L/C แบบเบิกเงินทันทีเมื่อเห็นเอกสารได้
รวมการติดตั้งและการฝึกอบรมพนักงานปฏิบัติการไว้แล้วหรือไม่?▼
JHIMS ให้บริการติดตั้งหน้างาน ทดสอบเดินเครื่อง และฝึกอบรมผู้ปฏิบัติงานโดยวิศวกรที่ได้รับการรับรอง — บริการหน้างานมีค่าใช้จ่าย ส่วนการฝึกอบรมทางวิดีโอทางไกล การสนับสนุนด้านเอกสาร และคำแนะนำทางเทคนิค ไม่มีค่าใช้จ่าย
การทดสอบตัวอย่างคืออะไร และต้องใช้เลนส์จำนวนกี่ชิ้น▼
การทดสอบตัวอย่างคือการลองเดินเลนส์ของท่านบนฟีดเดอร์ (Feeder) ก่อนตัดสินใจสร้างอุปกรณ์จับยึด JHIMS ทดสอบเลนส์ 500–800 ชิ้นในเวลา 48 ชั่วโมงโดยไม่คิดค่าใช้จ่าย และรายงานคุณภาพการจัดทิศทางกับกำลังการผลิต
ฟีดเดอร์ (Feeder) DPS-2 รองรับเลนส์ขนาดใดได้บ้าง▼
DPS-2 ถูกออกแบบมาสำหรับเลนส์เชิงแสงและเลนส์ LED ที่มีขนาดเส้นผ่านศูนย์กลาง 3 mm ถึง 25 mm โดยจิก (Tooling) ถูกจับคู่ให้ตรงกับรูปทรงของเลนส์แต่ละแบบ เลนส์ที่อยู่นอกช่วงดังกล่าวจะดำเนินการเป็นโครงการจิกสั่งทำพิเศษ
หนึ่งสายการผลิตต้องใช้ฟีดเดอร์ (Feeder) กี่ตัว▼
ปรับกำลังการป้อนต่อช่องทางให้ตรงกับความต้องการของ Mounter: ที่ 3,600–7,200 UPH ต่อช่องทาง โดยทั่วไปหนึ่งหรือสองช่องทางก็เพียงพอสำหรับสถานีวางเลนส์หนึ่งสถานี สายการผลิตแบบหลายรุ่นจะเพิ่มช่องทางเพื่อหลีกเลี่ยงการเปลี่ยนรุ่นทุกครั้งที่สลับเลนส์
MTBF คืออะไร และชิ้นส่วนใดสำคัญที่สุด▼
MTBF คือค่าเฉลี่ยระยะเวลาระหว่างการเสียครั้งแล้วครั้งเล่า ใช้เปรียบเทียบอายุการใช้งานของชิ้นส่วน ในรุ่น DPS-2 PLC มีพิกัดสูงกว่า 100,000 ชั่วโมง วาล์ว SMC สูงกว่า 10 ล้านรอบ และเซ็นเซอร์ Keyence สูงกว่า 50,000 ชั่วโมง
Modbus TCP ใช้ทำอะไรบนฟีดเดอร์ (Feeder)▼
Modbus TCP คือโปรโตคอลเปิดที่ PLC ของฟีดเดอร์ใช้ส่งจำนวนรอบ จำนวนของเสีย และสถานะการเดินเครื่อง ไปยังคอมพิวเตอร์ควบคุมสายการผลิตหรือ MES ซึ่งทำให้การรายงาน OEE และการตรวจสอบย้อนกลับเป็นไปโดยอัตโนมัติ
IATF 16949 คืออะไร และมีผลต่อการจัดซื้อฟีดเดอร์หรือไม่▼
IATF 16949 เป็นมาตรฐานคุณภาพสำหรับอุตสาหกรรมยานยนต์ กำหนดให้มีการควบคุมกระบวนการ การสอบกลับ (traceability) และการป้องกันข้อบกพร่องสำหรับเครื่องจักรที่ใช้ผลิต พารามิเตอร์ที่มีการบันทึกและการควบคุมการเปลี่ยนแปลงจึงเป็นส่วนหนึ่งของข้อกำหนด ไม่ใช่ของแถม
ฟีดเดอร์แจ้งเตือนเมื่อเกิดการติดขัดอย่างไร▼
เซนเซอร์ไฟเบอร์ออปติกบนรางเชิงเส้นคอยตรวจการมีอยู่และการไหลของเลนส์ หากรางว่างหรือเลนส์หยุดเคลื่อนที่ ตัวควบคุมจะแจ้งเตือนบน HMI และรายงานสถานะผ่าน Modbus TCP แทนที่จะปล่อยให้ Mounter รอโดยไม่มีกำหนด
ฟีดเดอร์ (Feeder) ต้องบำรุงรักษาตามรอบหรือไม่▼
ได้ ราง เกต และเส้นใยเซนเซอร์เป็นชิ้นส่วนสึกหรอ การทำความสะอาดตามกำหนดและการตรวจเกตจะทำให้ค่าตัวเลข MTBF ที่เผยแพร่ไว้ยังใช้ได้จริง และชุดอะไหล่สำรองจะเสนอราคาพร้อมเครื่อง เพื่อให้บำรุงรักษาสายการผลิตได้โดยไม่ต้องรอการจัดส่งจากต่างประเทศ

มีคำศัพท์ที่ต้องการเสนอแนะหรือไม่

ติดต่อวิศวกรของเราเพื่อเสนอคำศัพท์เข้าสู่คลังคำนี้ หรือสอบถามเรื่องระบบอัตโนมัติในการป้อนเลนส์สำหรับสายการผลิตของท่าน

คำศัพท์เหล่านี้ในการใช้งานจริง: ดู ฟีดเดอร์เลนส์แบบสั่นบนเครื่องหยิบวางชิ้นส่วน (Pick and Place) และ การป้อนเลนส์ LED อัตโนมัติในการผลิต. มีภาพเครื่องจักรและภาพโรงงานเพิ่มเติมได้ที่ ช่อง YouTube ของ JHIMS.


📞 (86-755) 86700443✉ อีเมล [email protected]


















