Glossaire de l'alimentation de lentilles et de l'automatisation SMT | JHIMS

Un glossaire opérationnel de l’alimentation de lentilles en SMT : 30 termes, ainsi que les chiffres de cadence, de rejet et de changement de série qui les sous-tendent, et comment vérifier chaque valeur sur votre propre lentille.

Glossaire

Glossaire de l'alimentation en lentilles et de l'automatisation SMT

30 termes indispensables que tout ingénieur SMT, responsable de production et acheteur professionnel doit connaître : définis, regroupés et traduits en chiffres qui décident de la cadence, du rendement et du retour sur investissement.

Réponse directe : L'alimentation en lentilles est l'étape qui apporte les lentilles optiques à une machine de placement dans la bonne orientation, à la bonne cadence, une à une. Dans une cellule manuelle, un opérateur charge des plateaux et pose les lentilles à la main, ce qui donne généralement 800–1 200 UPH, avec un taux de rebut de 5–15 % et 15–30 minutes de changement de série entre deux types de lentilles. Un bol vibrant à double fréquence, avec rappel de programme par PLC et détection à fibre optique, alimente 3 600–7 200 UPH par voie, maintient le rebut sous 0,5 % et change de type de lentille en moins de 5 minutes. Ce glossaire définit les 30 termes qui apparaissent dans les spécifications, devis et rapports de réception d'un alimentateur, et explique quels chiffres décident réellement de la cadence, du rendement et du retour sur investissement.

Points clés

  • 130 Termes expliqués
  • 23 600 – 7 200 UPH par voie
  • 3<0,5 % Objectif de rejet
  • 4< 5 min Changement de série

Ce que signifie l'alimentation en lentilles sur une ligne SMT

Une ligne CMS imprime la pâte à braser, inspecte le dépôt, pose les composants, puis refond. Les lentilles forment une famille de composants à part — lentilles LED, de rétroéclairage, optiques et micro-lentilles, de 3–25 mm pour l'essentiel, livrées en vrac en sachets ou en plateaux. La machine de placement ne les traite à cadence que si chaque lentille arrive à la position de prise séparée, correctement orientée et à portée de la buse : c'est tout le rôle du système d'alimentation.

L’alimentation des lentilles est autant une contrainte de cadence qu’une fonction de la machine. Les cellules manuelles tournent à la vitesse humaine — environ 800–1 200 UPH — et rejettent 5–15 % des lentilles pour mauvaise orientation, dommage de manipulation ou double pose. L’alimentation automatique ajoute un bol vibrant, une piste en spirale, des barrières d’orientation et une détection optique, de sorte qu’une lentille correctement orientée attend toujours au point de préhension. Le reste de ce glossaire définit ces termes.

Termes essentiels de la technologie CMS et des alimentateurs (feeders)

La chaîne matérielle suit l’ordre bol → piste → système de distribution → point de préhension → canal. Voici les termes qui la décrivent.

  • SMT (technologie de montage en surface) — les composants sont montés directement sur la surface du circuit imprimé (PCB) au lieu de traverser des trous percés, ce qui rend possibles les cartes haute densité et le placement automatisé.
  • Placement CMS (P&P) — la machine qui prélève les composants dans les alimentateurs et les pose sur la carte enduite de pâte à braser ; les machines de placement modernes sont évaluées en CPH, et les modèles haut de gamme dépassent 80 000 CPH.
  • Voie d'alimentateur — une piste d'alimentation indépendante : un profil de lentille, une piste, une position de préhension.
  • Bol vibrant — le dispositif de stockage et d’orientation — un bol entraîné par impulsions électromagnétiques qui fait monter les lentilles le long d’une piste spirale, tandis que des barrières et des capteurs fixent l’orientation.
  • Séparateur (escapement) — la trappe mécanique qui libère exactement une lentille vers la position de prise à chaque cycle machine.
  • Point de prélèvement (plateforme de prélèvement) — l'emplacement fixe où la buse rencontre la lentille.
  • UPH (unités par heure) — la même cadence qu'en CPH, généralement utilisée lorsque l'unité comptée est la lentille et non le placement.
Lentilles optiques rondes circulant dans le bol vibrant bleu d'un alimentateur de lentilles DPS-2
À l'intérieur du bol : la piste spirale soulève et oriente chaque lentille avant qu'elle n'atteigne le séparateur.

Comment un alimentateur vibrant déplace et oriente les lentilles

Un bol vibrant transforme les impulsions électriques en un léger mouvement hélicoïdal.

  • Entraînement — un entraînement électromagnétique en base pousse le bol vers l'avant puis le laisse revenir d'un coup, si bien que les lentilles remontent la piste en spirale interne par fractions de millimètre.
  • Portillons d'orientation — des formes usinées en métal ou en nylon qui ne laissent passer que les lentilles correctement orientées ; une lentille à plat, à l’envers ou en double est repoussée dans le bol, ou soufflée puis remise en circulation.
  • Outillage — piste, portes et dispositifs d’orientation conçus autour d’une seule géométrie de lentille —, d’où la nécessité de changer l’outillage pour une deuxième lentille, et d’où le devis commun pour l’outillage et le profil de lentille.

La piste linéaire achemine les lentilles orientées depuis le bol jusqu'à la buse.

  • Piste linéaire — le tronçon rectiligne entre la sortie du bol et le point de préhension ; il met les lentilles en tampon pour que la machine de placement n’attende jamais.
  • Capteurs à fibre optique — les fibres en barrage ou en réflexion détectent une lentille, la comptent et confirment que la piste est pleine, tandis que le contrôleur ajuste l’amplitude de vibration pour maintenir une file régulière.
  • Soufflage / voie de rejet — retire une lentille qui ne peut pas être alimentée debout au lieu de laisser une mauvaise orientation atteindre la buse.
  • Ce qui distingue 3 600 UPH d'un blocage — longueur de piste, nombre de capteurs et conception du volet — la qualité de cette section détermine si l’alimentateur tient sa cadence lorsque le bol se vide.
gros plan sur la piste d'alimentation en lentilles, lentilles logées dans les alvéoles de la piste
Gros plan de la piste d'alimentation des lentilles : les lentilles logées dans les alvéoles de la piste avant libération.

Termes liés aux technologies de contrôle et de vibration

La vibration bi-fréquence signifie que le bol et la piste linéaire sont entraînés indépendamment.

  • Entraînement circulaire (en vrac) — sur le DPS-2, un entraînement circulaire tourne à 50–120 Hz pour déplacer les lentilles en vrac dans le bol.
  • Entraînement direct (alignement) — un second entraînement tourne à 100–200 Hz pour aligner et faire avancer les lentilles sur la piste linéaire.
  • Pourquoi deux fréquences — les séparer supprime l’interférence de résonance qui apparaît lorsqu’un seul entraînement doit assurer les deux fonctions : l’alimentateur avance donc vite en débit de masse et en douceur sur les derniers millimètres avant la prise.
  • Amplitude — la course de chaque impulsion et le réglage pratique de la vitesse : trop peu et les lentilles calent sur la piste, trop et elles sautent par-dessus les barrières ou se heurtent et se rayent.

L’automate maintient cette amplitude constante malgré les variations de charge — un bol plein ne se comporte pas comme un bol presque vide.

  • Régulation PID — une rétroaction proportionnelle–intégrale–dérivée qui maintient l’amplitude stable ; la DPS-2 utilise une boucle PID indépendante par entraînement.
  • Automate (PLC) — l’ordinateur industriel qui pilote la séquence ; la DPS-2 utilise un Mitsubishi FX5U et mémorise jusqu’à 50 profils de lentille : l’opérateur rappelle un programme au lieu de réaccorder la machine.
  • IHM — l’écran tactile opérateur — un panneau Weintek de 7 pouces avec six langues d’interface (anglais, chinois, espagnol, vietnamien, hindi, turc).
  • Modbus TCP — le protocole ouvert que le PLC utilise pour publier les compteurs de cycles, les compteurs de rejets et l’état de fonctionnement vers un ordinateur de ligne ou un MES.
Banc d'amplificateurs de capteurs à fibre optique détectant et comptant les lentilles sur la piste du distributeur
Amplificateurs de capteurs : chaque canal signale à l'automate la présence des lentilles, leur comptage et les bourrages.

Termes des indicateurs de qualité et de process

Ce sont les chiffres sur lesquels une proposition d'alimentation est jugée.

  • Taux de rejet — la part de lentilles qui ne peuvent pas être posées ou qui échouent au contrôle — l'alimentation manuelle rejette généralement 5–15 % (mauvaise orientation, doubles prises, dommages de manipulation), tandis que l'alimentation automatique bi-fréquence est spécifiée pour maintenir le rebut sous 0,5 %.
  • Cpk (indice de capabilité du process) — la capacité d'un process à rester dans sa tolérance ; 1,33 est la ligne d'acceptation courante, et ces valeurs n'ont de sens que si l'alimentateur les fournit par programme.
  • TRS (OEE) — taux de rendement synthétique — disponibilité × performance × qualité ; une performance de classe mondiale dépasse 85 %, et un alimentateur qui bloque ou bourre fait chuter toute la ligne sous ce seuil plus vite que n’importe quel défaut machine isolé.

La durée de vie des composants et la discipline de process constituent la seconde moitié de la qualité.
  • MTBF (temps moyen entre les pannes) — sur le DPS-2, l’automate Mitsubishi est donné pour plus de 100 000 heures, les électrovannes pneumatiques SMC pour plus de 10 millions de cycles et les capteurs Keyence pour plus de 50 000 heures.
  • SPC (maîtrise statistique des procédés) — à surveiller ces chiffres sur des cartes de contrôle ; lorsque l’alimentateur enregistre les comptages et les rebuts par équipe, la maîtrise statistique du procédé (SPC) devient automatique au lieu d’être manuelle.
  • Rendement au premier passage — la part des cartes conformes dès le premier contrôle — l'indicateur que l'alimentation en lentilles influence le plus directement, car chaque lentille mal orientée qui atteint la buse devient une reprise ou une lentille mise au rebut.
  • Traçabilité — le lien entre une carte finie et les paramètres d'alimentation utilisés pour la produire.
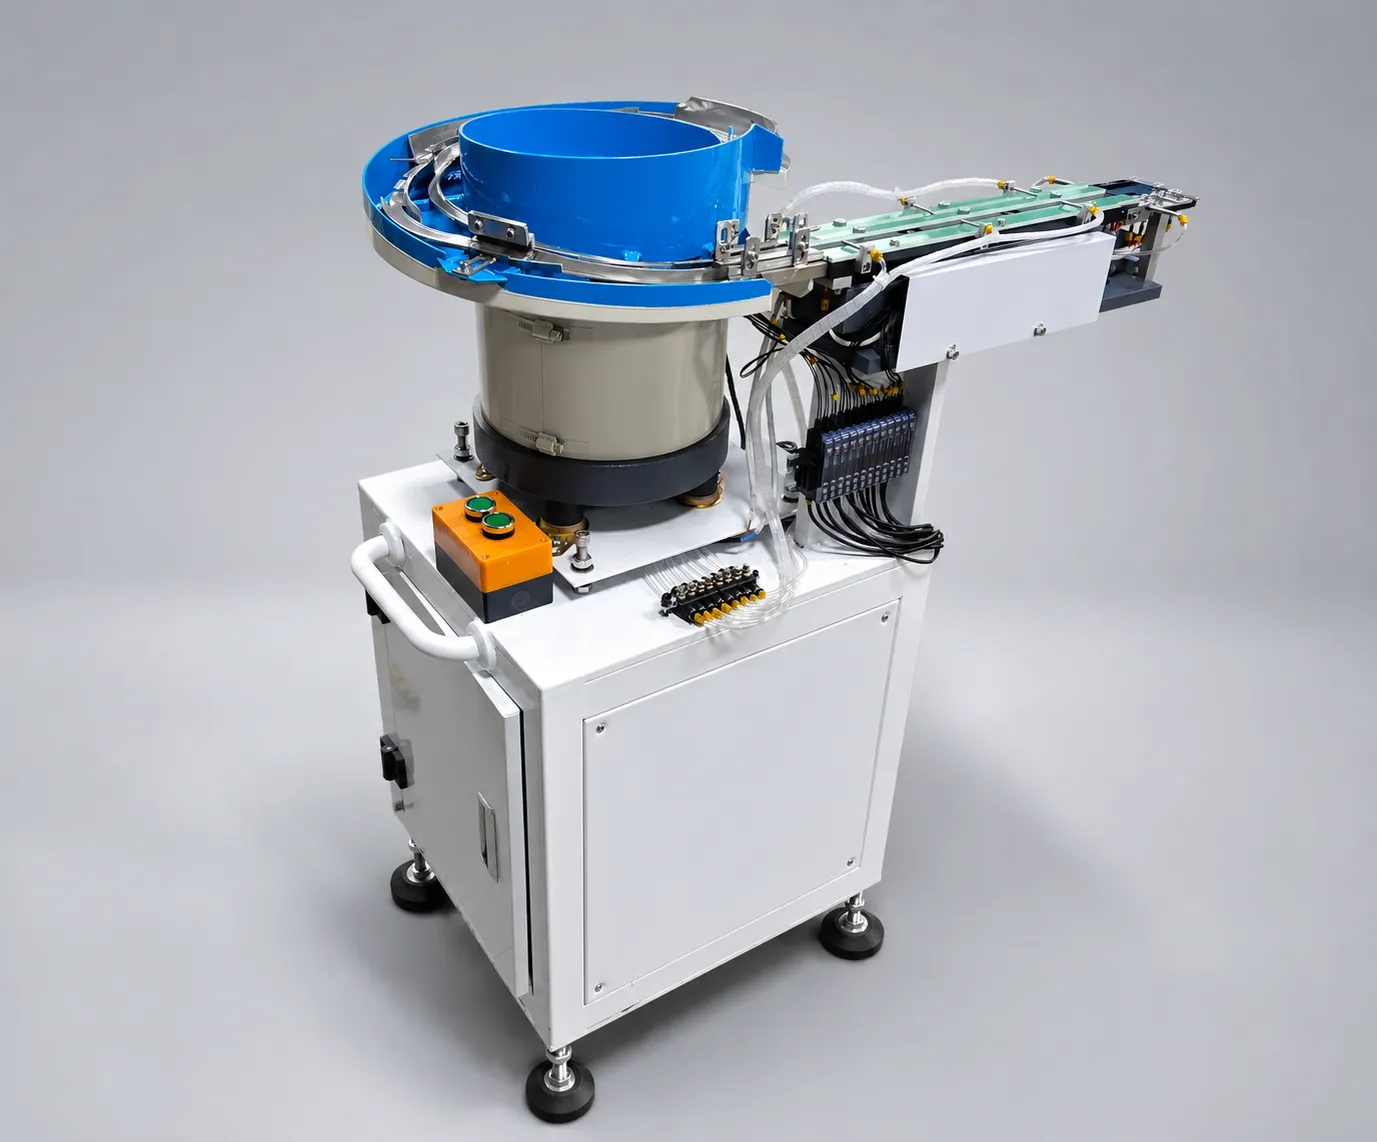
Alimentateur de lentilles DPS-2 à bol unique avec sa piste de sortie et son armoire de commande, photographié en studio
Alimentateur de lentilles DPS-2 à bol unique : bol, piste de déchargement et armoire de commande.

Conditions de production et d'intégration

Le temps de changement de série est le critère qui décide si l'automatisation est rentable sur une ligne à forte mixité.

  • Temps de changement de série — le temps nécessaire pour passer l'alimentateur d'un type de lentille à un autre, outillage et programme compris — 15 à 30 minutes à la main, moins de 5 minutes avec des programmes mémorisés et un outillage à changement rapide sans outil.
  • Profil de lentille — la description enregistrée de la géométrie de lentille pour laquelle l'outillage est conçu.
  • Programme (recipe) — les paramètres de vibration qui se sont révélés adaptés à ce profil.

L'alimentation doit être équilibrée par rapport au reste de la ligne.

  • Équilibrage de ligne — en alignant le débit de l'alimentateur sur la demande de la machine de placement pour qu'aucun tampon ne se vide ; avec 3 600–7 200 UPH par voie, une ou deux voies couvrent normalement un poste de placement de lentilles.
  • MES (système d'exécution de la fabrication) — le logiciel d’usine qui exploite les données des alimentateurs pour le TRS (OEE), la traçabilité et la maintenance prédictive, connecté via Modbus TCP.
  • ESD (décharge électrostatique) — le risque statique qui endommage les lentilles et les cartes ; une configuration protégée contre les décharges électrostatiques (ESD) maintient une résistance de surface dans la plage 10⁶–10⁹ ohms grâce à la mise à la terre.
  • Maintenance préventive — l’intervalle planifié pour le nettoyage des pistes, le contrôle de l’usure des barrières et la vérification de l’alignement des capteurs, ce qui donne leur sens aux chiffres de MTBF en production quotidienne.
Plusieurs alimentateurs vibrants de lentilles assemblés et testés dans l'atelier avant expédition
Assemblage et rodage : chaque alimentateur est testé avec la lentille du client avant expédition.

Conditions commerciales, de conformité et de logistique

Les conditions commerciales et de conformité figurent sur chaque devis et sur chaque caisse.

  • IATF 16949 — la norme qualité automobile — maîtrise des process, traçabilité et prévention des défauts pour les équipements de production, ce qui signifie concrètement des paramètres documentés et une gestion des changements pour l'alimentateur.
  • ISO 13485 — la norme de qualité des dispositifs médicaux ; pour la production médicale, JHIMS fournit la documentation de validation IQ/OQ/PQ sur les configurations DPS-2.
  • ISPM-15 — la norme internationale d’emballage en bois : les caisses sont fumigées et marquées afin que les douanes les acceptent dans le monde entier.
  • DDP (droits de douane payés) — l'Incoterm selon lequel le vendeur supporte tous les frais jusqu'à la destination, y compris les droits de douane — JHIMS expédie en DDP vers la plupart des destinations : le prix annoncé est le prix payé.

Les conditions commerciales déterminent le coût réel de possession bien plus que le prix catalogue du bol.

  • Conditions de paiement — 70 % d’acompte par virement bancaire (T/T) à la commande et 30 % avant expédition, avec crédit documentaire (L/C) à vue possible pour les clients existants.
  • Installation et mise en service — assurées sur site par des ingénieurs certifiés JHIMS, en prestation payante ; la formation vidéo à distance, la documentation et l’accompagnement technique sont gratuits.
  • Garantie et pièces détachées — la garantie couvre l’alimentateur pour la période convenue, et les kits de pièces détachées — portes, inserts de piste, fibres de détection et filtres à air — sont chiffrés avec la machine, afin qu’une ligne puisse être entretenue sans attendre une expédition depuis l’étranger.

Les conditions qui déterminent le temps de retour sur investissement

Le retour sur investissement d'un alimentateur (feeder) se lit sur quatre chiffres : la cadence (800–1 200 UPH en manuel contre 3 600–7 200 UPH par canal), le taux de rejet (5–15% contre moins de 0,5%), le changement de série (15–30 minutes contre moins de 5) et la main-d'œuvre libérée du chargement en plateau et des contrôles visuels. Sur les projets d'alimentation de lentilles JHIMS publiés, l'effet cumulé aboutit à un temps de retour sur investissement de 6–11 mois, très sensible au coût du rejet : une usine qui met au rebut 10% de ses lentilles est remboursée bien plus vite qu'une usine à 2%.

Deux termes pratiques complètent le tableau. Un test sur échantillon — envoyer 500–800 lentilles pour un essai de 48 heures sur la lentille du client — est le moyen le moins coûteux de vérifier la qualité d’orientation avant d’engager des outillages. Critères d'acceptation sont les conditions mesurables inscrites au contrat : cadence, plafond de rebut, tolérance d’alignement, temps de changement de série et documentation remise à la réception.

Référence rapide de la terminologie d'alimentation en lentilles

Utilisez ce tableau comme feuille de correspondance lorsque vous lisez la spécification d'un alimentateur ou un devis. La colonne du milieu donne la définition que vous trouverez dans une fiche technique ; la colonne de droite explique pourquoi le terme apparaît dans une discussion commerciale.

Terme Ce que cela signifie Pourquoi c'est important
SMT Technologie de montage en surface : composants montés directement sur la surface du circuit imprimé. Définit le process que l'alimentateur doit desservir.
CPH / UPH Composants (ou unités) traités par heure. Le chiffre de cadence mis en avant dans toute offre.
Bol vibrant Un bol entraîné par impulsions électromagnétiques qui fait monter les pièces le long d'une piste en spirale. Stocke, sépare et oriente les lentilles.
Piste linéaire Section droite entre le bol et le point de prélèvement. Met les lentilles en tampon pour que la machine de placement n'attende jamais.
Séparateur (escapement) Trappe qui libère exactement une lentille par cycle. Évite les doubles prises et les bourrages.
Porte d'orientation Une forme usinée qui rejette les lentilles mal orientées. Le mécanisme à l'origine du taux de rejet.
Point de préhension Position fixe où la buse rencontre la lentille. Détermine la tolérance d'alignement lors du placement.
Capteur à fibre optique Capteur optique qui détecte et compte les lentilles sur la piste. Détecte immédiatement une piste vide et les bourrages.
Vibration double fréquence Entraînements indépendants pour le bol (50–120 Hz) et la piste (100–200 Hz). La vitesse sans sacrifier la qualité d'orientation.
Régulation PID Boucle de rétroaction maintenant l'amplitude de vibration constante. Maintient un débit stable à mesure que le bol se vide.
Automate (PLC) Automate industriel pilotant la séquence d'alimentation. Enregistre les programmes et permet le changement de série d'un seul bouton.
IHM Panneau tactile opérateur. Utilisation multilingue et visibilité des alarmes.
Modbus TCP Protocole de communication industrielle ouvert. Connecte l'alimentateur au MES et aux rapports TRS (OEE).
Taux de rejet Part de lentilles impossibles à placer ou refusées au contrôle. 5–15 % en manuel contre moins de 0,5 % en automatique.
Cpk Indice de capabilité du procédé ; 1,33 est la limite d'acceptation habituelle. Prouve que l'alimentation est répétable, pas seulement rapide.
TRS Disponibilité x performance x qualité ; niveau mondial au-delà de 85 %. Montre ce que coûte à la ligne un alimentateur qui se bloque.
Temps de changement de série Temps de changement de type de lentille, outillage et programme compris. 15–30 minutes en manuel contre moins de 5 minutes.
Configuration antistatique (ESD) Résistance de surface maintenue à 10^6–10^9 ohm grâce à la mise à la terre. Protège les lentilles et les cartes contre les dommages électrostatiques.
IATF 16949 / ISO 13485 Normes de qualité automobile et médicale. Définir les exigences de documentation et de validation.
ISPM-15 Norme internationale d'emballage en bois. Les caisses passent la douane sans délai.
DDP Incoterm DDP (droits de douane payés). Un prix tout compris jusqu'à la destination.

Fiche récapitulative des indicateurs : alimentation manuelle ou automatique des lentilles

Le tableau ci-dessous rassemble les chiffres publiés que l'on cite habituellement côte à côte dans une proposition d'alimentation. Traitez la colonne « automatique » comme une spécification à vérifier à la réception, et non comme un argument commercial : chaque ligne peut être mesurée sur vos propres lentilles lors d'un essai d'échantillons.

Métrique Alimentation manuelle Alimentation automatique DPS-2
Cadence 800–1 200 UPH 3 600–7 200 UPH par voie
Taux de rejet 5–15 % moins de 0,5 %
Changement de série entre types de lentilles 15 à 30 minutes en moins de 5 minutes avec des programmes (recipe) enregistrés
Opérateurs par poste d'alimentation 1 opérateur en continu aucun en cours de production
Cpk 1,33 typique vérifié pour chaque programme (recipe) à la réception
Alignement de pose dépend de l'opérateur Alignement de préhension ±1 mm
Temps de cycle par lentille placement CMS manuel 0,5–1 seconde par lentille
Plage de tailles de lentilles limité par la dextérité 3–25 mm
Retour sur investissement Non applicable 6–11 mois sur les projets publiés
Test sur échantillon non requis 500 à 800 lentilles, essai gratuit de 48 heures

Comment utiliser ce glossaire lors de l'évaluation d'un alimentateur

Lorsqu'un alimentateur (feeder) vous est proposé, demandez cinq chiffres par écrit : la cadence par canal en UPH sur votre lentille, le taux de rejet mesuré lors d'un essai, le temps de changement de série outillage compris, la tolérance d'alignement au point de prise et le MTBF des pièces d'usure. Demandez ensuite quels profils de lentilles sont déjà enregistrés dans l'automate (PLC), et ce qui se passe lorsque la piste se vide en milieu de panneau — la machine de placement attend-elle, ou l'alimentateur signale-t-il un arrêt contrôlé ?

Enfin, alignez les termes sur vos propres données. Si votre ligne change de type de lentille deux fois par semaine, le temps de changement de série domine le calcul du retour sur investissement. Si votre coût de rebut par lentille est élevé, c'est le taux de rejet qui domine. Si vous faites tourner une seule lentille pendant des mois, ce sont le débit et la disponibilité qui dominent. Le glossaire existe pour que ces trois phrases puissent être écrites dans les mêmes unités par les deux parties.

Pages associées dans ce groupe de connaissances

Ce glossaire est la page de référence d’un ensemble de quatre articles sur l’alimentation de lentilles. Lisez-les dans l’ordre pour dimensionner un nouveau poste d’alimentation, ou passez directement au guide de dépannage si un alimentateur est déjà en service.

  • Présentation du produit DPS-2 — ce qu'est la machine et quelles lentilles elle alimente.
  • FAQ DPS-2 — les questions commerciales et d'outillage que les acheteurs posent en premier.
  • Comparaison manuel / automatique — transforme le volume et la variété des produits en une décision.
  • Guide de dépannage — les pannes que rencontre l'opérateur après l'installation.

Consultez les guides liés ci-dessous.

Questions fréquentes

Qu'est-ce qu'un bol vibrant ?▼
Un dispositif automatisé qui utilise la vibration électromagnétique pour déplacer les pièces le long d’une piste et les orienter à l’aide de portes et de capteurs avant de les amener à un point de prélèvement, en remplacement de la manutention manuelle.
Qu'est-ce que l'UPH ?▼
Unités par heure (UPH) — le nombre de composants traités en une heure. L’alimentation manuelle des lentilles atteint 800–1 200 UPH ; le DPS-2 délivre 3 600–7 200 UPH par canal.
Qu'est-ce que le taux de rejet ?▼
La part de pièces qui échouent au placement ou à l’inspection. L’alimentation manuelle des lentilles rejette généralement 5–15 % ; l’alimentation automatique bifréquence reste sous 0,5 %.
Qu'est-ce que la régulation PID ?▼
Un algorithme de contrôle en boucle fermée (proportionnel–intégral–dérivé) qui ajuste en continu la sortie pour maintenir une consigne. Dans les alimentateurs, il stabilise l’amplitude de vibration malgré les variations de charge.
Qu'est-ce que la vibration à double fréquence ?▼
Une architecture brevetée JHIMS à deux entraînements indépendants — circulaire (50–120 Hz) pour le déplacement de masse et direct (100–200 Hz) pour l'alignement de précision — chacun avec son propre régulateur PID. Voir la comparaison technique.
Qu'est-ce que l'outillage d'alimentateur ?▼
Les pièces mécaniques sur mesure — insert de bol, piste et barrière d’orientation — adaptées à une géométrie de lentille précise, pour que l’alimentateur l’oriente de façon fiable.
Qu'est-ce que l'alimentation en lentilles en SMT ?▼
L'alimentation en lentilles est le process qui apporte les lentilles optiques à une machine de placement CMS déjà séparées, orientées et mises en file au point de prise. Elle remplace le chargement manuel en plateaux, qui tourne à 800–1 200 UPH avec un taux de rebut de 5–15 %.
Quelle est la différence entre UPH et CPH ?▼
Les deux mesurent la production horaire. Les CPH comptent les poses de composants et constituent la référence standard des machines de placement ; les UPH comptent les unités alimentées et s’emploient normalement pour un alimentateur de lentilles, où un canal délivre 3 600–7 200 lentilles par heure.
Qu'est-ce qu'un échappement dans un alimentateur vibrant ?▼
Le séparateur est la porte située à l’extrémité de la piste linéaire : il libère exactement une lentille par cycle machine. Il évite les doubles prises et maintient une lentille en attente au point de prise.
Qu'est-ce qu'une porte d'orientation ?▼
Un guide d'orientation est un élément métallique ou en nylon profilé sur la piste en spirale, qui ne laisse passer qu'une lentille correctement orientée. Les lentilles à plat, inversées ou accolées retournent au bol, ce qui fait chuter le taux de rejet sous 0,5 %.
Que m'indique le Cpk sur un alimentateur de lentilles ?▼
Le Cpk mesure la répétabilité avec laquelle l'alimentateur tient sa tolérance. Un Cpk de 1,33 constitue la ligne d'acceptation habituelle, et comme le Cpk dépend du programme (recipe), il faut le vérifier avec votre propre lentille plutôt que de le reprendre d'une fiche technique.
Qu'est-ce que le TRS (OEE) et pourquoi l'alimentation l'affecte-t-elle ?▼
Le TRS (OEE) multiplie la disponibilité, la performance et la qualité ; les meilleures performances mondiales dépassent 85 %. Un alimentateur qui se bourre ou se vide en cours de panneau arrête la machine de placement CMS : la disponibilité de l’alimentation fixe donc le plafond de toute la ligne.
Quel est le temps de changement de série en alimentation de lentilles ?▼
Le temps de changement de série est le temps total nécessaire pour passer l'alimentateur à un autre type de lentille, outillage et programme (recipe) inclus. L'alimentation manuelle demande 15 à 30 minutes ; un alimentateur piloté par PLC, avec programmes enregistrés et outillage sans outil, y parvient en moins de 5 minutes.
Qu'est-ce qu'une configuration d'alimentateur antistatique (ESD) ?▼
C’est un alimentateur construit et mis à la terre de sorte que la résistance de surface reste dans la plage de 10^6–10^9 ohms, protégeant les lentilles et les cartes des décharges électrostatiques pendant l’alimentation et le placement.
Qu'est-ce que l'ISPM-15 et pourquoi est-ce important ?▼
L’ISPM-15 est la norme internationale relative aux emballages en bois. Les caisses JHIMS sont fumigées et marquées conformément à cette norme : dans la plupart des pays, la machine passe la douane sans traitement supplémentaire.
Qu'est-ce que le DDP et JHIMS expédie-t-il en DDP ?▼
DDP (« droits de douane payés ») signifie que le vendeur supporte tous les frais jusqu'à la destination, y compris les droits de douane. JHIMS expédie en DDP vers la plupart des destinations : le prix annoncé est donc le prix effectivement payé.
Quelles sont les conditions de paiement de JHIMS ?▼
Les conditions standard sont de 70 % d’acompte à la commande et 30 % avant expédition, dans les deux cas par virement bancaire (T/T). Les clients existants peuvent recourir à un crédit documentaire (L/C) à vue.
L'installation et la formation des opérateurs sont-elles incluses ?▼
JHIMS assure l’installation sur site, la mise en service et la formation des opérateurs par des ingénieurs certifiés — l’intervention sur site est facturée. La formation vidéo à distance, l’aide documentaire et l’accompagnement technique sont gratuits.
Qu'est-ce qu'un test sur échantillon et combien de lentilles faut-il ?▼
Un test sur échantillon est un essai de votre lentille sur l’alimentateur avant l’engagement de l’outillage. JHIMS fait passer 500 à 800 lentilles lors d’un test gratuit de 48 heures et vous communique la qualité d’orientation et la cadence.
Quelles tailles de lentilles un alimentateur (feeder) DPS-2 peut-il traiter ?▼
Le DPS-2 est conçu pour les lentilles optiques et LED de 3 à 25 mm de diamètre, avec un outillage adapté à la géométrie propre à chaque lentille. Une lentille hors de cette plage est traitée comme un projet d’outillage sur mesure.
Combien d'alimentateurs (feeder) une ligne nécessite-t-elle ?▼
Alignez le débit des canaux sur la demande de la machine de placement CMS : avec 3 600 à 7 200 UPH par canal, un ou deux canaux couvrent généralement un poste de placement de lentilles. Les lignes à forte mixité ajoutent des canaux pour éviter un changement de série à chaque changement de lentille.
Qu'est-ce que le MTBF et quelles pièces comptent le plus ?▼
Le MTBF est le temps moyen entre défaillances ; il sert à comparer la durée de vie des composants. Sur la DPS-2, l'automate est donné pour plus de 100 000 heures, les électrovannes SMC pour plus de 10 millions de cycles et les capteurs Keyence pour plus de 50 000 heures.
À quoi sert Modbus TCP sur un alimentateur ?▼
Modbus TCP est le protocole ouvert utilisé par l’automate de l’alimentateur pour publier les compteurs de cycles, les compteurs de rebuts et l’état de fonctionnement vers un ordinateur de ligne ou un MES : c’est ainsi que le reporting du TRS et de la traçabilité devient automatique.
Qu'est-ce que l'IATF 16949 et quel est son impact sur l'achat d'un alimentateur ?▼
L'IATF 16949 est la norme qualité de l'automobile. Elle exige la maîtrise des process, la traçabilité et la prévention des défauts pour les équipements de production : les paramètres documentés et la maîtrise des changements font donc partie de la spécification et non d'un supplément.
Comment l'alimentateur signale-t-il un bourrage ?▼
Des capteurs à fibre optique placés sur la piste linéaire surveillent la présence et le flux des lentilles. Si la piste se vide ou qu'une lentille s'immobilise, l'automate déclenche une alarme sur l'IHM et signale l'état via Modbus TCP, au lieu de laisser la machine de placement CMS attendre indéfiniment.
L'alimentateur (feeder) nécessite-t-il une maintenance régulière ?▼
Oui. Les pistes, les guides et les fibres des capteurs sont des pièces d'usure : un nettoyage planifié et un contrôle des guides maintiennent la validité des MTBF publiés, et les kits de rechange sont chiffrés avec la machine pour qu'une ligne soit maintenue sans attendre une expédition d'outre-mer.

Un terme à proposer ?

Contactez nos ingénieurs pour proposer un terme à ajouter à ce glossaire, ou pour toute question sur l'automatisation de l'alimentation en lentilles de votre ligne.

Ces termes en pratique : regardez le alimentateur vibrant de lentilles sur une machine de placement CMS et alimentation automatique en lentilles LED en production. D'autres séquences sur les machines et l'usine sont disponibles sur Chaîne YouTube JHIMS.


📞 (86-755) 86700443✉ [email protected]

















