SMT Lens Besleme & Otomasyon Sözlüğü | JHIMS

SMT lens besleme üzerine işlevsel bir terim sözlüğü: 30 terim, ayrıca bunların arkasındaki dizgi hızı, ret ve changeover verileri ile her bir değeri kendi lensinizde nasıl doğrulayacağınız.

Sözlük

SMT Lens Besleme & Otomasyon Sözlüğü

Her SMT mühendisinin, üretim yöneticisinin ve satın alma profesyonelinin bilmesi gereken 30 temel terim — tanımlanmış, gruplanmış ve üretim hızını, verimi ve geri ödemeyi belirleyen sayılara dönüştürülmüş.

Kısa yanıt: Lens besleme, optik lensleri doğru yönlendirmede ve doğru hızda, birer birer dizgi makinesine ulaştıran adımdır. Manuel bir hücrede operatör tepsileri doldurur ve lensleri elle yerleştirir; bu genellikle 800–1,200 UPH, %5–15 reddetme oranı ve lens tipleri arasında 15–30 dakika değişim süresi demektir. Çift frekanslı tahrikler, PLC reçete geri çağırma ve fiber optik algılama içeren titreşimli kase besleyici, kanal başına 3,600–7,200 UPH besler, reddetmeyi %0.5 altında tutar ve lens tipini 5 dakikanın altında değiştirir. Bu sözlük, feeder spesifikasyonlarında, tekliflerde ve kabul raporlarında geçen 30 terimi tanımlar ve hangi sayıların üretim hızını, verimi ve geri ödemeyi gerçekten belirlediğini açıklar.

Önemli Çıkarımlar

  • 130 Terimlerin Açıklaması
  • 23,600–7,200 Kanal Başına UPH
  • 3<0.5% Reddetme Hedefi
  • 4<5 dk Değişim (changeover)

SMT hattında lens besleme ne anlama gelir

Bir SMT hattı lehim pastası basar, baskıyı denetler, komponentleri yerleştirir ve ardından reflow fırınından geçirir. Lensler ayrı bir komponent ailesidir — LED, arka aydınlatma, optik ve mikro lensler; çoğunlukla 3–25 mm çapında olup torbalarda veya tepsilerde gevşek halde tedarik edilir. Dizgi makinesi bu lensleri ancak her biri alma konumuna ayrı ayrı, doğru yönde ve nozulun erişim menzilinde ulaştığında hızla işleyebilir: besleme sisteminin tüm işi budur.

Lens besleme, bir makine fonksiyonu olduğu kadar bir üretim hızı kısıtıdır. Manuel hücreler insan hızında çalışır — yaklaşık 800–1,200 UPH — ve lenslerin %5–15 kadarını yanlış yönlenme, elleçleme hasarı veya çift yerleştirme nedeniyle reddeder. Otomatik besleme; titreşimli kase, spiral ray, yönlendirme kapıları ve optik algılama ekler, böylece doğru yönlenmiş bir lens her zaman alma noktasında bekler. Bu sözlüğün geri kalanı bu terimleri tanımlar.

Temel SMT ve Feeder Teknolojisi Terimleri

Donanım zinciri kase → ray → escapement (tekli bırakma) → alma noktası → besleme kanalı sırasıyla ilerler. Bu terimler zinciri tanımlar.

  • SMT (Yüzey Montaj Teknolojisi) — komponentler, delinmiş deliklerden geçirilmek yerine doğrudan PCB yüzeyine monte edilir; yüksek yoğunluklu kartları ve otomatik dizgiyi mümkün kılan da budur.
  • SMD dizgi makinesi (pick and place, P&P) — komponentleri besleyicilerden alıp krem lehim sürülmüş karta yerleştiren makine; modern dizgi makineleri CPH cinsinden derecelendirilir ve üst seviye modellerde hız 80,000 CPH değerini aşar.
  • Besleme kanalı — bağımsız bir besleme hattı: bir lens profili, bir ray, bir alma konumu.
  • Titreşimli kase besleyici — depolama ve yönlendirme aygıtı — elektromanyetik darbelerle tahrik edilen ve lensleri spiral ray boyunca yukarı taşıyan kase; kapılar ve sensörler yönü belirler.
  • Escapement (tekli bırakma mekanizması) — her makine çevriminde alma konumuna tam olarak bir lens bırakan mekanik kapı.
  • Alma noktası (alma platformu) — nozulun lensle buluştuğu sabit konum.
  • UPH (saatte işlenen birim) — CPH ile aynı üretim hızı; normalde sayılan birim yerleştirme değil lens olduğunda kullanılır.
DPS-2 lens besleyicinin mavi titreşimli kasesi içinde dolaşan yuvarlak optik lensler
Kase içinde: spiral ray, her lensi tekli bırakma mekanizmasına ulaşmadan önce yukarı taşır ve yönlendirir.

Titreşimli Besleyici Lensleri Nasıl Hareket Ettirir ve Yönlendirir

Titreşimli kase besleyici, elektrik darbelerini küçük bir helezonik harekete dönüştürür.

  • Tahrik — tabandaki elektromanyetik tahrik kaseyi ileri iter ve geri bırakır; böylece lensler iç spiral ray boyunca her seferinde milimetrenin bir kesri kadar ilerler.
  • Yönlendirme kapıları — yalnızca doğru yönlenmiş lensin geçmesine izin veren şekillendirilmiş metal veya naylon elemanlar; yatık, ters veya üst üste gelmiş bir lens kaseye geri itilir ya da üflenerek atılır ve yeniden dolaşıma girer.
  • Aparat takımı — tek bir lens geometrisine göre tasarlanmış ray, kapılar ve yönlendirme elemanları — bu yüzden ikinci bir lens aparat değişimi gerektirir ve aparat ile lens profili birlikte teklif edilir.

Lineer ray, yönlendirilmiş lensleri kaseden nozula taşır.

  • Lineer ray — kase çıkışı ile alma noktası arasındaki düz bölüm; lensleri tamponlar, böylece dizgi makinesi hiç beklemez.
  • Fiber optik sensörler — karşıdan gönderimli veya yansımalı fiberler lensi algılar, sayar ve rayın dolu olduğunu doğrular; kontrolör ise sabit bir kuyruk için titreşim genliğini ayarlar.
  • Üfleme / ret kanalı — dik beslenemeyen bir lensi, hatalı yön nozula ulaşmadan uzaklaştırır.
  • 3,600 UPH ile durmayı birbirinden ayıran nedir — ray uzunluğu, sensör sayısı ve kapı tasarımı — bu bölümün kalitesi, kase boşaldığında besleyicinin hızı koruyup koruyamayacağını belirler.
Ray ceplerine oturmuş lenslerle lens besleme rayının yakın görünümü
Lens besleme rayından yakın çekim: lensler bırakılmadan önce ray yuvalarına oturmuş.

Kontrol ve Titreşim Teknolojisi Terimleri

Çift frekanslı titreşim, kase ile lineer rayın bağımsız olarak tahrik edilmesi anlamına gelir.

  • Dairesel tahrik (toplu akış) — DPS-2 üzerinde dairesel tahrik, lensleri kase çevresinde toplu halde hareket ettirmek için 50–120 Hz hızında çalışır.
  • Doğrudan tahrik (hizalama) — ikinci bir tahrik, lineer ray üzerindeki lensleri hizalamak ve ilerletmek için 100–200 Hz hızında çalışır.
  • Neden iki frekans — bunları ayırmak, tek bir tahrikin iki işi birden yapması durumunda ortaya çıkan rezonans girişimini ortadan kaldırır; böylece besleyici toplu akışta hızlı, almadan önceki son milimetrelerde ise yumuşak çalışır.
  • Genlik — her darbe stroku ve pratikteki hız kontrolü — çok az olursa lensler rayda durur, çok fazla olursa kapıların üzerinden atlar ya da çarpışıp çizilir.

Kontrolör, yük değişirken bu genliği sabit tutar — dolu kase, neredeyse boş olan bir kaseden farklı davranır.

  • PID kontrolü — genliği sabit tutan oransal–integral–türevsel geri besleme; DPS-2 her tahrik için bağımsız bir PID döngüsü kullanır.
  • PLC — diziyi yürüten endüstriyel bilgisayar; DPS-2 bir Mitsubishi FX5U kullanır ve 50 adede kadar lens profili saklar, böylece operatör makineyi yeniden ayarlamak yerine bir reçeteyi çağırır.
  • HMI — operatör dokunmatik ekranı — altı arayüz diline sahip 7 inç Weintek panel (İngilizce, Çince, İspanyolca, Vietnamca, Hintçe, Türkçe).
  • Modbus TCP — PLC biriminin çevrim sayılarını, ret sayılarını ve çalışma durumunu bir hat bilgisayarına veya MES sistemine yayınlamak için kullandığı açık protokol.
Besleyici rayında lensleri algılayan ve sayan fiber optik sensör amplifikatör grubu
Sensör amplifikatörleri: her kanal lens varlığını, sayısını ve sıkışma durumlarını PLC birimine bildirir.

Kalite ve Süreç Metrikleri Terimleri

Bir besleme teklifinin değerlendirildiği sayılar bunlardır.

  • Ret oranı — yerleştirilemeyen veya denetimden geçemeyen lenslerin payı — manuel beslemede tipik olarak %5–15 ret (yanlış yönlenme, çift alma, elleçleme hasarı) görülürken çift frekanslı otomatik beslemede ret oranının %0.5'in altında kalması öngörülür.
  • Cpk (süreç yeterlilik indeksi) — bir sürecin toleransı içinde ne kadar kaldığının ölçüsü; 1.33 yaygın kabul sınırıdır ve değerler ancak besleyici bunları reçete bazında raporladığında anlamlıdır.
  • OEE (toplam ekipman etkinliği) — kullanılabilirlik × performans × kalite; dünya standartlarında performans 'in üzerindedir ve duran ya da sıkışan bir besleyici, tüm hattı bu eşiğin altına tek bir makine arızasından daha hızlı çeker.

Komponent ömrü ve süreç disiplini, kalite tablosunun ikinci yarısıdır.
  • MTBF (arıza arası ortalama süre) — DPS-2 üzerinde Mitsubishi PLC 100,000 saatin, SMC pnömatik valfler 10 milyon çevrimin ve Keyence sensörler 50,000 saatin üzerinde derecelendirilmiştir.
  • SPC (istatistiksel süreç kontrolü) — bu sayıları kontrol grafiklerinde izlemek; besleyici sayımları ve retleri vardiya bazında kaydettiğinde SPC manuel olmaktan çıkıp otomatikleşir.
  • İlk geçiş verimi — denetimden ilk seferde geçen kartların payı — lens beslemenin en doğrudan etkilediği ölçüt, çünkü nozula ulaşan her yanlış yönlenmiş lens tamir ya da hurda lens olur.
  • İzlenebilirlik — tamamlanmış bir kart ile o kartta kullanılan besleme parametreleri arasındaki bağlantı.
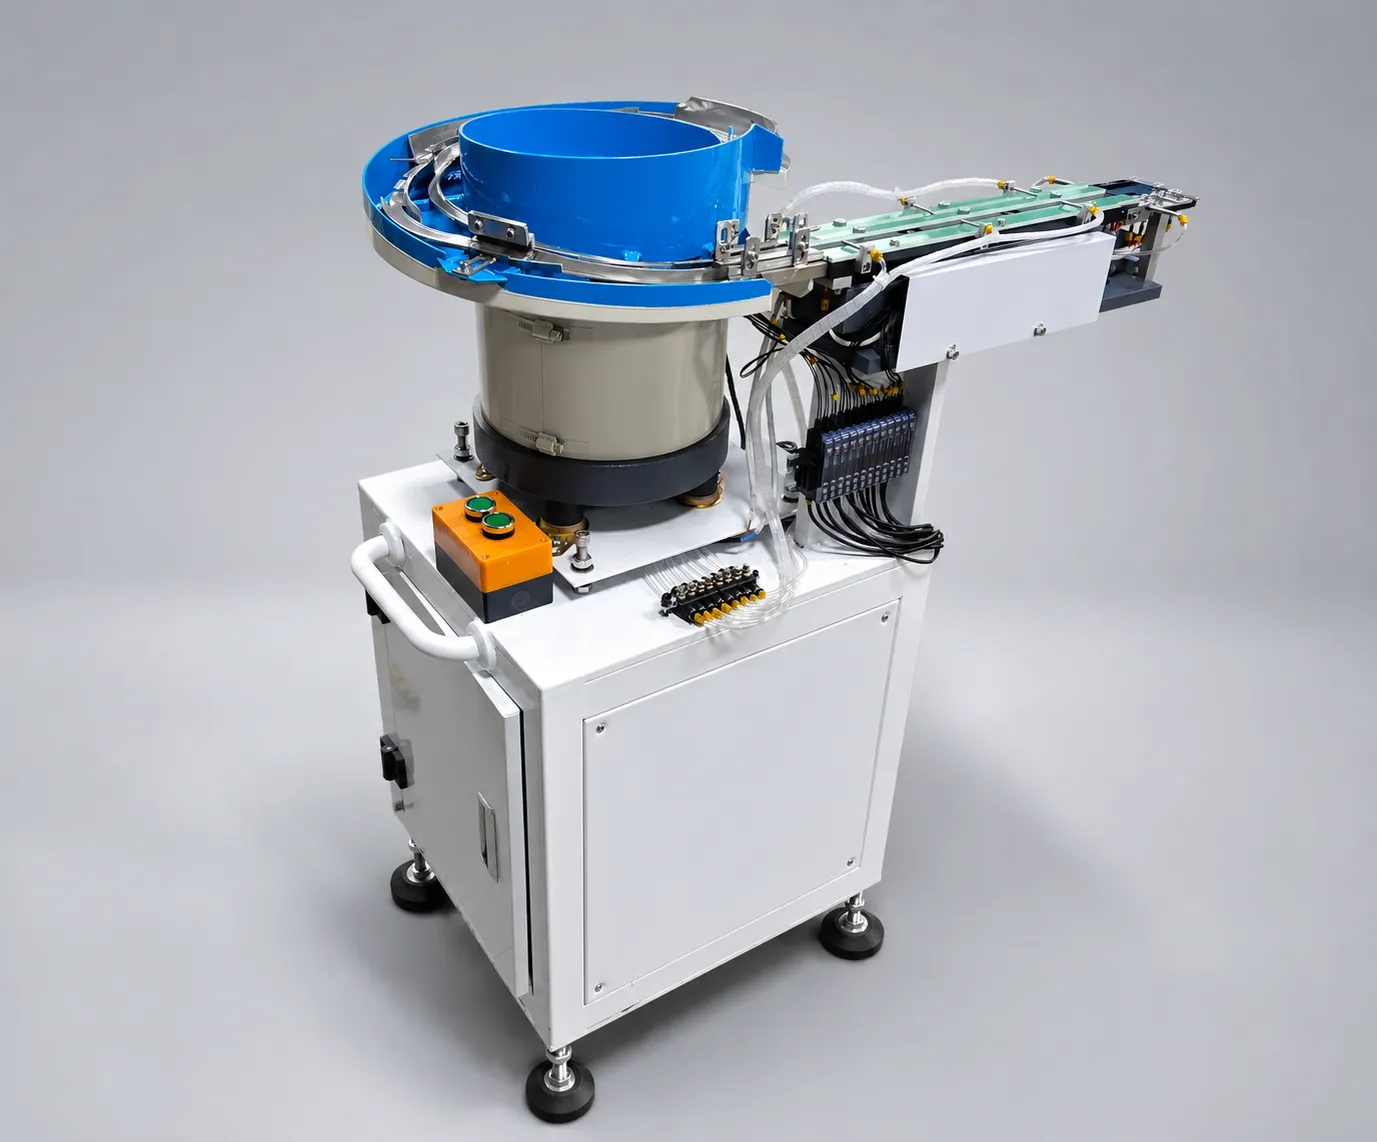
Çıkış kanalı ve kontrol panosuyla tek kase DPS-2 lens besleyici, stüdyoda görüntülenmiş
Tek kaseli DPS-2 lens besleyici: kase, boşaltma rayı ve kontrol kabini.

Üretim ve Entegrasyon Terimleri

Otomasyonun yüksek karışımlı bir hatta kendini ödeyip ödemeyeceğini belirleyen terim changeover süresidir.

  • Changeover (kalıp değişim) süresi — besleyicinin bir lens tipinden diğerine geçmesi için gereken süre; aparat ve reçete dahil — manuel olarak 15–30 dakika, saklanan reçeteler ve aparatsız hızlı değişim takımıyla 5 dakikanın altında.
  • Lens profili — aparatın hangi lens geometrisi için yapıldığını gösteren saklı tanım.
  • Reçete — o profil için işe yaradığı belirlenen titreşim parametreleri.

Besleme, hattın geri kalanıyla dengelenmelidir.

  • Hat dengeleme — besleyici çıktısını dizgi makinesi talebine eşleyerek hiçbir tamponun boş kalmamasını sağlamak; kanal başına 3,600–7,200 UPH ile bir veya iki kanal normalde bir lens dizgi istasyonunu karşılar.
  • MES (üretim yürütme sistemi) — besleyici verilerini OEE, izlenebilirlik ve kestirimci bakım için kullanan fabrika yazılımı; Modbus TCP üzerinden bağlanır.
  • ESD (elektrostatik boşalma) — lenslere ve kartlara zarar veren statik risk; ESD güvenli konfigürasyon, topraklama ile birlikte yüzey direncini 10⁶–10⁹ ohm aralığında tutar.
  • Önleyici bakım — rayların temizlenmesi, kapı aşınmasının kontrol edilmesi ve sensör hizalamasının doğrulanması için planlanan aralık; MTBF değerlerini günlük üretimde anlamlı kılan da budur.
Sevkiyat öncesi atölye zemininde monte edilip test edilen birkaç titreşimli lens besleyici
Montaj ve alıştırma: her besleyici sevkiyattan önce müşterinin lensiyle test edilir.

Ticaret, Uyum ve Lojistik Terimleri

Ticaret ve uyum terimleri her teklifte ve her sandıkta yer alır.

  • IATF 16949 — otomotiv kalite standardı — üretim ekipmanı için süreç kontrolü, izlenebilirlik ve hata önleme; pratikte bu, besleyici için belgelenmiş parametreler ve değişiklik kontrolü anlamına gelir.
  • ISO 13485 — tıbbi cihaz kalite standardı; tıbbi üretim için JHIMS, DPS-2 konfigürasyonlarında IQ/OQ/PQ doğrulama dokümantasyonunu destekler.
  • ISPM-15 — uluslararası ahşap ambalaj standardı: sandıklar fümigasyon yapılıp kaşelenir, böylece gümrükler bunları dünya genelinde kabul eder.
  • DDP (gümrük vergisi ödenmiş teslim) — satıcının varış noktasına kadar vergiler dahil tüm maliyetleri üstlendiği Incoterm — JHIMS çoğu varış noktasına DDP gönderim yapar, yani teklif edilen fiyat ödenen fiyattır.

Gerçek sahip olma maliyetini, kase liste fiyatından çok ticari koşullar belirler.

  • Ödeme koşulları — siparişle birlikte T/T ön ödeme ve sevkiyattan önce ; mevcut müşteriler için görüldüğünde ödemeli akreditif (L/C) sunulur.
  • Kurulum ve devreye alma — sahada JHIMS sertifikalı mühendisler tarafından ücretli olarak sağlanır; uzaktan video eğitimi, dokümantasyon ve teknik rehberlik ücretsizdir.
  • Garanti ve yedek parçalar — garanti, besleyiciyi kararlaştırılan süre boyunca kapsar; kapılar, ray ek parçaları, sensör fiberleri ve hava filtrelerinden oluşan yedek parça setleri makineyle birlikte teklif edilir, böylece bir hat denizaşırı sevkiyat beklemeden bakımda tutulabilir.

Geri Ödemeyi Belirleyen Terimler

Besleyicinin geri kazanımı dört sayıdan gelir: üretim hızı (manuel 800–1,200 UPH, kanal başına 3,600–7,200 UPH), ret oranı (%5–15'e karşı %0.5'in altında), changeover (15–30 dakikaya karşı 5 dakikanın altında) ve tepsi yükleme ile görsel kontrolden kazanılan iş gücü. Yayımlanmış JHIMS lens besleme projelerinde birleşik etki 6–11 aylık geri ödeme süresine denk gelir; en duyarlı değişken ret maliyetidir: lenslerin 'unu hurdaya ayıran bir fabrika, %2'sini hurdaya ayırandan çok daha çabuk geri kazanır.

Resmi tamamlayan iki pratik terim var. Bir numune testi — müşteri lensiyle 48 saatlik deneme için 500–800 lens göndermek — aparata karar vermeden önce yönlendirme kalitesini doğrulamanın en ucuz yoludur. Kabul kriterleri siparişe yazılan ölçülebilir koşullardır: üretim hızı, ret üst sınırı, hizalama toleransı, changeover süresi ve devir teslimde verilen dokümantasyon.

Lens Besleme Terminolojisi Hızlı Başvuru

Bir besleyici şartnamesini veya teklifi okurken bu tabloyu çeviri sayfası olarak kullanın. Orta sütun, teknik föyde bulacağınız tanımdır; sağ sütun ise terimin ticari bir görüşmede neden yer aldığıdır.

Terim Ne anlama gelir Neden önemli
SMT Yüzey montaj teknolojisi: komponentler doğrudan PCB yüzeyine monte edilir. Besleyicinin hizmet etmesi gereken süreci tanımlar.
CPH / UPH Saatte işlenen komponent (veya birim) sayısı. Her teklifteki manşet üretim hızı sayısı.
Titreşimli kase besleyici Parçaları spiral ray boyunca yukarı taşıyan, elektromanyetik darbelerle tahrik edilen kase. Lensleri depolar, ayırır ve yönlendirir.
Lineer ray Kase ile alma noktası arasındaki düz bölüm. Lensleri tamponlar, böylece dizgi makinesi hiç beklemez.
Escapement (tekli bırakma mekanizması) Her çevrimde tam olarak bir lens bırakan kapı. Çift almayı ve hatalı beslemeyi önler.
Yönlendirme kapısı Yanlış yönlenmiş lensleri reddeden şekillendirilmiş eleman. Ret oranının arkasındaki temel mekanizma.
Alma noktası Nozulun lensle buluştuğu sabit konum. Dizgideki hizalama toleransını belirler.
Fiber optik sensör Ray üzerindeki lensleri algılayan ve sayan optik sensör. Boş rayı ve sıkışmaları anında algılar.
Çift frekanslı titreşim Kase (50–120 Hz) ve ray (100–200 Hz) için bağımsız tahrikler. Yönlendirme kalitesinden ödün vermeden hız.
PID kontrolü Titreşim genliğini sabit tutan geri besleme döngüsü. Kase boşalırken çıktıyı sabit tutar.
PLC Besleme dizisini yürüten endüstriyel kontrolör. Reçeteleri saklar ve tek tuşla changeover sağlar.
HMI Operatör dokunmatik paneli. Çok dilli kullanım ve alarm görünürlüğü.
Modbus TCP Açık endüstriyel iletişim protokolü. Besleyiciyi MES sistemine ve OEE raporlamasına bağlar.
Ret oranı Yerleştirilemeyen veya denetimden geçemeyen lenslerin payı. Manuel %5–15, otomatik %0.5'in altında.
Cpk Süreç yeterlilik indeksi; 1.33 olağan kabul sınırıdır. Beslemenin yalnızca hızlı değil, tekrarlanabilir olduğunu kanıtlar.
OEE Kullanılabilirlik × performans × kalite; dünya standartlarında 'in üzeri. Besleyici durduğunda hatta neye mal olduğunu gösterir.
Changeover (kalıp değişim) süresi Aparat ve reçete dahil, lens tipini değiştirme süresi. Manuel 15–30 dakika, otomatik 5 dakikanın altında.
ESD güvenli konfigürasyon Topraklama ile yüzey direnci 10^6–10^9 ohm aralığında tutulur. Lensleri ve kartları statik hasardan korur.
IATF 16949 / ISO 13485 Otomotiv ve tıbbi kalite standartları. Dokümantasyon ve doğrulama gerekliliklerini belirler.
ISPM-15 Uluslararası ahşap ambalaj standardı. Sandıklar gümrükten gecikme olmadan geçer.
DDP Gümrük vergisi ödenmiş teslim Incoterm. Varış noktasına tek, her şey dahil fiyat.

Metrik Özet Tablosu: Manuel ve Otomatik Lens Besleme

Aşağıdaki tablo, bir besleme teklifinde normalde yan yana verilen yayımlanmış değerleri toplar. Otomatik sütunu bir pazarlama iddiası değil, kabul sırasında doğrulanacak şartname olarak değerlendirin: her satır, numune testi sırasında kendi lensinizle ölçülebilir.

Kriter Manuel besleme DPS-2 otomatik besleme
Üretim Hızı 800–1,200 UPH Kanal başına 3,600–7,200 UPH
Ret oranı 5–15% %0.5'in altında
Lens tipleri arasında changeover 15–30 dakika saklanan reçetelerle 5 dakikanın altında
Besleme istasyonu başına operatör sürekli 1 operatör üretim sırasında hiç
Cpk tipik 1.33 kabulde reçete bazında doğrulanır
Dizgi hizalaması operatöre bağlı ±1 mm alma hizalaması
Lens başına çevrim süresi manuel alma ve yerleştirme lens başına 0.5–1 saniye
Lens boyut aralığı el becerisiyle sınırlı 3–25 mm
Geri Ödeme uygulanamaz yayımlanmış projelerde 6–11 ay
Numune testi gerekmez 500–800 lens, ücretsiz 48 saatlik deneme

Bu Sözlük Feeder Değerlendirmesinde Nasıl Kullanılır

Bir besleyici teklif edildiğinde beş sayıyı yazılı olarak isteyin: kendi lensinizde kanal başına UPH cinsinden üretim hızı, bir denemede ölçülen ret oranı, aparat dahil changeover süresi, alma noktasındaki hizalama toleransı ve aşınan komponentlerin MTBF değeri. Ardından hangi lens profillerinin PLC içinde hâlihazırda saklı olduğunu ve panel ortasında ray boşaldığında ne olacağını sorun — dizgi makinesi bekler mi, yoksa besleyici kontrollü duruş sinyali mi verir?

Son olarak terimleri kendi verilerinizle eşleştirin. Hattınız haftada iki kez lens tipi değiştiriyorsa geri ödeme hesabında changeover süresi baskındır. Lens başına hurda maliyetiniz yüksekse ret oranı baskındır. Aynı lensi aylarca çalıştırıyorsanız üretim hızı ve çalışma süresi baskındır. Bu sözlük, bu üç cümlenin masanın iki tarafınca da aynı birimlerle yazılabilmesi için vardır.

Bu Bilgi Kümesindeki İlgili Sayfalar

Bu sözlük, dört bölümlü bir lens besleme kümesinin referans sayfasıdır. Yeni bir besleme istasyonu şartname haline getirirken bunları sırayla okuyun; besleyici hâlihazırda çalışıyorsa doğrudan sorun giderme kılavuzuna geçin.

  • DPS-2 ürün genel bakışı — makinenin ne olduğu ve hangi lensleri beslediği.
  • DPS-2 SSS — alıcıların ilk sorduğu ticari ve aparat soruları.
  • Manuel ve otomatik karşılaştırması — hacim ve karışımı bir karara dönüştürür.
  • Sorun giderme kılavuzu — operatörün kurulumdan sonra karşılaştığı arızalar.

Aşağıdaki bağlantılı kılavuzlara bakın.

Sıkça Sorulan Sorular

Titreşimli besleyici nedir?▼
Parçaları bir ray boyunca hareket ettirmek için elektromanyetik titreşim kullanan, teslim alma noktasına ulaşmadan önce bunları kapılar ve sensörlerle yönlendiren otomatik cihaz — manuel parça taşımanın yerini alır.
UPH nedir?▼
Saat Başına Ünite (UPH) — bir saatte işlenen komponent sayısı. Manuel lens besleme 800–1,200 UPH hızında çalışır; DPS-2 kanal başına 3,600–7,200 UPH besleme yapar.
Ret oranı nedir?▼
Yerleştirmede veya denetimde başarısız olan parçaların oranı. Manuel lens beslemede ret oranı tipik olarak 5–15%; çift frekanslı otomatik beslemede 0.5% altında kalır.
PID kontrol nedir?▼
Ayarlanan değeri korumak için çıkışı sürekli düzelten bir geri besleme kontrol algoritması (Oransal–İntegral–Türev). Besleyicilerde yük değişimlerine rağmen titreşim genliğini kararlı tutar.
Çift frekanslı titreşim nedir?▼
İki bağımsız tahrik kullanan, JHIMS tarafından patentlenmiş bir mimari — toplu hareket için dairesel (50–120 Hz), hassas hizalama için doğrudan (100–200 Hz) — her biri kendi PID kontrolörüne sahip. Ayrıca bakın: teknik karşılaştırma.
Besleyici aparatı (tooling) nedir?▼
Belirli bir lens geometrisine göre eşleştirilen özel mekanik parçalar — kase içliği, ray ve yönlendirme kapısı — böylece besleyici lensi güvenilir şekilde yönlendirebilir.
SMT ortamında lens besleme nedir?▼
Lens besleme, optik lensleri SMD dizgi makinesine (pick and place) ayrıştırılmış, yönlendirilmiş ve teslim alma noktasında sıraya girmiş halde ulaştıran süreçtir. 800–1,200 UPH hızında ve 5–15% ret oranıyla çalışan manuel tepsi yüklemenin yerini alır.
UPH ile CPH arasındaki fark nedir?▼
Her ikisi de saatlik çıktıyı sayar. CPH, komponent yerleştirmelerini sayar ve dizgi makineleri için standart değerdir; UPH ise beslenen birimleri sayar ve genellikle lens besleyicide kullanılır; burada bir kanal saatte 3,600–7,200 lens iletir.
Titreşimli besleyicide escapement (tek parça bırakma kapısı) nedir?▼
Escapement, lineer rayın sonundaki ve her makine çevriminde tam olarak bir lens bırakan kapıdır. Çift almaya engel olur ve teslim alma noktasında tek bir lensin beklemesini sağlar.
Yönlendirme kapısı nedir?▼
Yönlendirme kapısı, spiral ray üzerindeki ve yalnızca doğru yönde duran lensin geçmesine izin veren şekillendirilmiş metal veya naylon bir elemandır. Yatık, ters veya üst üste gelmiş lensler kaseye geri gönderilir; ret oranını 0.5% altına indiren de budur.
Cpk bana lens besleyici hakkında ne söyler?▼
Cpk, besleyicinin toleransını ne kadar tekrarlanabilir şekilde koruduğunu ölçer. 1.33 Cpk değeri genel kabul sınırıdır ve Cpk reçeteye özgü olduğu için teknik föyden alınmak yerine kendi lensinizle doğrulanmalıdır.
OEE nedir ve besleme bunu neden etkiler?▼
OEE; kullanılabilirlik, performans ve kaliteyi çarpar; dünya standartlarında performans üzerindedir. Panel ortasında sıkışan veya boşalan bir besleyici dizgi makinesini durdurur, bu nedenle besleme çalışma süresi tüm hattın tavanını belirler.
Lens beslemede changeover süresi nedir?▼
Changeover süresi, besleyicinin başka bir lens tipine geçirilmesi için gereken toplam süredir; kalıp ve reçete dahildir. Manuel besleme 15–30 dakika gerektirir; kayıtlı reçeteleri ve aletsiz kalıpları olan PLC kontrollü bir besleyici bunu 5 dakikanın altında yapar.
ESD güvenli besleyici konfigürasyonu nedir?▼
Yüzey direnci 10^6–10^9 ohm aralığında kalacak şekilde üretilen ve topraklanan bir besleyicidir; besleme ve dizgi sırasında lensleri ve kartları elektrostatik deşarjdan korur.
ISPM-15 nedir ve neden önemlidir?▼
ISPM-15 ahşap ambalaj için uluslararası standarttır. JHIMS sandıkları buna göre fümigasyondan geçirilir ve damgalanır; böylece makine çoğu ülkede ek işlem gerektirmeden gümrükten geçer.
DDP nedir ve JHIMS DDP ile gönderim yapıyor mu?▼
DDP (delivered duty paid), satıcının varış noktasına kadar tüm maliyetleri, vergiler dahil, üstlendiği anlamına gelir. JHIMS çoğu varış noktasına DDP ile gönderim yapar; yani teklif edilen fiyat ödenen fiyattır.
JHIMS ödeme koşulları nelerdir?▼
Standart koşullar, siparişle birlikte T/T peşinat ve sevkiyattan önce T/T şeklindedir. Mevcut müşteriler görüldüğünde ödemeli L/C kullanabilir.
Kurulum ve operatör eğitimi dahil mi?▼
JHIMS, sertifikalı mühendislerce yerinde kurulum, devreye alma ve operatör eğitimi sağlar — yerinde servis ücretlidir. Uzaktan video eğitimi, dokümantasyon desteği ve teknik yönlendirme ücretsizdir.
Numune testi nedir ve kaç lens gerekir?▼
Numune testi, kalıp için taahhüt verilmeden önce lensinizin besleyicide denenmesidir. JHIMS, ücretsiz 48 saatlik testte 500–800 lens çalıştırır ve yönlenme kalitesi ile üretim hızını raporlar.
DPS-2 besleyici hangi lens ölçülerini işleyebilir?▼
DPS-2, 3 mm ile 25 mm arasındaki optik ve LED lensler için üretilmiştir ve kalıplar ilgili lens geometrisine göre eşleştirilir. Bu aralığın dışındaki bir lens, özel kalıp projesi olarak ele alınır.
Bir hat kaç besleyici gerektirir?▼
Kanal çıktısını dizgi makinesi talebine uygun seçin: kanal başına 3,600–7,200 UPH ile genellikle bir veya iki kanal bir lens dizgi istasyonunu karşılar. Yüksek karışımlı hatlar, her lens değişiminde changeover yapmamak için kanal ekler.
MTBF nedir ve hangi parçalar en çok önemlidir?▼
MTBF, arızalar arası ortalama süredir ve bileşen ömrünü karşılaştırmak için kullanılır. DPS-2 üzerinde PLC 100,000 saatin, SMC valfleri 10 milyon çevrimin, Keyence sensörleri ise 50,000 saatin üzerinde derecelendirilmiştir.
Bir besleyicide Modbus TCP ne için kullanılır?▼
Modbus TCP, besleyici PLC ünitesinin çevrim sayıları, reddetme sayıları ve çalışma durumunu bir hat bilgisayarına veya MES sistemine yayımlamak için kullandığı açık protokoldür; OEE ve izlenebilirlik raporlaması bu sayede otomatikleşir.
IATF 16949 nedir ve besleyici satın alımını etkiler mi?▼
IATF 16949 otomotiv kalite standardıdır. Üretim ekipmanı için süreç kontrolü, izlenebilirlik ve hata önleme gerektirir; bu nedenle belgelenmiş parametreler ve değişiklik kontrolü ekstra değil, spesifikasyonun parçasıdır.
Besleyici bir sıkışmayı nasıl bildirir?▼
Lineer raydaki fiber optik sensörler lens varlığını ve akışını izler. Ray boşalırsa veya bir lens hareket etmeyi durdurursa, kontrolcü HMI üzerinde alarm verir ve durumu Modbus TCP üzerinden bildirir; dizgi makinesinin süresiz beklemesine izin vermez.
Besleyici düzenli bakım gerektirir mi?▼
Evet. Raylar, kapılar ve sensör fiberleri aşınan parçalardır: planlı temizlik ve kapı muayenesi, yayımlanan MTBF değerlerini anlamlı tutar ve yedek kitler makineyle birlikte teklif edilir; böylece bir hat, denizaşırı sevkiyatı beklemeden bakımda tutulabilir.

Önereceğiniz Bir Terim Var mı?

Bu sözlüğe bir terim önermek veya hattınız için lens besleme otomasyonu hakkında bilgi almak üzere mühendislerimizle iletişime geçin.

Bu terimler pratikte: şunu izleyin: SMD dizgi makinesindeki lens titreşimli besleyici ve üretimde otomatik LED lens besleme. Daha fazla makine ve fabrika görüntüsü şurada: JHIMS YouTube kanalı.


📞 (86-755) 86700443✉ [email protected]

















