Устранение неполадок установки завинчивания винтов BL18: 53 быстрых решения

53 ответа на вопросы по устранению неполадок установки завинчивания винтов BL18, каждый связан с точной минутой официального обучающего видео JHIMS, где показано устранение этой неполадки.

Частые вопросы по устранению неполадок

Устранение неполадок установки завинчивания винтов BL18: 53 быстрых решения

На каждый из 53 вопросов ниже даны два ответа: решение, которое можно прочитать за 20 секунд, и точная минута официального обучающего видео JHIMS, где инженер выполняет это исправление на реальной установке BL18.

Как пользоваться этой страницей

Каждый ответ ниже содержит краткое письменное решение и точную минуту официального обучающего видео JHIMS, где инженер выполняет это исправление на реальной BL18. Используйте этот указатель по устранению неполадок установки завинчивания винтов, прежде чем открывать сервисную заявку: большинство неисправностей BL18 устраняется менее чем за десять минут с помощью видео ниже. Сначала пройдите 60-секундную диагностику, затем откройте группу симптомов, соответствующую поведению машины.

BL18 LED display cabinet screw fastening machine troubleshooting reference
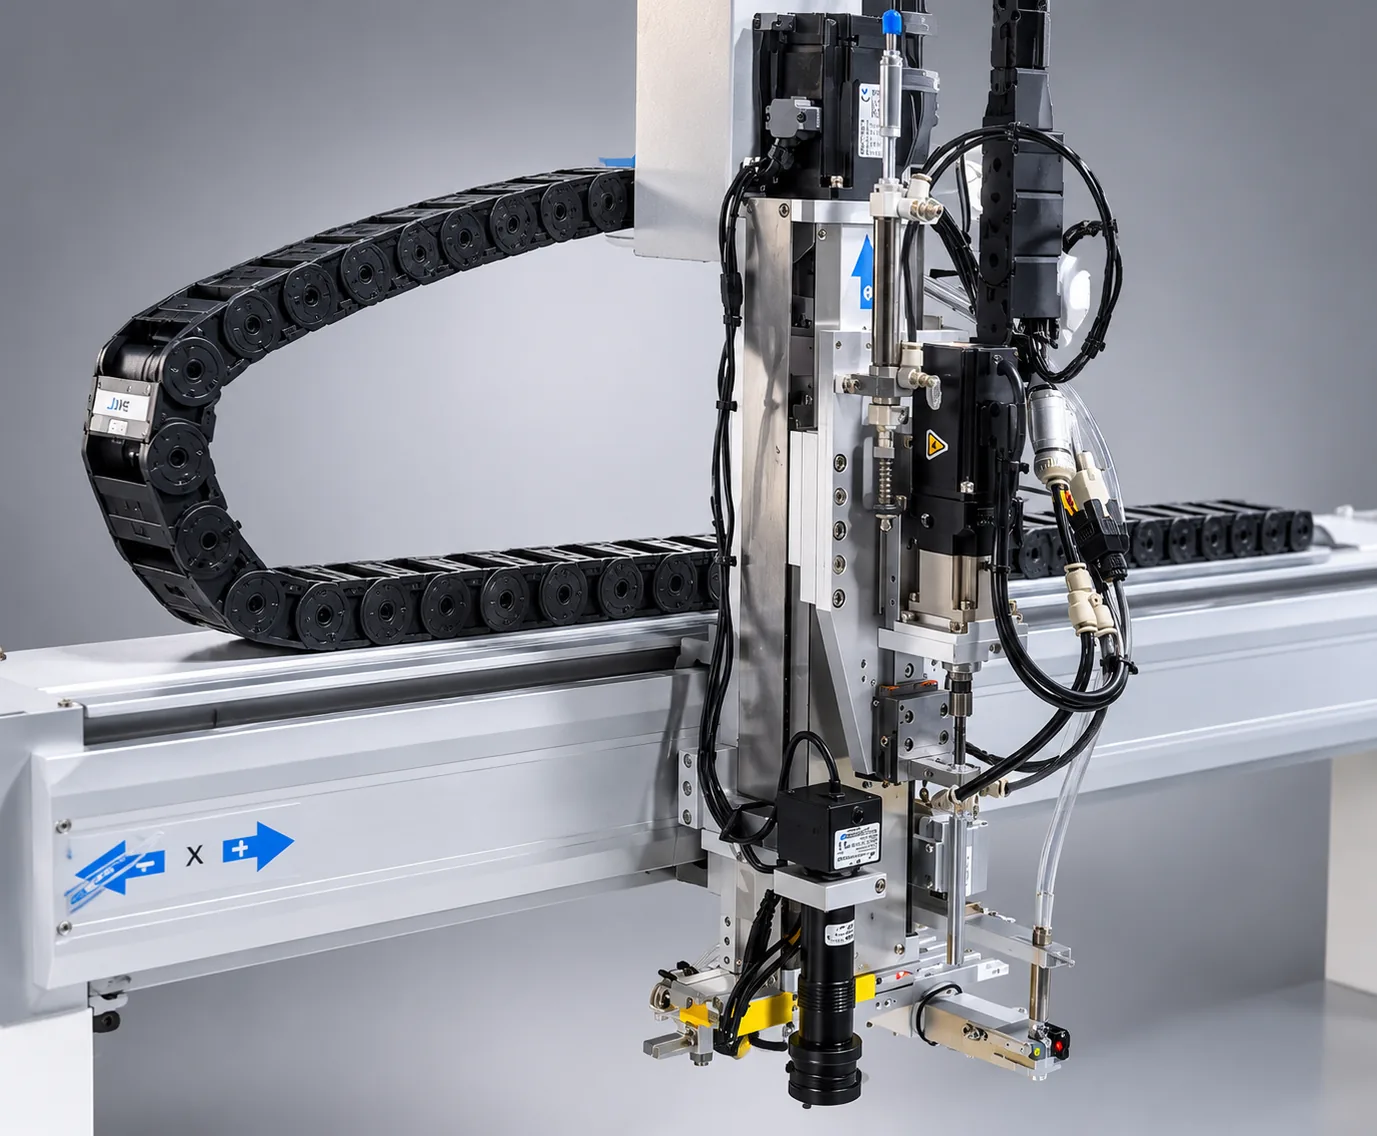
Вертикальная четырёхосевая установка завинчивания винтов BL18 для корпусов LED-дисплеев.

60-секундная диагностика

Выполните эти три шага, прежде чем менять параметр. Цель — определить симптом, а не сбросить всё и потерять свидетельства неисправности.

  1. Подтвердите текст сообщения об аварии. Прочитайте точное сообщение на пульте обучения или шкафу управления и запишите, какая оснастка остановилась.
  2. Найдите соответствующий симптом. Просмотрите категории ниже или полную таблицу «Симптом — видео», чтобы найти наиболее подходящую формулировку.
  3. Следуйте отметкам времени в видео. Откройте привязанную временную метку и повторите показанное действие на BL18, прежде чем возобновить производство.

8 групп симптомов — устранение неполадок установки завинчивания винтов

Выберите группу, которая лучше всего соответствует неисправности. В каждой группе сохранён исходный порядок, чтобы связанные решения оставались вместе.

BL18 screw fastening machine front view with the three-station fixture layout6 вопросовЗапуск, питание и дисплейМашина включена, но всё работает не так, как ожидалось — язык, аварии, сброс, кнопки, питание.Открыть →BL18 screw fastening machine assembly head mounted on the X-axis beam9 вопросовПрограммы и координатыКрасные параметры, конфигурация сервоприводов, обучение отверстиям под винты, программы для оснастки 1 / оснастки 2.Открыть →BL18 screw fastening machine automatic screw feeding unit with pneumatic blowing8 вопросовПодача винтов и соплоЗасоры, сбои подачи, перекос винтов, слабый вакуум, изношенное сопло, фильтрующая вата.Открыть →BL18 screw fastening machine Z-axis head with servo electric screwdriver and suction nozzle10 вопросовКачество завинчивания и аварииНезатянутые винты, сорванная резьба, неверный момент затяжки, параметры контроля, скорость и безопасная высота.Открыть →BL18 screw fastening machine control cabinet wiring with motion control card3 вопросаДатчики и система перемещенияОтсутствие движения, магнитные выключатели, датчики предельного положения и позиционирования, срабатывание цилиндров.Открыть →BL18 screw fastening machine installed in an LED display cabinet production line6 вопросовЗагрузка корпуса и оснасткаФиксация, совмещение модуля, разные размеры корпуса, тестирование на одном корпусе, риски столкновений.Открыть →BL18 screw fastening machine camera-assisted alignment unit and servo nozzle4 вопросаКамера и калибровкаТёмное изображение с камеры, сбитое сопло, калибровка острия биты и камеры, датчик винта.Открыть →BL18 LED display cabinet screw fastening machine ready for production after maintenance7 вопросовОбслуживание и поддержкаСмазка, ежедневные проверки, перечень расходных материалов, гарантия, запчасти и контакты для обращения.Открыть →

Запуск, питание и дисплей

Машина включена, но всё работает не так, как ожидалось — язык, аварии, сброс, кнопки, питание.

Пульт обучения на китайском — как переключить BL18 на английский?▼
Нажмите More, чтобы открыть главное меню, перейдите на последнюю страницу и откройте переключатель версии «китайский-английский», затем введите 2 для английского и 1 для китайского. После этого нажмите клавишу сброса, чтобы снять аварию, которую вызывает переключатель. Это нормальное поведение, а не неисправность; тот же путь в меню вернёт машину на китайский. ▶ Смотреть часть 0 с 00:12 — Смотреть с 00:12
Авария появляется сразу при смене языка интерфейса. Что-то сломалось?▼
Нет. Переключение языка намеренно выводит машину из состояния готовности, поэтому контроллер выдаёт аварию, пока вы её не подтвердите. Нажмите кнопку сброса на пульте или на шкафу управления, и авария сразу снимется. Не сбрасывайте её выключением и повторным включением машины и не запускайте программу, пока авария не исчезнет. ▶ Смотреть часть 0 с 00:24 — Смотреть с 00:24
В чём разница между сбросом с рукоятки и сбросом машины?▼
Сброс с рукоятки возвращает только оси X, Y и Z рабочей головки. Он не перемещает конвейер и оснастки. Сброс машины кнопкой сброса на шкафу управления возвращает три оси и транспортное положение — это и нужно перед обучением программы. Используйте сброс машины всякий раз, когда оснастка должна вернуться на известную станцию. ▶ Смотреть часть 2 с 00:52 — Смотреть с 00:52
Я нажал сброс, но оси по-прежнему показывают значения вместо нуля. Почему?▼
Значит, сброс не завершён. Проверьте пульт: X, Y и Z должны показывать 0, прежде чем продолжать. Если на какой-либо оси остаётся значение, кнопку сброса нажали слишком кратко или ось упирается в предел. Снова нажмите сброс машины со шкафа управления, а не с рукоятки, и убедитесь в нулевых значениях, прежде чем что-либо программировать. ▶ Смотреть часть 2 с 01:18 — Смотреть с 01:18
Что делает каждая кнопка на шкафу управления?▼
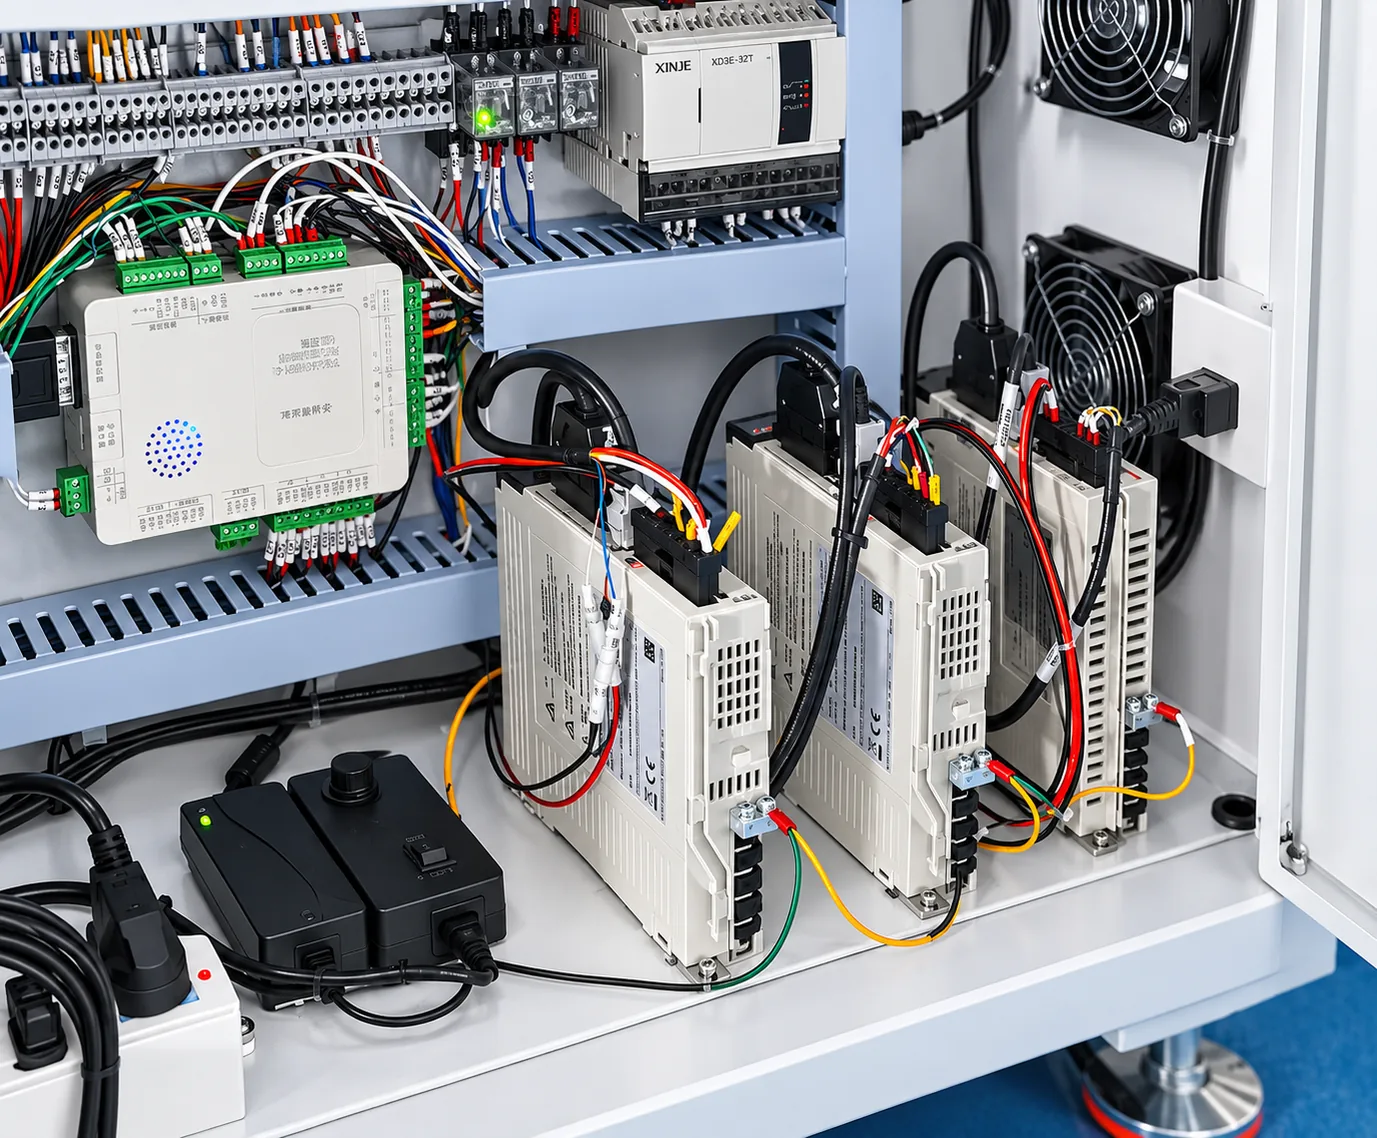
Слева направо на шкафу управления: Start, Start, Reset, подача винтов и управление электрическим шуруповёртом. Такие же кнопки расположены на другой стороне машины и означают ровно то же самое, поэтому оператор может работать с любой стороны. Кроме того, предусмотрена красная кнопка аварийного останова — нажатие мгновенно останавливает все движения, после чего машину необходимо сбросить. ▶ Смотреть часть 2 с 01:28 — Смотреть с 01:28
Какое электропитание и подача воздуха нужны BL18 перед первым запуском?▼
Питание машины: AC220V, 50Hz через поставляемый кабель питания. Сжатый воздух подключается к синему быстроразъёмному соединению на входе; рабочее давление воздуха составляет 0.55-0.65MPa. Над питателем винтов также есть отдельный небольшой манометр. Если любой из двух источников выходит за пределы диапазона, головка не будет надёжно захватывать винты, поэтому проверьте оба, прежде чем винить программу. ▶ Смотреть часть 2 с 00:27 — Смотреть с 00:27

Программы и координаты

Красные параметры, конфигурация сервоприводов, обучение отверстиям под винты, программы для оснастки 1 / оснастки 2.

Строки параметров отображаются красным, а конфигурация сервоприводов отсутствует. Как восстановить эти данные?▼
Удалите незаполненные красные строки, затем нажмите клавишу восстановления всех параметров по умолчанию и подтвердите командной клавишей More. Полный набор значений по умолчанию, включая отсутствовавшую конфигурацию сервопривода, вернётся, и текст перестанет быть красным. Не вводите значения вручную: восстановленные значения по умолчанию — это заводские настройки, соответствующие механике машины. ▶ Смотреть часть 3 с 00:00 — Смотреть с 00:00
Как создать новую программу для корпуса?▼
Нажмите Position 1 на пульте и удерживайте, пока она не начнёт мигать красным, чтобы оснастка 1 переместилась на станцию завинчивания. Нажмите кнопку переключения, откройте папку, задайте номер файла, подтвердите, затем введите название изделия, меняя символы клавишей перемещения курсора. Новая программа открывается с параметрами по умолчанию и пустыми координатами отверстий под винты, готовыми к обучению. ▶ Смотреть часть 2 с 03:44 — Смотреть с 03:44
Как задать координату отверстия под винт?▼
Переместите рабочую головку над отверстием клавишами ручного перемещения X и Y, центрируя её по изображению CCD-камеры, затем нажмите на контроллере клавишу координаты с номером 1, чтобы записать точку. Повторите для каждого отверстия. Вблизи изделия двигайтесь медленно и всегда проверяйте, что ось Z поднята, иначе головка столкнётся с рамой корпуса. ▶ Смотреть часть 3 с 02:22 — Смотреть с 02:22
Нужны ли две отдельные программы — одна для оснастки 1, другая для оснастки 2?▼
Да. Две оснастки имеют отдельные системы координат, поэтому для каждой нужна своя обученная программа. Сначала создайте программу для оснастки 1, затем настройте параметры I/O и таким же образом обучите оснастку 2. Перед запуском нажмите Position 1 или Position 2, чтобы подать нужную оснастку в позицию, и выберите соответствующую программу, иначе головка будет завинчивать винты в пустую оснастку. ▶ Смотреть часть 2 с 03:44 — Смотреть с 03:44
Какие значения I/O нужно задать для второй оснастки?▼
Откройте More, перейдите на вторую страницу и выберите шестой пункт — Output Signal Programming. Значение сигнала Output должно быть установлено на 12 — 12 представляет собой номер аппаратного интерфейса этого сигнала, и другим он быть не может. Задайте его один раз, и вторую оснастку можно будет программировать и запускать. Если это поле задано неверно, оснастка 2 вообще не будет выполнять завинчивание. ▶ Смотреть часть 4 с 00:30 — Смотреть с 00:30
Как задать высоту завинчивания по оси Z?▼
Переместите головку над отверстием под винт, затем нажмите клавишу опускания оси Z. Замедлите ось, когда головка приблизится к изделию, и остановитесь чуть выше поверхности, оставив небольшой зазор, а не прижимая головку к оснастке. Нажмите OK, чтобы сохранить высоту. Быстрое опускание вблизи изделия — самая частая причина удара головкой и повреждения оснастки. ▶ Смотреть часть 5 с 00:00 — Смотреть с 00:00
В корпусе имеются отверстия под винты двух разных глубин. Может ли одна программа учесть обе глубины?▼
Да, но высоту по оси Z для каждой глубины необходимо задавать отдельно. Заверните один винт в отверстие на первой глубине, проверьте результат, затем задайте вторую высоту и снова проверьте. Никогда не переносите высоту Z с одной оснастки на другую ради экономии времени — головка опустится на оснастку и может повредить стол установки. ▶ Смотреть часть 6 с 03:32 — Смотреть с 03:32
Сколько программ может хранить BL18?▼
До 1,000 наборов программ. Каждая программа хранит собственные координаты, высоты Z и параметры, поэтому можно держать отдельную программу для каждой модели корпуса и каждой оснастки и просто вызывать нужный номер. При создании давайте каждому файлу понятное название изделия — именно по нему вы будете искать через несколько месяцев. ▶ Смотреть часть 1 с 01:22 — Смотреть с 01:22
Где полностью показано создание программы для двух оснасток от начала до конца?▼
Часть 16 — это тридцатиминутный пошаговый обзор, в котором за один сеанс создаётся полная программа для двух оснасток: координаты для обеих оснасток, записи I/O, высоты Z и корректировки высоты для партии. Используйте её после того, как освоите отдельные шаги из частей 3–6, поскольку она предполагает, что вы уже знакомы с меню. В конце программа готова к запуску. ▶ Смотреть часть 16 с 00:00 — Смотреть с 00:00

Подача винтов и сопло

Засоры, сбои подачи, перекос винтов, слабый вакуум, изношенное сопло, фильтрующая вата.

Винт заклинило в питателе, и машина остановилась. Как устранить это быстрее всего?▼
Сначала остановите машину. Откройте крышку питателя и осмотрите дорожку, по которой движутся винты. Удалите застрявший винт, проверьте высоту верхней прижимной втулки, если винты продолжают задевать, затем закройте питатель и используйте тестовый переключатель подачи винтов. Перед проверкой удалите любой винт, уже находящийся у головки — два винта в этой позиции немедленно вызовут новый затор. ▶ Смотреть часть 10 с 00:01 — Смотреть с 00:01
Как проверить, что винт действительно выдувается из питателя?▼
Удалите любой винт, уже находящийся у головки, затем нажмите тестовый переключатель подачи винтов и проследите, как придёт один винт. Повторите два или три раза. При хорошей подаче винт появляется каждый раз. Если он приходит неравномерно, обратите внимание на дорожку или высоту верхней прижимной втулки, а не на параметры программы — они установлены на заводе. ▶ Смотреть часть 10 с 01:00 — Смотреть с 01:00
Сколько винтов нужно загрузить в питатель?▼
Добавляйте винты свободно, но никогда не переполняйте питатель. Слишком много винтов останавливает дорожку и вызывает повторяющиеся заторы; тогда питатель подаёт аварийные сигналы непрерывно. Досыпайте небольшими порциями и каждый раз проверяйте количество винтов. Сам питатель настроен на заводе, поэтому затор — это проблема загрузки или дорожки, а не параметров. ▶ Смотреть часть 9 с 01:35 — Смотреть с 01:35
Винт подаётся воздухом вниз, но входит в отверстие под наклоном, а не встаёт в него прямо. Как это исправить?▼
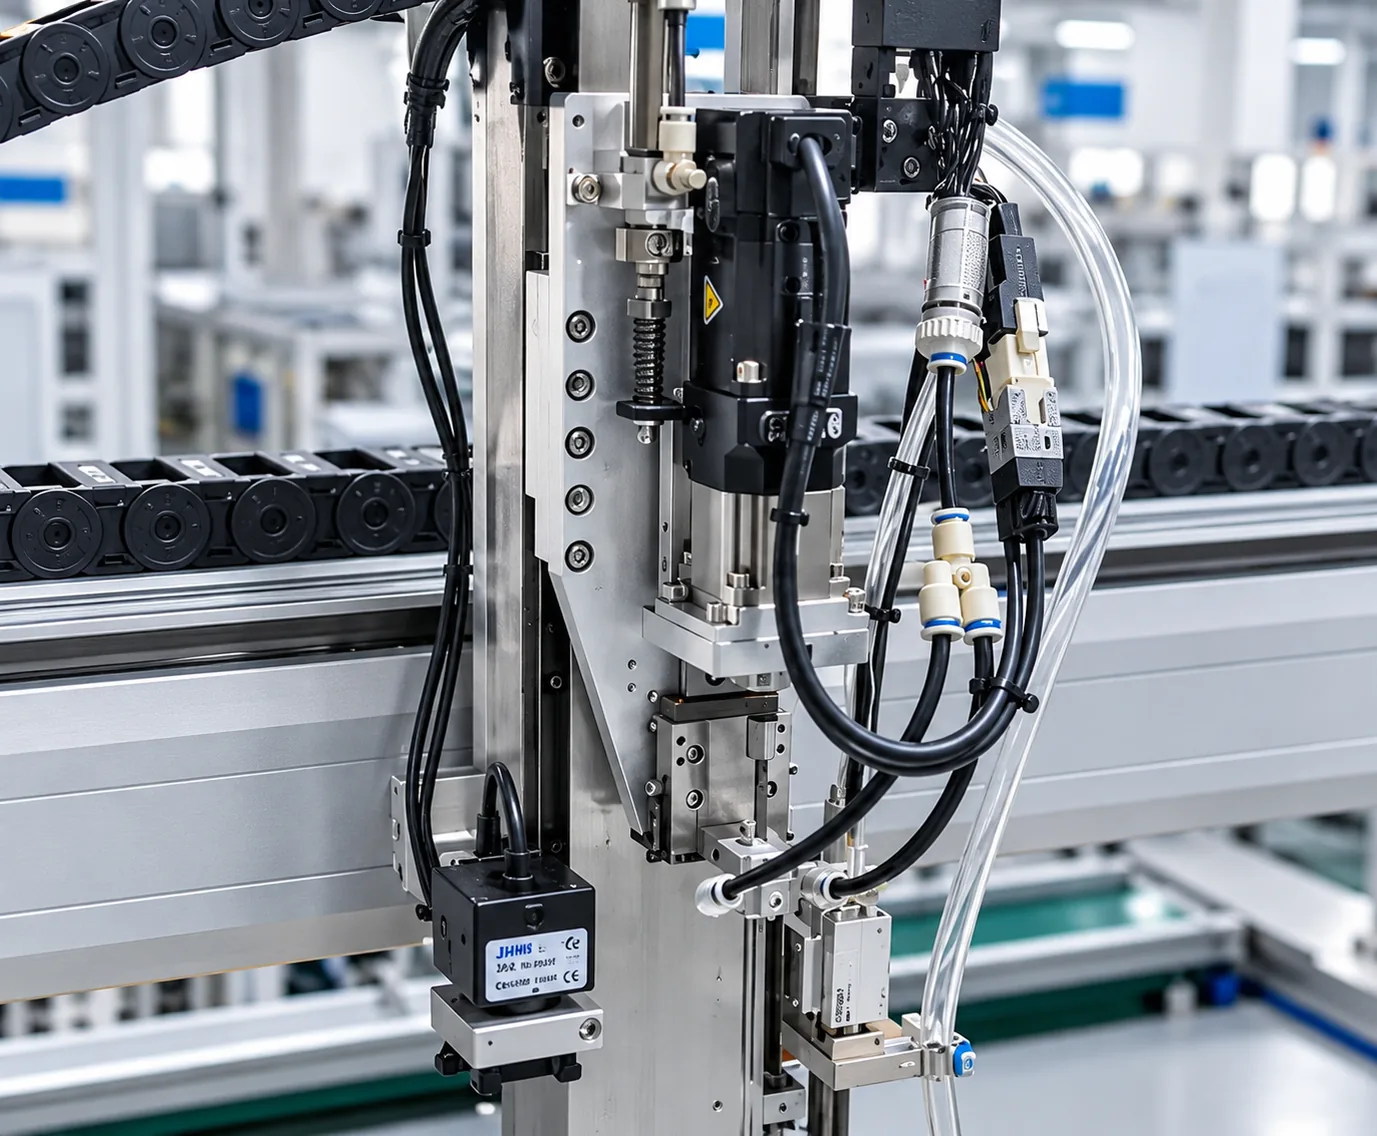
В девяти случаях из десяти это проблема положения сопла. Нажмите Preview Trajectory, переключитесь на Output, переместите курсор на 7 и нажмите 1, чтобы опустить сопло, затем проверьте, что оно стоит прямо над отверстием. Ослабьте гайку для корректировки смещения влево-вправо и четыре нижних винта для корректировки смещения вперёд-назад, затем затяните. ▶ Смотреть часть 11 с 00:00 — Смотреть с 00:00
Сопло теперь расположено слишком низко и касается рамки или датчика. На какой высоте оно должно быть?▼
Сопло должно останавливаться чуть выше верхней крышки корпуса, чтобы никогда не ударяться о неё, и чуть выше точки захвата, чтобы винт всё же садился на место. Слишком низко — сработает датчик и появится аварийный сигнал; слишком высоко — винт не попадёт на место. Регулируйте малыми шагами, каждый раз подавайте тестовый винт воздухом, затем затяните регулировочный винт, чтобы положение не сбивалось. ▶ Смотреть часть 11 с 03:59 — Смотреть с 03:59
Разрежение ослабло, и винты падают, не доходя до отверстия. Что следует проверить?▼
Сначала проверьте фильтрующую вату в вакуумном тракте. Если она загрязнена, вакуум пропадает. Открутите корпус, вытащите старую вату и установите новую стрелкой вверх — при установке вверх ногами она вообще не будет создавать разрежение — затем вставьте её до упора и закройте фиксатор. Плохо закреплённая или неправильно посаженная вата также пропускает воздух. ▶ Смотреть часть 12 с 02:55 — Смотреть с 02:55
Как заменить изношенное вакуумное сопло?▼
Ослабьте винт M4 сбоку держателя и поднимите фиксатор, чтобы освободить узел. Отсоедините воздушную трубку, нажав на фитинг и потянув один раз — никогда не тяните силой, внутренний фиксатор ломается. Установите новое сопло, нажмите его до упора вниз, плотно затяните, затем верните фиксатор, совместив его язычок. ▶ Смотреть часть 12 с 00:00 — Смотреть с 00:00
Какова правильная высота захвата винта и как её проверить?▼
Медленно опустите сопло на точку захвата, оставив небольшой зазор, а не прижимая его к оснастке, затем нажмите OK, чтобы сохранить положение. Для проверки откройте экран навигации, выберите Machine Test и выполните пункт 6, чтобы поднять головку после захвата — один раз с винтом и один раз без него. Если винт в сопле отцентрирован правильно, высота выбрана верно. ▶ Смотреть часть 17 с 00:35 — Смотреть с 00:35

Качество завинчивания и аварии

Незатянутые винты, сорванная резьба, неверный момент затяжки, параметры контроля, скорость и безопасная высота.

Винты выходят с сорванной резьбой. Как это устранить?▼
Включите контроль завершения работы шуруповёрта и уменьшите момент затяжки. Контроль завершения сравнивает фактически достигнутый момент с целевым и останавливает шуруповёрт до того, как сорвётся резьба; слишком высокий момент срывает резьбу на мягком материале корпуса. Меняйте только параметр момента затяжки, затем заверните один тестовый винт, прежде чем возобновить выполнение всей программы. ▶ Смотреть часть 15 с 01:50 — Смотреть с 01:50
Винты затянуты не полностью, и корпус всё ещё двигается. Что изменить?▼
Увеличьте параметр момента затяжки или проверьте время плавающей фиксации, которое обычно должно составлять 0.3 секунды. Если винт не завёрнут до конца, контроллер выдаст аварию, а если время плавающей фиксации слишком мало, головка освободится до того, как винт сядет на место. Меняйте по одному значению за раз и проверяйте результат одним тестовым винтом. ▶ Смотреть часть 15 с 01:05 — Смотреть с 01:05
Какие параметры контроля должны быть включены?▼
Три условия: контроль завершения работы шуруповёрта установлен на 1, поэтому требуемый момент должен быть достигнут; параметр аварийной сигнализации установлен на 2, поэтому при некачественном завинчивании всё равно сработает сигнализация, а машина не продолжит движение; и контроль наличия винта установлен на 2, без которого машина будет опускать головку независимо от того, есть ли винт в сопле. Используйте режим момента, а не режим глубины — в этой машине нет датчика глубины. ▶ Смотреть часть 15 с 01:57 — Смотреть с 01:57
Машина продолжает завинчивать, хотя в сопле нет винта. Почему?▼
Контроль наличия винта отключён. Установите его на 2. Без этого контроллер не различает пустое сопло и сопло с винтом, поэтому опускает головку к отверстию, когда закреплять нечего. В результате винты остаются незатянутыми или отсутствуют, а на поверхности корпуса могут появиться следы. Включите контроль, затем заверните один тестовый винт. ▶ Смотреть часть 15 с 02:55 — Смотреть с 02:55
Какие скорости осей следует использовать и можно ли ускорить машину?▼
Обычные настройки — X на 600, Y на 400 и Z на 400. Максимум по оси X — 800. Увеличение значений действительно сокращает время цикла, но слишком высокая скорость приводит к тому, что головка приходит не в позицию, а винт попадает не по центру. Если вы меняете эти значения, увеличивайте по одной оси за раз и заново проверяйте первый тестовый винт. ▶ Смотреть часть 15 с 03:11 — Смотреть с 03:11
Что такое безопасная высота и почему она должна оставаться выше питателя?▼
Высота безопасности — это высота по Z, на которую головка поднимается между винтами; на BL18 она установлена на 155. Она должна обеспечивать проход над верхом питателя, потому что питатель выдвигается снизу, чтобы подать следующий винт. Если высота безопасности слишком мала, головка сталкивается с питателем; это жёсткий механический упор, и он может погнуть сопло. ▶ Смотреть часть 15 с 03:51 — Смотреть с 03:51
Для чего нужно время плавающей фиксации?▼
После остановки шуруповёрта головка ненадолго удерживается у корпуса, позволяя винту стабилизироваться, а не отскочить назад. Обычное значение — 0.3 секунды. Этот параметр важен, когда винты заворачиваются не до конца. Это не фиксированная величина, поэтому подбирайте её под материал вашего корпуса, но меняйте только это значение за один раз. ▶ Смотреть часть 15 с 01:04 — Смотреть с 01:04
Как проверить один винт, прежде чем обрабатывать весь корпус?▼
Нажмите Position 1, выберите Single Step, выберите первую координату и снова нажмите Single Step. Следите за подводом, проверьте, что винт сидит ровно и плотно, затем повторите то же для второй координаты. Только после двух нормально завёрнутых винтов нажимайте Cursor Start, чтобы автоматически обработать остальные отверстия. Если головка опускается слишком быстро, замедлите цилиндр. ▶ Смотреть часть 17 с 03:40 — Смотреть с 03:40
Авария из-за сорванной резьбы остановила машину посреди обработки корпуса. Можно пропустить только это отверстие?▼
Да. Нажмите Start, и машина пропустит эту точку завинчивания и продолжит с остальными — это правильное действие при сорванной резьбе или отверстии, в котором уже есть винт. Не открывайте питатель для выяснения причины — с питателем всё в порядке. Пропустите отверстие, завершите корпус, а затем разберитесь с этим винтом. ▶ Смотреть часть 10 с 02:35 — Смотреть с 02:35
Половина винтов уже завёрнута. Как продолжить с более позднего винта, а не начинать заново?▼
Нажмите Position 1, найдите следующее отверстие, в которое ещё нужен винт, переместите машину над ним, затем нажмите Cursor Start, а после него Start. Машина продолжит завинчивание с этой точки и не тронет уже обработанные отверстия. Если у головки не ждёт винт, сначала подайте один воздухом на место, затем начинайте от курсора. ▶ Смотреть часть 18 с 00:00 — Смотреть с 00:00

Датчики и система перемещения

Отсутствие движения, магнитные выключатели, датчики предельного положения и позиционирования, срабатывание цилиндров.

Машина вообще не движется. С чего начать проверку?▼
Проверьте датчики предельного положения и позиционирования. У каждого есть индикатор, который должен гореть во время работы машины; если индикатор не горит, контроллер не даёт перемещать эту ось. Ослабьте датчик небольшим ключом и сдвигайте его, пока индикатор не загорится, затем снова затяните. Также проверьте магнитные выключатели на цилиндрах — они могут ослабнуть. ▶ Смотреть часть 11 с 12:41 — Смотреть с 12:41
Экран и пульт работают, но кнопка пуска не вызывает никакой реакции.▼
Проверьте три вещи по порядку: убедитесь, что машина сброшена и все три оси показывают ноль, что кнопка аварийного останова не нажата и что светятся индикаторы датчиков той оси, которую вы пытаетесь переместить. Если индикатор не горит, регулировка соответствующего датчика обычно сразу восстанавливает движение. Учтите, что кнопки с обеих сторон машины равноценны. ▶ Смотреть часть 11 с 12:28 — Смотреть с 12:28
Как проверить срабатывание цилиндров, если оборудование работает нестабильно?▼
Следите за индикаторами сверху каждого цилиндра, пока оператор прогоняет машину в ручном режиме. Цилиндр, который должен зажимать, но не светится, не получает команду — это указывает скорее на смещённый магнитный выключатель, чем на механическую неисправность. Обычно достаточно поправить положение выключателя; сама пневматика выходит из строя редко. ▶ Смотреть часть 11 с 14:03 — Смотреть с 14:03

Загрузка корпуса и оснастка

Фиксация, совмещение модуля, разные размеры корпуса, тестирование на одном корпусе, риски столкновений.

Как загрузить корпус, чтобы винты попали в нужные места?▼
Установите LED-модуль в оснастку так, чтобы его край прилегал к неподвижному упору справа, наденьте сверху литую алюминиевую рамку, совместите модуль с рамкой, затем переведите рукоятку пневматического зажима в положение зажима. Модули должны располагаться близко к базе в правом нижнем углу. Ошибка при установке проявляется в том, что винты стабильно смещены в одну сторону. ▶ Смотреть часть 2 с 05:02 — Смотреть с 05:02
Корпус двигается или приподнимается во время завинчивания. Что не так?▼
Корпус зажат неправильно. Для завинчивания нужен корпус, который совершенно не качается, поэтому проверьте, что цилиндр зажима действительно закрылся, а положение зажима соответствует размеру этого корпуса. Модуль, не зажатый в позиции цилиндра, — классическая причина смещения винтов от центра и кажущегося последующего ухода калибровки. ▶ Смотреть часть 7 с 01:38 — Смотреть с 01:38
Мне нужно обрабатывать корпус другого размера. Что следует отрегулировать?▼
Переместите прижимной цилиндр на подвижной стороне под новый размер, затем закрепите его винтами, чтобы он не сдвигался. BL18 рассчитана на корпуса до предельного размера оснастки, и на двух оснастках могут размещаться корпуса разного размера — больший на оснастке 1 и меньший на оснастке 2. Оба винта в корпусе должны быть одинаковыми. ▶ Смотреть часть 9 с 03:18 — Смотреть с 03:18
У меня только один корпус для тестирования. Какую оснастку использовать?▼
Используйте только оснастку 1. Настройте и проверьте её программу и не переносите ту же высоту Z на оснастку 2, пока она пуста, — без корпуса головка дойдёт до поверхности оснастки и повредит стол установки. Проводите испытания с одним корпусом на оснастке 1, пока не появится второй корпус для загрузки. ▶ Смотреть часть 6 с 07:04 — Смотреть с 07:04
Как избежать удара головки о корпус или оснастку?▼
Перед запуском любой программы пройдите каждое отверстие под винт и уберите всё, что находится на пути головки: крепления модулей, язычки рамки, незакреплённые детали. Никогда не перемещайте оси X или Y при опущенной оси Z. Снижайте скорость при подходе головки к изделию и считайте предпусковую проверку обязательной, а не необязательной. ▶ Смотреть часть 13 с 00:02 — Смотреть с 00:02
Как на самом деле работает цикл с двумя оснастками?▼
Пока правая оснастка выполняет завинчивание на станции 2, вы загружаете следующий корпус на левую оснастку на станции 1. Когда завинчивание завершено, узел оснастки смещается вправо, готовый корпус поступает на станцию 3 для разгрузки, а только что загруженный перемещается в позицию завинчивания. Поэтому машина никогда не ждёт оператора для загрузки — именно отсюда и берётся выигрыш по времени цикла. ▶ Смотреть часть 8 с 00:00 — Смотреть с 00:00

Камера и калибровка

Тёмное изображение с камеры, сбитое сопло, калибровка острия биты и камеры, датчик винта.

Изображение с камеры слишком тёмное, чтобы видеть отверстия под винты. Что нужно отрегулировать?▼
Вращайте регулятор яркости источника света CCD, пока отверстия не станут хорошо видны, и оценивайте результат по изображению на пульте, а не по освещению в помещении. Если свет вообще не включается, проверьте кабели питания светильника на предмет ослабленного разъёма, прежде чем считать, что лампа вышла из строя. Яркость — это настройка оператора, и для неё не требуется выезд инженера. ▶ Смотреть часть 3 с 01:45 — Смотреть с 01:45
Сопло сбили, и теперь винты не попадают в отверстие. Что нужно откалибровать заново?▼
Заново откалибруйте расстояние между соплом и остриём сверла. Выдвиньте сверлильную головку через Preview Trajectory, затем Output, затем пункт 6, опустите её в отверстие под винт и точно отцентрируйте, сохраните точку, затем подведите курсор камеры к центру того же отверстия и подтвердите. После этого значение смещения обновится само, и его нельзя будет ввести вручную. ▶ Смотреть часть 12 с 04:35 — Смотреть с 04:35
Как камеру машинного зрения калибруют относительно наконечника биты?▼
Сначала зажмите корпус, затем совместите выдвинутую головку биты с центром отверстия и подтвердите, чтобы были записаны координаты кончика биты. После этого курсор переходит к пункту камеры: поднимите Z в крайнее верхнее положение, переместите камеру над тем же отверстием и совместите красный курсор с его центром. Подтвердите — значение расстояния обновится автоматически. ▶ Смотреть часть 14 с 00:04 — Смотреть с 00:04
Датчик винта больше не обнаруживает винт в сопле.▼
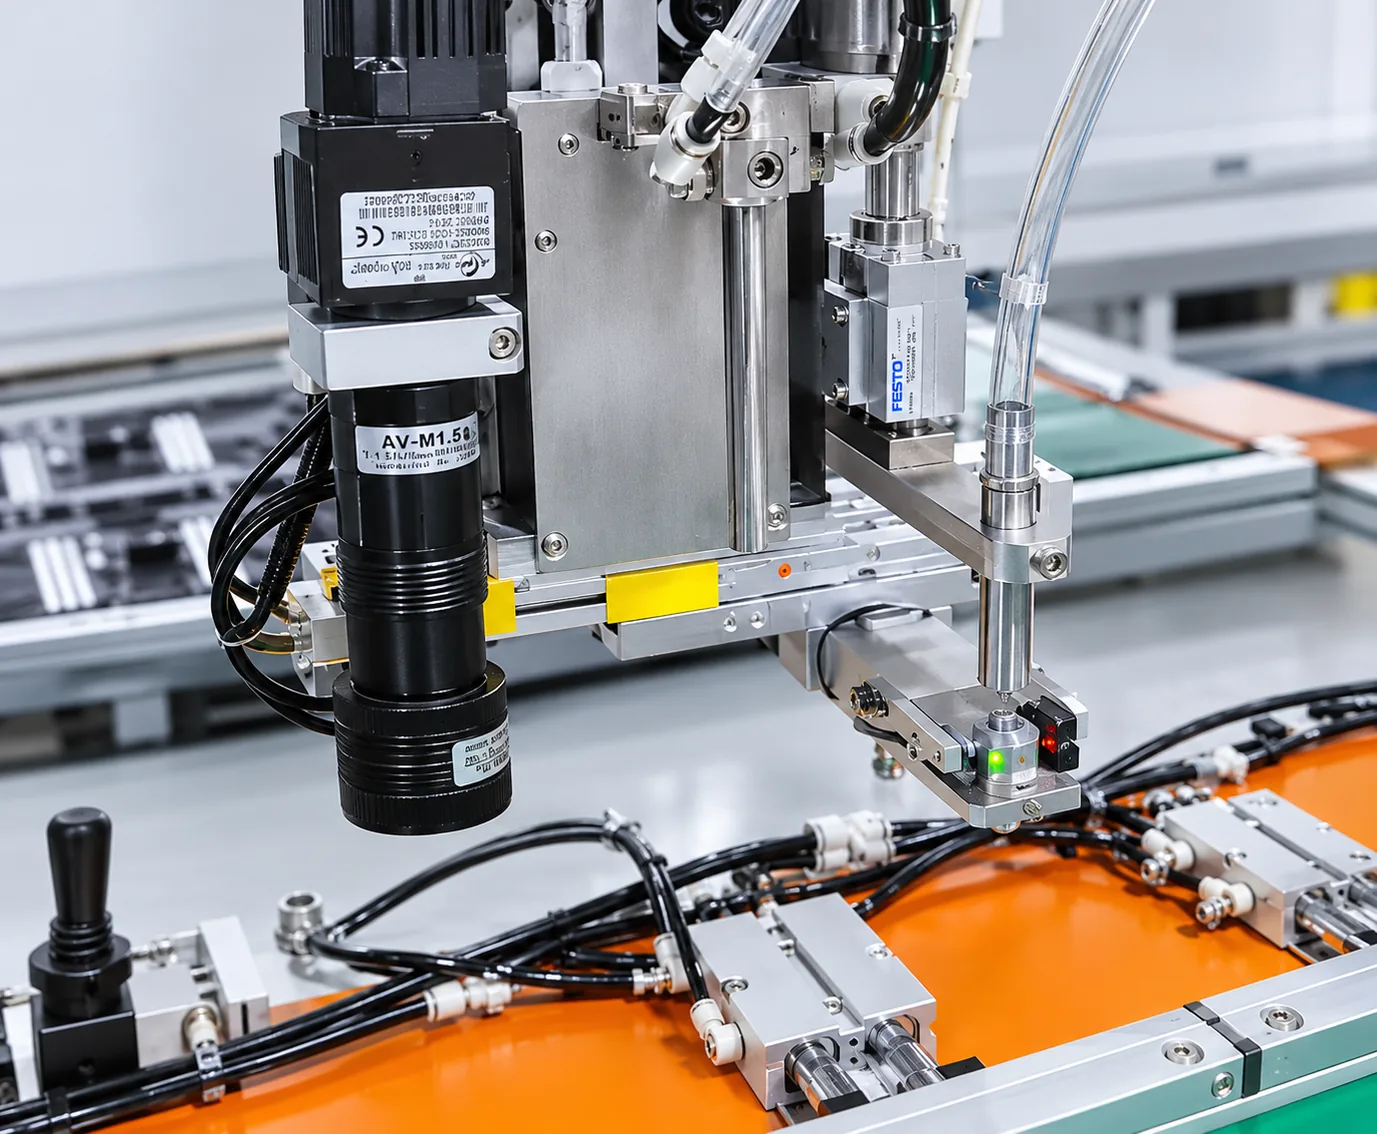
Отрегулируйте датчик, а не заменяйте его. При наличии винта красный и зелёный индикаторы должны гореть одновременно; без винта — только зелёный. Если датчик не срабатывает, ослабьте крепёжный винт и медленно сдвигайте датчик вверх или вниз, пока не загорится жёлтый индикатор, затем снова проверьте с настоящим винтом. Никогда не оставляйте его в положении, когда индикатор не горит. ▶ Смотреть часть 11 с 07:17 — Смотреть с 07:17

Обслуживание и поддержка

Смазка, ежедневные проверки, перечень расходных материалов, гарантия, запчасти и контакты для обращения.

Где и как часто нужно смазывать BL18?▼
Сначала очистите ползуны линейных направляющих, затем смажьте ползуны ходовых винтов и прогоните каждый блок по всему ходу, чтобы масло распределилось, а в конце удалите отработанный чёрный налёт. Смазка наносится на ползуны направляющих и ползуны ходовых винтов на осях. Именно регулярная смазка сохраняет точность позиционирования на заявленном уровне. ▶ Смотреть часть 18 с 04:21 — Смотреть с 04:21
Какие расходные материалы нужно держать в запасе?▼
Три расходных элемента: вакуумные сопла, фильтрующая вата для вакуумного тракта и сами крепёжные винты — M4×10 с плоской и пружинной шайбами. Сопла изнашиваются и получают удары, фильтрующая вата забивается и незаметно ослабляет вакуумный захват, а винты должны быть одинаковыми. При замене любого расходного материала нужно заново проверять положение сопла, а после замены сопла — выполнять калибровку. ▶ Смотреть часть 12 с 00:00 — Смотреть с 00:00
Что нужно проверять перед каждым производственным запуском?▼
Четыре проверки: корпус плотно зажат и не качается, на пути головки перед каждым отверстием под винт нет препятствий, в питателе есть винты и нет затора, а индикаторы датчиков горят. В части 13 прямо указано, что эту проверку необходимо выполнять перед запуском программы. Она занимает меньше двух минут и предотвращает большинство повреждений от столкновений. ▶ Смотреть часть 13 с 02:13 — Смотреть с 02:13
Почему оба винта в корпусе должны быть одинаковыми?▼
Всё потому, что питатель, сопло и момент настроены под один типоразмер винта. Винты разных типоразмеров меняют глубину посадки и фактически достигаемый момент, поэтому у винтов либо срывается резьба, либо они остаются незатянутыми, а функции контроля будут выдавать случайные аварийные сигналы. Стандартный винт BL18 — M4×10 с плоской и пружинной шайбами; если для вашей продукции нужен другой типоразмер, согласуйте его при заказе. ▶ Смотреть часть 13 с 01:18 — Смотреть с 01:18
Какой размер корпуса и какую точность обеспечивает BL18?▼
Максимальный размер совместимой оснастки — 1024×1024×105mm, а точность позиционирования — ±0.02mm, поэтому благодаря увеличенному ходу оси Z доступны модули корпусов разной толщины. Размеры машины — 4700 x 1800 x 1500 mm, масса — около 550 kg. Перед заказом сверьте чертёж вашего корпуса с предельным размером оснастки. ▶ Смотреть часть 1 с 00:15 — Смотреть с 00:15
Какую гарантию и время реагирования предоставляет JHIMS?▼
Один год на всю машину, с бесплатным послепродажным ремонтом или заменой при проблемах, связанных с качеством. Время реакции — в течение 30 минут; в дельте Жемчужной реки техник выезжает в течение 24 часов, за её пределами — в течение 48 часов в зависимости от ситуации. Сотрудники послепродажного обслуживания находятся на связи 24 часа в сутки семь дней в неделю, включая государственные праздники. ▶ Смотреть часть 10 с 03:04 — Смотреть с 03:04
С кем связаться, если видео и эта страница не помогли?▼
Свяжитесь напрямую с инженерной службой JHIMS: [email protected], телефон (86-755) 86700443 или WhatsApp. Укажите номер видео, по которому вы работали, точный текст аварийного сообщения на пульте программирования и на какой оснастке остановился станок. В конце видео «Часть 10» клиентам рекомендуют не гадать, а позвонить, вместо того чтобы самостоятельно менять параметры питателя. ▶ Смотреть часть 10 на 03:04 — Смотреть с 03:04

Поиск по симптому — устранение неполадок установки завинчивания винтов

Каждый вопрос встречается в этой таблице неисправностей установки завинчивания винтов один раз, в порядке исходных категорий и с точным временем начала видео, где показано это устранение.

Симптом Какое видео смотреть Минута начала Прямая ссылка
Пульт обучения на китайском — как переключить BL18 на английский? видео 1 — Обучение по BL18: язык, сброс аварии 00:12 Смотреть с 00:12
Авария появляется сразу при смене языка интерфейса. Что-то сломалось? видео 1 — Обучение по BL18: язык, сброс аварии 00:24 Смотреть с 00:24
В чём разница между сбросом с рукоятки и сбросом машины? видео 3 — Обучение по BL18: включение питания, сброс, кнопки, новая программа 00:52 Смотреть с 00:52
Я нажал сброс, но оси по-прежнему показывают значения вместо нуля. Почему? видео 3 — Обучение по BL18: включение питания, сброс, кнопки, новая программа 01:18 Смотреть с 01:18
Что делает каждая кнопка на шкафу управления? видео 3 — Обучение по BL18: включение питания, сброс, кнопки, новая программа 01:28 Смотреть с 01:28
Какое электропитание и подача воздуха нужны BL18 перед первым запуском? видео 3 — Обучение по BL18: включение питания, сброс, кнопки, новая программа 00:27 Смотреть с 00:27
Строки параметров отображаются красным, а конфигурация сервоприводов отсутствует. Как восстановить эти данные? видео 4 — Обучение по BL18: параметры по умолчанию, сервоприводы, подсветка камеры, обучение координатам 00:00 Смотреть с 00:00
Как создать новую программу для корпуса? видео 3 — Обучение по BL18: включение питания, сброс, кнопки, новая программа 03:44 Смотреть с 03:44
Как задать координату отверстия под винт? видео 4 — Обучение по BL18: параметры по умолчанию, сервоприводы, подсветка камеры, обучение координатам 02:22 Смотреть с 02:22
Нужны ли две отдельные программы — одна для оснастки 1, другая для оснастки 2? видео 3 — Обучение по BL18: включение питания, сброс, кнопки, новая программа 03:44 Смотреть с 03:44
Какие значения I/O нужно задать для второй оснастки? видео 5 — Обучение по BL18: I/O, Output 12, оснастка 2, высота Z 00:30 Смотреть с 00:30
Как задать высоту завинчивания по оси Z? видео 6 — Обучение по BL18: высота Z, сверлильная головка, Output 6 00:00 Смотреть с 00:00
В корпусе имеются отверстия под винты двух разных глубин. Может ли одна программа учесть обе глубины? видео 7 — Обучение по BL18: высота Z, препятствия, столкновения, Single step 03:32 Смотреть с 03:32
Сколько программ может хранить BL18? видео 2 — Обучение по BL18: обзор, возможности 01:22 Смотреть с 01:22
Винт заклинило в питателе, и машина остановилась. Как устранить это быстрее всего? видео 11 — Обучение по BL18: заклинивание, сигнал проскальзывания, сигнал срыва резьбы, продолжение 00:01 Смотреть с 00:01
Как проверить, что винт действительно выдувается из питателя? видео 11 — Обучение по BL18: заклинивание, сигнал проскальзывания, сигнал срыва резьбы, продолжение 01:00 Смотреть с 01:00
Сколько винтов нужно загрузить в питатель? видео 10 — Обучение по BL18: питатель, винты, воздух, оснастка 01:35 Смотреть с 01:35
Винт подаётся воздухом вниз, но входит в отверстие под наклоном, а не встаёт в него прямо. Как это исправить? видео 12 — Обучение по BL18: перекос винта, выравнивание сопла, датчик, высота захвата 00:00 Смотреть с 00:00
Сопло теперь расположено слишком низко и касается рамки или датчика. На какой высоте оно должно быть? видео 12 — Обучение по BL18: перекос винта, выравнивание сопла, датчик, высота захвата 03:59 Смотреть с 03:59
Разрежение ослабло, и винты падают, не доходя до отверстия. Что следует проверить? видео 13 — Обучение по BL18: сопло, фильтровальная вата, калибровка 02:55 Смотреть с 02:55
Как заменить изношенное вакуумное сопло? видео 13 — Обучение по BL18: сопло, фильтровальная вата, калибровка 00:00 Смотреть с 00:00
Какова правильная высота захвата винта и как её проверить? видео 18 — Обучение по BL18: высота захвата, Single step, тест завинчивания 00:35 Смотреть с 00:35
Винты выходят с сорванной резьбой. Как это устранить? видео 16 — Обучение по BL18: момент затяжки, контроль, безопасная высота, скорость 01:50 Смотреть с 01:50
Винты затянуты не полностью, и корпус всё ещё двигается. Что изменить? видео 16 — Обучение по BL18: момент затяжки, контроль, безопасная высота, скорость 01:05 Смотреть с 01:05
Какие параметры контроля должны быть включены? видео 16 — Обучение по BL18: момент затяжки, контроль, безопасная высота, скорость 01:57 Смотреть с 01:57
Машина продолжает завинчивать, хотя в сопле нет винта. Почему? видео 16 — Обучение по BL18: момент затяжки, контроль, безопасная высота, скорость 02:55 Смотреть с 02:55
Какие скорости осей следует использовать и можно ли ускорить машину? видео 16 — Обучение по BL18: момент затяжки, контроль, безопасная высота, скорость 03:11 Смотреть с 03:11
Что такое безопасная высота и почему она должна оставаться выше питателя? видео 16 — Обучение по BL18: момент затяжки, контроль, безопасная высота, скорость 03:51 Смотреть с 03:51
Для чего нужно время плавающей фиксации? видео 16 — Обучение по BL18: момент затяжки, контроль, безопасная высота, скорость 01:04 Смотреть с 01:04
Как проверить один винт, прежде чем обрабатывать весь корпус? видео 18 — Обучение по BL18: высота захвата, Single step, тест завинчивания 03:40 Смотреть с 03:40
Авария из-за сорванной резьбы остановила машину посреди обработки корпуса. Можно пропустить только это отверстие? видео 11 — Обучение по BL18: заклинивание, сигнал проскальзывания, сигнал срыва резьбы, продолжение 02:35 Смотреть с 02:35
Половина винтов уже завёрнута. Как продолжить с более позднего винта, а не начинать заново? видео 19 — Обучение по BL18: продолжение, пропуск полосы, язык, смазка 00:00 Смотреть с 00:00
Машина вообще не движется. С чего начать проверку? видео 12 — Обучение по BL18: перекос винта, выравнивание сопла, датчик, высота захвата 12:41 Смотреть с 12:41
Экран и пульт работают, но кнопка пуска не вызывает никакой реакции. видео 12 — Обучение по BL18: перекос винта, выравнивание сопла, датчик, высота захвата 12:28 Смотреть с 12:28
Как проверить срабатывание цилиндров, если оборудование работает нестабильно? видео 12 — Обучение по BL18: перекос винта, выравнивание сопла, датчик, высота захвата 14:03 Смотреть с 14:03
Как загрузить корпус, чтобы винты попали в нужные места? видео 3 — Обучение по BL18: включение питания, сброс, кнопки, новая программа 05:02 Смотреть с 05:02
Корпус двигается или приподнимается во время завинчивания. Что не так? видео 8 — Обучение по BL18: тестовый винт, фиксация, запуск с курсора 01:38 Смотреть с 01:38
Мне нужно обрабатывать корпус другого размера. Что следует отрегулировать? видео 10 — Обучение по BL18: питатель, винты, воздух, оснастка 03:18 Смотреть с 03:18
У меня только один корпус для тестирования. Какую оснастку использовать? видео 7 — Обучение по BL18: высота Z, препятствия, столкновения, Single step 07:04 Смотреть с 07:04
Как избежать удара головки о корпус или оснастку? видео 14 — Обучение по BL18: столкновение, зажим, размер корпуса 00:02 Смотреть с 00:02
Изображение с камеры слишком тёмное, чтобы видеть отверстия под винты. Что нужно отрегулировать? видео 4 — Обучение по BL18: параметры по умолчанию, сервоприводы, подсветка камеры, обучение координатам 01:45 Смотреть с 01:45
Сопло сбили, и теперь винты не попадают в отверстие. Что нужно откалибровать заново? видео 13 — Обучение по BL18: сопло, фильтровальная вата, калибровка 04:35 Смотреть с 04:35
Как камеру машинного зрения калибруют относительно наконечника биты? видео 15 — Обучение по BL18: калибровка камеры 00:04 Смотреть с 00:04
Датчик винта больше не обнаруживает винт в сопле. видео 12 — Обучение по BL18: перекос винта, выравнивание сопла, датчик, высота захвата 07:17 Смотреть с 07:17
Где и как часто нужно смазывать BL18? видео 19 — Обучение по BL18: продолжение, пропуск полосы, язык, смазка 04:21 Смотреть с 04:21
Какие расходные материалы нужно держать в запасе? видео 13 — Обучение по BL18: сопло, фильтровальная вата, калибровка 00:00 Смотреть с 00:00
Что нужно проверять перед каждым производственным запуском? видео 14 — Обучение по BL18: столкновение, зажим, размер корпуса 02:13 Смотреть с 02:13
Почему оба винта в корпусе должны быть одинаковыми? видео 14 — Обучение по BL18: столкновение, зажим, размер корпуса 01:18 Смотреть с 01:18
Какой размер корпуса и какую точность обеспечивает BL18? видео 2 — Обучение по BL18: обзор, возможности 00:15 Смотреть с 00:15
Какую гарантию и время реагирования предоставляет JHIMS? видео 11 — Обучение по BL18: заклинивание, сигнал проскальзывания, сигнал срыва резьбы, продолжение 03:04 Смотреть с 03:04
С кем связаться, если видео и эта страница не помогли? видео 11 — Обучение по BL18: заклинивание, сигнал проскальзывания, сигнал срыва резьбы, продолжение 03:04 Смотреть с 03:04
Как на самом деле работает цикл с двумя оснастками? видео 9 — Обучение по BL18: рабочий процесс, две станции 00:00 Смотреть с 00:00
Где полностью показано создание программы для двух оснасток от начала до конца? видео 17 — Обучение по BL18: программирование, две оснастки 00:00 Смотреть с 00:00

19 видео — устранение неполадок установки завинчивания винтов

JHIMS BL18 screw fastening machine training course — Part 0

Навигатор по шагам

  1. видео 1 — Переключение пульта обучения между китайским и английским языками; сброс аварии, возникающей после переключения
  2. видео 2 — Назначение машины, компоновка с двумя оснастками и тремя станциями, рабочая зона 1,000 x 1,000 mm, 1,000 сохранённых программ
  3. видео 3 — Включение, питание 220V/50Hz, вход сжатого воздуха, сброс с рукоятки и сброс машины, кнопки на шкафу управления, позиции оснастки 1/2, создание новой программы
  4. видео 4 — Красные или отсутствующие параметры по умолчанию и конфигурация сервоприводов, яркость подсветки CCD, обучение координатам первых отверстий под винты, счётчик
  5. видео 5 — Программирование выходных сигналов I/O (выход зафиксирован на 12), координаты отверстий под винты оснастки 2, начальная высота сборки по оси Z
  6. видео 6 — Настройка высоты завинчивания по оси Z, замедленный подвод перед контактом, выдвижение сверлильной головки через Output 6
  7. видео 7 — Высота Z для двух разных глубин отверстий, изменение высоты Z для партии, устранение препятствий, запрет перемещения X/Y при опущенной Z, одношаговый тест
  8. видео 8 — Вкручивание тестовых винтов вручную и их осмотр, как выглядит незажатый модуль, запуск с курсора
  9. видео 9 — Производственный цикл с двумя оснастками от загрузки до разгрузки
  10. видео 10 — Расположение и питание питателя винтов, сколько винтов добавлять, манометр питателя, регулировка цилиндра оснастки для корпусов 1000 x 500 и 1000 x 1000
  11. видео 11 — Устранение заклинивания питателя, использование переключателя проверки подачи, возобновление производства после сбоя, пропуск сорванного или проскочившего винта, почему не следует менять параметры питателя
  12. видео 12 — Устранение перекоса винта при подаче вниз (сопло влево-вправо, вперёд-назад, высота), датчик наличия винта, датчик предельного положения/позиции, высота захвата, тест машины
  13. видео 13 — Замена вакуумного сопла и фиксатора держателя, замена фильтрующей ваты, калибровка расстояния от сопла до острия сверла
  14. видео 14 — Снятие мешающих деталей перед запуском, регулировка положения фиксации для корпусов 960 x 960 и 500 x 1000, контрольный список перед запуском
  15. видео 15 — Калибровка расстояния между камерой технического зрения и остриём биты
  16. видео 16 — Момент, контроль завершения завинчивания, контроль наличия винта, время плавающей фиксации, безопасная высота, скорости осей
  17. видео 17 — Полное построение программы для двух оснасток от начала до конца — координаты, I/O, высоты для обеих оснасток
  18. видео 18 — Проверка высоты захвата винта, завинчивание одного винта в режиме Single Step, затем запуск остальных позиций с курсора
  19. видео 19 — Продолжение работы с частично собранным корпусом начиная с более позднего винта, пропуск отверстия с сорванной резьбой, переключение языка интерфейса, смазка линейных направляющих

Этот указатель по устранению неполадок установки завинчивания винтов содержит полный официальный комплект видео JHIMS в порядке съёмки. Нажмите любую часть в списке, чтобы загрузить её в плеер выше, — без перезагрузки страницы и без перехода на YouTube.

Машины и серии запасных частей для того же процесса завинчивания.

JHIMS BL18 vertical 4-axis LED display cabinet screw fastening machineЭта машинаВертикальная 4-осевая установка завинчивания винтов BL18 для корпусов LED-дисплеевПолные технические характеристики, области применения и калькулятор ROI для BL18.Открыть →2P-LXS500 High-Speed LED Module Screw Tightening Machine — JHIMSЗавинчивание LED-модулейВысокоскоростная установка завинчивания винтов для LED-модулей 2P-LXS500Высокоскоростное завинчивание винтов LED-модулей для высокопроизводительных линий сборки.Открыть →ZM320 Desktop Four-Axis Air-Blowing Screw Fastening Machine — JHIMSНастольнаяНастольная 4-осевая установка завинчивания винтов с воздушной подачей ZM320Настольное четырёхосевое завинчивание винтов с подачей винтов воздухом для небольших и средних панелей.Открыть →ZM500 Screw Tightening & Removal Machine — JHIMSЗавинчивание + вывинчиваниеУстановка завинчивания и вывинчивания винтов ZM500Автоматическое завинчивание и вывинчивание винтов при доработке и разборке.Открыть →Толкатель из карбида вольфрама JHIMS для дозирующих клапановЗапчастиПрецизионные сопла и толкатель для дозированияСопла и толкатели — расходные материалы для головок завинчивания и дозирования JHIMS.Открыть →Система 3D-инспекции паяльной пасты SPI JHIMSВходной контроль качестваУстановка 3D-инспекции паяльной пасты SPI S6303D-инспекция нанесения паяльной пасты для выявления дефектов перед этапом завинчивания.Открыть →JHIMS XI-2000 — установка SMT AOI для контроля плат на базе ИИКонтроль качества на следующем этапеSMT-установка AOI-инспекции XI-2000AOI на базе ИИ для проверки сборки модуля после завинчивания винтов.Открыть →L5 High-Precision Automatic SMT Stencil Printer — JHIMSПартнёр по линииВысокоточный автоматический трафаретный принтер SMT L5Трафаретная печать для SMT-участка той же производственной линии LED.Открыть →

Видеокурсы, практические данные с реальных производств и руководства по устранению неполадок, дополняющие этот раздел FAQ.

JHIMS BL18 vertical 4-axis LED display cabinet screw fastening machineПолный курсВидеоруководство по BL18: 19 пошаговых уроковПолный курс для оператора, к которому привязаны эти ответы, — в порядке съёмки.Открыть →BL18 Case Study: LED Cabinets in Argentina — JHIMSПример внедренияПример внедрения установки BL18: корпуса LED-дисплеев в АргентинеВнедрение, для которого снимались эти обучающие видео, с документами о поставке.Открыть →Вибрационный питатель линз JHIMS DPS-2 — руководство по устранению неполадокУстранение неполадокРуководство по устранению неполадок вибробункера линз DPS-2Наш метод поиска неисправностей по симптому применительно к системе подачи.Открыть →УФ-маркировщик JHIMS R6-U — лазерная маркировка печатных платДругое руководствоВидеоруководство по установке УФ-лазерной маркировки R6-UКурс из 9 видео для операторов системы маркировки R6-U.Открыть →Трафаретный принтер JHIMS M8 — автоматический принтер для SMT с CCD-совмещениемДругое руководствоПошаговое видеоруководство по трафаретному принтеру M8Обучающие видео для операторов трафаретного принтера M8 с визуальным позиционированием.Открыть →JHIMS SMT Lens Feeder Competitive Landscape: JHIMS DPS-2 vs. Global BrandsСравнениеСравнение питателей линз SMT 2026: JHIMS и мировые брендыСравнение систем подачи JHIMS с импортными аналогами.Открыть →

Обратиться в поддержку

Сообщите нам три вещи, и мы сможем ответить, не дожидаясь выезда на объект: номер видео, по которому вы работали, точный текст аварии на пульте и на какой оснастке (1 или 2) остановилась машина. Приложите фотографию экрана пульта и короткий видеоролик с неисправностью — обычно этого достаточно, чтобы наши инженеры определили неисправность с первого раза.


After-sales · Engineering · Faults: [email protected]Телефон: (86-755) 86700443WhatsApp: +86 189 7533 5491