Solução de Problemas da Máquina de Parafusamento BL18: 53 Correções Rápidas

53 respostas de solução de problemas da máquina de parafusamento BL18, cada uma vinculada ao minuto exato do vídeo de treinamento oficial da JHIMS que resolve o problema.

FAQ de Solução de Problemas

Solução de Problemas da Máquina de Parafusamento BL18: 53 Correções Rápidas

Cada uma das 53 perguntas abaixo é respondida duas vezes: uma solução que você pode ler em 20 segundos e o minuto exato do vídeo de treinamento oficial da JHIMS em que um engenheiro executa essa correção em uma BL18 real.

Como Usar Esta Página

Cada resposta abaixo traz uma solução escrita resumida e o minuto exato do vídeo oficial de treinamento JHIMS em que um engenheiro executa essa correção em uma BL18 real. Consulte este índice de solução de problemas da máquina de parafusamento antes de abrir um chamado de serviço: a maioria das falhas da BL18 é resolvida em menos de dez minutos com o vídeo abaixo. Comece pela triagem de 60 segundos e depois abra o grupo de sintomas correspondente ao comportamento da máquina.

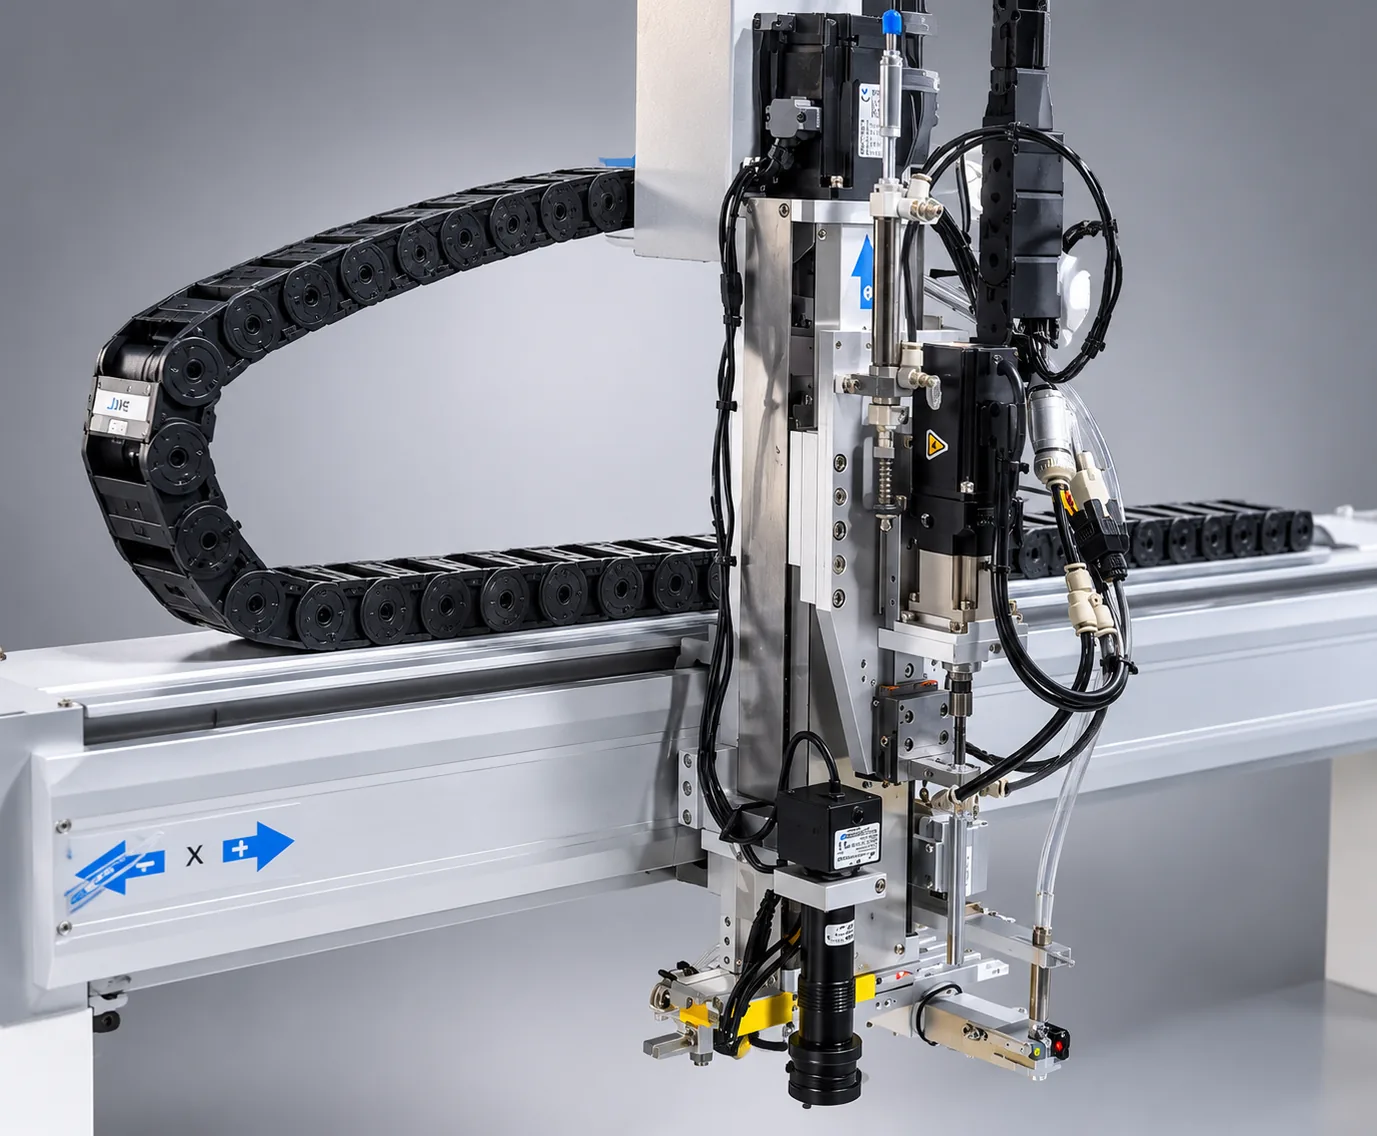
BL18 LED display cabinet screw fastening machine troubleshooting reference
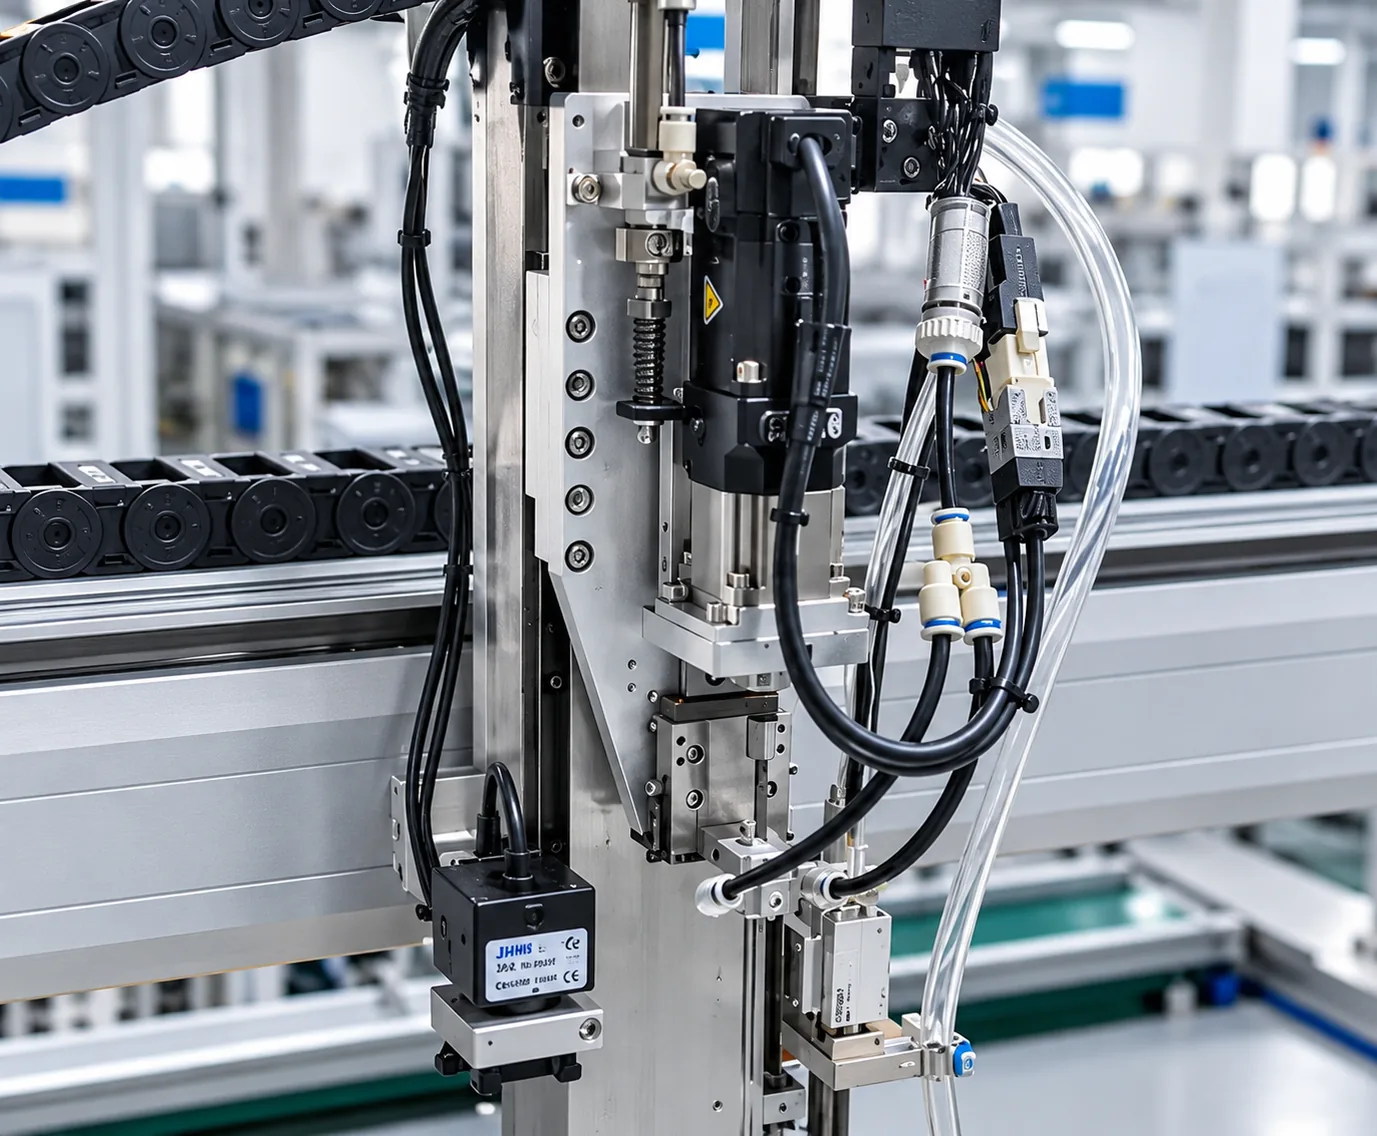
Máquina de parafusamento vertical de quatro eixos BL18 para gabinetes de display LED.

Diagnóstico Rápido em 60 Segundos

Execute estas três etapas antes de alterar um parâmetro. O objetivo é identificar o sintoma, não redefinir tudo e perder as evidências.

  1. Confirme o texto do alarme. Leia a mensagem exata no manípulo ou no painel e anote qual gabarito parou.
  2. Encontre o sintoma correspondente. Consulte as categorias abaixo ou a tabela completa de sintomas e vídeos para encontrar o termo mais próximo.
  3. Siga o minuto indicado no vídeo. Abra o marcador de tempo vinculado e repita a ação demonstrada na BL18 antes de retomar a produção.

Partida, Alimentação e Display

A máquina está ligada, mas nada funciona como esperado — idioma, alarmes, reset, botões, alimentação.

O manípulo portátil está em chinês — como alterno a BL18 para o inglês?▼
Pressione Mais para abrir o menu principal, vá até a última página e abra o seletor de versão chinês-inglês, depois digite 2 para inglês e 1 para chinês. Pressione a tecla de reset em seguida para eliminar o alarme disparado pelo seletor. Esse é o comportamento normal, não uma falha, e o mesmo caminho no menu retorna a máquina ao chinês. ▶ Assista ao vídeo vídeo 1 em 00:12 — Assista em 00:12
Um alarme aparece no momento em que altero o idioma da interface. Alguma coisa quebrou?▼
Não. A troca de idioma tira deliberadamente a máquina do estado de prontidão, por isso o controlador gera um alarme até que você o reconheça. Pressione o botão de reset no manípulo ou no painel e o alarme será eliminado imediatamente. Não o elimine desligando e religando a máquina, e não inicie um programa antes que o alarme desapareça. ▶ Assista ao vídeo vídeo 1 em 00:24 — Assista em 00:24
Qual é a diferença entre o reset pelo manípulo e o reset da máquina?▼
O reset pelo manípulo retorna somente os eixos X, Y e Z do cabeçote de trabalho. Ele não movimenta a esteira transportadora nem os gabaritos. O reset da máquina, acionado pelo botão de reset no painel, retorna os três eixos e a posição de transporte, que é o necessário antes de ensinar um programa. Use o reset da máquina sempre que o gabarito precisar voltar a uma estação conhecida. ▶ Assista ao vídeo vídeo 3 em 00:52 — Assista em 00:52
Pressionei Reset, mas os eixos ainda mostram valores em vez de zero. Por quê?▼
Isso significa que o reset não foi concluído. Verifique o manípulo: X, Y e Z devem marcar 0 antes de continuar. Se algum eixo ainda apresentar um valor, o botão de reset foi pressionado por tempo insuficiente ou há um eixo contra um limite. Pressione novamente o reset da máquina no painel, não no manípulo, e confirme os zeros antes de ensinar qualquer coisa. ▶ Assista ao vídeo vídeo 3 em 01:18 — Assista em 01:18
O que cada botão do gabinete faz?▼
Da esquerda para a direita no painel: iniciar, iniciar, reset, alimentação de parafusos e acionamento da parafusadeira elétrica. Botões idênticos ficam no outro lado da máquina e têm exatamente a mesma função, para que o operador possa trabalhar de qualquer lado. Há também um botão vermelho de parada de emergência — pressioná-lo interrompe todos os movimentos instantaneamente, e a máquina precisa ser reiniciada depois. ▶ Assista ao vídeo vídeo 3 em 01:28 — Assista em 01:28
De que alimentação elétrica e de ar a BL18 precisa antes da primeira partida?▼
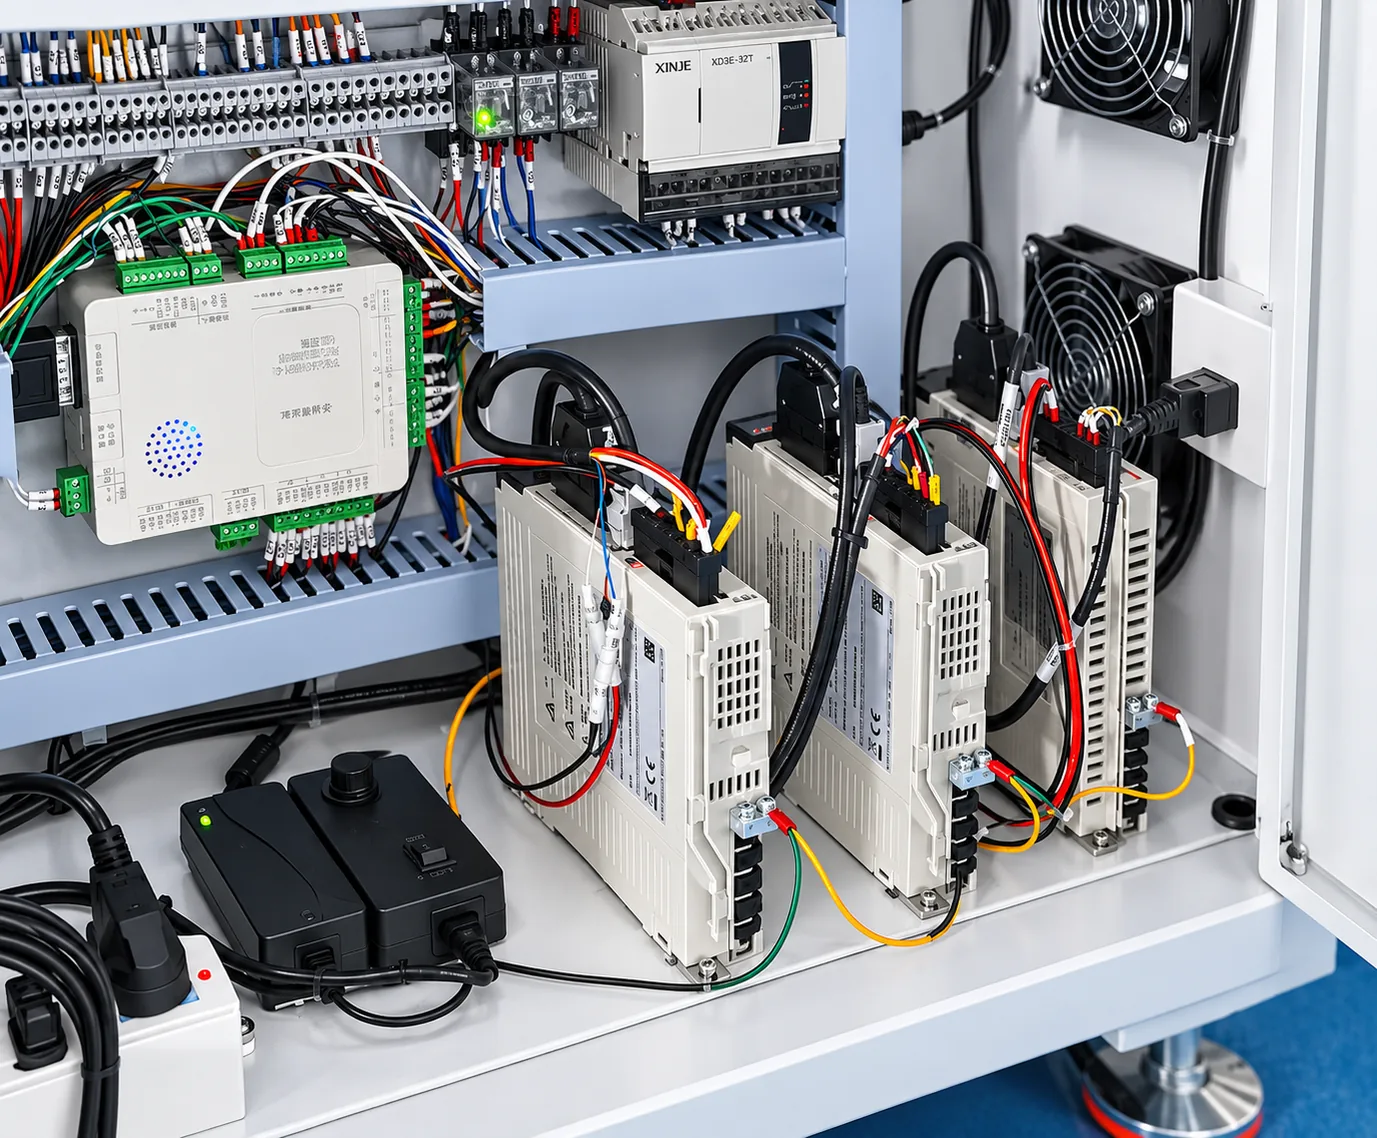
A alimentação elétrica é AC 220 V, 50 Hz, pelo cabo de força fornecido. O ar comprimido é conectado ao engate rápido azul da entrada; a pressão de ar de trabalho é 0.55-0.65 MPa. Há também um manômetro pequeno separado acima do alimentador de parafusos. Se qualquer uma das alimentações estiver fora da faixa, o cabeçote não captará parafusos de forma confiável, então confirme ambas antes de culpar o programa. ▶ Assista ao vídeo vídeo 3 em 00:27 — Assista em 00:27

Programas e Coordenadas

Parâmetros em vermelho, configuração do servo, ensino dos furos de parafuso, programas do Gabarito 1 / Gabarito 2.

As linhas de parâmetros aparecem em vermelho e a configuração do servo está ausente. Como faço para restaurar esses itens?▼
Exclua as linhas vermelhas incompletas, depois pressione a tecla que restaura todos os parâmetros padrão e confirme com a tecla de comando Mais. O conjunto padrão completo, incluindo a configuração do servo que estava faltando, retorna, e o texto deixa de ficar vermelho. Não digite os valores manualmente; os padrões restaurados são o conjunto de fábrica e correspondem à mecânica da máquina. ▶ Assista ao vídeo vídeo 4 em 00:00 — Assista em 00:00
Como crio um novo programa de gabinete?▼
Pressione Posição 1 no manípulo e mantenha pressionado até que pisque em vermelho, para que o Gabarito 1 se desloque até a estação de parafusamento. Pressione o botão de alternância, abra a pasta, defina o número do arquivo, confirme e digite o nome do produto com a tecla de movimentação do cursor para alterar os caracteres. O novo programa abre com parâmetros padrão e coordenadas dos furos de parafuso em branco, prontas para serem ensinadas. ▶ Assista ao vídeo vídeo 3 em 03:44 — Assista em 03:44
Como ensino uma coordenada de furo de parafuso?▼
Mova o cabeçote de trabalho sobre o furo com as teclas de avanço manual X e Y, usando a imagem da câmera CCD para centralizá-lo, depois pressione a tecla de coordenada marcada com 1 no controlador para registrar o ponto. Repita para cada furo. Movimente devagar perto do produto e sempre confirme se o eixo Z está elevado, ou o cabeçote colidirá com a estrutura do gabinete. ▶ Assista ao vídeo vídeo 4 em 02:22 — Assista em 02:22
Preciso de dois programas separados, um para o Gabarito 1 e outro para o Gabarito 2?▼
Sim. Os dois gabaritos são sistemas de coordenadas separados, portanto cada gabarito precisa do próprio programa ensinado. Crie primeiro o Gabarito 1, depois configure os parâmetros de I/O e ensine o Gabarito 2 da mesma forma. Posicione a Posição 1 ou a Posição 2 e selecione o programa correspondente antes de executar, caso contrário, o cabeçote fará o parafusamento sobre um gabarito vazio. ▶ Assista ao vídeo vídeo 3 em 03:44 — Assista em 03:44
Quais valores de I/O devem ser configurados para o segundo gabarito?▼
Abra Mais, vá para a página dois e escolha a sexta opção, Programação de Sinal de Saída. O valor do sinal de saída deve ser definido como 12 — 12 é o número da interface de hardware desse sinal e não pode ser outro. Defina uma vez e o segundo gabarito poderá ser programado e executado. Se este campo estiver errado, o Gabarito 2 não fará nenhum parafusamento. ▶ Assista ao vídeo vídeo 5 em 00:30 — Assista em 00:30
Como ajusto a altura de parafusamento do eixo Z?▼
Mova o cabeçote sobre um furo de parafuso e pressione a tecla de descida do eixo Z. Reduza a velocidade do eixo enquanto o cabeçote se aproxima do produto e pare logo acima da superfície, deixando uma pequena folga em vez de pressionar o gabarito. Pressione OK para armazenar a altura. A descida rápida perto do produto é a causa mais comum de colisão do cabeçote e de danos ao gabarito. ▶ Assista ao vídeo vídeo 6 em 00:00 — Assista em 00:00
O gabinete tem furos de parafuso com duas profundidades diferentes. Um único programa consegue atender às duas?▼
Sim, mas a altura do eixo Z para cada profundidade deve ser definida separadamente. Faça o parafusamento de um furo na primeira profundidade, verifique o resultado, depois defina a segunda altura e verifique novamente. Nunca copie a altura Z de um gabarito para o outro para economizar tempo — isso levará o cabeçote contra o gabarito e pode danificar a mesa da máquina. ▶ Assista ao vídeo vídeo 7 em 03:32 — Assista em 03:32
Quantos programas a BL18 pode armazenar?▼
Até 1,000 conjuntos de programas. Cada programa contém suas próprias coordenadas, alturas Z e parâmetros, de modo que você pode manter um programa separado por modelo de gabinete e por gabarito e simplesmente chamar o número correto. Dê a cada arquivo um nome de produto claro ao criá-lo; será por esse nome que você fará a busca meses depois. ▶ Assista ao vídeo vídeo 2 em 01:22 — Assista em 01:22
Onde a criação completa do programa para dois gabaritos é mostrada de ponta a ponta?▼
O vídeo vídeo 17 é um tutorial de trinta minutos que monta um programa completo de gabarito duplo em uma única sessão: coordenadas dos dois gabaritos, entradas de I/O, alturas do eixo Z e ajustes de altura do lote. Use-o depois de aprender as etapas individuais dos vídeos vídeo 4 a 6, pois ele pressupõe que você já reconheça os menus. Ele termina com o programa pronto para executar. ▶ Assista ao vídeo vídeo 17 em 00:00 — Assista em 00:00

Alimentação de Parafusos e Bico

Emperramentos, alimentação sem parafusos, parafusos inclinados, sucção fraca, bico desgastado, algodão filtrante.

Um parafuso está emperrado no alimentador e a máquina parou. Qual é a solução mais rápida?▼
Pare a máquina primeiro. Abra a tampa do alimentador e observe a trilha por onde os parafusos passam. Remova o parafuso preso, verifique a altura do casquilho superior se os parafusos continuarem raspando, depois feche e use o botão de teste de alimentação de parafusos. Remova qualquer parafuso que já esteja no cabeçote antes do teste — dois parafusos nessa posição voltarão a emperrar imediatamente. ▶ Assista ao vídeo vídeo 11 em 00:01 — Assista em 00:01
Como verifico se o parafuso realmente será soprado para fora do alimentador?▼
Remova qualquer parafuso que já esteja no cabeçote, depois pressione o botão de teste de alimentação de parafusos e observe um parafuso chegar. Repita duas ou três vezes. Uma alimentação boa significa que surge um parafuso todas as vezes. Se chegar de forma irregular, a trilha ou a altura do casquilho precisa de atenção, não os parâmetros do programa, que são definidos na fábrica. ▶ Assista ao vídeo vídeo 11 em 01:00 — Assista em 01:00
Quantos parafusos devo colocar no alimentador?▼
Abasteça com parafusos à vontade, mas nunca exceda a capacidade. Parafusos demais impedem a trilha de se movimentar e causam emperramentos repetidos; o alimentador então dispara alarmes continuamente. Complete em quantidades menores e verifique a contagem de parafusos a cada vez. O alimentador em si é ajustado na fábrica, portanto um emperramento é um problema de carregamento ou da trilha, não de parâmetro. ▶ Assista ao vídeo vídeo 10 em 01:35 — Assista em 01:35
O parafuso é soprado para baixo, mas cai inclinado em vez de ficar em pé no furo. Como corrijo isso?▼
Em nove de cada dez casos, isto é um problema de posição do bico. Pressione Pré-visualizar Trajetória, mude para Saída, mova o cursor até 7 e pressione 1 para abaixar o bico, depois verifique se ele fica diretamente sobre o furo. Solte a porca para corrigir o deslocamento esquerda-direita e os quatro parafusos inferiores para corrigir o deslocamento frente-trás, depois aperte. ▶ Assista ao vídeo vídeo 12 em 00:00 — Assista em 00:00
O bico agora está baixo demais e toca a estrutura ou o sensor. A que altura ele deve ficar?▼
O bico deve parar um pouco acima da tampa do gabinete, para nunca colidir, e um pouco acima do ponto de captura, para que o parafuso ainda se assente. Se estiver baixo demais, atinge o sensor e gera alarme; se estiver alto demais, o parafuso não avança até a posição. Ajuste em passos pequenos, sopre um parafuso de teste a cada ajuste e depois aperte o parafuso de regulagem para que a posição não se desloque. ▶ Assista ao vídeo vídeo 12 em 03:59 — Assista em 03:59
A sucção ficou fraca e os parafusos caem antes de chegar ao furo. O que devo verificar?▼
Verifique primeiro o algodão filtrante do circuito de vácuo. Se estiver sujo, a sucção cai. Desparafuse a carcaça, retire o algodão antigo e coloque um novo com a seta voltada para cima — se for instalado de cabeça para baixo, não haverá sucção alguma — depois empurre-o até o fundo e feche o clipe. Um algodão solto ou mal assentado também vaza ar. ▶ Assista ao vídeo vídeo 13 em 02:55 — Assista em 02:55
Como substituo um bico de sucção desgastado?▼
Solte o parafuso M4 na lateral do suporte e levante o clipe para liberar o conjunto. Desconecte o tubo de ar pressionando o conector e puxando uma vez — nunca puxe à força, pois o clipe interno quebra. Encaixe o novo bico, pressione-o totalmente para baixo até assentar, aperte com firmeza e recoloque o clipe com a aba alinhada. ▶ Assista ao vídeo vídeo 13 em 00:00 — Assista em 00:00
Qual é a altura correta de captação do parafuso e como verificá-la?▼
Abaixe o bico lentamente até o ponto de captura, deixando uma pequena folga em vez de pressionar o gabarito, depois pressione OK para armazenar. Para verificar, abra a tela de navegação, escolha Teste da Máquina e execute o item 6 para elevar após a captura, uma vez com parafuso e outra sem. Um parafuso corretamente centralizado no bico indica que a altura está correta. ▶ Assista ao vídeo vídeo 18 em 00:35 — Assista em 00:35

Qualidade do Parafusamento e Alarmes

Parafusos soltos, roscas espanadas, torque incorreto, configurações de detecção, velocidade e altura de segurança.

Os parafusos estão saindo com a rosca espanada. Como evito isso?▼
Ative a detecção de conclusão da parafusadeira e reduza o torque de aperto. A detecção de conclusão compara o torque efetivamente atingido com o valor alvo e para a parafusadeira antes que a rosca espane; um torque ajustado alto demais espana a rosca em materiais macios do gabinete. Altere apenas o parâmetro de torque de aperto e depois execute um parafuso de teste antes de retomar o programa inteiro. ▶ Assista ao vídeo vídeo 16 em 01:50 — Assista em 01:50
Os parafusos não ficam totalmente apertados e o gabinete ainda se move. O que devo alterar?▼
Aumente o parâmetro de torque de aperto ou verifique o tempo de travamento flutuante, que normalmente deve ser 0.3 segundos. Se o parafuso não for apertado até o fim, o controlador emitirá um alarme, e se o travamento flutuante for curto demais, o cabeçote libera antes do assentamento. Altere um valor por vez e confirme com um único parafuso de teste. ▶ Assista ao vídeo vídeo 16 em 01:05 — Assista em 01:05
Quais opções de detecção devem ser ativadas?▼
Três itens: detecção de conclusão da parafusadeira definida como 1, para que o torque tenha de ser atingido; opção de alarme definida como 2, para que um parafuso mal acionado ainda gere alarme, em vez de a máquina continuar apertando; e detecção de presença de parafuso definida como 2, sem a qual a máquina aciona com ou sem parafuso no bico. Use o modo de torque, não o modo de profundidade — esta máquina não tem sensor de profundidade. ▶ Assista ao vídeo vídeo 16 em 01:57 — Assista em 01:57
A máquina continua acionando mesmo sem parafuso no bico. Por quê?▼
A detecção de presença de parafuso está desligada. Defina-a como 2. Sem ela, o controlador não consegue distinguir um bico vazio de um carregado, então abaixa o cabeçote sobre o furo sem nada para fixar. Isso produz parafusos soltos ou ausentes e pode marcar a superfície do gabinete. Ligue-a e execute um parafuso de teste. ▶ Assista ao vídeo vídeo 16 em 02:55 — Assista em 02:55
Que velocidades dos eixos devo usar, e posso deixar a máquina mais rápida?▼
Os ajustes típicos são X em 600, Y em 400 e Z em 400. O máximo do eixo X é 800. Aumentar os valores encurta o tempo de ciclo, mas velocidades altas demais fazem o cabeçote chegar fora de posição e o parafuso ficar fora de centro. Se você alterá-los, aumente um eixo por vez e verifique novamente o primeiro parafuso de teste. ▶ Assista ao vídeo vídeo 16 em 03:11 — Assista em 03:11
O que é a altura de segurança e por que ela deve permanecer acima do alimentador?▼
A altura de segurança é a altura do eixo Z à qual o cabeçote sobe entre um parafuso e outro, definida como 155 na BL18. Ela deve passar acima do topo do alimentador, porque o alimentador desliza por baixo para entregar o próximo parafuso. Se a altura de segurança for baixa demais, o cabeçote colide com o alimentador, o que constitui um batente mecânico rígido e pode entortar o bico. ▶ Assista ao vídeo vídeo 16 em 03:51 — Assista em 03:51
Para que serve o tempo de travamento flutuante?▼
Mantém o cabeçote contra o gabinete por um breve instante após a parafusadeira parar, permitindo que o parafuso se assente em vez de voltar por mola. O valor normal é 0.3 segundos. Isso importa quando os parafusos não são apertados até o fim. Não é um valor fixo, portanto ajuste-o de acordo com o material do seu gabinete, mas altere apenas esse valor por vez. ▶ Assista ao vídeo vídeo 16 em 01:04 — Assista em 01:04
Como testo um parafuso antes de processar o gabinete inteiro?▼
Pressione Posição 1, escolha Passo Único, selecione a primeira coordenada e pressione Passo Único novamente. Observe a aproximação, verifique se o parafuso fica plano e firme e faça o mesmo para a segunda coordenada. Somente depois de dois parafusos corretos você deve pressionar Iniciar do Cursor para executar os furos restantes automaticamente. Se o cabeçote descer rápido demais, reduza a velocidade do cilindro. ▶ Assista ao vídeo vídeo 18 em 03:40 — Assista em 03:40
Um alarme de rosca espanada parou a máquina no meio do gabinete. Posso pular apenas esse furo?▼
Sim. Pressione Iniciar e a máquina pula esse ponto de parafusamento e continua com os demais, que é a resposta correta para uma rosca espanada ou um furo que já contém um parafuso. Não abra o alimentador para investigar — o alimentador não tem problema. Pule o furo, conclua o gabinete e repare apenas esse parafuso depois. ▶ Assista ao vídeo vídeo 11 em 02:35 — Assista em 02:35
Metade dos parafusos já está colocada. Como continuo a partir de um parafuso posterior em vez de começar de novo?▼
Pressione Posição 1, encontre o próximo furo que ainda precisa de parafuso, mova a máquina até ele e pressione Iniciar do Cursor, seguido de Iniciar. A máquina faz o parafusamento a partir desse ponto e não toca nos furos já concluídos. Se não houver parafuso no cabeçote, sopre um até a posição primeiro e depois inicie a partir do cursor. ▶ Assista ao vídeo vídeo 19 em 00:00 — Assista em 00:00

Sensores e Movimento da Máquina

Sem movimento, chaves magnéticas, sensores de limite e de posição, acionamento dos cilindros.

A máquina não se movimenta de modo algum. O que devo verificar primeiro?▼
Verifique os sensores de limite e de posição. Cada um tem uma luz indicadora que deve permanecer acesa enquanto a máquina está em funcionamento; se uma luz estiver apagada, o controlador não movimenta aquele eixo. Solte o sensor com uma chave pequena e deslize-o até a luz acender, depois reaperte. Verifique também as chaves magnéticas dos cilindros, que podem se soltar. ▶ Assista ao vídeo vídeo 12 em 12:41 — Assista em 12:41
A tela e o manípulo funcionam, mas nada responde ao botão de partida.▼
Verifique três itens na ordem: confirme se a máquina está reiniciada e se os três eixos marcam zero, confirme se a parada de emergência não foi acionada e confirme as luzes dos sensores do eixo que você está tentando movimentar. Se uma luz estiver apagada, o ajuste desse sensor normalmente restabelece o movimento imediatamente. Observe que os botões dos dois lados da máquina são equivalentes. ▶ Assista ao vídeo vídeo 12 em 12:28 — Assista em 12:28
Como verifico o acionamento dos cilindros quando algo se comporta de forma inconsistente?▼
Observe as luzes indicadoras no topo de cada cilindro enquanto um operador aciona a máquina em modo manual. Um cilindro que deveria fixar, mas não acende nenhuma luz, não está recebendo comando, o que aponta para uma chave magnética fora de posição, e não para uma falha mecânica. Corrigir a posição da chave geralmente basta; o sistema pneumático em si raramente falha. ▶ Assista ao vídeo vídeo 12 em 14:03 — Assista em 14:03

Carregamento do Gabinete e Gabarito

Fixação, alinhamento do módulo, diferentes tamanhos de gabinete, teste com um gabinete, riscos de colisão.

Como carrego um gabinete para que os parafusos entrem no lugar certo?▼
Coloque o módulo LED no gabarito com a borda encostada na referência fixa à direita, encaixe a moldura de alumínio fundido sobre ele, alinhe o módulo à moldura e depois vire o manípulo de fixação pneumática para fixar. Os módulos devem ficar próximos à referência do canto inferior direito. Um carregamento desalinhado aparece como parafusos deslocados de forma consistente em uma mesma direção. ▶ Assista ao vídeo vídeo 3 em 05:02 — Assista em 05:02
O gabinete se move ou se levanta enquanto os parafusos são apertados. Qual é o problema?▼
Não está fixado corretamente. O parafusamento exige um gabinete que não oscile de forma alguma, então verifique se o cilindro de fixação realmente fechou e se a posição de fixação é adequada a este tamanho de gabinete. Um módulo que não está fixado na posição do cilindro é a causa clássica de parafusos fora do centro e de uma calibração que parece desviar depois. ▶ Assista ao vídeo vídeo 8 em 01:38 — Assista em 01:38
Preciso processar um gabinete de tamanho diferente. O que devo ajustar?▼
Desloque o cilindro de fixação no lado móvel para adequá-lo ao novo tamanho, depois prenda-o com os parafusos para que não deslize. A BL18 suporta gabinetes até o limite do gabarito, e os dois gabaritos podem acomodar tamanhos diferentes — um gabinete maior no Gabarito 1 e um menor no Gabarito 2. Os dois parafusos de um gabinete devem ser idênticos. ▶ Assista ao vídeo vídeo 10 em 03:18 — Assista em 03:18
Só tenho um gabinete para testar. Qual gabarito devo usar?▼
Use somente o Gabarito 1. Ajuste e teste o programa dele, e não aplique a mesma altura do eixo Z ao Gabarito 2 enquanto ele estiver vazio — sem um gabinete, o cabeçote avançará até a superfície do gabarito e danificará a mesa da máquina. Faça seus testes com um único gabinete no Gabarito 1 até ter um segundo gabinete para carregar. ▶ Assista ao vídeo vídeo 7 em 07:04 — Assista em 07:04
Como evito que o cabeçote colida com o gabinete ou com o gabarito?▼
Antes de executar qualquer programa, percorra todos os furos de parafuso e remova qualquer objeto que esteja no trajeto do cabeçote — suportes de módulo, abas da moldura, peças soltas. Nunca movimente o eixo X ou Y com o eixo Z abaixado. Reduza para a velocidade lenta quando o cabeçote se aproximar do produto e trate a verificação pré-execução como obrigatória, não opcional. ▶ Assista ao vídeo vídeo 14 em 00:02 — Assista em 00:02
Como o ciclo com gabarito duplo funciona na prática?▼
Enquanto o gabarito direito faz o parafusamento na Estação 2, você carrega o próximo gabinete no gabarito esquerdo, na Estação 1. Quando o parafusamento termina, o conjunto do gabarito se desloca para a direita, o gabinete acabado chega à Estação 3 para descarregamento, e o recém-carregado avança para a posição de parafusamento. Assim, a máquina nunca espera que um operador faça o carregamento, e é daí que vem o ganho no tempo de ciclo. ▶ Assista ao vídeo vídeo 9 em 00:00 — Assista em 00:00

Câmera e Calibração

Imagem escura da câmera, bico deslocado por impacto, calibração da ponta e da câmera, sensor de parafuso.

A imagem da câmera está escura demais para ver os furos dos parafusos. O que devo ajustar?▼
Gire o botão de brilho da fonte de luz CCD até os furos ficarem claramente visíveis e avalie pelo que aparece no manípulo, não pela iluminação do ambiente. Se a luz não acender de forma alguma, verifique os cabos de alimentação da luz em busca de um conector solto antes de concluir que a lâmpada queimou. O brilho é um ajuste do operador e não exige a visita de um engenheiro. ▶ Assista ao vídeo vídeo 4 em 01:45 — Assista em 01:45
O bico sofreu um impacto e agora os parafusos erram o furo. O que deve ser recalibrado?▼
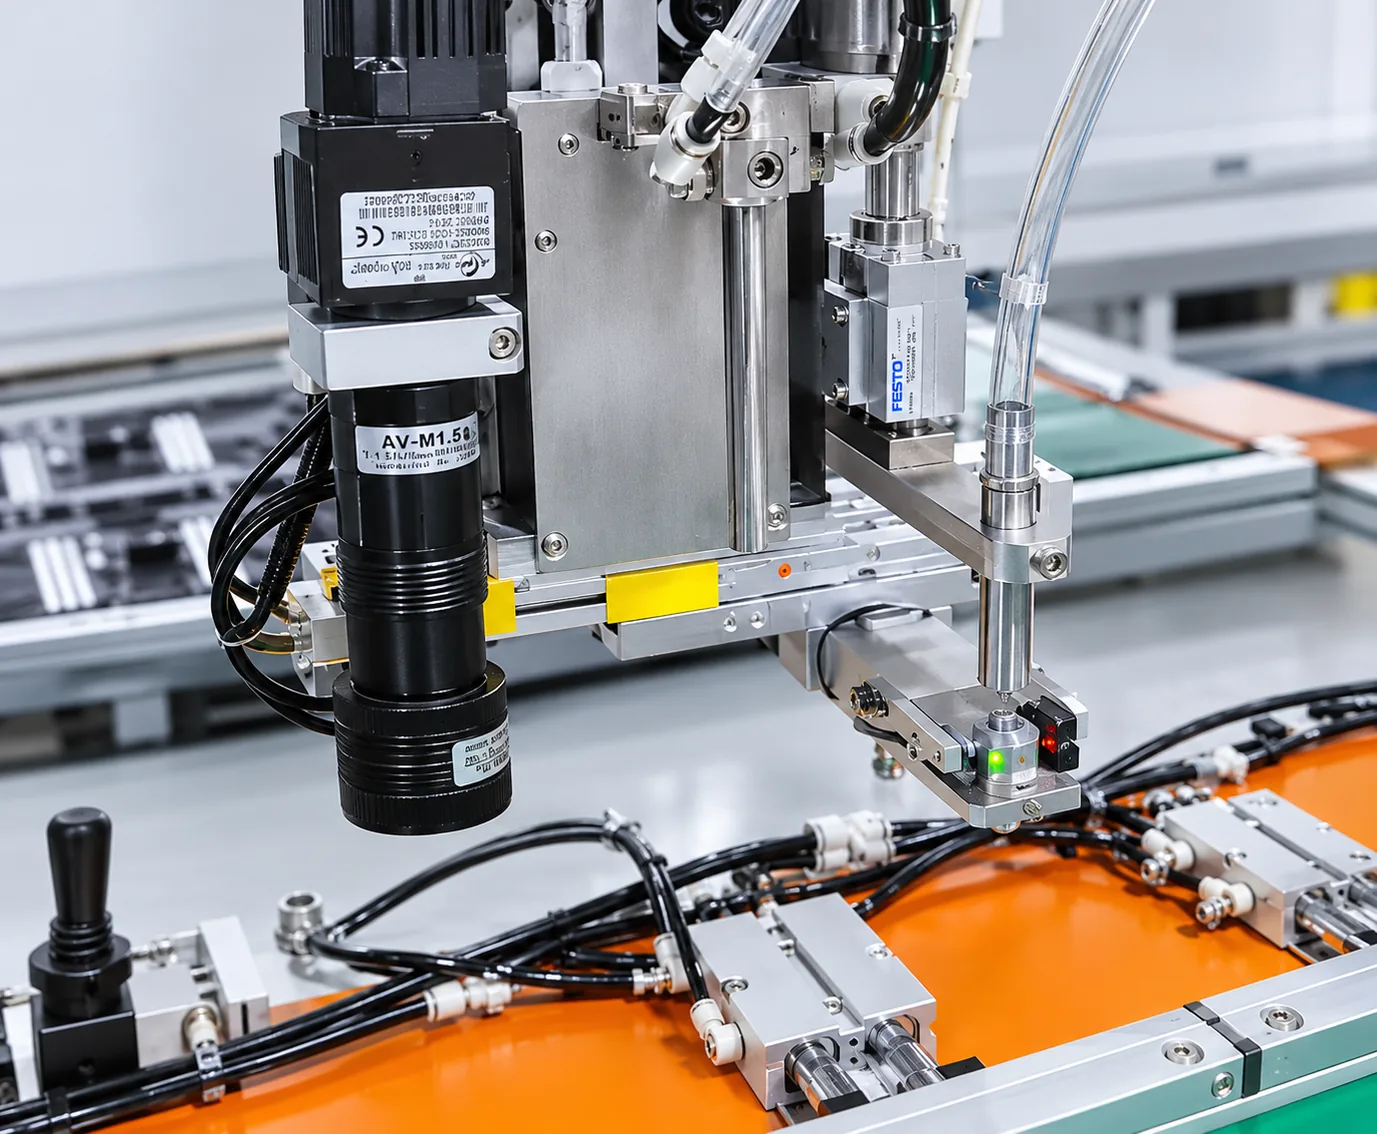
Recalibre a distância entre o bico e a ponta da parafusadeira. Estenda o cabeçote da parafusadeira usando Pré-visualizar Trajetória, depois Saída e depois o item 6, abaixe-o em um furo de parafuso e centralize-o exatamente, armazene o ponto e depois leve o cursor da câmera ao centro do mesmo furo e confirme. O valor de deslocamento então se atualiza sozinho e não pode ser digitado manualmente. ▶ Assista ao vídeo vídeo 13 em 04:35 — Assista em 04:35
Como a câmera de visão é calibrada em relação à ponta da parafusadeira?▼
Primeiro fixe o gabinete, depois alinhe a ponta estendida da parafusadeira ao centro exato de um furo e confirme, para que as coordenadas da ponta sejam capturadas. Em seguida, o cursor salta para o item da câmera: eleve o eixo Z até a posição mais alta, mova a câmera sobre o mesmo furo e alinhe o cursor vermelho a esse centro. Confirme, e o valor de distância será atualizado automaticamente. ▶ Assista ao vídeo vídeo 15 em 00:04 — Assista em 00:04
O sensor de parafuso não detecta mais um parafuso no bico.▼
Ajuste o sensor em vez de substituí-lo. Com um parafuso presente, as luzes vermelha e verde devem acender juntas; sem parafuso, somente a verde. Se não houver detecção, solte o parafuso de montagem e deslize o sensor lentamente para cima ou para baixo até a luz amarela acender, depois teste novamente com um parafuso real. Nunca deixe o sensor ajustado de modo que a luz fique apagada. ▶ Assista ao vídeo vídeo 12 em 07:17 — Assista em 07:17

Manutenção e Suporte

Lubrificação, verificações diárias, lista de consumíveis, garantia, peças e quem contatar.

Onde e com que frequência devo lubrificar a BL18?▼
Limpe primeiro os patins da guia linear, depois aplique óleo nos patins do fuso e movimente cada bloco por todo o seu curso para distribuir o óleo e, por fim, remova o resíduo negro já utilizado. A lubrificação se aplica aos patins das guias e aos patins dos fusos dos eixos. Realizá-la conforme o cronograma é o que mantém o posicionamento na precisão nominal. ▶ Assista ao vídeo vídeo 19 em 04:21 — Assista em 04:21
Quais consumíveis devo manter em estoque?▼
Três itens: bicos de sucção, algodão filtrante do circuito de vácuo e os próprios parafusos de fixação, M4×10 com arruela lisa e arruela de pressão. Os bicos se desgastam e sofrem impactos, o algodão filtrante entope e reduz a sucção sem aviso, e os parafusos devem ser idênticos entre si. A troca de qualquer um dos consumíveis exige uma nova verificação da posição do bico e, após a troca do bico, calibração. ▶ Assista ao vídeo vídeo 13 em 00:00 — Assista em 00:00
O que devo verificar antes de cada rodada de produção?▼
Quatro verificações: o gabinete está fixado com firmeza e não oscila, todos os furos de parafuso estão livres de obstáculos no trajeto do cabeçote, o alimentador tem parafusos e não está emperrado, e as luzes dos sensores estão acesas. O vídeo vídeo 14 afirma claramente que essa verificação deve ser feita antes de executar um programa. Ela leva menos de dois minutos e evita a maior parte dos danos por colisão. ▶ Assista ao vídeo vídeo 14 em 02:13 — Assista em 02:13
Por que os dois parafusos de um gabinete devem ser idênticos?▼
Porque o alimentador, o bico e o torque estão configurados para uma única especificação de parafuso. Parafusos misturados alteram a profundidade de assentamento e o torque efetivamente atingido, de modo que os parafusos espanam a rosca ou ficam soltos, e as opções de detecção disparam alarmes aleatórios. O parafuso padrão da BL18 é M4×10 com arruela lisa e arruela de pressão; se o seu produto exigir outra especificação, confirme na hora do pedido. ▶ Assista ao vídeo vídeo 14 em 01:18 — Assista em 01:18
Que tamanho de gabinete e que precisão a BL18 suporta?▼
O gabarito máximo compatível é 1024 x 1024 x 105 mm, e a precisão de posicionamento é ±0.02mm, portanto módulos de gabinete de diferentes espessuras estão todos ao alcance graças ao curso estendido do eixo Z. A máquina mede 4700 x 1800 x 1500 mm e pesa cerca de 550 kg. Confirme o desenho do seu gabinete em relação ao limite do gabarito antes de fazer o pedido. ▶ Assista ao vídeo vídeo 2 em 00:15 — Assista em 00:15
Que garantia e tempo de resposta a JHIMS oferece?▼
Garantia de um ano para a máquina inteira, com reparo ou substituição gratuitos pelo serviço de pós-venda em casos de problemas relacionados à qualidade. O tempo de resposta é de até 30 minutos; dentro do Delta do Rio das Pérolas, um técnico é enviado em até 24 horas, e fora da região, em até 48 horas, dependendo da situação. A equipe de pós-venda fica de plantão 24 horas por dia, sete dias por semana, inclusive em feriados. ▶ Assista ao vídeo vídeo 11 em 03:04 — Assista em 03:04
Quem devo contatar quando o vídeo e esta página não resolverem o problema?▼
Entre em contato diretamente com a equipe de engenharia da JHIMS em [email protected], pelo telefone (86-755) 86700443 ou via WhatsApp. Informe o número do vídeo que você estava seguindo, o texto exato do alarme exibido no terminal de programação e em qual gabarito a máquina parou. O vídeo Parte 10 termina pedindo aos clientes que não adivinhem e liguem, em vez de alterar os parâmetros do alimentador por conta própria. ▶ Assistir Parte 10 em 03:04 — Assista em 03:04

Localizador de Sintomas — Solução de Problemas da Máquina de Parafusamento

Cada pergunta aparece uma vez nesta tabela de solução de problemas da máquina de parafusamento, ordenada por sua categoria de origem, com o tempo exato de início no vídeo do reparo demonstrado.

Sintoma Qual Vídeo Assistir Minuto inicial Link Direto
O manípulo portátil está em chinês — como alterno a BL18 para o inglês? vídeo 1 — Treinamento da BL18: Idioma, Reset de alarme 00:12 Assista em 00:12
Um alarme aparece no momento em que altero o idioma da interface. Alguma coisa quebrou? vídeo 1 — Treinamento da BL18: Idioma, Reset de alarme 00:24 Assista em 00:24
Qual é a diferença entre o reset pelo manípulo e o reset da máquina? vídeo 3 — Treinamento da BL18: Ligar, Reset, Botões, Novo programa 00:52 Assista em 00:52
Pressionei Reset, mas os eixos ainda mostram valores em vez de zero. Por quê? vídeo 3 — Treinamento da BL18: Ligar, Reset, Botões, Novo programa 01:18 Assista em 01:18
O que cada botão do gabinete faz? vídeo 3 — Treinamento da BL18: Ligar, Reset, Botões, Novo programa 01:28 Assista em 01:28
De que alimentação elétrica e de ar a BL18 precisa antes da primeira partida? vídeo 3 — Treinamento da BL18: Ligar, Reset, Botões, Novo programa 00:27 Assista em 00:27
As linhas de parâmetros aparecem em vermelho e a configuração do servo está ausente. Como faço para restaurar esses itens? vídeo 4 — Treinamento da BL18: parâmetros padrão, servo, luz da câmera, ensino de coordenadas 00:00 Assista em 00:00
Como crio um novo programa de gabinete? vídeo 3 — Treinamento da BL18: Ligar, Reset, Botões, Novo programa 03:44 Assista em 03:44
Como ensino uma coordenada de furo de parafuso? vídeo 4 — Treinamento da BL18: parâmetros padrão, servo, luz da câmera, ensino de coordenadas 02:22 Assista em 02:22
Preciso de dois programas separados, um para o Gabarito 1 e outro para o Gabarito 2? vídeo 3 — Treinamento da BL18: Ligar, Reset, Botões, Novo programa 03:44 Assista em 03:44
Quais valores de I/O devem ser configurados para o segundo gabarito? vídeo 5 — Treinamento da BL18: I/O, Output 12, Gabarito 2, Altura do eixo Z 00:30 Assista em 00:30
Como ajusto a altura de parafusamento do eixo Z? vídeo 6 — Treinamento da BL18: Altura do eixo Z, Cabeçote da parafusadeira, Saída 6 00:00 Assista em 00:00
O gabinete tem furos de parafuso com duas profundidades diferentes. Um único programa consegue atender às duas? vídeo 7 — Treinamento da BL18: altura do eixo Z, obstáculos, colisão, Passo Único 03:32 Assista em 03:32
Quantos programas a BL18 pode armazenar? vídeo 2 — Treinamento da BL18: Visão geral, Capacidade 01:22 Assista em 01:22
Um parafuso está emperrado no alimentador e a máquina parou. Qual é a solução mais rápida? vídeo 11 — Treinamento da BL18: Emperramento, Alarme de escorregamento, Alarme de rosca espanada, Retomar 00:01 Assista em 00:01
Como verifico se o parafuso realmente será soprado para fora do alimentador? vídeo 11 — Treinamento da BL18: Emperramento, Alarme de escorregamento, Alarme de rosca espanada, Retomar 01:00 Assista em 01:00
Quantos parafusos devo colocar no alimentador? vídeo 10 — Treinamento da BL18: Alimentador, Parafusos, Ar, Gabarito 01:35 Assista em 01:35
O parafuso é soprado para baixo, mas cai inclinado em vez de ficar em pé no furo. Como corrijo isso? vídeo 12 — Treinamento da BL18: parafuso inclinado, alinhamento do bico, sensor, altura de captação 00:00 Assista em 00:00
O bico agora está baixo demais e toca a estrutura ou o sensor. A que altura ele deve ficar? vídeo 12 — Treinamento da BL18: parafuso inclinado, alinhamento do bico, sensor, altura de captação 03:59 Assista em 03:59
A sucção ficou fraca e os parafusos caem antes de chegar ao furo. O que devo verificar? vídeo 13 — Treinamento da BL18: Bico, Algodão filtrante, Calibração 02:55 Assista em 02:55
Como substituo um bico de sucção desgastado? vídeo 13 — Treinamento da BL18: Bico, Algodão filtrante, Calibração 00:00 Assista em 00:00
Qual é a altura correta de captação do parafuso e como verificá-la? vídeo 18 — Treinamento da BL18: altura de captação, Passo Único, teste de aperto 00:35 Assista em 00:35
Os parafusos estão saindo com a rosca espanada. Como evito isso? vídeo 16 — Treinamento da BL18: Torque, Detecção, Altura de segurança, Velocidade 01:50 Assista em 01:50
Os parafusos não ficam totalmente apertados e o gabinete ainda se move. O que devo alterar? vídeo 16 — Treinamento da BL18: Torque, Detecção, Altura de segurança, Velocidade 01:05 Assista em 01:05
Quais opções de detecção devem ser ativadas? vídeo 16 — Treinamento da BL18: Torque, Detecção, Altura de segurança, Velocidade 01:57 Assista em 01:57
A máquina continua acionando mesmo sem parafuso no bico. Por quê? vídeo 16 — Treinamento da BL18: Torque, Detecção, Altura de segurança, Velocidade 02:55 Assista em 02:55
Que velocidades dos eixos devo usar, e posso deixar a máquina mais rápida? vídeo 16 — Treinamento da BL18: Torque, Detecção, Altura de segurança, Velocidade 03:11 Assista em 03:11
O que é a altura de segurança e por que ela deve permanecer acima do alimentador? vídeo 16 — Treinamento da BL18: Torque, Detecção, Altura de segurança, Velocidade 03:51 Assista em 03:51
Para que serve o tempo de travamento flutuante? vídeo 16 — Treinamento da BL18: Torque, Detecção, Altura de segurança, Velocidade 01:04 Assista em 01:04
Como testo um parafuso antes de processar o gabinete inteiro? vídeo 18 — Treinamento da BL18: altura de captação, Passo Único, teste de aperto 03:40 Assista em 03:40
Um alarme de rosca espanada parou a máquina no meio do gabinete. Posso pular apenas esse furo? vídeo 11 — Treinamento da BL18: Emperramento, Alarme de escorregamento, Alarme de rosca espanada, Retomar 02:35 Assista em 02:35
Metade dos parafusos já está colocada. Como continuo a partir de um parafuso posterior em vez de começar de novo? vídeo 19 — Treinamento da BL18: Continuar, Pular faixa, Idioma, Lubrificação 00:00 Assista em 00:00
A máquina não se movimenta de modo algum. O que devo verificar primeiro? vídeo 12 — Treinamento da BL18: parafuso inclinado, alinhamento do bico, sensor, altura de captação 12:41 Assista em 12:41
A tela e o manípulo funcionam, mas nada responde ao botão de partida. vídeo 12 — Treinamento da BL18: parafuso inclinado, alinhamento do bico, sensor, altura de captação 12:28 Assista em 12:28
Como verifico o acionamento dos cilindros quando algo se comporta de forma inconsistente? vídeo 12 — Treinamento da BL18: parafuso inclinado, alinhamento do bico, sensor, altura de captação 14:03 Assista em 14:03
Como carrego um gabinete para que os parafusos entrem no lugar certo? vídeo 3 — Treinamento da BL18: Ligar, Reset, Botões, Novo programa 05:02 Assista em 05:02
O gabinete se move ou se levanta enquanto os parafusos são apertados. Qual é o problema? vídeo 8 — Treinamento da BL18: Parafuso de teste, Fixação, Iniciar do Cursor 01:38 Assista em 01:38
Preciso processar um gabinete de tamanho diferente. O que devo ajustar? vídeo 10 — Treinamento da BL18: Alimentador, Parafusos, Ar, Gabarito 03:18 Assista em 03:18
Só tenho um gabinete para testar. Qual gabarito devo usar? vídeo 7 — Treinamento da BL18: altura do eixo Z, obstáculos, colisão, Passo Único 07:04 Assista em 07:04
Como evito que o cabeçote colida com o gabinete ou com o gabarito? vídeo 14 — Treinamento da BL18: Colisão, Fixação, Tamanho do gabinete 00:02 Assista em 00:02
A imagem da câmera está escura demais para ver os furos dos parafusos. O que devo ajustar? vídeo 4 — Treinamento da BL18: parâmetros padrão, servo, luz da câmera, ensino de coordenadas 01:45 Assista em 01:45
O bico sofreu um impacto e agora os parafusos erram o furo. O que deve ser recalibrado? vídeo 13 — Treinamento da BL18: Bico, Algodão filtrante, Calibração 04:35 Assista em 04:35
Como a câmera de visão é calibrada em relação à ponta da parafusadeira? vídeo 15 — Treinamento da BL18: Calibração da câmera 00:04 Assista em 00:04
O sensor de parafuso não detecta mais um parafuso no bico. vídeo 12 — Treinamento da BL18: parafuso inclinado, alinhamento do bico, sensor, altura de captação 07:17 Assista em 07:17
Onde e com que frequência devo lubrificar a BL18? vídeo 19 — Treinamento da BL18: Continuar, Pular faixa, Idioma, Lubrificação 04:21 Assista em 04:21
Quais consumíveis devo manter em estoque? vídeo 13 — Treinamento da BL18: Bico, Algodão filtrante, Calibração 00:00 Assista em 00:00
O que devo verificar antes de cada rodada de produção? vídeo 14 — Treinamento da BL18: Colisão, Fixação, Tamanho do gabinete 02:13 Assista em 02:13
Por que os dois parafusos de um gabinete devem ser idênticos? vídeo 14 — Treinamento da BL18: Colisão, Fixação, Tamanho do gabinete 01:18 Assista em 01:18
Que tamanho de gabinete e que precisão a BL18 suporta? vídeo 2 — Treinamento da BL18: Visão geral, Capacidade 00:15 Assista em 00:15
Que garantia e tempo de resposta a JHIMS oferece? vídeo 11 — Treinamento da BL18: Emperramento, Alarme de escorregamento, Alarme de rosca espanada, Retomar 03:04 Assista em 03:04
Quem devo contatar quando o vídeo e esta página não resolverem o problema? vídeo 11 — Treinamento da BL18: Emperramento, Alarme de escorregamento, Alarme de rosca espanada, Retomar 03:04 Assista em 03:04
Como o ciclo com gabarito duplo funciona na prática? vídeo 9 — Treinamento da BL18: Fluxo de trabalho, Estação dupla 00:00 Assista em 00:00
Onde a criação completa do programa para dois gabaritos é mostrada de ponta a ponta? vídeo 17 — Treinamento da BL18: Programação, Gabarito Duplo 00:00 Assista em 00:00

19 Vídeos — Solução de Problemas da Máquina de Parafusamento

JHIMS BL18 screw fastening machine training course — Part 0

Navegador de Etapas

  1. vídeo 1 — Alterne o idioma do manípulo entre chinês e inglês; elimine o alarme que aparece após a troca
  2. vídeo 2 — O que é a máquina, a configuração de dois gabaritos e três estações, capacidade de 1,000 x 1,000 mm, 1,000 programas armazenados
  3. vídeo 3 — Energização, alimentação de 220V/50Hz, entrada de ar, reset pelo manípulo vs. reset da máquina, botões do painel, Posição 1/2 do gabarito, criação de um novo programa
  4. vídeo 4 — Parâmetros padrão em vermelho ou ausentes e configuração do servo, brilho da luz CCD, ensino das primeiras coordenadas dos furos de parafuso, contador
  5. vídeo 5 — Programação de Sinais de Saída de I/O (saída fixada em 12), coordenadas dos furos de parafuso do Gabarito 2, início da altura de montagem do eixo Z
  6. vídeo 6 — Defina a altura de parafusamento do eixo Z, aproximação lenta antes do contato, estenda o cabeçote da parafusadeira com a Saída 6
  7. vídeo 7 — Altura Z para duas profundidades de furo diferentes, alteração de Z por lote, remoção de obstáculos, nunca mova X/Y com o Z abaixado, teste em Passo Único
  8. vídeo 8 — Aperte parafusos de teste à mão e inspecione-os, como fica um módulo sem fixação, início a partir do cursor
  9. vídeo 9 — O ciclo de produção com gabarito duplo, do carregamento ao descarregamento
  10. vídeo 10 — Localização e alimentação elétrica do alimentador de parafusos, quantos parafusos adicionar, barômetro do alimentador, ajuste do cilindro do gabarito para gabinetes de 1000 x 500 e 1000 x 1000
  11. vídeo 11 — Libere um emperramento no alimentador, use o interruptor de teste de alimentação, retome a produção após uma exceção, pule um parafuso com rosca espanada ou que tenha escorregado, e entenda por que não se deve editar os parâmetros do alimentador
  12. vídeo 12 — Corrija um parafuso soprado para baixo inclinado (bico esquerda-direita, frente-trás, altura), sensor de presença de parafuso, sensor de limite/posição, altura de captação, teste da máquina
  13. vídeo 13 — Substitua o bico de sucção e o clipe de retenção, substitua o algodão do filtro, calibre a distância entre o bico e a ponta da parafusadeira
  14. vídeo 14 — Remova as peças que interferem antes de iniciar, ajuste a posição de fixação para gabinetes de 960 x 960 e 500 x 1000, lista de verificação antes da execução
  15. vídeo 15 — Calibre a distância entre a câmera de visão e a ponta do bit
  16. vídeo 16 — Torque, detecção de conclusão da parafusadeira, detecção de presença de parafuso, tempo de travamento flutuante, altura de segurança, velocidades dos eixos
  17. vídeo 17 — Criação completa do programa dos dois gabaritos, de ponta a ponta — coordenadas, I/O e alturas para ambos os gabaritos
  18. vídeo 18 — Verifique a altura de captação do parafuso, aperte um parafuso em Passo Único e execute o restante a partir do cursor
  19. vídeo 19 — Continue um gabinete semiterminado a partir de um parafuso posterior, pule um furo com rosca espanada, altere o idioma da interface e lubrifique as guias lineares

Este índice de solução de problemas da máquina de parafusamento lista o conjunto completo de vídeos oficiais da JHIMS na ordem de gravação. Clique em qualquer parte da lista para carregá-la no player acima — sem recarregar a página e sem redirecionar para o YouTube.

Fale com o Suporte

Informe três coisas e poderemos responder sem esperar uma visita ao local: o número do vídeo que você estava seguindo, o texto exato do alarme no manípulo e em qual gabarito (1 ou 2) a máquina parou. Anexe uma foto da tela do manípulo e um vídeo curto da falha — normalmente isso basta para nossos engenheiros identificarem o problema em uma única resposta.


After-sales · Engineering · Faults: [email protected]Telefone: (86-755) 86700443WhatsApp: +86 189 7533 5491