Dépannage de la machine de vissage BL18 : 53 solutions rapides

53 réponses de dépannage pour la machine de vissage BL18, chacune liée à l’instant exact de la vidéo de formation officielle JHIMS qui permet de résoudre le problème.

FAQ de dépannage

Dépannage de la machine de vissage BL18 : 53 solutions rapides

Chacune des 53 questions ci-dessous reçoit deux réponses : une solution lisible en 20 secondes et l’instant exact de la vidéo de formation officielle JHIMS où un ingénieur applique cette solution sur une BL18 réelle.

Comment utiliser cette page

Chaque réponse ci-dessous vous donne une courte solution écrite et la minute exacte de la vidéo de formation officielle JHIMS où un ingénieur effectue cette réparation sur une véritable BL18. Consultez cet index de dépannage de la machine de vissage avant d’ouvrir un ticket d’assistance : la plupart des défauts du BL18 se règlent en moins de dix minutes grâce à la vidéo ci-dessous. Commencez par le triage de 60 secondes, puis ouvrez le groupe de symptômes correspondant au comportement de la machine.

BL18 LED display cabinet screw fastening machine troubleshooting reference
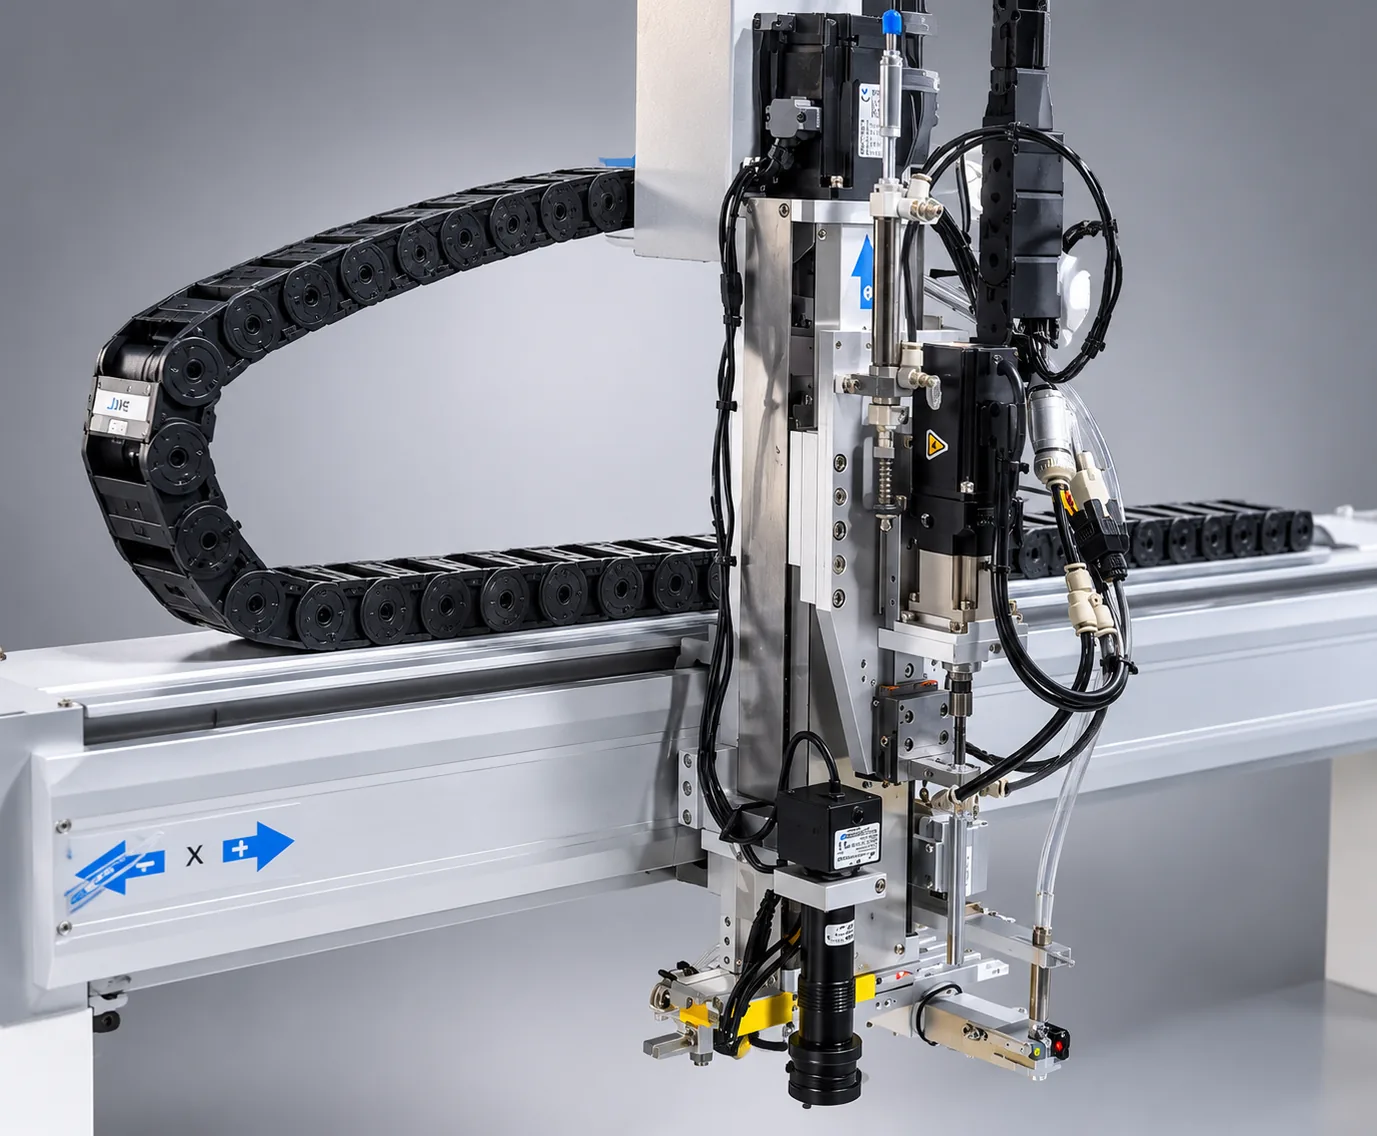
Machine de vissage verticale à quatre axes BL18 pour coffrets d’affichage LED.

Triage de 60 secondes

Suivez ces trois étapes avant de modifier un paramètre. L’objectif est d’identifier le symptôme, pas de tout réinitialiser et de perdre les indices.

  1. Confirmez le texte de l’alarme. Lisez le message exact sur le pupitre ou le coffret et notez quel gabarit s’est arrêté.
  2. Trouvez le symptôme correspondant. Parcourez les catégories ci-dessous ou le tableau complet Symptôme-Vidéo pour trouver la formulation la plus proche.
  3. Suivez le minutage de la vidéo. Ouvrez l’horodatage lié et reproduisez l’action démontrée sur la BL18 avant de reprendre la production.

8 groupes de symptômes — Dépannage de la machine de vissage

Choisissez le groupe qui correspond le mieux à la panne. Chaque groupe conserve l’ordre d’origine afin que les solutions liées restent ensemble.

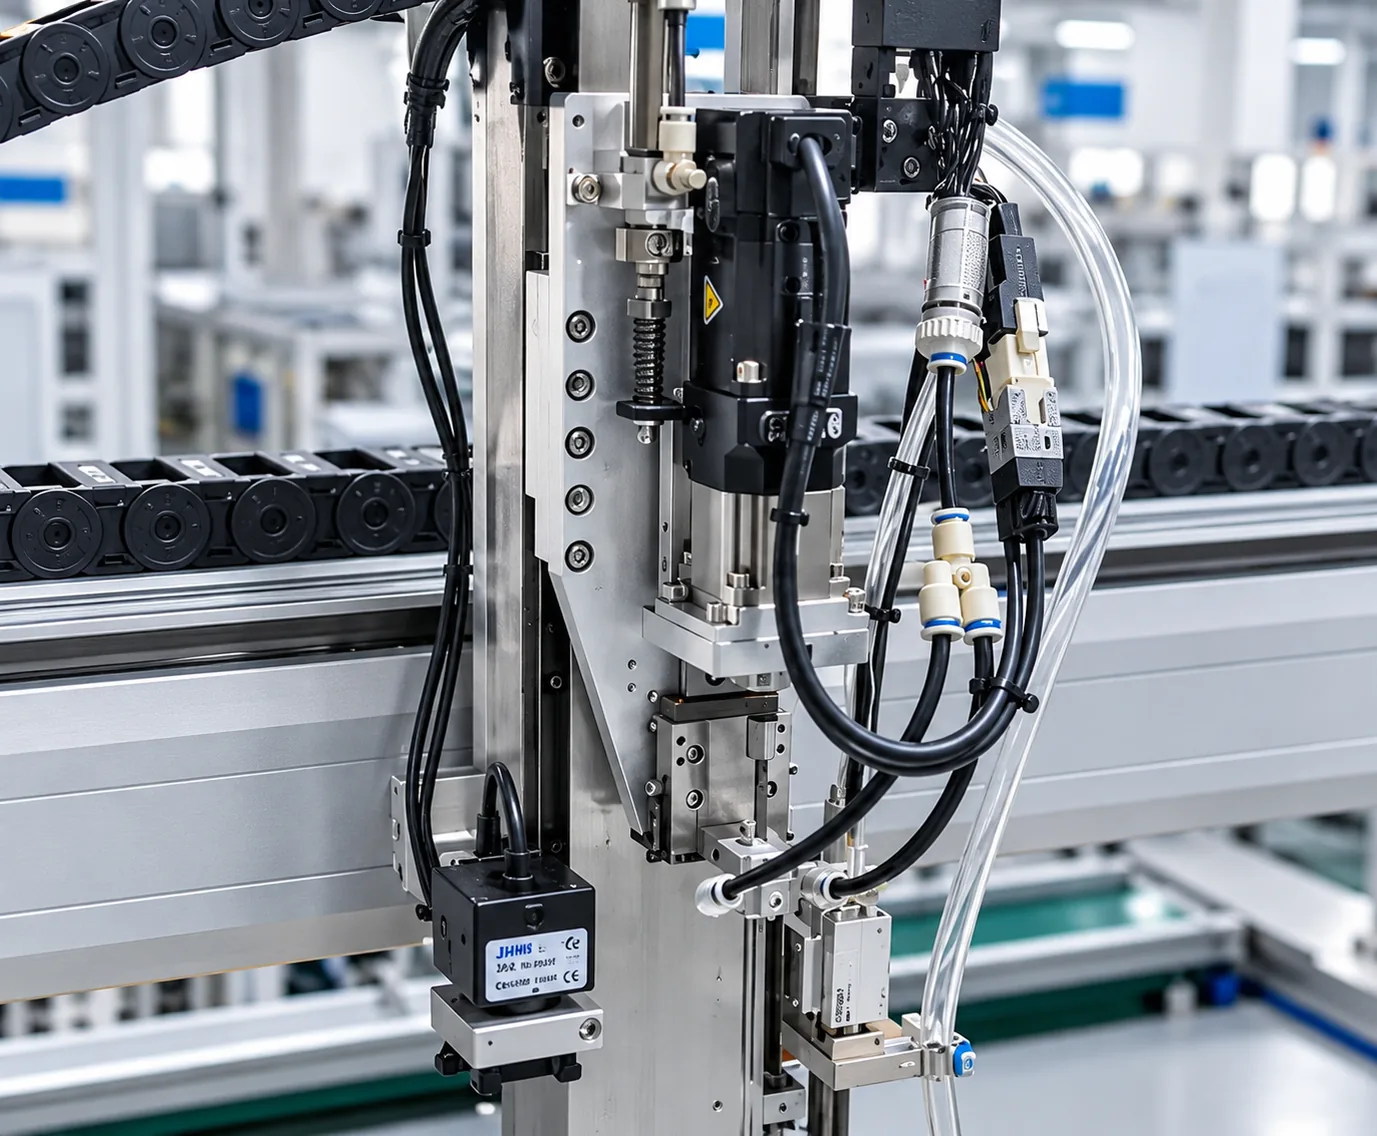
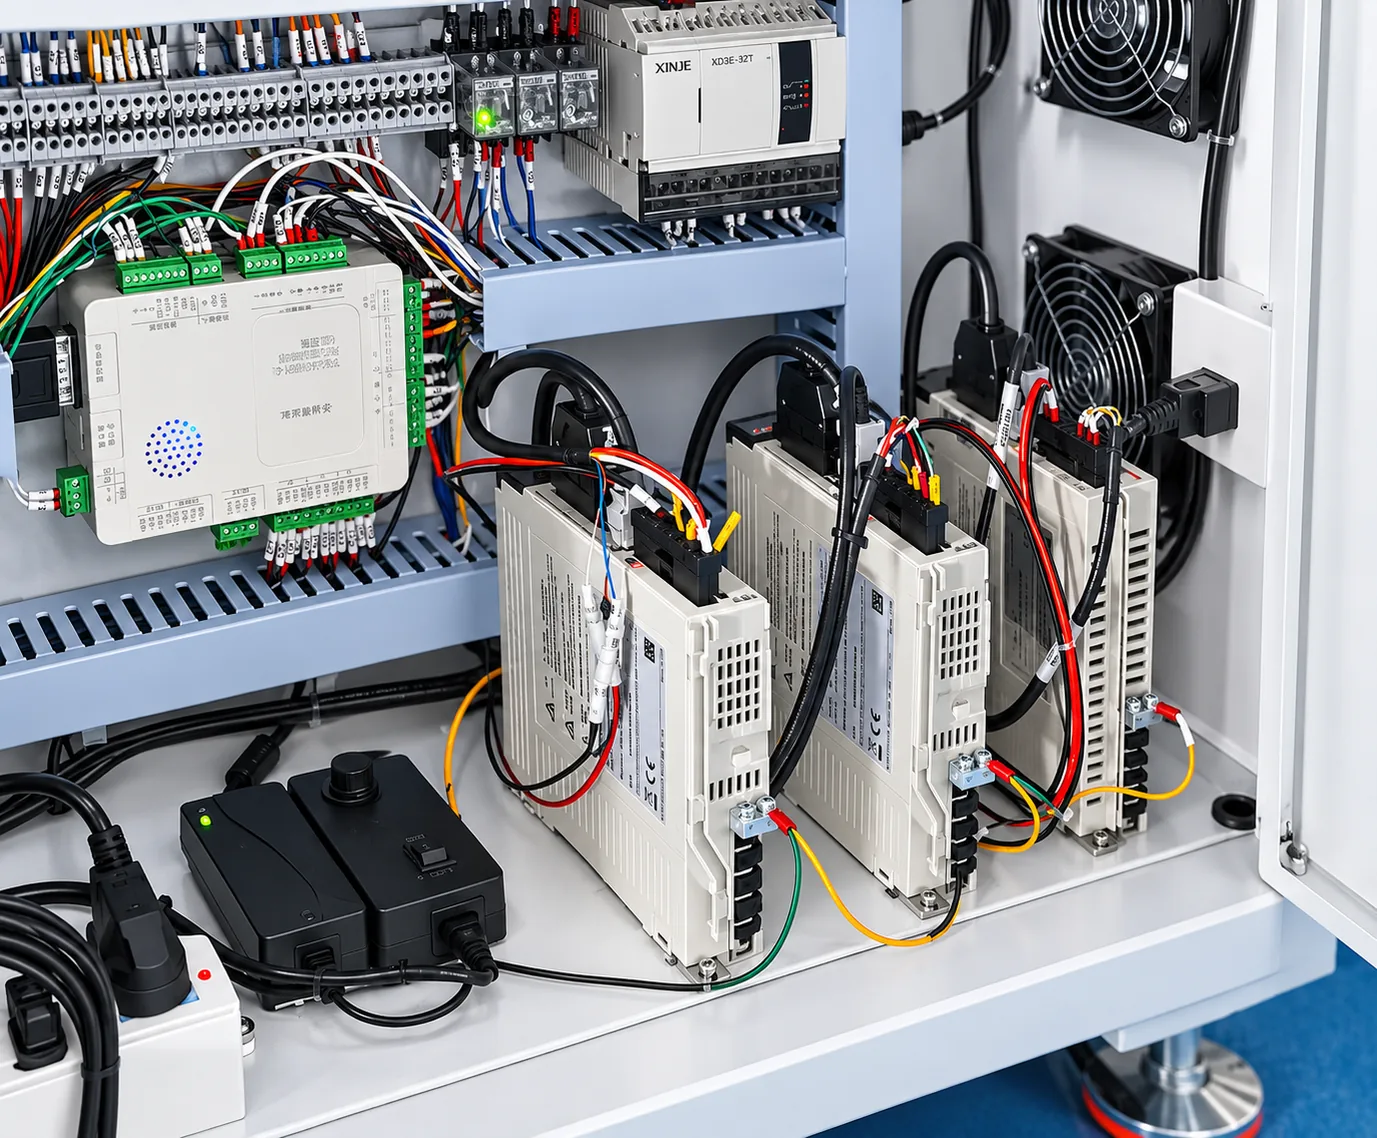
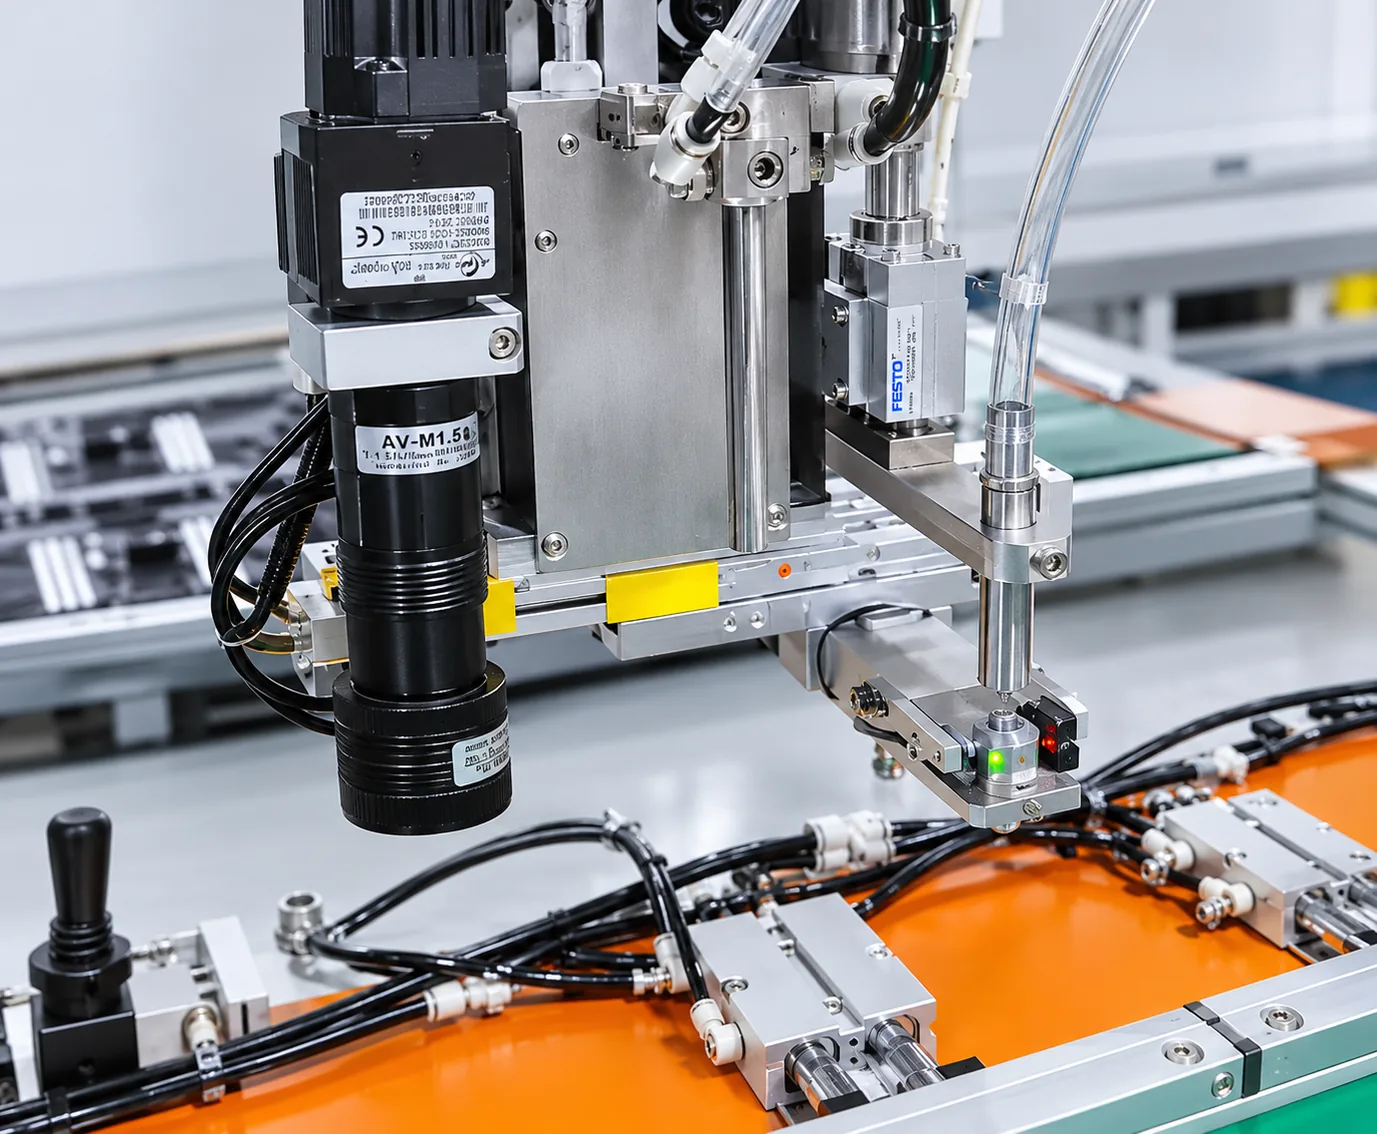
BL18 screw fastening machine front view with the three-station fixture layout6 questionsDémarrage, alimentation et affichageLa machine est sous tension, mais rien ne se comporte comme prévu — langue, alarmes, réinitialisation, boutons, alimentation.Ouvrir →BL18 screw fastening machine assembly head mounted on the X-axis beam9 questionsProgrammes et coordonnéesParamètres en rouge, configuration des servomoteurs, apprentissage des trous de vissage, programmes du gabarit 1 / du gabarit 2.Ouvrir →BL18 screw fastening machine automatic screw feeding unit with pneumatic blowing8 questionsAlimentation en vis et buseBourrages, alimentateurs vides, vis inclinées, aspiration faible, buse usée, coton filtrant.Ouvrir →BL18 screw fastening machine Z-axis head with servo electric screwdriver and suction nozzle10 questionsQualité de vissage et alarmesVis desserrées, filetages foirés, couple incorrect, réglages de détection, vitesse et hauteur de sécurité.Ouvrir →BL18 screw fastening machine control cabinet wiring with motion control card3 questionsCapteurs et mouvement de la machineAucun mouvement, commutateurs magnétiques, capteurs de fin de course et de position, actionnement des vérins.Ouvrir →BL18 screw fastening machine installed in an LED display cabinet production line6 questionsChargement des coffrets et gabaritSerrage, alignement des modules, différentes tailles de coffret, test sur un seul coffret, risques de collision.Ouvrir →BL18 screw fastening machine camera-assisted alignment unit and servo nozzle4 questionsCaméra et étalonnageVue caméra sombre, buse heurtée, étalonnage de la pointe de l’embout et de la caméra, capteur de vis.Ouvrir →BL18 LED display cabinet screw fastening machine ready for production after maintenance7 questionsMaintenance et supportLubrification, contrôles quotidiens, liste des consommables, garantie, pièces détachées et personnes à contacter.Ouvrir →

Démarrage, alimentation et affichage

La machine est sous tension, mais rien ne se comporte comme prévu — langue, alarmes, réinitialisation, boutons, alimentation.

Le pupitre est en chinois — comment passer la BL18 en anglais ?▼
Appuyez sur More pour ouvrir le menu principal, allez à la dernière page et ouvrez le commutateur de version chinois-anglais, puis saisissez 2 pour l’anglais et 1 pour le chinois. Appuyez ensuite sur la touche de réinitialisation pour effacer l’alarme déclenchée par le commutateur. C’est un comportement normal, pas une panne, et le même chemin de menu remet la machine en chinois. ▶ Voir la partie 0 à 00:12 — Voir à 00:12
Une alarme apparaît dès que je change la langue de l’interface. Quelque chose s’est-il cassé ?▼
Non. La commutation de langue fait volontairement sortir la machine de son état prêt, de sorte que le contrôleur déclenche une alarme jusqu’à ce que vous l’acquittiez. Appuyez sur le bouton de réinitialisation du pupitre ou du coffret et l’alarme disparaît immédiatement. Ne l’effacez pas en coupant puis remettant sous tension la machine, et ne lancez pas de programme avant la disparition de l’alarme. ▶ Voir la partie 0 à 00:24 — Voir à 00:24
Quelle est la différence entre la réinitialisation par la poignée et la réinitialisation machine ?▼
La réinitialisation par la poignée ne ramène que les axes X, Y et Z de la tête de vissage. Elle ne déplace ni le convoyeur ni les gabarits. La réinitialisation machine, à l’aide du bouton de réinitialisation situé sur le coffret, ramène les trois axes et la position de transport, ce qu’il faut avant de créer un programme. Utilisez la réinitialisation machine chaque fois qu’un gabarit doit revenir à une station connue. ▶ Voir la partie 2 à 00:52 — Voir à 00:52
J’ai appuyé sur la touche reset, mais les axes affichent toujours des valeurs au lieu de zéro. Pourquoi ?▼
Cela signifie que la réinitialisation ne s’est pas terminée. Vérifiez le pupitre : X, Y et Z doivent tous afficher 0 avant de continuer. Si un axe affiche encore une valeur, le bouton de réinitialisation a été enfoncé trop brièvement ou un axe est en butée. Appuyez de nouveau sur la réinitialisation machine depuis le coffret, et non depuis la poignée, puis vérifiez les zéros avant toute programmation. ▶ Voir la partie 2 à 01:18 — Voir à 01:18
À quoi sert chaque bouton du coffret ?▼
Sur le coffret, de gauche à droite : marche, marche, réinitialisation, alimentation en vis et commande de la visseuse électrique. Des boutons identiques se trouvent de l’autre côté de la machine et ont exactement la même fonction, afin qu’un opérateur puisse travailler d’un côté comme de l’autre. Un bouton d’arrêt d’urgence rouge est également prévu — son enfoncement arrête instantanément tout mouvement, et la machine doit ensuite être réinitialisée. ▶ Voir la partie 2 à 01:28 — Voir à 01:28
De quelles alimentations électrique et pneumatique la BL18 a-t-elle besoin avant son premier démarrage ?▼
L’alimentation électrique est en AC 220 V, 50 Hz via le cordon d’alimentation fourni. L’air comprimé se raccorde au coupleur rapide bleu de l’entrée ; la pression d’air de service est de 0.55-0.65 MPa. Un petit manomètre séparé se trouve également au-dessus de l’alimentateur de vis. Si l’une des deux alimentations sort de sa plage, la tête ne prendra pas les vis de manière fiable : vérifiez les deux avant de mettre en cause le programme. ▶ Voir la partie 2 à 00:27 — Voir à 00:27

Programmes et coordonnées

Paramètres en rouge, configuration des servomoteurs, apprentissage des trous de vissage, programmes du gabarit 1 / du gabarit 2.

Les lignes de paramètres s’affichent en rouge et la configuration des servomoteurs est absente. Comment les rétablir ?▼
Supprimez les lignes rouges incomplètes, puis appuyez sur la touche qui restaure tous les paramètres par défaut et validez avec la touche de commande More. Le jeu complet de paramètres par défaut, y compris la configuration du servomoteur qui manquait, est rétabli et le texte cesse d’être rouge. Ne saisissez pas les valeurs à la main ; les valeurs par défaut restaurées sont les réglages d’usine et correspondent à la mécanique de la machine. ▶ Voir la partie 3 à 00:00 — Voir à 00:00
Comment créer un nouveau programme de coffret ?▼
Appuyez sur Position 1 du pupitre et maintenez la pression jusqu’à ce que la touche clignote en rouge pour que le gabarit 1 se rende à la station de vissage. Appuyez sur le bouton de commutation, ouvrez le dossier, saisissez le numéro de fichier, validez, puis tapez le nom du produit avec la touche de déplacement du curseur pour changer de caractère. Le nouveau programme s’ouvre avec les paramètres par défaut et des coordonnées de trous de vis vides, prêtes à être mémorisées. ▶ Voir la partie 2 à 03:44 — Voir à 03:44
Comment mémoriser la coordonnée d’un trou de vissage ?▼
Déplacez la tête de vissage au-dessus du trou avec les touches de déplacement manuel X et Y, en utilisant la vue de la caméra CCD pour la centrer, puis appuyez sur la touche de coordonnée marquée 1 sur le contrôleur pour enregistrer le point. Répétez pour chaque trou. Déplacez-vous lentement près du produit et vérifiez toujours que l’axe Z est relevé, sinon la tête heurtera le cadre du coffret. ▶ Voir la partie 3 à 02:22 — Voir à 02:22
Faut-il deux programmes distincts, un pour le gabarit 1 et un pour le gabarit 2 ?▼
Oui. Les deux gabarits disposent de systèmes de coordonnées distincts, chaque gabarit doit donc avoir son propre programme mémorisé. Créez d’abord le gabarit 1, puis configurez les paramètres I/O et mémorisez le gabarit 2 de la même manière. Appuyez sur Position 1 ou Position 2 pour mettre le gabarit en position et sélectionnez le programme correspondant avant de lancer, sinon la tête vissera contre un gabarit vide. ▶ Voir la partie 2 à 03:44 — Voir à 03:44
Quelles valeurs d’I/O faut-il définir pour le deuxième gabarit ?▼
Ouvrez More, allez à la deuxième page et choisissez la sixième option, Output Signal Programming. La valeur du signal de sortie doit être réglée sur 12 — 12 est le numéro d’interface matérielle de ce signal et aucune autre valeur n’est possible. Réglez-la une fois et le deuxième gabarit pourra être programmé et exécuté. Si ce champ est incorrect, le gabarit 2 ne vissera pas du tout. ▶ Voir la partie 4 à 00:30 — Voir à 00:30
Comment régler la hauteur de vissage de l’axe Z ?▼
Déplacez la tête au-dessus d’un trou de vis, puis appuyez sur la touche de descente de l’axe Z. Ralentissez l’axe à l’approche du produit et arrêtez-vous juste au-dessus de la surface, en laissant un léger jeu plutôt que d’appuyer sur le gabarit. Appuyez sur OK pour mémoriser la hauteur. Une descente rapide près du produit est la cause la plus fréquente d’une collision de la tête et d’un gabarit endommagé. ▶ Voir la partie 5 à 00:00 — Voir à 00:00
Le coffret présente deux profondeurs de trou de vis différentes. Un seul programme peut-il gérer les deux ?▼
Oui, mais la hauteur de l’axe Z doit être réglée séparément pour chaque profondeur. Vissez un trou à la première profondeur, contrôlez le résultat, puis réglez la seconde hauteur et contrôlez à nouveau. Ne recopiez jamais la hauteur Z d’un gabarit sur l’autre pour gagner du temps — la tête s’enfoncerait dans le gabarit et pourrait endommager la table de la machine. ▶ Voir la vidéo 7 à 03:32 — Voir à 03:32
Combien de programmes la BL18 peut-elle enregistrer ?▼
Jusqu’à 1,000 programmes. Chaque programme contient ses propres coordonnées, hauteurs Z et paramètres : vous pouvez donc conserver un programme distinct par modèle de coffret et par gabarit, puis rappeler simplement le bon numéro. Donnez à chaque fichier un nom de produit explicite lors de sa création ; c’est ce nom que vous rechercherez des mois plus tard. ▶ Voir la vidéo 2 à 01:22 — Voir à 01:22
Où la création complète d’un programme à deux gabarits est-elle présentée de bout en bout ?▼
La partie 16 est une démonstration guidée de trente minutes qui crée un programme complet à deux gabarits en une seule séance : coordonnées des deux gabarits, entrées I/O, hauteurs Z et modifications groupées des hauteurs. Utilisez-la après avoir appris les étapes individuelles des parties 3 à 6, car elle suppose que vous connaissez déjà les menus. Elle se termine avec le programme prêt à être exécuté. ▶ Voir la partie 16 à 00:00 — Voir à 00:00

Alimentation en vis et buse

Bourrages, alimentateurs vides, vis inclinées, aspiration faible, buse usée, coton filtrant.

Une vis est coincée dans l’alimentateur et la machine s’est arrêtée. Quelle est la solution la plus rapide ?▼
Arrêtez d’abord la machine. Ouvrez le couvercle de l’alimentateur et examinez la piste sur laquelle circulent les vis. Retirez la vis coincée, vérifiez la hauteur du presse-étoupe supérieur si des vis accrochent encore, puis refermez et utilisez l’interrupteur de test d’alimentation en vis. Retirez toute vis déjà présente au niveau de la tête avant l’essai — deux vis à cet endroit produiront immédiatement un nouveau bourrage. ▶ Voir la partie 10 à 00:01 — Voir à 00:01
Comment vérifier qu’une vis sera effectivement soufflée hors de l’alimentateur ?▼
Retirez toute vis déjà présente sur la tête, puis appuyez sur l’interrupteur de test d’alimentation en vis et observez l’arrivée d’une vis. Répétez deux ou trois fois. Une alimentation correcte signifie qu’une vis arrive à chaque fois. Si l’arrivée est irrégulière, la piste ou la hauteur du presse-étoupe doit être vérifiée, et non les paramètres du programme, qui sont réglés en usine. ▶ Voir la partie 10 à 01:00 — Voir à 01:00
Combien de vis dois-je mettre dans l’alimentateur ?▼
Ajoutez des vis librement, mais ne surchargez jamais l’alimentateur. Trop de vis empêchent la piste d’avancer et provoquent des bourrages répétés ; l’alimentateur déclenche alors des alarmes en continu. Rajoutez de petites quantités et vérifiez le nombre de vis à chaque fois. L’alimentateur est réglé en usine : un bourrage vient donc du chargement ou de la piste, pas d’un paramètre. ▶ Voir la partie 9 à 01:35 — Voir à 01:35
La vis est projetée vers le bas, mais retombe de travers au lieu de se dresser dans le trou. Comment y remédier ?▼
Il s’agit neuf fois sur dix d’un problème de position de la buse. Appuyez sur Preview Trajectory, passez sur Output, placez le curseur sur 7 et appuyez sur 1 pour abaisser la buse, puis vérifiez qu’elle se trouve bien à l’aplomb du trou. Desserrez l’écrou pour corriger le décalage gauche-droite, et les quatre vis inférieures pour corriger le décalage avant-arrière, puis resserrez. ▶ Voir la partie 11 à 00:00 — Voir à 00:00
La buse est maintenant trop basse et touche le châssis ou le capteur. À quelle hauteur doit-elle se trouver ?▼
La buse doit s’arrêter légèrement plus haut que le capot du coffret pour ne jamais entrer en collision, et légèrement au-dessus du point de prise pour que la vis se loge encore. Trop bas, elle heurte le capteur et déclenche une alarme ; trop haut, la vis ne s’engage pas. Réglez par petits pas, soufflez une vis d’essai à chaque fois, puis serrez la vis de réglage pour que la position ne dérive pas. ▶ Voir la partie 11 à 03:59 — Voir à 03:59
L’aspiration est devenue faible et les vis tombent avant d’atteindre le trou. Que dois-je vérifier ?▼
Vérifiez d’abord le coton filtrant du circuit de vide. S’il est sale, l’aspiration s’effondre. Dévissez le boîtier, retirez l’ancien coton et montez-en un neuf avec la flèche tournée vers le haut — monté à l’envers, il n’aspirera pas du tout — puis enfoncez-le à fond et refermez le clip. Un coton desserré ou mal logé fuit aussi l’air. ▶ Voir la partie 12 à 02:55 — Voir à 02:55
Comment remplacer une buse d’aspiration usée ?▼
Desserrez la vis M4 sur le côté du support et soulevez le clip pour libérer l’ensemble. Débranchez le tube d’air en enfonçant le raccord puis en tirant une fois — ne tirez jamais en force, le clip interne casserait. Montez la nouvelle buse, enfoncez-la à fond jusqu’à sa portée, serrez fermement, puis remettez le clip avec sa languette alignée. ▶ Voir la partie 12 à 00:00 — Voir à 00:00
Quelle est la hauteur de prise de vis correcte et comment la vérifier ?▼
Descendez lentement la buse sur le point de prise en laissant un léger jeu plutôt que d’appuyer sur le gabarit, puis appuyez sur OK pour mémoriser la position. Pour vérifier, ouvrez l’écran de navigation, choisissez Machine Test et exécutez l’élément 6 pour relever après la prise, une fois avec une vis et une fois sans vis. Une vis correctement centrée dans la buse indique que la hauteur est bonne. ▶ Voir la partie 17 à 00:35 — Voir à 00:35

Qualité de vissage et alarmes

Vis desserrées, filetages foirés, couple incorrect, réglages de détection, vitesse et hauteur de sécurité.

Les vis ressortent foirées. Comment l’éviter ?▼
Activez la détection de fin de vissage et réduisez le couple de serrage. La détection de fin de vissage compare le couple réellement atteint à la consigne et arrête la visseuse avant que le filetage ne foire ; un couple réglé trop haut foire les filets dans un matériau de coffret tendre. Ne modifiez que le paramètre de couple de serrage, puis vissez une vis d’essai avant de reprendre l’ensemble du programme. ▶ Voir la partie 15 à 01:50 — Voir à 01:50
Les vis ne sont pas complètement serrées et le coffret bouge encore. Que dois-je modifier ?▼
Augmentez le paramètre de couple de serrage ou contrôlez le temps de verrouillage flottant, qui doit normalement être de 0.3 secondes. Si la vis n’est pas vissée à fond, le contrôleur déclenche une alarme ; si le verrouillage flottant est trop court, la tête relâche la vis avant qu’elle ne soit en appui. Modifiez une valeur à la fois et validez avec une seule vis d’essai. ▶ Voir la vidéo 16 à 01:05 — Voir à 01:05
Quelles options de détection doivent être activées ?▼
Trois réglages : la détection de fin de vissage réglée sur 1, afin que le couple doive être atteint ; l’option d’alarme réglée sur 2, afin qu’une vis mal vissée déclenche encore une alarme au lieu que la machine continue ; et la détection de présence de vis réglée sur 2, sans laquelle la machine visse avec ou sans vis dans la buse. Utilisez le mode couple, pas le mode profondeur — cette machine ne mesure pas la profondeur. ▶ Voir la partie 15 à 01:57 — Voir à 01:57
La machine continue de visser alors qu’aucune vis ne se trouve dans la buse. Pourquoi ?▼
La détection de présence de vis est désactivée. Réglez-la sur 2. Sans elle, le contrôleur ne peut pas distinguer une buse vide d’une buse chargée : il descend donc la tête sur le trou sans rien à visser. Cela produit des vis desserrées ou manquantes et peut marquer la surface du coffret. Activez-la, puis vissez une vis d’essai. ▶ Voir la vidéo 16 à 02:55 — Voir à 02:55
Quelles vitesses des axes dois-je utiliser, et puis-je rendre la machine plus rapide ?▼
Les réglages typiques sont X à 600, Y à 400 et Z à 400. Le maximum de l’axe X est de 800. Augmenter ces valeurs raccourcit effectivement le temps de cycle, mais des vitesses trop élevées font que la tête arrive hors position et que la vis se pose à côté du centre. Si vous les modifiez, augmentez un axe à la fois et contrôlez à nouveau la première vis d’essai. ▶ Voir la vidéo 16 à 03:11 — Voir à 03:11
Qu’est-ce que la hauteur de sécurité et pourquoi doit-elle rester au-dessus de l’alimentateur ?▼
La hauteur de sécurité est la hauteur Z à laquelle la tête remonte entre deux vis, réglée sur 155 sur le BL18. Elle doit dégager le dessus de l’alimentateur, car celui-ci coulisse en dessous pour apporter la vis suivante. Si la hauteur de sécurité est trop basse, la tête heurte l’alimentateur, ce qui constitue une butée mécanique dure et peut plier la buse. ▶ Voir la partie 15 à 03:51 — Voir à 03:51
À quoi sert le temps de verrouillage flottant ?▼
La tête est maintenue brièvement contre le coffret après l’arrêt de la visseuse, ce qui permet à la vis de se stabiliser au lieu de ressortir. La valeur normale est de 0.3 secondes. Ce réglage compte lorsque les vis ne sont pas enfoncées à fond. Ce n’est pas une valeur figée : ajustez-la selon le matériau de votre coffret, mais ne modifiez qu’une seule valeur à la fois. ▶ Voir la partie 15 à 01:04 — Voir à 01:04
Comment tester une vis avant de lancer le coffret complet ?▼
Appuyez sur Position 1, choisissez Single Step, sélectionnez la première coordonnée et appuyez de nouveau sur Single Step. Observez l’approche, vérifiez que la vis est bien à plat et serrée, puis procédez de même pour la deuxième coordonnée. Attendez d’avoir obtenu deux vis correctes avant d’appuyer sur Cursor Start pour exécuter automatiquement les trous restants. Si la tête descend trop vite, ralentissez le vérin. ▶ Voir la partie 17 à 03:40 — Voir à 03:40
Une alarme de filetage foiré a arrêté la machine au milieu d’un coffret. Puis-je sauter uniquement ce trou ?▼
Oui. Appuyez sur Start et la machine saute ce point de vissage pour continuer avec les autres, ce qui est la bonne réponse à un filetage foiré ou à un trou contenant déjà une vis. N’ouvrez pas l’alimentateur pour chercher la cause — il est en bon état. Sautez le trou, terminez le coffret et réparez cette vis seule ensuite. ▶ Voir la partie 10 à 02:35 — Voir à 02:35
La moitié des vis sont déjà vissées. Comment reprendre à partir d’une vis située plus loin sans tout recommencer ?▼
Appuyez sur Position 1, trouvez le prochain trou qui doit encore recevoir une vis, déplacez la machine au-dessus, puis appuyez sur Cursor Start puis sur Start. La machine visse à partir de ce point et laisse intactes les trous déjà terminés. Si aucune vis n’attend sur la tête, soufflez-en une en place avant de repartir du curseur. ▶ Voir la partie 18 à 00:00 — Voir à 00:00

Capteurs et mouvement de la machine

Aucun mouvement, commutateurs magnétiques, capteurs de fin de course et de position, actionnement des vérins.

La machine ne bouge pas du tout. Que faut-il vérifier en premier ?▼
Vérifiez les capteurs de fin de course et de position. Chacun possède un voyant qui doit être allumé pendant le fonctionnement de la machine ; si un voyant est éteint, le contrôleur refuse de déplacer l’axe. Desserrez le capteur avec une petite clé et faites-le coulisser jusqu’à ce que le voyant s’allume, puis resserrez. Vérifiez aussi les interrupteurs magnétiques des vérins, qui peuvent se desserrer. ▶ Voir la partie 11 à 12:41 — Voir à 12:41
L’écran et le pupitre fonctionnent, mais rien ne répond au bouton de démarrage.▼
Vérifiez trois points dans l’ordre : la machine est bien réinitialisée et les trois axes affichent zéro, l’arrêt d’urgence n’a pas été enfoncé, et les voyants des capteurs de l’axe à déplacer sont allumés. Si un voyant est éteint, le réglage de ce capteur rétablit généralement le mouvement immédiatement. Notez que les boutons situés des deux côtés de la machine sont équivalents. ▶ Voir la partie 11 à 12:28 — Voir à 12:28
Comment vérifier le fonctionnement des vérins lorsque le comportement est irrégulier ?▼
Surveillez les voyants situés au-dessus de chaque vérin pendant qu’un opérateur fait exécuter un cycle à la machine en mode manuel. Un vérin qui devrait serrer mais dont le voyant reste éteint ne reçoit pas de commande, ce qui indique un interrupteur magnétique mal positionné plutôt qu’une panne mécanique. Le repositionnement de l’interrupteur suffit généralement ; la partie pneumatique elle-même tombe rarement en panne. ▶ Voir la partie 11 à 14:03 — Voir à 14:03

Chargement des coffrets et gabarit

Serrage, alignement des modules, différentes tailles de coffret, test sur un seul coffret, risques de collision.

Comment charger un coffret pour que les vis tombent au bon endroit ?▼
Placez le module LED dans le gabarit, bord contre le repère fixe à droite, posez le cadre en aluminium moulé sous pression par-dessus, alignez le module sur le cadre, puis basculez la poignée de serrage pneumatique pour serrer. Les modules doivent être placés au plus près du repère du coin inférieur droit. Un chargement mal aligné se traduit par des vis systématiquement décalées dans la même direction. ▶ Voir la partie 2 à 05:02 — Voir à 05:02
Le coffret bouge ou se soulève pendant le vissage. Quel est le problème ?▼
Ce n’est pas correctement serré. Le vissage exige un coffret parfaitement stable : vérifiez que le vérin de serrage s’est bien fermé et que la position de serrage convient à la taille de ce coffret. Un module non serré à l’emplacement du vérin est la cause classique des vis décentrées et d’un étalonnage qui semble ensuite dériver. ▶ Voir la partie 7 à 01:38 — Voir à 01:38
Je dois passer à une autre taille de coffret. Que dois-je régler ?▼
Déplacez le vérin de serrage du côté mobile pour l’adapter à la nouvelle dimension, puis fixez-le avec ses vis pour qu’il ne puisse pas coulisser. Le BL18 accepte des coffrets jusqu’à la limite du gabarit et les deux gabarits peuvent recevoir des tailles différentes — un coffret plus grand sur le gabarit 1 et un plus petit sur le gabarit 2. Les deux vis d’un même coffret doivent être identiques. ▶ Voir la partie 9 à 03:18 — Voir à 03:18
Je n’ai qu’un seul coffret à tester. Quel gabarit dois-je utiliser ?▼
Utilisez uniquement le gabarit 1. Réglez et testez son programme, et n’appliquez pas la même hauteur Z au gabarit 2 tant qu’il est vide — sans coffret, la tête ira jusqu’à la surface du gabarit et endommagera la table de la machine. Effectuez vos essais sur un seul coffret avec le gabarit 1 jusqu’à ce que vous disposiez d’un second coffret à charger. ▶ Voir la vidéo 7 à 07:04 — Voir à 07:04
Comment éviter que la tête entre en collision avec le coffret ou le gabarit ?▼
Avant de lancer un programme, parcourez chaque trou de vis et retirez tout ce qui se trouve sur la trajectoire de la tête — supports de module, pattes de cadre, pièces desserrées. Ne déplacez jamais les axes X ou Y lorsque l’axe Z est descendu. Passez en vitesse lente à l’approche du produit et considérez le contrôle avant lancement comme obligatoire, et non facultatif. ▶ Voir la partie 13 à 00:02 — Voir à 00:02
Comment fonctionne réellement le cycle à deux gabarits ?▼
Pendant que le gabarit droit visse à la station 2, vous chargez le coffret suivant sur le gabarit gauche à la station 1. Une fois le vissage terminé, l’ensemble des gabarits se déplace vers la droite, le coffret terminé arrive à la station 3 pour être déchargé et celui qui vient d’être chargé entre en position de vissage. La machine n’attend donc jamais qu’un opérateur charge un coffret, et c’est de là que vient le gain de temps de cycle. ▶ Voir la partie 8 à 00:00 — Voir à 00:00

Caméra et étalonnage

Vue caméra sombre, buse heurtée, étalonnage de la pointe de l’embout et de la caméra, capteur de vis.

La vue de la caméra est trop sombre pour distinguer les trous de vis. Que dois-je régler ?▼
Tournez le bouton de luminosité de la source lumineuse CCD jusqu’à ce que les trous soient clairement visibles, puis jugez d’après l’affichage du pupitre, pas d’après l’éclairage de l’atelier. Si la lumière ne s’allume pas du tout, vérifiez les cordons d’alimentation de la lampe pour un connecteur desserré avant de conclure qu’elle est hors service. La luminosité est un réglage opérateur et ne nécessite pas l’intervention d’un technicien. ▶ Voir la partie 3 à 01:45 — Voir à 01:45
La buse a été heurtée et les vis manquent désormais le trou. Que faut-il réétalonner ?▼
Réétalonnez la distance entre la buse et la pointe du foret. Sortez la tête de perçage avec Preview Trajectory, puis Output, puis l’élément 6, descendez-la dans un trou de vis et centrez-la exactement, mémorisez le point, puis amenez le curseur de la caméra au centre du même trou et validez. La valeur de décalage se met alors à jour d’elle-même et ne peut pas être saisie manuellement. ▶ Voir la partie 12 à 04:35 — Voir à 04:35
Comment la caméra de vision est-elle étalonnée par rapport à la pointe de l’embout ?▼
Serrez d’abord le coffret, puis alignez la tête porte-embout en position sortie sur le centre exact d’un trou et validez pour enregistrer les coordonnées de la pointe de l’embout. Le curseur passe ensuite à l’élément caméra : montez Z à sa position la plus haute, amenez la caméra au-dessus du même trou et alignez le curseur rouge sur ce centre. Validez : la valeur de distance se met à jour automatiquement. ▶ Voir la partie 14 à 00:04 — Voir à 00:04
Le capteur de vis ne détecte plus la présence d’une vis dans la buse.▼
Réglez le capteur au lieu de le remplacer. Lorsqu’une vis est présente, les voyants rouge et vert doivent être allumés ensemble ; sans vis, seul le vert doit l’être. S’il ne détecte pas, desserrez la vis de fixation et faites coulisser lentement le capteur vers le haut ou vers le bas jusqu’à ce que le voyant jaune s’allume, puis refaites l’essai avec une vraie vis. Ne laissez jamais le capteur réglé avec le voyant éteint. ▶ Voir la partie 11 à 07:17 — Voir à 07:17

Maintenance et support

Lubrification, contrôles quotidiens, liste des consommables, garantie, pièces détachées et personnes à contacter.

Où et à quelle fréquence dois-je lubrifier la BL18 ?▼
Nettoyez d’abord les patins des guides linéaires, puis huilez les patins des vis-mères et faites parcourir toute sa course à chaque bloc afin que l’huile se répartisse, et retirez enfin les résidus noirs usagés. La lubrification concerne les patins des guides et des vis-mères sur les axes. Un entretien à intervalle régulier est ce qui maintient le positionnement à la précision nominale. ▶ Voir la partie 18 à 04:21 — Voir à 04:21
Quels consommables dois-je garder en stock ?▼
Trois consommables : les buses d’aspiration, le coton filtrant du circuit de vide et les vis de fixation elles-mêmes, M4×10 avec rondelles plates et élastiques. Les buses s’usent et reçoivent des chocs, le coton filtrant se colmate et supprime l’aspiration sans que l’on s’en aperçoive, et les vis doivent être toutes identiques. Le remplacement de l’un de ces consommables impose de vérifier à nouveau la position de la buse et, après un changement de buse, l’étalonnage. ▶ Voir la partie 12 à 00:00 — Voir à 00:00
Que dois-je vérifier avant chaque lancement de production ?▼
Quatre contrôles : le coffret est fermement serré et ne peut pas bouger, chaque trou de vis est dégagé de tout obstacle sur la trajectoire de la tête, l’alimentateur contient des vis et n’est pas bloqué, et les voyants des capteurs sont allumés. La partie 13 indique clairement que ce contrôle doit être effectué avant de lancer un programme. Il prend moins de deux minutes et évite la plupart des dommages dus aux collisions. ▶ Voir la partie 13 à 02:13 — Voir à 02:13
Pourquoi les deux vis d’un coffret doivent-elles être identiques ?▼
Parce que l’alimentateur, la buse et le couple sont réglés pour une seule spécification de vis. Des vis mélangées modifient la profondeur d’assise et le couple réellement atteint : les vis foirent ou restent desserrées, et les options de détection déclenchent des alarmes aléatoires. La vis standard de la BL18 est M4×10 avec rondelles plates et élastiques ; si votre produit nécessite une autre spécification, confirmez-la lors de la commande. ▶ Voir la partie 13 à 01:18 — Voir à 01:18
Quelles dimensions de coffret et quelle précision la BL18 peut-elle traiter ?▼
Les dimensions maximales du gabarit compatible sont de 1024 x 1024 x 105 mm, et la précision de positionnement est de ±0.02mm ; les modules de coffret de différentes épaisseurs sont donc tous accessibles grâce à la course étendue de l’axe Z. La machine mesure 4700 x 1800 x 1500 mm et pèse environ 550 kg. Vérifiez le plan de votre propre coffret par rapport à la limite du gabarit avant de commander. ▶ Voir la partie 1 à 00:15 — Voir à 00:15
Quelle garantie et quel délai de réponse JHIMS propose-t-elle ?▼
Un an sur l’ensemble de la machine, avec réparation ou remplacement gratuits par le service après-vente pour les problèmes liés à la qualité. Le délai de réponse est de 30 minutes ; dans le delta de la rivière des Perles, un technicien est envoyé sous 24 heures, ailleurs sous 48 heures selon la situation. Le personnel du service après-vente est en astreinte 24 heures sur 24 et sept jours sur sept, y compris les jours fériés. ▶ Voir la partie 10 à 03:04 — Voir à 03:04
Qui contacter si la vidéo et cette page ne permettent pas de résoudre le problème ?▼
Contactez directement l'équipe d'ingénierie JHIMS à [email protected], par téléphone au (86-755) 86700443 ou via WhatsApp. Indiquez le numéro de la vidéo que vous suiviez, le texte exact de l'alarme affiché sur le terminal de programmation et sur quel outillage la machine s'est arrêtée. La vidéo Partie 10 se termine en demandant aux clients de ne pas deviner et d'appeler plutôt que de modifier eux-mêmes les paramètres de l'alimentateur. ▶ Voir la Partie 10 à 03:04 — Voir à 03:04

Recherche par symptôme — Dépannage de la machine de vissage

Chaque question apparaît une seule fois dans ce tableau de dépannage de la machine de vissage, classée selon sa catégorie d’origine, avec l’instant exact de début de la vidéo montrant la réparation.

Symptôme Vidéo à regarder Minute de début Lien direct
Le pupitre est en chinois — comment passer la BL18 en anglais ? vidéo 1 — Formation BL18 : langue, réinitialisation des alarmes 00:12 Voir à 00:12
Une alarme apparaît dès que je change la langue de l’interface. Quelque chose s’est-il cassé ? vidéo 1 — Formation BL18 : langue, réinitialisation des alarmes 00:24 Voir à 00:24
Quelle est la différence entre la réinitialisation par la poignée et la réinitialisation machine ? vidéo 3 — Formation BL18 : mise sous tension, réinitialisation, boutons, nouveau programme 00:52 Voir à 00:52
J’ai appuyé sur la touche reset, mais les axes affichent toujours des valeurs au lieu de zéro. Pourquoi ? vidéo 3 — Formation BL18 : mise sous tension, réinitialisation, boutons, nouveau programme 01:18 Voir à 01:18
À quoi sert chaque bouton du coffret ? vidéo 3 — Formation BL18 : mise sous tension, réinitialisation, boutons, nouveau programme 01:28 Voir à 01:28
De quelles alimentations électrique et pneumatique la BL18 a-t-elle besoin avant son premier démarrage ? vidéo 3 — Formation BL18 : mise sous tension, réinitialisation, boutons, nouveau programme 00:27 Voir à 00:27
Les lignes de paramètres s’affichent en rouge et la configuration des servomoteurs est absente. Comment les rétablir ? vidéo 4 — Formation BL18 : paramètres par défaut, servomoteur, éclairage de la caméra, apprentissage des coordonnées 00:00 Voir à 00:00
Comment créer un nouveau programme de coffret ? vidéo 3 — Formation BL18 : mise sous tension, réinitialisation, boutons, nouveau programme 03:44 Voir à 03:44
Comment mémoriser la coordonnée d’un trou de vissage ? vidéo 4 — Formation BL18 : paramètres par défaut, servomoteur, éclairage de la caméra, apprentissage des coordonnées 02:22 Voir à 02:22
Faut-il deux programmes distincts, un pour le gabarit 1 et un pour le gabarit 2 ? vidéo 3 — Formation BL18 : mise sous tension, réinitialisation, boutons, nouveau programme 03:44 Voir à 03:44
Quelles valeurs d’I/O faut-il définir pour le deuxième gabarit ? vidéo 5 — Formation BL18 : I/O, Output 12, gabarit 2, hauteur Z 00:30 Voir à 00:30
Comment régler la hauteur de vissage de l’axe Z ? vidéo 6 — Formation BL18 : hauteur Z, tête de vissage, Output 6 00:00 Voir à 00:00
Le coffret présente deux profondeurs de trou de vis différentes. Un seul programme peut-il gérer les deux ? vidéo 7 — Formation BL18 : hauteur Z, obstacles, collision, pas à pas 03:32 Voir à 03:32
Combien de programmes la BL18 peut-elle enregistrer ? vidéo 2 — Formation BL18 : vue d’ensemble, capacité 01:22 Voir à 01:22
Une vis est coincée dans l’alimentateur et la machine s’est arrêtée. Quelle est la solution la plus rapide ? vidéo 11 — Formation BL18 : bourrage, alarme de glissement, alarme de bande, reprise 00:01 Voir à 00:01
Comment vérifier qu’une vis sera effectivement soufflée hors de l’alimentateur ? vidéo 11 — Formation BL18 : bourrage, alarme de glissement, alarme de bande, reprise 01:00 Voir à 01:00
Combien de vis dois-je mettre dans l’alimentateur ? vidéo 10 — Formation BL18 : alimentateur, vis, air, gabarit 01:35 Voir à 01:35
La vis est projetée vers le bas, mais retombe de travers au lieu de se dresser dans le trou. Comment y remédier ? vidéo 12 — Formation BL18 : vis inclinée, alignement de la buse, capteur, hauteur de prise 00:00 Voir à 00:00
La buse est maintenant trop basse et touche le châssis ou le capteur. À quelle hauteur doit-elle se trouver ? vidéo 12 — Formation BL18 : vis inclinée, alignement de la buse, capteur, hauteur de prise 03:59 Voir à 03:59
L’aspiration est devenue faible et les vis tombent avant d’atteindre le trou. Que dois-je vérifier ? vidéo 13 — Formation BL18 : buse, coton filtrant, étalonnage 02:55 Voir à 02:55
Comment remplacer une buse d’aspiration usée ? vidéo 13 — Formation BL18 : buse, coton filtrant, étalonnage 00:00 Voir à 00:00
Quelle est la hauteur de prise de vis correcte et comment la vérifier ? vidéo 18 — Formation BL18 : hauteur de prise, pas à pas, test de vissage 00:35 Voir à 00:35
Les vis ressortent foirées. Comment l’éviter ? vidéo 16 — Formation BL18 : couple, détection, hauteur de sécurité, vitesse 01:50 Voir à 01:50
Les vis ne sont pas complètement serrées et le coffret bouge encore. Que dois-je modifier ? vidéo 16 — Formation BL18 : couple, détection, hauteur de sécurité, vitesse 01:05 Voir à 01:05
Quelles options de détection doivent être activées ? vidéo 16 — Formation BL18 : couple, détection, hauteur de sécurité, vitesse 01:57 Voir à 01:57
La machine continue de visser alors qu’aucune vis ne se trouve dans la buse. Pourquoi ? vidéo 16 — Formation BL18 : couple, détection, hauteur de sécurité, vitesse 02:55 Voir à 02:55
Quelles vitesses des axes dois-je utiliser, et puis-je rendre la machine plus rapide ? vidéo 16 — Formation BL18 : couple, détection, hauteur de sécurité, vitesse 03:11 Voir à 03:11
Qu’est-ce que la hauteur de sécurité et pourquoi doit-elle rester au-dessus de l’alimentateur ? vidéo 16 — Formation BL18 : couple, détection, hauteur de sécurité, vitesse 03:51 Voir à 03:51
À quoi sert le temps de verrouillage flottant ? vidéo 16 — Formation BL18 : couple, détection, hauteur de sécurité, vitesse 01:04 Voir à 01:04
Comment tester une vis avant de lancer le coffret complet ? vidéo 18 — Formation BL18 : hauteur de prise, pas à pas, test de vissage 03:40 Voir à 03:40
Une alarme de filetage foiré a arrêté la machine au milieu d’un coffret. Puis-je sauter uniquement ce trou ? vidéo 11 — Formation BL18 : bourrage, alarme de glissement, alarme de bande, reprise 02:35 Voir à 02:35
La moitié des vis sont déjà vissées. Comment reprendre à partir d’une vis située plus loin sans tout recommencer ? vidéo 19 — Formation BL18 : reprise, saut de bande, langue, lubrification 00:00 Voir à 00:00
La machine ne bouge pas du tout. Que faut-il vérifier en premier ? vidéo 12 — Formation BL18 : vis inclinée, alignement de la buse, capteur, hauteur de prise 12:41 Voir à 12:41
L’écran et le pupitre fonctionnent, mais rien ne répond au bouton de démarrage. vidéo 12 — Formation BL18 : vis inclinée, alignement de la buse, capteur, hauteur de prise 12:28 Voir à 12:28
Comment vérifier le fonctionnement des vérins lorsque le comportement est irrégulier ? vidéo 12 — Formation BL18 : vis inclinée, alignement de la buse, capteur, hauteur de prise 14:03 Voir à 14:03
Comment charger un coffret pour que les vis tombent au bon endroit ? vidéo 3 — Formation BL18 : mise sous tension, réinitialisation, boutons, nouveau programme 05:02 Voir à 05:02
Le coffret bouge ou se soulève pendant le vissage. Quel est le problème ? vidéo 8 — Formation BL18 : vis d’essai, serrage, démarrage depuis le curseur 01:38 Voir à 01:38
Je dois passer à une autre taille de coffret. Que dois-je régler ? vidéo 10 — Formation BL18 : alimentateur, vis, air, gabarit 03:18 Voir à 03:18
Je n’ai qu’un seul coffret à tester. Quel gabarit dois-je utiliser ? vidéo 7 — Formation BL18 : hauteur Z, obstacles, collision, pas à pas 07:04 Voir à 07:04
Comment éviter que la tête entre en collision avec le coffret ou le gabarit ? vidéo 14 — Formation BL18 : collision, serrage, taille de coffret 00:02 Voir à 00:02
La vue de la caméra est trop sombre pour distinguer les trous de vis. Que dois-je régler ? vidéo 4 — Formation BL18 : paramètres par défaut, servomoteur, éclairage de la caméra, apprentissage des coordonnées 01:45 Voir à 01:45
La buse a été heurtée et les vis manquent désormais le trou. Que faut-il réétalonner ? vidéo 13 — Formation BL18 : buse, coton filtrant, étalonnage 04:35 Voir à 04:35
Comment la caméra de vision est-elle étalonnée par rapport à la pointe de l’embout ? vidéo 15 — Formation BL18 : étalonnage de la caméra 00:04 Voir à 00:04
Le capteur de vis ne détecte plus la présence d’une vis dans la buse. vidéo 12 — Formation BL18 : vis inclinée, alignement de la buse, capteur, hauteur de prise 07:17 Voir à 07:17
Où et à quelle fréquence dois-je lubrifier la BL18 ? vidéo 19 — Formation BL18 : reprise, saut de bande, langue, lubrification 04:21 Voir à 04:21
Quels consommables dois-je garder en stock ? vidéo 13 — Formation BL18 : buse, coton filtrant, étalonnage 00:00 Voir à 00:00
Que dois-je vérifier avant chaque lancement de production ? vidéo 14 — Formation BL18 : collision, serrage, taille de coffret 02:13 Voir à 02:13
Pourquoi les deux vis d’un coffret doivent-elles être identiques ? vidéo 14 — Formation BL18 : collision, serrage, taille de coffret 01:18 Voir à 01:18
Quelles dimensions de coffret et quelle précision la BL18 peut-elle traiter ? vidéo 2 — Formation BL18 : vue d’ensemble, capacité 00:15 Voir à 00:15
Quelle garantie et quel délai de réponse JHIMS propose-t-elle ? vidéo 11 — Formation BL18 : bourrage, alarme de glissement, alarme de bande, reprise 03:04 Voir à 03:04
Qui contacter si la vidéo et cette page ne permettent pas de résoudre le problème ? vidéo 11 — Formation BL18 : bourrage, alarme de glissement, alarme de bande, reprise 03:04 Voir à 03:04
Comment fonctionne réellement le cycle à deux gabarits ? vidéo 9 — Formation BL18 : flux de travail, station double 00:00 Voir à 00:00
Où la création complète d’un programme à deux gabarits est-elle présentée de bout en bout ? vidéo 17 — Formation BL18 : programmation, deux gabarits 00:00 Voir à 00:00

19 vidéos — dépannage de la machine de vissage

JHIMS BL18 screw fastening machine training course — Part 0

Navigateur d'étapes

  1. vidéo 1 — Changer la langue du boîtier de programmation entre chinois et anglais ; effacer l’alarme qui apparaît après le changement
  2. vidéo 2 — Présentation de la machine, conception à deux gabarits et trois stations, capacité 1,000 x 1,000 mm, 1,000 programmes mémorisés
  3. vidéo 3 — Mise sous tension, alimentation 220V/50Hz, admission d’air, réinitialisation par la poignée ou par la machine, boutons du coffret, position 1/2 du gabarit, création d’un nouveau programme
  4. vidéo 4 — Paramètres par défaut en rouge/absents et configuration des servomoteurs, luminosité de l’éclairage CCD, apprentissage des coordonnées du premier trou de vissage, compteur
  5. vidéo 5 — Programmation des signaux de sortie I/O (sortie fixée à 12), coordonnées des trous de vissage du gabarit 2, début de la hauteur d’assemblage de l’axe Z
  6. vidéo 6 — Régler la hauteur de vissage de l’axe Z, approche lente avant contact, sortir la tête de vissage avec Output 6
  7. vidéo 7 — Hauteur Z pour deux profondeurs de trou différentes, changement de Z par lot, retrait des obstacles, ne jamais déplacer X/Y avec Z en position basse, test en mode pas à pas
  8. vidéo 8 — Visser des vis d’essai à la main et les inspecter, aspect d’un module non serré, démarrage à partir du curseur
  9. vidéo 9 — Le cycle de production à deux gabarits, du chargement au déchargement
  10. vidéo 10 — Emplacement et alimentation électrique de l’alimentateur de vis, nombre de vis à ajouter, manomètre de l’alimentateur, réglage du vérin du gabarit pour les coffrets 1000 x 500 et 1000 x 1000
  11. vidéo 11 — Débloquer un bourrage d’alimentateur, utiliser le commutateur de test d’avance, reprendre la production après une exception, ignorer une vis foirée ou qui a ripé, pourquoi ne pas modifier les paramètres de l’alimentateur
  12. vidéo 12 — Corriger une vis projetée de travers (buse gauche-droite, avant-arrière, hauteur), capteur de présence de vis, capteur de fin de course/position, hauteur de prise, test machine
  13. vidéo 13 — Remplacer la buse d’aspiration et le clip de maintien, remplacer le coton filtrant, étalonner la distance entre la buse et la pointe de l’embout
  14. vidéo 14 — Retirer les pièces interférentes avant le démarrage, régler la position de serrage pour les armoires 960 x 960 et 500 x 1000, liste de contrôle avant démarrage
  15. vidéo 15 — Étalonner la distance entre la caméra de vision et la pointe de l’embout
  16. vidéo 16 — Couple, détection de fin de vissage par la visseuse, détection de présence de vis, temps de verrouillage flottant, hauteur de sécurité, vitesses des axes
  17. vidéo 17 — Création d’un programme complet à deux gabarits, de bout en bout — coordonnées, I/O, hauteurs pour les deux gabarits
  18. vidéo 18 — Vérifier la hauteur de prise de vis, visser une vis en mode Pas à pas, puis exécuter le reste à partir du curseur
  19. vidéo 19 — Reprendre un coffret à moitié terminé à partir d’une vis située plus loin, ignorer un trou foiré, changer la langue de l’interface, lubrifier les guides linéaires

Cet index de dépannage pour la machine de vissage recense l’intégralité des vidéos officielles JHIMS dans leur ordre de tournage. Cliquez sur une partie de la liste pour la charger dans le lecteur ci-dessus — sans rechargement de page ni redirection vers YouTube.

Machines et familles de pièces détachées issues du même processus de vissage.

JHIMS BL18 vertical 4-axis LED display cabinet screw fastening machineCette machineMachine de vissage verticale à 4 axes BL18 pour coffrets d’affichage LEDCaractéristiques techniques complètes, applications et calculateur de retour sur investissement pour la BL18.Ouvrir →2P-LXS500 High-Speed LED Module Screw Tightening Machine — JHIMSVissage LED2P-LXS500, machine de vissage haute cadence pour modules LEDVissage haute cadence des modules LED pour les lignes à plus fort volume.Ouvrir →ZM320 Desktop Four-Axis Air-Blowing Screw Fastening Machine — JHIMSDe tableMachine de vissage de bureau ZM320 à quatre axes avec soufflage d’airVissage de bureau à quatre axes par soufflage d’air pour panneaux de petite et moyenne taille.Ouvrir →ZM500 Screw Tightening & Removal Machine — JHIMSSerrer + retirerMachine de vissage et de dévissage ZM500Vissage et dévissage automatisés pour la reprise et le démontage.Ouvrir →Poussoir en carbure de tungstène JHIMS pour vannes de dosagePièces détachéesBuses de dosage de précision et poussoir (tappet)Buses et poussoirs (tappets), consommables pour les têtes de vissage et de dosage JHIMS.Ouvrir →Système d'inspection de pâte à braser 3D SPI JHIMSContrôle qualité en amontS630, machine d'inspection de la pâte à braser 3D (SPI)Inspection 3D de la pâte à braser (SPI) pour détecter les défauts avant l’étape de vissage.Ouvrir →machine d'inspection AOI SMT JHIMS XI-2000 pilotée par IA pour le contrôle des PCBContrôle qualité en avalMachine d’inspection AOI SMT XI-2000Contrôle optique automatique (AOI) assisté par IA pour vérifier l’assemblage des modules après vissage.Ouvrir →L5 High-Precision Automatic SMT Stencil Printer — JHIMSPartenaire de ligneSérigraphieuse SMT automatique haute précision L5Impression au stencil (pochoir de sérigraphie) pour la partie SMT de la même ligne de production LED.Ouvrir →

Contacter le support

Indiquez-nous trois éléments et nous pourrons répondre sans attendre une visite sur site : le numéro de vidéo que vous suiviez, le texte exact de l’alarme affiché sur le pupitre et le gabarit (1 ou 2) sur lequel la machine s’est arrêtée. Joignez une photo de l’écran du pupitre et une courte vidéo du défaut — cela suffit généralement à nos ingénieurs pour l’identifier en une seule réponse.


After-sales · Engineering · Faults: [email protected]Tél. : (86-755) 86700443WhatsApp : +86 189 7533 5491