Fehlerbehebung am BL18-Schraubautomaten: 53 schnelle Lösungen

53 Antworten zur Fehlerbehebung am Schraubautomaten BL18, jeweils mit der genauen Minute im offiziellen JHIMS-Schulungsvideo verlinkt, in der die Lösung gezeigt wird.

FAQ zur Fehlerbehebung

Fehlerbehebung am BL18-Schraubautomaten: 53 schnelle Lösungen

Jede einzelne der 53 Fragen unten wird zweifach beantwortet: mit einer Lösung, die Sie in 20 Sekunden lesen können, und mit der genauen Minute im offiziellen JHIMS-Schulungsvideo, in der ein Techniker diese Reparatur an einem echten BL18 durchführt.

So verwenden Sie diese Seite

Jede Antwort unten enthält eine kurze schriftliche Lösung und die genaue Minute des offiziellen JHIMS-Schulungsvideos, in der ein Techniker diese Lösung an einer echten BL18 vorführt. Nutzen Sie diesen Index zur Fehlerbehebung am Schraubautomaten, bevor Sie einen Servicefall eröffnen: Die meisten BL18-Fehler lassen sich mit dem unten verlinkten Video in weniger als zehn Minuten beheben. Nutzen Sie zuerst die 60-Sekunden-Triage und öffnen Sie dann die Symptomgruppe, die dem aktuellen Verhalten der Maschine entspricht.

BL18 LED display cabinet screw fastening machine troubleshooting reference
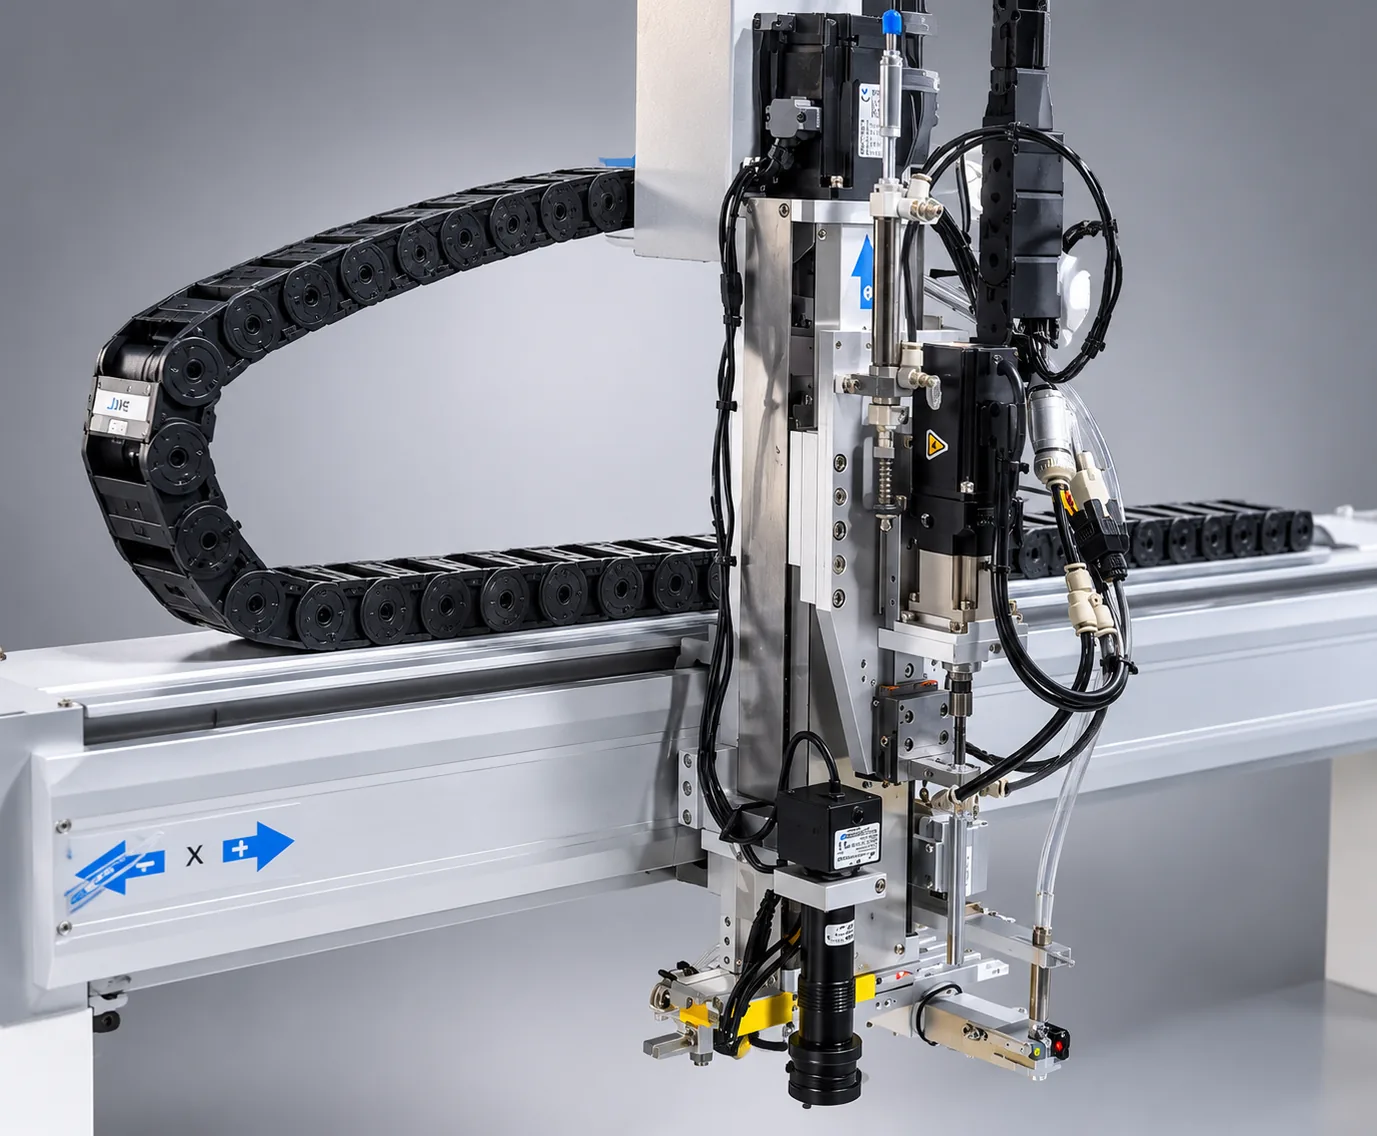
BL18 vertikaler 4-Achs-Schraubautomat für LED-Displaygehäuse.

60-Sekunden-Schnelldiagnose

Arbeiten Sie diese drei Schritte durch, bevor Sie einen Parameter ändern. Ziel ist es, das Symptom zu identifizieren und nicht alles zurückzusetzen und dabei die Hinweise auf die Ursache zu verlieren.

  1. Alarmtext prüfen. Lesen Sie die genaue Meldung am Handbediengerät oder am Schaltschrank ab und notieren Sie, welche Vorrichtung angehalten hat.
  2. Finden Sie das passende Symptom. Gehen Sie die Kategorien unten oder die vollständige Symptom-zu-Video-Tabelle durch, um die passendste Formulierung zu finden.
  3. Folgen Sie der genannten Videostelle. Öffnen Sie den verlinkten Zeitstempel und wiederholen Sie die gezeigte Aktion am BL18, bevor Sie die Produktion fortsetzen.

Inbetriebnahme, Stromversorgung & Anzeige

Die Maschine ist eingeschaltet, aber nichts verhält sich wie erwartet — Sprache, Alarme, Reset, Tasten, Stromversorgung.

Das Handbediengerät ist auf Chinesisch eingestellt — wie stelle ich den BL18 auf Englisch um?▼
Drücken Sie More, um das Hauptmenü zu öffnen, gehen Sie zur letzten Seite und öffnen Sie den Sprachumschalter Chinesisch-Englisch; geben Sie dann 2 für Englisch und 1 für Chinesisch ein. Drücken Sie anschließend die Reset-Taste, um den Alarm zu löschen, den der Umschalter auslöst. Dies ist normales Verhalten und kein Fehler; über denselben Menüpfad wird die Maschine wieder auf Chinesisch umgestellt. ▶ Teil 0 bei 00:12 ansehen — Bei 00:12 ansehen
Sobald ich die Oberflächensprache ändere, erscheint ein Alarm. Ist etwas defekt?▼
Nein. Der Sprachwechsel versetzt die Maschine absichtlich in einen nicht betriebsbereiten Zustand, sodass die Steuerung einen Alarm auslöst, bis Sie ihn quittieren. Drücken Sie die Reset-Taste am Handbediengerät oder am Schaltschrank, und der Alarm erlischt sofort. Quittieren Sie ihn nicht durch Aus- und Einschalten der Maschine, und starten Sie kein Programm, solange der Alarm ansteht. ▶ Teil 0 bei 00:24 ansehen — Bei 00:24 ansehen
Worin unterscheiden sich Griff-Reset und Maschinen-Reset?▼
Mit dem Reset am Handgriff werden nur die X-, Y- und Z-Achsen des Arbeitskopfs zurückgesetzt. Förderband und Vorrichtungen werden dabei nicht bewegt. Der Maschinen-Reset über die Reset-Taste am Schaltschrank setzt die drei Achsen und die Transportposition zurück; das ist erforderlich, bevor Sie ein Programm einlernen. Verwenden Sie den Maschinen-Reset immer, wenn die Vorrichtung in eine bekannte Station zurückfahren soll. ▶ Teil 2 bei 00:52 ansehen — Bei 00:52 ansehen
Ich habe Reset gedrückt, aber die Achsen zeigen weiterhin Werte statt null an. Warum?▼
Das bedeutet, dass der Reset nicht abgeschlossen wurde. Prüfen Sie das Handbediengerät: X, Y und Z müssen alle 0 anzeigen, bevor Sie fortfahren. Steht an einer Achse noch ein Wert, wurde die Reset-Taste zu kurz gedrückt oder eine Achse liegt an einem Endanschlag. Drücken Sie den Maschinen-Reset erneut am Schaltschrank, nicht am Handgriff, und bestätigen Sie die Nullwerte, bevor Sie etwas einlernen. ▶ Teil 2 bei 01:18 ansehen — Bei 01:18 ansehen
Was bewirkt jede Taste am Gehäuse?▼
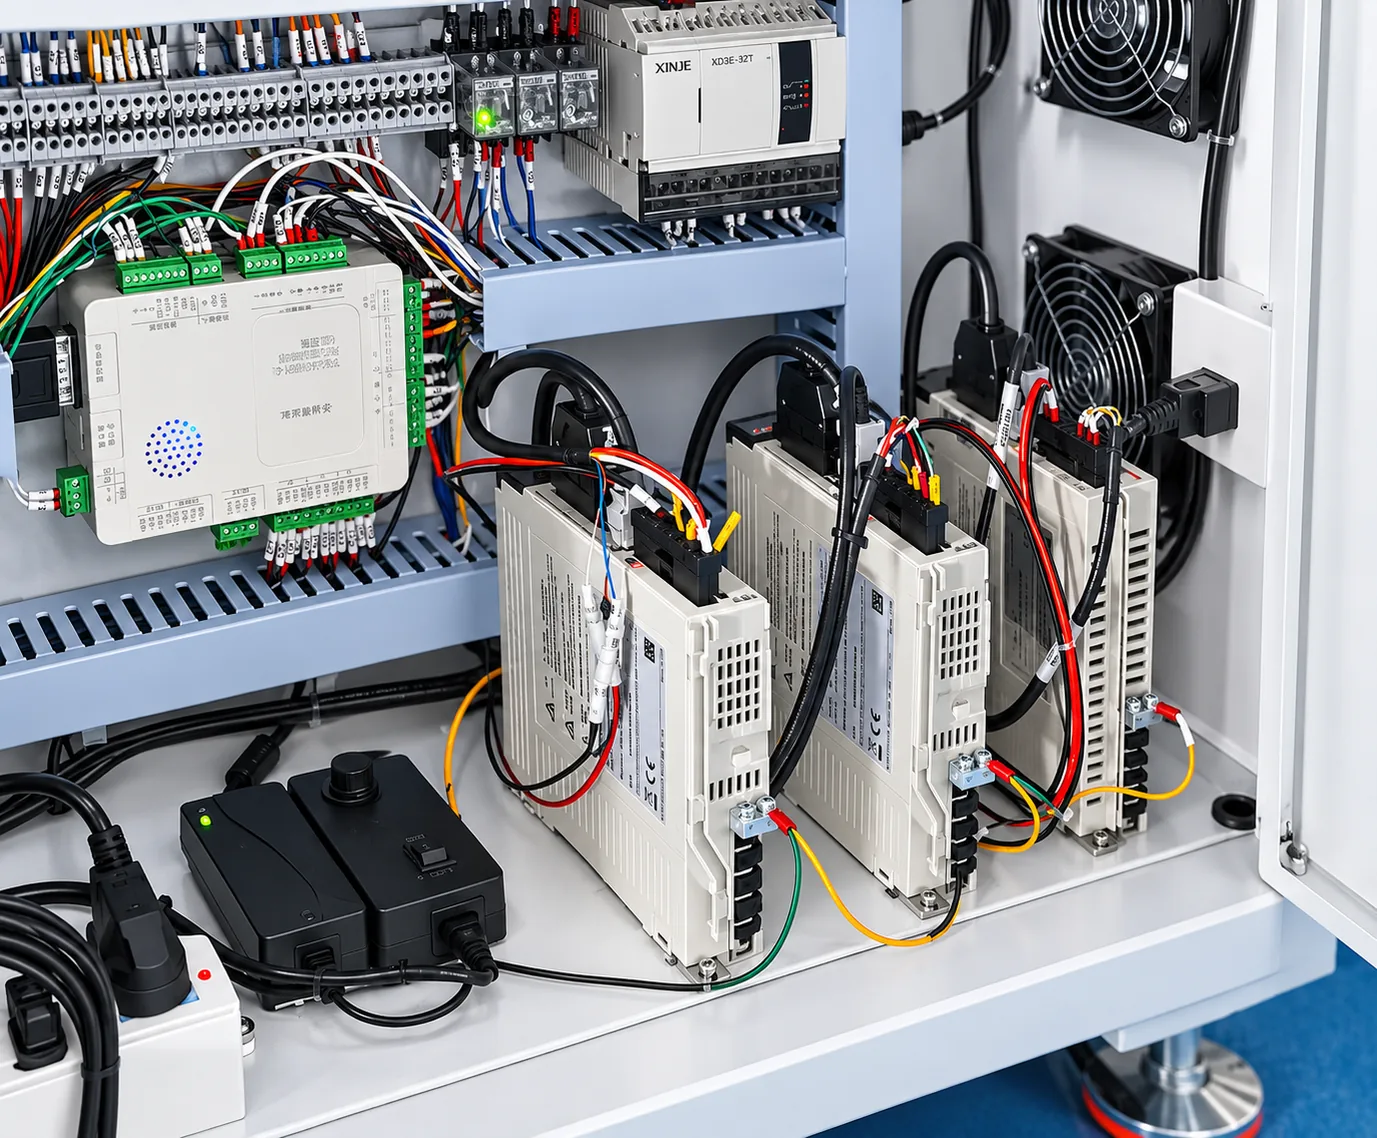
Von links nach rechts am Schaltschrank: Start, Start, Reset, Schraubenzuführung und Ansteuerung des Elektroschraubers. Auf der anderen Maschinenseite befinden sich identische Tasten mit exakt derselben Funktion, sodass der Bediener von beiden Seiten arbeiten kann. Außerdem ist ein roter Not-Aus-Taster vorhanden — ein Druck darauf stoppt jede Bewegung sofort, anschließend muss die Maschine zurückgesetzt werden. ▶ Teil 2 bei 01:28 ansehen — Bei 01:28 ansehen
Welche Strom- und Druckluftversorgung benötigt der BL18 vor der ersten Inbetriebnahme?▼
Die Stromversorgung erfolgt über das mitgelieferte Netzkabel mit AC220V, 50Hz. Druckluft wird an der blauen Schnellkupplung am Eingang angeschlossen; der Betriebsdruck beträgt 0.55-0.65MPa. Oberhalb des Schraubenzuführers befindet sich außerdem ein separates kleines Manometer. Liegt eine der beiden Versorgungen außerhalb ihres Bereichs, nimmt der Kopf Schrauben nicht zuverlässig auf; prüfen Sie daher beide, bevor Sie die Ursache im Programm vermuten. ▶ Teil 2 bei 00:27 ansehen — Bei 00:27 ansehen

Programme & Koordinaten

Rote Parameter, Servokonfiguration, Einlernen der Schraubenlöcher, Programme für Vorrichtung 1 / Vorrichtung 2.

Die Parameterzeilen werden rot angezeigt und die Servokonfiguration fehlt. Wie stelle ich sie wieder her?▼
Löschen Sie die unvollständigen roten Zeilen, drücken Sie dann die Taste zum Wiederherstellen aller Standardparameter und bestätigen Sie mit der Befehlstaste More. Der vollständige Standardsatz einschließlich der fehlenden Servokonfiguration wird wiederhergestellt, und der Text erscheint nicht mehr rot. Geben Sie die Werte nicht manuell ein; die wiederhergestellten Standardwerte entsprechen der Werkseinstellung und der Mechanik der Maschine. ▶ Teil 3 bei 00:00 ansehen — Bei 00:00 ansehen
Wie erstelle ich ein neues Gehäuseprogramm?▼
Drücken Sie am Handbediengerät Position 1 und halten Sie die Taste gedrückt, bis sie rot blinkt; damit fährt Vorrichtung 1 zur Schraubstation. Drücken Sie die Umschalttaste, öffnen Sie den Ordner, stellen Sie die Dateinummer ein und bestätigen Sie sie; geben Sie anschließend den Produktnamen ein und wechseln Sie mit der Cursortaste zwischen den Zeichen. Das neue Programm öffnet sich mit Standardparametern und leeren Schraubenlochkoordinaten, die eingelernt werden können. ▶ Teil 2 bei 03:44 ansehen — Bei 03:44 ansehen
Wie lerne ich eine Schraubenlochkoordinate ein?▼
Fahren Sie den Arbeitskopf mit den X- und Y-Jog-Tasten über das Loch und zentrieren Sie ihn anhand des CCD-Kamerabilds; drücken Sie dann die Koordinatentaste 1 an der Steuerung, um den Punkt zu speichern. Wiederholen Sie dies für jedes Loch. Fahren Sie in Produktnähe langsam und stellen Sie stets sicher, dass die Z-Achse angehoben ist, da der Kopf sonst mit dem Gehäuserahmen kollidiert. ▶ Teil 3 bei 02:22 ansehen — Bei 02:22 ansehen
Brauche ich zwei separate Programme, eines für Vorrichtung 1 und eines für Vorrichtung 2?▼
Ja. Die beiden Vorrichtungen sind getrennte Koordinatensysteme, daher benötigt jede Vorrichtung ihr eigenes eingelerntes Programm. Richten Sie zuerst Vorrichtung 1 ein, konfigurieren Sie dann die I/O-Parameter und lernen Sie Vorrichtung 2 auf dieselbe Weise ein. Fahren Sie Position 1 oder Position 2 in die Schraubposition und wählen Sie vor dem Start das passende Programm aus; andernfalls schraubt der Kopf gegen eine leere Vorrichtung. ▶ Teil 2 bei 03:44 ansehen — Bei 03:44 ansehen
Welche I/O-Werte müssen für die zweite Vorrichtung eingestellt werden?▼
Öffnen Sie More, wechseln Sie auf Seite zwei und wählen Sie die sechste Option, Output Signal Programming. Der Wert des Ausgangssignals muss auf 12 gesetzt werden — 12 ist die Hardware-Schnittstellennummer dieses Signals, und ein anderer Wert ist nicht zulässig. Nach einmaliger Einstellung kann die zweite Vorrichtung programmiert und betrieben werden. Ist dieses Feld falsch, schraubt Vorrichtung 2 überhaupt nicht. ▶ Teil 4 bei 00:30 ansehen — Bei 00:30 ansehen
Wie stelle ich die Schraubhöhe an der Z-Achse ein?▼
Fahren Sie den Kopf über ein Schraubenloch und drücken Sie dann die Taste zum Absenken der Z-Achse. Verlangsamen Sie die Achse, während sich der Kopf dem Produkt nähert, und stoppen Sie knapp über der Oberfläche, wobei Sie einen kleinen Spalt lassen, statt auf die Vorrichtung zu drücken. Drücken Sie OK, um die Höhe zu speichern. Ein zu schnelles Absenken nahe am Produkt ist die häufigste Ursache für einen aufgeschlagenen Kopf und eine beschädigte Vorrichtung. ▶ Teil 5 bei 00:00 ansehen — Bei 00:00 ansehen
Das Gehäuse hat zwei unterschiedliche Schraubenlochtiefen. Kann ein Programm beide verarbeiten?▼
Ja, aber die Z-Höhe muss für jede Tiefe separat eingestellt werden. Verschrauben Sie in der ersten Tiefe ein Loch, prüfen Sie das Ergebnis und stellen Sie dann die zweite Höhe ein, um erneut zu prüfen. Übertragen Sie die Z-Höhe einer Vorrichtung niemals aus Zeitgründen auf die andere — der Kopf fährt dadurch in die Vorrichtung und kann den Maschinentisch beschädigen. ▶ Video 7 ab 03:32 ansehen — Bei 03:32 ansehen
Wie viele Programme kann der BL18 speichern?▼
Bis zu 1,000 Programmsätze. Jedes Programm enthält eigene Koordinaten, Z-Höhen und Parameter, sodass Sie je Gehäusemodell und je Vorrichtung ein separates Programm anlegen und einfach die passende Nummer aufrufen können. Geben Sie jeder Datei beim Anlegen einen eindeutigen Produktnamen; genau diesen Namen suchen Sie Monate später. ▶ Video 2 ab 01:22 ansehen — Bei 01:22 ansehen
Wo wird die vollständige Programmerstellung für die Doppelvorrichtung von Anfang bis Ende gezeigt?▼
Teil 16 ist ein dreißigminütiger Durchgang, in dem Sie ein vollständiges Programm für die Doppelvorrichtung in einem Durchgang erstellen: Koordinaten für beide Vorrichtungen, die I/O-Einträge, die Z-Höhen und die Änderungen der Chargenhöhe. Nutzen Sie sie, nachdem Sie die einzelnen Schritte in den Teilen 3 bis 6 gelernt haben, da sie voraussetzt, dass Sie die Menüs bereits kennen. Am Ende ist das Programm betriebsbereit. ▶ Teil 16 bei 00:00 ansehen — Bei 00:00 ansehen

Schraubenzuführung & Düse

Verstopfungen, leere Zuführungen, schräg sitzende Schrauben, schwache Saugleistung, verschlissene Düse, Filterwatte.

Eine Schraube klemmt im Zuführer und die Maschine steht. Wie behebe ich das am schnellsten?▼
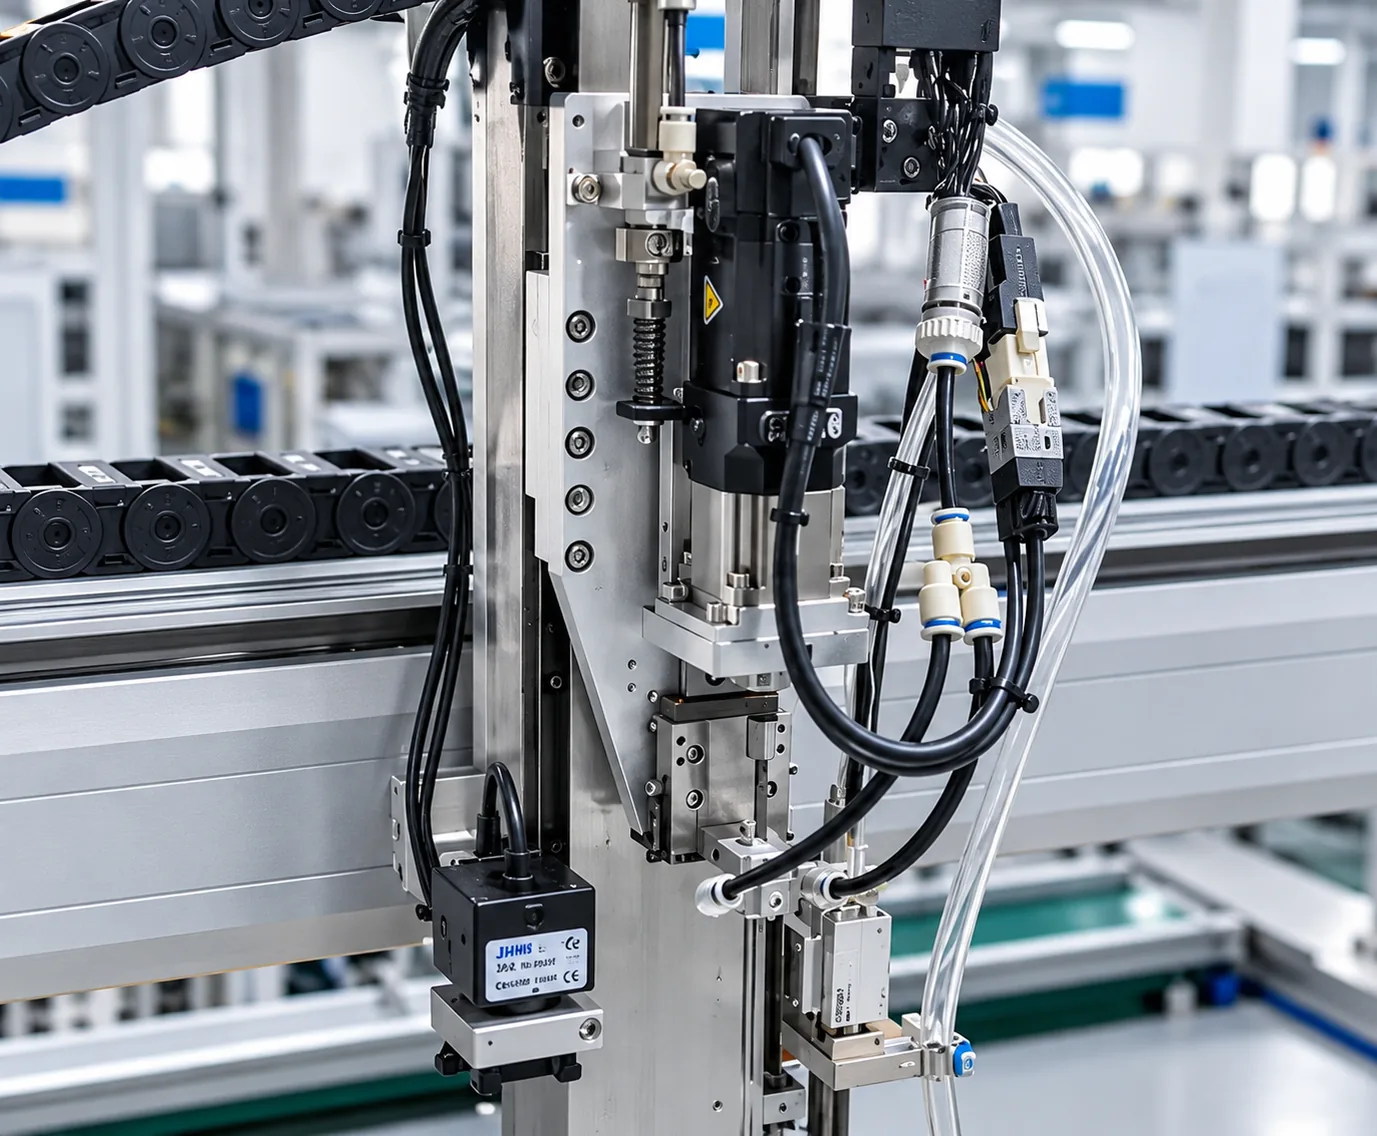
Stoppen Sie die Maschine zuerst. Öffnen Sie den Deckel des Zuführers und sehen Sie sich die Schiene an, auf der die Schrauben laufen. Entfernen Sie die feststeckende Schraube, prüfen Sie die Höhe der oberen Stopfbuchse, wenn Schrauben immer wieder anstoßen, schließen Sie dann den Zuführer und nutzen Sie den Testschalter für die Schraubenzuführung. Entfernen Sie vor dem Test jede Schraube, die bereits am Kopf sitzt — zwei Schrauben an dieser Position führen sofort wieder zu einer Verstopfung. ▶ Teil 10 bei 00:01 ansehen — Bei 00:01 ansehen
Wie prüfe ich, ob eine Schraube tatsächlich aus dem Zuführer ausgeblasen wird?▼
Entfernen Sie jede Schraube, die bereits am Kopf sitzt, drücken Sie dann den Testschalter für die Schraubenzuführung und beobachten Sie, wie eine Schraube ankommt. Wiederholen Sie dies zwei- oder dreimal. Eine gute Zuführung bedeutet, dass bei jedem Versuch eine Schraube erscheint. Kommt sie unregelmäßig an, sind die Schiene oder die Höhe der Stopfbuchse zu prüfen, nicht die Programmparameter, die werkseitig eingestellt sind. ▶ Teil 10 bei 01:00 ansehen — Bei 01:00 ansehen
Wie viele Schrauben sollte ich in den Zuführer füllen?▼
Füllen Sie Schrauben nach Bedarf nach, aber überfüllen Sie den Zuführer niemals. Zu viele Schrauben blockieren die Schiene und führen zu wiederholten Verstopfungen; der Zuführer löst dann dauerhaft Alarm aus. Füllen Sie in kleineren Mengen nach und prüfen Sie jedes Mal die Schraubenanzahl. Der Zuführer selbst ist werkseitig eingestellt; eine Verstopfung ist daher ein Belade- oder Schienenproblem und kein Parameterproblem. ▶ Teil 9 bei 01:35 ansehen — Bei 01:35 ansehen
Die Schraube wird heruntergeblasen, landet aber schräg, statt im Loch zu stehen. Wie behebe ich das?▼
Dies ist in neun von zehn Fällen ein Problem der Düsenposition. Drücken Sie Preview Trajectory, wechseln Sie zu Output, bewegen Sie den Cursor auf 7 und drücken Sie 1, um die Düse abzusenken; prüfen Sie dann, ob sie direkt über dem Loch sitzt. Lösen Sie die Mutter, um den Links-rechts-Versatz zu korrigieren, und die vier unteren Schrauben, um den Vorne-hinten-Versatz zu korrigieren, und ziehen Sie sie anschließend fest. ▶ Teil 11 bei 00:00 ansehen — Bei 00:00 ansehen
Die Düse sitzt jetzt zu tief und berührt den Rahmen oder den Sensor. Wie hoch sollte sie sitzen?▼
Die Düse muss etwas höher als die Gehäuseoberkante stoppen, damit sie niemals kollidieren kann, und etwas oberhalb des Aufnahmepunkts, damit die Schraube noch aufsetzt. Zu tief trifft sie den Sensor und löst einen Alarm aus; zu hoch wird die Schraube nicht zugeführt. Justieren Sie in kleinen Schritten, blasen Sie jeweils eine Testschraube ein und ziehen Sie dann die Justierschraube fest, damit die Position nicht verrutscht. ▶ Teil 11 bei 03:59 ansehen — Bei 03:59 ansehen
Die Saugkraft ist schwächer geworden und die Schrauben fallen herunter, bevor sie das Loch erreichen. Was sollte ich prüfen?▼
Prüfen Sie zuerst die Filterwatte im Vakuumweg. Ist sie verschmutzt, bricht die Saugleistung ein. Schrauben Sie das Filtergehäuse ab, ziehen Sie die alte Watte heraus und setzen Sie eine neue mit dem Pfeil nach oben ein — falsch herum eingebaut erzeugt sie überhaupt keine Saugwirkung —, drücken Sie sie dann vollständig hinein und schließen Sie den Clip. Eine lockere oder falsch sitzende Watte führt ebenfalls zu Luftverlust. ▶ Teil 12 bei 02:55 ansehen — Bei 02:55 ansehen
Wie ersetze ich eine verschlissene Saugdüse?▼
Lösen Sie die M4-Schraube an der Seite des Halters und heben Sie den Clip an, um die Baugruppe zu entriegeln. Trennen Sie den Luftschlauch, indem Sie das Anschlussstück hineindrücken und einmal ziehen — ziehen Sie niemals mit Gewalt, da der innere Clip bricht. Setzen Sie die neue Düse ein, drücken Sie sie bis zum Anschlag nach unten, ziehen Sie sie fest an und montieren Sie dann den Clip wieder mit ausgerichteter Nase. ▶ Teil 12 bei 00:00 ansehen — Bei 00:00 ansehen
Welche Aufnahmehöhe für Schrauben ist richtig, und wie prüfe ich sie?▼
Senken Sie die Düse langsam auf den Aufnahmepunkt und lassen Sie einen kleinen Abstand, statt auf die Vorrichtung zu drücken; drücken Sie dann OK, um die Höhe zu speichern. Öffnen Sie zur Kontrolle den Navigationsbildschirm, wählen Sie Machine Test und führen Sie Punkt 6 aus, um nach der Aufnahme anzuheben, einmal mit und einmal ohne Schraube. Eine korrekt zentrierte Schraube in der Düse bedeutet, dass die Höhe stimmt. ▶ Teil 17 bei 00:35 ansehen — Bei 00:35 ansehen

Verschraubungsqualität & Alarme

Lose Schrauben, beschädigte Gewinde, falsches Drehmoment, Erkennungseinstellungen, Geschwindigkeit und Sicherheitshöhe.

Die Schraubengewinde werden überdreht. Wie verhindere ich das?▼
Schalten Sie die Abschlusserkennung des Schraubers ein und reduzieren Sie das Anzugsdrehmoment. Die Abschlusserkennung vergleicht das tatsächlich erreichte Drehmoment mit dem Sollwert und stoppt den Schrauber, bevor ein Gewinde überdreht wird; ein zu hoch eingestelltes Drehmoment überdreht Gewinde in weichem Gehäusematerial. Ändern Sie ausschließlich den Parameter für das Anzugsdrehmoment und setzen Sie anschließend eine Testschraube, bevor Sie das gesamte Programm fortsetzen. ▶ Teil 15 bei 01:50 ansehen — Bei 01:50 ansehen
Die Schrauben sind nicht vollständig angezogen und das Gehäuse bewegt sich noch. Was muss ich ändern?▼
Erhöhen Sie den Parameter für das Anzugsdrehmoment, oder prüfen Sie die Floating-Lock-Zeit, die normalerweise 0.3 Sekunden betragen sollte. Wird die Schraube nicht vollständig eingedreht, meldet die Steuerung einen Alarm; ist Floating-Lock zu kurz, löst der Kopf, bevor die Schraube sitzt. Ändern Sie jeweils nur einen Wert und bestätigen Sie ihn mit einer einzelnen Testschraube. ▶ Video 16 ab 01:05 ansehen — Bei 01:05 ansehen
Welche Erkennungsoptionen müssen eingeschaltet sein?▼
Drei Einstellungen: die Abschlusserkennung des Schraubers auf 1, damit das Drehmoment erreicht werden muss; die Alarmoption auf 2, damit eine schlecht eingedrehte Schraube weiterhin einen Alarm auslöst, statt dass die Maschine weiterarbeitet; und die Schraubenpräsenzerkennung auf 2, denn ohne sie arbeitet die Maschine unabhängig davon, ob sich eine Schraube in der Düse befindet. Nutzen Sie den Drehmomentmodus, nicht den Tiefenmodus — diese Maschine verfügt über keine Tiefenmessung. ▶ Teil 15 bei 01:57 ansehen — Bei 01:57 ansehen
Die Maschine schraubt weiter, obwohl sich keine Schraube in der Düse befindet. Warum?▼
Die Schraubenpräsenzprüfung ist ausgeschaltet. Stellen Sie sie auf 2. Ohne sie kann die Steuerung eine leere Düse nicht von einer bestückten unterscheiden, sodass der Kopf auf das Loch abgesenkt wird, ohne dass eine Schraube zum Befestigen vorhanden ist. Das führt zu losen oder fehlenden Schrauben und kann Spuren auf der Gehäuseoberfläche hinterlassen. Schalten Sie die Prüfung ein und drehen Sie anschließend eine Testschraube ein. ▶ Video 16 ab 02:55 ansehen — Bei 02:55 ansehen
Welche Achsgeschwindigkeiten sollte ich verwenden, und kann ich die Maschine schneller machen?▼
Typische Einstellungen sind X = 600, Y = 400 und Z = 400. Das Maximum der X-Achse beträgt 800. Höhere Werte verkürzen zwar die Taktzeit, doch bei zu hohen Geschwindigkeiten verfehlt der Kopf seine Position und die Schraube sitzt außermittig. Wenn Sie die Werte ändern, erhöhen Sie jeweils nur eine Achse und prüfen Sie die erste Testschraube erneut. ▶ Video 16 ab 03:11 ansehen — Bei 03:11 ansehen
Was ist die Sicherheitshöhe, und warum muss sie über dem Zuführer bleiben?▼
Die Sicherheitshöhe ist die Z-Höhe, auf die der Kopf zwischen den Schrauben anhebt und die beim BL18 auf 155 eingestellt ist. Sie muss die Oberseite des Zuführers freigeben, da der Zuführer darunter einfährt, um die nächste Schraube zu liefern. Ist die Sicherheitshöhe zu niedrig, kollidiert der Kopf mit dem Zuführer; dies ist ein harter mechanischer Anschlag und kann die Düse verbiegen. ▶ Teil 15 bei 03:51 ansehen — Bei 03:51 ansehen
Wozu dient die Floating-Lock-Zeit?▼
Diese Haltefunktion hält den Kopf nach dem Stopp des Schraubers kurz gegen das Gehäuse, sodass sich die Schraube setzen kann, statt zurückzufedern. Der Normalwert beträgt 0.3 Sekunden. Sie ist relevant, wenn Schrauben nicht vollständig eingedreht werden. Der Wert ist nicht fest vorgegeben; passen Sie ihn an Ihr Gehäusematerial an, ändern Sie jedoch immer nur diesen einen Wert. ▶ Teil 15 bei 01:04 ansehen — Bei 01:04 ansehen
Wie teste ich eine Schraube, bevor ich das gesamte Gehäuse verschraube?▼
Drücken Sie Position 1, wählen Sie Single Step, wählen Sie die erste Koordinate und drücken Sie erneut Single Step. Beobachten Sie die Annäherung, prüfen Sie, ob die Schraube flach und fest sitzt, und verfahren Sie mit der zweiten Koordinate ebenso. Erst nach zwei einwandfreien Schrauben drücken Sie Cursor Start, um die übrigen Löcher automatisch abzuarbeiten. Wenn sich der Kopf zu schnell absenkt, drosseln Sie den Zylinder. ▶ Teil 17 bei 03:40 ansehen — Bei 03:40 ansehen
Ein Alarm wegen eines überdrehten Gewindes hat die Maschine mitten im Gehäuse gestoppt. Kann ich nur dieses Loch überspringen?▼
Ja. Drücken Sie Start, und die Maschine überspringt diesen Befestigungspunkt und fährt mit den übrigen fort; das ist die richtige Reaktion auf ein überdrehtes Gewinde oder ein Loch, das bereits eine Schraube enthält. Öffnen Sie den Zuführer nicht zur Fehlersuche — der Zuführer ist in Ordnung. Überspringen Sie das Loch, arbeiten Sie das Gehäuse fertig und reparieren Sie diese einzelne Schraube anschließend. ▶ Teil 10 bei 02:35 ansehen — Bei 02:35 ansehen
Die Hälfte der Schrauben sitzt bereits. Wie fahre ich mit einer späteren Schraube fort, ohne von vorn zu beginnen?▼
Drücken Sie Position 1, suchen Sie das nächste Loch, das noch eine Schraube benötigt, fahren Sie die Maschine darüber und drücken Sie dann Cursor Start und anschließend Start. Die Maschine schraubt ab diesem Punkt weiter und lässt die bereits fertigen Löcher unberührt. Wartet keine Schraube am Kopf, blasen Sie zuerst eine ein und starten Sie dann ab dem Cursor. ▶ Teil 18 bei 00:00 ansehen — Bei 00:00 ansehen

Sensoren & Maschinenbewegung

Keine Bewegung, Magnetschalter, End- und Positionssensoren, Zylinderbewegungen.

Die Maschine bewegt sich überhaupt nicht. Wo sehe ich zuerst nach?▼
Prüfen Sie die Endschalter und Positionssensoren. Jeder besitzt eine Anzeigeleuchte, die während des Maschinenbetriebs leuchten muss; ist eine Leuchte aus, bewegt die Steuerung die betreffende Achse nicht. Lösen Sie den Sensor mit einem kleinen Schraubenschlüssel, verschieben Sie ihn, bis die Leuchte angeht, und ziehen Sie ihn wieder fest. Prüfen Sie außerdem die Magnetschalter an den Zylindern, die sich lösen können. ▶ Teil 11 bei 12:41 ansehen — Bei 12:41 ansehen
Bildschirm und Handbediengerät funktionieren, doch auf die Starttaste reagiert nichts.▼
Arbeiten Sie drei Punkte der Reihe nach ab: Prüfen Sie, ob die Maschine zurückgesetzt ist und alle drei Achsen Null anzeigen, ob der Not-Aus nicht betätigt wurde und ob die Sensorleuchten für die Achse leuchten, die Sie bewegen möchten. Wenn eine Leuchte aus ist, stellt die Justage des betreffenden Sensors die Bewegung meist sofort wieder her. Beachten Sie, dass die Tasten auf beiden Maschinenseiten gleichwertig sind. ▶ Teil 11 bei 12:28 ansehen — Bei 12:28 ansehen
Wie prüfe ich die Zylinderbewegungen, wenn sich etwas unregelmäßig verhält?▼
Beobachten Sie die Anzeigeleuchten oben an jedem Zylinder, während ein Bediener die Maschine im manuellen Modus betätigt. Ein Zylinder, der spannen soll, aber keine Leuchte zeigt, wird nicht angesteuert; das deutet eher auf einen falsch positionierten Magnetschalter als auf einen mechanischen Fehler hin. Meist genügt es, die Schalterposition zu korrigieren; die Pneumatik selbst fällt selten aus. ▶ Teil 11 bei 14:03 ansehen — Bei 14:03 ansehen

Gehäusebeschickung & Vorrichtung

Klemmung, Modulausrichtung, verschiedene Gehäusegrößen, Test mit einem Gehäuse, Kollisionsrisiken.

Wie belade ich ein Gehäuse, damit die Schrauben an der richtigen Stelle sitzen?▼
Legen Sie das LED-Modul so in die Vorrichtung, dass seine Kante an der festen Referenz auf der rechten Seite anliegt, setzen Sie den Aluminium-Druckgussrahmen darüber, richten Sie das Modul am Rahmen aus und betätigen Sie dann den pneumatischen Spannhebel zum Klemmen. Die Module müssen dicht an der Referenz in der unteren rechten Ecke anliegen. Eine falsch ausgerichtete Beladung zeigt sich daran, dass die Schrauben durchgängig in eine Richtung versetzt sitzen. ▶ Teil 2 bei 05:02 ansehen — Bei 05:02 ansehen
Das Gehäuse bewegt sich oder hebt ab, während Schrauben eingedreht werden. Was ist falsch?▼
Das Gehäuse ist nicht richtig gespannt. Die Schraubtechnik erfordert ein Gehäuse, das keinerlei Spiel hat; prüfen Sie daher, ob der Spannzylinder tatsächlich geschlossen ist und ob die Spannposition zur Größe dieses Gehäuses passt. Ein Modul, das an der Zylinderposition nicht gespannt ist, ist die klassische Ursache für außermittige Schrauben und für eine Kalibrierung, die anschließend zu wandern scheint. ▶ Teil 7 bei 01:38 ansehen — Bei 01:38 ansehen
Ich muss eine andere Gehäusegröße verarbeiten. Was muss ich einstellen?▼
Verschieben Sie den Spannzylinder auf der beweglichen Seite passend zur neuen Größe und sichern Sie ihn mit seinen Schrauben gegen Verrutschen. Der BL18 verarbeitet Gehäuse bis zur Vorrichtungsgrenze, und die beiden Vorrichtungen können unterschiedliche Größen aufnehmen — ein größeres Gehäuse auf Vorrichtung 1 und ein kleineres auf Vorrichtung 2. Beide Schrauben in einem Gehäuse müssen identisch sein. ▶ Teil 9 bei 03:18 ansehen — Bei 03:18 ansehen
Ich habe nur ein Gehäuse zum Testen. Welche Vorrichtung soll ich verwenden?▼
Verwenden Sie ausschließlich Vorrichtung 1. Richten Sie ihr Programm ein und testen Sie es; übernehmen Sie die gleiche Z-Höhe nicht auf die leere Vorrichtung 2 — ohne Gehäuse fährt der Kopf bis auf die Vorrichtungsoberfläche und beschädigt den Maschinentisch. Führen Sie Ihre Tests mit einem Gehäuse an Vorrichtung 1 durch, bis ein zweites Gehäuse zum Auflegen bereitsteht. ▶ Video 7 ab 07:04 ansehen — Bei 07:04 ansehen
Wie vermeide ich eine Kollision des Kopfes mit dem Gehäuse oder der Vorrichtung?▼
Prüfen Sie vor dem Start eines jeden Programms jedes Schraubenloch und entfernen Sie alles, was im Verfahrweg des Kopfes liegt — Modulhalterungen, Rahmenlaschen, lose Teile. Bewegen Sie die X- oder Y-Achse niemals bei abgesenkter Z-Achse. Reduzieren Sie die Geschwindigkeit, wenn sich der Kopf dem Produkt nähert, und behandeln Sie die Prüfung vor dem Lauf als Pflicht, nicht als Option. ▶ Teil 13 bei 00:02 ansehen — Bei 00:02 ansehen
Wie läuft der Zyklus mit der Doppelvorrichtung tatsächlich ab?▼
Während die rechte Vorrichtung an Station 2 schraubt, legen Sie das nächste Gehäuse auf die linke Vorrichtung an Station 1. Wenn der Schraubvorgang endet, verschiebt sich die Vorrichtungsbaugruppe nach rechts, das fertige Gehäuse erreicht Station 3 zum Entladen, und das neu beladene Gehäuse fährt in die Schraubposition. Die Maschine wartet daher nie auf das Beladen durch einen Bediener, und daraus ergibt sich der Taktzeitgewinn. ▶ Teil 8 bei 00:00 ansehen — Bei 00:00 ansehen

Kamera & Kalibrierung

Dunkles Kamerabild, angestoßene Düse, Bit-Spitzen- und Kamerakalibrierung, Schraubensensor.

Das Kamerabild ist zu dunkel, um die Schraubenlöcher zu sehen. Was muss ich einstellen?▼
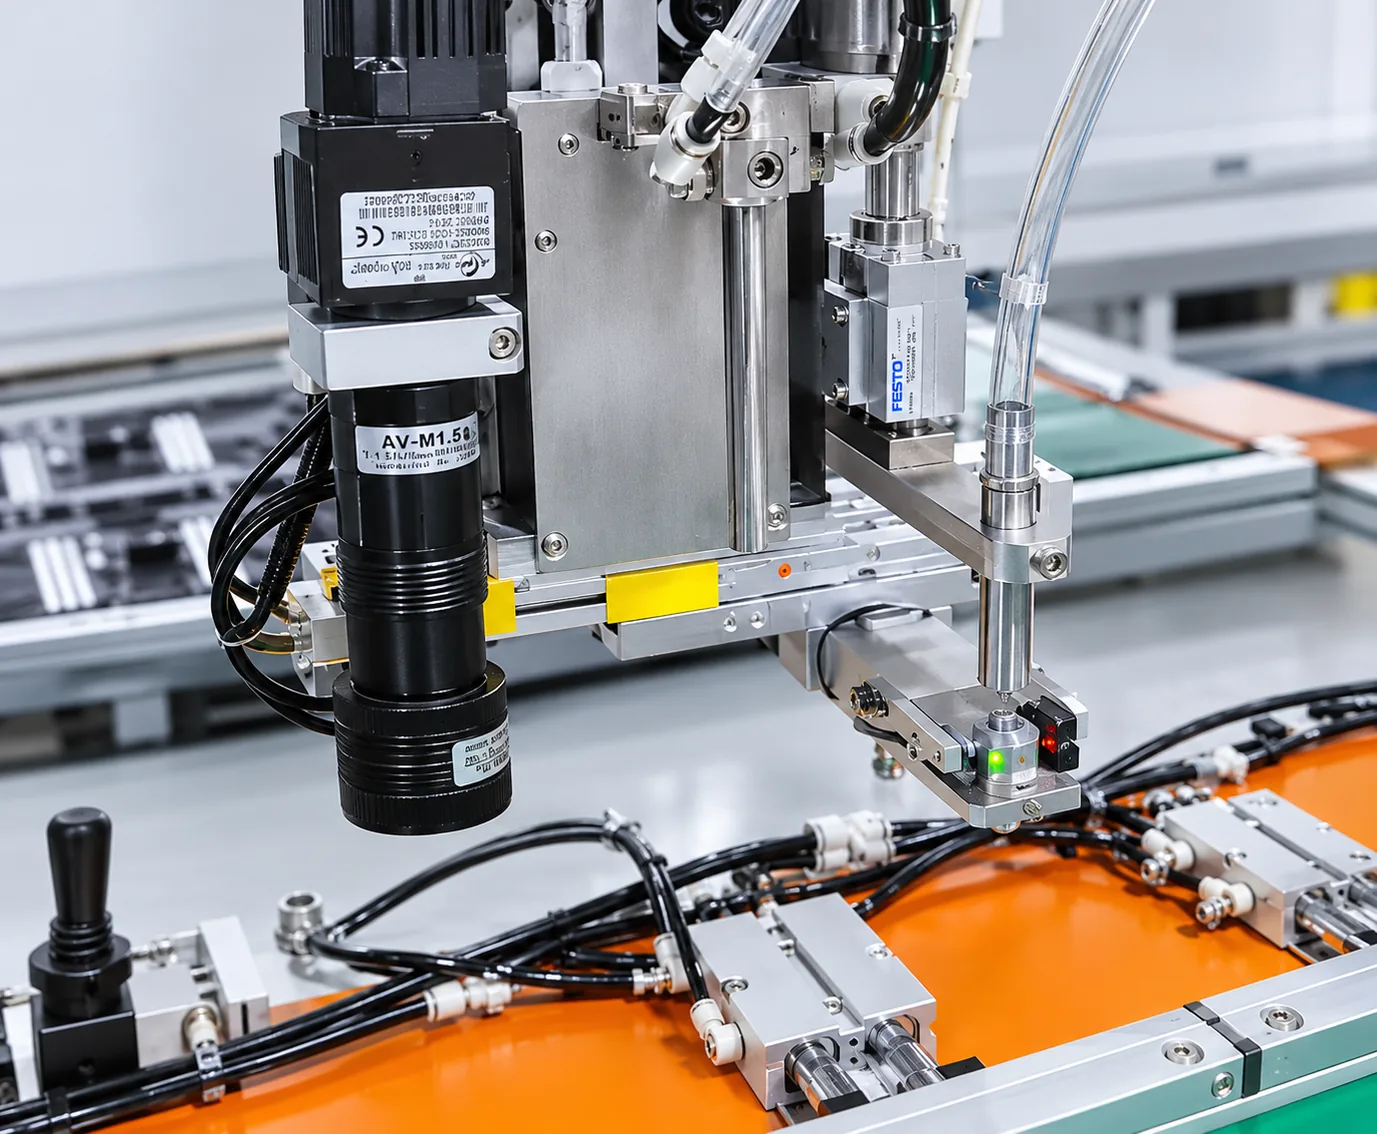
Drehen Sie den Helligkeitsregler der CCD-Lichtquelle, bis die Löcher deutlich sichtbar sind, und beurteilen Sie das Ergebnis anhand der Anzeige des Handbediengeräts, nicht anhand der Raumbeleuchtung. Schaltet sich das Licht überhaupt nicht ein, prüfen Sie die Stromkabel der Leuchte auf einen lockeren Stecker, bevor Sie einen Lampenausfall annehmen. Die Helligkeit ist eine Bedienereinstellung und erfordert keinen Technikereinsatz. ▶ Teil 3 bei 01:45 ansehen — Bei 01:45 ansehen
Die Düse wurde angestoßen und die Schrauben treffen das Loch nicht mehr. Was muss neu kalibriert werden?▼
Kalibrieren Sie den Abstand zwischen Düse und Bohrspitze neu. Fahren Sie den Bohrkopf mit Preview Trajectory, dann Output und dann Punkt 6 aus, senken Sie ihn in ein Schraubenloch und zentrieren Sie ihn exakt, speichern Sie den Punkt und bringen Sie anschließend den Kameracursor auf dieselbe Lochmitte und bestätigen Sie. Der Versatzwert aktualisiert sich danach automatisch und kann nicht manuell eingegeben werden. ▶ Teil 12 bei 04:35 ansehen — Bei 04:35 ansehen
Wie wird die Vision-Kamera auf die Bit-Spitze kalibriert?▼
Spannen Sie zuerst das Gehäuse, richten Sie dann den ausgefahrenen Bitkopf auf die exakte Lochmitte aus und bestätigen Sie, damit die Koordinaten der Bitspitze erfasst werden. Der Cursor springt anschließend zum Kamerapunkt: Fahren Sie Z in die höchste Position, bewegen Sie die Kamera über dasselbe Loch und richten Sie den roten Cursor auf diese Mitte aus. Nach dem Bestätigen aktualisiert sich der Abstandswert automatisch. ▶ Teil 14 bei 00:04 ansehen — Bei 00:04 ansehen
Der Schraubensensor erkennt keine Schraube mehr in der Düse.▼
Justieren Sie den Sensor, statt ihn zu ersetzen. Liegt eine Schraube an, müssen die rote und die grüne Leuchte gemeinsam leuchten; ohne Schraube nur die grüne. Erkennt er die Schraube nicht, lösen Sie die Befestigungsschraube und verschieben Sie den Sensor langsam nach oben oder unten, bis die gelbe Leuchte angeht, und prüfen Sie dann erneut mit einer echten Schraube. Justieren Sie den Sensor niemals so, dass die Leuchte aus bleibt. ▶ Teil 11 bei 07:17 ansehen — Bei 07:17 ansehen

Wartung & Support

Schmierung, tägliche Kontrollen, Verbrauchsmaterialliste, Garantie, Ersatzteile und Ansprechpartner.

Wo und wie oft muss ich den BL18 schmieren?▼
Reinigen Sie zuerst die Gleitsteine der Linearführung, ölen Sie dann die Gleitsteine der Gewindespindeln und fahren Sie jeden Block über seinen gesamten Verfahrweg, damit sich das Öl verteilt, und wischen Sie zum Schluss den gebrauchten schwarzen Rückstand ab. Die Schmierung gilt für die Gleitsteine der Linearführungen und Gewindespindeln an den Achsen. Eine planmäßige Durchführung erhält die Positioniergenauigkeit im Nennbereich. ▶ Teil 18 bei 04:21 ansehen — Bei 04:21 ansehen
Welche Verbrauchsmaterialien sollte ich vorrätig halten?▼
Drei Verbrauchsmaterialien: Saugdüsen, Filterwatte für den Vakuumweg und die Befestigungsschrauben selbst, M4×10 mit Flach- und Federscheibe. Düsen verschleißen und werden angestoßen, Filterwatte verstopft und setzt die Saugleistung unbemerkt herab, und die Schrauben müssen untereinander identisch sein. Beim Wechsel eines dieser Verbrauchsmaterialien müssen die Düsenposition und nach einem Düsenwechsel die Kalibrierung erneut geprüft werden. ▶ Teil 12 bei 00:00 ansehen — Bei 00:00 ansehen
Was sollte ich vor jedem Produktionslauf prüfen?▼
Vier Prüfungen: Das Gehäuse ist fest gespannt und hat kein Spiel, jedes Schraubenloch ist im Verfahrweg des Kopfes frei von Hindernissen, der Zuführer enthält Schrauben und ist nicht verstopft, und die Sensorleuchten sind an. Teil 13 stellt ausdrücklich fest, dass diese Prüfung vor dem Start eines Programms durchgeführt werden muss. Sie dauert weniger als zwei Minuten und verhindert die meisten Kollisionsschäden. ▶ Teil 13 bei 02:13 ansehen — Bei 02:13 ansehen
Warum müssen beide Schrauben in einem Gehäuse identisch sein?▼
Weil Zuführer, Düse und Drehmoment auf eine Schraubenspezifikation abgestimmt sind. Gemischte Schrauben verändern die Einschraubtiefe und das tatsächlich erreichte Drehmoment; dadurch werden Schrauben entweder überdreht oder bleiben locker, und die Erkennungsoptionen lösen unregelmäßig Alarm aus. Die Standardschraube des BL18 ist M4×10 mit Flach- und Federscheibe; wenn Ihr Produkt eine andere Spezifikation erfordert, bestätigen Sie diese bei der Bestellung. ▶ Teil 13 bei 01:18 ansehen — Bei 01:18 ansehen
Welche Gehäusegröße und Genauigkeit sind mit dem BL18 möglich?▼
Die maximal zulässige Vorrichtungsgröße beträgt 1024×1024×105mm, die Positioniergenauigkeit beträgt ±0.02mm; dank des verlängerten Z-Achsen-Hubs lassen sich damit Gehäusemodule unterschiedlicher Dicke verarbeiten. Die Maschine misst 4700 x 1800 x 1500 mm und wiegt etwa 550 kg. Prüfen Sie Ihre eigene Gehäusezeichnung vor der Bestellung gegen die Vorrichtungsgrenze. ▶ Teil 1 bei 00:15 ansehen — Bei 00:15 ansehen
Welche Garantie und welche Reaktionszeit bietet JHIMS?▼
Ein Jahr Garantie auf die gesamte Maschine; bei qualitätsbedingten Problemen erfolgt eine kostenlose Reparatur oder ein Austausch durch den Kundendienst. Die Reaktionszeit beträgt 30 Minuten; innerhalb des Perlflussdeltas wird ein Techniker innerhalb von 24 Stunden entsandt, außerhalb je nach Situation innerhalb von 48 Stunden. Der Kundendienst steht 24 Stunden am Tag, sieben Tage pro Woche zur Verfügung, auch an Feiertagen. ▶ Teil 10 bei 03:04 ansehen — Bei 03:04 ansehen
Wen kontaktiere ich, wenn das Video und diese Seite das Problem nicht lösen?▼
Kontaktieren Sie das JHIMS-Engineering-Team direkt unter [email protected], telefonisch unter (86-755) 86700443 oder über WhatsApp. Nennen Sie die Videonummer, der Sie gefolgt sind, den genauen Alarmtext auf dem Programmierterminal und an welcher Vorrichtung die Maschine angehalten hat. Das Video Teil 10 schließt mit der Bitte, nicht zu raten und lieber anzurufen, statt selbst die Zuführerparameter zu ändern. ▶ Teil 10 bei 03:04 ansehen — Bei 03:04 ansehen

Symptom-Finder — Fehlerbehebung am Schraubautomaten

Jede Frage erscheint einmal in dieser Fehlerbehebungstabelle für Schraubautomaten, geordnet nach ihrer Quellkategorie und mit der genauen Startzeit im Video für die vorgeführte Reparatur.

Symptom Passendes Video ansehen Startminute Direktlink
Das Handbediengerät ist auf Chinesisch eingestellt — wie stelle ich den BL18 auf Englisch um? Video 1 — BL18-Schulung: Sprache, Alarm-Reset 00:12 Bei 00:12 ansehen
Sobald ich die Oberflächensprache ändere, erscheint ein Alarm. Ist etwas defekt? Video 1 — BL18-Schulung: Sprache, Alarm-Reset 00:24 Bei 00:24 ansehen
Worin unterscheiden sich Griff-Reset und Maschinen-Reset? Video 3 — BL18-Schulung: Einschalten, Reset, Tasten, neues Programm 00:52 Bei 00:52 ansehen
Ich habe Reset gedrückt, aber die Achsen zeigen weiterhin Werte statt null an. Warum? Video 3 — BL18-Schulung: Einschalten, Reset, Tasten, neues Programm 01:18 Bei 01:18 ansehen
Was bewirkt jede Taste am Gehäuse? Video 3 — BL18-Schulung: Einschalten, Reset, Tasten, neues Programm 01:28 Bei 01:28 ansehen
Welche Strom- und Druckluftversorgung benötigt der BL18 vor der ersten Inbetriebnahme? Video 3 — BL18-Schulung: Einschalten, Reset, Tasten, neues Programm 00:27 Bei 00:27 ansehen
Die Parameterzeilen werden rot angezeigt und die Servokonfiguration fehlt. Wie stelle ich sie wieder her? Video 4 — BL18-Schulung: Standardparameter, Servo, Kamerabeleuchtung, Koordinaten einlernen 00:00 Bei 00:00 ansehen
Wie erstelle ich ein neues Gehäuseprogramm? Video 3 — BL18-Schulung: Einschalten, Reset, Tasten, neues Programm 03:44 Bei 03:44 ansehen
Wie lerne ich eine Schraubenlochkoordinate ein? Video 4 — BL18-Schulung: Standardparameter, Servo, Kamerabeleuchtung, Koordinaten einlernen 02:22 Bei 02:22 ansehen
Brauche ich zwei separate Programme, eines für Vorrichtung 1 und eines für Vorrichtung 2? Video 3 — BL18-Schulung: Einschalten, Reset, Tasten, neues Programm 03:44 Bei 03:44 ansehen
Welche I/O-Werte müssen für die zweite Vorrichtung eingestellt werden? Video 5 — BL18-Schulung: I/O, Output 12, Vorrichtung 2, Z-Höhe 00:30 Bei 00:30 ansehen
Wie stelle ich die Schraubhöhe an der Z-Achse ein? Video 6 — BL18-Schulung: Z-Höhe, Bohrkopf, Output 6 00:00 Bei 00:00 ansehen
Das Gehäuse hat zwei unterschiedliche Schraubenlochtiefen. Kann ein Programm beide verarbeiten? Video 7 — BL18-Schulung: Z-Höhe, Hindernisse, Kollision, Single Step 03:32 Bei 03:32 ansehen
Wie viele Programme kann der BL18 speichern? Video 2 — BL18-Schulung: Überblick, Kapazität 01:22 Bei 01:22 ansehen
Eine Schraube klemmt im Zuführer und die Maschine steht. Wie behebe ich das am schnellsten? Video 11 — BL18-Schulung: Stau, Rutschalarm, Streifenalarm, Fortsetzen 00:01 Bei 00:01 ansehen
Wie prüfe ich, ob eine Schraube tatsächlich aus dem Zuführer ausgeblasen wird? Video 11 — BL18-Schulung: Stau, Rutschalarm, Streifenalarm, Fortsetzen 01:00 Bei 01:00 ansehen
Wie viele Schrauben sollte ich in den Zuführer füllen? Video 10 — BL18-Schulung: Zuführer, Schrauben, Druckluft, Vorrichtung 01:35 Bei 01:35 ansehen
Die Schraube wird heruntergeblasen, landet aber schräg, statt im Loch zu stehen. Wie behebe ich das? Video 12 — BL18-Schulung: Schräg sitzende Schraube, Düsenausrichtung, Sensor, Aufnahmehöhe 00:00 Bei 00:00 ansehen
Die Düse sitzt jetzt zu tief und berührt den Rahmen oder den Sensor. Wie hoch sollte sie sitzen? Video 12 — BL18-Schulung: Schräg sitzende Schraube, Düsenausrichtung, Sensor, Aufnahmehöhe 03:59 Bei 03:59 ansehen
Die Saugkraft ist schwächer geworden und die Schrauben fallen herunter, bevor sie das Loch erreichen. Was sollte ich prüfen? Video 13 — BL18-Schulung: Düse, Filterwatte, Kalibrierung 02:55 Bei 02:55 ansehen
Wie ersetze ich eine verschlissene Saugdüse? Video 13 — BL18-Schulung: Düse, Filterwatte, Kalibrierung 00:00 Bei 00:00 ansehen
Welche Aufnahmehöhe für Schrauben ist richtig, und wie prüfe ich sie? Video 18 — BL18-Schulung: Aufnahmehöhe, Single Step, Eindrehtest 00:35 Bei 00:35 ansehen
Die Schraubengewinde werden überdreht. Wie verhindere ich das? Video 16 — BL18-Schulung: Drehmoment, Erkennung, Sicherheitshöhe, Geschwindigkeit 01:50 Bei 01:50 ansehen
Die Schrauben sind nicht vollständig angezogen und das Gehäuse bewegt sich noch. Was muss ich ändern? Video 16 — BL18-Schulung: Drehmoment, Erkennung, Sicherheitshöhe, Geschwindigkeit 01:05 Bei 01:05 ansehen
Welche Erkennungsoptionen müssen eingeschaltet sein? Video 16 — BL18-Schulung: Drehmoment, Erkennung, Sicherheitshöhe, Geschwindigkeit 01:57 Bei 01:57 ansehen
Die Maschine schraubt weiter, obwohl sich keine Schraube in der Düse befindet. Warum? Video 16 — BL18-Schulung: Drehmoment, Erkennung, Sicherheitshöhe, Geschwindigkeit 02:55 Bei 02:55 ansehen
Welche Achsgeschwindigkeiten sollte ich verwenden, und kann ich die Maschine schneller machen? Video 16 — BL18-Schulung: Drehmoment, Erkennung, Sicherheitshöhe, Geschwindigkeit 03:11 Bei 03:11 ansehen
Was ist die Sicherheitshöhe, und warum muss sie über dem Zuführer bleiben? Video 16 — BL18-Schulung: Drehmoment, Erkennung, Sicherheitshöhe, Geschwindigkeit 03:51 Bei 03:51 ansehen
Wozu dient die Floating-Lock-Zeit? Video 16 — BL18-Schulung: Drehmoment, Erkennung, Sicherheitshöhe, Geschwindigkeit 01:04 Bei 01:04 ansehen
Wie teste ich eine Schraube, bevor ich das gesamte Gehäuse verschraube? Video 18 — BL18-Schulung: Aufnahmehöhe, Single Step, Eindrehtest 03:40 Bei 03:40 ansehen
Ein Alarm wegen eines überdrehten Gewindes hat die Maschine mitten im Gehäuse gestoppt. Kann ich nur dieses Loch überspringen? Video 11 — BL18-Schulung: Stau, Rutschalarm, Streifenalarm, Fortsetzen 02:35 Bei 02:35 ansehen
Die Hälfte der Schrauben sitzt bereits. Wie fahre ich mit einer späteren Schraube fort, ohne von vorn zu beginnen? Video 19 — BL18-Schulung: Fortfahren, Streifen überspringen, Sprache, Schmierung 00:00 Bei 00:00 ansehen
Die Maschine bewegt sich überhaupt nicht. Wo sehe ich zuerst nach? Video 12 — BL18-Schulung: Schräg sitzende Schraube, Düsenausrichtung, Sensor, Aufnahmehöhe 12:41 Bei 12:41 ansehen
Bildschirm und Handbediengerät funktionieren, doch auf die Starttaste reagiert nichts. Video 12 — BL18-Schulung: Schräg sitzende Schraube, Düsenausrichtung, Sensor, Aufnahmehöhe 12:28 Bei 12:28 ansehen
Wie prüfe ich die Zylinderbewegungen, wenn sich etwas unregelmäßig verhält? Video 12 — BL18-Schulung: Schräg sitzende Schraube, Düsenausrichtung, Sensor, Aufnahmehöhe 14:03 Bei 14:03 ansehen
Wie belade ich ein Gehäuse, damit die Schrauben an der richtigen Stelle sitzen? Video 3 — BL18-Schulung: Einschalten, Reset, Tasten, neues Programm 05:02 Bei 05:02 ansehen
Das Gehäuse bewegt sich oder hebt ab, während Schrauben eingedreht werden. Was ist falsch? Video 8 — BL18-Schulung: Testschraube, Klemmung, Start ab Cursor 01:38 Bei 01:38 ansehen
Ich muss eine andere Gehäusegröße verarbeiten. Was muss ich einstellen? Video 10 — BL18-Schulung: Zuführer, Schrauben, Druckluft, Vorrichtung 03:18 Bei 03:18 ansehen
Ich habe nur ein Gehäuse zum Testen. Welche Vorrichtung soll ich verwenden? Video 7 — BL18-Schulung: Z-Höhe, Hindernisse, Kollision, Single Step 07:04 Bei 07:04 ansehen
Wie vermeide ich eine Kollision des Kopfes mit dem Gehäuse oder der Vorrichtung? Video 14 — BL18-Schulung: Kollision, Klemmung, Gehäusegröße 00:02 Bei 00:02 ansehen
Das Kamerabild ist zu dunkel, um die Schraubenlöcher zu sehen. Was muss ich einstellen? Video 4 — BL18-Schulung: Standardparameter, Servo, Kamerabeleuchtung, Koordinaten einlernen 01:45 Bei 01:45 ansehen
Die Düse wurde angestoßen und die Schrauben treffen das Loch nicht mehr. Was muss neu kalibriert werden? Video 13 — BL18-Schulung: Düse, Filterwatte, Kalibrierung 04:35 Bei 04:35 ansehen
Wie wird die Vision-Kamera auf die Bit-Spitze kalibriert? Video 15 — BL18-Schulung: Kamerakalibrierung 00:04 Bei 00:04 ansehen
Der Schraubensensor erkennt keine Schraube mehr in der Düse. Video 12 — BL18-Schulung: Schräg sitzende Schraube, Düsenausrichtung, Sensor, Aufnahmehöhe 07:17 Bei 07:17 ansehen
Wo und wie oft muss ich den BL18 schmieren? Video 19 — BL18-Schulung: Fortfahren, Streifen überspringen, Sprache, Schmierung 04:21 Bei 04:21 ansehen
Welche Verbrauchsmaterialien sollte ich vorrätig halten? Video 13 — BL18-Schulung: Düse, Filterwatte, Kalibrierung 00:00 Bei 00:00 ansehen
Was sollte ich vor jedem Produktionslauf prüfen? Video 14 — BL18-Schulung: Kollision, Klemmung, Gehäusegröße 02:13 Bei 02:13 ansehen
Warum müssen beide Schrauben in einem Gehäuse identisch sein? Video 14 — BL18-Schulung: Kollision, Klemmung, Gehäusegröße 01:18 Bei 01:18 ansehen
Welche Gehäusegröße und Genauigkeit sind mit dem BL18 möglich? Video 2 — BL18-Schulung: Überblick, Kapazität 00:15 Bei 00:15 ansehen
Welche Garantie und welche Reaktionszeit bietet JHIMS? Video 11 — BL18-Schulung: Stau, Rutschalarm, Streifenalarm, Fortsetzen 03:04 Bei 03:04 ansehen
Wen kontaktiere ich, wenn das Video und diese Seite das Problem nicht lösen? Video 11 — BL18-Schulung: Stau, Rutschalarm, Streifenalarm, Fortsetzen 03:04 Bei 03:04 ansehen
Wie läuft der Zyklus mit der Doppelvorrichtung tatsächlich ab? Video 9 — BL18-Schulung: Arbeitsablauf, Doppelstation 00:00 Bei 00:00 ansehen
Wo wird die vollständige Programmerstellung für die Doppelvorrichtung von Anfang bis Ende gezeigt? Video 17 — BL18-Schulung: Programmierung, Doppelvorrichtung 00:00 Bei 00:00 ansehen

19 Videos — Fehlerbehebung am Schraubautomaten

JHIMS BL18 screw fastening machine training course — Part 0

Schritt-Navigator

  1. Video 1 — Am Handbediengerät zwischen Chinesisch und Englisch umschalten; den nach dem Umschalten angezeigten Alarm quittieren
  2. Video 2 — Die Maschine im Überblick, das Konzept mit Doppelvorrichtung und drei Stationen, 1,000 x 1,000 mm Arbeitsbereich, 1,000 gespeicherte Programme
  3. Video 3 — Einschalten, 220V/50Hz-Versorgung, Druckluftzulauf, Griff-Reset vs. Maschinen-Reset, Gehäusetasten, Vorrichtung Position 1/2, neues Programm anlegen
  4. Video 4 — Rot markierte oder fehlende Standardparameter und Servo-Konfiguration, CCD-Lichthelligkeit, Einlernen der ersten Schraubenlochkoordinaten, Zähler
  5. Video 5 — I/O-Programmierung der Ausgangssignale (fester Output 12), Schraubenlochkoordinaten für Vorrichtung 2, Start der Montagehöhe der Z-Achse
  6. Video 6 — Schraubhöhe an der Z-Achse einstellen, vor dem Kontakt langsam anfahren, Bohrkopf mit Output 6 ausfahren
  7. Video 7 — Z-Höhe für zwei unterschiedliche Lochtiefen, Z-Wechsel pro Charge, Hindernisse entfernen, X/Y niemals bei abgesenkter Z-Achse verfahren, Einzelschritt-Test
  8. Video 8 — Testschrauben von Hand eindrehen und prüfen, wie ein nicht geklemmtes Modul aussieht, am Cursor beginnen
  9. Video 9 — Der Produktionszyklus mit Doppelvorrichtung vom Beladen bis zum Entladen
  10. Video 10 — Standort und Stromversorgung des Schraubenzuführers, Anzahl der nachzufüllenden Schrauben, Zuführer-Barometer, Vorrichtungszylinder für Gehäuse mit 1000 x 500 und 1000 x 1000 einstellen
  11. Video 11 — Zuführerstau beseitigen, Zufuhrtestschalter verwenden, Produktion nach einer Ausnahmesituation fortsetzen, eine beschädigte bzw. durchgerutschte Schraube überspringen, warum Zuführerparameter nicht verändert werden sollten
  12. Video 12 — Eine schräg eingeblasene Schraube korrigieren (Düse links-rechts, vorn-hinten, Höhe), Schraubenpräsenzsensor, Grenz-/Positionssensor, Aufnahmehöhe, Maschinentest
  13. Video 13 — Saugdüse und Halteclip austauschen, Filterwatte wechseln, Abstand zwischen Düse und Bohrspitze kalibrieren
  14. Video 14 — Störende Teile vor dem Start entfernen, Klemmposition für Gehäuse im Format 960 x 960 und 500 x 1000 einstellen, Checkliste vor dem Start
  15. Video 15 — Abstand zwischen der Vision-Kamera und der Bit-Spitze kalibrieren
  16. Video 16 — Drehmoment, Abschlusserkennung des Schraubers, Schraubenpräsenzprüfung, Floating-Lock-Zeit, Sicherheitshöhe, Achsgeschwindigkeiten
  17. Video 17 — Vollständige Programmerstellung für die Doppelvorrichtung von Anfang bis Ende — Koordinaten, I/O, Höhen für beide Vorrichtungen
  18. Video 18 — Höhe der Schraubenaufnahme prüfen, eine Schraube mit Single Step eindrehen und anschließend den Rest ab dem Cursor ausführen
  19. Video 19 — Ein halbfertiges Gehäuse ab einer späteren Schraube weiterbearbeiten, ein überdrehtes Schraubenloch überspringen, die Sprache der Benutzeroberfläche wechseln, die Linearführungen schmieren

Dieser Fehlerbehebungsindex für Schraubautomaten führt das vollständige offizielle JHIMS-Videoset in Aufnahmereihenfolge auf. Klicken Sie auf einen Teil in der Liste, um ihn im Player oben zu laden — ohne Neuladen der Seite und ohne Sprung zu YouTube.

Support kontaktieren

Nennen Sie uns drei Angaben, dann können wir antworten, ohne einen Vor-Ort-Termin abzuwarten: die Nummer des Videos, dem Sie gefolgt sind, den genauen Alarmtext am Handbediengerät und die Vorrichtung (1 oder 2), an der die Maschine angehalten hat. Fügen Sie ein Foto des Bildschirms am Handbediengerät und einen kurzen Clip des Fehlers bei — das reicht unseren Technikern in der Regel, um die Ursache in einer Antwort zu bestimmen.


After-sales · Engineering · Faults: [email protected]Telefon: (86-755) 86700443WhatsApp: +86 189 7533 5491