Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00
Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00

Cum o fabrică de 12 linii de retroiluminare TV a trecut de la lentile plasate manual la 24 de alimentatoare (feeder) DPS-2: rebuturi de la 12 % la 0,3 %, capacitate de la 900 la 3.420 UPH, OEE de la 58 % la 81 %, amortizare în 7 luni.

Cum o fabrică de 12 linii de retroiluminare TV a trecut de la lentile plasate manual la 24 de alimentatoare (feeder) DPS-2: linia de referință măsurată, criteriile de acceptare și evoluția KPI care a generat amortizarea în 7 luni.
Acest studiu de caz privind ROI-ul alimentatorului de lentile (lens feeder) acoperă o operațiune de 12 linii pentru retroiluminarea televizoarelor din Qingdao. Pe scurt:
Priviți blocul „pe scurt” ca pe setul de constrângeri al proiectului, nu ca pe un fundal. Douăsprezece linii SMT care funcționează 24/7 în sezonul de vârf înseamnă că alimentarea eșuează ca sistem: o linie cu performanțe slabe le lasă fără material pe cele din aval, iar un timp de schimbare de 30 de minute costă acel timp de douăsprezece ori. Volumul anual de televizoare implică o cerere continuă și mare de lentile, motiv pentru care stația manuală a devenit constrângerea limitativă. Clientul este un brand important de electronice, păstrat confidențial în acest material: nu se publică niciun nume de companie sau de persoană, în timp ce datele tehnice sunt raportate integral.
Clientul produce peste 20 de milioane de unități TV anual. Fabrica sa din Qingdao operează 12 linii SMT pentru asamblarea modulelor de retroiluminare TV, care funcționează 24/7 în sezonul de vârf. Lentilele de retroiluminare erau plasate pe barele de lumină manual: operatorii luau fiecare lentilă și o poziționau cu mâna înainte de lipirea prin retopire (reflow).
Alimentarea manuală cu lentile este una dintre cele mai mari consumatoare de forță de muncă etape din producția modulelor de retroiluminare, iar decizia privind alimentatorul de lentile a devenit un blocaj pentru întreaga fabrică. Procesul manual nu a scalat: pe măsură ce volumele au crescut, iar construcțiile de retroiluminare TV au trecut la geometrii de lentile mai subțiri și mai variate, el a devenit veriga cea mai slabă a liniei. Limita debitul, producea o calitate inconsistentă a plasării și făcea din personalul din sezonul de vârf o problemă permanentă.
Cauza era geometria. Pe măsură ce barele de lumină au devenit mai subțiri, iar contururile lentilelor mai variate, cuibul manual care funcționa pentru generația anterioară a devenit tot mai greu de nimerit: lentila este mică, fereastra de plasare îngustă, iar operatorul poziționează din ochi, la ritmul pe care linia îl cere în fiecare schimb. Manipularea între tavă și cuib adaugă contaminarea și orientarea greșită ca surse separate de defecte, iar rebutul crește odată cu oboseala — astfel încât linia era planificată în funcție de cele mai proaste ore ale ei. Soluția este să scoatem operatorul din etapa de orientare.
Patru probleme au împins clientul să automatizeze alimentarea cu lentile — toate măsurabile, toate costând timp de producție:
Fiecare provocare are un mecanism de cost care merită enunțat, pentru că exact mecanismele sunt ceea ce o soluție trebuie să întrerupă. O rată de rebut de 12 % nu înseamnă doar lentile casate: fiecare modul respins poartă cu el și materialul consumat, forța de muncă pentru detectarea și relucrarea lui și capacitatea de inspecție. Un debit de alimentare de aproximativ 900 UPH înseamnă că mașina de montare (pick and place) așteaptă între cicluri, astfel încât echipamentele din aval funcționează sub sarcină, iar managerii compensează cu ore suplimentare în loc de capacitate. Schimbările de 30 de minute pe douăsprezece linii adaugă ore de producție care nu apar niciodată într-un raport de defecte.
Echipa de achiziții a clientului a stabilit cinci cerințe măsurabile înainte de a evalua orice furnizor de alimentatoare de lentile:
Cele cinci cerințe au fost formulate astfel încât fiecare să poată fi măsurată pe linia în funcțiune, nu dezbătută ulterior: debitul ca rată de alimentare care nu mai lasă fără material mașinile de montare; calitatea ca rebut mult sub referința de 12 %, fără forță de muncă suplimentară pentru inspecție; flexibilitatea ca schimbare între mai multe geometrii de lentile; automatizarea ca un operator pe linie sau mai puțin; și certitudinea ca validare pe lentilele proprii ale clientului înainte de livrare — ceea ce a transformat proiectul într-o procedură de recepție, nu într-un exercițiu de specificații.
Proiectul a fost recepționat pe baza datelor măsurate ale liniei, așa că prima sarcină a fost să fixăm referința în mod onest. Înainte de instalarea oricărui alimentator, au fost înregistrați patru indicatori cheie de performanță (KPI) din sistemele proprii ale clientului: rebut 12 %, debit de alimentare de aproximativ 900 UPH pe linie, alocare de operatori la nivelurile manuale pe linie și OEE 58 %. Faptul de a nota aceste cifre înainte de începerea proiectului este ceea ce face legitimă comparația ulterioară — o referință reconstruită după fapt tinde să se miște în direcția cerută de discuție.
Al doilea pas a legat cifrele de echipament. O rată de alimentare de 0,5 până la 1 secundă pe lentilă pe canal echivalează cu 3.600 până la 7.200 UPH pe canal, cifra pe care configurația trebuie să o livreze pe setul real de lentile; un rebut sub 0,5 % este cifra de calitate pe care sculele trebuie să o atingă pe aceleași lentile. Deoarece testul burn-in a rulat 48 de ore pe lentilele de producție ale clientului, valorile de recepție și valorile de livrare au provenit din aceleași piese, iar recepția s-a desfășurat pe producție în funcțiune, cu toți cei patru KPI măsurați simultan.
Referința a fost înregistrată înainte de instalare și folosită ca bază pentru recepție. Fiecare rând de mai jos arată de unde provine cifra, astfel încât aceeași metodă să poată fi aplicată pe o altă linie.
| Element de referință | Valoare înregistrată înainte de instalare | Sursa măsurării |
|---|---|---|
| Rata de rebut | 12 % din plasarea manuală a lentilelor | Evidențele de calitate ale liniei la punctul de numărare definit |
| Debit de alimentare | Aproximativ 900 UPH pe linie | Contoarele mașinii de montare pe un schimb complet |
| Alocarea operatorilor | Personal de plasare manuală pe fiecare linie | Statul de personal și planul de încadrare a liniei |
| OEE | 58% | Datele de debit și de timp de oprire ale liniei |
| Timp de schimbare | 30 de minute sau mai mult pe schimbare de lentilă | Jurnalul de producție pentru evenimentele de reglare |
| Amploarea echipamentelor | 24 de unități DPS-2, 2 pe linie, configurație cu 4 canale | Lista de configurare a proiectului |
| Baza de validare | Lentilele de producție ale clientului, burn-in de 48 de ore înainte de livrare | Raportul de test înainte de livrare |
| Perioada de recepție | Recepție de 30 de zile pe producție în funcțiune | Clauza de recepție din contract |
Soluția JHIMS implementată 24 de alimentatoare vibrante (vibratory feeder) de lentile DPS-2 (2 pe linie) cu configurații personalizate pe 4 canale, adaptate geometriilor de lentile de retroiluminare ale clientului. Fiecare unitate alimentează lentilele direct la capul de montare cu 0,5–1 secundă pe lentilă cu o rată de rebut sub 0,5 %, susținută de tehnologia brevetată de vibrație cu dublă frecvență.
Arhitectura cu dublă frecvență separă alimentarea circulară în vrac de alinierea liniară de precizie — eliminând interferența de rezonanță întâlnită frecvent la alimentatoarele cu o singură frecvență și menținând amplitudinea stabilă la variațiile de sarcină. Profilele prestabilite din PLC memorau parametrii compleți de vibrație: până la 50 de presetări pe tip de lentilă au făcut schimbarea fără scule și în mai puțin de 5 minute, cu o rechemare a profilului suficient de rapidă pentru a reduce timpul de reglare cu până la 80 %.
Înainte de livrare, toate cele 24 de unități au trecut printr-un test burn-in de 48 de ore la unitatea JHIMS din Shenzhen, folosind lentilele de producție reale ale clientului — aceeași validare pe care JHIMS o oferă fiecărui cumpărător prin testul gratuit de alimentare cu eșantioane de 48 de ore.
Configurația completă de alimentare implementată pe fiecare linie:
| Articol | Configurație |
|---|---|
| Echipamente | Alimentator vibrant (vibratory feeder) de lentile JHIMS DPS-2 (24 de unități în total) |
| Implementare | 2 unități pe linie × 12 linii SMT |
| Configurarea canalelor | Configurație personalizată pe 4 canale pentru fiecare geometrie de lentilă |
| Viteză de alimentare | 0,5–1 s per lentilă — 3.600–7.200 UPH pe canal |
| Gamă de lentile | 3–25 mm — tipuri de reflexie cu trei picioare interioare/exterioare și cu patru unghiuri |
| Tehnologia de vibrație | Dublă frecvență brevetată (vibrație circulară + directă) |
| Control | PLC complet automat cu ecran tactil HMI, până la 50 de profile prestabilite |
| Toleranță de aliniere | ±1 mm (în funcție de forma lentilei și dimensiunile pinilor) |
| Validare înainte de livrare | Burn-in de 48 de ore cu lentilele reale ale clientului |
Două unități pe linie au fost o decizie de capacitate, nu o redundanță. Linia rulează un set mixt de lentile, iar numărul de canale a fost ales astfel încât alimentatorul să depășească consumul de lentile al mașinii de montare, cu rezervă pentru schimbare și pentru reechiparea unui canal. Patru canale pe unitate ajută și la un program cu mix ridicat: un canal poate fi scos din uz pentru reechipare în timp ce celelalte continuă alimentarea, astfel încât o schimbare de lentilă devine o succesiune de schimbări de culoar, nu o oprire. Toleranța de aliniere a fost stabilită la plus sau minus 1 mm, pornind de la forma lentilei și de la dimensiunile pinilor.

Implementarea a urmat un parcurs în cinci faze, conceput să elimine riscul la fiecare pas — de la validarea pe eșantioane până la producția completă:
| Fază | Ce s-a întâmplat | Beneficiu |
|---|---|---|
| 1. Validarea pe eșantioane | Lentilele clientului trecute printr-un test de alimentare de 48 de ore; rebutul și amplitudinea măsurate sunt raportate | Performanță dovedită pe produsul propriu al clientului înainte de orice angajament |
| 2. Inginerie și burn-in | Configurații personalizate pe 4 canale construite; burn-in de 48 de ore la JHIMS Shenzhen, cu lentilele reale | Fiecare unitate validată înainte de livrare — fără surprize la punerea în funcțiune |
| 3. Instalare și punere în funcțiune | 2 unități pe linie instalate; profile prestabilite din PLC încărcate pentru fiecare geometrie de lentilă; instruirea operatorilor | Linii repuse rapid în producție, cu schimbarea pregătită din prima zi |
| 4. Recepție de 30 de zile | KPI verificați pe producție în funcțiune: rebut, UPH, operatori, OEE | Recepție contractuală legată de rezultatele măsurate |
| 5. Extindere și suport | Implementare completă pe 12 linii; timp de răspuns sub 4 ore și expedierea pieselor de schimb în mai puțin de 48 de ore | Asistență continuă pe toată durata garanției de 1 an și după aceasta |

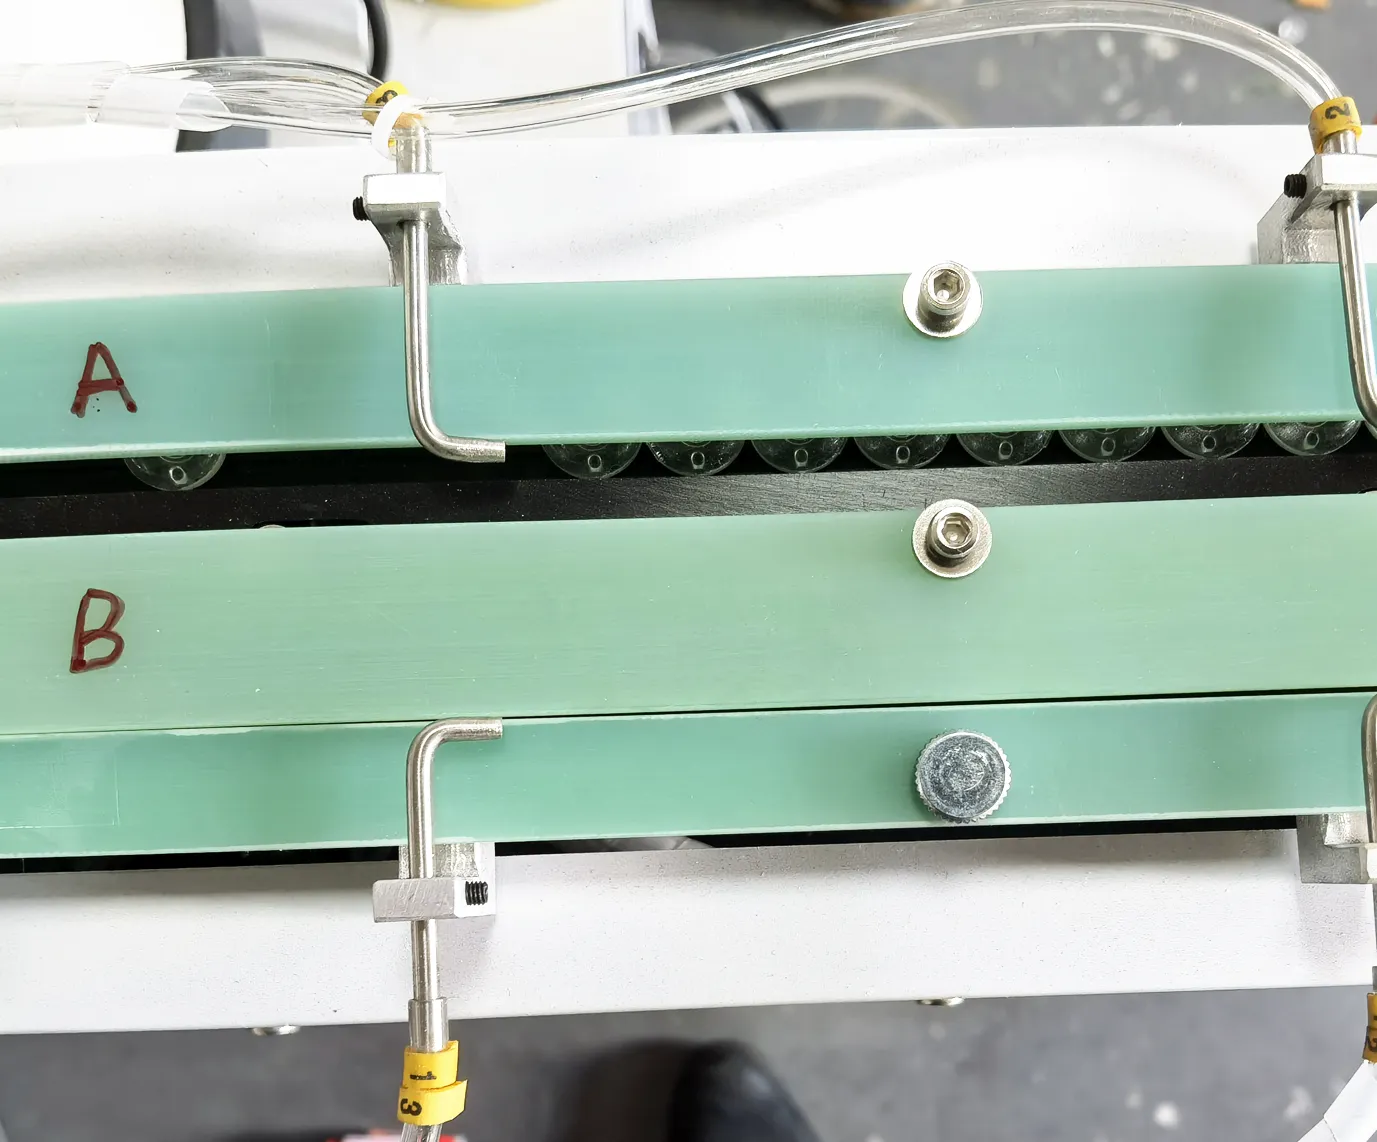

Fiecare KPI din acest studiu de caz privind ROI-ul alimentatorului de lentile a fost măsurat pe linia de producție reală a clientului, după punerea în funcțiune. Rezultatul ROI pentru JHIMS DPS-2: amortizare completă în 7 luni.
| KPI | Înainte (manual) | După (DPS-2) | Îmbunătățire |
|---|---|---|---|
| Rata de rebut | 12% | 0.3% | Reducere de 40 de ori |
| UPH pe linie | ~900 | 3,420 | Creștere de 280 % |
| Operatori | Manual (pe linie) | 1 la 3 linii | Control automatizat |
| OEE | 58% | 81% | +23 de puncte |
| ROI | — | 7 luni | Amortizare completă |

Tranziția principală: rebutul de la 12 % la 0,3 % (de aproximativ patruzeci de ori), debitul pe linie de la circa 900 la 3.420 UPH, OEE de la 58 % la 81 %, personal la un operator pentru trei linii și amortizare în șapte luni pentru 24 de unități. Trei efecte explică acest rezultat: eliminarea variației (orientarea a încetat să mai fie o judecată umană, astfel încât rebutul a scăzut și nu a mai derivat în funcție de schimb și de oboseală), eliberarea capacității (mașinile de montare rulează acum la capacitatea lor nominală) și eliberarea forței de muncă (un operator acoperă trei linii în loc de un singur post).
Amortizarea decurge din aceste efecte și din scară: 24 de unități pe 12 linii înseamnă că investiția se face o dată pentru fiecare pereche de linii, în timp ce economiile se acumulează pe fiecare linie, în fiecare schimb — forță de muncă eliberată, material care nu mai este casat la o rată de 12 % și capacitate care altfel ar necesita ore suplimentare. Înainte de a vă aștepta la un rezultat similar, verificați trei condiții prealabile pe care acest client le-a îndeplinit: o valoare de referință măsurabilă din evidențele existente, o geometrie a lentilei în intervalul de 3–25 mm al sculelor, cu o cerință de orientare definită, și o frecvență de schimbare a produsului suficient de mare încât timpul de reglare să reprezinte un cost real.
Cele patru KPI de business și cele două valori ale echipamentului au fost toate măsurate pe aceleași linii de producție, înainte și după punerea în funcțiune.
| Indicator | Înainte | După | Cum se măsoară |
|---|---|---|---|
| Rata de rebut | 12% | 0.3% | Evidențele de calitate la punctul de numărare, după alimentare și montare |
| Debit de alimentare pe linie | Aproximativ 900 UPH | 3.420 UPH | Contoarele mașinii de montare pe un schimb complet |
| Operatori | Plasare manuală pe fiecare linie | 1 la 3 linii de producție | Statul de personal după automatizare |
| OEE | 58% | 81% | Debitul liniei raportat la datele de timp de oprire |
| Schimbare de lentilă | 30 de minute sau mai mult | Sub 5 minute cu presetări PLC | Schimbare cronometrată: scule, plus rechemarea și verificarea presetării |
| Viteză de alimentare pe canal | Nu se aplică la alimentarea manuală | 0,5–1 secundă pe lentilă | Număr de detectări pe pistă, pe canal, pe durata unui schimb |
| Canale pe unitate | Nu se aplică | 4 canale pe unitate, 2 unități pe linie | Lista de configurare confirmată la punerea în funcțiune |
| Toleranță de aliniere | Poziționate din ochi în cuib | ±1 mm, în funcție de forma lentilei și dimensiunile pinilor | Fișa de reglare și inspecția punctului de preluare |
| Rețete stocate în automatul de comandă | Niciuna | Până la 50 de profiluri presetate de tipuri de lentile pe PLC | Lista de profile pe HMI |
Vedeți aceeași tehnologie de alimentare în funcțiune cu lentile reale — tehnologia din spatele acestui studiu de caz:

Urmăriți videoclipul complet pe YouTube · mai multe videoclipuri cu mașini și din fabrică pe canalul oficial JHIMS.
Urmăriți cu o singură întrebare în minte: cum ajunge lentila dintr-un bol de alimentare în vrac într-o poziție de prezentare repetabilă, fără ca operatorul să o atingă? Partea interesantă nu este bolul, ci granița dintre mișcarea în vrac și aliniere — vibrația circulară mișcă piesele în bol, iar o treaptă liniară separată le aranjează de-a lungul pistei la un pas controlat, astfel încât duza să întâlnească fiecare lentilă în același loc. Această separare este motivul pentru care amplitudinea poate fi reglată pentru lentilă, și nu pentru transport.
Alimentatorul (feeder) în acest cazJHIMS DPS-2Alimentator vibrant (vibratory feeder) de lentile pentru mașini de montare (pick and place) SMT · 0,5–1 s per lentilă · rebut <0,5 % · aliniere ±1 mm · 6 mărci de mașini de montare (pick and place)Vezi produsul → ComplementarMașină de montare (pick and place) Yamaha YSM10Mașină de montare (pick and place) modulară, compactă și rapidă – 46.000 CPH, 96 de alimentatoare, e-Vision + Side View.Vezi produsul →
 Mașină de montare (pick and place) Yamaha YSM20RMașină de montare modulară de 95.000 CPH — se asociază cu liniile de alimentare cu lentile DPS-2.Vezi produsul →
 Inspecție 3D a pastei de lipit (SPI)Depistați defectele de tipărire înainte de lipirea prin retopire (reflow), cu o inspecție 3D a pastei de lipit pe 100 %.Vezi produsul →
 Cuptor de retopire (reflow oven) R10Lipire prin retopire (reflow) cu aer cald, fără plumb, cu profil termic stabil pentru ansamblurile de lentile.Vezi produsul →
 Mașină de dozare D900Dozare de precizie pentru acoperire conformă (conformal coating) și pentru etapele de lipire a lentilelor.Vezi produsul →
 Ghid de achizițieCum să alegeți un alimentator de lentile pentru SMT (2026)Un parcurs de achiziție în 8 pași, un scorecard al furnizorului și o comparație între dublă și unică frecvențăCitiți articolul →
 ComparațieAlimentator vibrant (vibratory feeder) cu frecvență dublă vs. unicăComparație tehnică a celor două tehnologii de vibrațieCitiți articolul →
 ComparațieAlimentator (feeder) de lentile SMT manual vs. automatCare metodă de alimentare este potrivită pentru producția dumneavoastră?Citiți articolul →
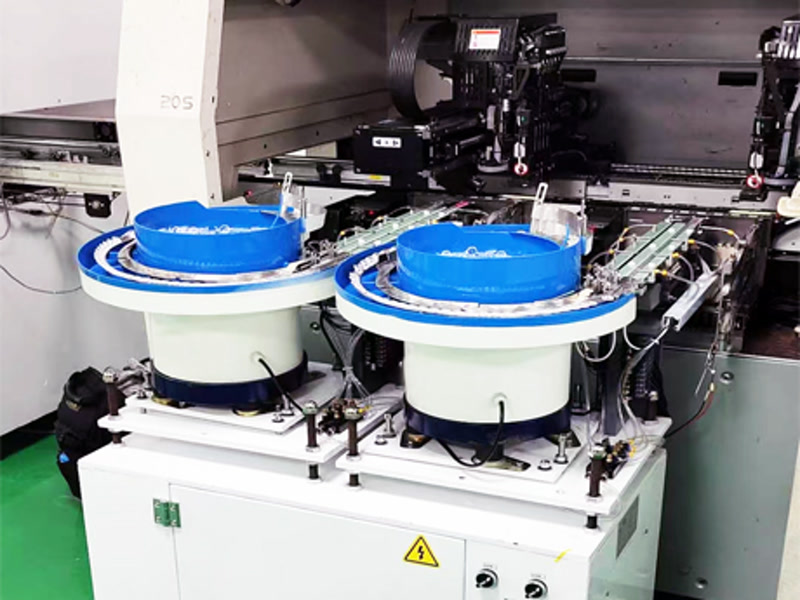 Studiu de cazCaz: alimentator (feeder) de lentile SMT pentru retroiluminare TV în XiamenImplementarea alimentatorului (feeder) de lentile pe liniile de producție pentru retroiluminare TVCitiți articolul →
 Studiu de cazCaz: alimentator vibrant (vibratory feeder) de lentile în iluminatul LED din RusiaStudiu de caz: alimentator vibrant (vibratory feeder) în producția de iluminat LEDCitiți articolul →
 Ghid de achizițieAchiziția de echipamente SMT din ChinaGhid de achiziții cu riscuri gestionate: verificarea furnizorilor, fișe de evaluare (scorecards) și protecția plățiiCitiți articolul →
Trimiteți mostre de lentile pentru un test gratuit de alimentare de 48 de ore și primiți o proiecție ROI personalizată — măsurată pe lentilele dumneavoastră, nu estimată din broșuri.















