Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00
Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00

Alimentarea vibrantă cu frecvență duală vs frecvență simplă, comparată privind stabilitatea amplitudinii, deriva în funcție de încărcarea cuvei, calitatea alinierii și respingerile — plus trei verificări pentru lentila dumneavoastră.

O comparație a arhitecturilor de acționare pentru alimentarea lentilelor SMT: de ce o frecvență fixă derivă odată cu sarcina din cuvă, ce schimbă două canale independente cu control PID și cum verificați stabilitatea amplitudinii pe propriile lentile.
Un alimentator vibrant (vibratory feeder) cu o singură frecvență folosește o singură acționare electromagnetică cuplată atât la cuvă, cât și la pistă. Bobina de acționare este acordată la o frecvență fixă, potrivită cu frecvența de rezonanță a sistemului masă-arc la un nivel nominal de umplere.
Sistemul funcționează bine la acea sarcină nominală. Limitarea apare în momentul în care sarcina se schimbă.
Consecința practică apare sub forma unei rutine de întreținere. Deoarece bobina unică trebuie să satisfacă atât deplasarea în masă din cuvă, cât și sarcina de aliniere de pe pistă, punctul de operare potrivit pentru un nivel de umplere de 50 % este deja greșit la 100 % și la 20 %.
Operatorii învață să compenseze din butonul de amplitudine, nu din scule: rulează cuva cu amplitudine mare când este plină, o ridică din nou pe măsură ce lentilele se împuținează și acceptă o viteză diferită a piesei pe pistă în fiecare stare. Mașina nu înregistrează nicăieri ce setare a fost folosită, astfel încât aceeași lentilă poate fi alimentată diferit în schimbul de dimineață și în cel de noapte din aceeași zi.

Ansamblul cuvă-pistă este un sistem masă-arc. Frecvența sa de rezonanță depinde de masă:
Însă frecvența de acționare este fixă. Pe măsură ce masa se schimbă de-a lungul unui schimb, sistemul se îndepărtează de rezonanță, amplificarea mecanică scade, iar amplitudinea scade cu 15–30 %. Alimentarea încetinește, orientarea devine inconsecventă, iar operatorii compensează reacordând manual controllerul la fiecare 1–3 ore. Acesta nu este un defect care poate fi „ajustat” — este inerent acționării a două funcții cuplate de la o singură frecvență fixă.
Deriva este măsurabilă, nu teoretică. Cu o frecvență de acționare fixă, amplificarea mecanică a sistemului masă-arc scade față de maximul său imediat ce masa se modifică: o cuvă umplută 80–90 % funcționează cu o amplitudine cu aproximativ 15–30 % mai mică decât în starea acordată, iar pierderea este progresivă, nu o schimbare bruscă.
Pe o linie de lentile, acest lucru apare mai întâi ca o preluare mai lentă la pistă, apoi ca preluări ratate și, în final, ca operatori care adaugă lentile manual pentru a menține pista plină — ceea ce reintroduce manipularea manuală pe care alimentatorul trebuia să o elimine.

Arhitectura cu dublă frecvență separă cele două funcții de alimentare în canale electromecanice independente:
Acționările sunt decuplate mecanic și independente electronic. Fiecare canal are propriul controller PID, care măsoară și ajustează continuu puterea de acționare pentru a-și menține valoarea de referință a amplitudinii. Când sarcina din cuvă se schimbă, canalul circular compensează singur — pista de aliniere nu resimte niciodată perturbația.
Decuplarea schimbă și ceea ce trebuie să facă un operator. Canalul circular absoarbe singur variația de sarcină, astfel încât canalul liniar păstrează aceeași valoare de referință a amplitudinii de la cuva plină până la cea aproape goală; persoana care deservește linia schimbă o rețetă, nu un buton.
În exploatare, aceasta înseamnă că alimentatorul poate funcționa un schimb întreg fără reacordare și că o rețetă validată la recepție rămâne rețeta care a produs rata de rebut acceptată și trei luni mai târziu — ceea ce face reproductibile cifrele dintr-un acord de alimentare.
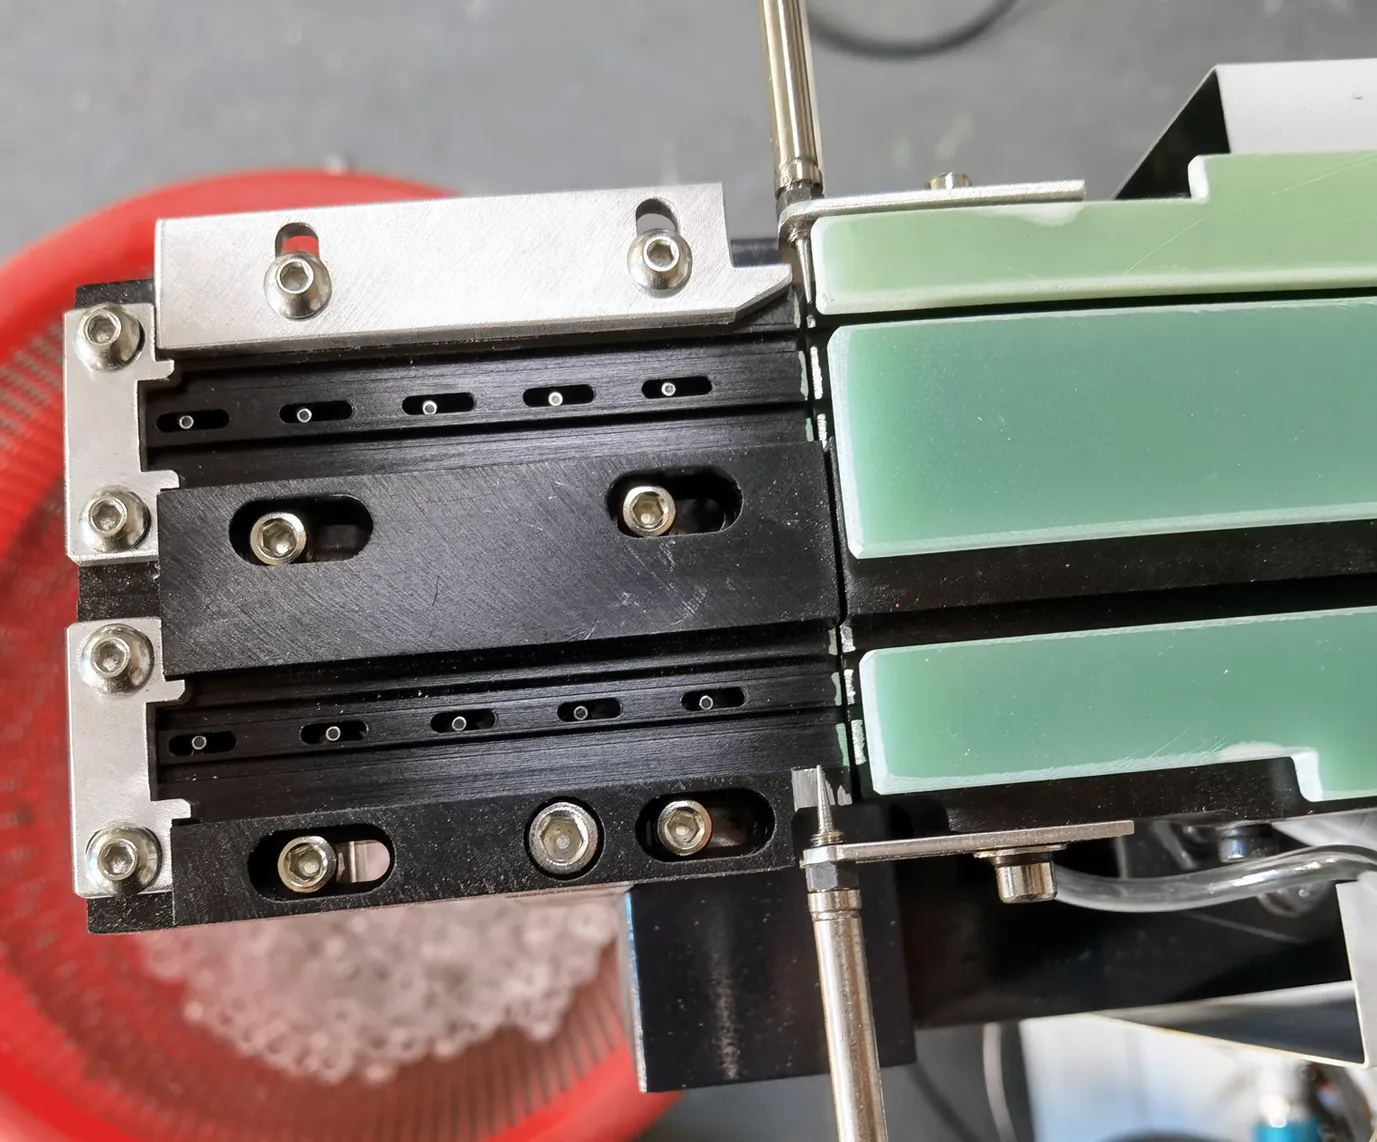
| Parametru | Frecvență unică | Dublă frecvență |
|---|---|---|
| Arhitectura de acționare | O singură acționare electromagnetică, cuvă + pistă cuplate | Două acționări independente, decuplate mecanic |
| Control | Setare deschisă cu frecvență fixă | Bucle PID independente pentru fiecare acționare |
| Sensibilitate la rezonanță | Ridicată — se deplasează odată cu sarcina din cuvă | Scăzută — perturbația de sarcină este absorbită de bucla cuvei |
| Stabilitatea amplitudinii | variație de 15–30 % între nivelurile de umplere | variație sub 5 % |
| Consecvența alimentării | Derivă de viteză de ±15–25 % | Consecvență a vitezei de ±3 % |
| Ajustare de către operator | Reacordare la fiecare 1–3 ore | Funcționare nesupravegheată pe tot parcursul schimbului |
| Orientarea lentilei | Se degradează pe măsură ce amplitudinea derivă | Stabilă în punctul de preluare |
| Tendință de rebut | 2–5 % tipic | sub 0,5 % |
Citiți cele două coloane ca două filozofii de control, nu ca două niveluri de preț. Coloana cu o singură frecvență descrie un sistem mecanic al cărui comportament este fixat la punerea în funcțiune și apoi lăsat să derive odată cu sarcina; coloana cu dublă frecvență descrie un sistem controlat al cărui comportament este menținut de bucle de reacție.
Pentru o linie de lentile care rulează o singură lentilă luni întregi, la volum moderat, prima variantă poate fi adecvată. Pentru lentile mixte, subțiri sau cu tratament, unde o piesă rebutată costă mai mult decât etapa de alimentare în sine, a doua este arhitectura mai ieftină din perspectiva costului total de proprietate.
Cifrele reflectă comportamentul tipic al celor două arhitecturi în serviciul de alimentare a lentilelor SMT; valorile reale depind de geometria lentilei și de condițiile de operare.

Arhitectura de vibrație nu este un detaliu abstract de proiectare — ea se propagă direct în rezultatele producției:
Pentru un manager de producție, lanțul se încheie cu o singură întrebare: poate linia să funcționeze un schimb întreg fără ca cineva să supravegheze alimentatorul? Sistemele cu o singură frecvență răspund cu un program de reacordări manuale; sistemele cu dublă frecvență răspund prin inginerie de control.
Calitatea alinierii este a doua jumătate a argumentului. Amplitudinea pe canalul liniar stabilește viteza cu care o lentilă ajunge la escapament, iar această viteză decide dacă lentila sosește plană și centrată sau ușor rotită.
O derivă de câteva procente este invizibilă pe o piesă imprimată, dar vizibilă pe o lentilă: duza de vid întâlnește suprafața optică sub un unghi mic, nu perpendicular. Menținerea amplitudinii în limite de ±3 % păstrează constantă geometria de prezentare; de aceea cifrele publicate privind rebuturile la alimentarea lentilelor cu dublă frecvență se situează sub 0,5 %, în timp ce instalațiile cu frecvență unică raportează de regulă 2–5 %.
Tabelul de mai jos transformă alegerea arhitecturii într-o decizie de producție. Este scris în mod deliberat ca liste de condiții, nu ca recomandare: comparați propria linie cu coloana din stânga și citiți rândul corespunzător.
| Condiție de producție | Frecvență unică | Dublă frecvență |
|---|---|---|
| Un singur tip de lentilă, volum stabil | fezabil la umplere nominală | stabil la orice nivel de umplere |
| Tipul de lentilă se schimbă zilnic sau săptămânal | reacordare la fiecare schimbare | reapelarea rețetei pentru fiecare lentilă |
| Buget de rebut sub 1 % | 2–5 % tipic | sub 0,5 % garantat |
| Schimburi fără operator | operatorul trebuie să supravegheze nivelul de umplere | nesupravegheat pe tot schimbul |
| Lentile mai mici de 5 mm | orientarea derivă odată cu amplitudinea | geometrie de prezentare stabilă |
| Lentile acoperite sau fragile | risc de impact la umplere mare | canal de vrac mai blând, aliniere separată |
| Mai multe căi de alimentare într-o singură linie | fiecare cale se reacordează separat | bucle independente pentru fiecare cale |
| Raportare de date către MES | consemnare manuală | Modbus TCP din PLC |
| Modernizarea unui bol existent | îmbunătățire limitată | necesită o nouă arhitectură de acționare |
| Orizontul deciziei | cost de intrare minim | cost total de proprietate minim |

Alimentatorul vibrant pentru lentile JHIMS DPS-2 aplică această arhitectură cu dublă frecvență la alimentarea lentilelor pentru montare pe suprafață: un canal circular de 50–120 Hz pentru deplasarea în vrac și un canal direct de 100–200 Hz pentru alinierea de precizie, fiecare sub control PID independent. Dacă evaluați alimentarea manuală față de automatizare, consultați ghidul de decizie manual vs. automat; pentru diagnosticarea unei unități deja instalate, ghidul de depanare DPS-2 acoperă cele mai frecvente simptome.
Vedeți arhitectura în funcțiune: Alimentator vibrant cu bol pentru mașini de montare (pick and place) SMT — JHIMS pe YouTube, sau explorați mai multe pe canalul oficial JHIMS de YouTube. Aveți întrebări despre geometria lentilei dumneavoastră? Scrieți unui inginer JHIMS pe WhatsApp.
Aceeași arhitectură se extinde la configurații multicanal: fiecare cale are propriul bol și propriul canal liniar, iar fiecare pereche rulează propriile bucle PID, astfel încât adăugarea unei căi nu modifică comportamentul căilor deja în producție. De aceea o linie poate adăuga un al doilea tip de lentilă fără a perturba cifrele de acceptare ale primului, și de aceea DPS-2 este cotat pe canal, nu pe anvelopa mașinii.

O comparație de alimentare devine utilă doar atunci când poate fi verificată pe propria piesă. Trei verificări sunt suficiente și toate pot fi făcute în timpul unui test de probă, fără nicio achiziție. În primul rând, măsurați amplitudinea la trei niveluri de umplere — plin, pe jumătate și aproape gol — și înregistrați variația; un sistem cu dublă frecvență ar trebui să rămână în limita câtorva procente, în timp ce un sistem cu frecvență unică va varia cu un procentaj de două cifre.
În al doilea rând, lăsați alimentatorul să funcționeze un schimb întreg fără să atingeți controllerul și consemnați rebuturile; un sistem dependent de derivă arată un număr crescător de rebuturi în ultimele ore ale schimbului, simptomul clasic al unui punct de rezonanță dereglat. În al treilea rând, numărați intervențiile manuale: de fiecare dată când un operator completează manual pista sau rotește un buton de amplitudine, notați-o. Acest număr pe schimb este cea mai clară cifră unică, pentru că reprezintă exact munca pe care automatizarea trebuia să o elimine.
Efectuăm aceste verificări pe lentilele clienților în cadrul unui test de probă gratuit de 48 de ore, cu 500–800 lentile, și raportăm comportamentul amplitudinii, calitatea orientării și rebuturile, alături de capacitate. Dacă lentila dumneavoastră este acoperită, subțire sau mai mică de 5 mm, cereți înregistrarea amplitudinii la cele trei niveluri de umplere, nu o singură valoare la sarcină nominală — acolo se separă arhitecturile.
 Resurse conexeSpecificații complete DPS-2Specificații complete DPS-2Vezi produsul →
 ComplementarMașină de montare (pick and place) Yamaha YSM10Mașină de montare (pick and place) modulară, compactă și rapidă – 46.000 CPH, 96 de alimentatoare, e-Vision + Side View.Vezi produsul →
 Mașină de montare (pick and place) Yamaha YSM20RMașină de montare modulară de 95.000 CPH — se asociază cu liniile de alimentare cu lentile DPS-2.Vezi produsul →
 Inspecție 3D a pastei de lipit (SPI)Depistați defectele de tipărire înainte de lipirea prin retopire (reflow), cu o inspecție 3D a pastei de lipit pe 100 %.Vezi produsul →
 Cuptor de retopire (reflow oven) R10Lipire prin retopire (reflow) cu aer cald, fără plumb, cu profil termic stabil pentru ansamblurile de lentile.Vezi produsul →
 Mașină de dozare D900Dozare de precizie pentru acoperire conformă (conformal coating) și pentru etapele de lipire a lentilelor.Vezi produsul →
 GhidAlimentare manuală vs. automată a lentilelorGhid de decizie cu comparație de costuri și analiză de amortizare.Citiți ghidul →AsistențăGhid de depanare DPS-2Proceduri simptom → cauză → remediere pentru problemele frecvente de alimentare.Citiți ghidul →
 Întrebări frecventeÎntrebări frecvente DPS-2 — 40 de întrebări de la cumpărătoriRăspunsuri tehnice, comerciale și post-vânzare într-un singur loc.Citiți întrebările frecvente →
 Ghid de achizițieCum să alegeți un alimentator de lentile pentru SMT (2026)Un parcurs de achiziție în 8 pași, un scorecard al furnizorului și o comparație între dublă și unică frecvențăCitiți articolul →
 Studiu de cazStudiu de caz: ROI-ul alimentatorului (feeder) de lentile SMTEvoluție reală a KPI: rata defectelor 12 %→0,3 %, UPH 900→3420, amortizare în 7 luniCitiți articolul →
 GlosarGlosar de alimentare a lentilelor SMTTerminologie pentru alimentarea vibrantă, controlul PID și indicatorii UPH.Citiți glosarul →
Trimiteți-ne diametrul, forma și UPH-ul țintă al lentilei — inginerii noștri vor evalua dacă alimentarea cu dublă frecvență se potrivește liniei dumneavoastră, cu o evaluare gratuită și primul răspuns în 12 ore lucrătoare (luni–sâmbătă, 09:00–23:00 ora Chinei, UTC+8).















