Alamat
Gedung A1, Runteng Industrial Park, Jalan Xishan No. 4, Komunitas Longteng, Kecamatan Shiyan, Distrik Bao'an, Shenzhen 518000, Tiongkok
Jam kerja
Senin – Jumat: 07.00–19.00
Akhir pekan: 10.00–17.00
Alamat
Gedung A1, Runteng Industrial Park, Jalan Xishan No. 4, Komunitas Longteng, Kecamatan Shiyan, Distrik Bao'an, Shenzhen 518000, Tiongkok
Jam kerja
Senin – Jumat: 07.00–19.00
Akhir pekan: 10.00–17.00

Kuasai mesin penetes (dispensing machine) SMT berkecepatan tinggi JHIMS D900 melalui 11 tutorial video bertahap — dari penyambungan daya dan operasi dasar hingga persiapan produksi PCB.

Kuasai JHIMS D900 mesin penetes (dispensing machine) di 11 tutorial video singkat — penerimaan mesin, penyambungan listrik dan udara, pemrograman, perawatan nozel (nozzle) dan katup, serta mode produksi.
Klik langkah mana pun untuk membuka video tutorial tersebut. Pemutar utama di atas menampilkan urutan 11 langkah lengkap — klik satu langkah untuk memutarnya di tempat.
Tonton video ini dulu: apa yang harus dilakukan ketika JHIMS D900 tiba, agar mesin dinyalakan dengan benar.
Hubungkan kabel daya dan saluran udara, lalu atur sakelar untuk daya, udara, dan lebar PCB. Video ini juga membahas motor servo (servo motor), pencahayaan, kendali suhu katup, dan tekanan barel lem (0,10–0,40 MPa).
Pelajari proses langkah demi langkah untuk mengoperasikan dispenser perekat (dispensing machine) JHIMS D900 secara efektif — dari antarmuka utama dan pemilihan program hingga menjalankan pekerjaan dispensing dengan aman.
Pelajari pengaturan lanjutan dan tips operasional untuk mengoptimalkan kinerja: kecepatan jalan, waktu buka/tutup katup (valve), kontrol pemanasan, dan kalibrasi posisi katup menggunakan platform koreksi.
Program mesin D900 untuk Mode produksi PCB: tampilan rekayasa untuk segmentasi, tampilan kerja untuk panel, tampilan lintasan untuk titik/garis/busur (kata sandi admin 12345678). Selengkapnya: basis pengetahuan mesin penetes (dispensing machine).
Konfigurasikan dan jalankan perawatan nozel (nozzle) untuk mencegah penyumbatan dan memastikan operasi lancar. Atur tugas perawatan otomatis untuk nozel setelah setiap papan PCB agar performa tetap optimal.
Kenali antarmuka perangkat lunak mesin, termasuk parameter dan fungsi utama untuk penetesan lem (glue dispensing) serta fitur keselamatan, dengan dukungan berbagai bahasa.
Pelajari struktur, cara membongkar, dan prinsip kerja katup penetes (dispensing valve), termasuk kiat perawatan untuk penetesan lem yang presisi.
Ikuti petunjuk untuk membongkar, membersihkan, dan merakit kembali katup penetes (dispensing valve) dengan hati-hati guna mencegah masalah dan memastikan usia pakai yang panjang.
Pelajari metode penelusuran galat dan perawatan katup penetes (dispensing valve), termasuk penyesuaian tekanan udara dan suhu, agar mesin tetap bekerja pada performa puncak.
Untuk program produksi yang jarang: atur titik dan garis perekat, pilih mode garis lurus, lingkaran, atau setengah lingkaran, atur jumlah lem dan lebar garis, serta gunakan mode terbang (flight) untuk kecepatan.
Penetesan adalah keterulangan (repeatability) pada tingkat miligram — titik atau garis yang sama, di posisi yang sama, siklus demi siklus. Hasil ini bergantung pada viskositas fluida, tekanan penetesan, kecepatan kepala, serta jalur yang bersih dari wadah (pot) hingga ujung (tip).
| Gejala | Kemungkinan penyebab | Probabilitas | Koreksi |
|---|---|---|---|
| Tidak ada aliran fluida | Jarum tersumbat oleh residu yang mengeras | 40% | Jalankan pembilasan (purge); jika tersumbat, bersihkan jarum dengan pelarut |
| Tidak ada aliran fluida | Saluran udara terlepas / regulator tertutup | 15% | Pastikan udara pada 0,4–0,6 MPa |
| Ukuran titik tidak konsisten | Cincin segel aus | 25% | Ganti cincin segel (bagian paling cepat aus) |
| Ukuran titik tidak konsisten | Fluktuasi tekanan udara | 10% | Periksa pengering kompresor dan regulator |
| Benang tetesan (stringing) / tetesan satelit (satellite drops) | Jarum mundur terlalu rendah atau waktu buka katup terlalu lama | 20% | Naikkan tinggi tarik kembali; kurangi waktu buka |
| Tidak ada aliran fluida | Jarum tersumbat oleh residu yang mengeras | – | Jalankan pembilasan (purge); jika tersumbat, bersihkan jarum dengan pelarut |
| Tidak ada aliran fluida | Saluran udara terlepas atau regulator tertutup | – | Pastikan udara pada 0,5–0,7 MPa |
| Ukuran titik tidak konsisten | Cincin segel aus | – | Ganti cincin segel (bagian paling cepat aus) |
| Ukuran titik tidak konsisten | Fluktuasi tekanan udara | – | Periksa pengering kompresor dan regulator |
| Benang tetesan (stringing) / tetesan satelit (satellite drops) | Jarum mundur terlalu rendah atau waktu buka katup terlalu lama | – | Naikkan tinggi tarik kembali; kurangi waktu buka |
| Tidak ada penetesan saat papan tiba | Sensor fotolistrik posisi terhalang atau kotor | – | Periksa sensor; bersihkan lem yang menutupi kepala sensor |
| Tidak ada penetesan saat papan tiba | Setelan penguat digital (digital amplifier) tidak tepat | – | Verifikasi level sinyal hijau; sesuaikan ke nilai minimum |
| Tidak ada penetesan saat papan tiba | Sinyal IO hilang | – | Periksa sinyal titik IO di perangkat lunak |
| Kamera penentuan posisi tidak berfungsi | Kamera dinonaktifkan di perangkat lunak | – | Aktifkan fungsi kamera pada pengaturan perangkat lunak |
| Kamera penentuan posisi tidak berfungsi | Kabel kamera longgar atau rusak | – | Pasang ulang atau ganti kabel kamera |
| Koreksi ketinggian otomatis tidak berfungsi | Titik koreksi ketinggian kotor | – | Bersihkan permukaan titik koreksi |
| Koreksi ketinggian otomatis tidak berfungsi | Kabel data rusak | – | Periksa dan ganti kabel koneksi data |
| Katup tidak dapat mengeluarkan cairan | Silinder lem kosong | – | Isi ulang lem; pastikan tekanan tabung 0,10–0,40 MPa |
| Katup tidak dapat mengeluarkan cairan | Katup tersumbat | – | Bongkar dan bersihkan katup (Langkah 9) |
| Tetesan terlewat dalam mode terbang (flight mode) | Titik ujung baris tidak dikelompokkan dalam mode kolom | – | Periksa pengelompokan kolom untuk setiap baris lintasan (flight row) |
| Penyimpangan (drift) setelah perawatan | Posisi katup belum dikalibrasi ulang | – | Jalankan koreksi katup; sejajarkan garis bidik silang dengan pusat titik |
| Frekuensi | Tugas | Metode |
|---|---|---|
| Harian | Periksa tekanan udara dan level cairan; bersihkan nozel (nozzle) sebelum batch pertama. | Pengukur regulator + uji penetesan 3 s |
| Harian | Jaga area penetesan (dispensing) tetap bersih; segera lap cairan yang tumpah. | Kain bebas serat (lint-free) |
| Mingguan | Lumasi semua bagian bergerak utama (poros ulir bola, rel pemandu). | Minyak pelumas |
| Mingguan | Bersihkan bagian luar nozel (nozzle) dan dudukan katup. | Kain lembut + IPA |
| Bulanan | Periksa sekrup pengikat bagian bergerak; kencangkan jika longgar. | Set kunci pas |
| Berkala | Bersihkan lensa kamera penentuan posisi dengan kain bersih bebas serat (lint-free). | Kain bebas serat (lint-free) |
| Periode menganggur | Kuras semua lem dari tabung dan bersihkan pistol lem untuk mencegah penyumbatan. | Pelarut |
| Penghentian (shutdown) | Hentikan lewat perangkat lunak → tutup perangkat lunak → matikan PC → tombol stop → matikan pemutus utama (main breaker) → cabut catu daya → regulator ke 0 psi → tutup udara. | — |
| Parameter | Direkomendasikan | Rentang yang diizinkan | Catatan |
|---|---|---|---|
| Pasokan udara | 0,5 – 0,7 MPa (5,0–7,0 kgf/cm²) | Udara kering, titik embun ≤ -17 °C | Sesuai manual pengguna |
| Tekanan tabung lem | 0,10 – 0,40 MPa | Sesuaikan per cairan | Terlalu tinggi mengganggu proses penetesan (dispensing) |
| Frekuensi penetesan (dispensing) | Hingga 3000 Hz | Tergantung pada cairan dan jarum | Produksi berkecepatan tinggi |
| Suhu operasi | +10 °C hingga +30 °C | Kelembapan ≤50%RH (35 °C) | Transportasi -10 hingga +60 °C |
| Sistem gerak | Poros ulir bola (ball screw) tiga sumbu + motor servo (servo motor) | — | Platform berkecepatan tinggi yang stabil |
| Katup sembur (jetting valve) | Desain internal (kekayaan intelektual, IP) | Cincin penyegel yang dapat diganti | Bagian yang paling cepat aus |
| Jalur | Dua jalur (dual-track) yang dapat dikonfigurasi | Kontrol independen | Mengurangi waktu tunggu |
| Visi (vision) | Pengenalan dan kompensasi posisi otomatis | Pengukuran tinggi laser tanpa kontak | — |
| Perangkat lunak kontrol | UFD / IEM, multibahasa | Kata sandi admin 12345678 | Pemrograman sederhana |
| Berat mesin | kelas ~1.000 kg | Dimensi per model | Seri AT-D450 / D900C / D1200 |
Kondisi jarum/katup, tekanan udara, dan kecepatan gerak menentukan mutu titik lem. Jika titik tidak konsisten, periksa cincin segel (seal ring) lebih dulu, lalu kestabilan udara, kemudian waktu buka katup. Mitra lini: Panduan L5, Panduan M8.
Jarum yang tersumbat membuang cairan dan menyebabkan sebagian titik lem terlewat. Lakukan purging sebelum batch pertama dan atur perawatan nozel (nozzle) otomatis setelah setiap papan PCB (Langkah 6) untuk mencegah penyumbatan.
Bila papan sudah tiba tetapi proses penetesan (dispensing) tidak dimulai, periksa sensor fotolistrik pemosisian, pengaturan amplifier digital, dan sinyal IO sebelum mencurigai katupnya.
Mode terbang (flight mode) memperbaiki waktu siklus (cycle time), tetapi hanya untuk pola titik yang teratur — titik terakhir pada setiap baris harus dikelompokkan dalam mode kolom, jika tidak mesin akan melewati titik.
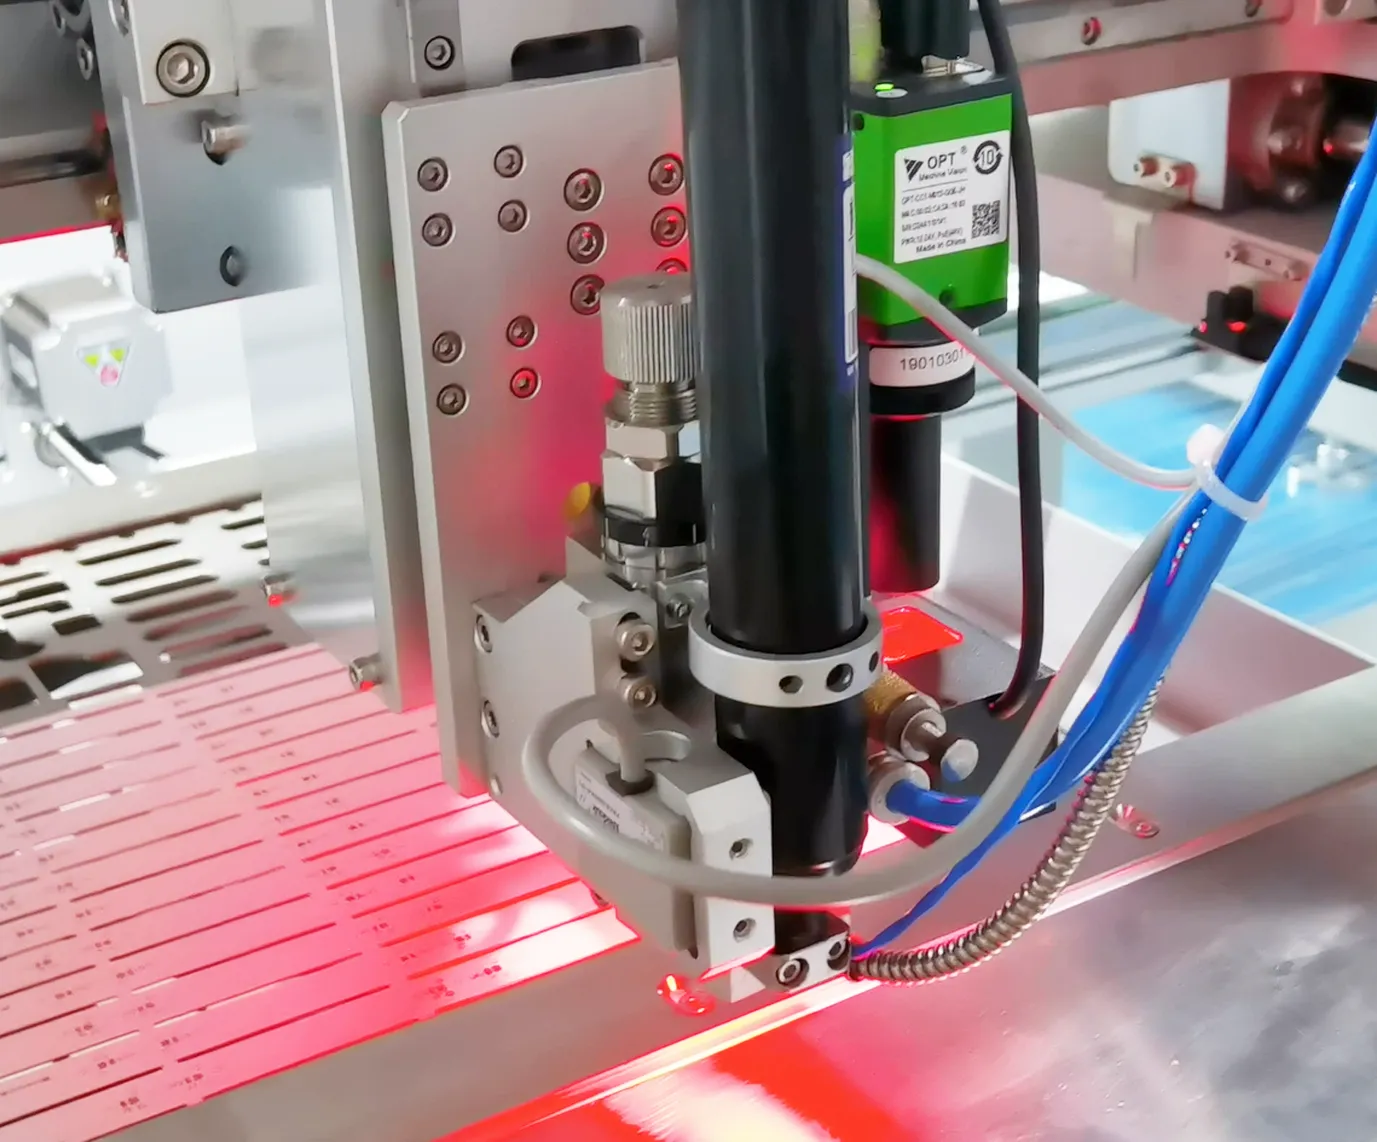 TerkaitMesin dispensing lem JH-D900Dispenser perekat (dispensing machine) berkecepatan tinggi dengan gerakan tiga sumbu presisi, katup sembur (jetting valve), dan jalur ganda — hingga 3000 Hz.Lihat produk →
 TerkaitMesin cetak pasta solder (solder paste printer) JHIMS M8Mesin cetak pasta solder (solder paste printer) visi otomatis penuh untuk papan yang lebih besar — penyelarasan CCD (±0,01 mm) dan inspeksi 2D.Lihat produk →
 TerkaitMesin cetak pasta solder (solder paste printer) JHIMS L5Mesin cetak pasta solder (solder paste printer) visual sepenuhnya otomatis dengan akurasi ±0,025 mm dan inspeksi 2D terintegrasi.Lihat produk →
 TerkaitMesin penandaan laser UV JHIMS R6-UPenanda laser (laser marking) UV 355 nm untuk ketertelusuran PCB — kode QR dan Data Matrix dengan kapasitas produksi (throughput) tinggi.Lihat produk →
 TerkaitJHIMS S630 3D SPIInspeksi pasta solder (solder paste) 3D untuk lini SMT — mendeteksi cacat volume, tinggi, dan area sebelum pemanasan ulang (reflow).Lihat produk →
 TerkaitOven pemanasan ulang (reflow oven) JHIMS R10Penyolderan ulang (reflow) udara panas bebas timbal untuk lini SMT — 20 zona pemanasan, puncak hingga 300 °C.Lihat produk →
 PanduanPanduan mesin cetak pasta solder (solder paste printer) L5Panduan video langkah demi langkah untuk mengoperasikan mesin cetak pasta solder (solder paste printer) JHIMS L5.Baca artikel →
 PanduanPanduan mesin cetak pasta solder (solder paste printer) M8Panduan video langkah demi langkah untuk mengoperasikan mesin cetak pasta solder (solder paste printer) JHIMS M8.Baca artikel →
 PanduanPanduan mesin penandaan laser UV R6-UPanduan video 9 langkah: instalasi, kalibrasi laser, alur penandaan QR, dan pemecahan masalah (troubleshooting).Baca artikel →
 Studi kasusStudi kasus mesin cetak pasta solder M8Bagaimana pabrik LED di Arab Saudi menggunakan JHIMS M8 untuk mencetak papan mini-LED.Baca artikel →
 PanduanPanduan pemecahan masalah (troubleshooting) pengumpan lensa (lens feeder) DPS-25 masalah umum pengumpan komponen lensa (lens feeder) diurutkan berdasarkan kemungkinan dengan perbaikan langkah demi langkah — sebagian besar selesai dalam waktu kurang dari 10 menit.Baca artikel →
 DukunganDukungan teknisPelatihan, diagnostik jarak jauh, dan pengiriman suku cadang (spare parts) untuk lini JHIMS Anda.Baca artikel →
Hubungi insinyur kami untuk evaluasi gratis, balasan pertama dalam 12 jam kerja (Sen–Sab, 09.00–23.00 Waktu Standar Tiongkok, UTC+8).















