ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.
ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.

ใช้งานเครื่องจ่ายกาว SMT ความเร็วสูง JHIMS D900 ได้อย่างเชี่ยวชาญด้วยวิดีโอสอนแบบลำดับขั้น 11 ตอน — ตั้งแต่การต่อไฟและการใช้งานพื้นฐาน ไปจนถึงขั้นตอนการผลิตแผงวงจรพิมพ์ (PCB)

เชี่ยวชาญ JHIMS D900 เครื่องจ่ายกาวใน วิดีโอสอนใช้งานสั้น 11 ตอน — การรับเครื่อง การต่อไฟและลม การเขียนโปรแกรม การบำรุงรักษาหัวดูดและวาล์ว และโหมดการผลิต
คลิกที่ขั้นตอนใดก็ได้เพื่อเปิดวิดีโอสอนขั้นตอนนั้น เครื่องเล่นหลักด้านบนแสดงลำดับทั้ง 11 ขั้นตอน — คลิกที่ขั้นตอนเพื่อเล่นในตำแหน่งนั้น
ชมวีดีโอนี้ก่อน: ควรทำอย่างไรเมื่อ JHIMS D900 เมื่อเครื่องมาถึง เพื่อให้เปิดเครื่องได้อย่างถูกต้อง
ต่อสายไฟและท่อลม แล้วตั้งสวิตช์ให้ กำลังไฟ ลม และความกว้างแผงวงจรพิมพ์ (PCB)วิดีโอยังครอบคลุมเซอร์โวมอเตอร์ ระบบไฟส่องสว่าง การควบคุมอุณหภูมิวาล์ว และแรงดันถังกาว (0.10–0.40 MPa).
เรียนรู้ขั้นตอนการใช้งานเครื่องจ่ายกาว JHIMS D900 อย่างมีประสิทธิภาพ — ตั้งแต่หน้าจอหลักและการเลือกโปรแกรม ไปจนถึงการสั่งงานจ่ายกาวอย่างปลอดภัย
สำรวจการตั้งค่าขั้นสูงและเทคนิคการใช้งานเพื่อเพิ่มประสิทธิภาพ ได้แก่ ความเร็วเดินเครื่อง เวลาเปิด/ปิดวาล์ว การควบคุมอุณหภูมิ และการสอบเทียบตำแหน่งวาล์วด้วยแท่นปรับแก้ (Correction Platform)
ตั้งโปรแกรม D900 สำหรับ โหมดการผลิตแผงวงจรพิมพ์ (PCB): มุมมองทางวิศวกรรมสำหรับการแบ่งส่วน มุมมองงานสำหรับแผงวงจร และมุมมองเส้นทางการเคลื่อนที่สำหรับจุด/เส้น/ส่วนโค้ง (รหัสผ่านผู้ดูแลระบบ 12345678). เพิ่มเติม: ฐานความรู้เรื่องเครื่องจ่ายกาว.
ตั้งค่าและดำเนินการบำรุงรักษาหัวดูด (Nozzle) เพื่อป้องกันการอุดตันและให้เครื่องทำงานราบรื่น กำหนดงานบำรุงรักษาอัตโนมัติให้หัวดูดหลังประกอบแผงวงจรพิมพ์ (PCB) แต่ละแผง เพื่อรักษาประสิทธิภาพสูงสุด
ทำความคุ้นเคยกับอินเทอร์เฟซซอฟต์แวร์ของเครื่อง รวมถึงพารามิเตอร์และฟังก์ชันสำคัญสำหรับการจ่ายกาวและฟีเจอร์ด้านความปลอดภัย ซึ่งรองรับหลายภาษา
ทำความรู้จักโครงสร้าง การถอดประกอบ และหลักการทำงานของวาล์วจ่ายกาว รวมถึงเทคนิคการบำรุงรักษาเพื่อการจ่ายกาวที่แม่นยำ
ปฏิบัติตามคำแนะนำในการถอด ทำความสะอาด และประกอบวาล์วจ่ายกาวกลับคืนอย่างระมัดระวัง เพื่อป้องกันปัญหาและยืดอายุการใช้งาน
ทำความรู้จักวิธีดีบักและบำรุงรักษาวาล์วจ่ายกาว รวมถึงการปรับแรงดันลมและอุณหภูมิ เพื่อให้เครื่องทำงานเต็มประสิทธิภาพสูงสุด
สำหรับโปรแกรมการผลิตที่ใช้งานไม่บ่อย: ตั้งค่า จุดกาวและเส้นกาว, เลือกโหมดเส้นตรง วงกลม หรือครึ่งวงกลม ปรับปริมาณกาวและความกว้างเส้น และใช้โหมดบิน (flight mode) เพื่อความเร็ว
การจ่ายกาวคือ ความสามารถทำซ้ำได้ในระดับมิลลิกรัม — จุดหรือเส้นเดิม ในตำแหน่งเดิม ซ้ำแล้วซ้ำอีกในทุกไซเคิล ขึ้นอยู่กับความหนืดของของเหลว ความดันในการจ่าย ความเร็วของหัวจ่าย และเส้นทางที่สะอาดจากถังบรรจุถึงปลายเข็ม
| อาการ | สาเหตุที่เป็นไปได้ | ความน่าจะเป็น | การแก้ไข |
|---|---|---|---|
| ไม่มีของเหลวไหล | เข็มจ่ายกาวอุดตันจากคราบกาวที่แข็งตัว | 40% | เดินระบบไล่ล้าง (purge); หากอุดตัน ให้ทำความสะอาดเข็มด้วยตัวทำละลาย |
| ไม่มีของเหลวไหล | ท่อลมหลุด / วาล์วปรับแรงดันปิดอยู่ | 15% | ตรวจสอบแรงลมที่ 0.4–0.6 MPa |
| ขนาดจุดไม่สม่ำเสมอ | แหวนซีลสึกหรอ | 25% | เปลี่ยนแหวนซีล (ชิ้นส่วนที่สึกเร็วที่สุด) |
| ขนาดจุดไม่สม่ำเสมอ | แรงดันลมผันผวน | 10% | ตรวจเครื่องเป่าลมและตัวปรับแรงดันของคอมเพรสเซอร์ |
| น้ำยาเป็นเส้น / หยดกระเด็นโดยรอบ | เข็มถอยกลับต่ำเกินไป หรือเวลาเปิดวาล์วนานเกินไป | 20% | เพิ่มความสูงในการยกถอย; ลดเวลาเปิด |
| ไม่มีของเหลวไหล | เข็มจ่ายกาวอุดตันจากคราบกาวที่แข็งตัว | – | เดินระบบไล่ล้าง (purge); หากอุดตัน ให้ทำความสะอาดเข็มด้วยตัวทำละลาย |
| ไม่มีของเหลวไหล | สายลมหลุดหรือวาล์วปรับแรงดันปิดอยู่ | – | ตรวจสอบแรงลมที่ 0.5–0.7 MPa |
| ขนาดจุดไม่สม่ำเสมอ | แหวนซีลสึกหรอ | – | เปลี่ยนแหวนซีล (ชิ้นส่วนที่สึกเร็วที่สุด) |
| ขนาดจุดไม่สม่ำเสมอ | แรงดันลมผันผวน | – | ตรวจเครื่องเป่าลมและตัวปรับแรงดันของคอมเพรสเซอร์ |
| น้ำยาเป็นเส้น / หยดกระเด็นโดยรอบ | เข็มถอยกลับต่ำเกินไป หรือเวลาเปิดวาล์วนานเกินไป | – | เพิ่มความสูงในการยกถอย; ลดเวลาเปิด |
| ไม่มีการจ่ายกาวเมื่อแผงวงจรมาถึง | เซนเซอร์โฟโตอิเล็กทริกกำหนดตำแหน่งถูกบังหรือสกปรก | – | ตรวจสอบเซนเซอร์ แล้วกำจัดกาวที่ปิดหัวเซนเซอร์ |
| ไม่มีการจ่ายกาวเมื่อแผงวงจรมาถึง | การตั้งค่าดิจิทัลแอมพลิฟายเออร์ไม่ถูกต้อง | – | ตรวจสอบระดับสัญญาณสีเขียว; ปรับให้เหลือระดับต่ำสุด |
| ไม่มีการจ่ายกาวเมื่อแผงวงจรมาถึง | ไม่มีสัญญาณ IO | – | ตรวจสอบสัญญาณจุด IO ในซอฟต์แวร์ |
| กล้องกำหนดตำแหน่งไม่ทำงาน | กล้องถูกปิดใช้งานในซอฟต์แวร์ | – | เปิดฟังก์ชันกล้องในการตั้งค่าซอฟต์แวร์ |
| กล้องกำหนดตำแหน่งไม่ทำงาน | สายกล้องหลวมหรือชำรุด | – | เสียบสายกล้องใหม่หรือเปลี่ยนสาย |
| การชดเชยความสูงอัตโนมัติไม่ทำงาน | จุดแก้ไขความสูงสกปรก | – | ทำความสะอาดพื้นผิวจุดอ้างอิงการชดเชย |
| การชดเชยความสูงอัตโนมัติไม่ทำงาน | สายข้อมูลเสียหาย | – | ตรวจสอบและเปลี่ยนสายเชื่อมต่อข้อมูล |
| วาล์วไม่สามารถจ่ายกาวได้ | กระบอกกาวหมด | – | เติมกาว และตรวจสอบแรงดันกระบอกกาว 0.10–0.40 MPa |
| วาล์วไม่สามารถจ่ายกาวได้ | วาล์วอุดตัน | – | ถอดและทำความสะอาดวาล์ว (ขั้นตอนที่ 9) |
| ข้ามจุดในโหมดยิงขณะเคลื่อนที่ | จุดปลายแถวไม่ถูกจัดกลุ่มในโหมดคอลัมน์ | – | ตรวจการจัดกลุ่มคอลัมน์ของแต่ละแถวโหมดบิน (flight) |
| การคลาดเคลื่อนหลังการบำรุงรักษา | ตำแหน่งวาล์วยังไม่ได้สอบเทียบใหม่ | – | รันการแก้ไขตำแหน่งวาล์ว และจัดศูนย์เล็งให้ตรงกลางจุดกาว |
| ความถี่ | งาน | วิธีการ |
|---|---|---|
| ประจำวัน | ตรวจแรงดันลมและระดับของเหลว ไล่ของเหลวออกจากหัวดูดก่อนผลิตชิ้นงานล็อตแรก | เกจวัดเรกูเลเตอร์ + ทดลองจ่าย 3 วินาที |
| ประจำวัน | รักษาพื้นที่จ่ายกาวให้สะอาด และเช็ดของเหลวที่หกทันที | ผ้าไม่ทิ้งขุย |
| รายสัปดาห์ | หล่อลื่นชิ้นส่วนเคลื่อนที่หลักทั้งหมด (บอลสกรู, ลิเนียร์ไกด์) | น้ำมันหล่อลื่น |
| รายสัปดาห์ | ทำความสะอาดภายนอกหัวดูดและบ่าวาล์ว | ผ้านุ่มชุบ IPA |
| รายเดือน | ตรวจสอบสกรูยึดของชิ้นส่วนที่เคลื่อนที่ และขันให้แน่นหากหลวม | ชุดประแจ |
| ตามรอบ | เช็ดเลนส์กล้องจัดตำแหน่งด้วยผ้าสะอาดที่ไม่มีขุย | ผ้าไม่ทิ้งขุย |
| ช่วงเวลาว่าง | ไล่กาวออกจากหลอดให้หมด และทำความสะอาดปืนยิงกาวเพื่อป้องกันการอุดตัน | ตัวทำละลาย |
| การปิดเครื่อง | หยุดการทำงานผ่านซอฟต์แวร์ → ปิดซอฟต์แวร์ → ปิดเครื่องคอมพิวเตอร์ → กดปุ่มหยุด → สับเบรกเกอร์หลักไปที่ OFF → ถอดปลั๊กไฟ → ปรับตัวปรับแรงดันลงเหลือ 0 psi → ปิดวาล์วลม | — |
| พารามิเตอร์ | แนะนำ | ช่วงที่ยอมรับได้ | หมายเหตุ |
|---|---|---|---|
| ระบบจ่ายลม | 0.5 – 0.7 MPa (5.0–7.0 kgf/cm²) | ลมแห้ง จุดน้ำค้าง ≤ -17°C | ตามคู่มือการใช้งาน |
| แรงดันกระบอกกาว | 0.10 – 0.40 MPa | ปรับตามของเหลวที่ใช้ | สูงเกินไปส่งผลต่อการจ่ายกาว |
| ความถี่ในการจ่ายกาว | สูงสุด 3000 Hz | ขึ้นอยู่กับของเหลว และ เข็มจ่าย | การผลิตความเร็วสูง |
| อุณหภูมิการใช้งาน | อุณหภูมิ +10°C ถึง +30°C | ความชื้น ≤50%RH (35°C) | การขนย้าย -10 ถึง +60°C |
| ระบบการเคลื่อนที่ | บอลสกรูสามแกน + เซอร์โวมอเตอร์ | — | แพลตฟอร์มความเร็วสูงที่มั่นคง |
| วาล์วเจ็ตติ้ง (Jetting Valve) | ออกแบบภายในองค์กร (IP) | แหวนซีลเปลี่ยนได้ | ชิ้นส่วนที่สึกหรอเร็วที่สุด |
| ราง | แบบรางคู่ ปรับแต่งได้ | การควบคุมแยกอิสระ | ลดเวลารอ |
| วิชัน | การรับรู้ตำแหน่งและการชดเชยอัตโนมัติ | การวัดความสูงด้วยเลเซอร์แบบไม่สัมผัส | — |
| ซอฟต์แวร์ควบคุม | UFD / IEM หลายภาษา | รหัสผ่านผู้ดูแลระบบ 12345678 | การเขียนโปรแกรมที่ง่าย |
| น้ำหนักเครื่อง | ระดับ ~1000 kg | ขนาดตามรุ่น | ซีรีส์ AT-D450 / D900C / D1200 |
สภาพเข็ม/วาล์ว แรงดันลม และความเร็วการเคลื่อนที่ เป็นตัวกำหนดคุณภาพของจุด หากจุดไม่สม่ำเสมอ ให้ตรวจแหวนซีลก่อน จากนั้นตรวจความเสถียรของลม แล้วจึงตรวจระยะเวลาเปิดวาล์ว พันธมิตรสายการผลิต: คู่มือ L5, คู่มือ M8.
เข็มที่อุดตันทำให้ของเหลวสูญเปล่าและการจ่ายกาวขาดช่วง ให้ไล่ลม (Purge) ก่อนเริ่มแบตช์แรก และตั้งค่าบำรุงรักษาหัวจ่ายอัตโนมัติหลังแผงวงจรพิมพ์ (PCB) แต่ละแผง (ขั้นตอนที่ 6) เพื่อป้องกันการอุดตัน
เมื่อแผงวงจรเข้ามาถึงแต่ไม่เริ่มจ่ายกาว ให้ตรวจเซ็นเซอร์แสงกำหนดตำแหน่ง การตั้งค่าตัวขยายสัญญาณดิจิทัล และสัญญาณ IO ก่อนที่จะสงสัยที่ตัววาล์ว
โหมด Flight ช่วยลดระยะเวลารอบการผลิต แต่ใช้ได้เฉพาะกับรูปแบบจุดที่สม่ำเสมอ — จุดสุดท้ายของแต่ละแถวต้องจัดกลุ่มในโหมดคอลัมน์ มิฉะนั้นเครื่องจะข้ามจุดไป
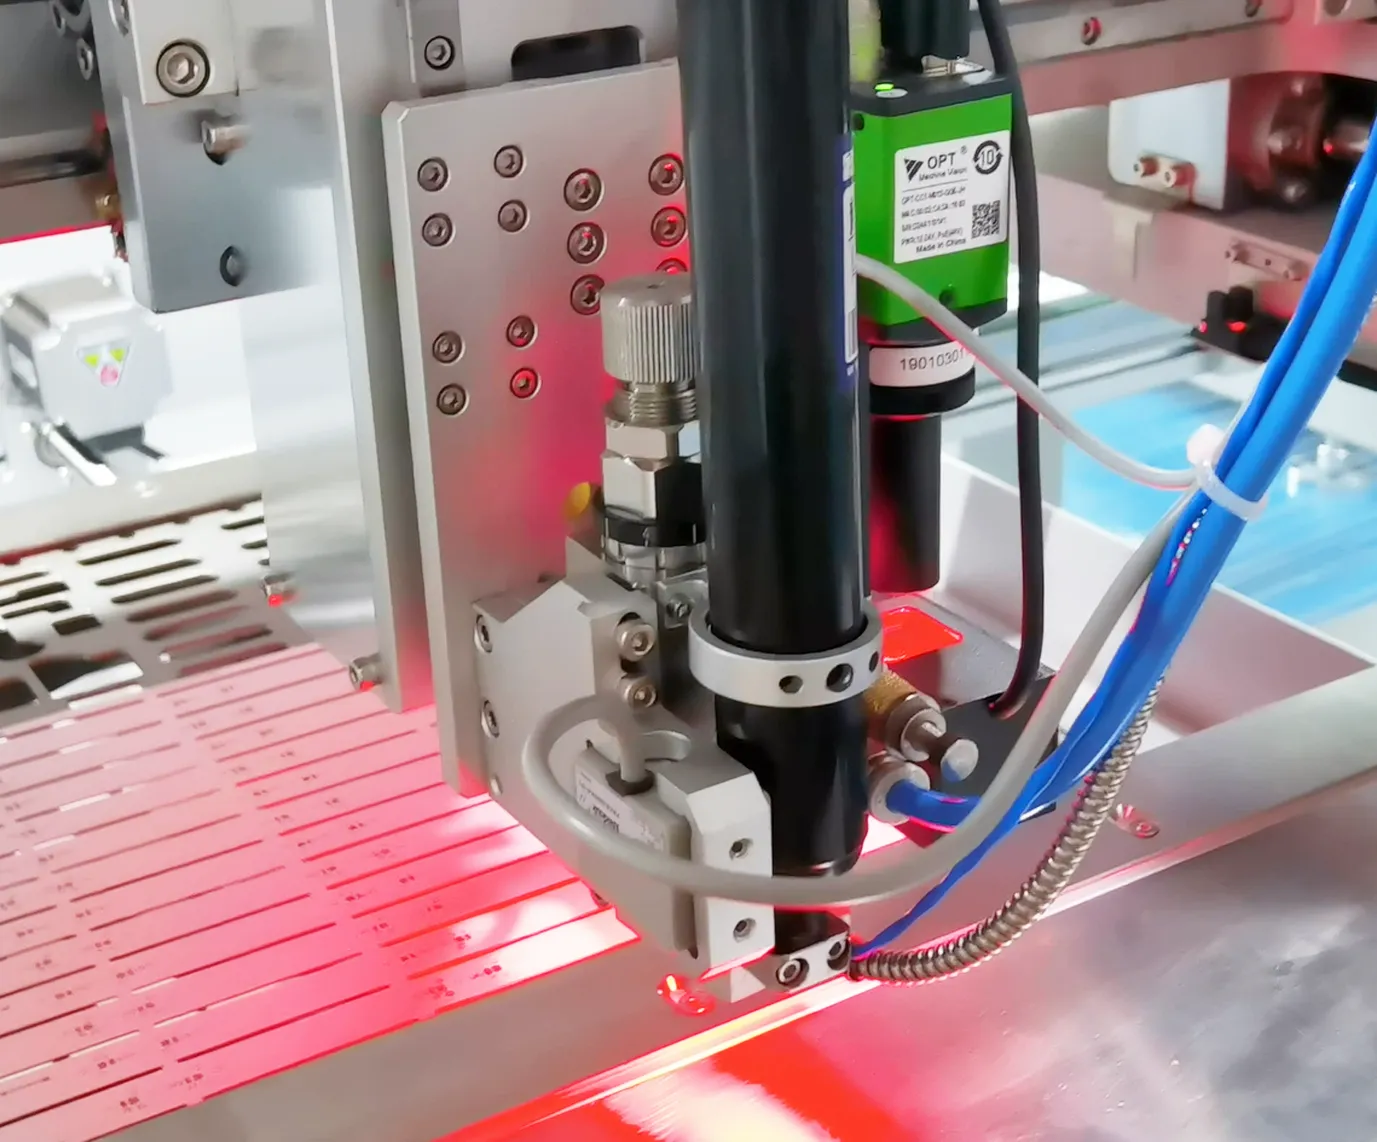 ที่เกี่ยวข้องเครื่องจ่ายกาว JH-D900เครื่องจ่ายกาวความเร็วสูงพร้อมการเคลื่อนที่สามแกนแบบแม่นยำ หัวจ่ายแบบ jet และรางคู่ — สูงสุด 3000 Hzดูสินค้า →
 ที่เกี่ยวข้องเครื่องพิมพ์ครีมบัดกรี (Solder Paste Printer) JHIMS M8เครื่องพิมพ์ครีมบัดกรี (Solder Paste Printer) แบบอัตโนมัติเต็มรูปแบบพร้อมระบบวิชันสำหรับแผงขนาดใหญ่ — จัดตำแหน่งด้วย CCD (±0.01mm) และตรวจสอบ 2Dดูสินค้า →
 ที่เกี่ยวข้องเครื่องพิมพ์ครีมบัดกรี (Solder Paste Printer) JHIMS L5เครื่องพิมพ์ครีมบัดกรี (Solder Paste Printer) แบบวิชันอัตโนมัติเต็มรูปแบบ ความแม่นยำ ±0.025mm พร้อมการตรวจ 2D ในตัวดูสินค้า →
 ที่เกี่ยวข้องเครื่อง Laser Marking แบบ UV รุ่น JHIMS R6-Uเครื่องยิงเลเซอร์ UV 355nm สำหรับการตรวจสอบย้อนกลับของ PCB — ยิงรหัส QR&Data Matrix ได้ที่ความเร็วสูงดูสินค้า →
 ที่เกี่ยวข้องJHIMS S630 3D SPI (เครื่องตรวจสอบครีมบัดกรี)การตรวจครีมบัดกรีแบบ 3D สำหรับสายการผลิต SMT ตรวจจับข้อบกพร่องด้านปริมาตร ความสูง และพื้นที่ ก่อนเข้าสู่เตาอบรีโฟลว์ (Reflow Oven)ดูสินค้า →
 ที่เกี่ยวข้องเตาอบรีโฟลว์ (Reflow Oven) JHIMS R10การบัดกรีแบบรีโฟลว์ด้วยลมร้อนไร้สารตะกั่วสำหรับสายการผลิต SMT — 20 โซนทำความร้อน อุณหภูมิสูงสุดถึง 300°Cดูสินค้า →
 คู่มือคู่มือเครื่องพิมพ์ครีมบัดกรี L5คู่มือวิดีโอทีละขั้นตอนสำหรับการใช้งานเครื่องพิมพ์ครีมบัดกรี JHIMS L5อ่านบทความ →
 คู่มือคู่มือเครื่องพิมพ์ครีมบัดกรี M8คู่มือวิดีโอทีละขั้นตอนสำหรับการใช้งานเครื่องพิมพ์ครีมบัดกรี JHIMS M8อ่านบทความ →
 คู่มือคู่มือเครื่อง Laser Marking UV รุ่น R6-Uคู่มือวิดีโอ 9 ขั้นตอน: การติดตั้ง การสอบเทียบเลเซอร์ ขั้นตอนการยิงรหัส QR และการแก้ไขปัญหาอ่านบทความ →
 กรณีศึกษากรณีศึกษาเครื่องพิมพ์ครีมบัดกรี M8โรงงาน LED ในซาอุดีอาระเบียใช้ JHIMS M8 พิมพ์แผง mini-LED อย่างไรอ่านบทความ →
 คู่มือคู่มือการแก้ไขปัญหาฟีดเดอร์ (Feeder) เลนส์ DPS-2ปัญหา 5 ข้อที่พบบ่อยของฟีดเดอร์ (Feeder) เลนส์ เรียงตามความน่าจะเป็น พร้อมวิธีแก้ทีละขั้น — ส่วนใหญ่แก้เสร็จภายในไม่ถึง 10 นาทีอ่านบทความ →
 การสนับสนุนการสนับสนุนทางเทคนิคการฝึกอบรม การวินิจฉัยทางไกล และการจัดส่งอะไหล่สำหรับสายการผลิต JHIMS ของท่านอ่านบทความ →
ติดต่อวิศวกรของเราเพื่อรับการประเมินฟรี ตอบกลับครั้งแรกภายใน 12 ชั่วโมงทำการ (จ.–ส. 09:00–23:00 ตามเวลามาตรฐานจีน UTC+8)















