Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00

Poznaj maszynę dozującą JHIMS D900 do szybkiego montażu powierzchniowego dzięki 11 stopniowym samouczkom wideo — od podłączenia zasilania i podstawowej obsługi po produkcję PCB.

Poznaj JHIMS D900 maszynę dozującą w 11 krótkich samouczkach wideo — odbiór maszyny, podłączenie zasilania i powietrza, programowanie, konserwacja dyszy i zaworu oraz tryby produkcji.
Kliknij dowolny krok, aby otworzyć film instruktażowy. Główny odtwarzacz powyżej pokazuje pełną sekwencję 11 kroków — kliknij krok, aby odtworzyć go w tym miejscu.
Najpierw obejrzyj ten film: co robić, gdy JHIMS D900 maszyna dotrze, aby została prawidłowo uruchomiona.
Podłącz przewód zasilania i przewód powietrza, następnie ustaw przełączniki dla zasilania, powietrza i szerokości PCB. Film omawia także silnik serwo, oświetlenie, kontrolę temperatury zaworu i ciśnienie w zbiorniku kleju (0,10–0,40 MPa).
Poznaj krok po kroku proces obsługi dozownika JHIMS D900 — od interfejsu głównego i wyboru programu po bezpieczne wykonanie zadania dozowania.
Poznaj zaawansowane ustawienia i wskazówki operacyjne pozwalające zoptymalizować wydajność: prędkość ruchu, czas otwarcia i zamknięcia zaworu, kontrolę grzania oraz kalibrację położenia zaworu za pomocą platformy korekcyjnej.
Zaprogramuj D900 do pracy w trybie produkcji PCB: widoki inżynierskie do segmentacji, widoki robocze dla paneli, widoki trajektorii dla punktu, linii i łuku (hasło administratora 12345678). Więcej: baza wiedzy o dozownikach.
Skonfiguruj i przeprowadź konserwację dyszy, aby zapobiec zatorom i zapewnić płynną pracę. Ustaw automatyczne zadania konserwacji dyszy po każdej płytce PCB, aby utrzymać optymalną wydajność.
Zapoznaj się z interfejsem oprogramowania maszyny, w tym z kluczowymi parametrami i funkcjami dozowania kleju oraz funkcjami bezpieczeństwa, z obsługą wielu języków.
Poznaj budowę, demontaż i zasadę działania zaworu dozującego, w tym wskazówki konserwacji zapewniające precyzyjne dozowanie kleju.
Postępuj zgodnie z instrukcjami, aby ostrożnie zdemontować, wyczyścić i ponownie złożyć zawór dozujący — to zapobiega problemom i zapewnia długą żywotność.
Poznaj metody regulacji i konserwacji zaworu dozującego, w tym regulację ciśnienia powietrza i temperatury, aby utrzymać maszynę w szczytowej formie.
W przypadku rzadko używanych programów produkcyjnych: ustaw punkty i linie kleju, wybierz tryb linii prostej, okręgu lub półokręgu, dostosuj ilość kleju i szerokość linii oraz użyj trybu lotu, aby zwiększyć prędkość.
Dozowanie to powtarzalność na poziomie miligramów — ten sam punkt lub linia, w tym samym miejscu, cykl po cyklu. Zależy to od lepkości płynu, ciśnienia dozowania i prędkości głowicy oraz czystej drogi od zbiornika do końcówki.
| Objaw | Prawdopodobna przyczyna | Prawdopodobieństwo | Działanie korygujące |
|---|---|---|---|
| Brak przepływu płynu | Igła zablokowana zaschniętą pozostałością | 40% | Wykonaj przedmuch; jeśli igła jest zablokowana, wyczyść ją rozpuszczalnikiem |
| Brak przepływu płynu | Przewód powietrza odłączony / reduktor zamknięty | 15% | Sprawdź powietrze 0,4–0,6 MPa |
| Nierówna wielkość punktu | Zużyty pierścień uszczelniający | 25% | Wymień pierścień uszczelniający (najszybciej zużywający się element) |
| Nierówna wielkość punktu | Wahania ciśnienia powietrza | 10% | Sprawdź osuszacz sprężarki i reduktor |
| Naciąganie kleju / krople satelitowe | Zbyt niskie wycofanie igły lub zbyt długi czas otwarcia zaworu | 20% | Zwiększ wysokość wycofania; skróć czas otwarcia |
| Brak przepływu płynu | Igła zablokowana zaschniętą pozostałością | – | Wykonaj przedmuch; jeśli igła jest zablokowana, wyczyść ją rozpuszczalnikiem |
| Brak przepływu płynu | Przewód powietrza odłączony lub reduktor zamknięty | – | Sprawdź powietrze 0,5–0,7 MPa |
| Nierówna wielkość punktu | Zużyty pierścień uszczelniający | – | Wymień pierścień uszczelniający (najszybciej zużywający się element) |
| Nierówna wielkość punktu | Wahania ciśnienia powietrza | – | Sprawdź osuszacz sprężarki i reduktor |
| Naciąganie kleju / krople satelitowe | Zbyt niskie wycofanie igły lub zbyt długi czas otwarcia zaworu | – | Zwiększ wysokość wycofania; skróć czas otwarcia |
| Brak dozowania po przybyciu płytki | Czujnik fotoelektryczny pozycjonowania zablokowany lub zabrudzony | – | Sprawdź czujnik; usuń klej pokrywający głowicę czujnika |
| Brak dozowania po przybyciu płytki | Nieprawidłowe ustawienia wzmacniacza cyfrowego | – | Sprawdź poziom sygnału zielonego; ustaw na minimum |
| Brak dozowania po przybyciu płytki | Brak sygnału IO | – | Sprawdź sygnał punktu IO w oprogramowaniu |
| Kamera pozycjonująca nie działa | Kamera wyłączona w oprogramowaniu | – | Włącz funkcję kamery w ustawieniach oprogramowania |
| Kamera pozycjonująca nie działa | Poluzowany lub uszkodzony przewód kamery | – | Podłącz ponownie lub wymień przewód kamery |
| Automatyczna korekcja wysokości nie działa | Punkt korekcji wysokości zabrudzony | – | Wyczyść powierzchnię punktu korekcyjnego |
| Automatyczna korekcja wysokości nie działa | Uszkodzony przewód danych | – | Sprawdź i wymień przewód połączenia danych |
| Zawór nie dozuje | Pusty zbiornik kleju | – | Uzupełnij klej; sprawdź ciśnienie w zbiorniku 0,10–0,40 MPa |
| Zawór nie dozuje | Zawór zatkany | – | Zdemontuj i wyczyść zawór (krok 9) |
| Pominięte punkty w trybie lotu | Punkt na końcu rzędu niezgrupowany w trybie kolumnowym | – | Sprawdź grupowanie kolumn dla każdego rzędu trybu lotu |
| Dryf po konserwacji | Położenie zaworu nie zostało ponownie skalibrowane | – | Wykonaj korekcję zaworu; wyrównaj krzyż do środka punktu |
| Częstotliwość | Czynność | Metoda |
|---|---|---|
| Codziennie | Sprawdź ciśnienie powietrza i poziom płynu; przedmuchaj dyszę przed pierwszą partią. | Manometr reduktora + 3 s próbnego dozowania |
| Codziennie | Utrzymuj strefę dozowania w czystości; natychmiast wycieraj rozlany płyn. | Ściereczka bezpyłowa |
| Co tydzień | Smaruj wszystkie kluczowe ruchome części (śruby kulowe, prowadnice). | Olej smarowy |
| Co tydzień | Wyczyść zewnętrzną część dyszy i gniazdo zaworu. | Miękka ściereczka + IPA |
| Co miesiąc | Sprawdź śruby mocujące ruchomych części; dokręć, jeśli są poluzowane. | Zestaw kluczy |
| Okresowo | Przetrzyj obiektyw kamery pozycjonującej czystą ściereczką bezpyłową. | Ściereczka bezpyłowa |
| Okresy przestoju | Spuść cały klej z tuby i wyczyść pistolet do kleju, aby zapobiec zatykaniu. | Rozpuszczalnik |
| Wyłączanie maszyny | Zatrzymanie przez oprogramowanie → zamknięcie oprogramowania → wyłączenie komputera → przycisk stop → wyłączenie wyłącznika głównego → odłączenie zasilania → reduktor na 0 psi → zamknięcie dopływu powietrza. | — |
| Parametr | Polecane | Dopuszczalny zakres | Uwagi |
|---|---|---|---|
| Zasilanie powietrzem | 0,5 – 0,7 MPa (5,0–7,0 kgf/cm²) | Suche powietrze, punkt rosy ≤ -17 °C | Zgodnie z instrukcją obsługi |
| Ciśnienie w zbiorniku kleju | 0,10 – 0,40 MPa | Regulować w zależności od medium | Zbyt wysokie pogarsza dozowanie |
| Częstotliwość dozowania | Do 3 000 Hz | Zależy od medium i dyszy | Produkcja wysokowydajna |
| Temperatura pracy | od +10 °C do +30 °C | Wilgotność ≤ 50 % RH (35 °C) | Transport: od -10 do +60 °C |
| Układ ruchu | Trzyosiowe śruby kulowe + silniki serwo | — | Stabilna platforma do pracy z dużą prędkością |
| Zawór jettingowy | Własna konstrukcja (IP) | Wymienny pierścień uszczelniający | Najszybciej zużywający się element |
| Tor transportowy | Konfiguracja dwutorowa | Niezależne sterowanie | Skraca czas oczekiwania |
| System wizyjny | Automatyczne rozpoznawanie pozycji i kompensacja | Bezdotykowy pomiar wysokości laserem | — |
| Oprogramowanie sterujące | UFD / IEM, wersje wielojęzyczne | Hasło administratora 12345678 | Proste programowanie |
| Masa maszyny | Klasa ~1 000 kg | Wymiary w zależności od modelu | Seria AT-D450 / D900C / D1200 |
Stan dyszy i zaworu, ciśnienie powietrza oraz prędkość ruchu decydują o jakości punktu. Jeśli punkty są nierówne, sprawdź najpierw pierścień uszczelniający, potem stabilność ciśnienia powietrza, a na końcu czas otwarcia zaworu. Partnerzy linii: Przewodnik L5, Przewodnik M8.
Zatkana dysza marnuje medium i powoduje pomijanie dozowania. Przed pierwszą partią wykonaj przedmuch, a po każdej płytce PCB uruchamiaj automatyczną konserwację dyszy (krok 6), aby zapobiec zatorom.
Jeśli płytka dojeżdża, ale dozowanie się nie rozpoczyna, sprawdź fotoelektryczny czujnik pozycjonowania, ustawienia wzmacniacza cyfrowego i sygnał IO, zanim zaczniesz podejrzewać sam zawór.
Tryb flight skraca czas cyklu, ale tylko przy regularnych wzorach punktów — ostatni punkt każdego rzędu musi być zgrupowany w trybie kolumnowym, inaczej maszyna pomija punkty.
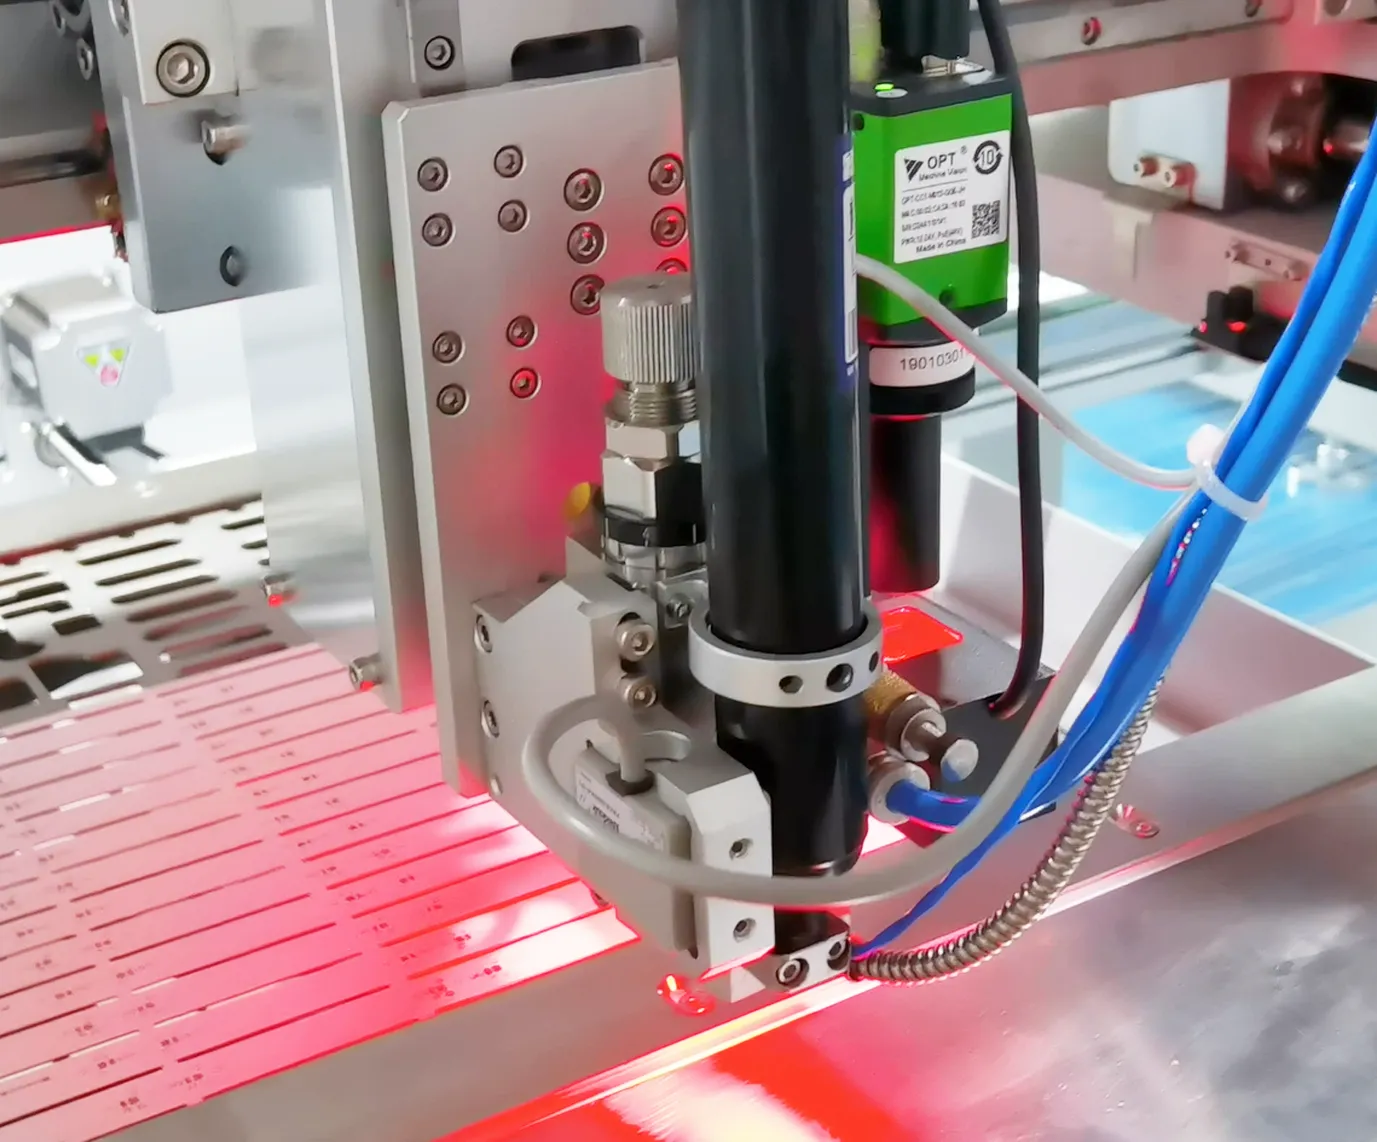 PowiązaneDozownik kleju JH-D900Wysokowydajna maszyna dozująca z precyzyjnym układem trójosiowym, zaworem jettingowym i podwójnym torem — do 3 000 Hz.Zobacz produkt →
 PowiązaneDrukarka pasty lutowniczej JHIMS M8W pełni automatyczna drukarka pasty lutowniczej z systemem wizyjnym do większych płytek — wyrównanie CCD (±0,01 mm) i inspekcja 2D.Zobacz produkt →
 PowiązaneDrukarka pasty lutowniczej JHIMS L5W pełni automatyczna drukarka pasty lutowniczej z systemem wizyjnym, dokładność ±0,025 mm i zintegrowana inspekcja 2D.Zobacz produkt →
 PowiązaneLaserowa maszyna znakująca UV JHIMS R6-ULaser UV 355 nm do identyfikowalności PCB — kody QR i Data Matrix przy dużej wydajności.Zobacz produkt →
 PowiązaneJHIMS S630 3D SPITrójwymiarowa inspekcja pasty lutowniczej (SPI) dla linii montażu powierzchniowego (SMT) — wykrywa wady objętości, wysokości i powierzchni przed lutowaniem rozpływowym.Zobacz produkt →
 PowiązanePiec rozpływowy JHIMS R10Bezolowiowe lutowanie rozpływowe gorącym powietrzem dla linii montażu powierzchniowego (SMT) — 20 stref grzewczych, szczyt do 300 °C.Zobacz produkt →
 PrzewodnikPrzewodnik po drukarce pasty lutowniczej L5Przewodnik wideo krok po kroku po obsłudze drukarki pasty lutowniczej JHIMS L5.Przeczytaj artykuł →
 PrzewodnikPrzewodnik po drukarce pasty lutowniczej M8Przewodnik wideo krok po kroku po obsłudze drukarki pasty lutowniczej JHIMS M8.Przeczytaj artykuł →
 PrzewodnikPrzewodnik po laserowej maszynie znakującej UV R6-UPrzewodnik wideo w 9 krokach: instalacja, kalibracja lasera, znakowanie kodów QR i rozwiązywanie problemów.Przeczytaj artykuł →
 Studium przypadkuStudium przypadku drukarki pasty lutowniczej M8Jak saudyjski zakład LED wykorzystuje JHIMS M8 do drukowania płytek mini-LED.Przeczytaj artykuł →
 PrzewodnikPrzewodnik usuwania usterek podajnika soczewek DPS-25 typowych problemów z podajnikiem soczewek uszeregowanych według prawdopodobieństwa, z rozwiązaniami krok po kroku — większość udaje się usunąć w mniej niż 10 minut.Przeczytaj artykuł →
 WsparcieWsparcie techniczneSzkolenia, diagnostyka zdalna i wysyłka części zamiennych dla Twojej linii JHIMS.Przeczytaj artykuł →
Skontaktuj się z naszymi inżynierami i otrzymaj bezpłatną ocenę — pierwsza odpowiedź w ciągu 12 godzin roboczych (pon.–sob., 09:00–23:00 czasu standardowego Chin, UTC+8).















