Адрес
Корпус A1, промышленный парк Runteng, ул. Сишань, 4, община Лунтэн, подрайон Шиянь, район Баоань, Шэньчжэнь 518000, Китай
Часы работы
Понедельник – пятница: 7:00–19:00
Выходные: 10:00–17:00
Адрес
Корпус A1, промышленный парк Runteng, ул. Сишань, 4, община Лунтэн, подрайон Шиянь, район Баоань, Шэньчжэнь 518000, Китай
Часы работы
Понедельник – пятница: 7:00–19:00
Выходные: 10:00–17:00

Освойте высокоскоростной дозатор JHIMS D900 для SMT с помощью 11 последовательных видеоуроков — от подключения питания и базовых операций до производства печатных плат p.

Освойте JHIMS D900 дозатор в 11 коротких видеоуроков — приёмка машины, подключение питания и воздуха, программирование, обслуживание сопла и клапана, режимы производства.
Нажмите на любой шаг, чтобы открыть соответствующее обучающее видео. Основной плеер выше показывает всю последовательность из 11 шагов — нажмите на шаг, чтобы воспроизвести его на месте.
Сначала посмотрите это видео: что делать, когда JHIMS D900 прибудет, чтобы станок был включён правильно.
Подключите кабель питания и пневмолинию, затем установите переключатели для питание, воздух и ширина платы. В видео также рассмотрены серводвигатель, освещение, регулировка температуры клапана и давление в бочке с клеем (0,10–0,40 МПа).
Изучите пошаговый порядок эффективной работы на дозаторе JHIMS D900 — от главного интерфейса и выбора программы до безопасного выполнения задания на дозирование.
Изучите расширенные настройки и практические рекомендации для оптимизации работы: скорость перемещения, время открытия и закрытия клапана, регулирование нагрева и калибровка положения клапана с помощью платформы коррекции.
Запрограммируйте D900 на Режим производства печатных плат: инженерные виды для сегментации, рабочие виды для панелей, виды траектории для точки/линии/дуги (пароль администратора 12345678). Далее: база знаний по дозаторам.
Настройте и выполняйте обслуживание сопла, чтобы предотвращать засоры и обеспечивать стабильную работу. Задайте автоматические задачи обслуживания сопла после каждой печатной платы для поддержания оптимальной работы.
Ознакомьтесь с интерфейсом программного обеспечения машины: ключевые параметры и функции дозирования клея, функции безопасности, многоязычная поддержка.
Изучите устройство, разборку и принцип работы дозирующего клапана, а также рекомендации по обслуживанию для точного дозирования клея.
Следуйте инструкции, чтобы аккуратно разобрать, очистить и собрать дозирующий клапан — это предотвращает проблемы и продлевает срок службы.
Изучите методы отладки и обслуживания дозирующего клапана, включая регулировку давления воздуха и температуры, чтобы поддерживать машину на пике работоспособности.
Для редких производственных программ: задайте клеевые точки и линии, выберите режимы «прямая», «круг» или «полукруг», отрегулируйте количество клея и ширину линии и используйте режим полёта для скорости.
Дозирование — это повторяемости на уровне миллиграмма — та же точка или линия, в том же месте, цикл за циклом. Это зависит от вязкости жидкости, давления дозирования и скорости перемещения головки, а также от чистоты канала от резервуара до сопла.
| Симптом | Вероятная причина | Вероятность | Исправление |
|---|---|---|---|
| Нет потока жидкости | Игла забита застывшими остатками | 40% | Выполните продувку; если проход заблокирован, очистите иглу растворителем |
| Нет потока жидкости | Отсоединена пневмолиния / закрыт регулятор | 15% | Проверьте давление воздуха 0,4–0,6 МПа |
| Нестабильный размер точки | Износ уплотнительного кольца | 25% | Замените уплотнительное кольцо (самая быстроизнашиваемая деталь) |
| Нестабильный размер точки | Колебания давления воздуха | 10% | Проверьте осушитель компрессора и регулятор |
| Образование нитей / капли-спутники | Слишком низкий отвод иглы или длительное время открытия клапана | 20% | Увеличьте высоту отвода; сократите время открытия |
| Нет потока жидкости | Игла забита застывшими остатками | – | Выполните продувку; если проход заблокирован, очистите иглу растворителем |
| Нет потока жидкости | Отсоединена пневмолиния или закрыт регулятор | – | Проверьте давление воздуха 0,5–0,7 МПа |
| Нестабильный размер точки | Износ уплотнительного кольца | – | Замените уплотнительное кольцо (самая быстроизнашиваемая деталь) |
| Нестабильный размер точки | Колебания давления воздуха | – | Проверьте осушитель компрессора и регулятор |
| Образование нитей / капли-спутники | Слишком низкий отвод иглы или длительное время открытия клапана | – | Увеличьте высоту отвода; сократите время открытия |
| Клей не наносится при поступлении платы | Оптический датчик позиционирования загрязнён или перекрыт | – | Проверьте датчик; удалите клей с головки датчика |
| Клей не наносится при поступлении платы | Неверные настройки цифрового усилителя | – | Проверьте уровень зелёного сигнала; настройте на минимум |
| Клей не наносится при поступлении платы | Отсутствует сигнал IO | – | Проверьте сигнал точки IO в программе |
| Камера позиционирования не работает | Камера отключена в программе | – | Включите функцию камеры в настройках программы |
| Камера позиционирования не работает | Кабель камеры ослаблен или повреждён | – | Переподключите или замените кабель камеры |
| Автоматическая коррекция высоты не работает | Точка коррекции высоты загрязнена | – | Очистите поверхность точки коррекции |
| Автоматическая коррекция высоты не работает | Кабель передачи данных повреждён | – | Проверьте и замените кабель передачи данных |
| Клапан не дозирует | Картридж с клеем пуст | – | Долейте клей; проверьте давление в картридже 0,10–0,40 МПа |
| Клапан не дозирует | Клапан засорён | – | Разберите и очистите клапан (шаг 9) |
| Пропуски точек в режиме полёта | Конечная точка строки не сгруппирована в режиме колонок | – | Проверьте группировку колонок для каждого ряда полёта |
| Дрейф после обслуживания | Положение клапана не откалибровано заново | – | Запустите коррекцию клапана; совместите перекрестие с центром точки |
| Частота | Задача | Метод |
|---|---|---|
| Ежедневно | Проверьте давление воздуха и уровень материала; продуйте сопло перед первой партией. | Манометр регулятора + тестовый дозирующий цикл 3 с |
| Ежедневно | Содержите зону дозирования в чистоте; сразу вытирайте пролитый материал. | Безворсовая ткань |
| Еженедельно | Смазывайте все ключевые подвижные части (шарико-винтовые передачи, направляющие). | Смазочное масло |
| Еженедельно | Очистите наружную поверхность сопла и седло клапана. | Мягкая ткань + изопропиловый спирт |
| Ежемесячно | Проверьте крепёжные винты подвижных частей; подтяните при ослаблении. | Набор гаечных ключей |
| Периодически | Протирайте объектив камеры позиционирования чистой безворсовой тканью. | Безворсовая ткань |
| Периоды простоя | Слейте весь клей из тубы и очистите клеевой пистолет, чтобы избежать засорения. | Растворитель |
| Выключение | Остановка через ПО → закрыть ПО → выключить ПК → кнопка «Стоп» → вводной автомат ВЫКЛ → отключить питание → редуктор давления на 0 psi → закрыть воздух. | — |
| Параметр | Рекомендуется | Допустимый диапазон | Примечания |
|---|---|---|---|
| Подача воздуха | 0,5 – 0,7 МПа (5,0–7,0 кгс/см²) | Сухой воздух, точка росы ≤ -17 °C | Согласно руководству пользователя |
| Давление в картридже клея | 0,10 – 0,40 МПа | Настраивается под каждый материал | Слишком высокое влияет на дозирование |
| Частота дозирования | До 3000 Гц | Зависит от жидкости & иглы | Высокоскоростное производство |
| Рабочая температура | от +10 °C до +30 °C | Влажность ≤50 %RH (35 °C) | Транспортировка: от -10 до +60 °C |
| Система перемещений | ШВП по трём осям + серводвигатели | — | Стабильная высокоскоростная платформа |
| Струйный клапан | Собственная разработка (интеллектуальная собственность) | Сменное уплотнительное кольцо | Самая быстроизнашиваемая деталь |
| Отследить | Двухдорожечная, конфигурируемая | Независимое управление | Сокращает время ожидания |
| Зрение | Автоматическое распознавание положения & компенсация | Бесконтактное лазерное измерение высоты | — |
| Программное обеспечение управления | UFD / IEM, многоязычный | Пароль администратора 12345678 | Простое программирование |
| Масса установки | класс ~1000 кг | Габариты по моделям | серия AT-D450 / D900C / D1200 |
Состояние иглы/клапана, давление воздуха и скорость перемещения определяют качество точки. Если точки нестабильны, сначала проверьте уплотнительное кольцо, затем стабильность давления воздуха, затем время открытия клапана. Партнёры по линии: Руководство по L5, Руководство по M8.
Засорённая игла расходует материал впустую и приводит к пропускам дозирования. Перед первой партией выполните продувку и настройте автоматическое обслуживание сопла после каждой печатной платы (шаг 6), чтобы предотвратить засоры.
Если плата пришла, но дозирование не начинается, проверьте фотоэлектрический датчик позиционирования, настройки цифрового усилителя и сигнал ввода-вывода, прежде чем подозревать сам клапан.
Режим полёта сокращает время цикла, но только для регулярных точечных рисунков — конечная точка каждого ряда должна быть сгруппирована в режиме колонок, иначе машина пропускает точки.
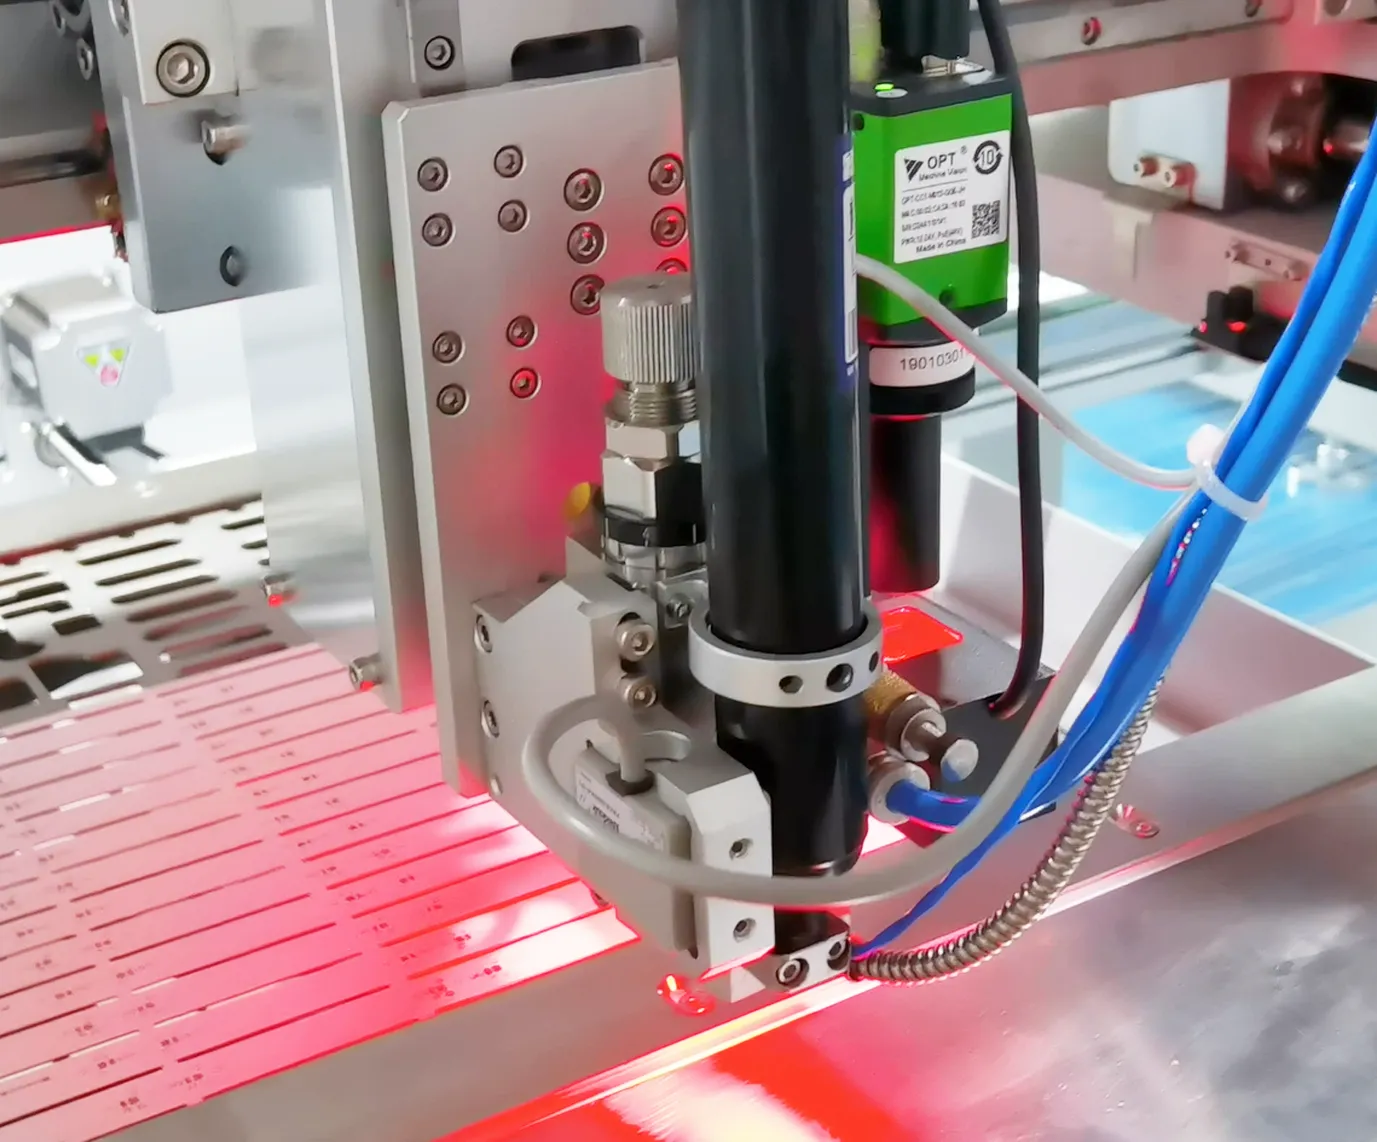 ПохожиеДозатор клея JH-D900Высокоскоростной дозатор с прецизионным трёхосевым позиционированием, струйным клапаном и двумя дорожками — до 3000 Гц.Смотреть товар →
 ПохожиеТрафаретный принтер JHIMS M8Полностью автоматический трафаретный принтер с техническим зрением для крупных плат — совмещение по CCD (±0,01 мм) и 2D-инспекция.Смотреть товар →
 ПохожиеТрафаретный принтер JHIMS L5Полностью автоматический трафаретный принтер с техническим зрением, точность ±0,025 мм и встроенная 2D-инспекция.Смотреть товар →
 ПохожиеУстановка лазерной маркировки JHIMS R6-U UVУФ-маркер 355 нм для прослеживаемости печатных плат — коды QR и Data Matrix при высокой производительности.Смотреть товар →
 ПохожиеJHIMS S630 3D SPI3D-инспекция паяльной пасты для линий SMT — выявляет дефекты объёма, высоты и площади до оплавления.Смотреть товар →
 ПохожиеПечь оплавления JHIMS R10Бесвинцовая пайка оплавлением в горячем воздухе для линий SMT — 20 зон нагрева, пик до 300°C.Смотреть товар →
 РуководствоРуководство по трафаретному принтеру L5Пошаговое видеоруководство по работе с трафаретным принтером JHIMS L5.Читать статью →
 РуководствоРуководство по трафаретному принтеру M8Пошаговое видеоруководство по работе с трафаретным принтером JHIMS M8.Читать статью →
 РуководствоРуководство по УФ-лазерному маркеру R6-UВидеоруководство из 9 шагов: монтаж, калибровка лазера, процесс маркировки QR и устранение неполадок.Читать статью →
 Пример внедренияПример внедрения принтера M8Как светодиодный завод в Саудовской Аравии использует JHIMS M8 для печати плат mini-LED.Читать статью →
 РуководствоРуководство по устранению неполадок питателя линз DPS-25 типичных проблем питателя линз по убыванию вероятности с пошаговыми решениями — большинство устраняется менее чем за 10 минут.Читать статью →
 ПоддержкаТехническая поддержкаОбучение, удалённая диагностика и отправка запчастей для вашей линии JHIMS.Читать статью →
Свяжитесь с нашими инженерами для бесплатной оценки: первый ответ в течение 12 рабочих часов (пн–сб, 09:00–23:00 по китайскому стандартному времени, UTC+8).















