العنوان
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
ساعات العمل
الاثنين إلى الجمعة: 7 صباحًا – 7 مساءً
عطلة نهاية الأسبوع: 10 صباحًا – 5 مساءً
العنوان
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
ساعات العمل
الاثنين إلى الجمعة: 7 صباحًا – 7 مساءً
عطلة نهاية الأسبوع: 10 صباحًا – 5 مساءً

أتقن ماكينة التوزيع SMT عالية السرعة JHIMS D900 عبر 11 درس فيديو تدريجيًا — من توصيل الطاقة والتشغيل الأساسي إلى إنتاج PCB p.

أتقن JHIMS D900 ماكينة التوزيع في 11 فيديو تعليميًا قصيرًا — استلام الماكينة، وتوصيلات الطاقة والهواء، والبرمجة، وصيانة فوهات الشفط والصمامات، وأوضاع الإنتاج.
انقر على أي خطوة لفتح فيديو الشرح الخاص بها. يعرض المشغل الرئيسي أعلاه تسلسل الخطوات الـ 11 كاملاً — انقر على خطوة لتشغيلها في مكانها.
شاهد هذا الفيديو أولًا: ما يجب فعله عندما JHIMS D900 يصل، حتى تُشغّل الماكينة بشكل صحيح.
وصّل كابل الطاقة وأنبوب الهواء، ثم اضبط المفاتيح على الطاقة والهواء وعرض لوحة PCB. ويغطي الفيديو أيضًا محرك السيرفو والإضاءة والتحكم في درجة حرارة الصمام وضغط أسطوانة الغراء (0.10–0.40 MPa).
تعرّف على العملية خطوة بخطوة لتشغيل ماكينة التوزيع JHIMS D900 بفعالية — من الواجهة الرئيسية واختيار البرنامج إلى تنفيذ مهمة توزيع بأمان.
استكشف الإعدادات المتقدمة والنصائح التشغيلية لتحسين الأداء: سرعة التشغيل، وزمن فتح/إغلاق الصمام، والتحكم في التسخين، ومعايرة موضع الصمام باستخدام منصة التصحيح.
برمجة D900 لـ وضع إنتاج PCB: عروض هندسية للتقسيم، وعروض عمل للوحات المجمّعة، وعروض مسارات للنقطة/الخط/القوس (كلمة مرور المسؤول 12345678). المزيد: قاعدة معارف ماكينة التوزيع.
اضبط صيانة فوهة الشفط ونفّذها لمنع الانسدادات وضمان تشغيل سلس. وأنشئ مهام صيانة أوتوماتيكية لفوهة الشفط بعد كل لوحة PCB للحفاظ على أفضل أداء.
تعرّف على واجهة برنامج الماكينة، بما في ذلك المعايير والوظائف الرئيسية لتوزيع الغراء وميزات السلامة، مع دعم متعدد اللغات.
تعرّف على تركيب صمام التوزيع وفكّه ومبدأ عمله، بما في ذلك نصائح الصيانة لتوزيع الغراء بدقة.
اتبع التعليمات لتفكيك صمام التوزيع وتنظيفه وإعادة تجميعه بعناية، لتجنّب المشكلات وضمان طول العمر التشغيلي.
تعرّف على طرق تنقيح صمام التوزيع وصيانته، بما في ذلك ضبط ضغط الهواء ودرجة الحرارة، للحفاظ على أداء الماكينة في أفضل حالاته.
لبرامج الإنتاج غير المتكررة: اضبط نقاط وخطوط الغراء، اختر أوضاع الخط المستقيم أو الدائرة أو نصف الدائرة، واضبط كمية الغراء وعرض الخط، واستخدم وضع الطيران للسرعة.
التوزيع هو تكرارية على مستوى المليغرام — النقطة أو الخط نفسه، في الموضع نفسه، دورة بعد دورة. ويعتمد ذلك على لزوجة السائل، وضغط التوزيع، وسرعة الرأس، ومسار نظيف من الوعاء إلى الطرف.
| العَرَض | السبب المحتمل | الاحتمالية | التصحيح |
|---|---|---|---|
| لا يوجد تدفق للسائل | انسداد الإبرة ببقايا متصلبة | 40% | شغّل التطهير؛ وإذا كان مسدودًا، نظّف الإبرة في المذيب |
| لا يوجد تدفق للسائل | خط الهواء مفصول / المنظم مغلق | 15% | تحقق من الهواء عند 0.4–0.6 MPa |
| عدم اتساق حجم النقطة | تآكل حلقة الإحكام | 25% | استبدل حلقة الإحكام (أسرع الأجزاء تآكلًا) |
| عدم اتساق حجم النقطة | تقلب ضغط الهواء | 10% | افحص مجفف الضاغط والمنظّم |
| خيوط / قطرات متطايرة | سحب الإبرة منخفض جدًا أو زمن فتح الصمام طويل | 20% | ارفع ارتفاع السحب؛ وقلّل زمن الفتح |
| لا يوجد تدفق للسائل | انسداد الإبرة ببقايا متصلبة | – | شغّل التطهير؛ وإذا كان مسدودًا، نظّف الإبرة في المذيب |
| لا يوجد تدفق للسائل | خط الهواء مفصول أو المنظم مغلق | – | تحقق من الهواء عند 0.5–0.7 MPa |
| عدم اتساق حجم النقطة | تآكل حلقة الإحكام | – | استبدل حلقة الإحكام (أسرع الأجزاء تآكلًا) |
| عدم اتساق حجم النقطة | تقلب ضغط الهواء | – | افحص مجفف الضاغط والمنظّم |
| خيوط / قطرات متطايرة | سحب الإبرة منخفض جدًا أو زمن فتح الصمام طويل | – | ارفع ارتفاع السحب؛ وقلّل زمن الفتح |
| لا توزيع عند وصول اللوحة | الحساس الضوئي للتحديد مسدود أو متسخ | – | افحص الحساس؛ أزل الغراء الذي يغطي رأس الحساس |
| لا توزيع عند وصول اللوحة | إعدادات المكبّر الرقمي غير صحيحة | – | تحقّق من مستوى الإشارة الخضراء؛ واضبطه على الحد الأدنى |
| لا توزيع عند وصول اللوحة | إشارة IO مفقودة | – | افحص إشارة نقطة IO في البرنامج |
| كاميرا تحديد الموضع لا تعمل | الكاميرا معطلة في البرنامج | – | فعّل وظيفة الكاميرا في إعدادات البرنامج |
| كاميرا تحديد الموضع لا تعمل | كابل الكاميرا مرتخٍ أو تالف | – | أعد إدخال كابل الكاميرا أو استبدله |
| تصحيح الارتفاع التلقائي لا يعمل | نقطة تصحيح الارتفاع متسخة | – | نظّف سطح نقطة التصحيح |
| تصحيح الارتفاع التلقائي لا يعمل | تلف كابل البيانات | – | افحص كابل توصيل البيانات واستبدله |
| الصمام لا يوزّع | أسطوانة الغراء فارغة | – | أعد تعبئة الغراء؛ تحقق من ضغط الأسطوانة 0.10–0.40 MPa |
| الصمام لا يوزّع | الصمام مسدود | – | فك الصمام ونظفه (الخطوة 9) |
| نقاط مفقودة في وضع التحليق | نقطة نهاية الصف غير مجمّعة في وضع الأعمدة | – | تحقق من تجميع الأعمدة لكل صف من صفوف الرحلات |
| الانحراف بعد الصيانة | موضع الصمام لم تُعَد معايرته | – | شغّل تصحيح الصمام؛ حاذِ التقاطع مع مركز النقطة |
| التردد | المهمة | الطريقة |
|---|---|---|
| يومي | افحص ضغط الهواء ومستوى السائل؛ نظّف فوهة الشفط قبل الدفعة الأولى. | مقياس المنظّم + توزيع تجريبي لمدة 3s |
| يومي | حافظ على نظافة منطقة التوزيع؛ امسح السائل المنسكب فورًا. | قماش خالٍ من الوبر |
| أسبوعي | شحّم جميع الأجزاء المتحركة الرئيسية (براغي الكرات، الأدلة). | زيت التزييت |
| أسبوعي | نظّف الجزء الخارجي لفوهة الشفط ومقعد الصمام. | قماش ناعم + IPA |
| شهري | افحص براغي تثبيت الأجزاء المتحركة؛ وأحكم ربطها إن كانت مرتخية. | طقم مفاتيح الربط |
| دوري | امسح عدسة كاميرا تحديد الموضع بقطعة قماش نظيفة خالية من الوبر. | قماش خالٍ من الوبر |
| فترات التوقف | افرغ كل الغراء من الأنبوب ونظّف مسدس الغراء لمنع الانسداد. | المذيب |
| الإيقاف | الإيقاف من البرنامج → إغلاق البرنامج → إيقاف تشغيل الحاسوب → زر التوقف → إيقاف القاطع الرئيسي (OFF) → فصل الطاقة → ضبط المنظّم على 0 psi → إغلاق الهواء. | — |
| المعامل | موصى به | النطاق المسموح | ملاحظات |
|---|---|---|---|
| إمداد الهواء | 0.5 – 0.7 MPa (5.0–7.0 kgf/cm²) | هواء جاف، نقطة ندى ≤ -17°C | حسب دليل المستخدم |
| ضغط برميل الغراء | 0.10 – 0.40 MPa | اضبط حسب السائل | الارتفاع الزائد يؤثر على التوزيع |
| تكرار التوزيع | حتى 3000 Hz | يعتمد على السائل & الإبرة | إنتاج عالي السرعة |
| درجة حرارة التشغيل | من +10°C إلى +30°C | الرطوبة ≤50%RH(35°C) | النقل -10 إلى +60°C |
| نظام الحركة | براغي كروية بـ 3 محاور + محركات سيرفو | — | منصة عالية السرعة ومستقرة |
| صمام النفث | تصميم داخلي (ملكية فكرية) | حلقة إحكام قابلة للاستبدال | أسرع الأجزاء تآكلًا |
| التتبع | مسار مزدوج قابل للتهيئة | تحكّم مستقل | يقلل وقت الانتظار |
| الرؤية | التعرف التلقائي على الموضع & التعويض | استشعار الارتفاع بالليزر دون تلامس | — |
| برمجيات التحكم | UFD / IEM، متعدد اللغات | كلمة مرور المسؤول 12345678 | برمجة بسيطة |
| وزن الماكينة | فئة ~1000 كجم | الأبعاد حسب الطراز | سلسلة AT-D450 / D900C / D1200 |
حالة الإبرة/الصمام وضغط الهواء وسرعة الحركة تحدّد جودة النقاط. إذا كانت النقاط غير متسقة، فافحص حلقة الإحكام أولًا، ثم استقرار الهواء، ثم زمن فتح الصمام. شركاء الخط: دليل L5, دليل M8.
الإبرة المسدودة تُهدر السائل وتؤدي إلى تفويت في التوزيع. نفّذ التطهير بالدفع قبل الدفعة الأولى، واضبط صيانة الفوهة التلقائية بعد كل لوحة PCB (الخطوة 6) لمنع الانسداد.
عندما تصل اللوحة دون أن تبدأ عملية التوزيع، افحص مستشعر التموضع الكهروضوئي وإعدادات المضخّم الرقمي وإشارة IO قبل أن تشك في الصمام نفسه.
يحسّن وضع الطيران زمن الدورة لكن لأنماط النقاط المنتظمة فقط — إذ يجب تجميع نقطة نهاية كل صف في وضع الأعمدة، وإلا تتجاهل الماكينة نقاطًا.
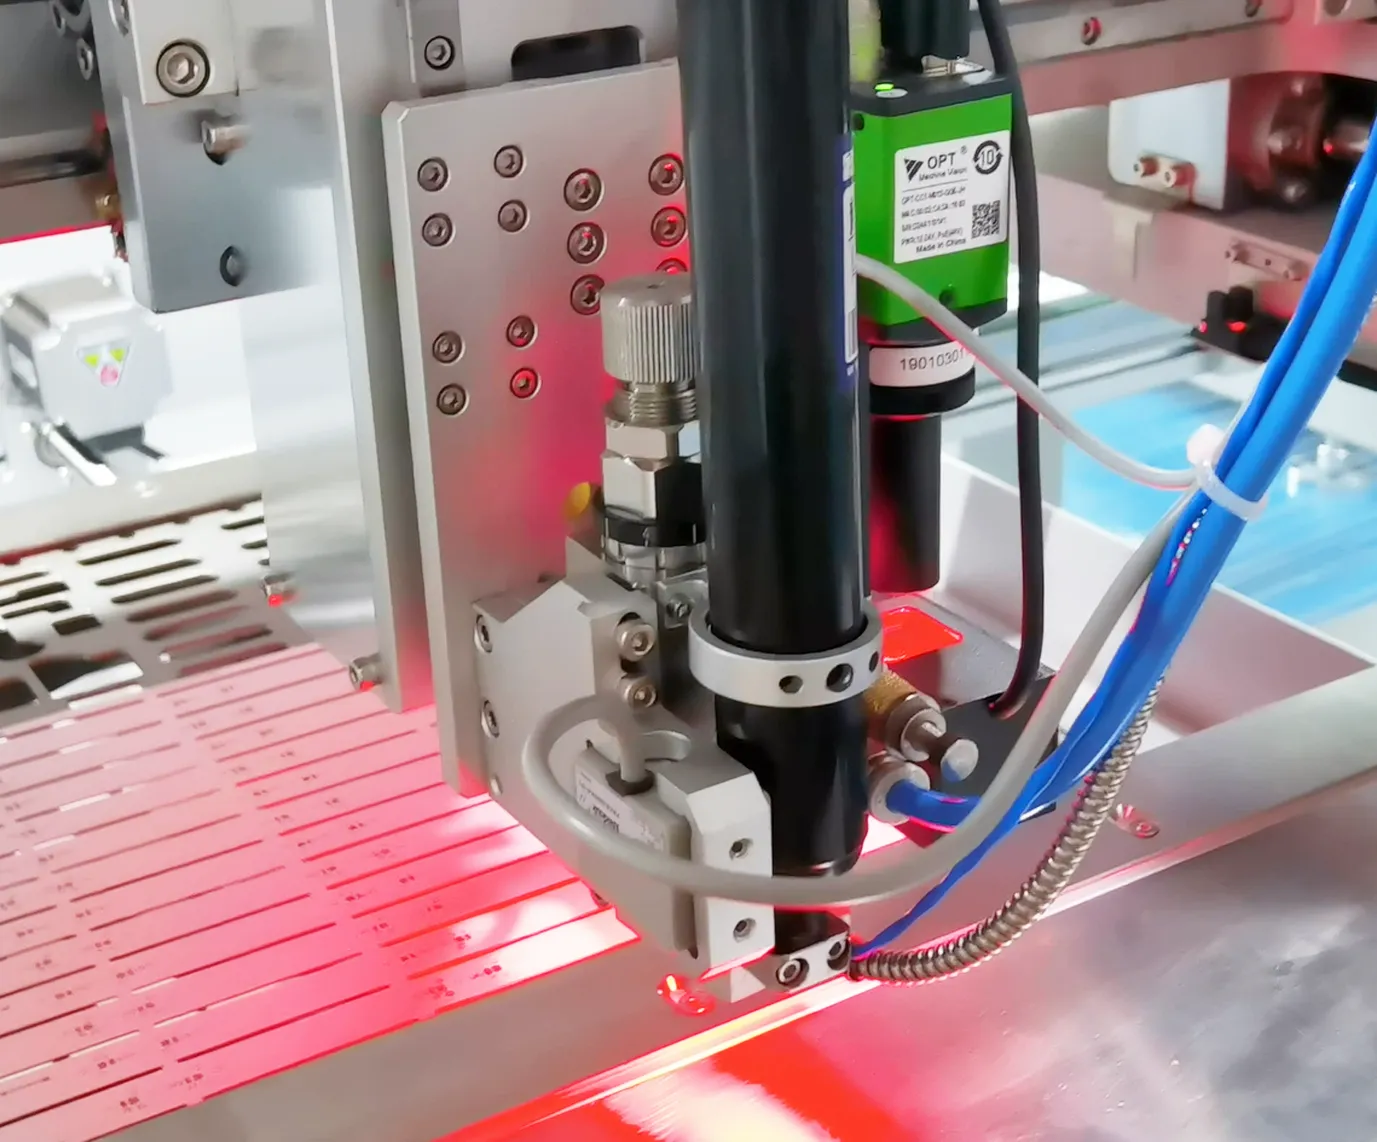 ذات صلةماكينة توزيع الغراء JH-D900ماكينة توزيع عالية السرعة بحركة ثلاثية المحاور دقيقة وصمام نفاث ومسار مزدوج — حتى 3000 Hz.عرض المنتج →
 ذات صلةطابعة معجون اللحام JHIMS M8طابعة معجون اللحام البصرية الآلية بالكامل للوحات الكبيرة — محاذاة CCD (±0.01mm) وفحص 2D.عرض المنتج →
 ذات صلةطابعة معجون اللحام L5 من JHIMSطابعة معجون اللحام البصرية الآلية بالكامل بدقة ±0.025mm وفحص 2D مدمج.عرض المنتج →
 ذات صلةماكينة الوسم بالليزر UV R6-U من JHIMSماكينة وسم بالليزر فوق البنفسجي 355nm لتتبّع لوحات PCB — رموز QR وData Matrix بإنتاجية عالية.عرض المنتج →
 ذات صلةJHIMS S630 3D SPIفحص ثلاثي الأبعاد (3D) لمعجون اللحام لخطوط SMT — يكشف عيوب الحجم والارتفاع والمساحة قبل إعادة الصهر.عرض المنتج →
 ذات صلةفرن إعادة الصهر R10 من JHIMSلحام إعادة الصهر بالهواء الساخن الخالي من الرصاص لخطوط SMT — 20 منطقة تسخين، بذروة تصل إلى 300°C.عرض المنتج →
 الدليلدليل طابعة معجون اللحام L5دليل فيديو خطوة بخطوة لتشغيل طابعة معجون اللحام JHIMS L5.اقرأ المقال →
 الدليلدليل طابعة معجون اللحام M8دليل فيديو خطوة بخطوة لتشغيل طابعة معجون اللحام JHIMS M8.اقرأ المقال →
 الدليلدليل ماكينة الوسم بالليزر فوق البنفسجي R6-Uدليل فيديو من 9 خطوات: التركيب، ومعايرة الليزر، وسير عمل وسم QR، واستكشاف الأعطال وإصلاحها.اقرأ المقال →
 دراسة حالةدراسة حالة طابعة معجون اللحام M8كيف يستخدم مصنع LED في المملكة العربية السعودية ماكينة JHIMS M8 لطباعة لوحات mini-LED.اقرأ المقال →
 الدليلدليل استكشاف أعطال مغذي العدسات DPS-2 وإصلاحها5 مشكلات شائعة في مغذي العدسات مرتّبة حسب الاحتمال مع حلول خطوة بخطوة — تُحلّ معظمها في أقل من 10 دقائق.اقرأ المقال →
 الدعمالدعم الفنيالتدريب والتشخيص عن بُعد وإرسال قطع الغيار لخط JHIMS الخاص بك.اقرأ المقال →
تواصل مع مهندسينا للحصول على تقييم مجاني، والرد الأول خلال 12 ساعة عمل (الاثنين–السبت، 09:00–23:00 بتوقيت الصين القياسي، UTC+8).















