Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00
Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00

Stăpâniți mașina de dozare SMT de mare viteză JHIMS D900 cu 11 tutoriale video progresive — de la conectarea la alimentare și operarea de bază până la producția PCB p.

Stăpâniți JHIMS D900 mașina de dozare în 11 tutoriale video scurte — recepția mașinii, conexiunile de alimentare și de aer, programarea, întreținerea duzei și a valvei și modurile de producție.
Faceți clic pe orice pas pentru a deschide tutorialul video respectiv. Playerul principal de mai sus afișează întreaga secvență de 11 pași — faceți clic pe un pas pentru a-l reda pe loc.
Vizionați mai întâi acest videoclip: ce trebuie făcut când JHIMS D900 sosește, pentru ca mașina să fie pornită corect.
Conectați cablul de alimentare și conducta de aer, apoi setați comutatoarele pentru alimentare, aer și lățimea PCB. Videoclipul acoperă și servomotorul, iluminarea, controlul temperaturii valvei și presiunea din cartușul de adeziv (0,10–0,40 MPa).
Învățați pas cu pas procesul de operare eficientă a mașinii de dozare JHIMS D900 — de la interfața principală și selectarea programului până la executarea în siguranță a unui ciclu de dozare.
Explorați setările avansate și sfaturile de operare pentru optimizarea performanței: viteza de lucru, timpul de deschidere/închidere a valvei, controlul încălzirii și calibrarea poziției valvei cu ajutorul platformei de corecție.
Programați D900 pentru modul de producție PCB: vizualizări de inginerie pentru segmentare, vizualizări de lucru pentru panouri, vizualizări de traiectorie pentru punct/linie/arc (parola de administrator 12345678). Mai multe: bază de cunoștințe pentru mașina de dozare.
Configurați și efectuați întreținerea duzei pentru a preveni înfundarea și a asigura o funcționare fără probleme. Programați sarcini de întreținere automată a duzei după fiecare placă PCB pentru a menține o performanță optimă.
Familiarizați-vă cu interfața software a mașinii, inclusiv cu parametrii și funcțiile esențiale pentru dozarea adezivului și cu funcțiile de siguranță, cu suport multilingv.
Aflați despre structura, demontarea și principiul de funcționare ale valvei de dozare, inclusiv sfaturi de întreținere pentru o dozare precisă a adezivului.
Urmați instrucțiunile pentru a demonta, curăța și remonta cu atenție valva de dozare, pentru a preveni problemele și a asigura o durată lungă de viață.
Descoperiți metode de reglare și întreținere a valvei de dozare, inclusiv ajustarea presiunii aerului și a temperaturii, pentru a menține mașina la performanță maximă.
Pentru programele de producție utilizate rar: setați puncte și linii de adeziv, alegeți modurile linie dreaptă, cerc sau semicerc, ajustați cantitatea de adeziv și lățimea liniei și utilizați modul flight pentru viteză.
Dozarea este repetabilitate la nivel de miligram — același punct sau aceeași linie, în același loc, ciclu după ciclu. Depinde de vâscozitatea fluidului, de presiunea de dozare și de viteza capului, precum și de un traseu curat de la rezervor până la vârf.
| Simptom | Cauză probabilă | Probabilitate | Corecție |
|---|---|---|---|
| Fără debit de fluid | Ac înfundat de reziduuri întărite | 40% | Executați o purjare; dacă este înfundat, curățați acul cu solvent |
| Fără debit de fluid | Conductă de aer deconectată / regulator închis | 15% | Verificați aerul la 0,4–0,6 MPa |
| Dimensiune inconstantă a punctului | Inel de etanșare uzat | 25% | Înlocuiți inelul de etanșare (piesa cu cea mai rapidă uzură) |
| Dimensiune inconstantă a punctului | Fluctuații ale presiunii aerului | 10% | Verificați uscătorul și regulatorul compresorului |
| Fire de adeziv / picături satelit | Retragerea acului prea joasă sau timp de deschidere a valvei prea lung | 20% | Măriți înălțimea de retragere; reduceți timpul de deschidere |
| Fără debit de fluid | Ac înfundat de reziduuri întărite | – | Executați o purjare; dacă este înfundat, curățați acul cu solvent |
| Fără debit de fluid | Conductă de aer deconectată sau regulator închis | – | Verificați aerul la 0,5–0,7 MPa |
| Dimensiune inconstantă a punctului | Inel de etanșare uzat | – | Înlocuiți inelul de etanșare (piesa cu cea mai rapidă uzură) |
| Dimensiune inconstantă a punctului | Fluctuații ale presiunii aerului | – | Verificați uscătorul și regulatorul compresorului |
| Fire de adeziv / picături satelit | Retragerea acului prea joasă sau timp de deschidere a valvei prea lung | – | Măriți înălțimea de retragere; reduceți timpul de deschidere |
| Nicio dozare la sosirea plăcii | Senzor fotoelectric de poziționare blocat sau murdar | – | Verificați senzorul; îndepărtați adezivul de pe capul senzorului |
| Nicio dozare la sosirea plăcii | Setări incorecte ale amplificatorului digital | – | Verificați nivelul semnalului verde; ajustați la minimum |
| Nicio dozare la sosirea plăcii | Semnal IO lipsă | – | Verificați semnalul punctului IO în software |
| Camera de poziționare nu funcționează | Cameră dezactivată în software | – | Activați funcția de cameră în setările software |
| Camera de poziționare nu funcționează | Cablu de cameră desprins sau deteriorat | – | Reconectați sau înlocuiți cablul camerei |
| Corecția automată a înălțimii nu funcționează | Punctul de corecție a înălțimii murdar | – | Curățați suprafața punctului de corecție |
| Corecția automată a înălțimii nu funcționează | Cablu de date deteriorat | – | Verificați și înlocuiți cablul de conexiune pentru date |
| Valva nu poate doza | Cartuș de adeziv gol | – | Reumpleți adezivul; verificați presiunea în cartuș 0,10–0,40 MPa |
| Valva nu poate doza | Valvă înfundată | – | Demontați și curățați valva (pasul 9) |
| Puncte omise în modul flight | Punctul de capăt de rând negrupat în modul coloană | – | Verificați gruparea pe coloane pentru fiecare rând flight |
| Derivă după întreținere | Poziția valvei nerecalibrată | – | Executați corecția valvei; aliniați reticulul la centrul punctului |
| Frecvență | Sarcină | Metodă |
|---|---|---|
| Zilnic | Verificați presiunea aerului și nivelul fluidului; purjați duza înainte de primul lot. | Manometru de regulator + dozare de test de 3 s |
| Zilnic | Mențineți curată zona de dozare; ștergeți imediat fluidul vărsat. | Cârpă fără scame |
| Săptămânal | Lubrifiați toate piesele mobile principale (șuruburi cu bile, ghidaje). | Ulei de lubrifiere |
| Săptămânal | Curățați exteriorul duzei și scaunul valvei. | Cârpă moale + IPA |
| Lunar | Verificați șuruburile de fixare ale pieselor mobile; strângeți dacă sunt slăbite. | Set de chei |
| Periodic | Ștergeți obiectivul camerei de poziționare cu o cârpă curată fără scame. | Cârpă fără scame |
| Perioade de inactivitate | Goliți tot adezivul din tub și curățați pistolul de adeziv pentru a preveni înfundarea. | Solvent |
| Oprire | Opriți din software → închideți software-ul → opriți PC-ul → buton stop → întrerupătorul principal OFF → deconectați alimentarea → regulator la 0 psi → închideți aerul. | — |
| Parametru | Recomandat | Interval admis | Note |
|---|---|---|---|
| Alimentare cu aer | 0,5 – 0,7 MPa (5,0–7,0 kgf/cm²) | Aer uscat, punct de rouă ≤ -17 °C | Conform manualului de utilizare |
| Presiunea butoiului de adeziv | 0,10 – 0,40 MPa | Se reglează în funcție de fluid | O valoare prea mare afectează dozarea |
| Frecvența de dozare | Până la 3.000 Hz | Depinde de fluid și de acul de dozare | Producție de mare viteză |
| Temperatura de funcționare | +10 °C până la +30 °C | Umiditate ≤50 %RH (35 °C) | Transport -10 până la +60 °C |
| Sistem de mișcare | Șuruburi cu bile pe trei axe + servomotoare | — | Platformă stabilă de mare viteză |
| Valvă de jet (jetting valve) | Proiectare proprie (IP) | Inel de etanșare înlocuibil | Piesa cu cea mai rapidă uzură |
| Șină de transport | Șină dublă, configurabilă | Control independent | Reduce timpul de așteptare |
| Viziune | Recunoaștere și compensare automată a poziției | Detectarea înălțimii cu laser, fără contact | — |
| Software de control | UFD / IEM, multilingv | Parolă administrator 12345678 | Programare simplă |
| Greutatea mașinii | Clasa ~1.000 kg | Dimensiuni în funcție de model | Seria AT-D450 / D900C / D1200 |
Starea acului/valvei, presiunea aerului și viteza de mișcare decid calitatea punctelor. Dacă punctele sunt inconsecvente, verificați mai întâi inelul de etanșare, apoi stabilitatea aerului și, în final, timpul de deschidere al valvei. Parteneri de linie: Ghid L5, Ghid M8.
Un ac înfundat risipește fluid și provoacă omiterea dozării. Purjați înainte de primul lot și configurați întreținerea automată a duzei după fiecare placă PCB (pasul 6) pentru a preveni înfundarea.
Când o placă ajunge, dar nu începe nicio acțiune de dozare, verificați senzorul fotoelectric de poziționare, setările amplificatorului digital și semnalul IO înainte de a suspecta valva în sine.
Modul flight îmbunătățește timpul de ciclu, dar numai pentru modele regulate de puncte — ultimul punct al fiecărui rând trebuie grupat în modul coloană, altfel mașina omite puncte.
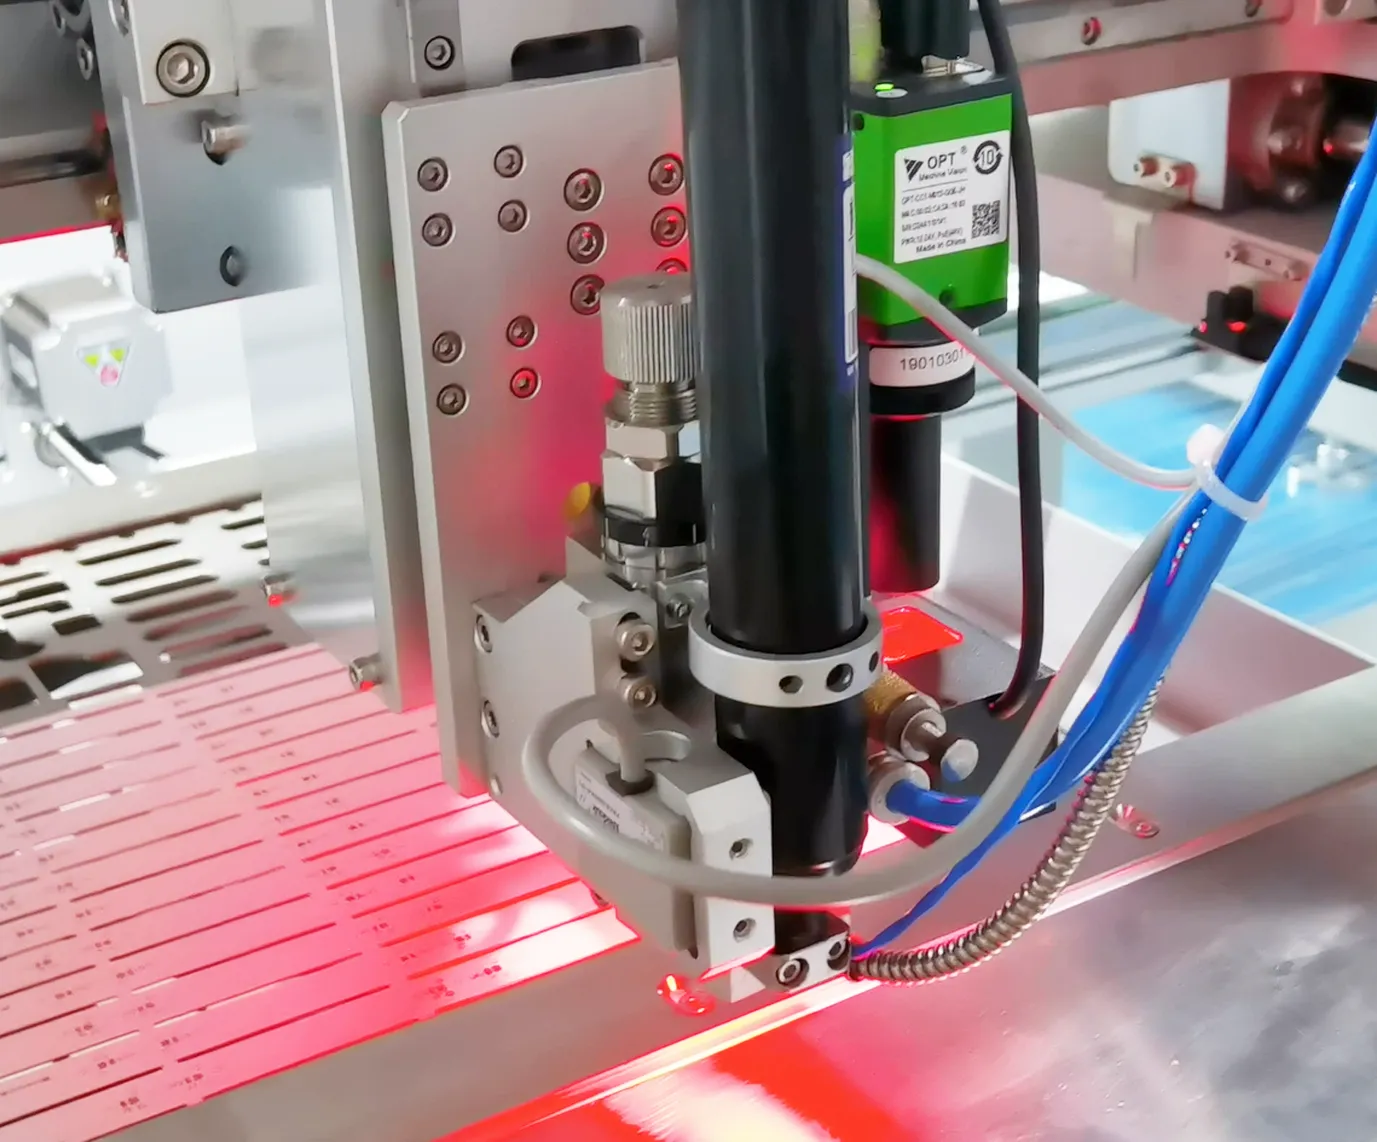 Resurse conexeMașină de dozare adeziv JH-D900Mașină de dozare de mare viteză cu mișcare precisă pe trei axe, valvă de jet și șină dublă — până la 3.000 Hz.Vezi produsul →
 Resurse conexeImprimantă cu șablon pentru pastă de lipit JHIMS M8Imprimantă complet automată cu viziune pentru pastă de lipit, destinată plăcilor mai mari — aliniere CCD (±0,01 mm) și inspecție 2D.Vezi produsul →
 Resurse conexeImprimantă cu șablon pentru pastă de lipit JHIMS L5Imprimantă complet automată cu viziune pentru pastă de lipit, cu precizie de ±0,025 mm și inspecție 2D integrată.Vezi produsul →
 Resurse conexeMașină de marcare cu laser UV JHIMS R6-UMarcator cu laser UV de 355 nm pentru trasabilitatea PCB — coduri QR și Data Matrix la debit mare.Vezi produsul →
 Resurse conexeJHIMS S630 3D SPIInspecție 3D a pastei de lipit pentru linii SMT — detectează defectele de volum, înălțime și suprafață înainte de retopire.Vezi produsul →
 Resurse conexeCuptor de retopire (reflow oven) JHIMS R10Lipire prin retopire (reflow) cu aer cald, fără plumb, pentru linii SMT — 20 de zone de încălzire, vârf de până la 300 °C.Vezi produsul →
 GhidGhidul imprimantei cu șablon pentru pastă de lipit L5Ghid video pas cu pas pentru operarea imprimantei cu șablon pentru pastă de lipit JHIMS L5.Citiți articolul →
 GhidGhidul imprimantei cu șablon pentru pastă de lipit M8Ghid video pas cu pas pentru operarea imprimantei cu șablon pentru pastă de lipit JHIMS M8.Citiți articolul →
 GhidGhidul mașinii de marcare cu laser UV R6-UGhid video în 9 pași: instalare, calibrarea laserului, fluxul de marcare QR și depanare.Citiți articolul →
 Studiu de cazStudiu de caz: imprimanta cu șablon M8Cum utilizează o fabrică de LED-uri din Arabia Saudită imprimanta JHIMS M8 pentru imprimarea plăcilor mini-LED.Citiți articolul →
 GhidGhid de depanare pentru alimentatorul (feeder) de lentile DPS-25 probleme frecvente ale alimentatorului de lentile, ordonate după probabilitate, cu soluții pas cu pas — majoritatea se rezolvă în mai puțin de 10 minute.Citiți articolul →
 AsistențăAsistență tehnicăInstruire, diagnosticare la distanță și livrarea pieselor de schimb pentru linia dumneavoastră JHIMS.Citiți articolul →
Contactați inginerii noștri pentru o evaluare gratuită; primul răspuns în termen de 12 ore lucrătoare (luni–sâmbătă, 09:00–23:00, ora standard a Chinei, UTC+8).















