Alamat
Gedung A1, Runteng Industrial Park, Jalan Xishan No. 4, Komunitas Longteng, Kecamatan Shiyan, Distrik Bao'an, Shenzhen 518000, Tiongkok
Jam kerja
Senin – Jumat: 07.00–19.00
Akhir pekan: 10.00–17.00
Alamat
Gedung A1, Runteng Industrial Park, Jalan Xishan No. 4, Komunitas Longteng, Kecamatan Shiyan, Distrik Bao'an, Shenzhen 518000, Tiongkok
Jam kerja
Senin – Jumat: 07.00–19.00
Akhir pekan: 10.00–17.00

Bagaimana pabrik lampu latar TV dengan 12 lini beralih dari penempatan lensa manual ke 24 pengumpan komponen (feeder) DPS-2: penolakan 12% menjadi 0,3%, kapasitas produksi (throughput) 900 menjadi 3.420 UPH, OEE 58% menjadi 81%, dan modal kembali dalam 7 bulan.

Bagaimana pabrik lampu latar (backlight) TV dengan 12 lini beralih dari penempatan lensa secara manual ke 24 unit pengumpan DPS-2: kondisi awal yang terukur, kriteria penerimaan (acceptance criteria), dan perubahan KPI yang menghasilkan pengembalian modal (payback) dalam 7 bulan.
Studi kasus ROI pengumpan lensa ini mencakup operasi lampu latar (backlight) TV dengan 12 lini di Qingdao. Sekilas:
Perlakukan blok ringkas itu sebagai himpunan kendala proyek, bukan latar belakang. Dua belas lini SMT yang berjalan 24/7 pada musim puncak berarti pengumpanan gagal sebagai sebuah sistem: satu lini berkinerja rendah membuat lini hilir kelaparan, dan waktu pergantian (changeover time) 30 menit memakan waktu itu dua belas kali lipat. Volume TV tahunan mengimplikasikan permintaan lensa yang besar dan berkelanjutan, itulah sebabnya stasiun manual menjadi kendala pengikat. Pelanggannya adalah merek elektronik besar yang dirahasiakan di sini: tidak ada nama perusahaan atau pribadi yang dipublikasikan, sementara data engineering dilaporkan secara lengkap.
Pelanggan ini memproduksi lebih dari 20 juta unit TV setiap tahun. Pabriknya di Qingdao menjalankan 12 lini SMT untuk perakitan modul lampu latar (backlight) TV, beroperasi 24/7 pada musim puncak. Lensa lampu latar dahulu ditempatkan pada bilah lampu (light bar) secara manual: operator mengambil setiap lensa dan memposisikannya dengan tangan sebelum oven pemanasan ulang (reflow oven).
Pengumpanan lensa secara manual adalah salah satu langkah paling padat tenaga kerja dalam produksi modul lampu latar, dan keputusan soal pengumpan lensa menjadi hambatan bagi seluruh pabrik. Proses manual ini sulit diskalakan: ketika volume tumbuh dan desain lampu latar TV beralih ke geometri lensa yang lebih tipis dan lebih beragam, proses ini menjadi mata rantai terlemah di lini. Proses tersebut membatasi kapasitas produksi (throughput), menghasilkan mutu penempatan yang tidak konsisten, dan membuat kebutuhan tenaga kerja pada musim puncak selalu menjadi masalah.
Penyebabnya geometri. Seiring bilah lampu (light bar) semakin tipis dan garis luar lensa semakin bervariasi, sarang (nest) manual yang bekerja untuk generasi sebelumnya semakin sulit dicapai: lensa kecil, jendela penempatan sempit, dan operator memposisikan dengan mata pada laju yang dituntut lini setiap shift. Penanganan antara baki dan sarang menambah kontaminasi dan kesalahan orientasi sebagai sumber cacat tersendiri, dan penolakan melebar seiring kelelahan — sehingga lini direncanakan berdasarkan jam-jam terburuknya. Jawabannya adalah mengeluarkan operator dari langkah orientasi.
Empat masalah mendorong pelanggan mengotomatiskan pengumpanan lensa — semuanya terukur, semuanya memakan waktu produksi:
Setiap tantangan punya mekanisme biaya yang layak disebutkan, karena mekanisme itulah yang harus diputus oleh sebuah solusi. Tingkat penolakan 12% bukan hanya lensa yang dibuang: setiap modul yang ditolak juga membawa material yang terpakai, tenaga kerja untuk mendeteksi dan memperbaikinya, serta kapasitas inspeksi. Laju pengumpanan sekitar 900 UPH berarti mesin penempatan menunggu antar siklus, sehingga peralatan hilir berjalan di bawah beban dan manajer mengompensasinya dengan lembur, bukan dengan kapasitas. Waktu pergantian (changeover time) 30 menit di dua belas lini menambah jam produksi yang tidak pernah muncul di laporan cacat.
Tim pengadaan pelanggan menetapkan lima persyaratan terukur sebelum mengevaluasi pemasok pengumpan komponen lensa (lens feeder) mana pun:
Kelima kebutuhan itu dirumuskan agar masing-masing dapat diukur di lini yang berjalan, bukan diperdebatkan setelahnya: kapasitas keluaran (throughput) sebagai laju pengumpanan yang menghentikan kondisi kelaparan mesin penempat; mutu sebagai penolakan jauh di bawah garis dasar 12% tanpa tambahan tenaga kerja inspeksi; fleksibilitas sebagai pergantian (changeover) antar beberapa geometri lensa; otomasi sebagai satu operator per lini atau lebih sedikit; dan kepastian sebagai validasi pada lensa pelanggan sendiri sebelum pengiriman — yang mengubah proyek ini menjadi prosedur penerimaan, bukan latihan spesifikasi.
Proyek ini diterima berdasarkan data lini yang terukur, sehingga tugas pertama adalah menetapkan garis dasar secara jujur. Sebelum pengumpan komponen (feeder) apa pun dipasang, empat KPI dicatat dari sistem pelanggan sendiri: penolakan 12%, kapasitas keluaran (throughput) pengumpanan sekitar 900 UPH (unit per jam) per lini, penempatan operator pada tingkat manual per lini, dan OEE 58%. Menuliskan angka-angka itu sebelum proyek dimulai adalah yang membuat perbandingan kemudian menjadi sah — garis dasar yang direkonstruksi setelahnya cenderung bergerak ke arah yang dituntut diskusi.
Langkah kedua mengikat angka-angka itu ke peralatannya. Laju pengumpanan 0,5 hingga 1 detik per lensa per kanal setara 3.600 hingga 7.200 UPH (unit per jam) per kanal, angka yang harus diberikan konfigurasi pada set lensa sebenarnya; penolakan di bawah 0,5% adalah angka mutu yang harus dicapai perkakas pada lensa yang sama. Karena uji penuaan awal (burn-in) berjalan 48 jam pada lensa produksi pelanggan, nilai penerimaan dan nilai pengiriman berasal dari komponen yang sama, dan penerimaan berjalan pada produksi nyata dengan keempat KPI diukur serentak.
Garis dasar (baseline) dicatat sebelum instalasi dan dipakai sebagai acuan penerimaan. Setiap baris di bawah menyebutkan asal angka tersebut, sehingga metode yang sama dapat diterapkan pada lini lain.
| Item dasar | Nilai dicatat sebelum instalasi | Sumber pengukuran |
|---|---|---|
| Tingkat penolakan (rejection rate) | 12% dari penempatan lensa manual | Catatan mutu lini pada titik penghitungan yang ditetapkan |
| Kapasitas pengumpanan | Sekitar 900 UPH per lini | Penghitung mesin penempatan komponen (pick and place) selama satu shift penuh |
| Penempatan operator | Kebutuhan tenaga penempatan manual di setiap lini | Daftar staf dan rencana penempatan operator lini |
| OEE | 58% | Data kapasitas produksi (throughput) dan waktu henti lini |
| Waktu pergantian model (changeover time) | 30 menit atau lebih per penggantian lensa | Log produksi untuk peristiwa penyetelan |
| Skala peralatan | 24 unit DPS-2, 2 per lini, konfigurasi 4 saluran | Daftar konfigurasi proyek |
| Dasar validasi | Lensa produksi pelanggan, uji penuaan awal (burn-in) 48 jam sebelum pengiriman | Laporan uji pra-pengiriman |
| Jendela penerimaan | Uji terima 30 hari pada produksi langsung | Klausul penerimaan kontrak |
JHIMS diterapkan 24 pengumpan mangkuk bergetar (vibratory bowl feeder) lensa DPS-2 (2 per lini) dengan konfigurasi 4 saluran khusus yang disesuaikan dengan geometri lensa backlight pelanggan. Setiap unit mengumpankan lensa langsung ke kepala penempat (placement head) pada 0,5–1 detik per lensa dengan tingkat penolakan (rejection rate) di bawah 0,5%, yang digerakkan oleh teknologi getaran frekuensi ganda yang telah dipatenkan.
Arsitektur frekuensi ganda memisahkan pengumpanan sirkular massal dari penyelarasan linier presisi — menghilangkan interferensi resonansi yang umum pada pengumpan frekuensi tunggal dan menjaga amplitudo tetap stabil pada perubahan beban. Profil preset PLC menyimpan parameter getaran secara lengkap: hingga 50 preset jenis lensa membuat pergantian model tanpa perkakas dan di bawah 5 menit, dengan pemanggilan profil yang cukup cepat untuk memangkas waktu penyetelan hingga 80%.
Sebelum pengiriman, seluruh 24 unit menjalani Uji penuaan awal (burn-in) 48 jam di fasilitas JHIMS Shenzhen menggunakan lensa produksi aktual pelanggan — validasi yang sama yang JHIMS tawarkan kepada setiap pembeli melalui uji pengumpanan sampel gratis selama 48 jam.
Konfigurasi pengumpanan (feeding) lengkap yang dipasang per lini:
| Item | Konfigurasi |
|---|---|
| Peralatan | Pengumpan lensa getar (vibratory feeder) JHIMS DPS-2 (total 24 unit) |
| Penerapan | 2 unit per lini × 12 lini SMT |
| Penyiapan saluran | Konfigurasi 4 kanal khusus sesuai geometri lensa |
| Laju pengumpanan | 0,5–1 s per lensa — 3.600–7.200 UPH per saluran |
| Rentang lensa | 3–25 mm — tipe refleksi tiga kaki dalam/luar dan empat sudut |
| Teknologi getaran | Frekuensi ganda yang dipatenkan (getaran sirkular + langsung) |
| Kontrol | PLC otomatis penuh dengan layar sentuh HMI, hingga 50 profil suhu (temperature profile) prasetel |
| Toleransi penyelarasan | ±1 mm (berdasarkan bentuk lensa dan dimensi pin) |
| Validasi sebelum pengiriman | Uji penuaan awal (burn-in) 48 jam dengan lensa asli milik pelanggan |
Dua unit per lini adalah keputusan kapasitas, bukan redundansi. Lini menjalankan set lensa campuran, dan jumlah kanal dipilih agar pengumpan komponen (feeder) melampaui konsumsi lensa mesin penempatan dengan ruang cadangan untuk pergantian dan untuk penggantian perkakas pada satu kanal. Empat kanal per unit juga membantu pada jadwal variasi produk tinggi: satu kanal dapat di luar layanan untuk penggantian perkakas sementara kanal lain terus mengumpan, sehingga pergantian lensa menjadi rangkaian perpindahan jalur, bukan penghentian. Toleransi penyelarasan ditetapkan pada plus atau minus 1 mm berdasarkan bentuk lensa dan dimensi pin.

Penerapan mengikuti jalur lima fase yang dirancang untuk menghilangkan risiko pada setiap langkah — dari validasi sampel hingga produksi penuh:
| Fase | Apa yang terjadi | Manfaat |
|---|---|---|
| 1. Validasi sampel | Lensa pelanggan menjalani uji pengumpanan 48 jam; tingkat penolakan dan amplitudo terukur dilaporkan | Kinerja dibuktikan pada produk milik pelanggan sendiri sebelum ada komitmen |
| 2. Rekayasa dan uji penuaan awal (burn-in) | Konfigurasi 4 kanal khusus dikerjakan; uji penuaan awal (burn-in) 48 jam di JHIMS Shenzhen memakai lensa aktual | Setiap unit divalidasi sebelum pengiriman — tanpa kejutan saat commissioning |
| 3. Instalasi dan komisioning | 2 unit per lini dipasang; profil prasetel PLC dimuat untuk setiap geometri lensa; pelatihan operator | Lini kembali berproduksi dengan cepat, siap pergantian model sejak hari pertama |
| 4. Penerimaan 30 hari | KPI terverifikasi pada produksi langsung: penolakan, UPH, operator, OEE | Penerimaan kontraktual dikaitkan dengan hasil terukur |
| 5. Skala dan dukungan | Penerapan penuh di 12 lini; respons di bawah 4 jam dan pengiriman suku cadang (spare parts) di bawah 48 jam | Dukungan berkelanjutan selama masa garansi 1 tahun dan setelahnya |

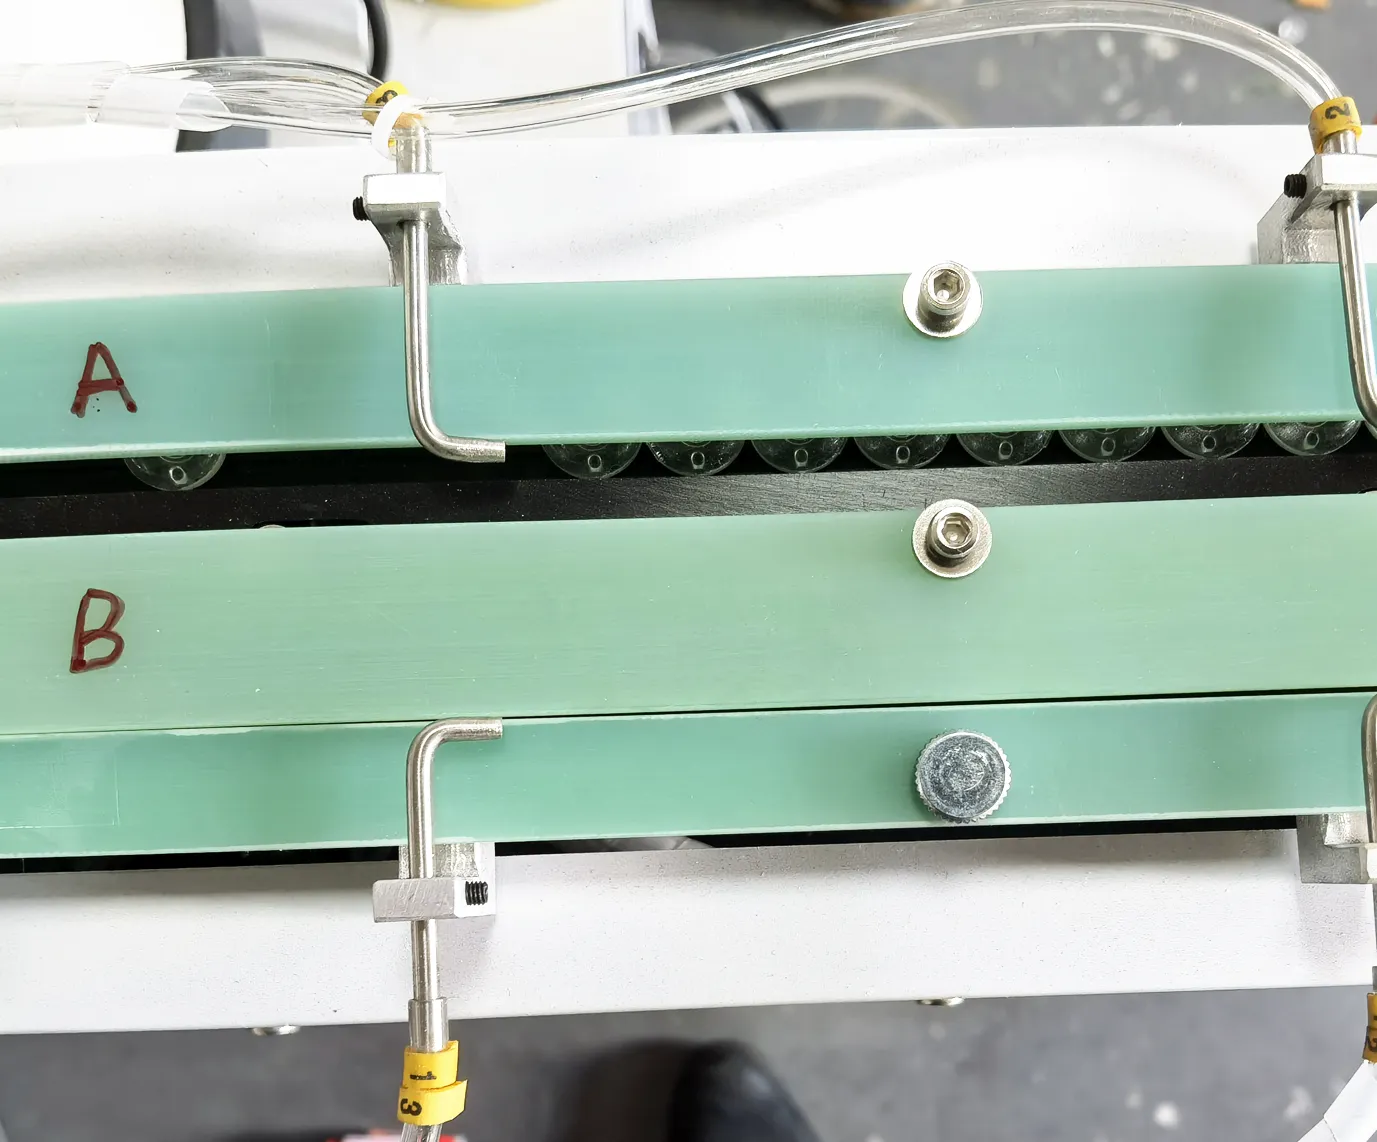

Setiap KPI dalam studi kasus ROI pengumpan komponen lensa ini diukur pada lini produksi pelanggan setelah commissioning. Hasil ROI JHIMS DPS-2: modal kembali sepenuhnya dalam 7 bulan.
| KPI | Sebelum (manual) | Sesudah (DPS-2) | Peningkatan |
|---|---|---|---|
| Tingkat penolakan (rejection rate) | 12% | 0.3% | Pengurangan 40 kali |
| UPH per lini | ~900 | 3,420 | Peningkatan 280% |
| Operator | Manual (per lini) | 1 per 3 lini | Kontrol otomatis |
| OEE | 58% | 81% | +23 poin |
| ROI | — | 7 bulan | Pengembalian modal penuh |

Transisi utamanya: penolakan dari 12% menjadi 0,3% (sekitar empat puluh kali), kapasitas keluaran (throughput) per lini dari sekitar 900 menjadi 3.420 UPH (unit per jam), OEE dari 58% menjadi 81%, tenaga kerja satu operator per tiga lini, dan pengembalian modal dalam tujuh bulan atas 24 unit. Tiga efek menjelaskannya: penghapusan variansi (orientasi berhenti menjadi penilaian manusia, sehingga penolakan turun dan berhenti bergeser mengikuti shift dan kelelahan), pelepasan kapasitas (mesin penempatan kini berjalan pada ratingnya sendiri), dan pelepasan tenaga kerja (satu operator menangani tiga lini, bukan satu stasiun).
Periode pengembalian modal (payback period) mengikuti dampak tersebut dan skala: 24 unit di 12 lini berarti investasi dilakukan sekali per pasangan lini sementara penghematan mengalir per lini setiap shift — tenaga kerja yang terbebas, material yang tidak lagi dibuang pada 12%, dan kapasitas yang jika tidak demikian harus ditutup dengan lembur. Sebelum mengharapkan hasil serupa, periksa tiga prasyarat yang dipenuhi pelanggan ini: garis dasar yang dapat diukur dari catatan yang ada, geometri lensa di dalam rentang perkakas 3–25 mm dengan kebutuhan orientasi yang jelas, dan frekuensi pergantian (changeover) yang cukup tinggi sehingga waktu penyetelan menjadi biaya nyata.
Empat KPI bisnis dan dua angka peralatan semuanya diukur pada lini produksi yang sama, sebelum dan sesudah commissioning.
| Metrik | Sebelum | Setelah | Cara pengukurannya |
|---|---|---|---|
| Tingkat penolakan (rejection rate) | 12% | 0.3% | Catatan mutu pada titik penghitungan setelah penyuplaian dan penempatan |
| Kapasitas pengumpanan per lini | Sekitar 900 UPH | 3.420 UPH | Penghitung mesin penempatan komponen (pick and place) selama satu shift penuh |
| Operator | Penempatan manual pada setiap lini | 1 per 3 lini produksi | Susunan tenaga kerja setelah otomasi |
| OEE | 58% | 81% | Kapasitas produksi (throughput) lini terhadap data waktu henti |
| Penggantian lensa | 30 menit atau lebih | Di bawah 5 menit dengan resep PLC | Pergantian model (changeover) berwaktu, peralatan bantu (tooling) serta pemanggilan dan verifikasi resep (recipe) |
| Laju pengumpanan per saluran | Tidak berlaku untuk pengumpanan manual | 0,5–1 detik per lensa | Pantau jumlah deteksi sensor per saluran selama satu shift |
| Kanal per unit | Tidak berlaku | 4 saluran per unit, 2 unit per lini | Daftar konfigurasi dikonfirmasi pada uji serah terima (commissioning) |
| Toleransi penyelarasan | Diposisikan secara visual di dudukan (nest) | ±1 mm, ditetapkan dari bentuk lensa dan dimensi pin | Lembar penyiapan (set-up) dan inspeksi titik pengambilan (pick-up point) |
| Resep (recipe) di pengontrol | Tidak ada | Hingga 50 preset jenis lensa di PLC | Daftar profil suhu pada HMI |
Lihat teknologi penyuapan yang sama berjalan dengan lensa nyata — teknologi di balik studi kasus ini:

Tonton video lengkapnya di YouTube · lebih banyak video mesin dan pabrik di Saluran resmi JHIMS.
Tonton dengan satu pertanyaan di kepala: bagaimana lensa berpindah dari mangkuk massal ke posisi penyajian yang dapat diulang tanpa disentuh operator? Bagian yang menarik bukan mangkuknya, melainkan batas antara gerak massal dan penyelarasan — getaran melingkar menggerakkan komponen di mangkuk, dan tahap linier terpisah menyusunnya di sepanjang jalur pada jarak (pitch) terkendali sehingga nozel (nozzle) bertemu setiap lensa di tempat yang sama. Pemisahan itulah sebabnya amplitudo dapat disetel untuk lensanya, bukan untuk transportasi.
Pengumpan komponen (feeder) dalam kasus iniJHIMS DPS-2Pengumpan mangkuk bergetar (vibratory bowl feeder) untuk lensa pada mesin penempatan komponen (pick and place) SMT · 0,5–1 detik per lensa · penolakan <0,5% · penyelarasan ±1 mm · 6 merek mesin penempatan komponenLihat produk → PendampingMesin pemasang komponen (mounter) Yamaha YSM10Mesin penempatan komponen (mounter) modular ringkas berkecepatan tinggi – 46.000 CPH, 96 pengumpan komponen (feeder), e-Vision + Side View.Lihat produk →
 Mesin penempatan komponen (pick and place) Yamaha YSM20RMesin penempatan (mounter) modular 95.000 CPH — dipadukan dengan lini pengumpanan lensa DPS-2.Lihat produk →
 Inspeksi pasta solder (SPI) 3DTangkap cacat pencetakan sebelum pemanasan ulang (reflow) dengan inspeksi pasta 3D 100%.Lihat produk →
 Oven pemanasan ulang (reflow oven) R10Oven pemanasan ulang (reflow oven) udara panas bebas timbal (lead-free) dengan profil suhu (profile) yang stabil untuk rakitan lensa.Lihat produk →
 Mesin penetes (dispensing machine) D900Penetesan presisi untuk pelapisan konformal (conformal coating) dan tahap perekatan lensa.Lihat produk →
 Panduan pembelianCara memilih pengumpan lensa (lens feeder) SMT (2026)Jalur pembelian 8 langkah, kartu skor pemasok, dan perbandingan frekuensi ganda versus tunggalBaca artikel →
 PerbandinganPengumpan mangkuk bergetar (vibratory bowl feeder) dua frekuensi vs satu frekuensiPerbandingan teknis kedua teknologi getaranBaca artikel →
 PerbandinganPengumpan lensa SMT manual vs otomatisMetode pengumpanan mana yang tepat untuk produksi Anda?Baca artikel →
 Studi kasusStudi Kasus Pengumpan komponen (feeder) Lensa SMT: Lampu Latar TV di XiamenPenerapan pengumpan komponen (feeder) lensa pada lini produksi lampu latar (backlight) TVBaca artikel →
 Studi kasusStudi Kasus Pengumpan Bergetar Lensa: Pencahayaan LED di RusiaStudi kasus pengumpan getar pada produksi pencahayaan LEDBaca artikel →
 Panduan pembelianPengadaan peralatan SMT dari TiongkokPanduan pengadaan berbasis manajemen risiko: verifikasi pemasok, kartu skor (scorecard), dan perlindungan pembayaranBaca artikel →
Kirimkan sampel lensa untuk uji pengumpanan 48 jam gratis dan dapatkan proyeksi ROI yang disesuaikan — diukur pada lensa Anda, bukan diperkirakan dari brosur.















