Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h
Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h

Comment une usine de rétroéclairage TV de 12 lignes est passée de la pose manuelle des lentilles à 24 alimentateurs DPS-2 : rebuts de 12 % à 0,3 %, cadence de 900 à 3 420 UPH, TRS (OEE) de 58 % à 81 %, amortissement en 7 mois.

Comment une usine de rétroéclairage TV de 12 lignes est passée du placement manuel des lentilles à 24 alimentateurs DPS-2 : la base de référence mesurée, les critères de réception et l’évolution des indicateurs qui ont permis un retour sur investissement en 7 mois.
Cette étude de cas sur le retour sur investissement du distributeur de lentilles porte sur une production de rétroéclairage TV de 12 lignes à Qingdao. En un coup d'œil :
Considérez le bloc de synthèse comme le jeu de contraintes du projet, non comme un décor. Douze lignes CMS fonctionnant 24/7 en haute saison signifient que l'alimentation échoue comme un système : une ligne sous-performante affame celles qui sont en aval, et un changement de série de 30 minutes coûte ce temps douze fois. Un volume annuel de téléviseurs implique une demande continue et importante en lentilles, ce qui explique que la station manuelle soit devenue la contrainte bloquante. Le client est une grande marque électronique gardée confidentielle ici : aucun nom de société ni de personne n'est publié, tandis que les données techniques sont rapportées intégralement.
Le client produit plus de 20 millions de téléviseurs par an. Son usine de Qingdao exploite 12 lignes SMT pour l'assemblage des modules de rétroéclairage de téléviseurs, fonctionnant 24/7 en haute saison. Les lentilles de rétroéclairage étaient posées à la main sur les barres lumineuses (light bars) : les opérateurs prélevaient chaque lentille et la positionnaient manuellement avant la refusion.
L'alimentation manuelle des lentilles est l'une des étapes les plus gourmandes en main-d'œuvre de la production de modules de rétroéclairage, et la décision d'automatiser l'alimentation est devenue un goulot d'étranglement pour toute l'usine. Le processus manuel montait mal en charge : à mesure que les volumes augmentaient et que les conceptions de rétroéclairage TV évoluaient vers des géométries de lentilles plus fines et plus variées, il est devenu le maillon faible de la ligne. Il limitait la cadence, produisait une qualité de pose irrégulière et rendait la gestion du personnel en haute saison constamment problématique.
La cause était géométrique. À mesure que les barres lumineuses s'affinaient et que les contours de lentilles se diversifiaient, le logement manuel qui convenait à la génération précédente est devenu difficile à viser : la lentille est petite, la fenêtre de pose étroite, et l'opérateur positionne à l'œil au rythme qu'exige la ligne à chaque poste. La manipulation entre plateau et logement ajoute contamination et mauvaise orientation comme sources de défauts distinctes, et le rebut s'aggrave avec la fatigue : la ligne était donc planifiée sur ses pires heures. La réponse consiste à sortir l'opérateur de l'étape d'orientation.
Quatre problèmes ont poussé le client à automatiser l'alimentation en lentilles — tous mesurables, tous coûteux en temps de production :
Chaque difficulté a un mécanisme de coût qu'il vaut la peine d'énoncer, car c'est ce mécanisme qu'une solution doit interrompre. Un taux de rebut de 12 % ne signifie pas seulement des lentilles rebutées : chaque module rejeté emporte aussi la matière consommée, la main-d'œuvre pour le détecter et le reprendre, et de la capacité d'inspection. Une cadence d'alimentation d'environ 900 UPH signifie que la machine de placement attend entre deux cycles, donc que les équipements en aval tournent en sous-charge et que les responsables compensent par des heures supplémentaires plutôt que par de la capacité. Des changements de série de 30 minutes sur douze lignes ajoutent des heures de production qui n'apparaissent jamais dans un rapport de défauts.
L'équipe achats du client a fixé cinq exigences mesurables avant même d'évaluer un fournisseur d'alimentateurs de lentilles :
Les cinq exigences ont été rédigées de manière à pouvoir être mesurées sur la ligne réelle plutôt que discutées après coup : la cadence comme une vitesse d'alimentation qui cesse d'affamer les machines de placement ; la qualité comme un rebut bien inférieur à la référence de 12 % sans main-d'œuvre d'inspection supplémentaire ; la flexibilité comme un changement de série sur plusieurs géométries de lentilles ; l'automatisation comme un opérateur par ligne ou moins ; et la certitude comme une validation sur les lentilles du client avant expédition — ce qui a transformé le projet en procédure de réception plutôt qu'en exercice de spécification.
Le projet a été réceptionné sur des données de ligne mesurées, la première tâche a donc été de fixer la référence honnêtement. Avant l'installation du moindre alimentateur, quatre indicateurs ont été relevés dans les propres systèmes du client : rebut 12 %, cadence d'alimentation d'environ 900 UPH par ligne, déploiement d'opérateurs au niveau manuel par ligne, et TRS de 58 %. Consigner ces chiffres avant le démarrage du projet, c'est ce qui rend légitime la comparaison ultérieure — une référence reconstituée après coup a tendance à évoluer dans la direction qu'exige la discussion.
La deuxième étape a rattaché les chiffres à l'équipement. Une cadence de 0,5 à 1 seconde par lentille et par voie équivaut à 3 600 à 7 200 UPH par voie, la valeur que la configuration doit tenir sur le jeu de lentilles réel ; un rebut inférieur à 0,5 % est la valeur qualité que l'outillage doit atteindre sur ces mêmes lentilles. Comme le déverminage a duré 48 heures sur les lentilles de production du client, les valeurs de réception et les valeurs d'expédition provenaient des mêmes pièces, et la réception s'est faite en production réelle avec les quatre indicateurs mesurés simultanément.
La référence de départ a été enregistrée avant l’installation et a servi de base à la réception. Chaque ligne ci-dessous indique l’origine du chiffre, afin que la même méthode puisse être appliquée sur une autre ligne.
| Élément de référence | Valeur relevée avant l'installation | Source de la mesure |
|---|---|---|
| Taux de rejet | 12 % issus de la pose manuelle de lentilles | Enregistrements qualité de ligne au point de comptage défini |
| Cadence d'alimentation | Environ 900 UPH par ligne | Compteurs de la machine de placement sur un poste complet |
| Affectation des opérateurs | Personnel de placement manuel sur chaque ligne | Planning du personnel et affectation des opérateurs par ligne |
| TRS | 58% | Données de cadence et de temps d'arrêt de la ligne |
| Temps de changement de série | 30 minutes ou plus par changement de lentille | Journal de production des événements de réglage |
| Taille de l’équipement | 24 unités DPS-2, 2 par ligne, configuration à 4 canaux | Liste de configuration du projet |
| Base de validation | Lentilles de production du client, déverminage de 48 heures avant expédition | Rapport d'essai avant expédition |
| Fenêtre de réception | Réception de 30 jours en production réelle | Clause d'acceptation du contrat |
JHIMS déployé 24 alimentateurs vibrants de lentilles DPS-2 (2 par ligne) avec des configurations personnalisées à 4 voies adaptées aux géométries de lentilles de rétroéclairage du client. Chaque unité alimente les lentilles directement vers la tête de pose à 0,5–1 seconde par lentille avec un taux de rebut moins de 0,5 %, porté par une technologie de vibration bi-fréquence brevetée.
L’architecture bifréquence sépare l’alimentation circulaire en vrac de l’alignement linéaire de précision — ce qui élimine l’interférence de résonance fréquente sur les alimentateurs monofréquence et stabilise l’amplitude lors des variations de charge. Les profils préréglés dans l’automate mémorisent l’ensemble des paramètres de vibration : jusqu’à 50 préréglages par type de lentille rendent le changement de série possible sans outil et en moins de 5 minutes, le rappel d’un profil réduisant le temps de préparation jusqu’à 80 %.
Avant l'expédition, les 24 unités ont toutes réalisé un Test de déverminage de 48 heures dans l'usine JHIMS de Shenzhen, avec les lentilles de production réelles du client — la même validation que JHIMS propose à chaque acheteur via son test d'alimentation d'échantillons gratuit de 48 heures.
La configuration d'alimentation complète déployée par ligne :
| Élément | Configuration |
|---|---|
| Équipements | Alimentateur vibrant de lentilles JHIMS DPS-2 (24 unités au total) |
| Déploiement | 2 unités par ligne × 12 lignes CMS |
| Configuration des canaux | Configuration personnalisée à 4 canaux selon la géométrie de la lentille |
| Vitesse d'avance | 0,5–1 s par lentille — 3 600–7 200 UPH par canal |
| Plage de lentilles | 3–25 mm — types à réflexion intérieure/extérieure à trois pieds et à quatre angles |
| Technologie de vibration | Double fréquence brevetée (vibration circulaire + directe) |
| Contrôle | Automate programmable (PLC) avec interface tactile IHM, jusqu'à 50 profils préréglés |
| Tolérance d'alignement | ±1 mm (selon la forme de la lentille et les dimensions de la goupille) |
| Validation avant expédition | Déverminage de 48 heures avec les lentilles réelles du client |
Deux unités par ligne relevaient d'un choix de capacité, non de redondance. La ligne traite un jeu de lentilles mixte, et le nombre de voies a été choisi pour que l'alimentateur dépasse la consommation de lentilles de la machine de placement, avec une marge pour le changement de série et pour le rééquipement d'une voie. Quatre voies par unité aident aussi sur un planning à forte mixité : une voie peut être hors ligne pour réoutillage pendant que les autres continuent d'alimenter, si bien qu'un changement de lentille devient une suite de changements de voie au lieu d'un arrêt. La tolérance d'alignement a été fixée à ±1 mm d'après la forme de la lentille et les dimensions des broches.

Le déploiement a suivi un parcours en cinq phases conçu pour éliminer le risque à chaque étape — de la validation des échantillons à la production complète :
| Phase | Ce qui s'est passé | Avantage |
|---|---|---|
| 1. Validation de l'échantillon | Les lentilles du client passent un test d'alimentation de 48 heures ; le taux de rejet et l'amplitude mesurés sont documentés | Des performances prouvées sur le produit du client avant tout engagement |
| 2. Ingénierie et déverminage | Configurations 4 canaux sur mesure réalisées ; déverminage de 48 heures chez JHIMS Shenzhen avec de vraies lentilles | Chaque machine validée avant expédition — aucune surprise à la mise en service |
| 3. Installation et mise en service | 2 unités installées par ligne ; profils prédéfinis chargés dans l'automate pour chaque géométrie de lentille ; formation des opérateurs | Lignes de nouveau en production rapidement, prêtes au changement de série dès le premier jour |
| 4. Acceptation sous 30 jours | KPI vérifiés en production réelle : taux de rejet, UPH, opérateurs, TRS (OEE) | Réception contractuelle liée à des résultats mesurés |
| 5. Envergure et support | Déploiement sur les 12 lignes ; réponse en moins de 4 heures et expédition des pièces détachées en moins de 48 heures | Un accompagnement continu pendant la garantie de 1 an et au-delà |

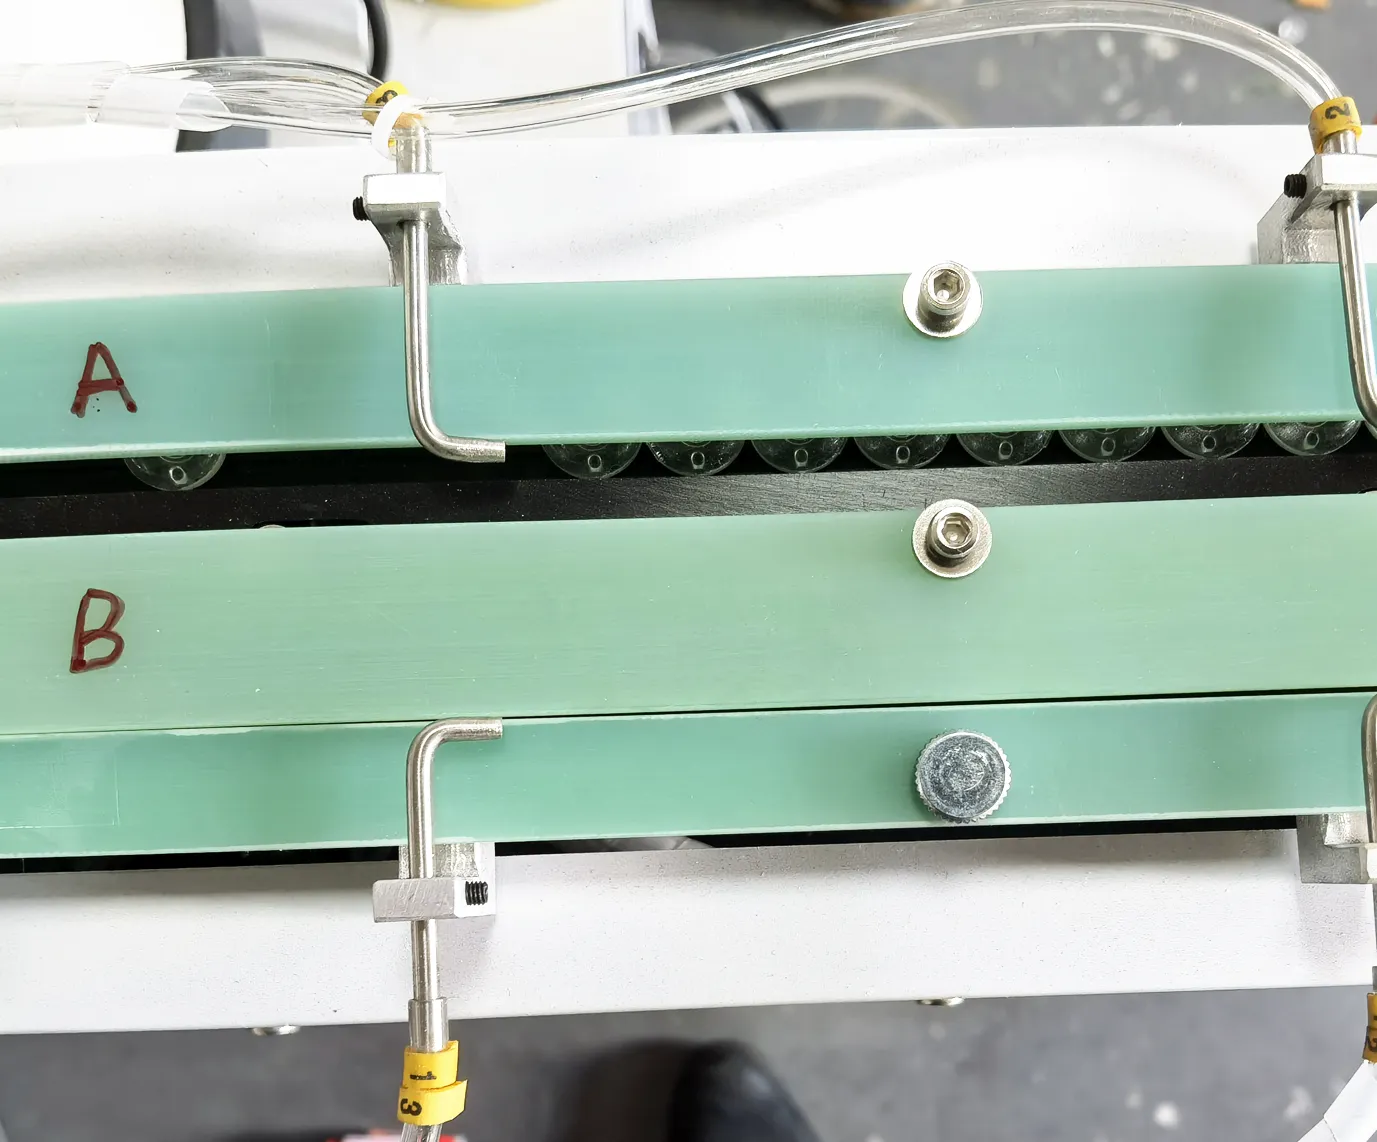

Chaque indicateur clé de cette étude de cas de retour sur investissement de l'alimentateur à lentilles a été mesuré sur la ligne de production réelle du client après mise en service. Résultat du ROI du DPS-2 JHIMS : retour sur investissement complet en 7 mois.
| KPI | Avant (manuel) | Après (DPS-2) | Amélioration |
|---|---|---|---|
| Taux de rejet | 12% | 0.3% | Réduction d’un facteur 40 |
| UPH par ligne | ~900 | 3,420 | Augmentation de 280 % |
| Opérateurs | Manuel (par ligne) | 1 pour 3 lignes | Contrôle automatisé |
| TRS | 58% | 81% | +23 points |
| ROI | — | 7 mois | Retour sur investissement complet |

Le résultat en une ligne : rebut de 12 % à 0,3 % (environ quarante fois moins), cadence par ligne d'environ 900 à 3 420 UPH, TRS de 58 % à 81 %, un opérateur pour trois lignes, et un retour sur investissement en sept mois sur 24 unités. Trois effets l'expliquent : la suppression de la variabilité (l'orientation cesse d'être un jugement humain, donc le rebut chute et ne dérive plus avec le poste et la fatigue), la libération de capacité (les machines de placement tournent enfin à leur régime nominal) et la libération de main-d'œuvre (un opérateur couvre trois lignes au lieu d'une station).
Le retour sur investissement découle de ces effets et de l'échelle : 24 unités réparties sur 12 lignes signifient un investissement fait une fois par paire de lignes, tandis que les économies s'accumulent ligne par ligne à chaque poste — main-d'œuvre libérée, matière qui n'est plus rebutée à 12 %, et capacité qui aurait sinon exigé des heures supplémentaires. Avant d'attendre un résultat comparable, vérifiez trois préalables que ce client remplissait : une référence mesurable à partir des enregistrements existants, une géométrie de lentille dans la plage d'outillage de 3–25 mm avec une exigence d'orientation définie, et une fréquence de changement de série assez élevée pour que le temps de réglage soit un coût réel.
Les quatre indicateurs métier et les deux chiffres d’équipement ont tous été mesurés sur les mêmes lignes de production, avant et après mise en service.
| Métrique | Avant | Après | Mode de mesure |
|---|---|---|---|
| Taux de rejet | 12% | 0.3% | Enregistrements qualité au point de comptage après alimentation et placement |
| Cadence d'alimentation par ligne | Environ 900 UPH | 3 420 UPH | Compteurs de la machine de placement sur un poste complet |
| Opérateurs | Pose manuelle sur chaque ligne | 1 pour 3 lignes de production | Effectif affecté après automatisation |
| TRS | 58% | 81% | Cadence de la ligne comparée aux données de temps d'arrêt |
| Changement d’objectif | 30 minutes ou plus | Moins de 5 minutes avec les programmes (recipes) PLC | Changement de série chronométré, outillage, puis rappel et vérification du programme (recipe) |
| Débit d'alimentation par canal | Non applicable à l’alimentation manuelle | 0,5–1 seconde par lentille | Suivre le comptage par voie sur un poste |
| Canaux par unité | Non applicable | 4 canaux par unité, 2 unités par ligne | Liste de configuration confirmée lors de la mise en service |
| Tolérance d'alignement | Posée à l'œil dans son logement | ±1 mm, défini par la forme de la lentille et les dimensions de la goupille | Fiche de réglage et inspection du point de préhension |
| Programmes dans l'automate | Aucune | Jusqu'à 50 préréglages de types de lentilles dans l'automate (PLC) | Liste des profils sur l'interface HMI |
Voyez la même technologie d’alimentation en fonctionnement avec de vraies lentilles — la technologie derrière cette étude de cas :

Regarder la vidéo complète sur YouTube · d'autres vidéos de machines et d'usine sur Canal officiel JHIMS.
Regardez avec une seule question en tête : comment la lentille passe-t-elle du bol en vrac à une position de présentation répétable, sans qu'un opérateur la touche ? L'intérêt ne réside pas dans le bol, mais dans la frontière entre le mouvement en vrac et l'alignement — la vibration circulaire déplace les pièces dans le bol, et un étage linéaire séparé les dispose le long de la piste à un pas maîtrisé, de sorte que la buse rencontre chaque lentille au même endroit. Cette séparation explique pourquoi l'amplitude peut être accordée à la lentille plutôt qu'au transport.
L'alimentateur dans ce casJHIMS DPS-2Alimentateur vibrant de lentilles pour machine de placement CMS · 0,5–1 s par lentille · moins de 0,5 % de rebut · alignement à ±1 mm · 6 marques de machines de placementVoir le produit → ComplémentMachine de placement CMS Yamaha YSM10Machine de placement CMS modulaire compacte haute vitesse – 46 000 CPH, 96 alimentateurs, e-Vision + Side View.Voir le produit →
 Machine de placement CMS Yamaha YSM20RMachine de placement CMS modulaire de 95 000 CPH — s'associe aux lignes d'alimentation de lentilles DPS-2.Voir le produit →
 Inspection 3D de la pâte à braser (SPI)Détectez les défauts d'impression avant la refusion grâce à une inspection 3D à 100 % de la pâte.Voir le produit →
 Four de refusion R10Refusion à air chaud sans plomb avec un profil thermique stable pour les assemblages de lentilles.Voir le produit →
 Machine de dosage D900Dosage de précision pour les étapes de revêtement de protection et de collage des lentilles.Voir le produit →
 Guide d'achatComment choisir un alimentateur de lentilles SMT (2026)Un parcours d'achat en 8 étapes, une grille d'évaluation des fournisseurs et une comparaison double fréquence / simple fréquenceLire l'article →
 ComparaisonAlimentateur vibrant à double fréquence ou à fréquence uniqueComparaison technique des deux technologies de vibrationLire l'article →
 ComparaisonAlimentateur de lentilles CMS manuel ou automatiqueQuelle méthode d'alimentation convient à votre production ?Lire l'article →
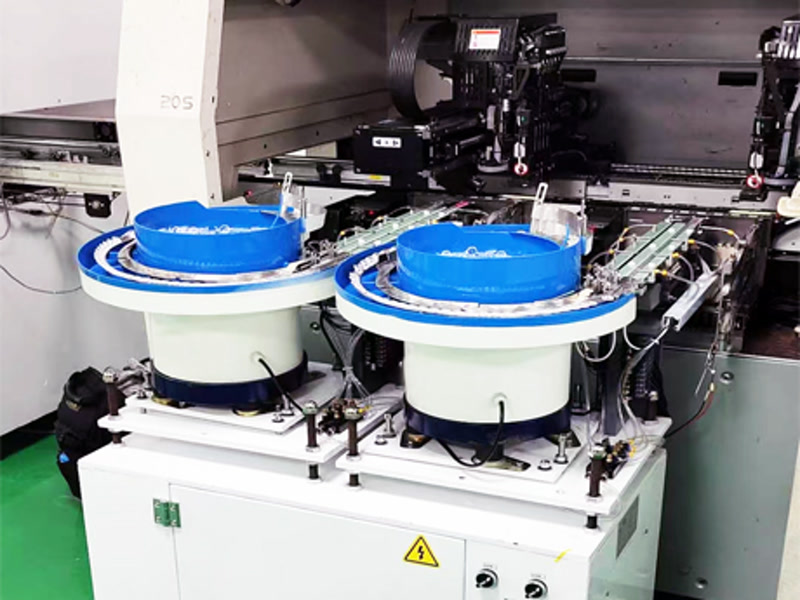 Étude de casÉtude de cas alimentateur de lentilles CMS : rétroéclairage TV à XiamenDéploiement de l'alimentateur de lentilles sur les lignes de production de rétroéclairage TVLire l'article →
 Étude de casÉtude de cas alimentateur vibrant de lentilles : éclairage LED en RussieÉtude de cas de l'alimentateur vibrant en production d'éclairage LEDLire l'article →
 Guide d'achatS'approvisionner en équipements CMS en ChineUn guide d'approvisionnement maîtrisé : vérification des fournisseurs, grilles d'évaluation et sécurisation des paiementsLire l'article →
Envoyez des échantillons de lentilles pour un test d’alimentation gratuit de 48 heures et recevez une projection de ROI personnalisée — mesurée sur vos lentilles, pas estimée d’après une plaquette commerciale.















