Địa chỉ
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Giờ làm việc
Thứ Hai – Thứ Sáu: 7:00 – 19:00
Cuối tuần: 10:00 – 17:00
Địa chỉ
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Giờ làm việc
Thứ Hai – Thứ Sáu: 7:00 – 19:00
Cuối tuần: 10:00 – 17:00

Cách một nhà máy đèn nền TV 12 dây chuyền chuyển từ gắp đặt thấu kính thủ công sang 24 bộ cấp liệu DPS-2: tỷ lệ lỗi từ 12% xuống 0,3%, năng suất từ 900 lên 3.420 UPH, OEE từ 58% lên 81%, hoàn vốn trong 7 tháng.

Cách một nhà máy đèn nền TV 12 dây chuyền chuyển từ gắp đặt thấu kính thủ công sang 24 bộ cấp liệu DPS-2: số liệu cơ sở đo được, tiêu chí nghiệm thu và bước chuyển KPI tạo ra thời gian hoàn vốn 7 tháng.
Dự án thực tế về ROI của bộ cấp liệu thấu kính này đề cập một nhà máy đèn nền TV 12 dây chuyền tại Thanh Đảo. Tóm tắt nhanh:
Hãy coi phần tóm tắt nhanh là bộ ràng buộc của dự án, không phải thông tin nền. Mười hai dây chuyền SMT chạy 24/7 vào mùa cao điểm có nghĩa là khâu cấp liệu hỏng theo hệ thống: một dây chuyền yếu kém sẽ khiến các dây chuyền phía sau thiếu linh kiện, và mỗi lần chuyển đổi 30 phút sẽ nhân chi phí thời gian đó lên mười hai lần. Sản lượng TV hằng năm ngụ ý nhu cầu thấu kính lớn và liên tục, vì vậy trạm thủ công trở thành ràng buộc giới hạn. Khách hàng là một thương hiệu điện tử lớn được giữ kín ở đây: không công bố tên công ty hay cá nhân, trong khi dữ liệu kỹ thuật được nêu đầy đủ.
Khách hàng sản xuất hơn 20 triệu chiếc TV mỗi năm. Nhà máy tại Thanh Đảo vận hành 12 dây chuyền SMT để lắp ráp module đèn nền TV, chạy 24/7 trong mùa cao điểm. Thấu kính đèn nền được đặt lên thanh đèn bằng tay: công nhân gắp từng thấu kính và định vị thủ công trước khi qua lò hàn reflow.
Cấp liệu thấu kính thủ công là một trong những công đoạn tốn nhân công nhất trong sản xuất module đèn nền, và quyết định về bộ cấp liệu thấu kính đã trở thành điểm nghẽn của toàn nhà máy. Quy trình thủ công khó mở rộng: khi sản lượng tăng và thiết kế đèn nền TV chuyển sang hình dạng thấu kính mỏng hơn, đa dạng hơn, nó trở thành mắt xích yếu nhất trên dây chuyền. Công đoạn này giới hạn năng suất, tạo ra chất lượng gắp đặt không ổn định và khiến việc bố trí nhân sự mùa cao điểm luôn là bài toán nan giải.
Nguyên nhân nằm ở hình học. Khi thanh đèn mỏng hơn và đường viền thấu kính đa dạng hơn, hốc định vị thủ công từng dùng cho thế hệ trước ngày càng khó đặt trúng: thấu kính nhỏ, cửa sổ gắp đặt hẹp, còn công nhân phải định vị bằng mắt theo nhịp dây chuyền yêu cầu suốt ca. Thao tác giữa khay và hốc định vị làm phát sinh nhiễm bẩn và lệch hướng như những nguồn lỗi riêng, và tỷ lệ lỗi tăng theo mức mệt mỏi — nên dây chuyền được tính toán dựa trên những giờ tệ nhất. Giải pháp là loại bỏ thao tác định hướng của con người.
Bốn vấn đề đã thúc đẩy khách hàng tự động hóa khâu cấp liệu thấu kính — đều đo được, đều tiêu tốn thời gian sản xuất:
Mỗi thách thức đều có cơ chế phát sinh chi phí đáng để nêu rõ, vì chính các cơ chế đó là thứ giải pháp phải cắt đứt. Tỷ lệ lỗi 12% không chỉ là thấu kính bị loại: mỗi module lỗi còn kéo theo vật liệu đã tiêu hao, nhân công phát hiện và làm lại, cùng năng lực kiểm tra. Tốc độ cấp liệu khoảng 900 UPH khiến máy gắp đặt phải chờ giữa các chu kỳ, nên thiết bị phía sau chạy non tải và quản lý phải bù bằng làm thêm giờ thay vì bằng năng lực. Những lần chuyển đổi 30 phút trên mười hai dây chuyền cộng thêm giờ sản xuất không bao giờ xuất hiện trong báo cáo lỗi.
Đội mua hàng của khách hàng đã đặt ra năm yêu cầu đo được trước khi đánh giá bất kỳ nhà cung cấp bộ cấp liệu thấu kính nào:
Năm yêu cầu được viết sao cho mỗi yêu cầu có thể đo trên dây chuyền đang chạy thay vì tranh luận sau đó: năng suất là tốc độ cấp liệu đủ để máy gắp đặt không còn thiếu linh kiện; chất lượng là tỷ lệ lỗi thấp hơn nhiều so với mức cơ sở 12% mà không cần thêm nhân công kiểm tra; tính linh hoạt là khả năng chuyển đổi giữa nhiều hình dạng thấu kính; tự động hóa là một công nhân cho mỗi dây chuyền hoặc ít hơn; và tính chắc chắn là việc xác nhận trên chính thấu kính của khách hàng trước khi xuất hàng — điều đã biến dự án thành một quy trình nghiệm thu thay vì một bài tập thông số kỹ thuật.
Dự án được nghiệm thu dựa trên dữ liệu dây chuyền đo được, nên nhiệm vụ đầu tiên là xác lập mức cơ sở một cách trung thực. Trước khi lắp bất kỳ bộ cấp liệu nào, bốn KPI đã được ghi lại từ chính hệ thống của khách hàng: tỷ lệ lỗi 12%, tốc độ cấp liệu khoảng 900 UPH mỗi dây chuyền, số công nhân vận hành ở mức thủ công trên mỗi dây chuyền và OEE 58%. Việc ghi các con số đó trước khi dự án bắt đầu là điều làm cho so sánh về sau trở nên hợp lệ — mức cơ sở dựng lại sau đó thường trôi theo hướng mà cuộc trao đổi cần.
Bước thứ hai gắn các con số với thiết bị. Tốc độ cấp liệu 0,5 đến 1 giây mỗi thấu kính mỗi kênh tương đương 3.600 đến 7.200 UPH mỗi kênh, con số mà cấu hình phải đạt trên bộ thấu kính thực tế; tỷ lệ lỗi dưới 0,5% là chỉ tiêu chất lượng mà đồ gá phải đạt trên chính những thấu kính đó. Vì quá trình chạy rà kéo dài 48 giờ trên thấu kính sản xuất của khách hàng, giá trị nghiệm thu và giá trị giao hàng đến từ cùng một bộ linh kiện, và nghiệm thu được thực hiện trên sản xuất thực tế với cả bốn KPI được đo đồng thời.
Mức cơ sở được ghi lại trước khi lắp đặt và dùng làm căn cứ nghiệm thu. Mỗi dòng dưới đây nêu rõ con số đến từ đâu, để có thể áp dụng phương pháp tương tự trên dây chuyền khác.
| Hạng mục nền | Giá trị ghi nhận trước khi lắp đặt | Nguồn đo lường |
|---|---|---|
| tỷ lệ lỗi | 12% từ gắp đặt thấu kính thủ công | Hồ sơ chất lượng dây chuyền tại điểm đếm đã xác định |
| Năng suất cấp liệu | Khoảng 900 UPH mỗi dây chuyền | Bộ đếm của máy gắp đặt trong một ca đầy đủ |
| Bố trí nhân viên vận hành | Nhân công gắp đặt thủ công trên mọi dây chuyền | Bảng phân công nhân sự và kế hoạch bố trí người cho dây chuyền |
| OEE | 58% | Dữ liệu năng suất và thời gian dừng của dây chuyền |
| Thời gian chuyển đổi | 30 phút trở lên mỗi lần đổi thấu kính | Nhật ký sản xuất cho các lần cài đặt |
| Quy mô thiết bị | 24 bộ DPS-2, 2 bộ mỗi dây chuyền, cấu hình 4 kênh | Danh mục cấu hình dự án |
| Căn cứ xác nhận | Thấu kính sản xuất của khách hàng, chạy nóng 48 giờ trước khi xuất hàng | Báo cáo kiểm tra trước xuất hàng |
| Thời gian nghiệm thu | Nghiệm thu 30 ngày trên sản xuất thực tế | Điều khoản nghiệm thu trong hợp đồng |
Triển khai JHIMS 24 bộ cấp liệu rung cho linh kiện quang học DPS-2 (2 bộ mỗi dây chuyền) với cấu hình 4 kênh tùy chỉnh phù hợp hình dạng thấu kính đèn nền của khách hàng. Mỗi thiết bị cấp thấu kính trực tiếp tới đầu gắp đặt ở 0,5–1 giây mỗi thấu kính với tỷ lệ lỗi dưới 0,5%, vận hành bằng công nghệ rung tần số kép đã được cấp bằng sáng chế.
Kiến trúc tần số kép tách khâu cấp liệu hàng loạt dạng vòng tròn khỏi khâu căn chỉnh tuyến tính chính xác — loại bỏ nhiễu cộng hưởng thường gặp ở bộ cấp liệu đơn tần và giữ biên độ ổn định khi tải thay đổi. Các cấu hình đặt trước trên PLC lưu trọn bộ thông số rung: tối đa 50 cấu hình theo loại thấu kính giúp chuyển đổi không cần đồ gá và dưới 5 phút, với khả năng gọi lại cấu hình đủ nhanh để cắt giảm thời gian thiết lập tới 80%.
Trước khi giao hàng, cả 24 thiết bị đã chạy Kiểm tra burn-in 48 giờ tại cơ sở JHIMS ở Thâm Quyến bằng chính thấu kính sản xuất của khách hàng — cùng hình thức xác nhận mà JHIMS dành cho mọi người mua qua bài chạy thử cấp liệu mẫu miễn phí 48 giờ.
Cấu hình cấp phôi đầy đủ triển khai cho mỗi dây chuyền:
| Mục | Cấu hình |
|---|---|
| Thiết bị | Bộ cấp liệu rung cho linh kiện quang học JHIMS DPS-2 (tổng 24 thiết bị) |
| Triển khai | 2 thiết bị mỗi dây chuyền × 12 dây chuyền SMT |
| Thiết lập kênh | Cấu hình 4 kênh riêng theo hình học của từng loại thấu kính |
| Tốc độ cấp liệu | 0,5–1 giây mỗi linh kiện — 3.600–7.200 UPH mỗi kênh |
| Phạm vi thấu kính | 3–25mm — loại ba chân trong/ngoài và loại phản xạ bốn góc |
| Công nghệ rung | Tần số kép được cấp bằng sáng chế (rung tròn + rung trực tiếp) |
| Điều khiển | Tự động hoàn toàn bằng PLC với màn hình HMI cảm ứng, tới 50 cấu hình đặt trước |
| Dung sai căn chỉnh | ±1mm (tùy hình dạng thấu kính và kích thước chân) |
| Kiểm chứng trước khi giao hàng | Chạy nóng 48 giờ với đúng loại thấu kính của khách hàng |
Hai thiết bị mỗi dây chuyền là quyết định về năng lực, không phải để dự phòng. Dây chuyền chạy bộ thấu kính hỗn hợp, và số kênh được chọn sao cho bộ cấp liệu vượt mức tiêu thụ thấu kính của máy gắp đặt, có dư địa cho việc chuyển đổi và cho việc thay đồ gá ở một kênh. Bốn kênh mỗi thiết bị cũng có lợi với lịch sản xuất đa chủng loại: một kênh có thể dừng để thay đồ gá trong khi các kênh khác vẫn cấp liệu, nên việc đổi thấu kính trở thành chuỗi chuyển làn thay vì dừng máy. Dung sai căn chỉnh được đặt ở ±1 mm theo hình dạng thấu kính và kích thước chốt định vị.

Việc triển khai theo lộ trình năm giai đoạn được thiết kế để loại bỏ rủi ro ở từng bước — từ xác nhận mẫu đến sản xuất hàng loạt:
| Pha | Chuyện gì đã xảy ra | Lợi ích |
|---|---|---|
| 1. Kiểm chứng mẫu | Thấu kính của khách hàng được chạy thử cấp liệu 48 giờ; báo cáo tỷ lệ lỗi và biên độ đo được | Hiệu năng được chứng minh trên chính sản phẩm của khách hàng trước khi cam kết |
| 2. Kỹ thuật & chạy nóng | Chế tạo cấu hình 4 kênh tùy chỉnh; chạy rà 48 giờ tại JHIMS Thâm Quyến với thấu kính thực tế | Mọi thiết bị đều được kiểm chứng trước khi giao — không bất ngờ khi chạy thử |
| 3. Lắp đặt & chạy thử | Lắp 2 thiết bị mỗi dây chuyền; nạp cấu hình đặt trước trên PLC cho từng hình dạng thấu kính; đào tạo công nhân vận hành | Dây chuyền nhanh chóng trở lại sản xuất, sẵn sàng chuyển đổi ngay từ ngày đầu |
| 4. Nghiệm thu 30 ngày | KPI được xác minh trên sản xuất thực tế: tỷ lệ lỗi, UPH, số công nhân, OEE | Nghiệm thu theo hợp đồng gắn với kết quả đo được |
| 5. Mở rộng & hỗ trợ | Triển khai toàn bộ 12 dây chuyền; phản hồi dưới 4 giờ và gửi phụ tùng dưới 48 giờ | Hỗ trợ liên tục trong suốt 1 năm bảo hành và sau đó |


Mọi KPI trong dự án thực tế về ROI của bộ cấp liệu thấu kính này đều được đo trên dây chuyền sản xuất thực tế của khách hàng sau khi nghiệm thu. Kết quả ROI của JHIMS DPS-2: hoàn vốn toàn bộ trong 7 tháng.
| KPI | Trước (thủ công) | Sau khi dùng (DPS-2) | Cải tiến |
|---|---|---|---|
| Tỷ lệ lỗi | 12% | 0.3% | giảm 40 lần |
| UPH mỗi dây chuyền | ~900 | 3,420 | tăng 280% |
| Nhân viên vận hành | Thủ công (mỗi dây chuyền) | 1 người cho 3 dây chuyền | Điều khiển tự động |
| OEE | 58% | 81% | +23 điểm |
| ROI | — | 7 tháng | Hoàn vốn hoàn toàn |

Bước chuyển nổi bật: tỷ lệ lỗi từ 12% xuống 0,3% (khoảng bốn mươi lần), năng suất mỗi dây chuyền từ khoảng 900 lên 3.420 UPH, OEE từ 58% lên 81%, nhân lực còn một công nhân cho ba dây chuyền, và hoàn vốn trong bảy tháng với 24 thiết bị. Ba tác động giải thích kết quả này: loại bỏ sai lệch (định hướng không còn là phán đoán của con người, nên tỷ lệ lỗi giảm và không còn trôi theo ca và mức mệt mỏi), giải phóng năng lực (máy gắp đặt nay chạy đúng công suất định mức), và giải phóng nhân lực (một công nhân phụ trách ba dây chuyền thay vì một trạm).
Thời gian hoàn vốn đến từ những tác động đó và từ quy mô: 24 thiết bị trên 12 dây chuyền nghĩa là đầu tư một lần cho mỗi cặp dây chuyền trong khi khoản tiết kiệm tích lũy theo từng dây chuyền mỗi ca — nhân lực được giải phóng, vật liệu không còn bị bỏ ở mức 12%, và năng lực mà nếu không có thì phải bù bằng làm thêm giờ. Trước khi kỳ vọng kết quả tương tự, hãy kiểm tra ba điều kiện tiên quyết mà khách hàng này đã đáp ứng: mức cơ sở đo được từ hồ sơ hiện có, hình dạng thấu kính nằm trong dải đồ gá 3–25 mm với yêu cầu định hướng rõ ràng, và tần suất chuyển đổi đủ cao để thời gian thiết lập là chi phí thực.
Bốn KPI kinh doanh và hai chỉ số thiết bị đều được đo trên cùng những dây chuyền sản xuất, trước và sau khi nghiệm thu.
| Chỉ số | Trước | Sau | Cách đo lường |
|---|---|---|---|
| tỷ lệ lỗi | 12% | 0.3% | Hồ sơ chất lượng tại điểm đếm sau khi cấp phôi và gắp đặt |
| Năng suất cấp phôi mỗi dây chuyền | Khoảng 900 UPH | 3.420 UPH | Bộ đếm của máy gắp đặt trong một ca đầy đủ |
| Nhân viên vận hành | Gắp đặt thủ công trên từng dây chuyền | 1 người cho 3 dây chuyền sản xuất | Bảng phân công nhân sự sau tự động hóa |
| OEE | 58% | 81% | Năng suất dây chuyền so với dữ liệu thời gian dừng máy |
| Thay linh kiện quang học | 30 phút trở lên | Dưới 5 phút với công thức PLC | Đo thời gian chuyển đổi, gồm thay đồ gá và gọi lại, kiểm tra công thức |
| Tốc độ cấp liệu mỗi kênh | Không áp dụng cho cấp phôi thủ công | 0,5–1 giây mỗi thấu kính | Đếm cảm biến theo từng kênh trong một ca |
| Số kênh mỗi thiết bị | Không áp dụng | 4 kênh mỗi thiết bị, 2 thiết bị mỗi dây chuyền | Danh mục cấu hình được xác nhận khi chạy thử |
| Dung sai căn chỉnh | Đặt bằng mắt tại hốc gá | ±1 mm, đặt theo hình dạng thấu kính và kích thước chốt | Kiểm tra phiếu thiết lập và điểm hút |
| Công thức trong bộ điều khiển | Không có | Tới 50 cấu hình loại thấu kính trong PLC | Danh sách cấu hình trên màn hình HMI |
Xem chính công nghệ cấp liệu đó vận hành với thấu kính thực tế — công nghệ đứng sau dự án thực tế này:

Xem toàn bộ video trên YouTube · thêm video về máy và nhà xưởng trên Kênh chính thức của JHIMS.
Hãy xem với một câu hỏi trong đầu: làm sao thấu kính đi từ phễu rung chứa hàng loạt đến vị trí cấp lặp lại được mà không cần công nhân chạm vào? Phần thú vị không phải phễu rung mà là ranh giới giữa chuyển động hàng loạt và căn chỉnh — rung vòng tròn di chuyển chi tiết trong phễu, và một tầng tuyến tính riêng sắp xếp chúng dọc đường ray với bước dịch được kiểm soát để đầu hút gặp mỗi thấu kính ở cùng một vị trí. Chính sự tách biệt đó cho phép tinh chỉnh biên độ theo thấu kính thay vì theo việc vận chuyển.
Bộ cấp liệu trong trường hợp nàyJHIMS DPS-2Bộ cấp phôi dạng phễu rung cho thấu kính dùng trong gắp đặt SMT · 0,5–1 giây/thấu kính · tỷ lệ lỗi <0,5% · căn chỉnh ±1mm · 6 thương hiệu P&PXem sản phẩm → Đi kèmMáy gắp đặt linh kiện Yamaha YSM10Máy gắp đặt linh kiện module nhỏ gọn tốc độ cao – 46.000 CPH, 96 bộ cấp liệu, e-Vision + Side View.Xem sản phẩm →
 Máy gắp đặt Yamaha YSM20RMáy gắp đặt linh kiện dạng module 95.000 CPH — kết hợp với dây chuyền cấp liệu linh kiện quang học DPS-2.Xem sản phẩm →
 Kiểm tra kem hàn SPI 3DPhát hiện lỗi in trước khi vào reflow với kiểm tra kem hàn 3D 100%.Xem sản phẩm →
 Lò hàn reflow R10Hàn reflow khí nóng không chì với biên dạng nhiệt ổn định cho cụm linh kiện quang học.Xem sản phẩm →
 Máy phun keo tự động D900Phun keo chính xác cho bước phủ bảo vệ và liên kết linh kiện quang học.Xem sản phẩm →
 Hướng dẫn chọn muaCách chọn bộ cấp liệu thấu kính SMT (2026)Lộ trình mua hàng 8 bước, bảng điểm nhà cung cấp và so sánh tần số kép với tần số đơnĐọc bài viết →
 So sánhBộ cấp liệu rung tần số kép và tần số đơnSo sánh kỹ thuật hai công nghệ rungĐọc bài viết →
 So sánhBộ cấp liệu linh kiện quang học SMT thủ công và tự độngPhương thức cấp liệu nào phù hợp với sản xuất của bạn?Đọc bài viết →
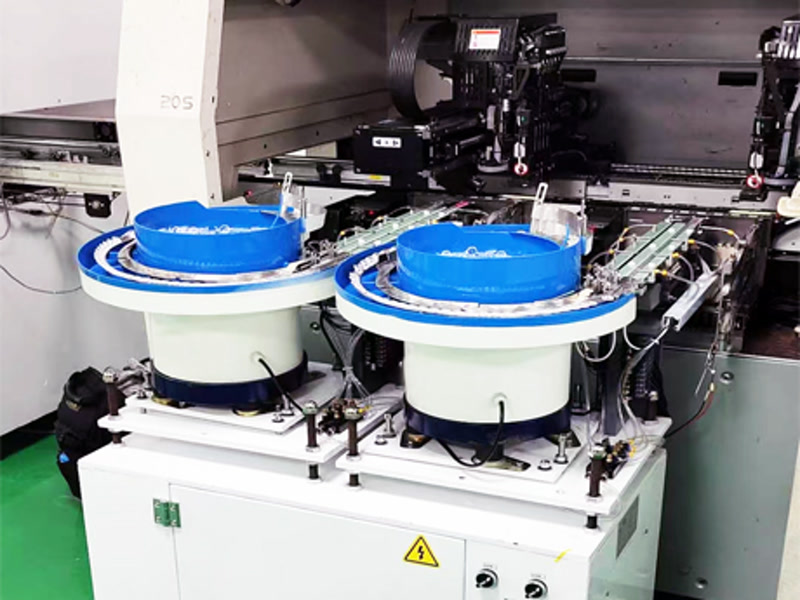 Nghiên cứu điển hìnhDự án bộ cấp liệu thấu kính SMT: Đèn nền TV tại Hạ MônTriển khai bộ cấp liệu thấu kính trên dây chuyền sản xuất đèn nền TVĐọc bài viết →
 Nghiên cứu điển hìnhDự án thực tế bộ cấp phôi rung linh kiện quang học: Chiếu sáng LED tại NgaDự án thực tế bộ cấp phôi rung trong sản xuất chiếu sáng LEDĐọc bài viết →
 Hướng dẫn chọn muaThu mua thiết bị SMT từ Trung QuốcHướng dẫn mua hàng có quản trị rủi ro: xác minh nhà cung cấp, bảng điểm đánh giá và bảo vệ thanh toánĐọc bài viết →
Gửi mẫu thấu kính để chạy thử cấp liệu miễn phí 48 giờ và nhận dự báo ROI riêng — đo trên thấu kính của quý khách, không phải ước lượng từ brochure.















