地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周六:09:00 – 23:00(UTC+8)
周日:休息
地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周六:09:00 – 23:00(UTC+8)
周日:休息

12 线电视背光厂从人工摆料改为 24 台 DPS-2 供料器:不良率 12%→0.3%、产能 900→3,420 UPH、OEE 58%→81%,7 个月回本。
本镜头供料器 ROI 案例覆盖青岛一家 12 条产线的电视背光工厂。一览:
将“一出一出”块视为项目的制约,而不是背景。 12条SSMT线在高峰期全天候运行,意味着供料作为一个系统失败:一条表现不佳的线使下游的人们挨饿,30分钟的换乘费用超过12倍。年度电视收视量意味着连续,大镜头需求,这就是人工站成为约束性限制的原因。客户是在这里保密的主要电子产品品牌:没有公布任何公司或个人姓名,而工程数据则全面报告。
该客户年产超过 2000 万台电视。其青岛工厂运营 12 条 SMT 产线用于电视背光模组组装,旺季 24/7 运行。背光镜头此前全靠人工贴放:操作员逐颗取镜并在回流焊前手动定位。
人工镜头送料是背光模组生产中劳动强度最大的工序之一,供料器选型因此成为整个工厂的瓶颈。人工工序难以扩展:随着产量增长、电视背光设计转向更薄更多样的镜头外形,它成为产线最薄弱环节,既限制产能、又造成贴放质量不稳定,旺季人员配置也始终是难题。
原因是几何学。随着光条变薄,镜头轮廓也变多,为上一代工作的手动活巢更难被击中:镜头小,放置窗口收窄,操作员以视速就位,线需要每班。托盘和巢之间的处理会增加污染和误入歧途,成为单独的缺陷源,拒绝随疲劳而扩大——所以这条线路是规划在最糟糕的时段左右。答案是将操作员从取向步骤中取出。
四个问题促使客户将镜头送料自动化——全部可量化,全部在消耗生产时间:
每个问题都有成本机理,因为要被打断的正是这些机理。12% 不良不只是报废透镜:每个废模组还搭上已投入的材料、检出与返工的工时、以及检测产能。约 900 UPH 的供料速度意味着贴片机在等料,下游设备相对自身额定能力处于欠载,管理者只能用加班补产能。12 条线上每次 30 分钟以上的换型,累计成看不到在不良报告里的生产工时。
客户采购团队在评估任何镜头供料器供应商之前,设定了五项可量化的要求:
这五项要求从一开始就写成可在实际产线上测量的形式,而不是事后争论:产能体现为不再让贴片机缺料的供料速率;质量体现为不良率远低于 12% 的基准且不增加检验人力;柔性体现为可在多种镜头外形之间换线;自动化体现为每条产线一名操作员或更少;确定性体现为发货前在客户自有镜头上完成验证——这让项目变成一套验收流程,而不是一次规格讨论。
该项目按实测产线数据验收,因此第一项任务是如实确定基线。在安装任何供料器之前,已从客户自有系统记录四项 KPI:不良率 12%、每条产线供料产能约 900 UPH、每条产线按人工水平配置操作员,以及 OEE 58%。在项目启动前把这些数字记录下来,才能让后续对比站得住脚——事后重建的基线往往会朝讨论需要的方向移动。
第二步把数字落到设备上。每通道每颗镜片 0.5 至 1 秒的供料速度,等于每通道 3,600 至 7,200 UPH,这是该配置在真实镜片组上必须达到的数值;不良率低于 0.5% 是工装在这些同样镜片上必须达到的质量指标。由于老化测试在客户的生产镜片上连续运行 48 小时,验收数值与出货数值来自同一批零件,且验收在真实生产中进行,四项 KPI 同时测量。
基准在安装前记录并用作验收的参考。下方的每行表示数字出自何处,因此同一方法可以被应用到另一行。
| 基准项 | 安装前记录值 | 测量来源 |
|---|---|---|
| 不良率 | 12% 来自人工镜头摆放 | 规定计数点上的产线质量记录 |
| 供料产能 | 每条产线约 900 UPH | 整个班次内的贴片机计数器读数 |
| 操作人员配置 | 每条产线的人工贴装人员配置 | 人员排班与产线人力配置计划 |
| OEE | 58% | 产线产能与停机时间数据 |
| 换料时间 | 每次更换镜头需 30 分钟以上 | 换线事件生产日志 |
| 设备规模 | 24 台 DPS-2,每条产线 2 台,4 通道配置 | 项目配置清单 |
| 验证依据 | 客户量产用镜片,出货前 48 小时烤机 | 发货前测试报告 |
| 验收窗口 | 实际生产 30 天验收 | 合同验收条款 |
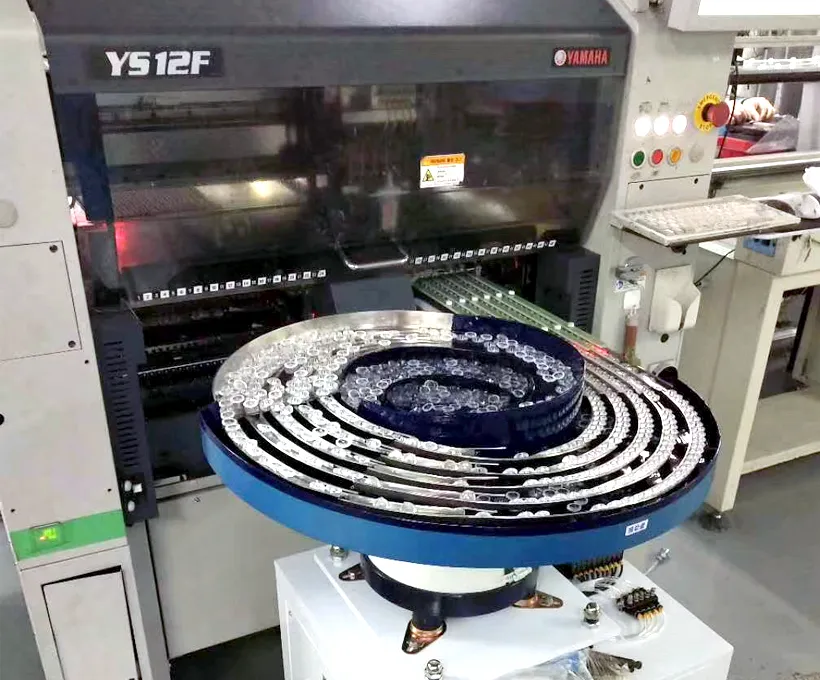
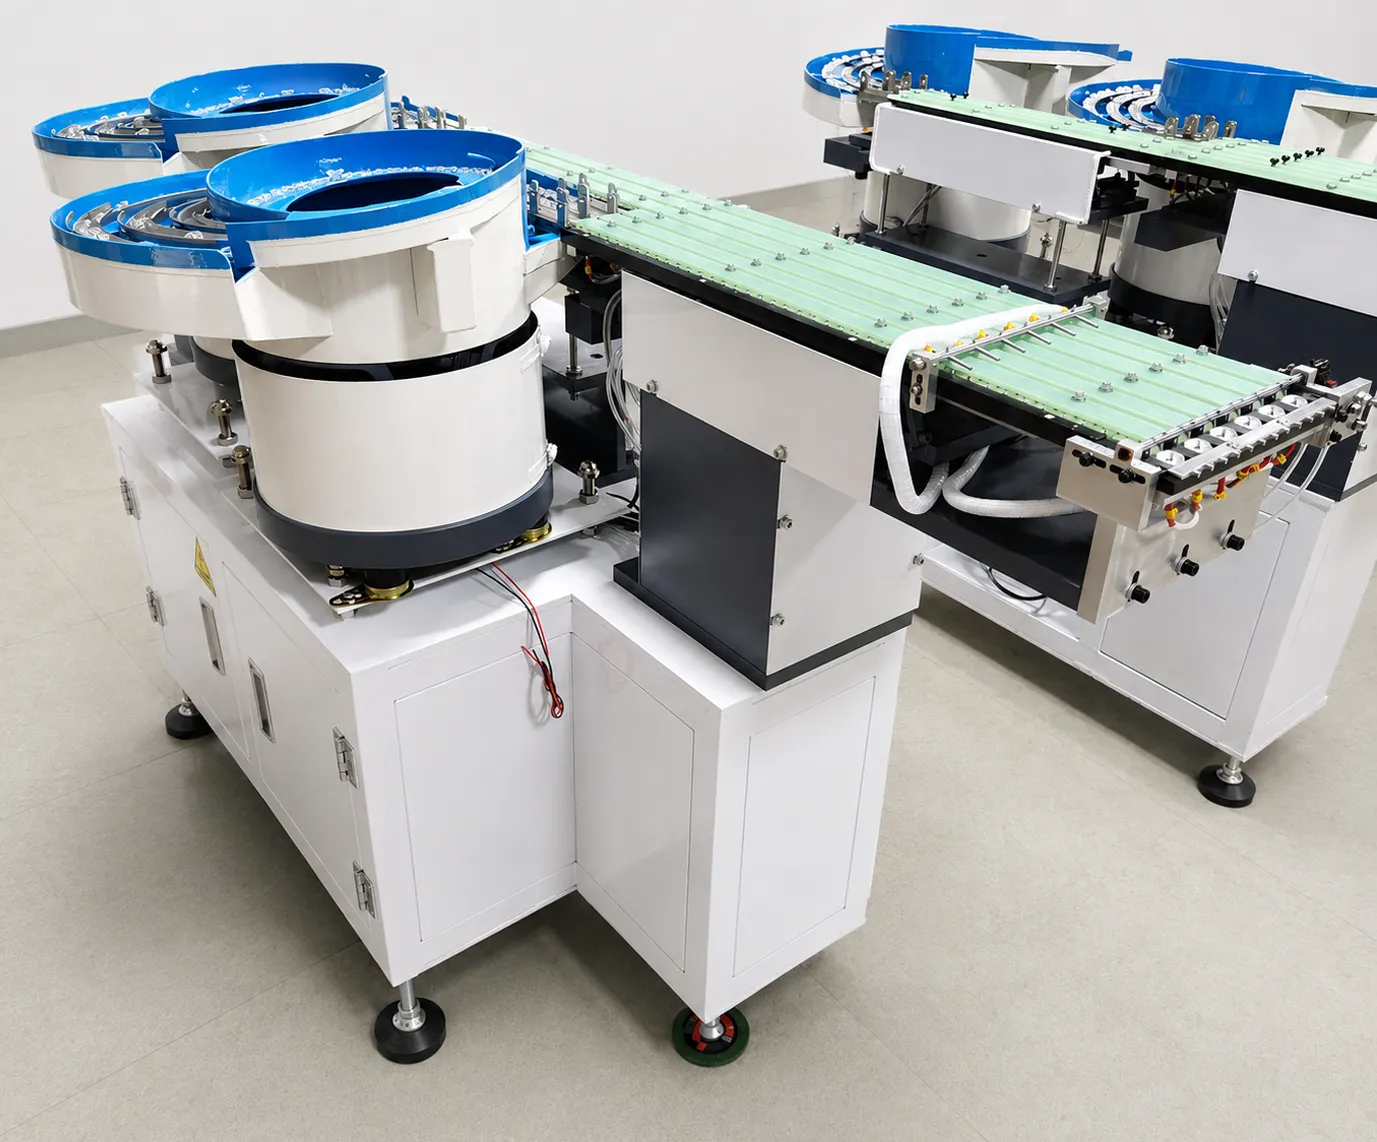
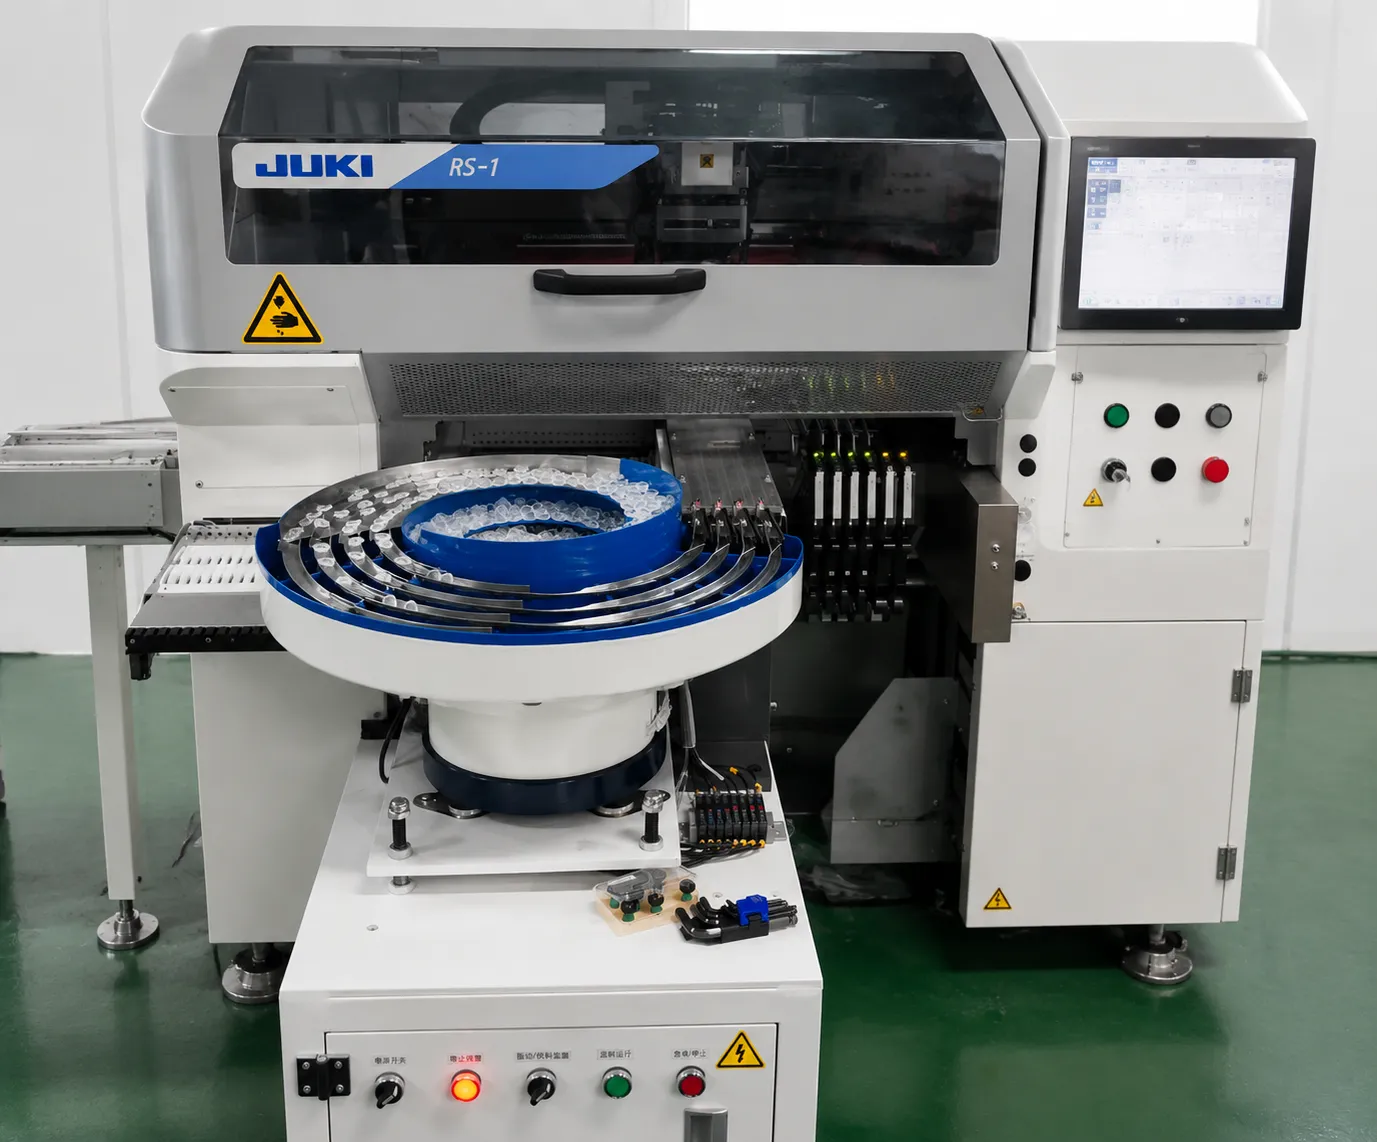
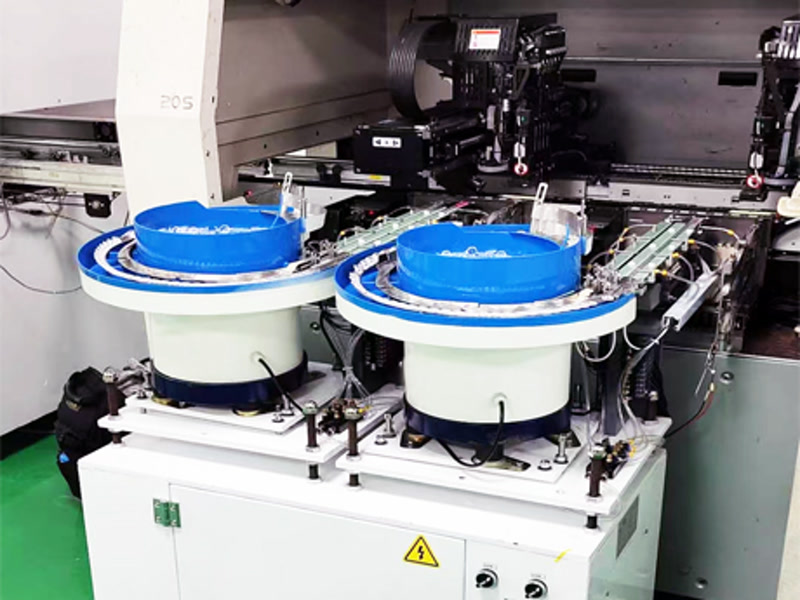
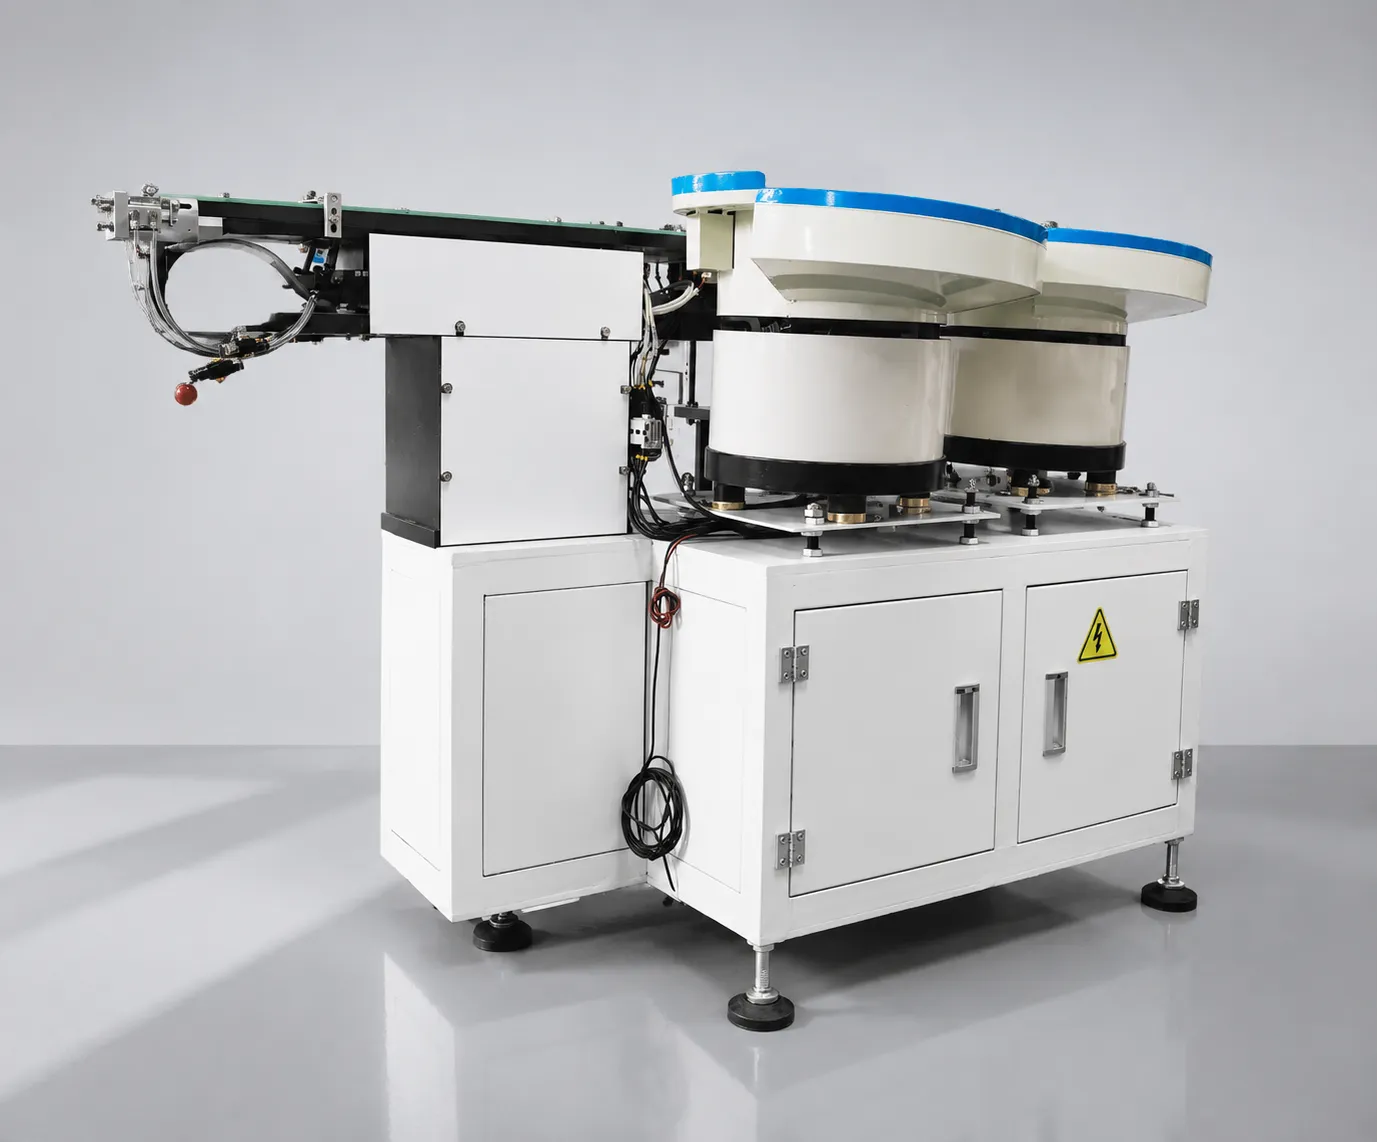
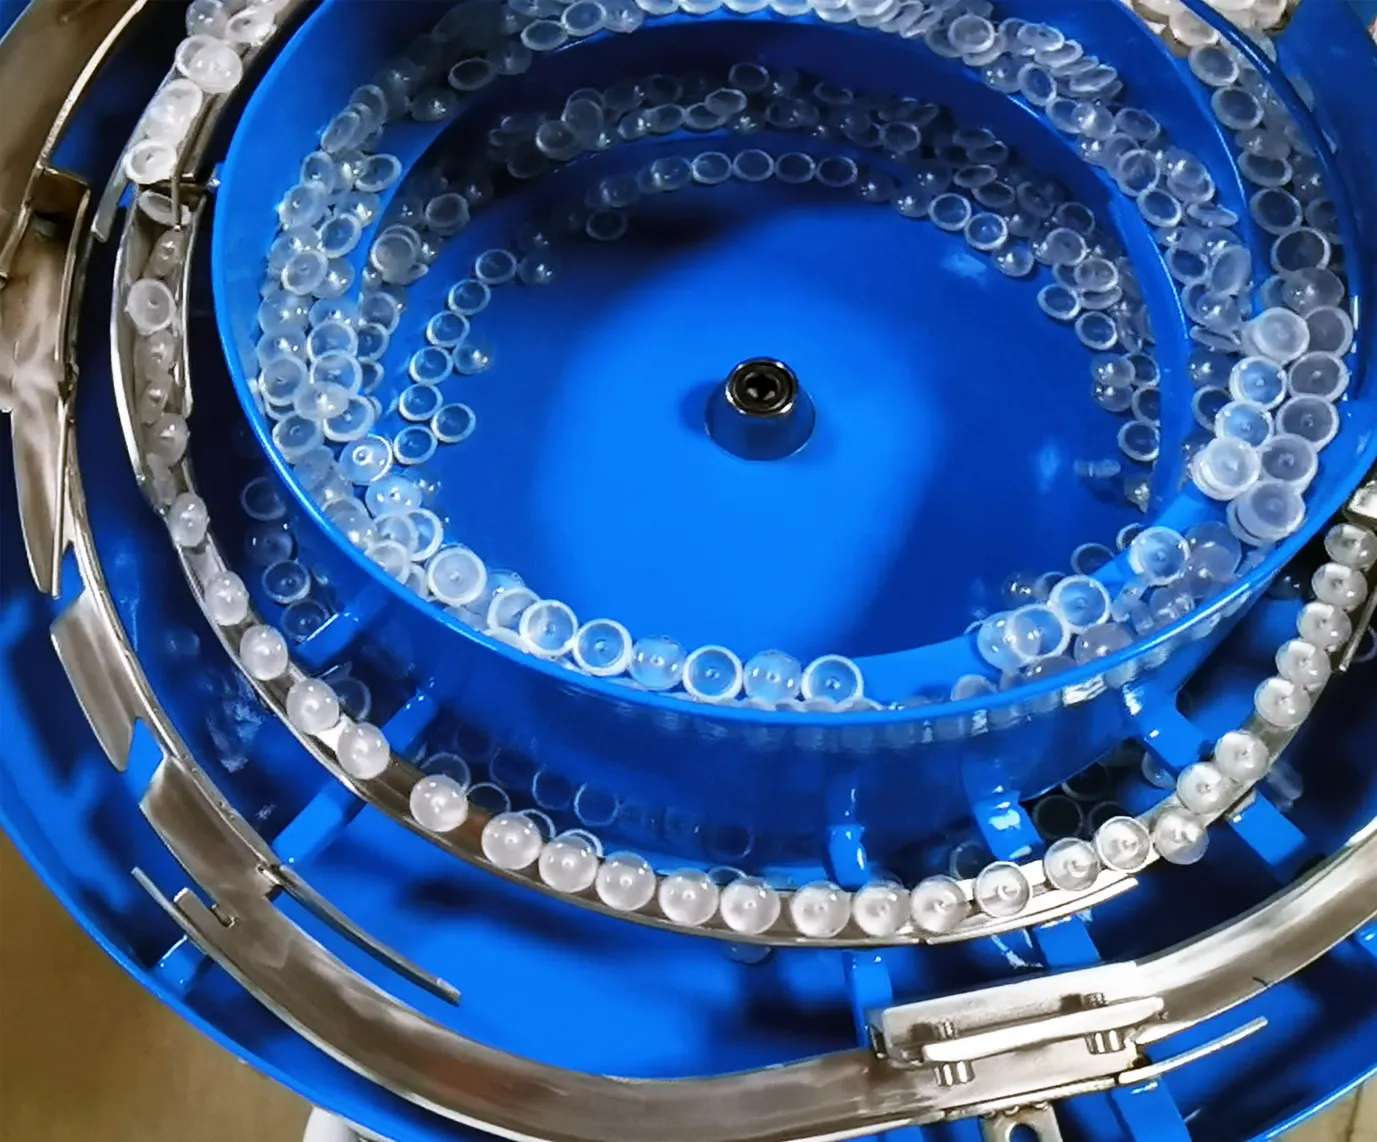
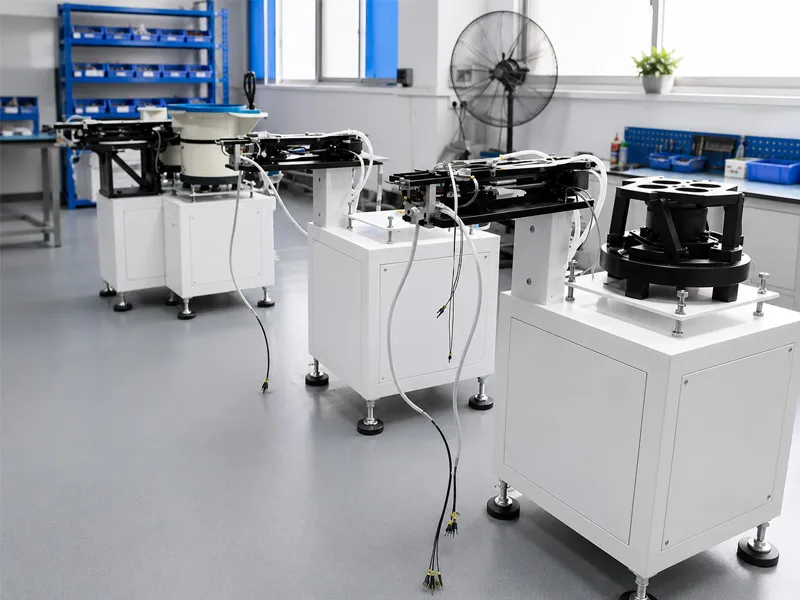
JHIMS 部署了 24 台 DPS-2 镜头振动供料器(每线 2 台) 采用与客户背光镜头外形匹配的定制 4 通道配置。每台设备以 每镜头 0.5–1 秒 的速度直接向贴装头送料,不良率 低于 0.5%,由专利双频振动技术驱动。
双频架构将散装圆周送料与精密直线对位分离——消除了单频供料器常见的共振干扰,并在负载变化下保持振幅稳定。PLC 预设档案保存完整振动参数:多达 50 组镜头预设使换线免工具、5 分钟内完成,配方调出速度快,可将调试时间缩短最多 80%。
发货前,24 台设备全部进行了 48 小时老化测试 在 JHIMS 深圳工厂使用客户的实际生产镜头——这是 JHIMS 通过免费 48 小时送料测试为每位买家提供的同样验证。
每条产线部署的完整供料配置:
| 项目 | 配置 |
|---|---|
| 设备 | JHIMS DPS-2 镜头振动供料器(共 24 台) |
| 部署 | 每线 2 台 × 12 条 SMT 产线 |
| 通道配置 | 每种镜头外形定制 4 通道配置 |
| 送料速度 | 每镜头 0.5–1 秒——每通道 3,600–7,200 UPH |
| 镜头范围 | 3–25mm——内/外三脚与四角反射型 |
| 振动技术 | 专利双频(圆周 + 直线振动) |
| 控制方式 | 全自动 PLC 控制,HMI 触摸屏,多达 50 组预设配方 |
| 对位精度 | ±1mm(取决于镜片形状与引脚尺寸) |
| 发货前验证 | 使用客户实际镜头的 48 小时老化测试 |
每线两台设备是产能决策,而非冗余配置。该产线运行混合镜头组,通道数量是按供料能力超过贴片机镜头消耗量来选定的,并为换线和单通道换型留出余量。每台设备四个通道在高混合排产下也有帮助:一个通道可以离线换工装,其余通道继续供料,于是换镜头变成一系列通道切换,而不是停机。对位公差按镜头外形与引脚尺寸设定为 ±1 mm。
部署遵循五阶段路径,每一步都消除风险——从样品验证到全面投产:
| 阶段 | 实施内容 | 收益 |
|---|---|---|
| 1. 样品验证 | 客户镜头经过 48 小时送料测试;出具实测不良率与振幅报告 | 在下单前就用客户自己的产品验证性能 |
| 2. 工程与老化 | 定制 4 通道配置制造;在 JHIMS 深圳工厂用实际镜头进行 48 小时老化测试 | 每台设备发货前均验证——调试时零意外 |
| 3. 安装与调试 | 每线安装 2 台;为每种镜头外形加载 PLC 预设配方;操作员培训 | 产线快速恢复生产,第一天即可换线 |
| 4. 30 天验收 | 现场生产核实的KPI:拒绝、UPH、操作员、OEE | 合同验收与实测结果挂钩 |
| 5. 规模化与支持 | 12 条产线全面铺开;4 小时内响应、48 小时内发出备件 | 1 年保修期内及之后持续支持 |
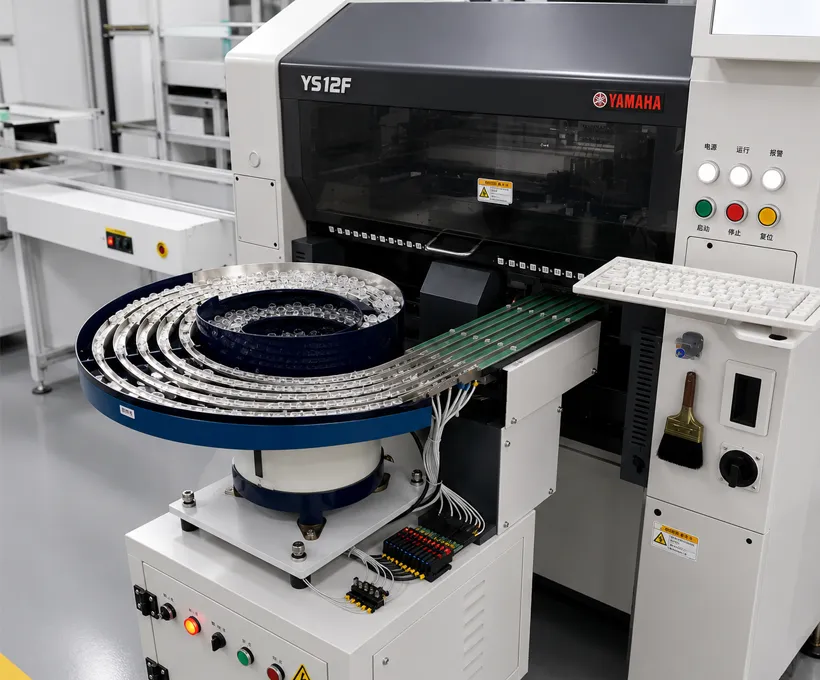
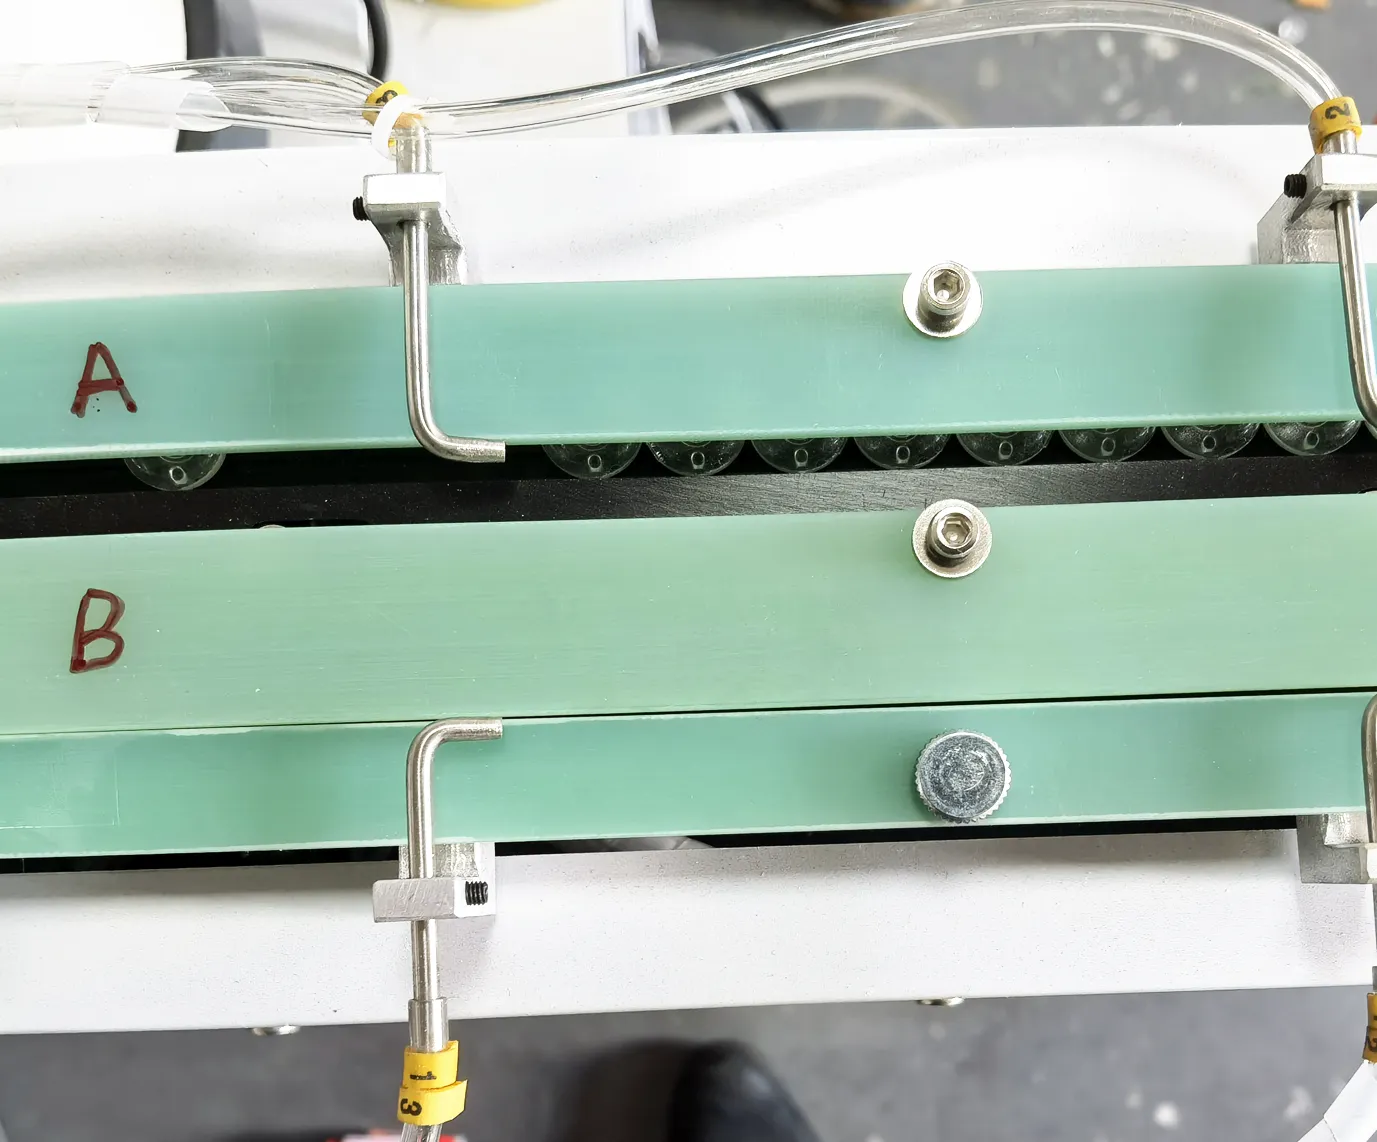
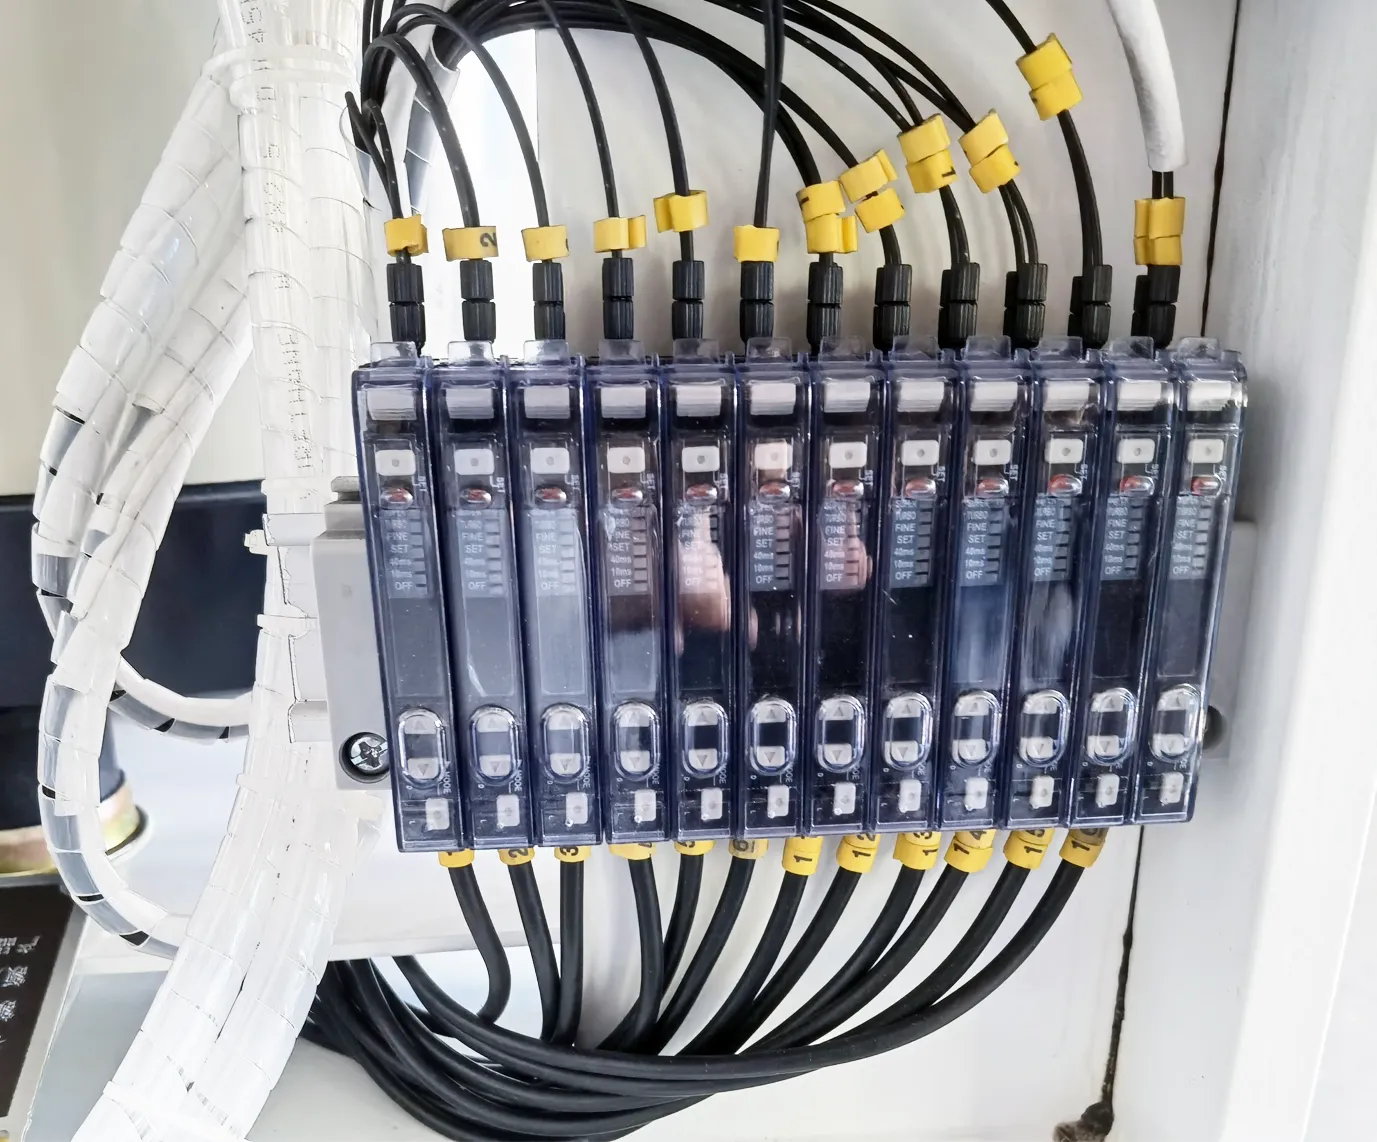
本镜头供料器 ROI 案例中的每项 KPI 均为客户产线调试完成后的实测数据。JHIMS DPS-2 的 ROI 结果:7 个月全额回本。
| KPI | 改善前(人工) | 改善后(DPS-2) | 改善幅度 |
|---|---|---|---|
| 拒绝率 | 12% | 0.3% | 减少 40 倍 |
| 单线 UPH | ~900 | 3,420 | 提升 280% |
| 操作员 | 人工(每线) | 1 人负责 3 条产线 | 自动化控制 |
| OEE | 58% | 81% | 提升 23 个百分点 |
| 投资回收 | — | 7 个月 | 全部收回投资 |
关键变化:不良率 12% → 0.3%(约 40 倍),单线产能约 900 → 3,420 UPH,OEE 58% → 81%,一名操作员管三条线,24 台设备 7 个月回本。三个效应解释:① 消除波动(定向不再靠人的判断,不良随班次与疲劳漂移的问题消失);② 释放产能(贴片机按自身额定能力运行);③ 释放人力。
回本来自上述效应与规模:12 条线共 24 台=每条线成对投入一次,而收益按线、按班次累积——释放人力、不再报废 12% 的材料、以及本需靠加班获得的产能。要在自己线上复现,先看三个前提:基线可从现有记录测得、透镜尺寸落在 3–25 mm 工装范围内且有明确方向要求、换型频率高到设置时间确实构成成本。
4个企业的KPI和2个设备数字都是在交付使用前后在同一生产线上测量的。
| 指标 | 改善前 | 之后 | 如何衡量 |
|---|---|---|---|
| 不良率 | 12% | 0.3% | 供料与贴装之后计数点的质量记录 |
| 每条产线供料产能 | 约 900 UPH | 3,420 UPH | 整个班次内的贴片机计数器读数 |
| 操作员 | 每条产线人工摆放 | 1 人负责 3 条产线 | 自动化后人员配置 |
| OEE | 58% | 81% | 产线产能与停机数据对比 |
| 换镜头 | 30 分钟以上 | 5分钟内用PLC配方 | 计时换线,模具更换加配方调取与验证 |
| 每通道供料速度 | 不适用于人工供料 | 每镜头 0.5–1 秒 | 单班次内每通道的轨道感应计数 |
| 每台通道数 | 不适用 | 每台 4 通道,每条产线 2 台 | 调试时确认的配置清单 |
| 对位精度 | 在工位处人工目视放置 | ±1 mm,按镜片形状和引脚尺寸设定 | 设置表与取料点检查 |
| 控制器内配方 | 无 | PLC 中最多 50 组镜头类型预设 | HMI 参数列表 |
观看本案例所用供料技术用真实镜头运行的演示:

在 YouTube 观看完整视频 · 更多设备与工厂视频请访问 JHIMS 官方频道.
注意一个问题:镜片如何从一个散装碗变成一个可重复的当前位置而不由操作员去碰它?有趣的部分不是"碗",而是"批量运动"和"对接"的分界线——圆形振动会将部分在"碗"中移动出,一个单独的线性相会沿着料道在受控的发球上排列出它们,因此喷嘴会同地与每个镜头相会。这种分离是振幅可以用于镜头而不是运输的原因。
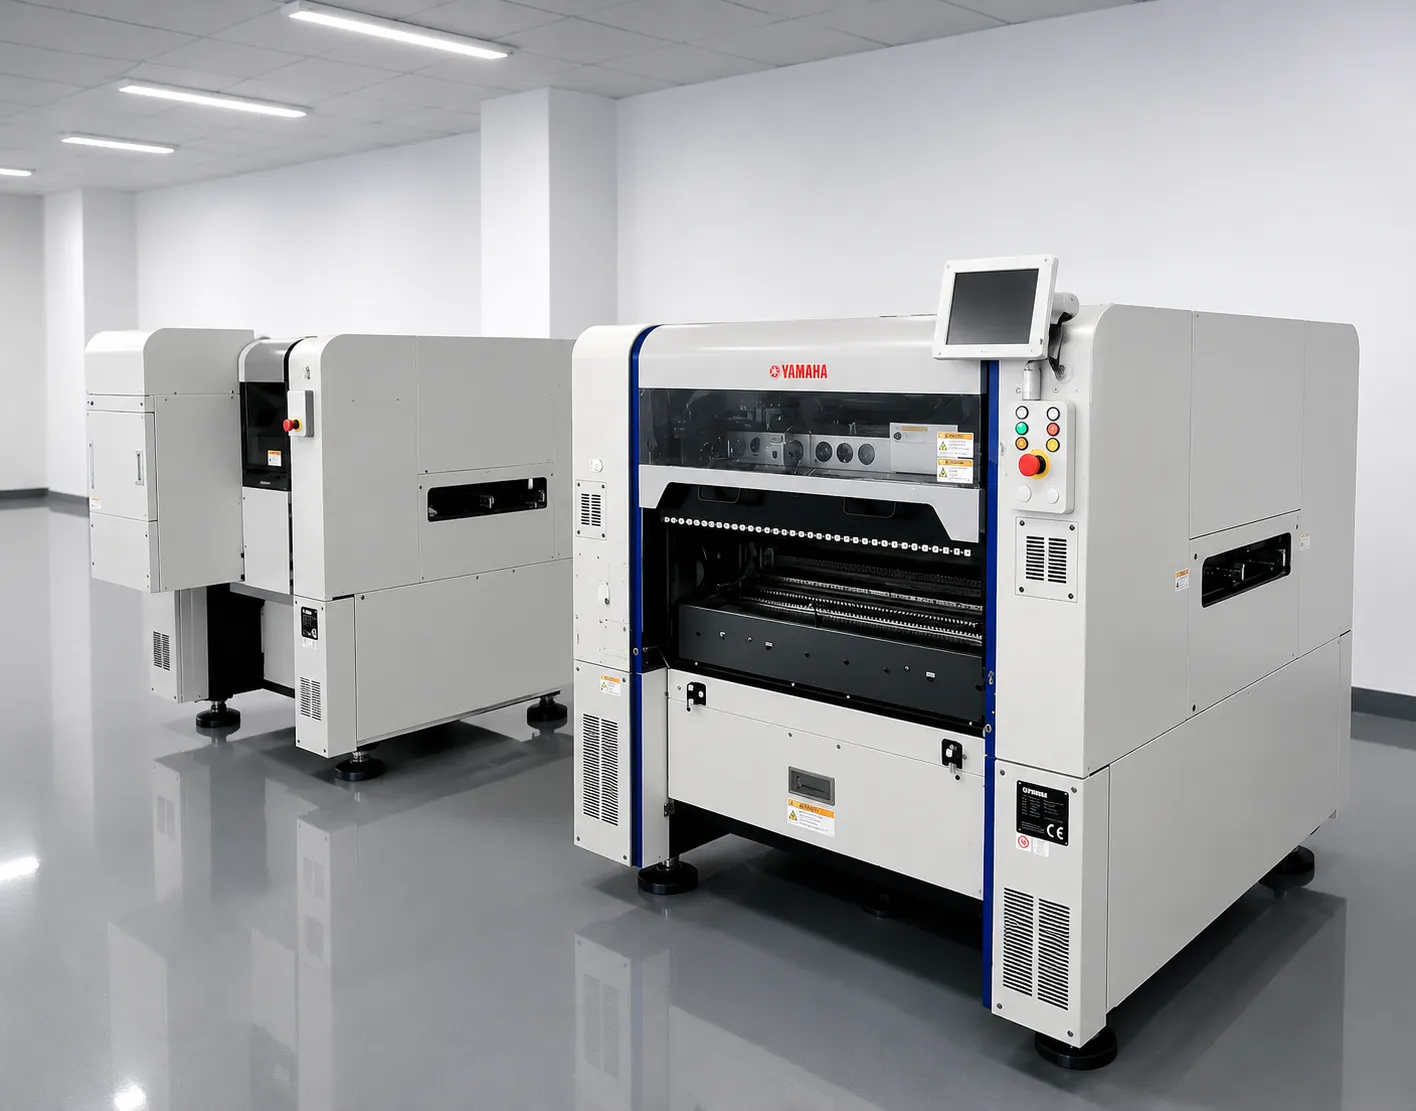
本案例所用供料器JHIMS DPS-2号卫星用于 SMT 贴片机的镜头振动供料器 · 每个镜头 0.5–1s · 不良率 <0.5% · 对位精度 ±1mm · 适配 6 个贴片机品牌查看产品 →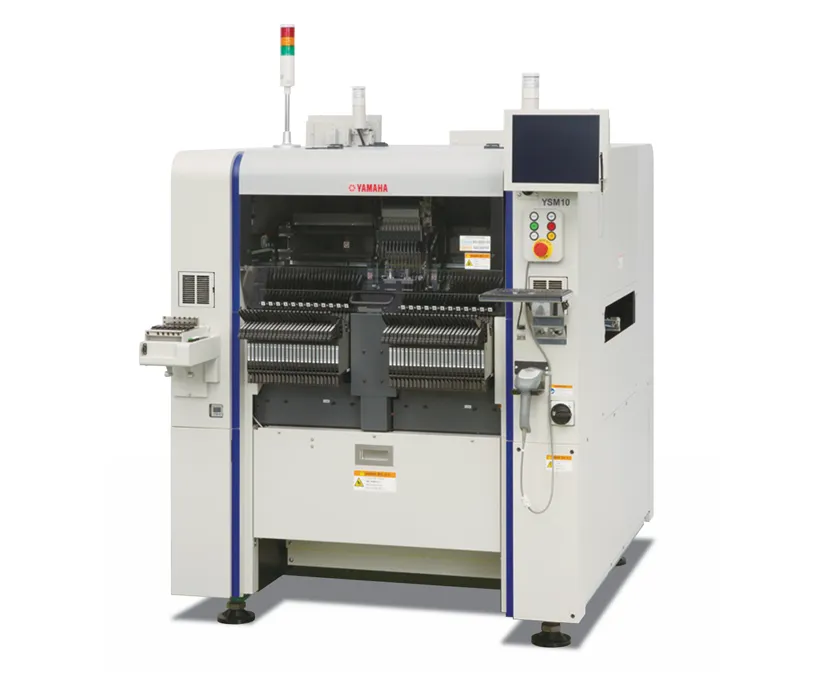 配套Yamaha YSM10 贴片机高速紧凑型模块化贴片机——46,000 CPH、96 个供料器、e-Vision + 侧视相机。查看产品 →
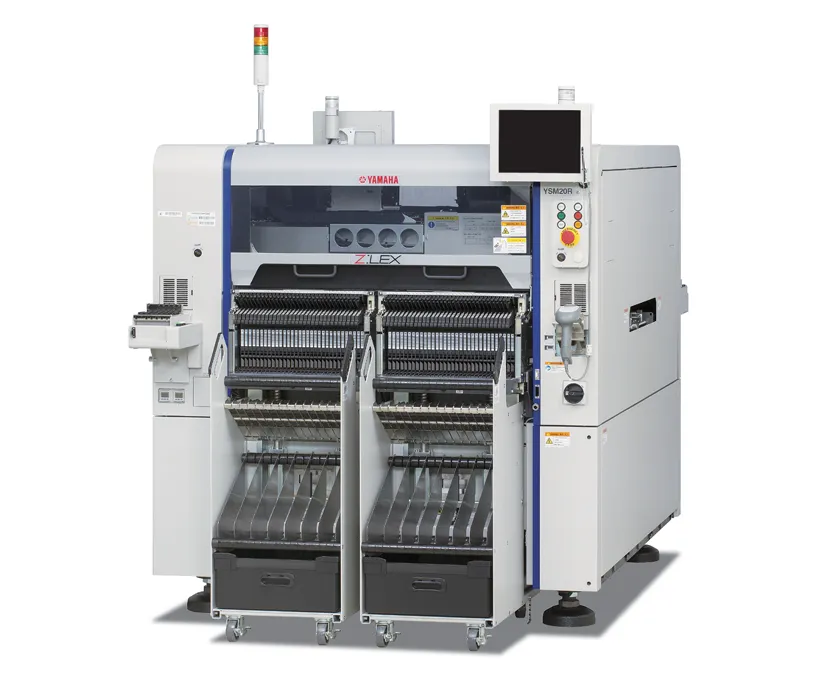 Yamaha YSM20R 贴片机95,000 CPH 模组化贴片机——在高速产线上与 DPS-2 透镜供料器搭配。查看产品 →
 3D SPI 锡膏检测机回流焊前以 100% 3D 锡膏检测拦截印刷缺陷。查看产品 →
 R10回流焊炉无铅热风回流焊,为镜片组件提供稳定温度曲线。查看产品 →
 D900 点胶机精密点胶,适用于敷形涂覆与镜片贴合工序。查看产品 →