آدرس
ساختمان A1، شهرک صنعتی Runteng، خیابان Xishan شماره 4، محله Longteng، بخش Shiyan، منطقه Bao'an، شنژن 518000، چین
ساعات کاری
دوشنبه تا جمعه: ۷:۰۰ تا ۱۹:۰۰
آخر هفته: ۱۰:۰۰ تا ۱۷:۰۰
آدرس
ساختمان A1، شهرک صنعتی Runteng، خیابان Xishan شماره 4، محله Longteng، بخش Shiyan، منطقه Bao'an، شنژن 518000، چین
ساعات کاری
دوشنبه تا جمعه: ۷:۰۰ تا ۱۹:۰۰
آخر هفته: ۱۰:۰۰ تا ۱۷:۰۰

چگونه یک کارخانه نور پسزمینه تلویزیون با 12 خط، از جایگذاری دستی عدسی به 24 فیدر DPS-2 رسید: نرخ رد قطعات از 12% به 0.3%، ظرفیت تولید از 900 به 3,420 UPH، OEE از 58% به 81% و بازگشت سرمایه در 7 ماه.

چگونه یک کارخانه نور پسزمینه تلویزیون با 12 خط، از جایگذاری دستی عدسی به 24 فیدر DPS-2 رسید: خط مبنای اندازهگیریشده، معیارهای پذیرش و تغییر شاخصهای کلیدی عملکرد (KPI) که بازگشت سرمایه 7 ماهه را رقم زد.
این مطالعه موردی بازده سرمایهگذاری (ROI) فیدر عدسی، یک عملیات 12 خطی نور پسزمینه تلویزیون در چینگدائو را پوشش میدهد. در یک نگاه:
بلوک خلاصه یکصفحهای را مجموعه قیدهای پروژه بدانید، نه زمینه. 12 خط SMT که در فصل اوج بهصورت 24/7 کار میکنند یعنی تغذیه بهعنوان یک سیستم شکست میخورد: 1 خط با عملکرد ضعیف خطوط پاییندستی را گرسنه میگذارد، و تعویض محصول 30 دقیقهای آن زمان را 12 بار تکرار میکند. حجم سالانه تلویزیون تقاضای پیوسته و انبوه عدسی را میرساند، و همین باعث شد ایستگاه دستی به قید محدودکننده تبدیل شود. مشتری یک برند بزرگ الکترونیک است که اینجا محرمانه نگه داشته میشود: هیچ نام شرکت یا شخصی منتشر نمیشود، در حالی که دادههای مهندسی کامل گزارش میشود.
این مشتری سالانه بیش از 20 میلیون دستگاه تلویزیون تولید میکند. کارخانه آن در چینگدائو 12 خط SMT برای مونتاژ ماژول بکلایت تلویزیون دارد و در فصل اوج 24/7 کار میکند. عدسیهای بکلایت پیش از این دستی روی نوارهای نور قرار میگرفتند: اپراتور هر عدسی را برمیداشت و پیش از رفلو بهصورت دستی جایگذاری میکرد.
تغذیه دستی عدسی یکی از پرمشقتترین مراحل از نظر نیروی کار در تولید ماژول نور پسزمینه است و تصمیم درباره فیدر عدسی به گلوگاه کل کارخانه تبدیل شد. فرایند دستی مقیاسپذیری ضعیفی داشت: با رشد حجمها و حرکت طراحیهای نور پسزمینه تلویزیون به هندسههای عدسی نازکتر و متنوعتر، این مرحله ضعیفترین حلقه خط شد. ظرفیت تولید را محدود میکرد، کیفیت جایگذاری ناپایدار تولید میکرد و تأمین نیروی کار در فصل اوج را به مشکلی همیشگی تبدیل کرده بود.
علت، هندسه بود. با نازکتر شدن نوارهای نوری و متنوعتر شدن خطوط عدسی، نشیمنگاه دستی که برای نسل قبلی کار میکرد دیگر بهراحتی هدف قرار نمیگرفت: عدسی کوچک است، پنجره جایگذاری باریک، و اپراتور باید با چشم و با آهنگی که خط در هر شیفت میطلبد جایگذاری کند. جابهجایی بین سینی و نشیمنگاه آلودگی و بدجهتی را بهعنوان منابع نقص جداگانه اضافه میکند، و نرخ رد با خستگی بیشتر میشود — پس خط بر اساس بدترین ساعتهایش برنامهریزی شده بود. پاسخ این است که اپراتور را از مرحله جهتدهی بیرون بیاوریم.
4 مشکل مشتری را به خودکارسازی تغذیه عدسی سوق داد — همه قابل اندازهگیری، همه هزینهزا در زمان تولید:
هر چالش یک مکانیزم هزینه دارد که ارزش گفتن دارد، چون راهحل باید همان مکانیزمها را قطع کند. نرخ رد 12% تنها عدسیهای دورریخته نیست: هر ماژول ردشده مواد مصرفشده خود، نیروی کار برای تشخیص و دوبارهکاری، و ظرفیت بازرسی را هم با خود میبرد. نرخ تغذیه حدود 900 UPH یعنی دستگاه مونتاژ بین سیکلها منتظر میماند، پس تجهیزات پاییندستی کمبار کار میکنند و مدیران این را با اضافهکاری جبران میکنند نه با ظرفیت. تعویضهای 30 دقیقهای در 12 خط، ساعتهای تولیدی اضافه میکنند که هرگز در گزارش نقص دیده نمیشوند.
تیم خرید مشتری، پیش از ارزیابی هر تأمینکننده فیدر عدسی، 5 الزام قابل اندازهگیری تعیین کرد:
این 5 الزام طوری نوشته شد که هر یک روی خط زنده قابل اندازهگیری باشد، نه آنکه بعداً محل بحث شود: ظرفیت تولید بهصورت نرخ تغذیهای که گرسنه ماندن دستگاههای مونتاژ را متوقف کند؛ کیفیت بهصورت نرخ رد بسیار پایینتر از خط پایه 12% بدون نیروی بازرسی اضافه؛ انعطاف بهصورت تعویض محصول میان چند هندسه عدسی؛ اتوماسیون بهصورت 1 اپراتور برای هر خط یا کمتر؛ و قطعیت بهصورت اعتبارسنجی روی عدسیهای خود مشتری پیش از حمل — و همین پروژه را به یک رویه تحویل تبدیل کرد، نه یک تمرین تدوین مشخصات.
پروژه بر پایه دادههای اندازهگیریشده خط تحویل شد، بنابراین نخستین کار، تثبیت صادقانه خط پایه بود. پیش از نصب هر فیدر، 4 KPI از سیستمهای خود مشتری ثبت شد: نرخ رد 12%، ظرفیت تغذیه حدود 900 UPH در هر خط، تعداد اپراتور در سطح روش دستی برای هر خط، و OEE معادل 58%. نوشتن این اعداد پیش از آغاز پروژه همان چیزی است که مقایسه بعدی را معتبر میکند — خط پایهای که بعداً بازسازی شود، معمولاً به سمتی میرود که بحث میخواهد.
گام دوم اعداد را به تجهیزات گره زد. نرخ تغذیه 0.5 تا 1 ثانیه برای هر عدسی در هر کانال معادل 3,600 تا 7,200 UPH در هر کانال است، همان عددی که این پیکربندی باید روی مجموعه عدسی واقعی محقق کند؛ نرخ رد زیر 0.5% عدد کیفیتی است که ابزارگذاری باید روی همان عدسیها برسد. چون تست پیری (Burn-in) 48 ساعته روی عدسیهای تولیدی خود مشتری اجرا شد، مقادیر تحویل و مقادیر حمل از همان قطعات به دست آمد، و تحویل روی تولید زنده و با اندازهگیری همزمان هر 4 KPI انجام شد.
خط مبنا پیش از نصب ثبت شد و بهعنوان مرجع تحویل به کار رفت. هر سطر در ادامه مشخص میکند عدد از کجا آمده است تا همان روش در خط دیگری هم قابل اجرا باشد.
| آیتم خط پایه | مقدار ثبتشده پیش از نصب | منبع اندازهگیری |
|---|---|---|
| نرخ رد | 12% ناشی از جایگذاری دستی عدسی | سوابق کیفیت خط در نقطه شمارش تعیینشده |
| ظرفیت تغذیه | حدود 900 UPH در هر خط | شمارندههای دستگاه جایگذاری در یک شیفت کامل |
| بهکارگیری اپراتور | نیروی انسانی جایگذاری دستی در هر خط | فهرست نیروی انسانی و برنامه تأمین اپراتور خط |
| OEE | 58% | دادههای ظرفیت خط و زمان توقف |
| زمان تعویض محصول | 30 دقیقه یا بیشتر برای هر تعویض عدسی | گزارش تولید برای رویدادهای تنظیم |
| مقیاس تجهیزات | 24 دستگاه DPS-2، 2 دستگاه در هر خط، پیکربندی 4 کاناله | فهرست پیکربندی پروژه |
| مبنای اعتبارسنجی | عدسیهای تولید مشتری، تست پیری (Burn-in) 48 ساعته پیش از حمل | گزارش تست پیش از ارسال |
| بازه پذیرش | پذیرش 30 روزه در تولید واقعی | بند پذیرش قرارداد |
استقرار JHIMS 24 فیدر ویبره عدسی DPS-2 (2 عدد در هر خط) با پیکربندیهای سفارشی 4 کانال که با هندسه عدسیهای نور پسزمینه مشتری همخوان شده است. هر واحد عدسیها را مستقیماً به هد جایگذاری تغذیه میکند با 0.5–1 ثانیه برای هر عدسی با نرخ رد زیر 0.5%، که با فناوری ثبتشده ویبره دوفرکانسی کار میکند.
معماری دوفرکانسی، تغذیه انبوه دایرهای را از همترازی خطی دقیق جدا میکند — تداخل تشدید (رزونانس) رایج در فیدرهای تکفرکانس را حذف میکند و دامنه را در برابر تغییرات بار پایدار نگه میدارد. پروفایلهای پیشتنظیم PLC تمام پارامترهای ویبره را ذخیره میکردند: تا 50 پیشتنظیم نوع عدسی، تعویض محصول را بدون ابزار و زیر 5 دقیقه کرد و فراخوانی پروفایل بهقدری سریع است که زمان راهاندازی را تا 80% کاهش میدهد.
پیش از حمل، همه 24 دستگاه تست پیری (Burn-in) 48 ساعته در مجموعه JHIMS در شنژن و با عدسیهای تولید واقعی مشتری — همان اعتبارسنجی که JHIMS از طریق تست تغذیه نمونه 48 ساعته رایگان به هر خریدار ارائه میدهد.
تنظیمات کامل فیدر که در هر خط پیاده میشود:
| مورد | پیکربندی |
|---|---|
| تجهیزات | فیدر ویبره عدسی JHIMS DPS-2 (در مجموع 24 دستگاه) |
| استقرار | 2 دستگاه در هر خط × 12 خط SMT |
| راهاندازی کانال | پیکربندی سفارشی 4 کاناله بر اساس هندسه هر عدسی |
| نرخ تغذیه | 0.5–1s برای هر عدسی — 3,600–7,200 UPH در هر کانال |
| محدوده عدسی | 3–25mm — انواع سهپایه داخلی/خارجی و بازتاب چهارزاویه |
| فناوری ارتعاش | دوفرکانسی ثبتشده با اختراع (ویبره دایرهای + مستقیم) |
| کنترل | PLC کاملاً خودکار با نمایشگر لمسی HMI، تا 50 پروفایل پیشتنظیم |
| تلرانس همترازی | ±1mm (بر اساس شکل عدسی و ابعاد پین) |
| اعتبارسنجی پیش از ارسال | تست پیری (Burn-in) 48 ساعته با لنزهای واقعی مشتری |
2 دستگاه در هر خط یک تصمیم ظرفیتی بود، نه افزونگی. خط مجموعه عدسی مختلط کار میکند، و تعداد کانال طوری انتخاب شد که فیدر از مصرف عدسی دستگاه مونتاژ بیشتر باشد و برای تعویض محصول و ابزارگذاری مجدد 1 کانال حاشیه داشته باشد. 4 کانال در هر دستگاه در برنامه با تنوع بالا هم کمک میکند: 1 کانال میتواند برای ابزارگذاری از مدار خارج شود و بقیه تغذیه را ادامه دهند، پس تغییر عدسی به زنجیرهای از تغییر خط تبدیل میشود، نه یک توقف. تلورانس همترازی بر پایه شکل عدسی و ابعاد پین، ±1 میلیمتر تعیین شد.

این استقرار یک مسیر 5 مرحلهای را طی کرد که برای حذف ریسک در هر گام طراحی شده بود — از صحهگذاری نمونه تا تولید کامل:
| فاز | چه اتفاقی افتاد | مزیت |
|---|---|---|
| 1. اعتبارسنجی نمونه | عدسیهای مشتری در یک تست تغذیه 48 ساعته اجرا میشوند؛ نرخ رد و دامنه اندازهگیریشده گزارش میشود | عملکرد پیش از هر تعهدی، روی محصول خود مشتری اثبات شده است |
| 2. مهندسی & تست پیری (Burn-in) | پیکربندیهای سفارشی 4 کاناله ساخته شد؛ تست 48 ساعته کارکرد مداوم در شنژن JHIMS با عدسیهای واقعی | هر دستگاه پیش از حمل صحهگذاری میشود — بدون غافلگیری در راهاندازی |
| 3. نصب & راهاندازی | 2 واحد در هر خط نصب شد؛ پروفایلهای پیشتنظیم PLC برای هر هندسه عدسی بارگذاری شد؛ آموزش اپراتور | خطوط سریع به تولید بازگشتند، آماده تعویض محصول از روز اول |
| 4. پذیرش 30 روزه | شاخصهای کلیدی تأییدشده در تولید واقعی: نرخ رد، UPH، تعداد اپراتور، OEE | پذیرش قراردادی متکی بر نتایج اندازهگیریشده |
| 5. مقیاسپذیری & پشتیبانی | استقرار کامل در 12 خط؛ پاسخ در کمتر از 4 ساعت و ارسال قطعات یدکی در کمتر از 48 ساعت | پشتیبانی مستمر در طول گارانتی 1 ساله و پس از آن |

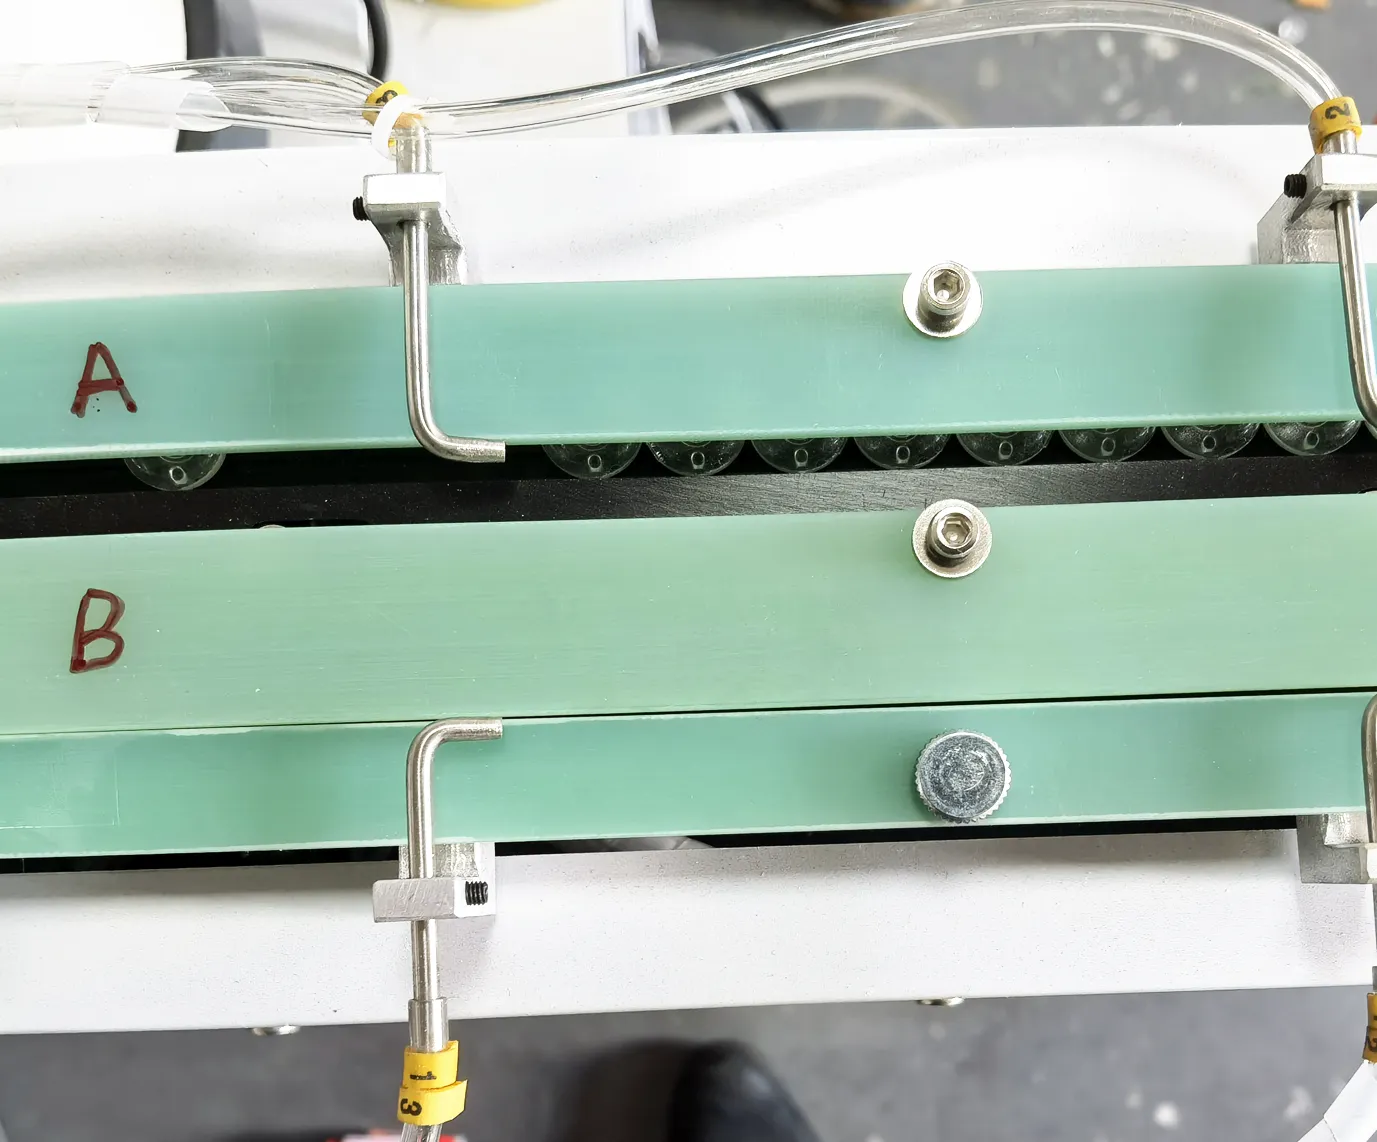

هر شاخص کلیدی در این مطالعه موردی ROI فیدر عدسی روی خط تولید فعال مشتری و پس از راهاندازی اندازهگیری شده است. نتیجه ROI فیدر JHIMS DPS-2: بازگشت کامل سرمایه در 7 ماه.
| KPI | قبل (دستی) | پس از آن (DPS-2) | بهبود |
|---|---|---|---|
| نرخ رد | 12% | 0.3% | کاهش 40x |
| UPH در هر خط | ~900 | 3,420 | افزایش 280% |
| اپراتورها | دستی (به ازای هر خط) | 1 در هر 3 خط | کنترل خودکار |
| OEE | 58% | 81% | +23 امتیاز |
| ROI | — | 7 ماه | بازگشت کامل سرمایه |

گذار اصلی چنین است: نرخ رد از 12% به 0.3% (حدود 40 برابر)، ظرفیت تولید هر خط از حدود 900 به 3,420 UPH، OEE از 58% به 81%، تعداد نیروی انسانی به 1 اپراتور برای هر 3 خط، و دوره بازگشت سرمایه 7 ماهه برای 24 دستگاه. سه اثر این را توضیح میدهد: حذف پراکندگی (جهتدهی دیگر یک قضاوت انسانی نبود، پس نرخ رد پایین آمد و دیگر با شیفت و خستگی دریفت نکرد)، آزادسازی ظرفیت (دستگاههای مونتاژ اکنون با ظرفیت نامی خود کار میکنند) و آزادسازی نیروی کار (1 اپراتور 3 خط را پوشش میدهد، نه یک ایستگاه را).
دوره بازگشت سرمایه از همان اثرها و از مقیاس به دست میآید: 24 دستگاه در 12 خط یعنی سرمایهگذاری یک بار برای هر جفت خط انجام میشود، در حالی که صرفهجویی در هر خط و هر شیفت انباشته میشود — نیروی کار آزادشده، موادی که دیگر با نرخ رد 12% دور ریخته نمیشود، و ظرفیتی که در غیر این صورت به اضافهکاری نیاز داشت. پیش از انتظار نتیجهای مشابه، 3 پیششرطی را که این مشتری داشت بررسی کنید: خط پایهای که از سوابق موجود قابل اندازهگیری باشد، هندسه عدسی درون باند ابزارگذاری 3–25 mm با الزام جهتدهی مشخص، و بسامد تعویض محصولی که بهقدری بالا باشد که زمان راهاندازی هزینه واقعی باشد.
4 شاخص کلیدی کسبوکار و 2 رقم تجهیزات، همه در همان خطوط تولید و پیش و پس از راهاندازی اندازهگیری شدهاند.
| متریک | قبل از | پس از | نحوه اندازهگیری |
|---|---|---|---|
| نرخ رد | 12% | 0.3% | سوابق کیفیت در نقطه شمارش پس از تغذیه و جایگذاری |
| ظرفیت تغذیه هر خط | حدود 900 UPH | 3,420 UPH | شمارندههای دستگاه جایگذاری در یک شیفت کامل |
| اپراتورها | جایگذاری دستی در هر خط | 1 عدد به ازای 3 خط تولید | چیدمان نیروی انسانی پس از اتوماسیون |
| OEE | 58% | 81% | ظرفیت تولید خط در برابر دادههای زمان توقف |
| تعویض عدسی | 30 دقیقه یا بیشتر | کمتر از 5 دقیقه با رسیپیهای PLC | تعویض زمانبندیشده، ابزار بهعلاوه فراخوانی و تأیید رسیپی |
| نرخ تغذیه هر کانال | برای تغذیه دستی کاربرد ندارد | 0.5–1 ثانیه برای هر عدسی | تعداد تشخیص هر کانال در یک شیفت |
| کانال در هر واحد | کاربرد ندارد | 4 کانال در هر واحد، 2 واحد در هر خط | فهرست پیکربندی تأییدشده در زمان راهاندازی |
| تلرانس همترازی | بهصورت چشمی در جایگاه قرار میگیرد | ±1 mm، تنظیمشده بر اساس شکل عدسی و ابعاد پین | برگه تنظیمات و بازرسی نقطه برداشت |
| رسیپیها در کنترلر | هیچکدام | تا 50 پیشتنظیم نوع عدسی در PLC | فهرست پروفایلها در HMI |
همان فناوری تغذیه را با عدسیهای واقعی در حال کار ببینید — فناوری پشت این مطالعه موردی:

ویدیوی کامل را در YouTube ببینید · ویدیوهای بیشتر از دستگاه و کارخانه در کانال رسمی JHIMS.
با این پرسش تماشا کنید: عدسی چگونه از یک کاسه انبوه به یک موقعیت ارائه تکرارپذیر میرسد، بدون اینکه اپراتور به آن دست بزند؟ بخش جالب کاسه نیست، بلکه مرز میان حرکت انبوه و همترازی است — ارتعاش دایرهای قطعات را در کاسه حرکت میدهد و یک استیج خطی جداگانه آنها را با گام کنترلشده در طول مسیر میچیند تا نازل هر عدسی را در همان نقطه ببیند. همین جداسازی دلیل آن است که دامنه ارتعاش را میتوان برای عدسی تنظیم کرد، نه برای حمل.
فیدر در این حالتJHIMS DPS-2فیدر ارتعاشی عدسی برای مونتاژ قطعات SMD (Pick and Place) در SMT · 0.5–1s برای هر عدسی · نرخ رد <0.5% · همترازی ±1mm · 6 برند P&Pمشاهده محصول → همراهدستگاه مونتاژ SMD Yamaha YSM10دستگاه مونتاژ SMD ماژولار فشرده و پرسرعت – 46,000 CPH (قطعه در ساعت)، 96 فیدر، e-Vision + Side View.مشاهده محصول →
 دستگاه مونتاژ قطعات SMD (Pick and Place) Yamaha YSM20Rدستگاه مونتاژ SMD ماژولار 95,000 CPH — همراه با خطوط تغذیه عدسی DPS-2.مشاهده محصول →
 بازرسی 3D خمیر لحیمکاری (SPI)نقصهای چاپ را پیش از رفلو، با بازرسی 3D خمیر لحیمکاری بهصورت 100% شناسایی کنید.مشاهده محصول →
 کوره رفلو R10رفلو هوای گرم بدون سرب با پروفایل حرارتی پایدار برای مجموعههای عدسی.مشاهده محصول →
 دستگاه چسبزن (دیسپنسینگ) D900چسبزنی دقیق برای مراحل پوشش محافظ (conformal coating) و چسباندن عدسی.مشاهده محصول →
 راهنمای خریدچگونه یک فیدر عدسی SMT انتخاب کنیم (2026)مسیر خرید 8 مرحلهای، کارت امتیاز تأمینکننده و مقایسه فرکانس دوگانه با تکفرکانسخواندن مقاله →
 مقایسهفیدر ویبره دوفرکانس در برابر تکفرکانسمقایسه فنی 2 فناوری ویبرهخواندن مقاله →
 مقایسهفیدر عدسی SMT دستی در برابر خودکارکدام روش تغذیه برای تولید شما مناسب است؟خواندن مقاله →
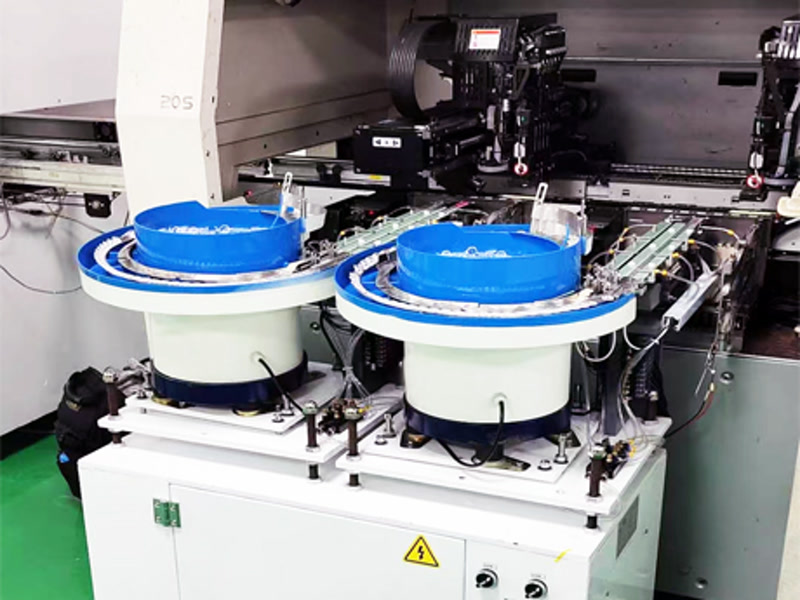 مطالعه موردیمطالعه موردی فیدر عدسی SMT: نور پسزمینه تلویزیون در شیامناستقرار فیدر عدسی در خطوط تولید نور پسزمینه تلویزیونخواندن مقاله →
 مطالعه موردیمطالعه موردی فیدر ویبره عدسی: روشنایی LED در روسیهمطالعه موردی فیدر ویبره در تولید روشنایی LEDخواندن مقاله →
 راهنمای خریدتأمین تجهیزات SMT از چینراهنمای تأمین با مدیریت ریسک: راستیآزمایی تأمینکننده، کارت امتیاز و حفاظت از پرداختخواندن مقاله →
نمونه عدسی بفرستید تا تست تغذیه 48 ساعته رایگان انجام شود و پیشبینی ROI اختصاصی دریافت کنید — اندازهگیریشده روی عدسیهای شما، نه تخمینزده از یک بروشور.















