العنوان
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
ساعات العمل
الاثنين إلى الجمعة: 7 صباحًا – 7 مساءً
عطلة نهاية الأسبوع: 10 صباحًا – 5 مساءً
العنوان
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
ساعات العمل
الاثنين إلى الجمعة: 7 صباحًا – 7 مساءً
عطلة نهاية الأسبوع: 10 صباحًا – 5 مساءً

كيف انتقل مصنع لإضاءة الشاشات الخلفية بـ 12 خط إنتاج من تركيب العدسات يدويًا إلى 24 مغذي DPS-2: الرفض من 12% إلى 0.3%، والإنتاجية من 900 إلى 3,420 UPH، والفعالية الكلية للمعدات (OEE) من 58% إلى 81%، والاسترداد في 7 أشهر.

كيف انتقل مصنع إضاءة خلفية لأجهزة TV بخطوط عددها 12 من تركيب العدسات يدويًا إلى 24 مغذي DPS-2: خط الأساس المقاس، ومعايير القبول، وتحوّل مؤشرات الأداء الرئيسية الذي حقق استردادًا في 7 أشهر.
تغطي دراسة حالة العائد على الاستثمار لمغذي العدسات هذه عملية إضاءة خلفية لشاشات تلفزيون بـ12 خطًا في تشينغداو. في لمحة:
تعامل مع كتلة النظرة السريعة بوصفها مجموعة قيود المشروع، لا خلفية له. فـ 12 خط SMT تعمل 24/7 في موسم الذروة تعني أن التغذية تفشل كنظام: فالخط ضعيف الأداء يُجوّع الخطوط التابعة له، وتغيير المنتج في 30 دقيقة يكلّف ذلك الوقت 12 مرة. ويعني حجم إنتاج TV السنوي طلبًا مستمرًا وكبيرًا على العدسات، ولهذا صارت المحطة اليدوية هي القيد الحاسم. والعميل علامة إلكترونيات كبرى تُبقى سرية هنا: فلا تُنشر أسماء شركات أو أشخاص، بينما تُعرض البيانات الهندسية بالكامل.
ينتج العميل أكثر من 20 مليون وحدة تلفاز سنويًا. ويشغّل مصنعه في تشينغداو 12 خط SMT لتجميع وحدات الإضاءة الخلفية للتلفاز، على مدار 24/7 في مواسم الذروة. وكانت عدسات الإضاءة الخلفية تُوضع على قضبان الإضاءة يدويًا: يلتقط المشغل كل عدسة ويضعها يدويًا قبل إعادة الصهر.
تُعد التغذية اليدوية للعدسات من أكثر الخطوات كثافة في العمالة في إنتاج وحدات الإضاءة الخلفية، وقد أصبح قرار مغذي العدسات عنق زجاجة للمصنع بأكمله. وكان توسّع العملية اليدوية ضعيفًا: فمع نمو الأحجام وانتقال تصاميم إضاءة التلفزيونات الخلفية إلى أشكال عدسات أرق وأكثر تنوعًا، صارت الحلقة الأضعف في الخط. فقد حدّت من الإنتاجية، وأنتجت جودة تركيب غير ثابتة، وجعلت توفير العمالة في موسم الذروة مشكلة دائمة.
كان السبب هندسيًا: فمع ازدياد نحالة أشرطة الإضاءة وتنوع محيط العدسات، صار المقعد اليدوي الذي ناسب الجيل السابق أصعب إصابةً؛ فالعدسة صغيرة، ونافذة التركيب ضيقة، والمشغل يحدد الموضع بالعين بالمعدل الذي يتطلبه الخط في كل وردية. وتضيف المناولة بين الصينية والمقعد تلوثًا واختلالًا في الاتجاه كمصدرَي عيب منفصلين، ويتسع الرفض مع الإجهاد — لذلك خُطّط الخط على أساس أسوأ ساعاته. والحل هو إخراج المشغل من خطوة توجيه الاتجاه.
4 مشكلات دفعت العميل إلى أتمتة تغذية العدسات — كلها قابلة للقياس، وكلها تستهلك وقت الإنتاج:
لكل تحدٍّ آلية تكلفة تستحق الذكر، لأن هذه الآليات هي ما يجب أن يقطعه الحل. فمعدل رفض 12% لا يعني عدسات مهدرة فحسب: بل تحمل كل وحدة مرفوضة أيضًا المادة المستهلكة فيها، والعمالة اللازمة لكشفها وإعادة العمل عليها، وسعة الفحص. ومعدل تغذية نحو 900 UPH يعني أن ماكينة الالتقاط والتركيب تنتظر بين الدورات، فتعمل المعدات اللاحقة بحمل منخفض ويعوّض المديرون ذلك بساعات عمل إضافية بدلًا من القدرة الإنتاجية. وتغييرات المنتج التي تستغرق 30 دقيقة على 12 خطًا تضيف ساعات إنتاج لا تظهر أبدًا في تقرير العيوب.
حدّد فريق المشتريات لدى العميل 5 متطلبات قابلة للقياس قبل تقييم أي مورّد لمغذيات العدسات:
كُتبت المتطلبات الـ 5 بحيث يمكن قياس كل منها على الخط الحي بدلًا من الجدال فيه لاحقًا: الإنتاجية كمعدل تغذية يوقف تجويع ماكينات التركيب؛ والجودة كرفض أدنى بكثير من خط الأساس 12% دون عمالة فحص إضافية؛ والمرونة كتغيير منتج عبر عدة أشكال هندسية للعدسات؛ والأتمتة كـ 1 مشغل لكل خط أو أقل؛ واليقين كتحقق على عدسات العميل نفسه قبل الشحن — وهو ما حوّل المشروع إلى إجراء قبول بدلًا من تمرين مواصفات.
تم قبول المشروع استنادًا إلى بيانات مقاسة من الخط، لذلك كانت المهمة الأولى تثبيت خط الأساس بصدق. وقبل تركيب أي مغذٍّ، سُجّلت أربعة مؤشرات أداء رئيسية من أنظمة العميل نفسه: الرفض 12%، وإنتاجية التغذية نحو 900 UPH لكل خط، وتوزيع المشغلين عند المستويات اليدوية لكل خط، والفعالية الكلية للمعدات (OEE) 58%. وتسجيل تلك الأرقام قبل بدء المشروع هو ما يجعل المقارنة اللاحقة مشروعة — فخط الأساس الذي يُعاد بناؤه بعد ذلك يميل إلى التحرك في الاتجاه الذي يقتضيه النقاش.
ربطت الخطوة الثانية الأرقام بالمعدات. فمعدل تغذية من 0.5 إلى 1 ثانية لكل عدسة لكل قناة يساوي 3,600 إلى 7,200 UPH لكل قناة، وهو الرقم الذي يجب أن تحققه التهيئة على مجموعة العدسات الفعلية؛ والرفض دون 0.5% هو رقم الجودة الذي يجب أن تبلغه العُدَد على تلك العدسات نفسها. ولأن اختبار التشغيل الممتد جرى 48 ساعة على عدسات إنتاج العميل، فقد جاءت قيم القبول وقيم الشحن من الأجزاء نفسها، وجرى القبول على إنتاج حي مع قياس مؤشرات الأداء الرئيسية الأربعة في الوقت نفسه.
سُجِّل خط الأساس قبل التركيب واستُخدم كمرجع للقبول. ويوضح كل سطر أدناه مصدر الرقم، بحيث يمكن تطبيق الطريقة نفسها على خط آخر.
| بند الأساس | قيمة مسجلة قبل التركيب | مصدر القياس |
|---|---|---|
| معدل الرفض | 12% من التركيب اليدوي للعدسات | سجلات جودة الخط عند نقطة العد المحددة |
| إنتاجية التغذية | نحو 900 UPH لكل خط | عدّادات ماكينة التركيب على مدار وردية كاملة |
| توزيع المشغّلين | العمالة اليدوية للتركيب على كل خط | جدول العاملين وخطة تشغيل الخط |
| OEE | 58% | بيانات إنتاجية الخط وزمن التوقف |
| وقت تغيير المنتج | 30 دقيقة أو أكثر لكل تغيير عدسة | سجل إنتاج لأحداث الإعداد |
| حجم المعدات | 24 وحدة DPS-2، و2 لكل خط، بتكوين 4 قنوات | قائمة إعدادات المشروع |
| أساس التحقق | عدسات إنتاج العميل، اختبار تشغيل مكثف 48 ساعة قبل الشحن | تقرير اختبار ما قبل الشحن |
| نافذة القبول | قبول 30 يومًا على إنتاج فعلي | بند قبول العقد |
JHIMS مطبّق 24 مغذيًا اهتزازيًا للعدسات DPS-2 (2 لكل خط) مع تهيئات مخصصة من 4 قنوات مطابقة لأشكال عدسات الإضاءة الخلفية لدى العميل. وتُغذي كل وحدة العدسات مباشرة إلى رأس التركيب عند 0.5–1 ثانية لكل عدسة بمعدل رفض أقل من 0.5%، مدفوعاً بتقنية الاهتزاز ثنائي التردد المملوكة ببراءة اختراع.
يفصل التصميم ثنائي التردد التغذية الدائرية الكمية عن المحاذاة الخطية الدقيقة — فيُلغي تداخل الرنين الشائع في المغذيات أحادية التردد، ويحافظ على استقرار السعة عند تغيّر الحمل. وتحفظ الوصفات المسبقة في وحدات التحكم المنطقي المبرمج (PLC) معاملات اهتزاز كاملة: حتى 50 وصفة مسبقة لنوع العدسة جعلت تغيير المنتج دون أدوات وفي أقل من 5 دقائق، مع استدعاء للوصفة سريع بما يكفي لخفض زمن الإعداد بما يصل إلى 80%.
قبل الشحن، خضعت جميع الوحدات الـ 24 لـ اختبار التشغيل المكثف لمدة 48 ساعة في منشأة JHIMS في شنتشن باستخدام عدسات الإنتاج الفعلية للعميل — وهو التحقق نفسه الذي تقدمه JHIMS لكل مشترٍ عبر اختبار تغذية العينات المجاني لمدة 48 ساعة.
إعداد التغذية الكامل المطبّق لكل خط:
| البند | التكوين |
|---|---|
| المعدات | مغذي العدسات الاهتزازي (Vibration Bowl) JHIMS DPS-2 (24 وحدة إجمالاً) |
| النشر | 2 وحدات لكل خط × 12 خط SMT |
| إعداد القنوات | تكوين مخصص بـ 4 قنوات حسب هندسة العدسة |
| معدل التغذية | 0.5–1s لكل عدسة — 3,600–7,200 UPH لكل قناة |
| نطاق العدسات | 3–25mm — أنواع انعكاس داخلية/خارجية بـ3 أرجل و4 زوايا |
| تقنية الاهتزاز | تردد مزدوج مطبَّق ببراءة (دائري + اهتزاز مباشر) |
| التحكم | PLC آلي بالكامل مع شاشة لمس HMI، وحتى 50 برنامجًا معدًا مسبقًا |
| تفاوت المحاذاة | ±1mm (يعتمد على شكل العدسة وأبعاد المسامير) |
| تحقق قبل الشحن | تشغيل تجريبي 48 ساعة بعدسات العميل الفعلية |
كان قرار 2 وحدات لكل خط قرار سعة لا تكرارًا احتياطيًا. فالخط يشغّل مجموعة عدسات مختلطة، وقد اختير عدد القنوات بحيث يتجاوز المغذي استهلاك ماكينة التركيب من العدسات مع هامش لتغيير المنتج ولإعادة تجهيز قناة واحدة. كما يساعد وجود 4 قنوات لكل وحدة في جدول عالي التنوع: إذ يمكن أن تكون قناة واحدة خارج الخدمة للتجهيز بينما تستمر الأخريات في التغذية، فيصبح تغيير العدسة سلسلة من تغييرات المسارات بدلًا من توقف. وحُدّدت سماحية المحاذاة عند زائد أو ناقص 1 mm من شكل العدسة وأبعاد المسامير.

اتبع التنفيذ مسارًا من 5 مراحل مصممًا لإزالة المخاطر في كل خطوة — من اعتماد العينات إلى الإنتاج الكامل:
| الطور | ما حدث | الفائدة |
|---|---|---|
| 1. تحقّق من العينة | تُشغَّل عدسات العميل في اختبار تغذية لمدة 48 ساعة؛ ويُبلَّغ عن معدل الرفض والسعة المقاسة | أداء مُثبت على منتج العميل نفسه قبل أي التزام |
| 2. الهندسة & اختبار التشغيل المكثف | تُبنى تهيئات مخصصة بـ 4 قنوات؛ واختبار تشغيل مكثف لمدة 48 ساعة في JHIMS بشنتشن باستخدام العدسات الفعلية | كل وحدة تُتحقق قبل الشحن — لا مفاجآت عند التشغيل التجريبي |
| 3. التركيب & التشغيل التجريبي | 2 وحدة لكل خط مثبتة؛ تحميل ملفات إعداد مسبقة في وحدات التحكم المنطقي المبرمج (PLC) لكل شكل هندسي للعدسة؛ تدريب المشغلين | عودة الخطوط إلى الإنتاج بسرعة، وجاهزية تغيير المنتج من اليوم الأول |
| 4. قبول لمدة 30 يومًا | مؤشرات أداء رئيسية (KPIs) متحقق منها على إنتاج فعلي: معدل الرفض، UPH، عدد المشغلين، OEE | قبول تعاقدي مرتبط بالنتائج المقاسة |
| 5. الحجم & الدعم | تطبيق كامل على 12 خطًا؛ استجابة أقل من 4 ساعات وإرسال قطع الغيار في أقل من 48 ساعة | دعم متواصل خلال ضمان 1 سنة وما بعدها |

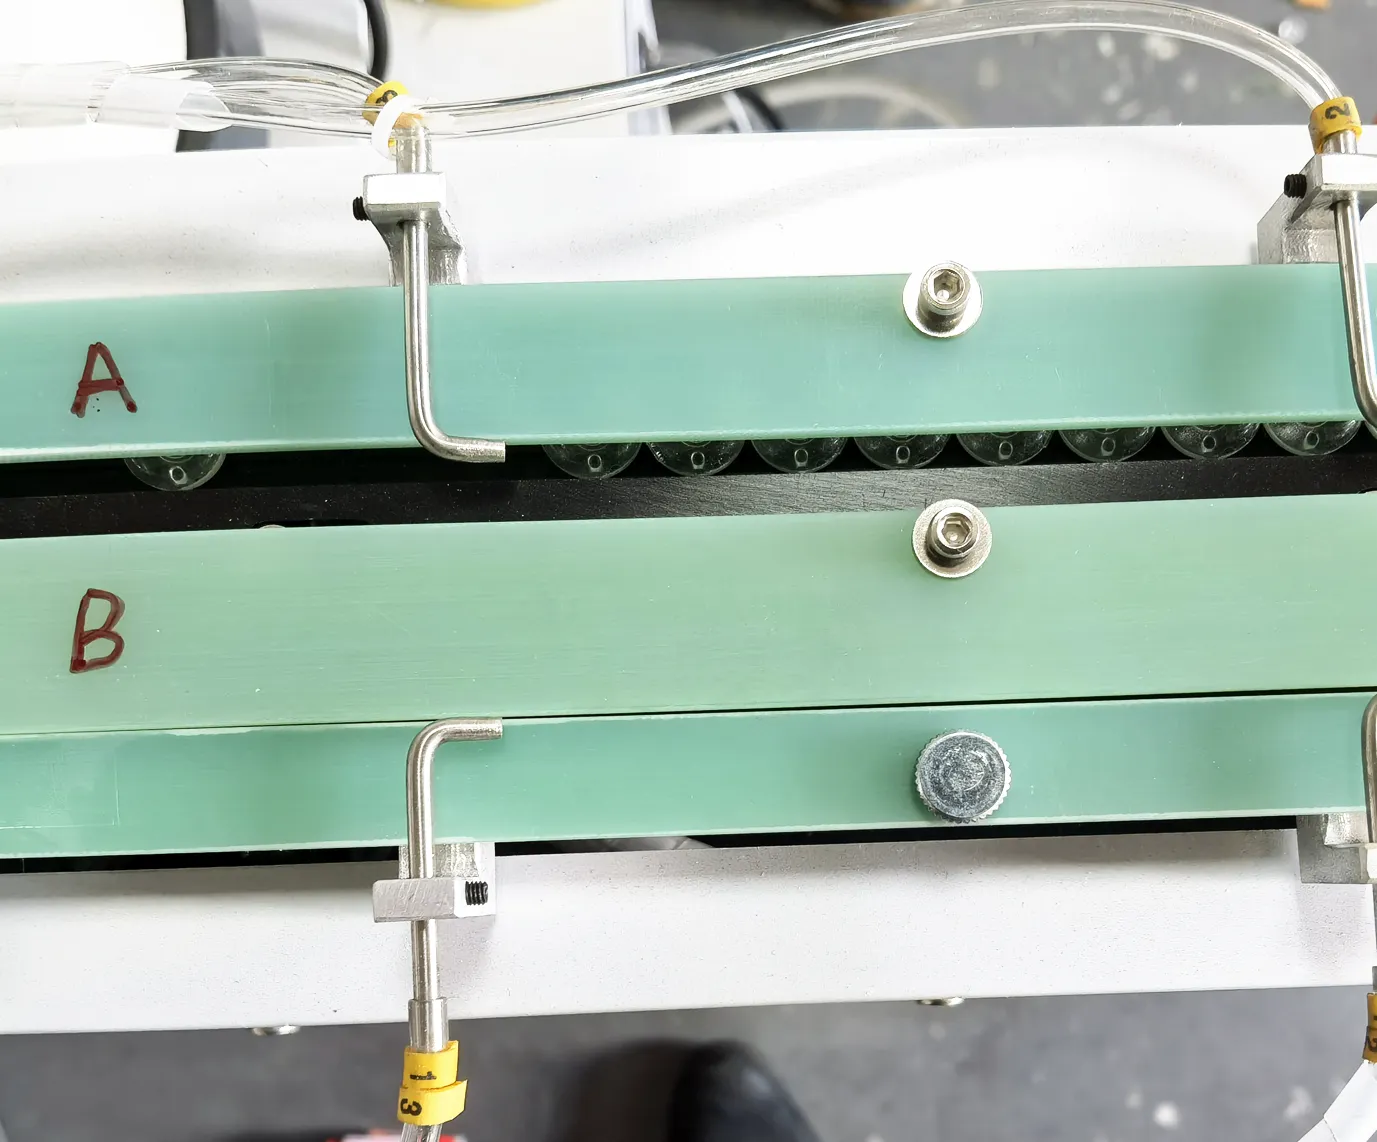

قِيست كل مؤشرات الأداء الرئيسية في دراسة حالة العائد على الاستثمار لمغذي العدسات هذه على خط الإنتاج الفعلي للعميل بعد التشغيل التجريبي. ونتيجة العائد على الاستثمار لمغذي JHIMS DPS-2: استرداد كامل للتكلفة في 7 أشهر.
| KPI | قبل (يدوي) | بعد (DPS-2) | التحسين |
|---|---|---|---|
| معدل الرفض | 12% | 0.3% | انخفاض 40x |
| UPH لكل خط | ~900 | 3,420 | زيادة 280% |
| المشغلون | يدوي (لكل خط) | 1 لكل 3 خطوط | تحكم آلي |
| OEE | 58% | 81% | +23 نقطة |
| ROI | — | 7 أشهر | استرداد كامل |

التحول الرئيسي: الرفض من 12% إلى 0.3% (نحو 40 ضعفًا)، والإنتاجية لكل خط من نحو 900 إلى 3,420 UPH، والفعالية الكلية للمعدات (OEE) من 58% إلى 81%، والعمالة عند 1 مشغل لكل 3 خطوط، والاسترداد خلال 7 أشهر على 24 وحدة. وتفسر ذلك ثلاثة آثار: إزالة التباين (فقد توقف الاتجاه عن كونه حكمًا بشريًا، فانخفض الرفض وتوقف عن التذبذب مع الوردية والإجهاد)، وتحرير الطاقة (إذ تعمل ماكينات التركيب الآن بقدرتها المقدرة)، وتحرير العمالة (فـ 1 مشغل يغطي 3 خطوط بدلًا من محطة واحدة).
تأتي فترة الاسترداد نتيجةً لهذه الآثار ولحجم النشر: 24 وحدة موزعة على 12 خطًا تعني أن الاستثمار يُنفَّذ مرة واحدة لكل زوج خطوط، بينما تتراكم الوفورات لكل خط في كل وردية — عمالة محرَّرة، ومواد لم تعد تُهدر بنسبة 12%، وقدرة إنتاجية كانت ستتطلب ساعات عمل إضافية. وقبل توقع نتيجة مشابهة، تحقّق من ثلاثة شروط مسبقة استوفاها هذا العميل: خط أساس قابل للقياس من السجلات القائمة، وهندسة عدسات داخل نطاق الأدوات 3–25 mm مع متطلب توجيه محدد، وتكرار تغيير منتج مرتفع بما يكفي ليكون وقت الإعداد تكلفة حقيقية.
قِيست مؤشرات الأداء الأربعة التجارية والرقمان الخاصان بالمعدات على خطوط الإنتاج نفسها، قبل التشغيل التجريبي وبعده.
| المؤشر | قبل | بعد | كيفية القياس |
|---|---|---|---|
| معدل الرفض | 12% | 0.3% | سجلات جودة عند نقطة العد بعد التغذية والتركيب |
| إنتاجية التغذية لكل خط | حوالي 900 UPH | 3,420 UPH | عدّادات ماكينة التركيب على مدار وردية كاملة |
| المشغلون | تركيب يدوي على كل خط | 1 لكل 3 خطوط إنتاج | جدول العاملين بعد الأتمتة |
| OEE | 58% | 81% | إنتاجية الخط مقابل بيانات زمن التوقف |
| تغيير العدسة | 30 دقيقة أو أكثر | أقل من 5 دقائق مع وصفات PLC | تغيير محدد التوقيت، الأدوات مع استدعاء الوصفة والتحقق منها |
| معدل التغذية لكل قناة | لا ينطبق على التغذية اليدوية | 0.5–1 ثانية لكل عدسة | عدّ الاستشعار على المسار لكل قناة خلال وردية |
| القنوات لكل وحدة | لا ينطبق | 4 قنوات لكل وحدة، 2 وحدات لكل خط | قائمة التكوين المؤكَّدة عند التشغيل الأولي |
| تفاوت المحاذاة | يوضع بالعين في التجويف | ±1 mm، تُضبط حسب شكل العدسة وأبعاد المسامير | ورقة الضبط وفحص نقطة الالتقاط |
| الوصفات في وحدة التحكم | لا شيء | حتى 50 إعدادًا مسبقًا لنوع العدسة في PLC | قائمة الملفات على واجهة الإنسان والآلة (HMI) |
شاهد تقنية التغذية ذاتها وهي تعمل بعدسات حقيقية — التقنية التي تقف خلف دراسة الحالة هذه:

شاهد الفيديو الكامل على YouTube · المزيد من فيديوهات الماكينات والمصنع على القناة الرسمية لـ JHIMS.
راقب بسؤال واحد في ذهنك: كيف تصل العدسة من الوعاء السائب إلى موضع تقديم قابل للتكرار دون أن يلمسها المشغل؟ والجزء المثير ليس الوعاء، بل الحد الفاصل بين الحركة السائبة والمحاذاة — فالاهتزاز الدائري يحرك القطع في الوعاء، ومرحلة خطية منفصلة ترتبها على المسار بخطوة مضبوطة حتى تلتقي فوهة الشفط بكل عدسة في الموضع نفسه. وهذا الفصل هو ما يسمح بضبط السعة من أجل العدسة لا من أجل النقل.
المغذي في هذه الحالةJHIMS DPS-2مغذي عدسات اهتزازي للالتقاط والتركيب SMT · 0.5–1s لكل عدسة · رفض <0.5% · محاذاة ±1mm · 6 علامات P&Pعرض المنتج → مرافقماكينة الالتقاط والتركيب YSM10 من Yamahaماكينة الالتقاط والتركيب المعيارية المدمجة عالية السرعة – 46,000 CPH، 96 مغذيًا، e-Vision + العرض الجانبي.عرض المنتج →
 ماكينة الالتقاط والتركيب Yamaha YSM20Rماكينة التقاط وتركيب معيارية بـ95,000 CPH — تتكامل مع خطوط تغذية العدسات DPS-2.عرض المنتج →
 فحص معجون اللحام (SPI) ثلاثي الأبعاد (3D)اكتشف عيوب الطباعة قبل إعادة الصهر عبر فحص ثلاثي الأبعاد (3D) لمعجون اللحام بنسبة 100%.عرض المنتج →
 فرن إعادة الصهر R10لحام إعادة الصهر بالهواء الساخن الخالي من الرصاص مع ضبط حراري مستقر لتجميعات العدسات.عرض المنتج →
 ماكينة التوزيع D900توزيع دقيق لخطوات الطلاء الواقي ولصق العدسات.عرض المنتج →
 دليل الشراءكيف تختار مغذي العدسات SMT (2026)مسار شراء من 8 خطوات، وبطاقة تقييم الموردين، ومقارنة بين التردد المزدوج والفردياقرأ المقال →
 المقارنةالمغذي الاهتزازي ثنائي التردد مقابل أحادي الترددمقارنة فنية بين تقنيتي الاهتزازاقرأ المقال →
 المقارنةمغذي العدسات SMT اليدوي مقابل الأوتوماتيكيأي طريقة تغذية تناسب إنتاجك؟اقرأ المقال →
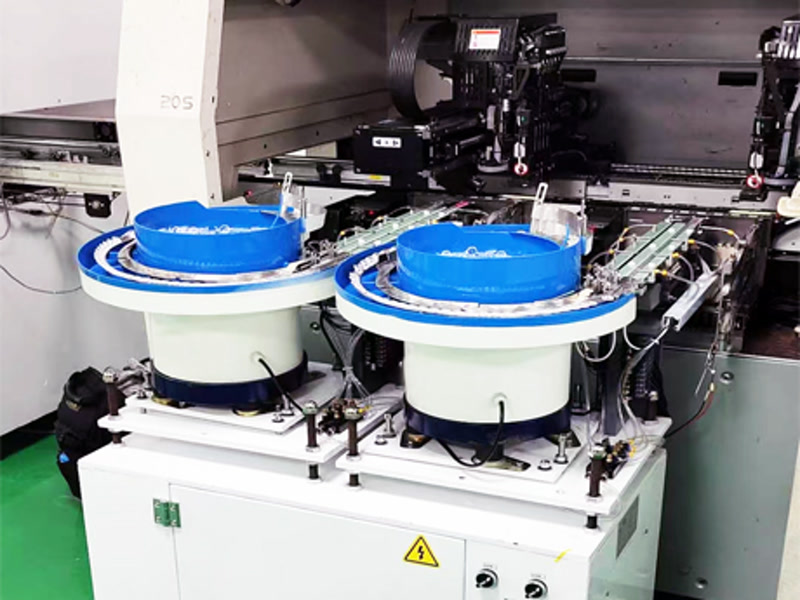 دراسة حالةدراسة حالة مغذي العدسات SMT: إضاءة خلفية للتلفاز في شيامنتطبيق مغذي العدسات في خطوط إنتاج الإضاءة الخلفية للتلفازاقرأ المقال →
 دراسة حالةحالة المغذي الاهتزازي للعدسات: إضاءة LED في روسيادراسة حالة المغذي الاهتزازي في إنتاج إضاءة LEDاقرأ المقال →
 دليل الشراءتوريد معدات SMT من الصيندليل مشتريات بإدارة المخاطر: التحقق من المورّد وبطاقات التقييم وحماية الدفعاقرأ المقال →
أرسل عينات من العدسات لاختبار تغذية مجاني لمدة 48 ساعة واحصل على توقّع مخصص للعائد على الاستثمار — مقيس على عدساتك، لا مقدّرًا من كتيّب.















