Rozwiązywanie problemów z maszyną do wkręcania śrub BL18: 53 szybkie rozwiązania

53 odpowiedzi dotyczących rozwiązywania problemów z maszyną do wkręcania śrub BL18, z których każda wskazuje dokładną minutę oficjalnego filmu szkoleniowego JHIMS zawierającego rozwiązanie.

FAQ dotyczące rozwiązywania problemów

Rozwiązywanie problemów z maszyną do wkręcania śrub BL18: 53 szybkie rozwiązania

Każde z 53 poniższych pytań ma dwie odpowiedzi: rozwiązanie, które przeczytasz w 20 sekund, oraz dokładną minutę oficjalnego filmu szkoleniowego JHIMS, w której inżynier wykonuje tę naprawę na rzeczywistej maszynie BL18.

Jak korzystać z tej strony

Każda z poniższych odpowiedzi zawiera krótkie rozwiązanie w formie tekstowej oraz dokładną minutę z oficjalnego filmu szkoleniowego JHIMS, w którym inżynier wykonuje tę czynność na rzeczywistej maszynie BL18. Skorzystaj z indeksu rozwiązywania problemów automatu do wkręcania śrub, zanim otworzysz zgłoszenie serwisowe: większość usterek BL18 jest usuwana w ciągu mniej niż dziesięciu minut za pomocą poniższego filmu. Najpierw użyj 60-sekundowej diagnostyki wstępnej, a następnie otwórz grupę objawów odpowiadającą zachowaniu maszyny.

BL18 LED display cabinet screw fastening machine troubleshooting reference
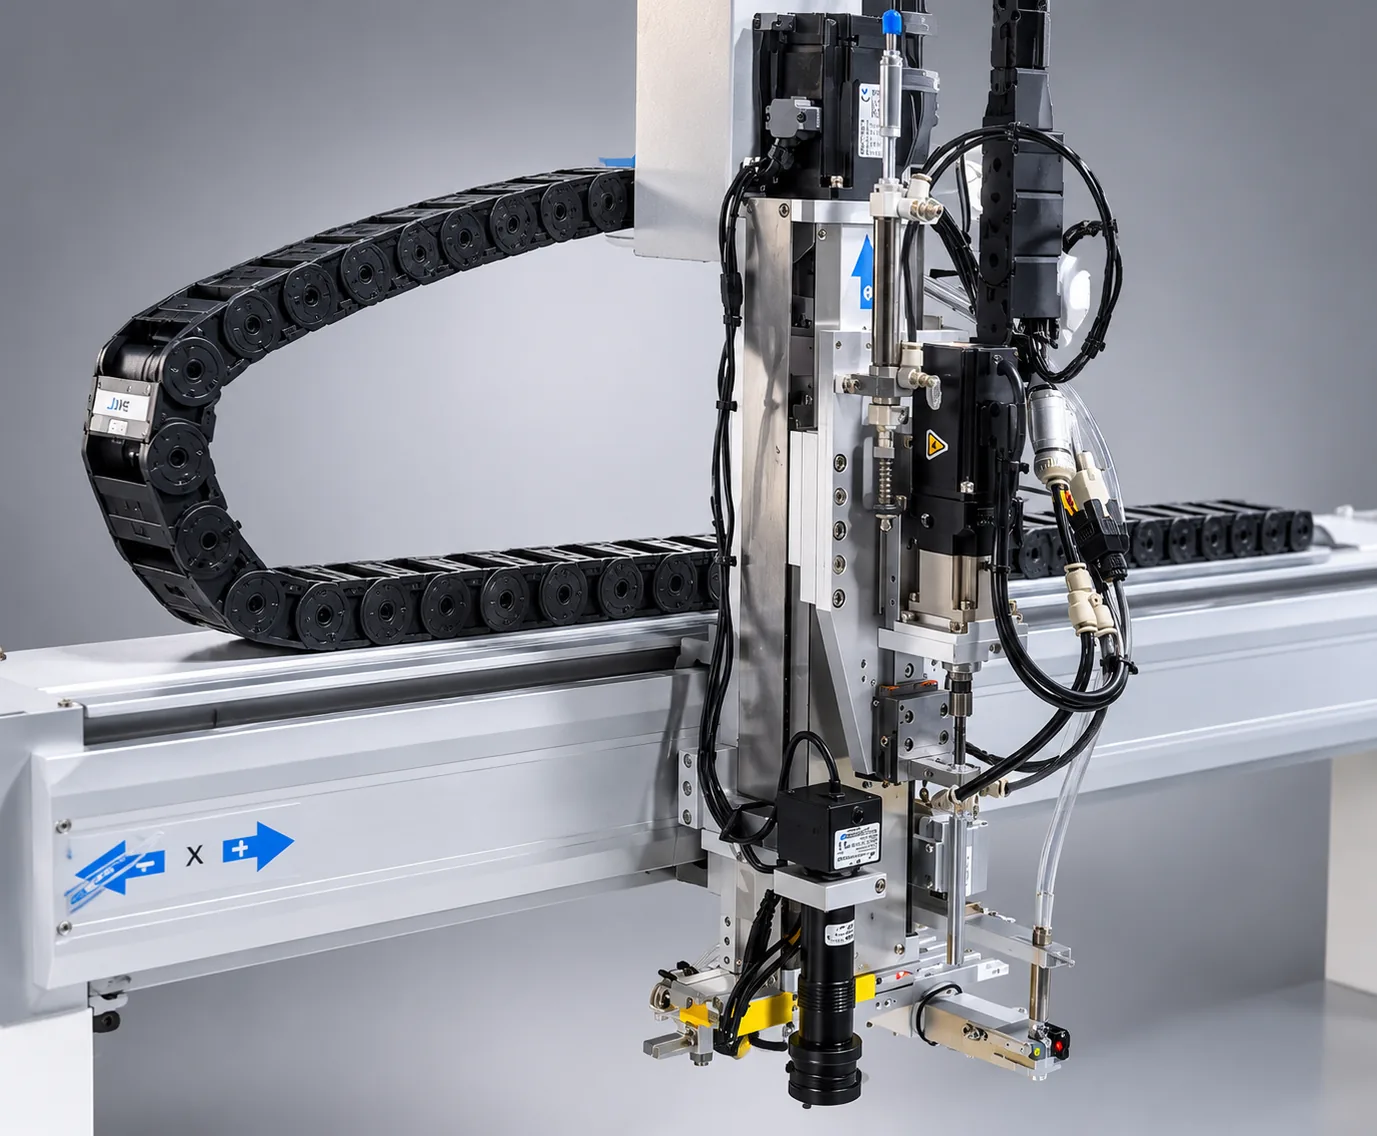
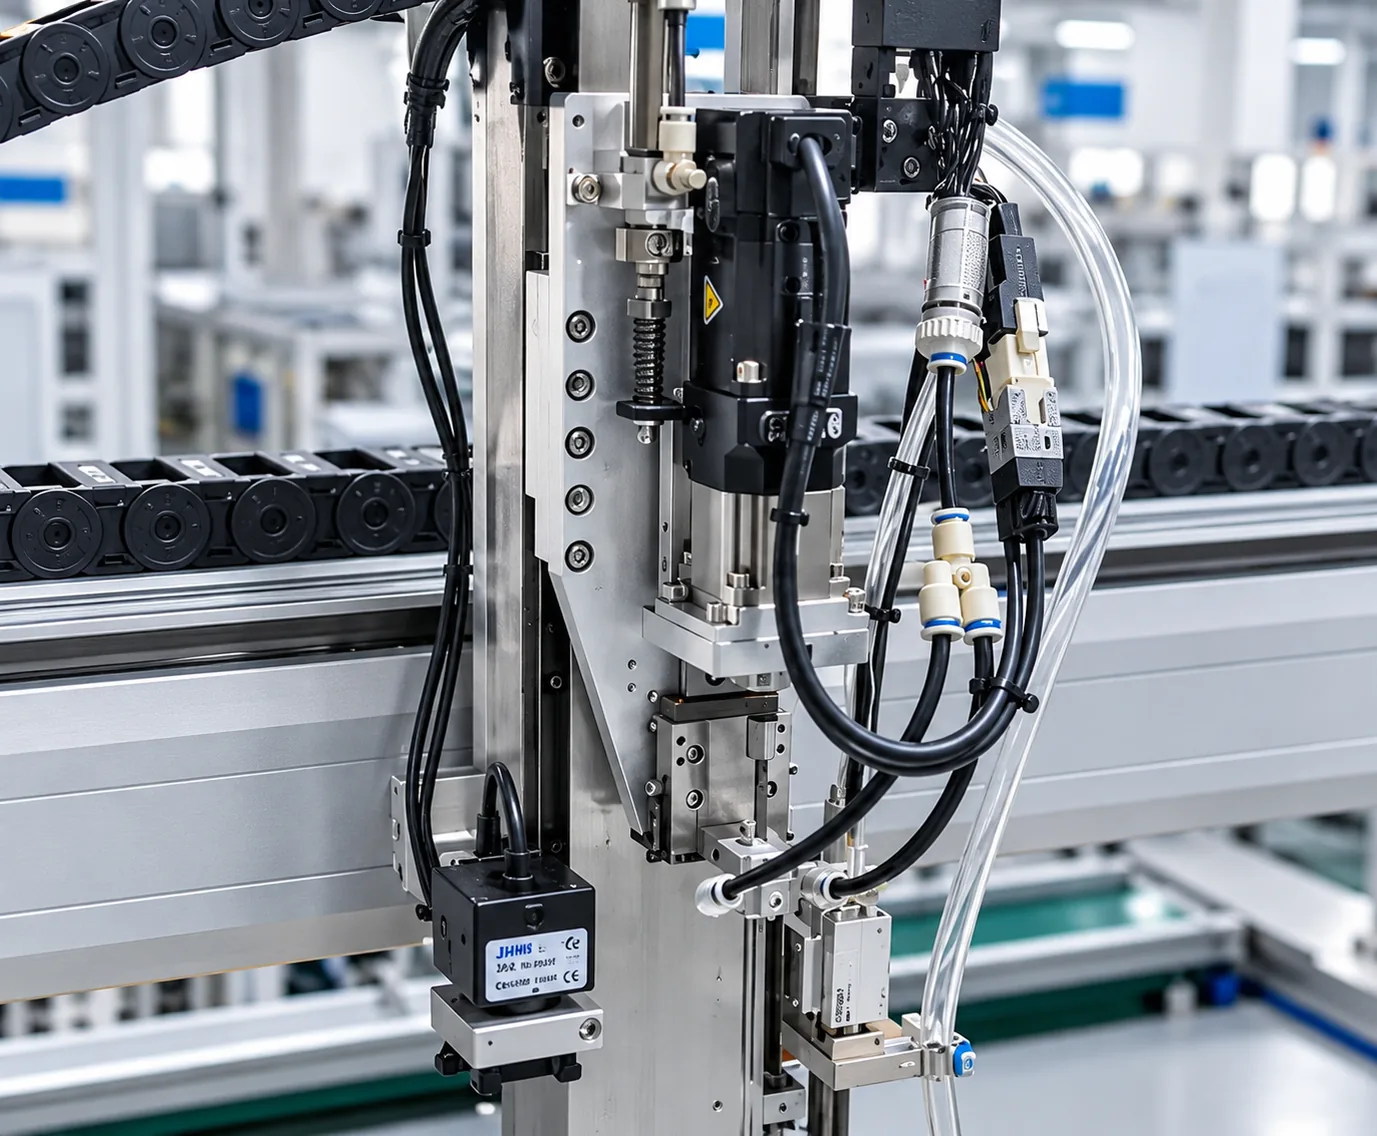
Pionowa maszyna 4-osiowa BL18 do wkręcania śrub w szafkach wyświetlacza LED.

60-sekundowa diagnostyka wstępna

Wykonaj te trzy kroki, zanim zmienisz parametr. Celem jest zidentyfikowanie objawu, a nie zresetowanie wszystkiego i utrata dowodów.

  1. Sprawdź treść alarmu. Odczytaj dokładny komunikat na panelu operatora lub szafce sterowniczej i zanotuj, który przyrząd się zatrzymał.
  2. Znajdź pasujący objaw. Przejrzyj poniższe kategorie lub pełną tabelę objawów i filmów, aby znaleźć najbliższe sformułowanie.
  3. Kieruj się minutą podaną w filmie. Otwórz powiązany znacznik czasu i powtórz pokazaną czynność na BL18 przed wznowieniem produkcji.

Uruchamianie, zasilanie i wyświetlacz

Maszyna jest włączona, ale nic nie działa zgodnie z oczekiwaniami — język, alarmy, resetowanie, przyciski, zasilanie.

Panel operatora jest ustawiony na język chiński — jak przełączyć BL18 na angielski?▼
Naciśnij Więcej, aby otworzyć menu główne, przejdź do ostatniej strony i otwórz przełącznik wersji chińsko-angielskiej, następnie wpisz 2, aby wybrać angielski, i 1, aby wybrać chiński. Następnie naciśnij klawisz resetu, aby skasować alarm wywołany przez przełącznik. Jest to normalne zachowanie, a nie usterka; ta sama ścieżka menu przywraca maszynie język chiński. ▶ Obejrzyj część 0 od 00:12 — Obejrzyj od 00:12
Alarm pojawia się natychmiast po zmianie języka interfejsu. Czy coś się zepsuło?▼
Nie. Przełącznik języka celowo wyprowadza maszynę ze stanu gotowości, więc sterownik wywołuje alarm, dopóki go nie potwierdzisz. Naciśnij przycisk resetu na panelu operatora lub szafce, a alarm natychmiast zniknie. Nie kasuj go przez wyłączenie i ponowne włączenie zasilania maszyny i nie uruchamiaj programu przed ustąpieniem alarmu. ▶ Obejrzyj część 0 od 00:24 — Obejrzyj od 00:24
Czym różni się reset panelu od resetu maszyny?▼
Reset panelu przywraca wyłącznie osie X, Y i Z głowicy roboczej. Nie przesuwa przenośnika ani przyrządów. Reset maszyny przyciskiem reset na szafce przywraca trzy osie i położenie transportowe, co jest potrzebne przed programowaniem. Używaj resetu maszyny zawsze, gdy przyrząd musi wrócić do znanego stanowiska. ▶ Obejrzyj część 2 od 00:52 — Obejrzyj od 00:52
Nacisnąłem reset, ale osie nadal pokazują wartości zamiast zera. Dlaczego?▼
Oznacza to, że reset nie został ukończony. Sprawdź panel operatora: X, Y i Z muszą wskazywać 0, zanim przejdziesz dalej. Jeśli którakolwiek oś nadal ma wartość, przycisk resetu został naciśnięty zbyt krótko albo oś opiera się o ogranicznik. Naciśnij ponownie reset maszyny na szafce, a nie reset panelu, i potwierdź zera przed programowaniem czegokolwiek. ▶ Obejrzyj część 2 od 01:18 — Obejrzyj od 01:18
Do czego służy każdy przycisk na szafce?▼
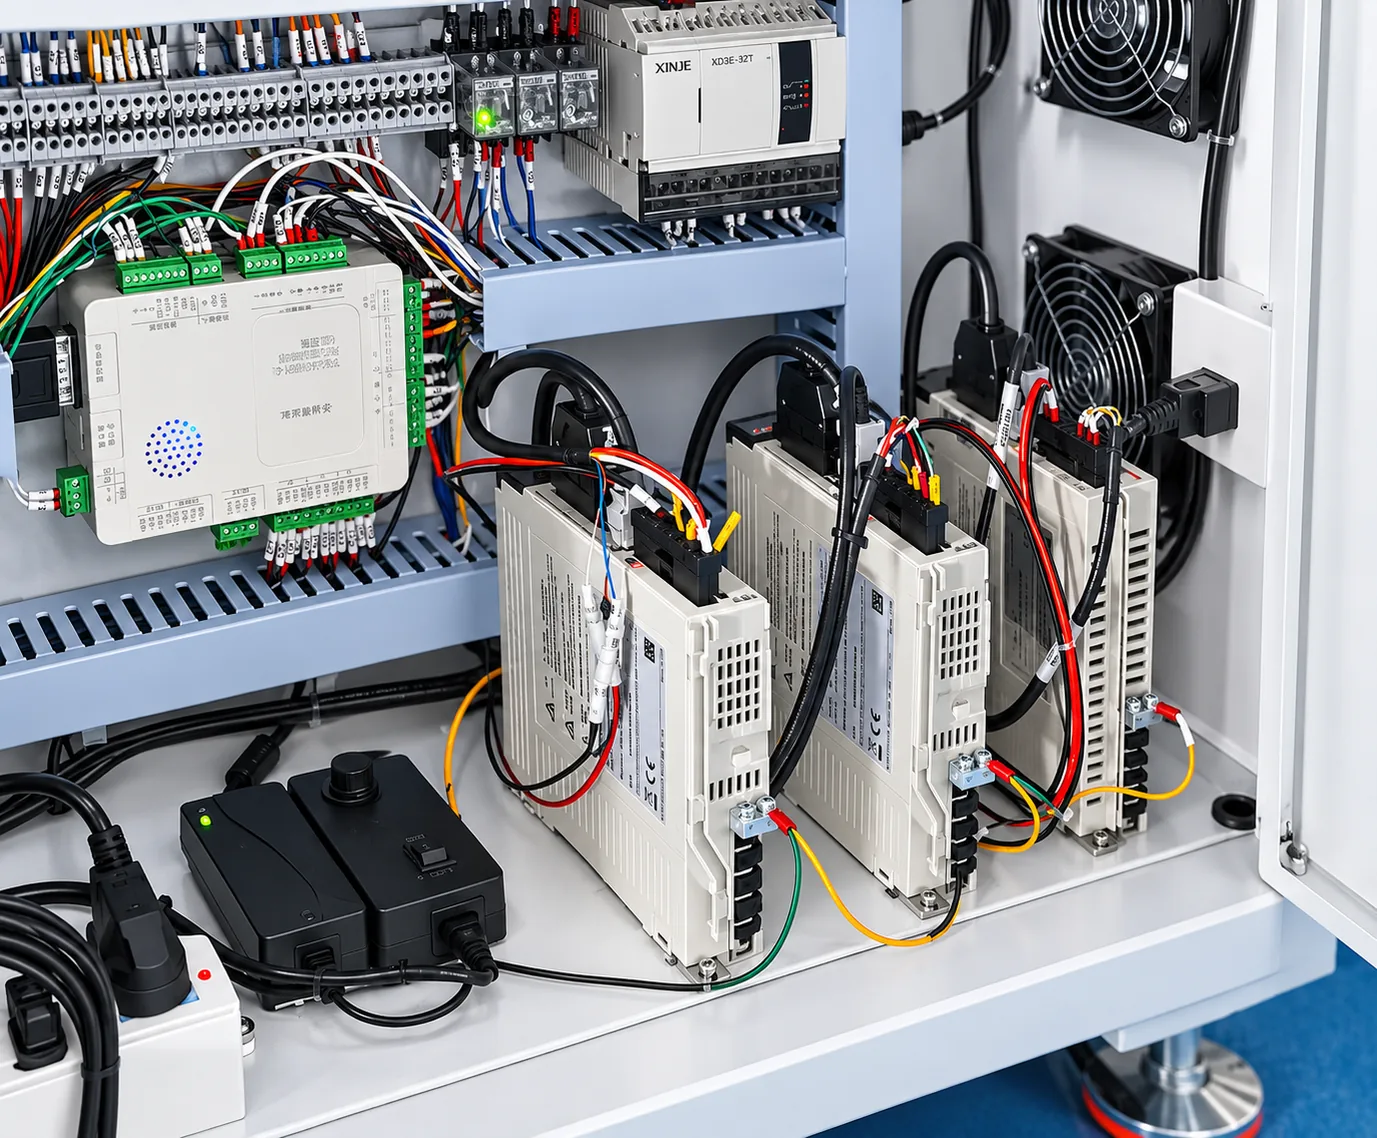
Od lewej do prawej na szafce: start, start, reset, podawanie wkrętów i uruchamianie elektrycznej wkrętarki. Identyczne przyciski znajdują się po drugiej stronie maszyny i mają dokładnie takie samo znaczenie, więc operator może pracować z każdej strony. Zamontowano także czerwony przycisk zatrzymania awaryjnego — jego naciśnięcie natychmiast zatrzymuje każdy ruch, po czym maszynę trzeba zresetować. ▶ Obejrzyj część 2 od 01:28 — Obejrzyj od 01:28
Jakie zasilanie elektryczne i pneumatyczne jest potrzebne maszynie BL18 przed pierwszym uruchomieniem?▼
Maszyna jest zasilana napięciem AC 220 V, 50 Hz przez dostarczony przewód zasilający. Sprężone powietrze podłącza się przez niebieskie szybkozłącze na wlocie; ciśnienie robocze powietrza wynosi 0.55-0.65 MPa. Nad podajnikiem wkrętów znajduje się także osobny mały manometr. Jeśli którykolwiek z parametrów zasilania wykracza poza zakres, głowica nie będzie pewnie pobierać wkrętów, więc potwierdź oba, zanim uznasz, że problem leży w programie. ▶ Obejrzyj część 2 od 00:27 — Obejrzyj od 00:27

Programy i współrzędne

Czerwone parametry, konfiguracja serwonapędów, nauka otworów na wkręty, programy przyrządu 1 / przyrządu 2.

Wiersze parametrów są wyświetlane na czerwono, a brakuje konfiguracji serwonapędów. Jak je przywrócić?▼
Usuń niekompletne czerwone wiersze, następnie naciśnij klawisz przywracający wszystkie parametry domyślne i potwierdź klawiszem polecenia Więcej. Powróci pełny zestaw ustawień domyślnych, w tym brakująca konfiguracja serwonapędu, a tekst przestanie być czerwony. Nie wpisuj wartości ręcznie; przywrócone ustawienia domyślne są ustawieniami fabrycznymi i odpowiadają mechanice maszyny. ▶ Obejrzyj część 3 od 00:00 — Obejrzyj od 00:00
Jak utworzyć nowy program szafki?▼
Naciśnij na panelu operatora przycisk Pozycja 1 i przytrzymaj go, aż zacznie migać na czerwono, aby przyrząd 1 przesunął się na stanowisko wkręcania. Naciśnij przycisk przełączania, otwórz folder, ustaw numer pliku, potwierdź, a następnie wpisz nazwę produktu, zmieniając znaki klawiszem przesuwania kursora. Nowy program otwiera się z parametrami domyślnymi i pustymi współrzędnymi otworów na wkręty, gotowy do zaprogramowania. ▶ Obejrzyj część 2 od 03:44 — Obejrzyj od 03:44
Jak nauczyć współrzędną otworu na wkręt?▼
Przesuń głowicę roboczą nad otwór klawiszami ręcznego przesuwu X i Y, wyśrodkuj ją na podglądzie z kamery CCD, a następnie naciśnij klawisz współrzędnej oznaczony 1 na sterowniku, aby zapisać punkt. Powtórz dla każdego otworu. Przesuwaj się powoli przy produkcie i zawsze potwierdzaj, że oś Z jest podniesiona, w przeciwnym razie głowica uderzy w ramę szafki. ▶ Obejrzyj część 3 od 02:22 — Obejrzyj od 02:22
Czy potrzebuję dwóch osobnych programów, jednego dla przyrządu 1 i jednego dla przyrządu 2?▼
Tak. Oba przyrządy mają osobne układy współrzędnych, więc każdy wymaga własnego programu. Najpierw zbuduj program przyrządu 1, następnie skonfiguruj parametry I/O i zaprogramuj przyrząd 2 w ten sam sposób. Przed uruchomieniem naciśnij Pozycję 1 lub Pozycję 2, aby ustawić odpowiedni przyrząd w położeniu roboczym, i wybierz pasujący program, w przeciwnym razie głowica będzie dokręcać wkręty w pustym przyrządzie. ▶ Obejrzyj część 2 od 03:44 — Obejrzyj od 03:44
Które wartości I/O należy ustawić dla drugiego przyrządu?▼
Otwórz Więcej, przejdź do drugiej strony i wybierz szóstą opcję, Programowanie sygnałów wyjściowych. Wartość sygnału wyjściowego musi być ustawiona na 12 — 12 to numer interfejsu sprzętowego tego sygnału i nie może mieć innej wartości. Ustaw ją raz, a drugi przyrząd będzie można zaprogramować i uruchomić. Jeśli to pole jest nieprawidłowe, przyrząd 2 w ogóle nie będzie wkręcać wkrętów. ▶ Obejrzyj część 4 od 00:30 — Obejrzyj od 00:30
Jak ustawić wysokość wkręcania osi Z?▼
Przesuń głowicę nad otwór na wkręt, a następnie naciśnij klawisz opuszczania osi Z. Zmniejsz prędkość osi, gdy głowica zbliża się do produktu, i zatrzymaj ją tuż nad powierzchnią, pozostawiając niewielką szczelinę, zamiast dociskać przyrząd. Naciśnij OK, aby zapisać wysokość. Zbyt szybkie opuszczanie przy produkcie to najczęstsza przyczyna uderzenia głowicą i uszkodzenia przyrządu. ▶ Obejrzyj część 5 od 00:00 — Obejrzyj od 00:00
Szafka ma otwory na wkręty o dwóch różnych głębokościach. Czy jeden program obsłuży oba?▼
Tak, ale wysokość osi Z dla każdej głębokości trzeba ustawić osobno. Wkręć wkręt w jednym otworze na pierwszej głębokości, sprawdź wynik, następnie ustaw drugą wysokość i sprawdź ponownie. Nigdy nie kopiuj wysokości Z jednego przyrządu do drugiego, aby zaoszczędzić czas — spowoduje to wjazd głowicy w przyrząd i może uszkodzić stół maszyny. ▶ Obejrzyj część 6 od 03:32 — Obejrzyj od 03:32
Ile programów może przechowywać BL18?▼
Do 1,000 zestawów programów. Każdy program zawiera własne współrzędne, wysokości Z i parametry, więc możesz prowadzić osobny program dla każdego modelu szafki i każdego przyrządu oraz po prostu wywołać właściwy numer. Nadaj każdemu plikowi wyraźną nazwę produktu podczas tworzenia; to tej nazwy będziesz szukać wiele miesięcy później. ▶ Obejrzyj część 1 od 01:22 — Obejrzyj od 01:22
Gdzie pokazano kompletne tworzenie programu dla dwóch przyrządów od początku do końca?▼
Część 16 to trzydziestominutowy instruktaż, w którym za jednym razem powstaje pełny program dla dwóch przyrządów: współrzędne obu przyrządów, wpisy I/O, wysokości Z i korekty wysokości partii. Wykorzystaj go po poznaniu poszczególnych czynności z części od 3 do 6, ponieważ zakłada, że znasz już menu. Na końcu program jest gotowy do uruchomienia. ▶ Obejrzyj część 16 od 00:00 — Obejrzyj od 00:00

Podawanie wkrętów i dysza

Zatory, puste cykle podawania, przekrzywione wkręty, słabe odsysanie, zużyta dysza, wata filtracyjna.

Wkręt zaklinował się w podajniku i maszyna się zatrzymała. Jakie jest najszybsze rozwiązanie?▼
Najpierw zatrzymaj maszynę. Otwórz pokrywę podajnika i obejrzyj tor ruchu wkrętów. Usuń zaklinowany wkręt, sprawdź wysokość górnej gardzieli, jeśli wkręty nadal się zacinają, a następnie zamknij podajnik i użyj przełącznika testu podawania wkrętów. Przed testem usuń każdy wkręt znajdujący się już przy głowicy — dwa wkręty w tym miejscu natychmiast spowodują kolejne zakleszczenie. ▶ Obejrzyj część 10 od 00:01 — Obejrzyj od 00:01
Jak sprawdzić, czy wkręt rzeczywiście zostanie wdmuchnięty z podajnika?▼
Usuń każdy wkręt znajdujący się już przy głowicy, a następnie naciśnij przełącznik testu podawania wkrętów i obserwuj, jak nadchodzi jeden wkręt. Powtórz dwie lub trzy razy. Prawidłowe podawanie oznacza, że wkręt pojawia się za każdym razem. Jeśli pojawia się nieregularnie, uwagi wymaga tor lub wysokość gardzieli, a nie parametry programu, które są ustawione fabrycznie. ▶ Obejrzyj część 10 od 01:00 — Obejrzyj od 01:00
Ile wkrętów należy umieścić w podajniku?▼
Dodawaj wkręty swobodnie, ale nigdy nie przepełniaj podajnika. Zbyt wiele wkrętów blokuje ruch toru i powoduje powtarzające się zakleszczenia; podajnik wtedy stale alarmuje. Uzupełniaj mniejsze ilości i za każdym razem sprawdzaj liczbę wkrętów. Sam podajnik jest ustawiony fabrycznie, więc zakleszczenie oznacza problem z załadunkiem lub torem, a nie z parametrami. ▶ Obejrzyj część 9 od 01:35 — Obejrzyj od 01:35
Wkręt jest wdmuchiwany, ale zamiast stanąć w otworze, opada pod kątem. Jak to naprawić?▼
Dziewięć razy na dziesięć jest to problem z położeniem dyszy. Naciśnij Podgląd trajektorii, przełącz na Wyjście, przesuń kursor do 7 i naciśnij 1, aby opuścić dyszę, a następnie sprawdź, czy znajduje się bezpośrednio nad otworem. Poluzuj nakrętkę, aby skorygować przesunięcie w lewo i w prawo, oraz cztery dolne wkręty, aby skorygować przesunięcie przód-tył, a następnie dokręć. ▶ Obejrzyj część 11 od 00:00 — Obejrzyj od 00:00
Dysza jest teraz zbyt nisko i dotyka ramy lub czujnika. Jak wysoko powinna się znajdować?▼
Dysza musi zatrzymywać się nieco wyżej niż górna powierzchnia szafki, aby nigdy nie doszło do kolizji, i nieco powyżej punktu pobrania, aby wkręt nadal prawidłowo się osadzał. Zbyt niskie położenie powoduje uderzenie w czujnik i alarm; zbyt wysokie sprawia, że wkręt nie poda się na miejsce. Reguluj małymi krokami, po każdej zmianie wdmuchnij wkręt próbny, a następnie dokręć śrubę regulacyjną, aby położenie nie mogło się przesunąć. ▶ Obejrzyj część 11 od 03:59 — Obejrzyj od 03:59
Odsysanie osłabło i wkręty spadają, zanim dotrą do otworu. Co powinienem sprawdzić?▼
Najpierw sprawdź watę filtracyjną obwodu próżniowego. Jeśli jest zabrudzona, podciśnienie zanika. Odkręć obudowę, wyciągnij starą watę i zamontuj nową strzałką skierowaną do góry — odwrotnie założona w ogóle nie będzie zasysać — a następnie wsuń ją do końca i zamknij zacisk. Luźna lub źle osadzona wata również przepuszcza powietrze. ▶ Obejrzyj część 12 od 02:55 — Obejrzyj od 02:55
Jak wymienić zużytą dyszę ssącą?▼
Poluzuj wkręt M4 z boku uchwytu i podnieś zacisk, aby zwolnić zespół. Odłącz przewód powietrza, wciskając złączkę i pociągając ją raz — nigdy nie ciągnij siłą, bo wewnętrzny zacisk pęknie. Zamontuj nową dyszę, wciśnij ją do końca, aż osiądzie, mocno dokręć, a następnie ponownie załóż zacisk z wyrównanym językiem. ▶ Obejrzyj część 12 od 00:00 — Obejrzyj od 00:00
Jaka jest prawidłowa wysokość pobierania wkrętu i jak ją zweryfikować?▼
Powoli opuść dyszę na punkt pobrania, pozostawiając niewielki luz, zamiast dociskać przyrząd, a następnie naciśnij OK, aby zapisać położenie. Aby to sprawdzić, otwórz ekran nawigacji, wybierz Test maszyny i uruchom pozycję 6, aby po pobraniu podnieść głowicę, raz z wkrętem i raz bez. Prawidłowo wyśrodkowany wkręt w dyszy oznacza właściwą wysokość. ▶ Obejrzyj część 17 od 00:35 — Obejrzyj od 00:35

Jakość wkręcania i alarmy

Luźne wkręty, zerwane gwinty, nieprawidłowy moment obrotowy, ustawienia detekcji, prędkość i wysokość bezpieczna.

Gwinty wkrętów ulegają zerwaniu. Jak temu zapobiec?▼
Włącz detekcję zakończenia dokręcania wkrętarki i zmniejsz moment dokręcania. Detekcja zakończenia porównuje faktycznie osiągnięty moment z zadanym i zatrzymuje wkrętarkę, zanim gwint zostanie zerwany; zbyt wysoki moment zrywa gwinty w miękkim materiale szafki. Zmień wyłącznie parametr momentu dokręcania, a następnie dokręć jeden wkręt próbny, zanim wznowisz cały program. ▶ Obejrzyj część 15 od 01:50 — Obejrzyj od 01:50
Wkręty nie są całkowicie dokręcone, a szafka nadal się porusza. Co mam zmienić?▼
Zwiększ parametr momentu dokręcania albo sprawdź czas blokady pływającej, który normalnie powinien wynosić 0.3 sekundy. Jeśli wkręt nie zostanie dokręcony do końca, sterownik wywoła alarm, a jeśli blokada pływająca jest zbyt krótka, głowica zwolni wkręt przed osadzeniem. Zmieniaj jedną wartość naraz i potwierdzaj pojedynczym wkrętem próbnym. ▶ Obejrzyj część 15 od 01:05 — Obejrzyj od 01:05
Które opcje detekcji muszą być włączone?▼
Trzy ustawienia: detekcja zakończenia dokręcania ustawiona na 1, więc moment musi zostać osiągnięty; opcja alarmu ustawiona na 2, więc źle dokręcony wkręt nadal wywoła alarm, a maszyna nie będzie kontynuować; oraz detekcja obecności wkrętu ustawiona na 2, bez której maszyna będzie dokręcać niezależnie od tego, czy w dyszy jest wkręt. Użyj trybu momentu, a nie trybu głębokości — ta maszyna nie ma czujnika głębokości. ▶ Obejrzyj część 15 od 01:57 — Obejrzyj od 01:57
Maszyna nadal wkręca, mimo że w dyszy nie ma wkrętu. Dlaczego?▼
Detekcja obecności wkrętu jest wyłączona. Ustaw ją na 2. Bez niej sterownik nie odróżnia pustej dyszy od dyszy z wkrętem, więc opuszcza głowicę nad otwór bez elementu do wkręcenia. Powoduje to luźne lub brakujące wkręty i może pozostawić ślady na powierzchni szafki. Włącz ją, a następnie wykonaj próbę z jednym wkrętem. ▶ Obejrzyj część 15 od 02:55 — Obejrzyj od 02:55
Jakie prędkości osi należy ustawić i czy można przyspieszyć maszynę?▼
Typowe ustawienia to X = 600, Y = 400 i Z = 400. Maksimum osi X wynosi 800. Zwiększanie wartości skraca czas cyklu, ale zbyt duże prędkości powodują, że głowica przyjeżdża w nieprawidłowe położenie, a wkręt trafia poza środek. Jeśli je zmieniasz, zwiększaj po jednej osi naraz i ponownie sprawdź pierwszy wkręt próbny. ▶ Obejrzyj część 15 od 03:11 — Obejrzyj od 03:11
Jaka jest wysokość bezpieczeństwa i dlaczego musi pozostać ponad podajnikiem?▼
Wysokość bezpieczeństwa to wysokość Z, na którą głowica podnosi się między wkrętami; w BL18 ustawiono ją na 155. Musi zapewnić prześwit nad górą podajnika, ponieważ podajnik wsuwa się pod spód, aby dostarczyć następny wkręt. Jeśli wysokość bezpieczeństwa jest zbyt niska, głowica zderza się z podajnikiem, co stanowi twardy ogranicznik mechaniczny i może wygiąć dyszę. ▶ Obejrzyj część 15 od 03:51 — Obejrzyj od 03:51
Do czego służy czas blokady pływającej?▼
Przytrzymuje głowicę przez chwilę przy szafce po zatrzymaniu wkrętarki, pozwalając wkrętowi osadzić się, zamiast się cofnąć. Wartość normalna wynosi 0.3 sekundy. Ma znaczenie, gdy wkręty nie są dokręcone do końca. Nie jest to wartość stała, więc dostosuj ją do materiału własnej szafki, ale zmieniaj za każdym razem tylko tę jedną wartość. ▶ Obejrzyj część 15 od 01:04 — Obejrzyj od 01:04
Jak przetestować jeden wkręt przed uruchomieniem całej szafki?▼
Naciśnij Pozycję 1, wybierz Pojedynczy krok, wskaż pierwszą współrzędną i ponownie naciśnij Pojedynczy krok. Obserwuj najazd, sprawdź, czy wkręt leży płasko i jest mocno dokręcony, a następnie zrób to samo dla drugiej współrzędnej. Dopiero po dwóch prawidłowych wkrętach naciśnij Start kursora, aby automatycznie wykonać pozostałe otwory. Jeśli głowica opuszcza się zbyt szybko, zmniejsz prędkość siłownika. ▶ Obejrzyj część 17 od 03:40 — Obejrzyj od 03:40
Alarm zerwanego gwintu zatrzymał maszynę w trakcie pracy nad szafką. Czy mogę pominąć tylko ten otwór?▼
Tak. Naciśnij Start, a maszyna pominie ten punkt wkręcania i przejdzie do pozostałych, co jest prawidłową reakcją na zerwany gwint lub otwór, w którym już jest wkręt. Nie otwieraj podajnika, aby to sprawdzić — podajnik jest sprawny. Pomiń otwór, dokończ szafkę i napraw ten pojedynczy wkręt później. ▶ Obejrzyj część 10 od 02:35 — Obejrzyj od 02:35
Połowa wkrętów jest już wkręcona. Jak kontynuować od późniejszego wkrętu, zamiast zaczynać od nowa?▼
Naciśnij Pozycję 1, znajdź następny otwór, który nadal wymaga wkrętu, przesuń nad niego maszynę, a następnie naciśnij Start kursora, a potem Start. Maszyna będzie wkręcać od tego miejsca dalej i pozostawi gotowe otwory nietknięte. Jeśli przy głowicy nie czeka wkręt, najpierw wdmuchnij go na miejsce, a potem rozpocznij od kursora. ▶ Obejrzyj część 18 od 00:00 — Obejrzyj od 00:00

Czujniki i ruch maszyny

Brak ruchu, wyłączniki magnetyczne, czujniki krańcowe i położenia, działanie siłowników.

Maszyna w ogóle się nie porusza. Od czego zacząć sprawdzanie?▼
Sprawdź czujniki krańcowe i położenia. Każdy ma kontrolkę, która musi świecić podczas pracy maszyny; jeśli kontrolka nie świeci, sterownik odmówi przesunięcia danej osi. Poluzuj czujnik małym kluczem, przesuwaj go, aż zaświeci kontrolka, a następnie dokręć. Sprawdź też czujniki magnetyczne na siłownikach, które mogą się obluzować. ▶ Obejrzyj część 11 od 12:41 — Obejrzyj od 12:41
Ekran i panel działają, ale nic nie reaguje na przycisk start.▼
Wykonaj po kolei trzy czynności: potwierdź, że maszyna jest zresetowana, a wszystkie trzy osie wskazują zero; potwierdź, że zatrzymanie awaryjne nie zostało naciśnięte; oraz potwierdź, że świecą kontrolki czujników osi, którą próbujesz przesunąć. Jeśli kontrolka nie świeci, wyregulowanie tego czujnika zwykle natychmiast przywraca ruch. Pamiętaj, że przyciski po obu stronach maszyny są równoważne. ▶ Obejrzyj część 11 od 12:28 — Obejrzyj od 12:28
Jak sprawdzić działanie siłowników, gdy coś działa nieregularnie?▼
Obserwuj kontrolki na górze każdego siłownika, gdy operator wykonuje cykl maszyny w trybie ręcznym. Siłownik, który powinien zaciskać, ale którego kontrolka nie świeci, nie otrzymuje polecenia, co wskazuje to na niewłaściwe położenie czujnika magnetycznego, a nie na usterkę mechaniczną. Zwykle wystarczy skorygować położenie czujnika; sama pneumatyka rzadko zawodzi. ▶ Obejrzyj część 11 od 14:03 — Obejrzyj od 14:03

Załadunek szafki i przyrząd

Docisk, wyrównanie modułu, różne rozmiary szafek, test na jednej szafce, ryzyko kolizji.

Jak załadować szafkę, aby wkręty trafiły we właściwe miejsca?▼
Umieść moduł LED w przyrządzie krawędzią przy stałym punkcie odniesienia po prawej, nałóż na niego ramę z odlewanego aluminium, wyrównaj moduł z ramą, a następnie przekręć pneumatyczną dźwignię dociskową, aby zacisnąć. Moduły muszą leżeć blisko punktu odniesienia w prawym dolnym narożniku. Nieprawidłowy załadunek objawia się wkrętami stale przesuniętymi w jednym kierunku. ▶ Obejrzyj część 2 od 05:02 — Obejrzyj od 05:02
Szafka przesuwa się lub podnosi podczas wkręcania wkrętów. Co jest nie tak?▼
Szafka nie jest prawidłowo zaciśnięta. Wkręcanie wymaga szafki, która nie może się w ogóle chwiać, więc sprawdź, czy siłownik dociskowy faktycznie się zamknął i czy położenie docisku odpowiada temu rozmiarowi szafki. Moduł niezaciśnięty w położeniu siłownika to typowa przyczyna wkrętów poza środkiem oraz kalibracji, która wydaje się z czasem dryfować. ▶ Obejrzyj część 7 od 01:38 — Obejrzyj od 01:38
Muszę uruchomić szafkę o innym rozmiarze. Co trzeba wyregulować?▼
Przesuń siłownik dociskowy po ruchomej stronie do nowego rozmiaru, a następnie unieruchom go jego śrubami, aby nie mógł się przesunąć. BL18 obsługuje szafki do maksymalnego wymiaru przyrządu, a na dwóch przyrządach można mocować szafki o różnych rozmiarach — większą szafkę na przyrządzie 1 i mniejszą na przyrządzie 2. Oba wkręty w szafce muszą być identyczne. ▶ Obejrzyj część 9 od 03:18 — Obejrzyj od 03:18
Mam tylko jedną szafkę do testów. Którego przyrządu powinienem użyć?▼
Używaj wyłącznie przyrządu 1. Ustaw i przetestuj jego program, a nie stosuj tej samej wysokości Z w przyrządzie 2, gdy jest pusty — bez szafki głowica zjedzie do powierzchni przyrządu i uszkodzi stół maszyny. Wykonuj testy z jedną szafką na przyrządzie 1, dopóki nie będziesz mieć drugiej szafki do załadowania. ▶ Obejrzyj część 6 od 07:04 — Obejrzyj od 07:04
Jak uniknąć uderzenia głowicą w szafkę lub przyrząd?▼
Przed uruchomieniem jakiegokolwiek programu sprawdź każdy otwór na wkręt i usuń wszystko, co znajduje się na drodze głowicy — mocowania modułów, języki ramek, luźne elementy. Nigdy nie przesuwaj osi X ani Y, gdy oś Z jest opuszczona. Zmniejsz prędkość, gdy głowica zbliża się do produktu, i traktuj kontrolę przed uruchomieniem jako obowiązkową, a nie opcjonalną. ▶ Obejrzyj część 13 od 00:02 — Obejrzyj od 00:02
Jak faktycznie przebiega cykl z dwoma przyrządami?▼
Gdy prawy przyrząd wkręca wkręty na stanowisku 2, ładujesz następną szafkę na lewym przyrządzie na stanowisku 1. Po zakończeniu wkręcania zespół przyrządów przesuwa się w prawo, gotowa szafka trafia na stanowisko 3 do rozładunku, a nowo załadowana szafka wjeżdża w pozycję wkręcania. Maszyna nigdy więc nie czeka na załadunek przez operatora i właśnie stąd wynika skrócenie czasu cyklu. ▶ Obejrzyj część 8 od 00:00 — Obejrzyj od 00:00

Kamera i kalibracja

Ciemny obraz z kamery, uderzona dysza, kalibracja końcówki wkrętarki i kamery, czujnik wkrętu.

Obraz z kamery jest zbyt ciemny, aby dostrzec otwory na wkręty. Co mam wyregulować?▼
Obracaj pokrętło jasności źródła światła CCD, aż otwory będą wyraźnie widoczne, a następnie oceniaj na podstawie obrazu na panelu operatora, a nie na podstawie oświetlenia w pomieszczeniu. Jeśli światło w ogóle się nie zapala, sprawdź przewody zasilające lampy pod kątem luźnego złącza, zanim uznasz, że lampa uległa awarii. Jasność jest ustawieniem operatora i nie wymaga wizyty inżyniera. ▶ Obejrzyj część 3 od 01:45 — Obejrzyj od 01:45
Dysza została uderzona i wkręty nie trafiają teraz w otwór. Co należy ponownie skalibrować?▼
Skalibruj ponownie odległość między dyszą a końcówką wiertła. Wysuń głowicę wiertła, wybierając Podgląd trajektorii, następnie Wyjście i pozycję 6, opuść ją do otworu na wkręt i dokładnie wyśrodkuj, zapisz punkt, a potem doprowadź kursor kamery do środka tego samego otworu i potwierdź. Wartość przesunięcia zaktualizuje się sama i nie można jej wpisać ręcznie. ▶ Obejrzyj część 12 od 04:35 — Obejrzyj od 04:35
Jak skalibrować kamerę wizyjną względem końcówki wkrętarki?▼
Najpierw zaciśnij szafkę, następnie wyrównaj wysuniętą głowicę wiertła z dokładnym środkiem otworu i potwierdź, aby zapisać współrzędne końcówki wiertła. Kursor przeskoczy wtedy do pozycji kamery: podnieś oś Z do najwyższego położenia, przesuń kamerę nad ten sam otwór i ustaw czerwony kursor na jego środku. Potwierdź, a wartość odległości zaktualizuje się automatycznie. ▶ Obejrzyj część 14 od 00:04 — Obejrzyj od 00:04
Czujnik wkrętu nie wykrywa już wkrętu w dyszy.▼
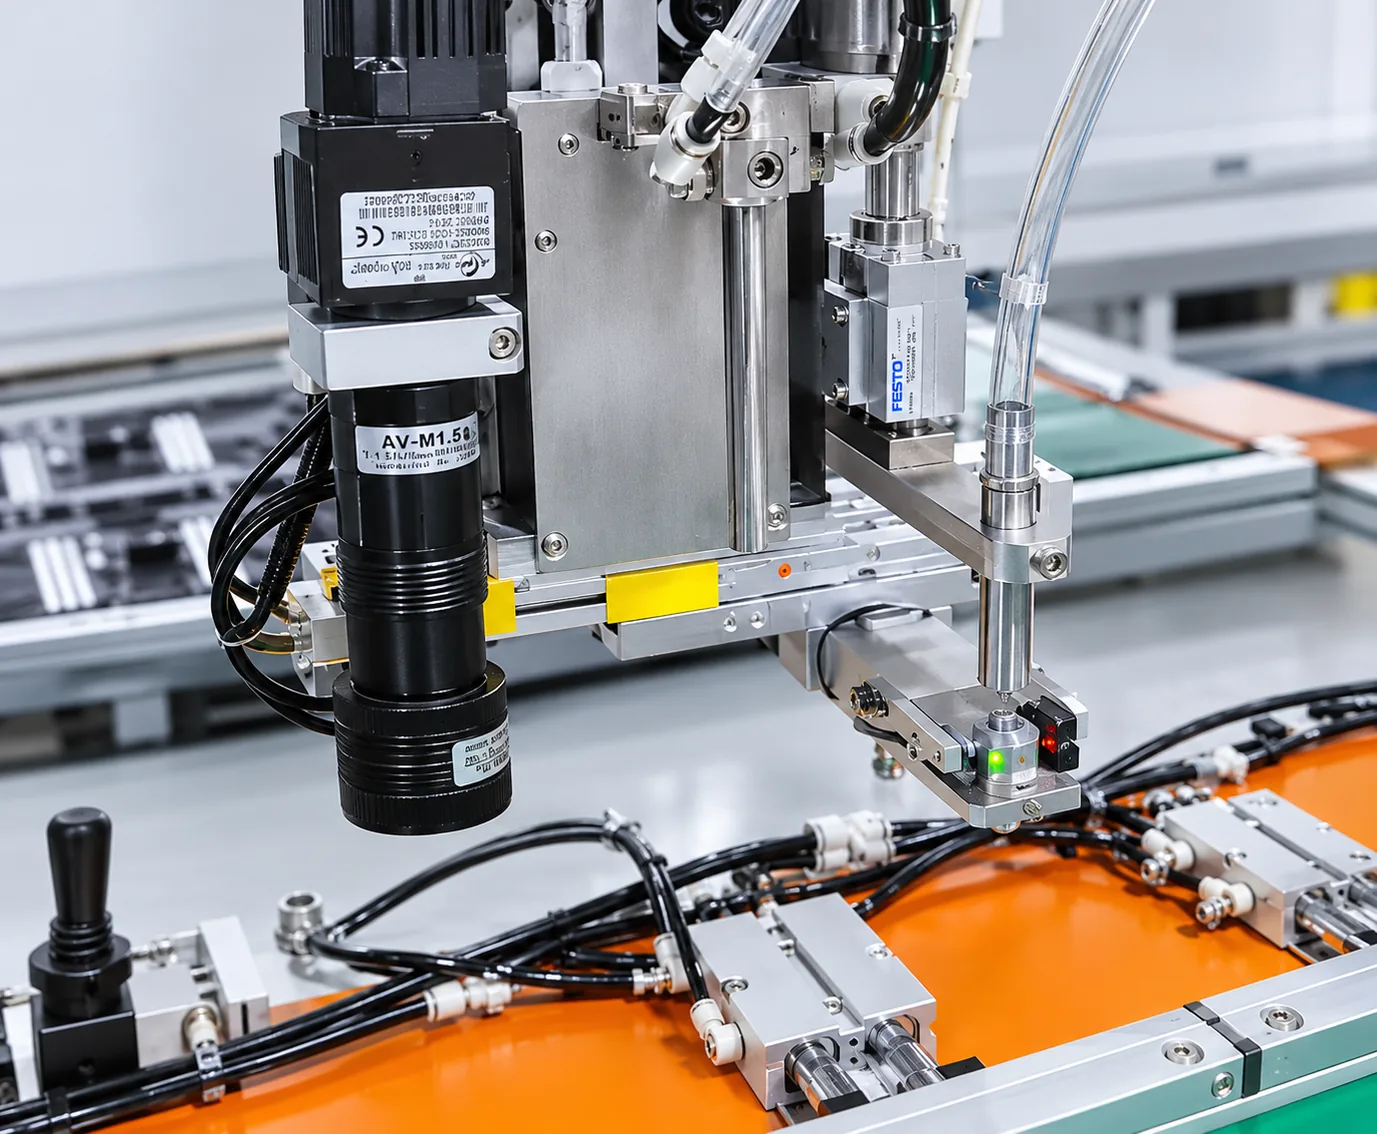
Wyreguluj czujnik, zamiast go wymieniać. Gdy wkręt jest obecny, czerwona i zielona kontrolka powinny świecić jednocześnie; bez wkrętu tylko zielona. Jeśli czujnik nie wykrywa wkrętu, poluzuj śrubę mocującą i powoli przesuwaj czujnik w górę lub w dół, aż zaświeci żółta kontrolka, a następnie sprawdź ponownie na prawdziwym wkręcie. Nigdy nie pozostawiaj go w ustawieniu, w którym kontrolka nie świeci. ▶ Obejrzyj część 11 od 07:17 — Obejrzyj od 07:17

Konserwacja i wsparcie

Smarowanie, codzienne kontrole, lista materiałów eksploatacyjnych, gwarancja, części zamienne i dane kontaktowe.

Gdzie i jak często należy smarować BL18?▼
Najpierw wyczyść ślizgi prowadnic liniowych, następnie naoliw ślizgi śruby pociągowej i przeprowadź każdy blok przez cały zakres ruchu, aby olej się rozdzielił, a na końcu zetrzyj zużyty czarny osad. Smarowanie dotyczy ślizgów prowadnic liniowych i ślizgów śruby pociągowej na osiach. Regularne smarowanie utrzymuje pozycjonowanie z znamionową dokładnością. ▶ Obejrzyj część 18 od 04:21 — Obejrzyj od 04:21
Jakie materiały eksploatacyjne powinienem mieć na stanie?▼
Trzy elementy: dysze ssące, wata filtracyjna obwodu próżniowego oraz same wkręty mocujące M4×10 z podkładkami płaskimi i sprężystymi. Dysze zużywają się i ulegają uderzeniom, wata filtracyjna zatyka się i niepostrzeżenie odcina podciśnienie, a wkręty muszą być identyczne. Wymiana któregokolwiek z materiałów eksploatacyjnych wymaga ponownego sprawdzenia położenia dyszy, a po wymianie dyszy również kalibracji. ▶ Obejrzyj część 12 od 00:00 — Obejrzyj od 00:00
Co należy sprawdzić przed każdym uruchomieniem produkcji?▼
Cztery kontrole: szafka jest mocno zaciśnięta i nie może się chwiać, każdy otwór na wkręt jest wolny od przeszkód na drodze głowicy, podajnik ma wkręty i nie jest zakleszczony, a kontrolki czujników świecą. Część 13 wyraźnie stwierdza, że tę kontrolę należy wykonać przed uruchomieniem programu. Zajmuje mniej niż dwie minuty i zapobiega większości uszkodzeń w wyniku kolizji. ▶ Obejrzyj część 13 od 02:13 — Obejrzyj od 02:13
Dlaczego oba wkręty w szafce muszą być identyczne?▼
Ponieważ podajnik, dysza i moment obrotowy są ustawione dla jednego typu wkrętu. Różne wkręty zmieniają głębokość osadzenia i faktycznie osiągany moment, przez co wkręty albo zerwą gwint, albo pozostaną luźne, a opcje wykrywania będą losowo wywoływać alarm. Standardowy wkręt BL18 to M4×10 z podkładką płaską i sprężystą; jeśli produkt wymaga innego typu, potwierdź go przy zamówieniu. ▶ Obejrzyj część 13 od 01:18 — Obejrzyj od 01:18
Jaki rozmiar szafki i jaką dokładność obsługuje BL18?▼
Maksymalny obsługiwany przyrząd ma wymiary 1024 x 1024 x 105 mm, a dokładność pozycjonowania wynosi ±0.02mm, więc dzięki wydłużonemu skokowi osi Z można obsłużyć moduły szafek o różnej grubości. Maszyna ma wymiary 4700 x 1800 x 1500 mm i waży około 550 kg. Przed zamówieniem porównaj rysunek własnej szafki z maksymalnymi wymiarami przyrządu. ▶ Obejrzyj część 1 od 00:15 — Obejrzyj od 00:15
Jaką gwarancję i czas reakcji zapewnia JHIMS?▼
Rok gwarancji na całą maszynę, z bezpłatną naprawą lub wymianą w ramach serwisu posprzedażowego w przypadku problemów jakościowych. Czas reakcji wynosi do 30 minut; w Delcie Rzeki Perłowej technik jest wysyłany w ciągu 24 godzin, poza nią w ciągu 48 godzin w zależności od sytuacji. Personel serwisu posprzedażowego dyżuruje 24 godziny na dobę, siedem dni w tygodniu, także w dni ustawowo wolne od pracy. ▶ Obejrzyj część 10 od 03:04 — Obejrzyj od 03:04
Z kim się skontaktować, jeśli film i ta strona nie rozwiązują problemu?▼
Skontaktuj się bezpośrednio z zespołem inżynieryjnym JHIMS: [email protected], telefon (86-755) 86700443 lub WhatsApp. Podaj numer filmu, z którego korzystasz, dokładny tekst alarmu wyświetlany na terminalu programowania oraz przybór, na którym maszyna się zatrzymała. Film Część 10 kończy się prośbą, aby nie zgadywać i zadzwonić, zamiast samodzielnie zmieniać parametry podajnika. ▶ Obejrzyj Część 10 od 03:04 — Obejrzyj od 03:04

Wyszukiwarka objawów — rozwiązywanie problemów z maszyną do wkręcania śrub

Każde pytanie występuje raz w tej tabeli rozwiązywania problemów automatu do wkręcania śrub, uporządkowanej według kategorii źródłowej, z dokładnym czasem rozpoczęcia filmu pokazującego daną naprawę.

Objaw Który film obejrzeć Minuta rozpoczęcia Link bezpośredni
Panel operatora jest ustawiony na język chiński — jak przełączyć BL18 na angielski? film 1 — Szkolenie BL18: język, kasowanie alarmu 00:12 Obejrzyj od 00:12
Alarm pojawia się natychmiast po zmianie języka interfejsu. Czy coś się zepsuło? film 1 — Szkolenie BL18: język, kasowanie alarmu 00:24 Obejrzyj od 00:24
Czym różni się reset panelu od resetu maszyny? film 3 — Szkolenie BL18: włączanie zasilania, reset, przyciski, nowy program 00:52 Obejrzyj od 00:52
Nacisnąłem reset, ale osie nadal pokazują wartości zamiast zera. Dlaczego? film 3 — Szkolenie BL18: włączanie zasilania, reset, przyciski, nowy program 01:18 Obejrzyj od 01:18
Do czego służy każdy przycisk na szafce? film 3 — Szkolenie BL18: włączanie zasilania, reset, przyciski, nowy program 01:28 Obejrzyj od 01:28
Jakie zasilanie elektryczne i pneumatyczne jest potrzebne maszynie BL18 przed pierwszym uruchomieniem? film 3 — Szkolenie BL18: włączanie zasilania, reset, przyciski, nowy program 00:27 Obejrzyj od 00:27
Wiersze parametrów są wyświetlane na czerwono, a brakuje konfiguracji serwonapędów. Jak je przywrócić? film 4 — Szkolenie BL18: parametry domyślne, serwonapęd, oświetlenie kamery, nauka współrzędnych 00:00 Obejrzyj od 00:00
Jak utworzyć nowy program szafki? film 3 — Szkolenie BL18: włączanie zasilania, reset, przyciski, nowy program 03:44 Obejrzyj od 03:44
Jak nauczyć współrzędną otworu na wkręt? film 4 — Szkolenie BL18: parametry domyślne, serwonapęd, oświetlenie kamery, nauka współrzędnych 02:22 Obejrzyj od 02:22
Czy potrzebuję dwóch osobnych programów, jednego dla przyrządu 1 i jednego dla przyrządu 2? film 3 — Szkolenie BL18: włączanie zasilania, reset, przyciski, nowy program 03:44 Obejrzyj od 03:44
Które wartości I/O należy ustawić dla drugiego przyrządu? film 5 — Szkolenie BL18: I/O, Output 12, przyrząd 2, wysokość Z 00:30 Obejrzyj od 00:30
Jak ustawić wysokość wkręcania osi Z? film 6 — Szkolenie BL18: wysokość Z, głowica wiertła, Output 6 00:00 Obejrzyj od 00:00
Szafka ma otwory na wkręty o dwóch różnych głębokościach. Czy jeden program obsłuży oba? film 7 — Szkolenie BL18: wysokość Z, przeszkody, kolizja, pojedynczy krok 03:32 Obejrzyj od 03:32
Ile programów może przechowywać BL18? film 2 — Szkolenie BL18: przegląd, wydajność 01:22 Obejrzyj od 01:22
Wkręt zaklinował się w podajniku i maszyna się zatrzymała. Jakie jest najszybsze rozwiązanie? film 11 — Szkolenie BL18: zator, alarm poślizgu, alarm taśmy, wznowienie 00:01 Obejrzyj od 00:01
Jak sprawdzić, czy wkręt rzeczywiście zostanie wdmuchnięty z podajnika? film 11 — Szkolenie BL18: zator, alarm poślizgu, alarm taśmy, wznowienie 01:00 Obejrzyj od 01:00
Ile wkrętów należy umieścić w podajniku? film 10 — Szkolenie BL18: podajnik, wkręty, powietrze, przyrząd 01:35 Obejrzyj od 01:35
Wkręt jest wdmuchiwany, ale zamiast stanąć w otworze, opada pod kątem. Jak to naprawić? film 12 — Szkolenie BL18: przekrzywiony wkręt, wyrównanie dyszy, czujnik, wysokość pobierania 00:00 Obejrzyj od 00:00
Dysza jest teraz zbyt nisko i dotyka ramy lub czujnika. Jak wysoko powinna się znajdować? film 12 — Szkolenie BL18: przekrzywiony wkręt, wyrównanie dyszy, czujnik, wysokość pobierania 03:59 Obejrzyj od 03:59
Odsysanie osłabło i wkręty spadają, zanim dotrą do otworu. Co powinienem sprawdzić? film 13 — Szkolenie BL18: dysza, wata filtracyjna, kalibracja 02:55 Obejrzyj od 02:55
Jak wymienić zużytą dyszę ssącą? film 13 — Szkolenie BL18: dysza, wata filtracyjna, kalibracja 00:00 Obejrzyj od 00:00
Jaka jest prawidłowa wysokość pobierania wkrętu i jak ją zweryfikować? film 18 — Szkolenie BL18: wysokość pobierania, pojedynczy krok, test wkręcania 00:35 Obejrzyj od 00:35
Gwinty wkrętów ulegają zerwaniu. Jak temu zapobiec? film 16 — Szkolenie BL18: moment obrotowy, wykrywanie, wysokość bezpieczeństwa, prędkość 01:50 Obejrzyj od 01:50
Wkręty nie są całkowicie dokręcone, a szafka nadal się porusza. Co mam zmienić? film 16 — Szkolenie BL18: moment obrotowy, wykrywanie, wysokość bezpieczeństwa, prędkość 01:05 Obejrzyj od 01:05
Które opcje detekcji muszą być włączone? film 16 — Szkolenie BL18: moment obrotowy, wykrywanie, wysokość bezpieczeństwa, prędkość 01:57 Obejrzyj od 01:57
Maszyna nadal wkręca, mimo że w dyszy nie ma wkrętu. Dlaczego? film 16 — Szkolenie BL18: moment obrotowy, wykrywanie, wysokość bezpieczeństwa, prędkość 02:55 Obejrzyj od 02:55
Jakie prędkości osi należy ustawić i czy można przyspieszyć maszynę? film 16 — Szkolenie BL18: moment obrotowy, wykrywanie, wysokość bezpieczeństwa, prędkość 03:11 Obejrzyj od 03:11
Jaka jest wysokość bezpieczeństwa i dlaczego musi pozostać ponad podajnikiem? film 16 — Szkolenie BL18: moment obrotowy, wykrywanie, wysokość bezpieczeństwa, prędkość 03:51 Obejrzyj od 03:51
Do czego służy czas blokady pływającej? film 16 — Szkolenie BL18: moment obrotowy, wykrywanie, wysokość bezpieczeństwa, prędkość 01:04 Obejrzyj od 01:04
Jak przetestować jeden wkręt przed uruchomieniem całej szafki? film 18 — Szkolenie BL18: wysokość pobierania, pojedynczy krok, test wkręcania 03:40 Obejrzyj od 03:40
Alarm zerwanego gwintu zatrzymał maszynę w trakcie pracy nad szafką. Czy mogę pominąć tylko ten otwór? film 11 — Szkolenie BL18: zator, alarm poślizgu, alarm taśmy, wznowienie 02:35 Obejrzyj od 02:35
Połowa wkrętów jest już wkręcona. Jak kontynuować od późniejszego wkrętu, zamiast zaczynać od nowa? film 19 — Szkolenie BL18: kontynuacja, pominięcie zerwanego gwintu, język, smarowanie 00:00 Obejrzyj od 00:00
Maszyna w ogóle się nie porusza. Od czego zacząć sprawdzanie? film 12 — Szkolenie BL18: przekrzywiony wkręt, wyrównanie dyszy, czujnik, wysokość pobierania 12:41 Obejrzyj od 12:41
Ekran i panel działają, ale nic nie reaguje na przycisk start. film 12 — Szkolenie BL18: przekrzywiony wkręt, wyrównanie dyszy, czujnik, wysokość pobierania 12:28 Obejrzyj od 12:28
Jak sprawdzić działanie siłowników, gdy coś działa nieregularnie? film 12 — Szkolenie BL18: przekrzywiony wkręt, wyrównanie dyszy, czujnik, wysokość pobierania 14:03 Obejrzyj od 14:03
Jak załadować szafkę, aby wkręty trafiły we właściwe miejsca? film 3 — Szkolenie BL18: włączanie zasilania, reset, przyciski, nowy program 05:02 Obejrzyj od 05:02
Szafka przesuwa się lub podnosi podczas wkręcania wkrętów. Co jest nie tak? film 8 — Szkolenie BL18: wkręt testowy, docisk, start kursora 01:38 Obejrzyj od 01:38
Muszę uruchomić szafkę o innym rozmiarze. Co trzeba wyregulować? film 10 — Szkolenie BL18: podajnik, wkręty, powietrze, przyrząd 03:18 Obejrzyj od 03:18
Mam tylko jedną szafkę do testów. Którego przyrządu powinienem użyć? film 7 — Szkolenie BL18: wysokość Z, przeszkody, kolizja, pojedynczy krok 07:04 Obejrzyj od 07:04
Jak uniknąć uderzenia głowicą w szafkę lub przyrząd? film 14 — Szkolenie BL18: kolizja, mocowanie, rozmiar szafki 00:02 Obejrzyj od 00:02
Obraz z kamery jest zbyt ciemny, aby dostrzec otwory na wkręty. Co mam wyregulować? film 4 — Szkolenie BL18: parametry domyślne, serwonapęd, oświetlenie kamery, nauka współrzędnych 01:45 Obejrzyj od 01:45
Dysza została uderzona i wkręty nie trafiają teraz w otwór. Co należy ponownie skalibrować? film 13 — Szkolenie BL18: dysza, wata filtracyjna, kalibracja 04:35 Obejrzyj od 04:35
Jak skalibrować kamerę wizyjną względem końcówki wkrętarki? film 15 — Szkolenie BL18: kalibracja kamery 00:04 Obejrzyj od 00:04
Czujnik wkrętu nie wykrywa już wkrętu w dyszy. film 12 — Szkolenie BL18: przekrzywiony wkręt, wyrównanie dyszy, czujnik, wysokość pobierania 07:17 Obejrzyj od 07:17
Gdzie i jak często należy smarować BL18? film 19 — Szkolenie BL18: kontynuacja, pominięcie zerwanego gwintu, język, smarowanie 04:21 Obejrzyj od 04:21
Jakie materiały eksploatacyjne powinienem mieć na stanie? film 13 — Szkolenie BL18: dysza, wata filtracyjna, kalibracja 00:00 Obejrzyj od 00:00
Co należy sprawdzić przed każdym uruchomieniem produkcji? film 14 — Szkolenie BL18: kolizja, mocowanie, rozmiar szafki 02:13 Obejrzyj od 02:13
Dlaczego oba wkręty w szafce muszą być identyczne? film 14 — Szkolenie BL18: kolizja, mocowanie, rozmiar szafki 01:18 Obejrzyj od 01:18
Jaki rozmiar szafki i jaką dokładność obsługuje BL18? film 2 — Szkolenie BL18: przegląd, wydajność 00:15 Obejrzyj od 00:15
Jaką gwarancję i czas reakcji zapewnia JHIMS? film 11 — Szkolenie BL18: zator, alarm poślizgu, alarm taśmy, wznowienie 03:04 Obejrzyj od 03:04
Z kim się skontaktować, jeśli film i ta strona nie rozwiązują problemu? film 11 — Szkolenie BL18: zator, alarm poślizgu, alarm taśmy, wznowienie 03:04 Obejrzyj od 03:04
Jak faktycznie przebiega cykl z dwoma przyrządami? film 9 — Szkolenie BL18: przebieg pracy, dwa stanowiska 00:00 Obejrzyj od 00:00
Gdzie pokazano kompletne tworzenie programu dla dwóch przyrządów od początku do końca? film 17 — Szkolenie BL18: programowanie, dwa przyrządy 00:00 Obejrzyj od 00:00

19 filmów — rozwiązywanie problemów z maszyną do wkręcania śrub

JHIMS BL18 screw fastening machine training course — Part 0

Nawigator kroków

  1. film 1 — Przełącz panel operatora między językiem chińskim i angielskim; skasuj alarm pojawiający się po przełączeniu
  2. film 2 — Czym jest ta maszyna, konstrukcja z dwoma przyrządami i trzema stanowiskami, pojemność 1,000 x 1,000 mm, 1,000 zapisanych programów
  3. film 3 — Włączanie, zasilanie 220V/50Hz, wlot powietrza, reset ręczny a reset maszyny, przyciski na szafce, pozycja przyrządu 1/2, tworzenie nowego programu
  4. film 4 — Czerwone/brakujące parametry domyślne i konfiguracja serwonapędów, jasność światła CCD, nauka współrzędnych pierwszego otworu na wkręt, licznik
  5. film 5 — Programowanie sygnału wyjściowego I/O (Output 12 na stałe), współrzędne otworów na wkręty przyrządu 2, początkowa wysokość zespołu osi Z
  6. film 6 — Ustaw wysokość wkręcania osi Z, powolne dojście przed kontaktem, wysuń głowicę wiertła przy użyciu Output 6
  7. film 7 — Wysokość Z dla dwóch różnych głębokości otworów, zmiana Z w partii, usuwanie przeszkód, nigdy nie przesuwaj X/Y przy opuszczonej osi Z, test pojedynczego kroku
  8. film 8 — Ręczne wkręcanie wkrętów próbnych i ich kontrola, wygląd niedociśniętego modułu, uruchamianie od kursora
  9. film 9 — Cykl produkcyjny z dwoma przyrządami od załadunku do rozładunku
  10. film 10 — Umiejscowienie i zasilanie podajnika wkrętów, ile wkrętów dodać, manometr podajnika, regulacja siłownika przyrządu dla szafek 1000 x 500 i 1000 x 1000
  11. film 11 — Usuwanie zakleszczenia podajnika, korzystanie z przełącznika testu podawania, wznawianie produkcji po wyjątku, pomijanie wkrętu z zerwanym gwintem lub wyślizgniętego, dlaczego nie należy zmieniać parametrów podajnika
  12. film 12 — Naprawa wkrętu wdmuchniętego pod kątem (dysza lewo-prawo, przód-tył, wysokość), czujnik obecności wkrętu, czujnik krańcowy/położenia, wysokość pobierania, test maszyny
  13. film 13 — Wymiana dyszy ssącej i klipsa mocującego, wymiana wacika filtracyjnego, kalibracja odległości dyszy od końcówki wiertła
  14. film 14 — Usuń części kolidujące przed uruchomieniem, wyreguluj położenie mocowania dla szafek 960 x 960 i 500 x 1000, lista kontrolna przed uruchomieniem
  15. film 15 — Kalibracja odległości między kamerą wizyjną a końcówką wkrętarki
  16. film 16 — Moment obrotowy, detekcja zakończenia pracy wkrętarki, detekcja obecności wkrętu, czas blokady pływającej, wysokość bezpieczna, prędkości osi
  17. film 17 — Kompletne tworzenie programu dla dwóch przyrządów od początku do końca — współrzędne, I/O, wysokości dla obu przyrządów
  18. film 18 — Sprawdź wysokość pobierania wkrętu, wkręć jeden wkręt w trybie pojedynczego kroku, a następnie uruchom pozostałe od kursora
  19. film 19 — Kontynuowanie montażu częściowo gotowej szafki od późniejszego wkrętu, pomijanie otworu z zerwanym gwintem, zmiana języka interfejsu, smarowanie prowadnic liniowych

Ten indeks rozwiązywania problemów automatu do wkręcania śrub zawiera pełny oficjalny zestaw filmów JHIMS w kolejności nagrywania. Kliknij dowolną część na liście, aby wczytać ją do odtwarzacza powyżej — bez przeładowania strony i bez przechodzenia do YouTube.

Kontakt z obsługą techniczną

Podaj nam trzy informacje, a odpowiemy bez czekania na wizytę na miejscu: numer filmu, z którego korzystałeś, dokładny tekst alarmu na panelu operatora oraz numer przyrządu (1 lub 2), na którym zatrzymała się maszyna. Dołącz zdjęcie ekranu panelu operatora i krótki film przedstawiający usterkę — zwykle to wystarcza naszym inżynierom, aby zidentyfikować problem w jednej odpowiedzi.


After-sales · Engineering · Faults: [email protected]Telefon: (86-755) 86700443WhatsApp: +86 189 7533 5491