Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00

Praktyczny słownik podawania soczewek w montażu powierzchniowym: 30 pojęć, a do tego liczby wydajności, odrzutów i przezbrojeń, które za nimi stoją, oraz sposoby weryfikacji każdej wartości na własnej soczewce.

30 pojęć, które powinien znać każdy inżynier montażu powierzchniowego, kierownik produkcji i specjalista ds. zakupów — zdefiniowanych, pogrupowanych i przełożonych na liczby decydujące o wydajności, uzysku i zwrocie z inwestycji.
Linia montażu powierzchniowego nanosi pastę lutowniczą, kontroluje jej ślad, montuje komponenty, a następnie je rozpływa. Soczewki to odrębna rodzina komponentów — soczewki LED, do podświetlania, optyczne i mikro, najczęściej o średnicy 3–25 mm, dostarczane luzem w workach lub tackach. Automat montażowy obsłuży je z pełną prędkością tylko wtedy, gdy każda soczewka dotrze do punktu pobierania osobno, we właściwej orientacji i w zasięgu dyszy: na tym właśnie polega całe zadanie systemu podawania.
Podawanie soczewek jest ograniczeniem wydajności tak samo jak funkcją maszyny. Stanowiska ręczne pracują w tempie człowieka — około 800–1 200 UPH — i odrzucają 5–15 % soczewek z powodu błędnej orientacji, uszkodzeń przy manipulacji lub podwójnego pobrania. Podawanie automatyczne dodaje misę wibracyjną, tor spiralny, bramy orientujące i detekcję optyczną, dzięki czemu prawidłowo zorientowana soczewka zawsze czeka w punkcie pobierania. Pozostała część słowniczka definiuje te terminy.
Łańcuch mechaniczny przebiega: misa → tor → escapement → punkt pobierania → kanał. Oto terminy, które go opisują.

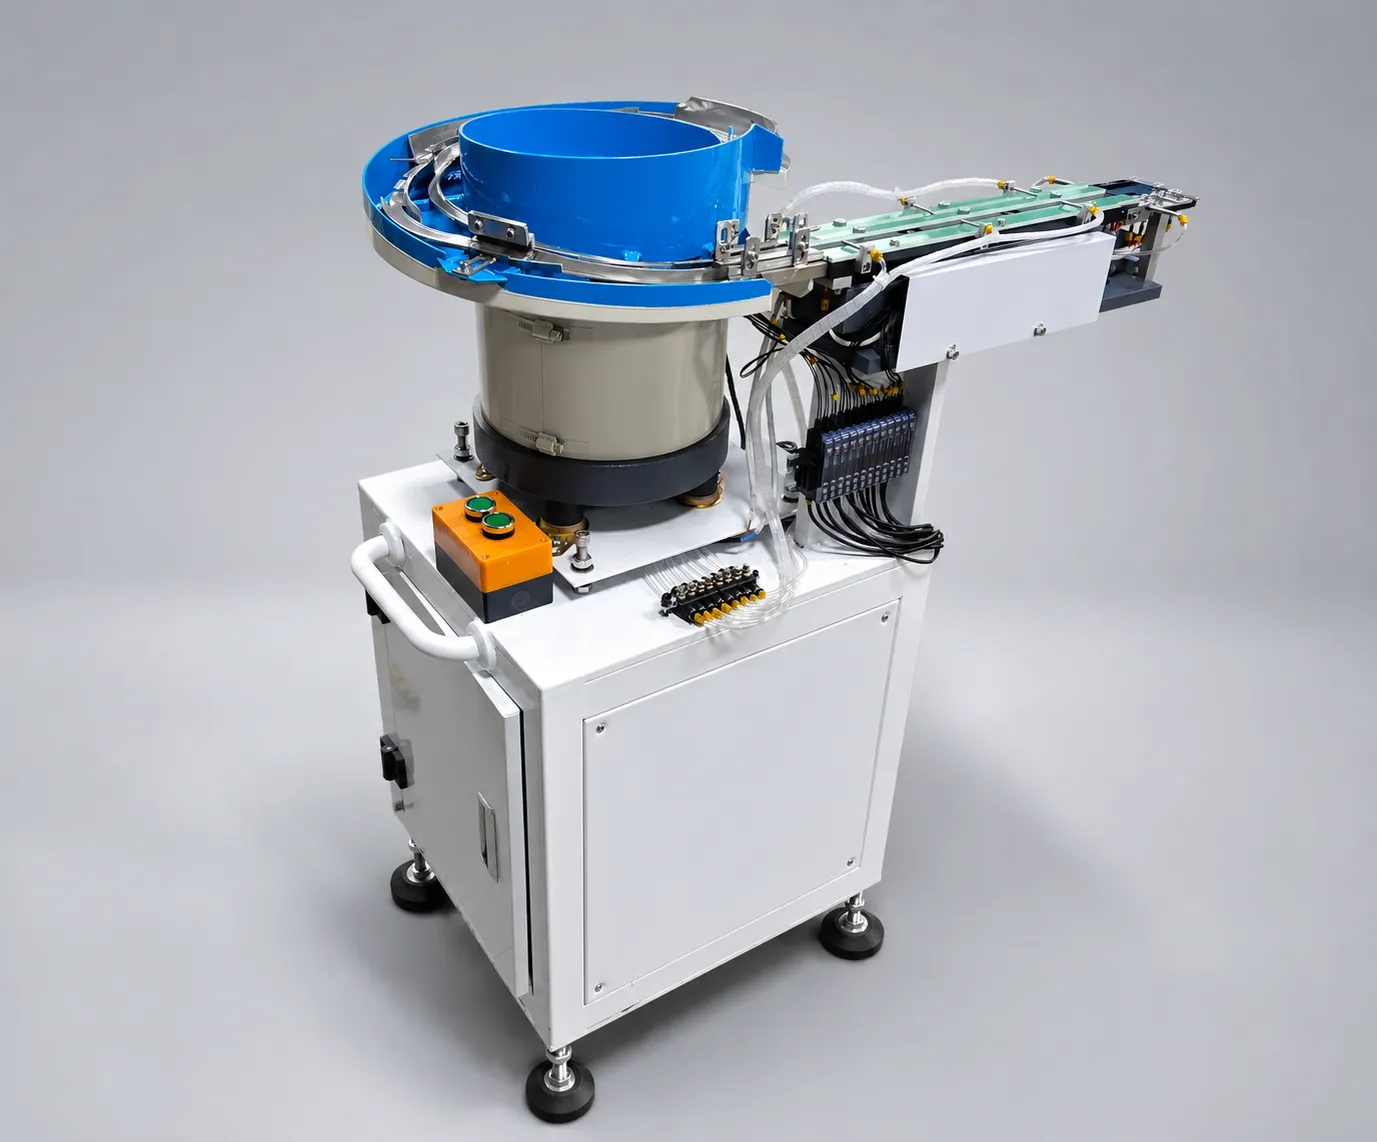
Podajnik wibracyjny z misą zamienia impulsy elektryczne w niewielki ruch spiralny.
Tor liniowy przenosi zorientowane soczewki z misy do dyszy.

Drgania dwuczęstotliwościowe oznaczają, że misa i tor liniowy są napędzane niezależnie.
Sterownik utrzymuje tę amplitudę stabilnie przy zmieniającym się obciążeniu — pełna misa zachowuje się inaczej niż niemal pusta.

Oto liczby, po których ocenia się ofertę podawania.
Trwałość podzespołów i dyscyplina procesu to druga połowa obrazu jakości.
Czas przezbrojenia to termin, który rozstrzyga, czy automatyzacja się opłaca na linii o dużym zróżnicowaniu produktów.
Podawanie trzeba zrównoważyć z resztą linii.

Terminy handlowe i zgodnościowe pojawiają się w każdej ofercie i na każdej skrzyni.
Warunki handlowe decydują o rzeczywistym koszcie posiadania znacznie bardziej niż cena katalogowa samej misy.
Zwrot z podajnika wynika z czterech liczb: wydajności (ręcznie 800–1 200 UPH wobec 3 600–7 200 UPH na kanał), odrzutów (5–15 % wobec poniżej 0,5 %), przezbrojenia (15–30 minut wobec mniej niż 5) oraz robocizny uwolnionej od ładowania tacek i kontroli wzrokowej. We wszystkich opublikowanych projektach podawania soczewek JHIMS efekt łączny daje zwrot w 6–11 miesięcy, najbardziej wrażliwy na koszt odrzutów: fabryka złomująca 10 % soczewek odzyskuje nakłady znacznie szybciej niż taka, która złomuje 2 %.
Obraz dopełniają dwa praktyczne terminy. Test próbny — wysłanie 500–800 soczewek na 48-godzinny przebieg testowy na soczewce klienta — to najtańszy sposób weryfikacji jakości orientacji przed zamówieniem oprzyrządowania. Kryteria odbioru to mierzalne warunki zapisane w zamówieniu: wydajność, górny limit odrzutów, tolerancja orientacji, czas przezbrojenia i dokumentacja przekazywana przy odbiorze.
Traktuj tę tabelę jako arkusz tłumaczeniowy przy czytaniu specyfikacji podajnika lub oferty. Środkowa kolumna to definicja, którą znajdziesz w karcie technicznej; prawa kolumna wyjaśnia, dlaczego dany termin w ogóle pojawia się w rozmowie handlowej.
| Termin | Co oznacza | Dlaczego to ważne |
|---|---|---|
| SMT | Technologia montażu powierzchniowego: komponenty montowane bezpośrednio na powierzchni płytki PCB. | Określa proces, któremu podajnik musi służyć. |
| CPH / UPH | Liczba komponentów (lub jednostek) przetwarzanych w ciągu godziny. | Główna liczba wydajności podawana w każdej ofercie. |
| Podajnik wibracyjny z misą | Miska napędzana impulsami elektromagnetycznymi, która przesuwa elementy po torze spiralnym. | Magazynuje, rozdziela i orientuje soczewki. |
| Tor liniowy | Prosty odcinek między miską a punktem poboru. | Buforuje soczewki, aby automat montażowy nigdy nie czekał. |
| Escapement | Bramka, która wypuszcza dokładnie jedną soczewkę na cykl. | Zapobiega podwójnemu pobraniu i błędnemu podaniu. |
| Bramka orientująca | Profilowany element, który odrzuca soczewki o nieprawidłowej orientacji. | Główny mechanizm odpowiadający za wskaźnik odrzutów. |
| Punkt poboru | Stałe miejsce, w którym dysza styka się z soczewką. | Określa tolerancję wyrównania przy montażu. |
| Czujnik światłowodowy | Czujnik optyczny, który wykrywa i liczy soczewki na torze. | Natychmiast wykrywa pusty tor i zator. |
| Wibracja dwuczęstotliwościowa | Niezależne napędy dla miski (50–120 Hz) i toru (100–200 Hz). | Szybkość bez utraty jakości orientacji. |
| Sterowanie PID | Pętla sprzężenia zwrotnego utrzymująca stałą amplitudę wibracji. | Utrzymuje stabilną wydajność w miarę opróżniania miski. |
| PLC | Przemysłowy sterownik realizujący sekwencję podawania. | Przechowuje receptury i umożliwia przezbrojenie jednym przyciskiem. |
| HMI | Panel dotykowy operatora. | Obsługa w wielu językach i czytelność alarmów. |
| Modbus TCP | Otwarty przemysłowy protokół komunikacyjny. | Łączy podajnik z systemem MES i raportowaniem OEE. |
| Wskaźnik odrzuceń | Udział soczewek, których nie można zamontować lub które nie przechodzą kontroli. | Ręcznie 5–15 % wobec poniżej 0,5 % automatycznie. |
| Cpk | Wskaźnik zdolności procesu; 1,33 to zwykle granica akceptacji. | Dowodzi, że podawanie jest powtarzalne, a nie tylko szybkie. |
| OEE | Dostępność × wydajność × jakość; poziom światowy powyżej 85 %. | Pokazuje, ile przestój podajnika kosztuje linię. |
| Czas przezbrojenia | Czas zmiany typu soczewki, wraz z oprzyrządowaniem i recepturą. | Ręcznie 15–30 minut wobec poniżej 5 minut. |
| Konfiguracja bezpieczna pod względem ESD | Rezystancja powierzchniowa utrzymana na poziomie 10^6–10^9 oma przy uziemieniu. | Chroni soczewki i płytki przed uszkodzeniem elektrostatycznym. |
| IATF 16949 / ISO 13485 | Standardy jakości dla motoryzacji i medycyny. | Decydują o wymaganiach dotyczących dokumentacji i walidacji. |
| ISPM-15 | Międzynarodowy standard opakowań drewnianych. | Skrzynie przechodzą odprawę celną bez opóźnień. |
| DDP | Warunek Incoterm Delivered Duty Paid (DDP). | Jedna cena obejmująca wszystko, do miejsca przeznaczenia. |
Poniższa tabela zbiera publikowane wartości, które zwykle podaje się obok siebie w ofercie na system podawania. Kolumnę automatyczną traktuj jako specyfikację do sprawdzenia przy odbiorze, a nie jako hasło marketingowe: każdy wiersz można zmierzyć na własnej soczewce podczas testu próbnego.
| Wskaźnik | Podawanie ręczne | Podawanie automatyczne DPS-2 |
|---|---|---|
| Wydajność | 800–1 200 UPH | 3 600–7 200 UPH na kanał |
| Wskaźnik odrzuceń | 5–15 % | poniżej 0,5 % |
| Przezbrojenie na inny typ soczewki | 15–30 minut | poniżej 5 minut z zapisanymi recepturami |
| Liczba operatorów na stanowisko podawania | 1 operator w trybie ciągłym | brak podczas produkcji |
| Cpk | typowo 1,33 | weryfikowane dla każdej receptury przy odbiorze |
| Wyrównanie przy montażu | zależne od operatora | wyrównanie poboru ±1 mm |
| Czas cyklu na soczewkę | montaż ręczny | 0,5–1 s na soczewkę |
| Zakres rozmiarów soczewek | ograniczony zręcznością operatora | 3–25 mm |
| Zwrot inwestycji | nie dotyczy | 6–11 miesięcy w publikowanych projektach |
| Test na próbce | nie jest wymagane | 500–800 soczewek, bezpłatny 48-godzinny test |
Gdy dostajesz ofertę na podajnik, poproś na piśmie o pięć liczb: wydajność na kanał w UPH dla Twojej soczewki, wskaźnik odrzutów zmierzony w teście, czas przezbrojenia wraz z oprzyrządowaniem, tolerancję wyrównania w punkcie poboru oraz MTBF elementów zużywających się. Następnie zapytaj, jakie profile soczewek są już zapisane w sterowniku PLC i co się dzieje, gdy tor opróżni się w trakcie montażu płytki — czy automat montażowy czeka, czy podajnik zgłasza kontrolowane zatrzymanie?
Na koniec dopasuj terminy do własnych danych. Jeśli Twoja linia zmienia typ soczewki dwa razy w tygodniu, o zwrocie inwestycji decyduje czas przezbrojenia. Jeśli koszt braków na soczewkę jest wysoki, decyduje wskaźnik odrzutów. Jeśli przez miesiące pracujesz na jednej soczewce, decydują wydajność i dostępność. Ten słownik istnieje po to, aby obie strony stołu mogły zapisać te trzy zdania w tych samych jednostkach.
Ten słownik to strona referencyjna cyklu czterech materiałów o podawaniu soczewek. Czytaj je po kolei, gdy projektujesz nowe stanowisko podawania, albo przejdź od razu do przewodnika rozwiązywania problemów, jeśli podajnik już pracuje.
Zobacz powiązane przewodniki poniżej.
 Poradnik zakupowyJak wybrać podajnik soczewek do montażu powierzchniowego (2026)Ośmioetapowa ścieżka zakupu, karta oceny dostawcy i porównanie częstotliwości podwójnej i pojedynczejPrzeczytaj artykuł →
 Studium przypadkuStudium przypadku ROI podajnika soczewek SMTRealna zmiana KPI: odrzuty 12 %→0,3 %, UPH 900→3420, zwrot w 7 miesięcyPrzeczytaj artykuł →SłowniczekSłowniczek podawania soczewek w montażu powierzchniowymTerminologia podawania wibracyjnego, sterowania PID i wskaźników UPH.Przeczytajcie słowniczek →
 PorównaniePodajnik wibracyjny dwuczęstotliwościowy czy jednoczęstotliwościowyPorównanie techniczne obu technologii drgańPrzeczytaj artykuł →
 PorównanieRęczny czy automatyczny podajnik soczewek SMTKtóra metoda podawania pasuje do twojej produkcji?Przeczytaj artykuł →
 ProduktWiedza o produkcie DPS-2Czym jest DPS-2, jak działa i co może podawać.Czytajcie dalej →
Skontaktuj się z naszymi inżynierami, aby zaproponować termin do tego słownika, lub zapytaj o automatyzację podawania soczewek dla Twojej linii.
Te terminy w praktyce: zobacz podajnik wibracyjny soczewek na automacie montażowym i automatyczne podawanie soczewek LED w produkcji. Więcej materiałów z maszyn i z fabryki znajdziesz na kanale YouTube JHIMS.















