Pemecahan Masalah (Troubleshooting) Mesin Pengencangan Sekrup BL18: 53 Perbaikan Cepat

53 jawaban pemecahan masalah (troubleshooting) mesin pengencangan sekrup (screw fastening) BL18, masing-masing ditautkan ke menit yang tepat dalam video pelatihan resmi JHIMS yang membahas perbaikan tersebut.

FAQ Pemecahan Masalah (Troubleshooting)

Pemecahan Masalah (Troubleshooting) Mesin Pengencangan Sekrup BL18: 53 Perbaikan Cepat

53 pertanyaan di bawah ini masing-masing dijawab dua kali: perbaikan yang dapat Anda baca dalam 20 detik, dan menit persisnya pada video pelatihan resmi JHIMS ketika seorang teknisi melakukan perbaikan tersebut pada BL18 sungguhan.

Cara Menggunakan Halaman Ini

Setiap jawaban di bawah ini memberi Anda perbaikan tertulis yang singkat dan menit persisnya pada video pelatihan resmi JHIMS ketika seorang teknisi melakukan perbaikan tersebut pada BL18 sungguhan. Gunakan indeks pemecahan masalah (troubleshooting) mesin pengencangan sekrup (screw fastening) ini sebelum Anda membuka tiket layanan: sebagian besar gangguan BL18 dapat diatasi dalam waktu kurang dari sepuluh menit dengan video di bawah. Gunakan triase 60 detik terlebih dahulu, lalu buka kelompok gejala yang sesuai dengan kondisi mesin.

BL18 LED display cabinet screw fastening machine troubleshooting reference
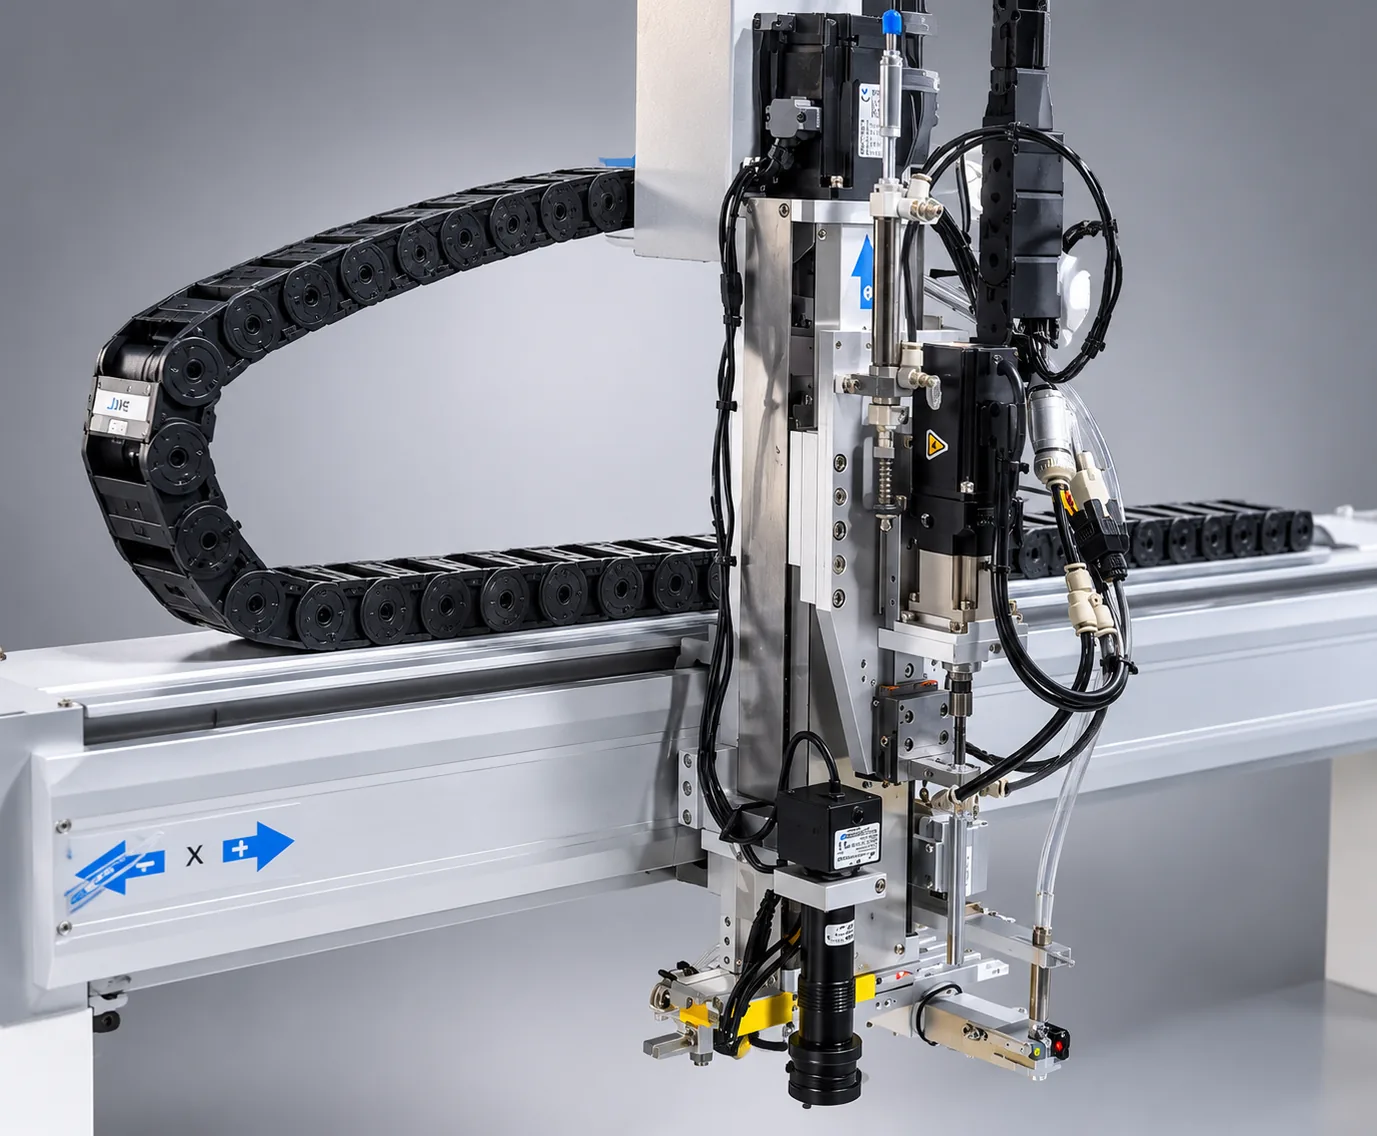
Mesin pengencangan sekrup (screw fastening) kabinet layar LED vertikal empat sumbu BL18.

Diagnosis Cepat 60 Detik

Lakukan ketiga langkah ini sebelum mengubah parameter. Tujuannya adalah mengidentifikasi gejala, bukan mengatur ulang semuanya dan kehilangan bukti.

  1. Cocokkan teks alarm. Baca pesan persis pada unit gantung (pendant) atau kabinet dan catat perangkat penjepit (fixture) mana yang berhenti.
  2. Temukan gejala yang sesuai. Telusuri kategori di bawah atau tabel Gejala-ke-Video lengkap untuk menemukan frasa yang paling mendekati.
  3. Ikuti menit yang ditunjukkan dalam video. Buka stempel waktu yang ditautkan dan ulangi tindakan yang diperagakan pada BL18 sebelum melanjutkan produksi.

Penyalaan, Catu Daya & Tampilan

Mesin menyala tetapi tidak ada yang berjalan seperti seharusnya — bahasa, alarm, reset, tombol, catu daya.

Unit gantung (pendant) dalam bahasa Mandarin — bagaimana cara mengalihkan BL18 ke bahasa Inggris?▼
Tekan More untuk membuka menu utama, masuk ke halaman terakhir dan buka sakelar versi Tionghoa-Inggris, lalu masukkan 2 untuk bahasa Inggris dan 1 untuk bahasa Tionghoa. Tekan tombol reset setelahnya untuk menghapus alarm yang dipicu oleh sakelar tersebut. Ini adalah perilaku normal, bukan gangguan, dan jalur menu yang sama akan mengembalikan mesin ke bahasa Tionghoa. ▶ Tonton Bagian 0 pada 00:12 — Tonton pada 00:12
Alarm muncul saat saya mengganti bahasa antarmuka. Apakah ada yang rusak?▼
Tidak. Peralihan bahasa sengaja mengeluarkan mesin dari status siapnya, sehingga pengendali memunculkan alarm sampai Anda mengonfirmasinya. Tekan tombol reset pada unit gantung (pendant) atau kabinet dan alarm akan segera hilang. Jangan menghapusnya dengan mematikan lalu menyalakan ulang mesin, dan jangan memulai program sebelum alarm hilang. ▶ Tonton Bagian 0 pada 00:24 — Tonton pada 00:24
Apa perbedaan antara reset handle dan reset mesin?▼
Reset handle hanya mengembalikan sumbu X, Y, dan Z kepala kerja. Reset ini tidak menggerakkan konveyor (conveyor) atau perangkat penjepit. Reset mesin, menggunakan tombol reset pada kabinet, mengembalikan ketiga sumbu dan posisi transportasi, yang Anda perlukan sebelum mengajarkan program. Gunakan reset mesin setiap kali perangkat penjepit harus kembali ke stasiun yang telah ditentukan. ▶ Tonton Bagian 2 pada 00:52 — Tonton pada 00:52
Saya menekan reset, tetapi sumbu masih menampilkan nilai, bukan nol. Mengapa?▼
Itu berarti reset belum selesai. Periksa unit gantung (pendant): X, Y, dan Z semuanya harus menunjukkan 0 sebelum Anda melanjutkan. Jika ada sumbu yang masih memiliki nilai, tombol reset ditekan terlalu singkat atau ada sumbu yang berada di batas. Tekan reset mesin lagi dari kabinet, bukan dari handle, dan pastikan nilainya nol sebelum mengajarkan apa pun. ▶ Tonton Bagian 2 pada 01:18 — Tonton pada 01:18
Apa fungsi setiap tombol pada kabinet?▼
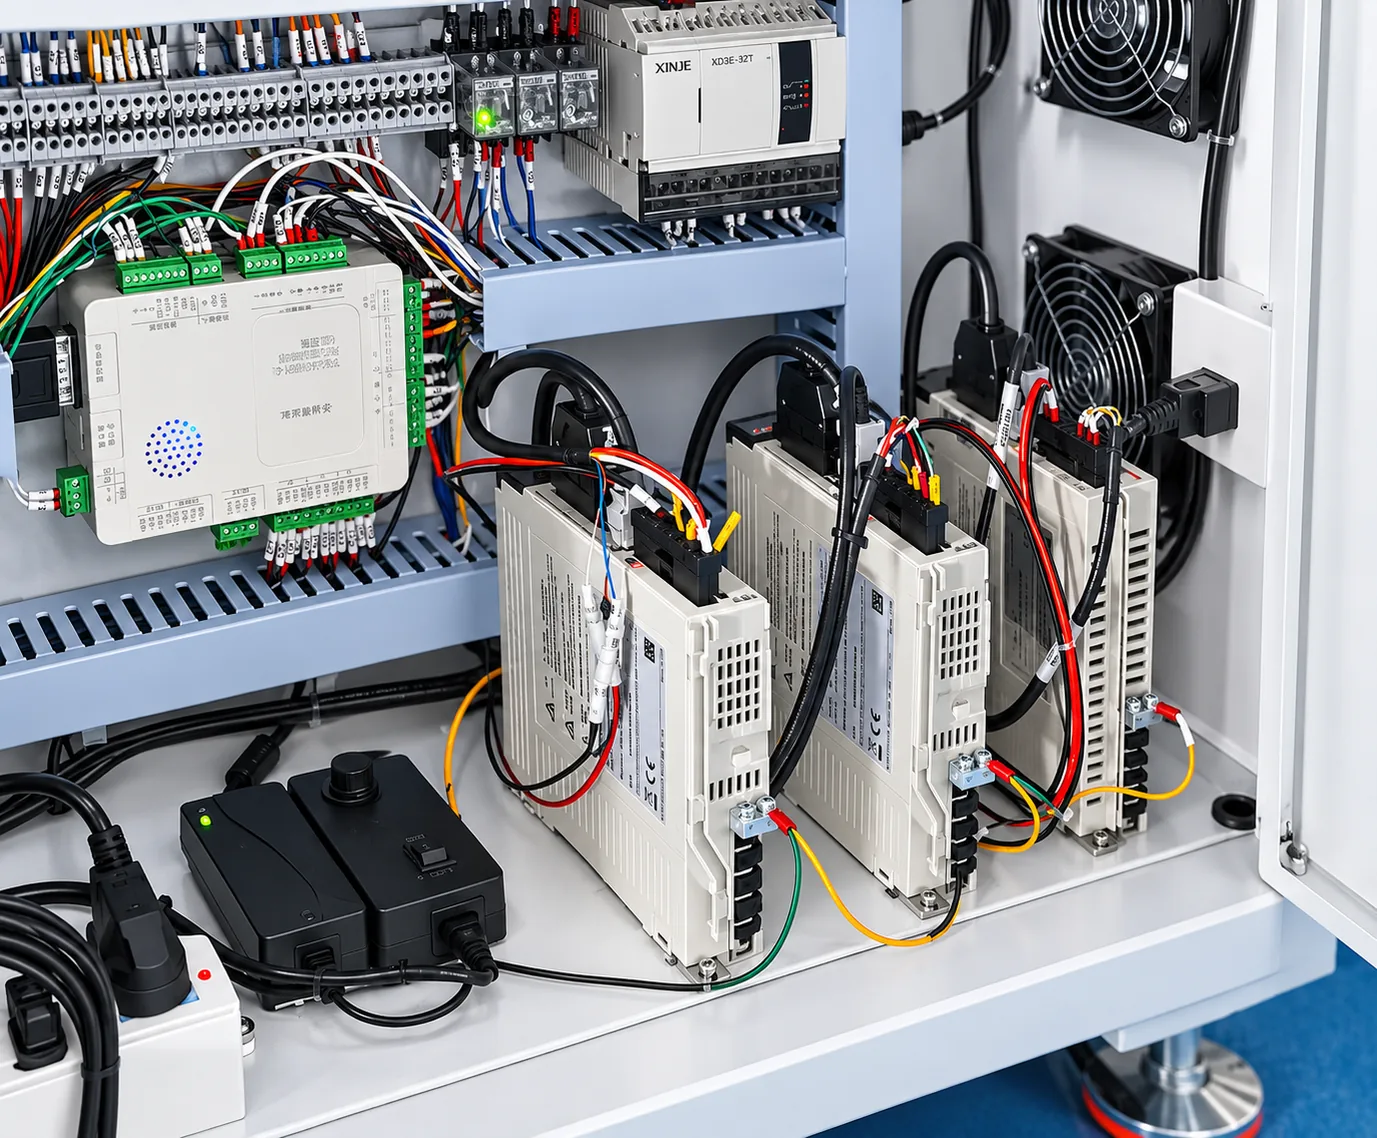
Dari kiri ke kanan pada kabinet: start, start, reset, pengumpanan sekrup, dan penggerak obeng listrik. Tombol yang identik berada di sisi lain mesin dan memiliki arti yang persis sama, sehingga operator dapat bekerja dari sisi mana pun. Tombol berhenti darurat berwarna merah juga dipasang — menekannya menghentikan setiap gerakan secara instan, dan mesin harus di-reset setelahnya. ▶ Tonton Bagian 2 pada 01:28 — Tonton pada 01:28
Pasokan listrik dan udara apa yang dibutuhkan BL18 sebelum penyalaan pertama?▼
Catu daya listrik adalah AC 220 V, 50 Hz melalui kabel daya yang disertakan. Udara bertekanan disambungkan pada kopling cepat biru di saluran masuk; tekanan udara operasional adalah 0.55-0.65 MPa. Ada juga pengukur kecil terpisah di atas pengumpan sekrup. Jika salah satu pasokan berada di luar rentangnya, kepala tidak akan mengambil sekrup secara andal, jadi pastikan keduanya sebelum menyalahkan program. ▶ Tonton Bagian 2 pada 00:27 — Tonton pada 00:27

Program & Koordinat

Parameter merah, konfigurasi servo, pengajaran lubang sekrup, program Dudukan 1 / Dudukan 2.

Baris parameter ditampilkan dalam warna merah dan konfigurasi servo hilang. Bagaimana cara memulihkannya?▼
Hapus baris merah yang tidak lengkap, lalu tekan tombol yang memulihkan semua parameter default, dan konfirmasi dengan tombol perintah More. Kumpulan default lengkap, termasuk konfigurasi servo yang sebelumnya hilang, akan kembali dan teksnya berhenti berwarna merah. Jangan ketik nilainya secara manual; default yang dipulihkan adalah setelan pabrik dan sesuai dengan mekanika mesin. ▶ Tonton Bagian 3 pada 00:00 — Tonton pada 00:00
Bagaimana cara membuat program kabinet baru?▼
Tekan Position 1 pada unit gantung (pendant) dan tekan lama hingga berkedip merah agar Perangkat penjepit 1 bergerak ke stasiun pengencangan. Tekan tombol switch, buka folder, atur nomor file, konfirmasi, lalu ketik nama produk dengan tombol pemindah kursor untuk mengganti karakter. Program baru terbuka dengan parameter default dan koordinat lubang sekrup yang kosong siap diajarkan. ▶ Tonton Bagian 2 pada 03:44 — Tonton pada 03:44
Bagaimana cara mengajarkan koordinat lubang sekrup?▼
Gerakkan kepala kerja ke atas lubang dengan tombol jog X dan Y, gunakan tampilan kamera CCD untuk memusatkannya, lalu tekan tombol koordinat bertanda 1 pada pengendali untuk merekam titik. Ulangi untuk setiap lubang. Bergeraklah perlahan di dekat produk dan selalu pastikan sumbu Z terangkat, jika tidak kepala akan bertabrakan dengan rangka kabinet. ▶ Tonton Bagian 3 pada 02:22 — Tonton pada 02:22
Apakah saya perlu dua program terpisah, satu untuk Perangkat penjepit (fixture) 1 dan satu untuk Perangkat penjepit 2?▼
Ya. Kedua perangkat penjepit (fixture) merupakan sistem koordinat terpisah, sehingga setiap perangkat penjepit memerlukan program yang diajarkan sendiri. Buat Perangkat penjepit 1 terlebih dahulu, lalu konfigurasikan parameter I/O dan ajarkan Perangkat penjepit 2 dengan cara yang sama. Tekan Position 1 atau Position 2 hingga masuk ke posisinya dan pilih program yang sesuai sebelum menjalankan, jika tidak kepala akan mengencangkan pada perangkat penjepit yang kosong. ▶ Tonton Bagian 2 pada 03:44 — Tonton pada 03:44
Nilai I/O mana yang harus diatur untuk perangkat penjepit (fixture) kedua?▼
Buka More, masuk ke halaman dua, lalu pilih opsi keenam, Output Signal Programming. Nilai sinyal output harus diatur ke 12 — 12 adalah nomor antarmuka perangkat keras untuk sinyal tersebut dan tidak boleh bernilai lain. Atur sekali dan perangkat penjepit (fixture) kedua dapat diprogram dan dijalankan. Jika kolom ini salah, Perangkat penjepit 2 tidak akan mengencangkan sama sekali. ▶ Tonton Bagian 4 pada 00:30 — Tonton pada 00:30
Bagaimana cara mengatur ketinggian pengencangan sumbu Z?▼
Gerakkan kepala ke atas lubang sekrup, lalu tekan tombol turun sumbu Z. Perlambat sumbu saat kepala mendekati produk dan berhenti tepat di atas permukaan, sisakan celah kecil alih-alih menekan perangkat penjepit. Tekan OK untuk menyimpan ketinggian. Penurunan cepat di dekat produk adalah penyebab paling umum kepala membentur dan perangkat penjepit rusak. ▶ Tonton Bagian 5 pada 00:00 — Tonton pada 00:00
Kabinet memiliki dua kedalaman lubang sekrup yang berbeda. Bisakah satu program menangani keduanya?▼
Ya, tetapi tinggi sumbu Z untuk setiap kedalaman harus diatur secara terpisah. Kencangkan satu lubang pada kedalaman pertama, periksa hasilnya, lalu atur ketinggian kedua dan periksa kembali. Jangan pernah menyalin tinggi Z satu perangkat penjepit (fixture) ke perangkat lain untuk menghemat waktu — tindakan itu akan menabrakkan kepala ke perangkat penjepit dan dapat merusak meja mesin. ▶ Tonton video 7 pada 03:32 — Tonton pada 03:32
Berapa banyak program yang dapat disimpan BL18?▼
Hingga 1,000 set program. Setiap program menyimpan koordinat, ketinggian Z, dan parameternya sendiri, sehingga Anda dapat menyimpan program terpisah untuk setiap model kabinet dan setiap perangkat penjepit (fixture), lalu cukup memanggil nomor yang tepat. Beri setiap file nama produk yang jelas saat membuatnya; nama itulah yang akan Anda cari beberapa bulan kemudian. ▶ Tonton video 2 pada 01:22 — Tonton pada 01:22
Di mana penyusunan program lengkap untuk dua perangkat penjepit (fixture) diperlihatkan dari awal hingga akhir?▼
Bagian 16 adalah panduan tiga puluh menit yang menyusun program lengkap untuk dua perangkat penjepit (fixture) dalam sekali sesi: koordinat untuk kedua perangkat penjepit, entri I/O, ketinggian Z, dan pengeditan tinggi batch. Gunakan setelah Anda mempelajari langkah-langkah individual di Bagian 3 hingga 6, karena panduan ini mengasumsikan Anda sudah mengenali menunya. Panduan berakhir dengan program yang siap dijalankan. ▶ Tonton Bagian 16 pada 00:00 — Tonton pada 00:00

Pengumpanan Sekrup & Nozel

Penyumbatan, pengumpan kosong, sekrup miring, hisapan lemah, nozel aus, kapas filter.

Sekrup macet di pengumpan dan mesin berhenti. Apa perbaikan tercepat?▼
Hentikan mesin terlebih dahulu. Buka tutup pengumpan komponen (feeder) dan lihat jalur tempat sekrup bergerak. Keluarkan sekrup yang tersangkut, periksa ketinggian gland atas jika sekrup terus membentur, lalu tutup dan gunakan sakelar uji pengumpanan sekrup. Bersihkan sekrup yang sudah berada di kepala sebelum menguji — dua sekrup pada posisi itu akan langsung macet lagi. ▶ Tonton Bagian 10 pada 00:01 — Tonton pada 00:01
Bagaimana cara memeriksa bahwa sekrup benar-benar akan tertiup keluar dari pengumpan?▼
Keluarkan sekrup yang sudah ada di kepala, lalu tekan sakelar uji pengumpanan sekrup dan amati satu sekrup tiba. Ulangi dua atau tiga kali. Pengumpanan yang baik berarti satu sekrup muncul setiap kali. Jika kedatangannya tidak teratur, jalur atau ketinggian gland perlu diperiksa, bukan parameter program, yang telah diatur di pabrik. ▶ Tonton Bagian 10 pada 01:00 — Tonton pada 01:00
Berapa banyak sekrup yang harus saya masukkan ke pengumpan?▼
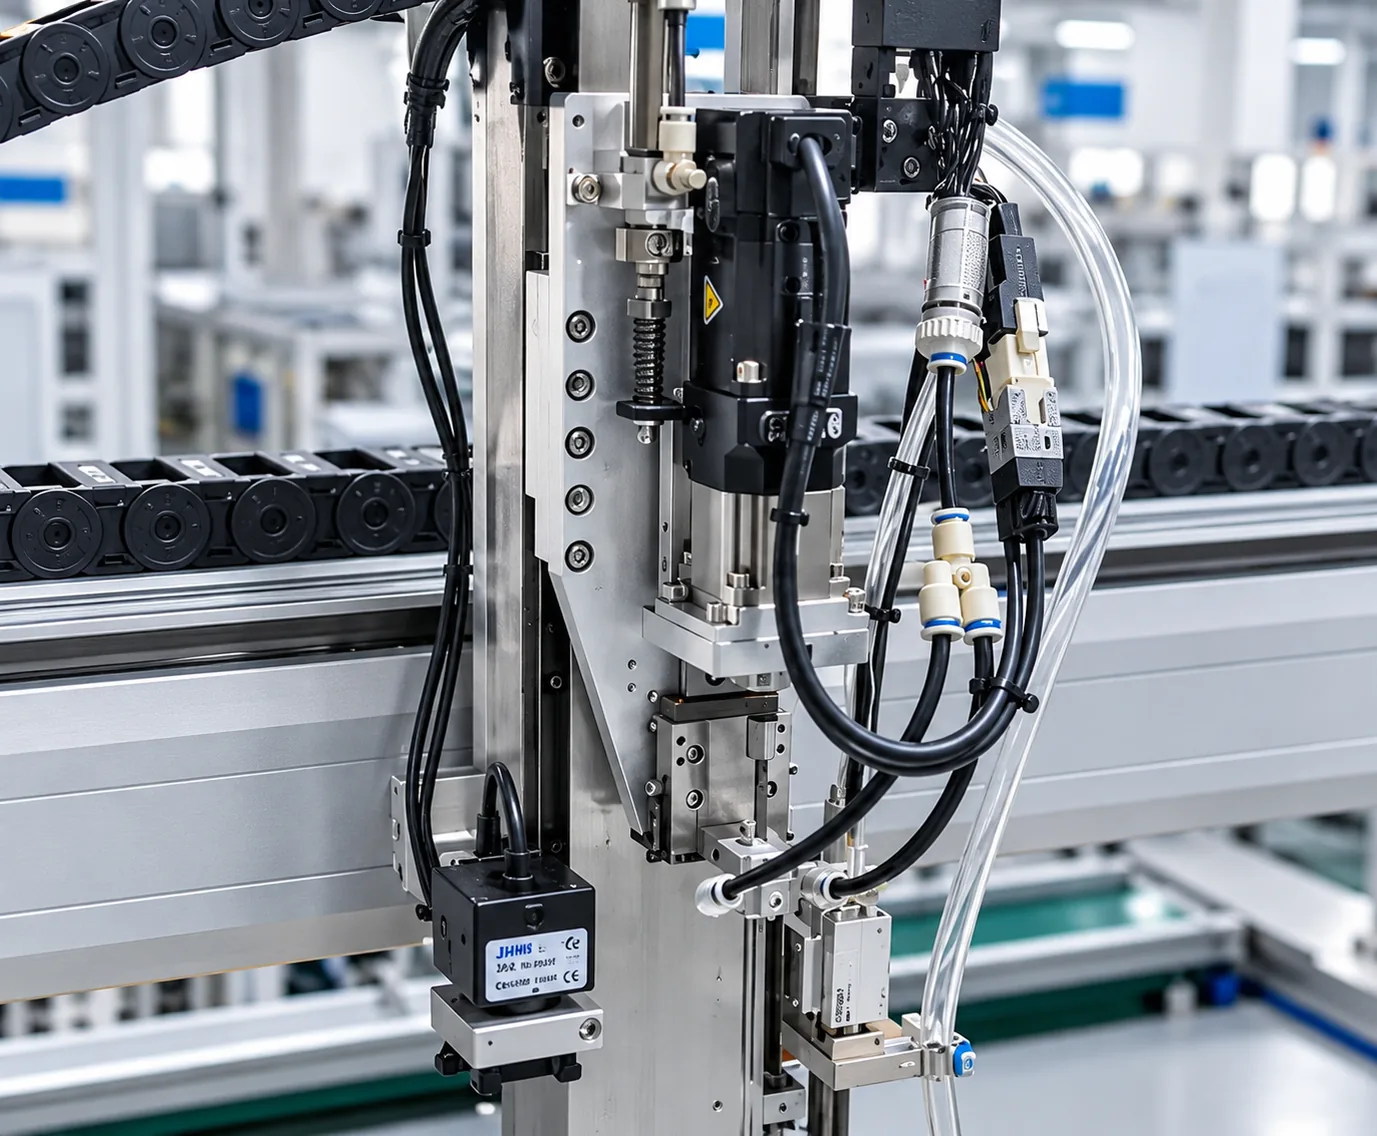
Tambahkan sekrup dengan bebas, tetapi jangan pernah mengisi berlebihan. Terlalu banyak sekrup menghentikan pergerakan jalur dan menyebabkan kemacetan berulang; pengumpan komponen (feeder) kemudian terus memicu alarm. Tambahkan dalam jumlah lebih kecil dan periksa jumlah sekrup setiap kali. Pengumpan itu sendiri diatur di pabrik, jadi kemacetan adalah masalah pemuatan atau jalur, bukan masalah parameter. ▶ Tonton Bagian 9 pada 01:35 — Tonton pada 01:35
Sekrup tertiup ke bawah tetapi jatuh miring, bukan berdiri di dalam lubang. Bagaimana cara memperbaikinya?▼
Dalam sembilan dari sepuluh kasus, ini adalah masalah posisi nozel. Tekan Preview Trajectory, beralih ke Output, gerakkan kursor ke 7 dan tekan 1 untuk menurunkan nozel, lalu periksa apakah nozel berada tepat di atas lubang. Kendurkan mur untuk mengoreksi offset kiri-kanan, dan keempat sekrup bawah untuk mengoreksi offset depan-belakang, lalu kencangkan. ▶ Tonton Bagian 11 pada 00:00 — Tonton pada 00:00
Nozel sekarang terlalu rendah dan menyentuh rangka atau sensor. Seberapa tinggi seharusnya?▼
Nozel harus berhenti sedikit lebih tinggi dari tutup kabinet agar tidak pernah bertabrakan, dan sedikit di atas titik pengambilan agar sekrup tetap duduk. Terlalu rendah akan mengenai sensor dan memicu alarm; terlalu tinggi dan sekrup tidak akan masuk ke posisinya. Sesuaikan secara bertahap dalam langkah kecil, semburkan satu sekrup uji setiap kali, lalu kencangkan sekrup penyetel agar posisinya tidak bergeser. ▶ Tonton Bagian 11 pada 03:59 — Tonton pada 03:59
Hisapan menjadi lemah dan sekrup jatuh sebelum mencapai lubang. Apa yang harus saya periksa?▼
Periksa dulu kapas filter di jalur vakum. Jika kotor, daya hisap akan hilang. Buka sekrup rumah filter, tarik kapas lama dan pasang yang baru dengan tanda panah menghadap ke atas — jika dipasang terbalik, kapas tidak akan menarik udara sama sekali — lalu dorong sepenuhnya sampai duduk dan tutup klipnya. Kapas yang longgar atau salah duduk juga membocorkan udara. ▶ Tonton Bagian 12 pada 02:55 — Tonton pada 02:55
Bagaimana cara mengganti nozel hisap yang aus?▼
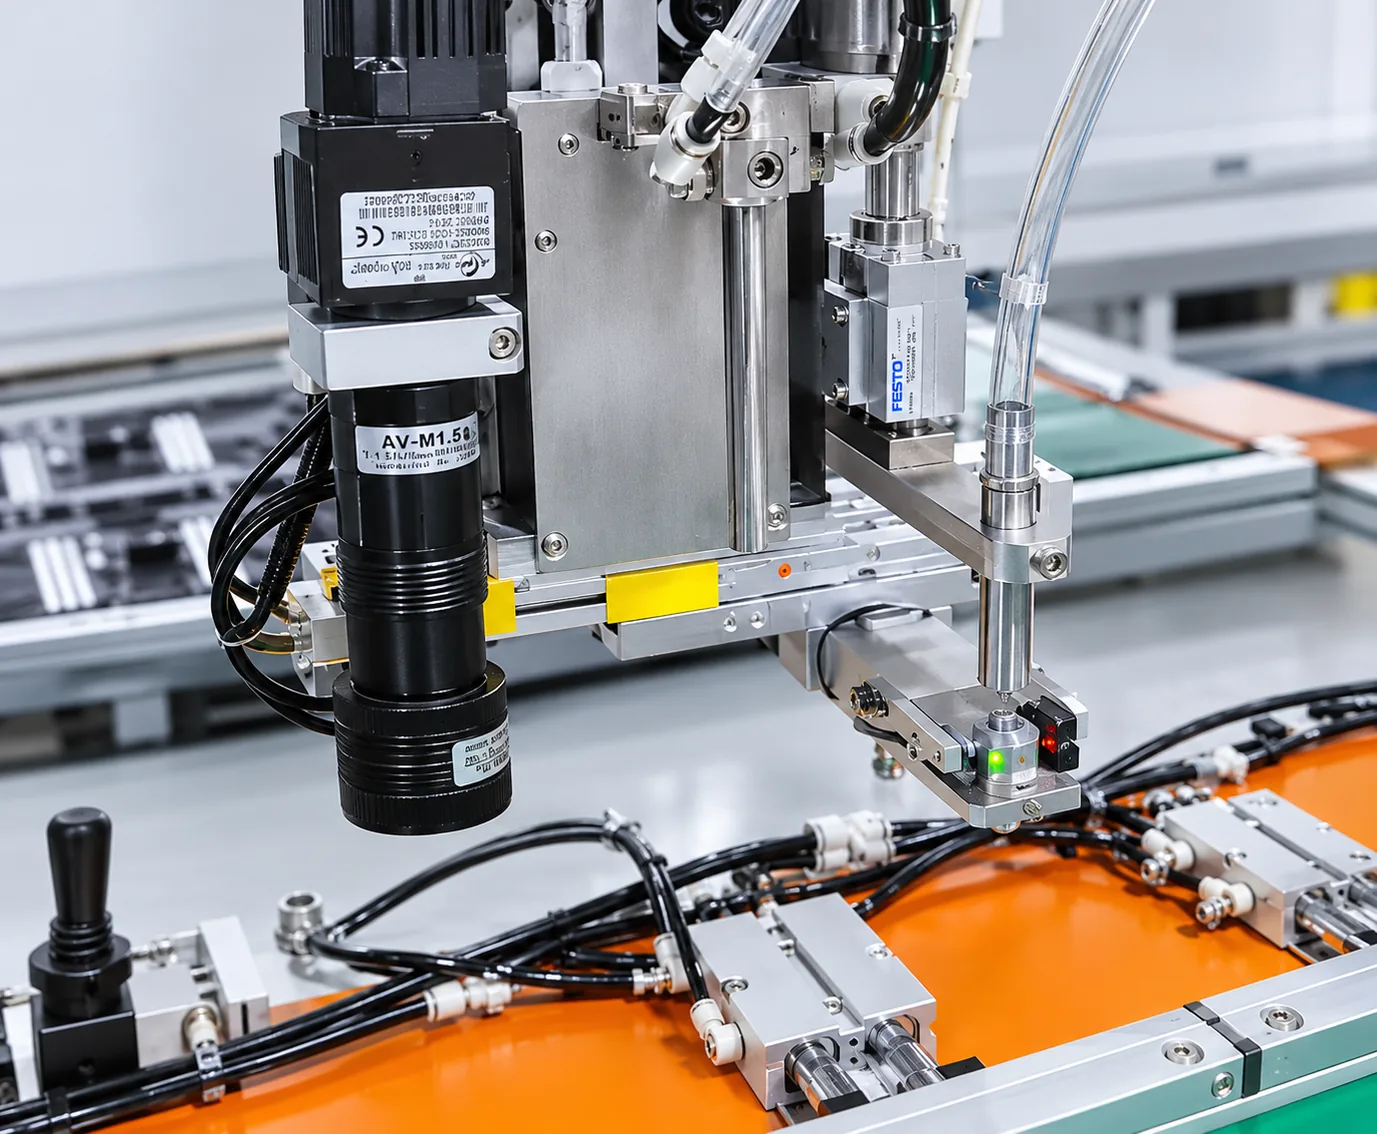
Kendurkan sekrup M4 di sisi pemegang dan angkat klip untuk melepaskan rakitan. Lepaskan selang udara dengan menekan fitting masuk lalu menariknya sekali — jangan pernah menariknya dengan paksa, klip internal akan patah. Pasang nozel baru, tekan sepenuhnya ke bawah hingga duduk, kencangkan dengan kuat, lalu pasang kembali klip dengan lidahnya sejajar. ▶ Tonton Bagian 12 pada 00:00 — Tonton pada 00:00
Berapa ketinggian pengambilan sekrup yang benar, dan bagaimana cara memverifikasinya?▼
Turunkan nozel perlahan ke titik pengambilan, sisakan celah kecil alih-alih menekan perangkat penjepit, lalu tekan OK untuk menyimpannya. Untuk memverifikasi, buka layar navigasi, pilih Machine Test, dan jalankan item 6 untuk mengangkat setelah pengambilan, sekali dengan sekrup dan sekali tanpa sekrup. Sekrup yang terpusat dengan benar di nozel berarti ketinggiannya sudah tepat. ▶ Tonton Bagian 17 pada 00:35 — Tonton pada 00:35

Mutu Pengencangan & Alarm

Sekrup longgar, ulir rusak, torsi salah, pengaturan deteksi, kecepatan, dan ketinggian aman.

Sekrup mengalami kerusakan ulir saat dikencangkan. Bagaimana cara menghentikannya?▼
Aktifkan deteksi penyelesaian obeng dan turunkan torsi pengencangan. Deteksi penyelesaian membandingkan torsi yang benar-benar tercapai dengan target dan menghentikan obeng sebelum ulir rusak; torsi yang diatur terlalu tinggi merusak ulir pada material kabinet yang lunak. Ubah hanya parameter torsi pengencangan, lalu jalankan satu sekrup uji sebelum melanjutkan seluruh program. ▶ Tonton Bagian 15 pada 01:50 — Tonton pada 01:50
Sekrup belum dikencangkan sepenuhnya dan kabinet masih bergerak. Apa yang harus saya ubah?▼
Naikkan parameter torsi pengencangan, atau periksa waktu penguncian mengambang (floating-lock), yang biasanya 0.3 detik. Jika sekrup tidak terdorong sampai duduk, pengendali akan memberi alarm, dan jika floating-lock terlalu pendek, kepala melepaskan sekrup sebelum duduk. Ubah satu nilai setiap kali dan konfirmasi dengan satu sekrup uji. ▶ Tonton video 16 pada 01:05 — Tonton pada 01:05
Opsi deteksi mana yang harus diaktifkan?▼
Tiga hal: deteksi penyelesaian obeng diatur ke 1, sehingga torsi harus tercapai; opsi alarm diatur ke 2, sehingga sekrup yang dikencangkan dengan buruk tetap memicu alarm alih-alih mesin terus mengencangkan; dan deteksi keberadaan sekrup diatur ke 2, tanpanya mesin akan mengencangkan dengan atau tanpa sekrup di nozel. Gunakan mode torsi, bukan mode kedalaman — mesin ini tidak memiliki sensor kedalaman. ▶ Tonton Bagian 15 pada 01:57 — Tonton pada 01:57
Mesin terus berputar meskipun tidak ada sekrup di nozel. Mengapa?▼
Deteksi keberadaan sekrup dimatikan. Atur nilainya ke 2. Tanpa deteksi ini, pengendali tidak dapat membedakan nozel kosong dari nozel berisi sekrup, sehingga kepala diturunkan ke lubang tanpa apa pun untuk dikencangkan. Hal ini menghasilkan sekrup longgar atau hilang dan dapat meninggalkan bekas pada permukaan kabinet. Aktifkan, lalu jalankan satu sekrup uji. ▶ Tonton video 16 pada 02:55 — Tonton pada 02:55
Kecepatan sumbu berapa yang harus saya gunakan, dan bisakah saya membuat mesin lebih cepat?▼
Pengaturan umumnya X pada 600, Y pada 400, dan Z pada 400. Nilai maksimum sumbu X adalah 800. Menaikkan nilai memang mempersingkat waktu siklus, tetapi kecepatan yang terlalu tinggi membuat kepala tiba dalam posisi yang salah dan sekrup mendarat tidak di tengah. Jika Anda mengubahnya, naikkan satu sumbu setiap kali dan periksa kembali sekrup uji pertama. ▶ Tonton video 16 pada 03:11 — Tonton pada 03:11
Apa itu ketinggian aman dan mengapa harus tetap di atas pengumpan komponen (feeder)?▼
Ketinggian aman adalah ketinggian Z tempat kepala terangkat di antara sekrup, diatur ke 155 pada BL18. Ketinggian ini harus melewati bagian atas pengumpan komponen (feeder), karena pengumpan bergeser masuk ke bawah kepala untuk mengantarkan sekrup berikutnya. Jika ketinggian aman terlalu rendah, kepala bertabrakan dengan pengumpan, yang merupakan batas mekanis keras dan dapat membengkokkan nozel. ▶ Tonton Bagian 15 pada 03:51 — Tonton pada 03:51
Apa fungsi waktu penguncian mengambang (floating-lock)?▼
Fungsi ini menahan kepala pada kabinet sebentar setelah obeng berhenti, membiarkan sekrup duduk stabil alih-alih memantul kembali. Nilai normalnya adalah 0.3 detik. Ini penting ketika sekrup tidak terpasang sepenuhnya. Nilainya tidak tetap, jadi sesuaikan dengan material kabinet Anda, tetapi ubah hanya satu nilai tersebut dalam satu waktu. ▶ Tonton Bagian 15 pada 01:04 — Tonton pada 01:04
Bagaimana cara menguji satu sekrup sebelum menjalankan seluruh kabinet?▼
Tekan Position 1, pilih Single Step, pilih koordinat pertama, lalu tekan Single Step lagi. Amati saat kepala mendekat, pastikan sekrup terpasang rata dan kencang, lalu lakukan hal yang sama untuk koordinat kedua. Hanya setelah dua sekrup terpasang dengan baik Anda boleh menekan Cursor Start untuk menjalankan lubang yang tersisa secara otomatis. Jika kepala turun terlalu cepat, perlambat silinder. ▶ Tonton Bagian 17 pada 03:40 — Tonton pada 03:40
Alarm ulir rusak menghentikan mesin di tengah proses kabinet. Dapatkah saya melewati lubang itu saja?▼
Ya. Tekan Start dan mesin akan melewati titik pengencangan tersebut serta melanjutkan ke titik lainnya, yang merupakan respons tepat untuk ulir yang rusak atau lubang yang sudah berisi sekrup. Jangan buka pengumpan komponen (feeder) untuk menyelidiki — pengumpannya baik-baik saja. Lewati lubang itu, selesaikan kabinet, dan perbaiki sekrup tersebut setelahnya. ▶ Tonton Bagian 10 pada 02:35 — Tonton pada 02:35
Separuh sekrup sudah terpasang. Bagaimana cara melanjutkan dari sekrup berikutnya alih-alih memulai dari awal?▼
Tekan Position 1, temukan lubang berikutnya yang masih memerlukan sekrup, gerakkan mesin ke atasnya, lalu tekan Cursor Start diikuti Start. Mesin akan mengencangkan mulai dari titik itu dan tidak menyentuh lubang yang sudah selesai. Jika tidak ada sekrup yang menunggu di kepala, semburkan satu sekrup ke tempatnya terlebih dahulu, lalu mulai dari kursor. ▶ Tonton Bagian 18 pada 00:00 — Tonton pada 00:00

Sensor & Gerakan Mesin

Tidak ada gerakan, sakelar magnetik, sensor batas dan posisi, gerakan silinder.

Mesin tidak bergerak sama sekali. Bagian mana yang harus saya periksa lebih dulu?▼
Periksa sensor batas dan posisi. Masing-masing memiliki lampu indikator yang harus menyala saat mesin beroperasi; jika lampu mati, pengendali menolak menggerakkan sumbu tersebut. Kendurkan sensor dengan kunci pas kecil dan geser hingga lampu menyala, lalu kencangkan kembali. Periksa juga sakelar magnetik pada silinder, yang dapat kendor. ▶ Tonton Bagian 11 pada 12:41 — Tonton pada 12:41
Layar dan unit gantung (pendant) berfungsi, tetapi tidak ada yang merespons tombol start.▼
Periksa tiga hal secara berurutan: pastikan mesin sudah di-reset dan ketiga sumbu menunjukkan nol, pastikan tombol berhenti darurat belum ditekan, dan pastikan lampu sensor untuk sumbu yang akan Anda gerakkan menyala. Jika ada lampu yang mati, penyesuaian sensor tersebut biasanya langsung memulihkan gerakan. Perhatikan bahwa tombol di kedua sisi mesin setara. ▶ Tonton Bagian 11 pada 12:28 — Tonton pada 12:28
Bagaimana cara memeriksa gerakan silinder saat ada yang bekerja tidak konsisten?▼
Perhatikan lampu indikator di atas setiap silinder saat operator menjalankan mesin dalam mode manual. Silinder yang seharusnya menjepit tetapi tidak menunjukkan lampu tidak menerima perintah, yang mengarah ke sakelar magnetik yang bergeser dari posisinya, bukan ke gangguan mekanis. Memperbaiki posisi sakelar biasanya sudah cukup; sistem pneumatiknya sendiri jarang mengalami kegagalan. ▶ Tonton Bagian 11 pada 14:03 — Tonton pada 14:03

Pemuatan Kabinet & Perangkat Penjepit (Fixture)

Penjepitan, penyelarasan modul, ukuran kabinet yang berbeda, pengujian satu kabinet, risiko tabrakan.

Bagaimana cara memuat kabinet agar sekrup masuk ke posisi yang tepat?▼
Tempatkan modul LED di perangkat penjepit (fixture) dengan tepinya menempel pada acuan tetap di sisi kanan, pasang rangka aluminium die-cast di atasnya, sejajarkan modul dengan rangka, lalu balikkan tuas penjepit pneumatik untuk menjepit. Modul harus duduk dekat acuan sudut kanan bawah. Pemuatan yang tidak sejajar terlihat dari sekrup yang selalu bergeser ke satu arah. ▶ Tonton Bagian 2 pada 05:02 — Tonton pada 05:02
Kabinet bergerak atau terangkat saat sekrup sedang dikencangkan. Apa yang salah?▼
Kabinet tidak terjepit dengan benar. Pengencangan memerlukan kabinet yang tidak boleh bergoyang sama sekali, jadi periksa apakah silinder penjepit benar-benar sudah menutup dan posisi penjepitan sesuai dengan ukuran kabinet ini. Modul yang tidak terjepit pada posisi silinder adalah penyebab klasik sekrup tidak terpusat dan kalibrasi yang tampak bergeser setelahnya. ▶ Tonton Bagian 7 pada 01:38 — Tonton pada 01:38
Saya perlu menjalankan ukuran kabinet yang berbeda. Apa yang harus saya sesuaikan?▼
Gerakkan silinder penjepit di sisi yang dapat bergerak agar sesuai dengan ukuran baru, lalu kencangkan dengan sekrupnya sehingga tidak dapat bergeser. BL18 dapat menangani kabinet hingga batas perangkat penjepit (fixture), dan kedua perangkat penjepit dapat membawa ukuran berbeda — satu kabinet lebih besar pada Perangkat penjepit 1 dan satu lebih kecil pada Perangkat penjepit 2. Kedua sekrup dalam satu kabinet harus identik. ▶ Tonton Bagian 9 pada 03:18 — Tonton pada 03:18
Saya hanya memiliki satu kabinet untuk diuji. Perangkat penjepit (fixture) mana yang harus saya gunakan?▼
Gunakan hanya Perangkat penjepit (fixture) 1. Atur dan uji programnya, dan jangan menerapkan ketinggian Z yang sama ke Perangkat penjepit 2 saat masih kosong — tanpa kabinet, kepala akan bergerak ke permukaan perangkat penjepit dan merusak meja mesin. Jalankan pengujian satu kabinet pada Perangkat penjepit 1 hingga Anda memiliki kabinet kedua untuk dimuat. ▶ Tonton video 7 pada 07:04 — Tonton pada 07:04
Bagaimana cara mencegah kepala menabrak kabinet atau perangkat penjepit (fixture)?▼
Sebelum menjalankan program apa pun, telusuri setiap lubang sekrup dan singkirkan apa saja yang berada di jalur kepala — dudukan modul, tab rangka, bagian yang longgar. Jangan pernah menggerakkan sumbu X atau Y saat sumbu Z turun. Turunkan ke kecepatan lambat saat kepala mendekati produk, dan anggap pemeriksaan sebelum menjalankan sebagai wajib, bukan opsional. ▶ Tonton Bagian 13 pada 00:02 — Tonton pada 00:02
Bagaimana siklus dua perangkat penjepit (fixture) sebenarnya berjalan?▼
Ketika perangkat penjepit (fixture) kanan sedang mengencangkan di Stasiun 2, Anda memuat kabinet berikutnya pada perangkat penjepit kiri di Stasiun 1. Saat pengencangan selesai, rakitan perangkat penjepit bergeser ke kanan, kabinet yang selesai tiba di Stasiun 3 untuk dibongkar, dan kabinet yang baru dimuat bergerak ke posisi pengencangan. Karena itu, mesin tidak pernah menunggu operator memuat, dan dari sinilah penghematan waktu siklus diperoleh. ▶ Tonton Bagian 8 pada 00:00 — Tonton pada 00:00

Kamera & Kalibrasi

Tampilan kamera gelap, nozel terkena benturan, kalibrasi ujung mata obeng dan kamera, sensor sekrup.

Tampilan kamera terlalu gelap untuk melihat lubang sekrup. Apa yang harus saya sesuaikan?▼
Putar tombol putar kecerahan sumber cahaya CCD hingga lubang terlihat jelas, lalu nilai berdasarkan apa yang ditampilkan unit gantung (pendant), bukan berdasarkan kondisi ruangan. Jika lampu sama sekali tidak menyala, periksa konektor kabel daya lampu yang mungkin longgar sebelum menganggap lampunya rusak. Kecerahan adalah pengaturan operator dan tidak memerlukan kunjungan teknisi. ▶ Tonton Bagian 3 pada 01:45 — Tonton pada 01:45
Nozel terkena benturan dan sekrup sekarang meleset dari lubang. Apa yang harus dikalibrasi ulang?▼
Kalibrasi ulang jarak antara nozel dan ujung mata obeng. Perpanjang kepala mata obeng menggunakan Preview Trajectory lalu Output lalu item 6, turunkan ke lubang sekrup dan pusatkan dengan tepat, simpan titik, lalu bawa kursor kamera ke pusat lubang yang sama dan konfirmasi. Nilai offset kemudian diperbarui dengan sendirinya dan tidak dapat diketik secara manual. ▶ Tonton Bagian 12 pada 04:35 — Tonton pada 04:35
Bagaimana kamera visi dikalibrasi terhadap ujung mata obeng?▼
Pertama, jepit kabinet, lalu sejajarkan kepala mata obeng yang diperpanjang dengan pusat tepat sebuah lubang dan konfirmasi agar koordinat ujung mata obeng terekam. Kursor kemudian melompat ke item kamera: naikkan Z ke posisi tertinggi, gerakkan kamera di atas lubang yang sama, dan sejajarkan kursor merah dengan pusat tersebut. Konfirmasi dan nilai jarak akan diperbarui secara otomatis. ▶ Tonton Bagian 14 pada 00:04 — Tonton pada 00:04
Sensor sekrup tidak lagi mendeteksi sekrup di dalam nozel.▼
Setel sensornya, jangan menggantinya. Saat ada sekrup, lampu merah dan hijau harus menyala bersamaan; saat tidak ada sekrup, hanya hijau. Jika sensor tidak mendeteksi, kendurkan sekrup pemasangan dan geser sensor perlahan ke atas atau ke bawah hingga lampu kuning menyala, lalu uji lagi dengan sekrup sungguhan. Jangan pernah meninggalkannya dalam keadaan disetel hingga lampu mati. ▶ Tonton Bagian 11 pada 07:17 — Tonton pada 07:17

Perawatan & Dukungan

Pelumasan, pemeriksaan harian, daftar bahan habis pakai, garansi, suku cadang, dan siapa yang harus dihubungi.

Di bagian mana dan seberapa sering BL18 harus dilumasi?▼
Bersihkan dulu slider rel pemandu linier (linear guide), lalu olesi slider poros ulir dan jalankan setiap blok sepanjang seluruh langkahnya agar oli menyebar, dan terakhir lap residu hitam bekas pakai. Pelumasan berlaku untuk slider pemandu dan slider poros ulir pada sumbu. Melakukannya sesuai jadwal adalah yang menjaga akurasi pemosisian pada tingkat yang ditetapkan. ▶ Tonton Bagian 18 pada 04:21 — Tonton pada 04:21
Bahan habis pakai (consumables) apa yang harus saya simpan sebagai persediaan?▼
Tiga hal: nozel hisap, kapas filter untuk jalur vakum, dan sekrup pengencang itu sendiri, M4×10 dengan ring datar dan ring pegas. Nozel aus dan mudah terbentur, kapas filter tersumbat dan diam-diam mematikan daya hisap, serta sekrup harus identik satu sama lain. Mengganti salah satu bahan habis pakai (consumables) mengharuskan pemeriksaan ulang posisi nozel dan, setelah penggantian nozel, kalibrasi. ▶ Tonton Bagian 12 pada 00:00 — Tonton pada 00:00
Apa yang harus saya periksa sebelum memulai setiap proses produksi?▼
Empat pemeriksaan: kabinet terjepit kuat dan tidak dapat bergoyang, setiap lubang sekrup bebas dari penghalang di jalur kepala, pengumpan komponen (feeder) berisi sekrup dan tidak macet, serta lampu sensor menyala. Bagian 13 menyatakan dengan jelas bahwa pemeriksaan ini harus dilakukan sebelum menjalankan program. Pemeriksaan ini memerlukan waktu kurang dari dua menit dan mencegah sebagian besar kerusakan akibat benturan. ▶ Tonton Bagian 13 pada 02:13 — Tonton pada 02:13
Mengapa kedua sekrup dalam kabinet harus identik?▼
Karena pengumpan komponen (feeder), nozel, dan torsi diatur untuk satu spesifikasi sekrup. Sekrup campuran mengubah kedalaman dudukan dan torsi yang benar-benar tercapai, sehingga sekrup dapat rusak ulirnya atau tetap longgar, dan opsi deteksi akan memberi alarm secara acak. Sekrup standar BL18 adalah M4×10 dengan ring datar dan ring pegas; jika produk Anda memerlukan spesifikasi lain, pastikan saat memesan. ▶ Tonton Bagian 13 pada 01:18 — Tonton pada 01:18
Berapa ukuran kabinet dan akurasi yang dapat ditangani BL18?▼
Ukuran maksimum perangkat penjepit (fixture) yang kompatibel adalah 1024 x 1024 x 105 mm, dan akurasi pemosisian adalah ±0.02mm, sehingga modul kabinet dengan berbagai ketebalan semuanya dapat ditangani berkat langkah sumbu Z yang diperpanjang. Mesin berukuran 4700 x 1800 x 1500 mm dan berbobot sekitar 550 kg. Cocokkan gambar kabinet Anda sendiri dengan batas perangkat penjepit sebelum memesan. ▶ Tonton Bagian 1 pada 00:15 — Tonton pada 00:15
Garansi dan waktu respons apa yang diberikan JHIMS?▼
Garansi satu tahun untuk seluruh mesin, dengan perbaikan atau penggantian gratis dalam layanan purna jual untuk masalah terkait kualitas. Respons dalam 30 menit; di dalam kawasan Delta Sungai Mutiara, teknisi dikirim dalam 24 jam, di luarnya dalam 48 jam tergantung situasi. Staf purna jual bersiaga 24 jam sehari, tujuh hari seminggu, termasuk hari libur nasional. ▶ Tonton Bagian 10 pada 03:04 — Tonton pada 03:04
Siapa yang harus saya hubungi jika video dan halaman ini tidak menyelesaikannya?▼
Hubungi tim teknik JHIMS secara langsung di [email protected], telepon (86-755) 86700443, atau melalui WhatsApp. Sebutkan nomor video yang sedang Anda ikuti, teks peringatan yang tampil di terminal pemrograman, dan di fixture mana mesin berhenti. Video Bagian 10 ditutup dengan imbauan agar pelanggan berhenti menebak dan menghubungi kami, bukan mengubah parameter feeder sendiri. ▶ Tonton Bagian 10 pada 03:04 — Tonton pada 03:04

Pencari Gejala — Pemecahan Masalah (Troubleshooting) Mesin Pengencangan Sekrup

Setiap pertanyaan muncul satu kali dalam tabel pemecahan masalah (troubleshooting) mesin pengencangan sekrup (screw fastening) ini, diurutkan berdasarkan kategori sumbernya, dengan waktu mulai video yang tepat untuk perbaikan yang didemonstrasikan.

Gejala Video Mana yang Perlu Ditonton Menit Mulai Tautan Langsung
Unit gantung (pendant) dalam bahasa Mandarin — bagaimana cara mengalihkan BL18 ke bahasa Inggris? video 1 — Pelatihan BL18: Bahasa, Reset alarm 00:12 Tonton pada 00:12
Alarm muncul saat saya mengganti bahasa antarmuka. Apakah ada yang rusak? video 1 — Pelatihan BL18: Bahasa, Reset alarm 00:24 Tonton pada 00:24
Apa perbedaan antara reset handle dan reset mesin? video 3 — Pelatihan BL18: Penyalaan, Reset, Tombol, Program baru 00:52 Tonton pada 00:52
Saya menekan reset, tetapi sumbu masih menampilkan nilai, bukan nol. Mengapa? video 3 — Pelatihan BL18: Penyalaan, Reset, Tombol, Program baru 01:18 Tonton pada 01:18
Apa fungsi setiap tombol pada kabinet? video 3 — Pelatihan BL18: Penyalaan, Reset, Tombol, Program baru 01:28 Tonton pada 01:28
Pasokan listrik dan udara apa yang dibutuhkan BL18 sebelum penyalaan pertama? video 3 — Pelatihan BL18: Penyalaan, Reset, Tombol, Program baru 00:27 Tonton pada 00:27
Baris parameter ditampilkan dalam warna merah dan konfigurasi servo hilang. Bagaimana cara memulihkannya? video 4 — Pelatihan BL18: Parameter default, Servo, Lampu kamera, Pengajaran koordinat 00:00 Tonton pada 00:00
Bagaimana cara membuat program kabinet baru? video 3 — Pelatihan BL18: Penyalaan, Reset, Tombol, Program baru 03:44 Tonton pada 03:44
Bagaimana cara mengajarkan koordinat lubang sekrup? video 4 — Pelatihan BL18: Parameter default, Servo, Lampu kamera, Pengajaran koordinat 02:22 Tonton pada 02:22
Apakah saya perlu dua program terpisah, satu untuk Perangkat penjepit (fixture) 1 dan satu untuk Perangkat penjepit 2? video 3 — Pelatihan BL18: Penyalaan, Reset, Tombol, Program baru 03:44 Tonton pada 03:44
Nilai I/O mana yang harus diatur untuk perangkat penjepit (fixture) kedua? video 5 — Pelatihan BL18: I/O, Output 12, Perangkat penjepit (fixture) 2, Ketinggian Z 00:30 Tonton pada 00:30
Bagaimana cara mengatur ketinggian pengencangan sumbu Z? video 6 — Pelatihan BL18: Ketinggian Z, Kepala bor, Output 6 00:00 Tonton pada 00:00
Kabinet memiliki dua kedalaman lubang sekrup yang berbeda. Bisakah satu program menangani keduanya? video 7 — Pelatihan BL18: Ketinggian Z, Penghalang, Tabrakan, Single step 03:32 Tonton pada 03:32
Berapa banyak program yang dapat disimpan BL18? video 2 — Pelatihan BL18: Ikhtisar, Kapasitas 01:22 Tonton pada 01:22
Sekrup macet di pengumpan dan mesin berhenti. Apa perbaikan tercepat? video 11 — Pelatihan BL18: Penyumbatan, Alarm selip, Alarm ulir rusak, Lanjutkan 00:01 Tonton pada 00:01
Bagaimana cara memeriksa bahwa sekrup benar-benar akan tertiup keluar dari pengumpan? video 11 — Pelatihan BL18: Penyumbatan, Alarm selip, Alarm ulir rusak, Lanjutkan 01:00 Tonton pada 01:00
Berapa banyak sekrup yang harus saya masukkan ke pengumpan? video 10 — Pelatihan BL18: Pengumpan komponen (feeder), Sekrup, Udara, Perangkat penjepit (fixture) 01:35 Tonton pada 01:35
Sekrup tertiup ke bawah tetapi jatuh miring, bukan berdiri di dalam lubang. Bagaimana cara memperbaikinya? video 12 — Pelatihan BL18: Sekrup miring, Penyelarasan nozel, Sensor, Ketinggian pengambilan 00:00 Tonton pada 00:00
Nozel sekarang terlalu rendah dan menyentuh rangka atau sensor. Seberapa tinggi seharusnya? video 12 — Pelatihan BL18: Sekrup miring, Penyelarasan nozel, Sensor, Ketinggian pengambilan 03:59 Tonton pada 03:59
Hisapan menjadi lemah dan sekrup jatuh sebelum mencapai lubang. Apa yang harus saya periksa? video 13 — Pelatihan BL18: Nozel (nozzle), Kapas filter, Kalibrasi 02:55 Tonton pada 02:55
Bagaimana cara mengganti nozel hisap yang aus? video 13 — Pelatihan BL18: Nozel (nozzle), Kapas filter, Kalibrasi 00:00 Tonton pada 00:00
Berapa ketinggian pengambilan sekrup yang benar, dan bagaimana cara memverifikasinya? video 18 — Pelatihan BL18: Ketinggian pengambilan, Single step, Uji pengencangan 00:35 Tonton pada 00:35
Sekrup mengalami kerusakan ulir saat dikencangkan. Bagaimana cara menghentikannya? video 16 — Pelatihan BL18: Torsi, Deteksi, Ketinggian aman, Kecepatan 01:50 Tonton pada 01:50
Sekrup belum dikencangkan sepenuhnya dan kabinet masih bergerak. Apa yang harus saya ubah? video 16 — Pelatihan BL18: Torsi, Deteksi, Ketinggian aman, Kecepatan 01:05 Tonton pada 01:05
Opsi deteksi mana yang harus diaktifkan? video 16 — Pelatihan BL18: Torsi, Deteksi, Ketinggian aman, Kecepatan 01:57 Tonton pada 01:57
Mesin terus berputar meskipun tidak ada sekrup di nozel. Mengapa? video 16 — Pelatihan BL18: Torsi, Deteksi, Ketinggian aman, Kecepatan 02:55 Tonton pada 02:55
Kecepatan sumbu berapa yang harus saya gunakan, dan bisakah saya membuat mesin lebih cepat? video 16 — Pelatihan BL18: Torsi, Deteksi, Ketinggian aman, Kecepatan 03:11 Tonton pada 03:11
Apa itu ketinggian aman dan mengapa harus tetap di atas pengumpan komponen (feeder)? video 16 — Pelatihan BL18: Torsi, Deteksi, Ketinggian aman, Kecepatan 03:51 Tonton pada 03:51
Apa fungsi waktu penguncian mengambang (floating-lock)? video 16 — Pelatihan BL18: Torsi, Deteksi, Ketinggian aman, Kecepatan 01:04 Tonton pada 01:04
Bagaimana cara menguji satu sekrup sebelum menjalankan seluruh kabinet? video 18 — Pelatihan BL18: Ketinggian pengambilan, Single step, Uji pengencangan 03:40 Tonton pada 03:40
Alarm ulir rusak menghentikan mesin di tengah proses kabinet. Dapatkah saya melewati lubang itu saja? video 11 — Pelatihan BL18: Penyumbatan, Alarm selip, Alarm ulir rusak, Lanjutkan 02:35 Tonton pada 02:35
Separuh sekrup sudah terpasang. Bagaimana cara melanjutkan dari sekrup berikutnya alih-alih memulai dari awal? video 19 — Pelatihan BL18: Lanjutkan, Lewati strip, Bahasa, Pelumasan 00:00 Tonton pada 00:00
Mesin tidak bergerak sama sekali. Bagian mana yang harus saya periksa lebih dulu? video 12 — Pelatihan BL18: Sekrup miring, Penyelarasan nozel, Sensor, Ketinggian pengambilan 12:41 Tonton pada 12:41
Layar dan unit gantung (pendant) berfungsi, tetapi tidak ada yang merespons tombol start. video 12 — Pelatihan BL18: Sekrup miring, Penyelarasan nozel, Sensor, Ketinggian pengambilan 12:28 Tonton pada 12:28
Bagaimana cara memeriksa gerakan silinder saat ada yang bekerja tidak konsisten? video 12 — Pelatihan BL18: Sekrup miring, Penyelarasan nozel, Sensor, Ketinggian pengambilan 14:03 Tonton pada 14:03
Bagaimana cara memuat kabinet agar sekrup masuk ke posisi yang tepat? video 3 — Pelatihan BL18: Penyalaan, Reset, Tombol, Program baru 05:02 Tonton pada 05:02
Kabinet bergerak atau terangkat saat sekrup sedang dikencangkan. Apa yang salah? video 8 — Pelatihan BL18: Uji sekrup, Penjepitan (clamping), Mulai kursor 01:38 Tonton pada 01:38
Saya perlu menjalankan ukuran kabinet yang berbeda. Apa yang harus saya sesuaikan? video 10 — Pelatihan BL18: Pengumpan komponen (feeder), Sekrup, Udara, Perangkat penjepit (fixture) 03:18 Tonton pada 03:18
Saya hanya memiliki satu kabinet untuk diuji. Perangkat penjepit (fixture) mana yang harus saya gunakan? video 7 — Pelatihan BL18: Ketinggian Z, Penghalang, Tabrakan, Single step 07:04 Tonton pada 07:04
Bagaimana cara mencegah kepala menabrak kabinet atau perangkat penjepit (fixture)? video 14 — Pelatihan BL18: Tabrakan, Penjepitan (clamping), Ukuran kabinet 00:02 Tonton pada 00:02
Tampilan kamera terlalu gelap untuk melihat lubang sekrup. Apa yang harus saya sesuaikan? video 4 — Pelatihan BL18: Parameter default, Servo, Lampu kamera, Pengajaran koordinat 01:45 Tonton pada 01:45
Nozel terkena benturan dan sekrup sekarang meleset dari lubang. Apa yang harus dikalibrasi ulang? video 13 — Pelatihan BL18: Nozel (nozzle), Kapas filter, Kalibrasi 04:35 Tonton pada 04:35
Bagaimana kamera visi dikalibrasi terhadap ujung mata obeng? video 15 — Pelatihan BL18: Kalibrasi kamera 00:04 Tonton pada 00:04
Sensor sekrup tidak lagi mendeteksi sekrup di dalam nozel. video 12 — Pelatihan BL18: Sekrup miring, Penyelarasan nozel, Sensor, Ketinggian pengambilan 07:17 Tonton pada 07:17
Di bagian mana dan seberapa sering BL18 harus dilumasi? video 19 — Pelatihan BL18: Lanjutkan, Lewati strip, Bahasa, Pelumasan 04:21 Tonton pada 04:21
Bahan habis pakai (consumables) apa yang harus saya simpan sebagai persediaan? video 13 — Pelatihan BL18: Nozel (nozzle), Kapas filter, Kalibrasi 00:00 Tonton pada 00:00
Apa yang harus saya periksa sebelum memulai setiap proses produksi? video 14 — Pelatihan BL18: Tabrakan, Penjepitan (clamping), Ukuran kabinet 02:13 Tonton pada 02:13
Mengapa kedua sekrup dalam kabinet harus identik? video 14 — Pelatihan BL18: Tabrakan, Penjepitan (clamping), Ukuran kabinet 01:18 Tonton pada 01:18
Berapa ukuran kabinet dan akurasi yang dapat ditangani BL18? video 2 — Pelatihan BL18: Ikhtisar, Kapasitas 00:15 Tonton pada 00:15
Garansi dan waktu respons apa yang diberikan JHIMS? video 11 — Pelatihan BL18: Penyumbatan, Alarm selip, Alarm ulir rusak, Lanjutkan 03:04 Tonton pada 03:04
Siapa yang harus saya hubungi jika video dan halaman ini tidak menyelesaikannya? video 11 — Pelatihan BL18: Penyumbatan, Alarm selip, Alarm ulir rusak, Lanjutkan 03:04 Tonton pada 03:04
Bagaimana siklus dua perangkat penjepit (fixture) sebenarnya berjalan? video 9 — Pelatihan BL18: Alur kerja, Stasiun ganda 00:00 Tonton pada 00:00
Di mana penyusunan program lengkap untuk dua perangkat penjepit (fixture) diperlihatkan dari awal hingga akhir? video 17 — Pelatihan BL18: Pemrograman, Dua Perangkat Penjepit (Fixture) 00:00 Tonton pada 00:00

19 Video — Pemecahan Masalah (Troubleshooting) Mesin Pengencangan Sekrup

JHIMS BL18 screw fastening machine training course — Part 0

Navigator langkah

  1. video 1 — Alihkan unit gantung (pendant) antara bahasa Mandarin dan Inggris; hapus alarm yang muncul setelah pengalihan
  2. video 2 — Apa itu mesin ini, desain tiga stasiun dengan dua perangkat penjepit (fixture), kapasitas 1,000 x 1,000 mm, 1,000 program tersimpan
  3. video 3 — Penyalaan, pasokan 220V/50Hz, saluran masuk udara, reset handle dibandingkan dengan reset mesin, tombol kabinet, Position 1/2 perangkat penjepit (fixture), membuat program baru
  4. video 4 — Parameter default merah/hilang dan konfigurasi servo, kecerahan lampu CCD, pengajaran koordinat lubang sekrup pertama, pencacah
  5. video 5 — Pemrograman Sinyal Output I/O (output ditetapkan pada 12), koordinat lubang sekrup Dudukan 2, awal ketinggian p
  6. video 6 — Atur ketinggian pengencangan sumbu Z, pendekatan lambat sebelum kontak, panjangkan kepala bor dengan Output 6
  7. video 7 — Ketinggian Z untuk dua kedalaman lubang berbeda, perubahan Z per batch, singkirkan penghalang, jangan pernah gerakkan X/Y saat Z turun, uji satu langkah
  8. video 8 — Kencangkan sekrup uji secara manual dan periksa, seperti apa modul yang tidak terjepit, mulai dari kursor
  9. video 9 — Siklus produksi dua perangkat penjepit (fixture) dari pemuatan hingga penurunan
  10. video 10 — Lokasi dan daya pengumpan sekrup, jumlah sekrup yang harus ditambahkan, barometer pengumpan, penyesuaian silinder perangkat penjepit (fixture) untuk kabinet 1000 x 500 dan 1000 x 1000
  11. video 11 — Atasi kemacetan pengumpan, gunakan sakelar uji pengumpanan, lanjutkan produksi setelah gangguan, lewati sekrup yang ulirnya rusak/tergelincir, mengapa parameter pengumpan tidak boleh diedit
  12. video 12 — Perbaiki sekrup yang jatuh miring akibat tiupan udara (nozel kiri-kanan, depan-belakang, ketinggian), sensor keberadaan sekrup, sensor batas/posisi, ketinggian pengambilan, uji mesin
  13. video 13 — Ganti nozel hisap dan klip penahan, ganti kapas filter, kalibrasi jarak nozel ke ujung bor
  14. video 14 — Singkirkan komponen penghalang sebelum menjalankan, sesuaikan posisi penjepitan untuk kabinet 960 x 960 dan 500 x 1000, daftar periksa pra-operasi
  15. video 15 — Kalibrasi jarak antara kamera visi dan ujung mata obeng
  16. video 16 — Torsi, deteksi penyelesaian obeng, deteksi keberadaan sekrup, waktu penguncian mengambang (floating-lock), ketinggian aman, kecepatan sumbu
  17. video 17 — Penyusunan program lengkap untuk dua perangkat penjepit (fixture) dari awal hingga akhir — koordinat, I/O, ketinggian untuk kedua perangkat penjepit
  18. video 18 — Verifikasi ketinggian pengambilan sekrup, pasang satu sekrup dengan Single Step, lalu jalankan sisanya dari kursor
  19. video 19 — Lanjutkan kabinet yang setengah selesai dari sekrup yang lebih lanjut, lewati lubang yang ulirnya rusak, ganti bahasa antarmuka, lumasi rel pemandu linier (linear guide)

Indeks pemecahan masalah (troubleshooting) mesin pengencangan sekrup (screw fastening) ini memuat seluruh rangkaian video resmi JHIMS sesuai urutan perekaman. Klik bagian mana pun dalam daftar untuk memuatnya ke pemutar di atas — tanpa memuat ulang halaman dan tanpa berpindah ke YouTube.

Hubungi dukungan

Beri tahu kami tiga hal dan kami dapat menjawab tanpa menunggu kunjungan ke lokasi: nomor video yang Anda ikuti, teks alarm persis pada unit gantung (pendant), dan perangkat penjepit (fixture) mana (1 atau 2) tempat mesin berhenti. Lampirkan foto layar unit gantung dan klip singkat gangguan tersebut — biasanya itu cukup bagi teknisi kami untuk mengidentifikasinya dalam satu balasan.


After-sales · Engineering · Faults: [email protected]Telepon: (86-755) 86700443WhatsApp: +86 189 7533 5491