آدرس
ساختمان A1، شهرک صنعتی Runteng، خیابان Xishan شماره 4، محله Longteng، بخش Shiyan، منطقه Bao'an، شنژن 518000، چین
ساعات کاری
دوشنبه تا جمعه: ۷:۰۰ تا ۱۹:۰۰
آخر هفته: ۱۰:۰۰ تا ۱۷:۰۰
آدرس
ساختمان A1، شهرک صنعتی Runteng، خیابان Xishan شماره 4، محله Longteng، بخش Shiyan، منطقه Bao'an، شنژن 518000، چین
ساعات کاری
دوشنبه تا جمعه: ۷:۰۰ تا ۱۹:۰۰
آخر هفته: ۱۰:۰۰ تا ۱۷:۰۰

مقایسهای اندازهگیریشده از ظرفیت تولید، کیفیت و نیروی کار میان تغذیه دستی، نیمهخودکار و خودکار عدسی، با محاسبهای که میتوانید روی خط خودتان بررسی کنید.

مقایسهای اندازهگیریشده از ظرفیت تولید، کیفیت، نیروی کار و دوره بازگشت سرمایه میان تغذیه دستی، نیمهخودکار و خودکار عدسی، همراه با محاسباتی که میتوانید پیش از خرید در خط خودتان بررسی کنید.
تغذیه دستی رایگان به نظر میرسد، چون هیچ دستگاهی در فاکتور نیست. پول از 4 در دیگر بیرون میرود و 3 تای آنها هرگز در برگه هزینه دیده نمیشود.
یک اپراتور آموزشدیده عدسیها را یکییکی برمیدارد و در نشیمنگاه جهتدهی قرار میدهد. دادههای میز آزمون منتشر شده برای مقایسه این صفحه، نرخ دستیافتنی را 800–1,200 UPH برای هر نفر اعلام میکند، با رد شدن 5–15% عدسیها بهدلیل گیر کردن، خش یا جهت نادرست. این رقم رد ثابت نیست: با شیفت، خستگی و بچ عدسی تغییر میکند و شیفتهای شب معمولاً 40% رد بیشتری نسبت به شیفت روز روی همان قطعه دارند.
این ردیفها را با هم جمع کنید: هزینه قابل مشاهده — دستمزد بهعلاوه عدسیهای دورریز — تنها حدود 30–40% از هزینه واقعی تغذیه دستی را تشکیل میدهد.
همان 8 سطر هزینه، یک بار برای ایستگاه دستی و یک بار برای ایستگاه DPS-2 قیمتگذاری شده است. نکته جدول این است که سطر آشکار — دستمزد — بزرگترین سطر نیست.
| ردیف هزینه | ایستگاه دستی | ایستگاه DPS-2 |
|---|---|---|
| نیروی کار مستقیم | 2–3 اپراتور در هر خط، دستمزد با نرخ تمامشده شما | 1 اپراتور بر 4 دستگاه یا بیشتر نظارت میکند |
| ضایعات و اتلاف مواد | 5–15% عدسیها رد میشوند، بهعلاوه موادی که مصرف شده است | نرخ رد قطعات زیر 0.5%، بنابراین افت مواد به حداقل فرآیند نزدیک میشود |
| نیروی کار تعمیر مجدد | هر عدسی ناهمراستا بعداً پیدا و با دست اصلاح میشد | کنترل جهت در بالادست هد جایگذاری |
| توقفهای کوتاه | راهاندازیهای مجدد، پرکردنها و اصلاحاتی که هرگز در گزارش توقف ثبت نمیشوند | تغذیه پیوسته با بازیابی گیرکردگی در هر کانال |
| بار کاری بازرسی | نرخ رد بالای ورودی، قطعات بیشتری را در AOI علامت میزند | ورودی پایدار، هشدارهای کاذب و بازرسی مجدد را کاهش میدهد |
| مرجوعی مشتری | نقصهای فراری که با هزینه حمل و تعهد گارانتی برمیگردند | کنترل رد قطعات در مبدأ، نه در آزمون نهایی |
| هزینه تجهیزات | دستگاهی در کار نیست، اما سقف ظرفیتی هم وجود ندارد | از یک رقم پایه که با تعداد کانالها و گزینهها مقیاس میشود |
| راهاندازی تدریجی و آموزش | 2–4 هفته تا رسیدن اپراتور جدید به نرخ مطلوب | 1–3 روز آموزش روی HMI |

JHIMS DPS-2 عدسیها را از یک کاسه ویبره (Vibration Bowl) با درایو دوفرکانسی ثبتشده تغذیه میکند که با کنترل حلقهبسته پایدار میماند، بنابراین قطعه با همان نرخ به نقطه برداشت میرسد، چه ساعت اول شیفت روز باشد چه ساعت آخر شیفت شب.

جدول زیر همان مقایسهای است که در بازبینی امکانسنجی با مشتریان به کار میبریم. اعداد، مقادیر معمول از دادههای مهندسی JHIMS و خطوط مشتریان هستند؛ آنها را نقطه شروع بدانید و با تست نمونه روی عدسیهای خودتان صحتسنجی کنید.
| متریک | تغذیه دستی | نیمهخودکار | JHIMS DPS-2 |
|---|---|---|---|
| UPH (عدسی در ساعت) | 800–1,200 | 1,500–2,500 | 3,600–7,200 |
| نرخ رد | 5–15% | 2–5% | زیر 0.5% |
| اپراتور در هر خط | 2–3 | 1–2 | 1 به ازای 4+ دستگاه |
| زمان تعویض محصول | 15–30 min | 10–20 min | کمتر از 5 دقیقه |
| اختلاف بین شیفتها | ±30–40% | ±15–25% | کمتر از 3% |
| آموزش اپراتور | 2–4 هفته | 1–2 هفته | 1–3 روز |
| هزینه سالانه دستمزد (1 شیفت) | $15K–$25K | $8K–$14K | $3K–$5K |
| هزینه تجهیزات | 0 دلار (فقط نیروی کار) | $4K–$7K | قیمت بر اساس پیکربندی اعلام میشود |
| دوره بازگشت سرمایه معمول | کاربرد ندارد | 12–24 ماه | 6–11 ماه |
| برآورد هزینه 5 ساله | $90K–$180K | $45K–$70K | $22K–$30K |

ماشینحساب آنلاین بازنشستهشده این صفحه 9 ورودی میخواست. 4 ورودی تقریباً کل تصمیم را میسازند، بنابراین میتوانید محاسبه را روی وایتبرد انجام دهید:
دو متغیر بیش از هر چیز دیگری پاسخ را تغییر میدهند: ارزش عدسی (عدسی $2 رد شدن را 10 برابر گرانتر از عدسی $0.20 میکند) و ساختار شیفت (دو شیفت صرفهجویی نیروی کار را تقریباً 2 برابر میکند بدون آنکه هزینه دستگاه 2 برابر شود).
هر عدد در این صفحه به 2 منبع بازمیگردد: اندازهگیریهای مهندسی JHIMS روی پلتفرم DPS-2 (نرخ تغذیه، نرخ رد، یکنواختی جهتدهی، زمان تعویض محصول) و دادههای مستند مشتریان از خطوط نصبشده در تولید روشنایی LED، الکترونیک خودرو، اپتیک پزشکی و الکترونیک مصرفی.
لازم نیست این اعداد را بر پایه اعتماد بپذیرید. 500–800 عدد از عدسیهای خودتان را بفرستید تا یک تست تغذیه 48 ساعته رایگان اجرا کنیم و سپس گزارشی با نرخ تغذیه اندازهگیریشده، تفکیک نرخ رد قطعات و ویدئویی از اجرای عدسیهای شما — همراه با دادههای سری زمانی پشت آن — بازگردانیم. اگر اعداد روی قطعه شما برقرار نباشد، دانستن آن پیش از ثبت سفارش ارزشمند است.
تمایزی که هنگام خواندن این صفحه اهمیت دارد، تفاوت میان مقدار اندازهگیریشده و مقدار منتقلشده است. مقدار اندازهگیریشده از همان ترکیب مشخص عدسی، مسیر و ابزاری میآید که آن را تولید کرده؛ مقدار منتقلشده رقمی است که از کاربرد مشابهی وام گرفته و فرض میشود روی کاربرد شما هم برقرار است.
نرخ فید و نرخ رد قطعات، مقادیر اندازهگیریشدهای هستند و همان 2 عددیاند که درباره توجیه اقتصادی تصمیم میگیرند — به همین دلیل آنها را به تفکیک هر کانال و نه هر دستگاه اعلام میکنیم و تست نمونه با قطعه خودِ شما انجام میشود. دادههای مشتریان در اینجا از خطوط نصبشده در روشنایی LED، الکترونیک خودرو، اپتیک پزشکی و الکترونیک مصرفی میآید که هر یک از خط پایه متفاوتی شروع کردهاند.
صحتسنجی اعداد باید بدون اعتماد به همان کسی که آنها را ارائه میدهد ممکن باشد. ساختار خام هر ادعا را بخواهید: نرخ تغذیه هر کانال در یک شیفت زمانسنجیشده، شمارش رد قطعات با دستهبندی علت، و عدسی و ابزاری که آن اعداد را تولید کردهاند.
DPS-2 نرخ تغذیه و نرخ رد را بهعنوان داده خط ثبت میکند، بنابراین همان اندازهگیریها را میتوان پس از نصب تکرار کرد و با گزارش نمونه مقایسه کرد، نه با بروشور. اگر تأمینکنندهای اندازهگیریها را ارائه دهد اما شرایط پشت آنها را نه، آن عدد را یک ادعا بدانید؛ و اگر هیچکدام را ارائه نکند، آن ادعا را در حکم نبود بدانید.
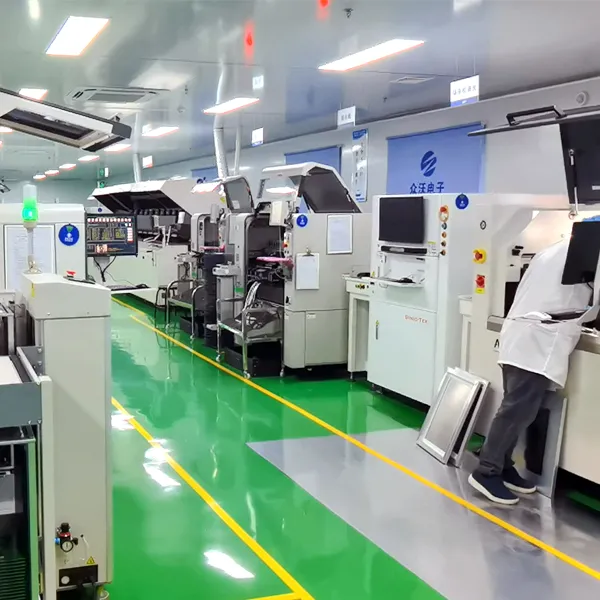
پیش از خودکارسازی، مطمئن شوید واقعاً برای کدام نشانه هزینه میدهید. هر نشانه در سمت چپ به سنجهای متفاوت اشاره دارد و همان سنجه تعیین میکند که آیا خرید فیدر هزینه درستی است یا نه.
| نشانه در خط تولید | معمولاً چه معنایی دارد | ابتدا چه چیزی را اندازه بگیریم |
|---|---|---|
| دستگاه مونتاژ بین سیکلها منتظر میماند | نرخ تغذیه کمتر از مصرف دستگاه | مصرف عدسی در ساعت در برابر نرخ تغذیه محققشده |
| نرخ رد قطعات در شیفت شب افزایش مییابد | جهتدهی و جابهجایی وابسته به خستگی اپراتور | نرخ رد قطعات به تفکیک شیفت با همان عدسی و ابزار |
| افزایش اخطارهای کاذب AOI | تغییرپذیری جهتدهی و آلودگی ورودی | رد قطعات بر اساس علت در مرحله تغذیه |
| زمان راهاندازی که شیفت را میخورد | تعویض ابزار دستی برای هر نوع عدسی | تعداد تعویض در هفته و دقیقه هر تعویض |
| تعداد اپراتور با رشد حجم تولید افزایش مییابد | نیروی کار فیدر بهصورت خطی با خروجی زیاد میشود | هزینه کامل نیروی کار هر خط در ماه |
| هزینه ضایعات بیش از هزینه نیروی کار | ارزش هر عدسی، عمدهترین زیان است | تعداد عدسی در ماه ضربدر نرخ رد ضربدر هزینه عدسی |
| شکایات مشتریان درباره آلودگی | جابهجایی میان سینی و نشیمنگاه | دستهبندی نقصها در تست نهایی و در مرجوعی مشتری |
| حجم تولید برای توجیه سرمایهگذاری بسیار کم است | هیچ محدودیتی که اتوماسیون آن را بردارد | حجم ماهانه عدسی، الگوی شیفت و الزامات کیفی مشتری |
| ترکیب محصول سریعتر از استهلاک ابزار تغییر میکند | هزینه ابزار هر نوع از حجمی که پوشش میدهد بیشتر است | تعداد قطعه بهازای هر نوع عدسی تا تغییر طرح بعدی |
تغذیه خودکار یک تصمیم خط تولید است، نه تصمیم یک دستگاه. پیش از اعلام قیمت، این 6 نکته را با مهندس فرآیند خود بررسی کنید:
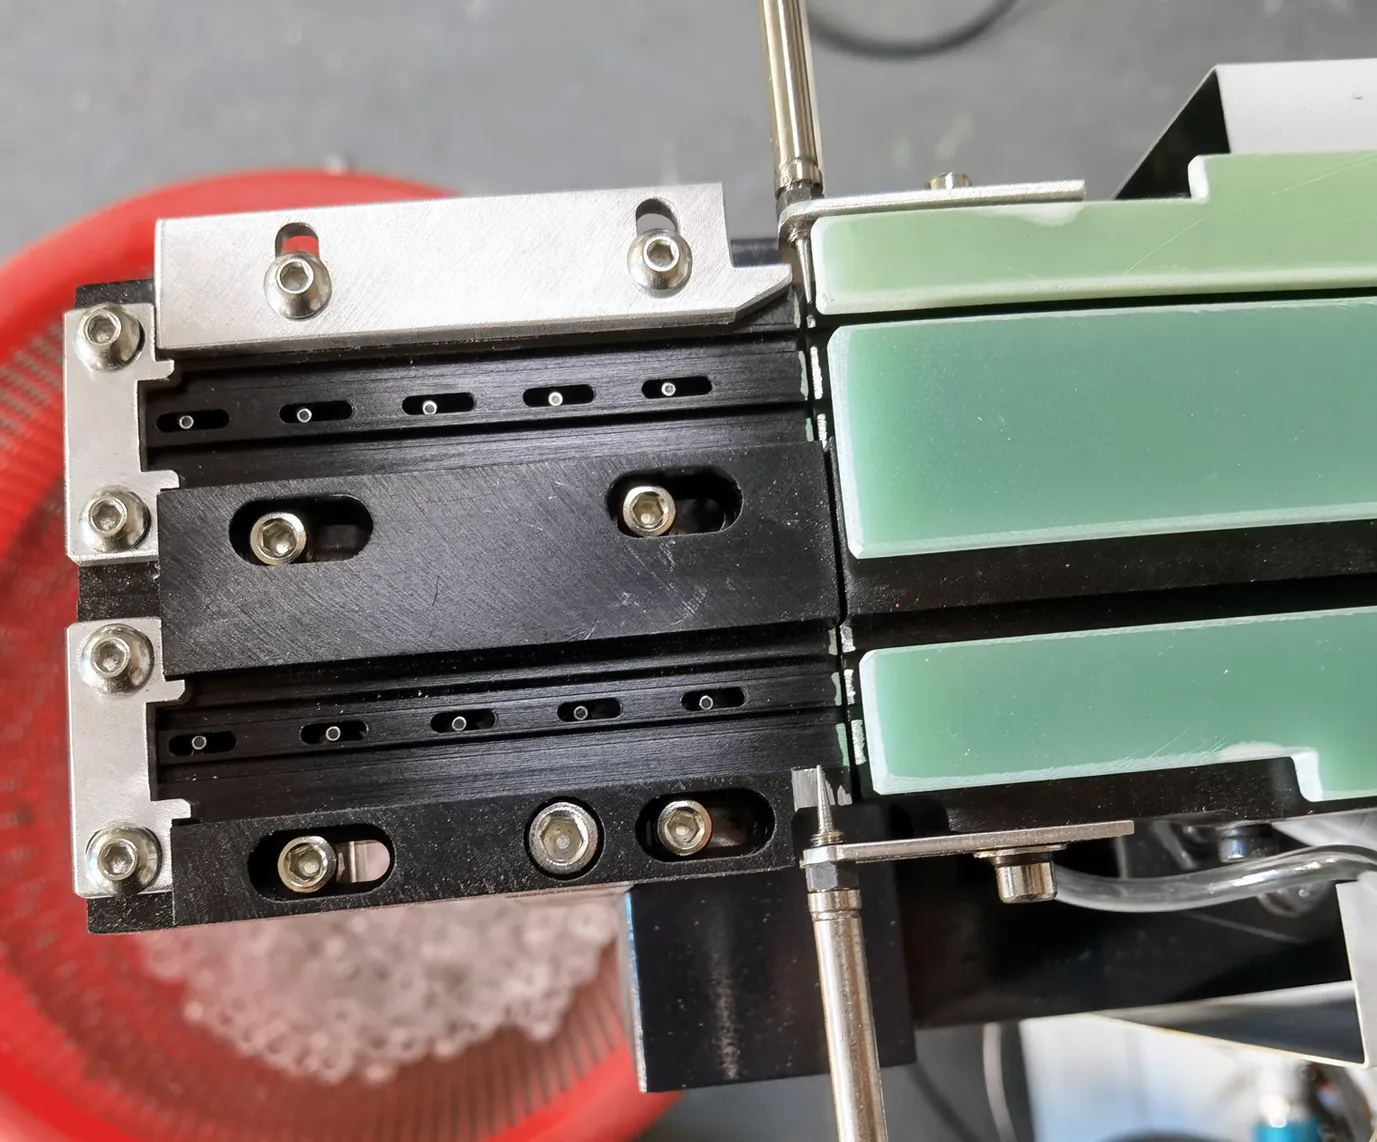
سریعترین راه حل پرسش دستی در برابر خودکار در خط شما این است که تخمین زدن را کنار بگذارید و اندازه بگیرید. 500–800 عدسی برای تست تغذیه رایگان 48 ساعته بفرستید و گزارشی مستند با نرخ تغذیه اندازهگیریشده، تفکیک رد قطعات و یکنواختی جهتدهی دریافت میکنید — همان دادهای که ما برای برآورد دوره بازگشت سرمایه به کار میبریم.
اگر ابتدا پیشزمینه فنی را میخواهید، بخوانید که معماری دوفرکانسی چگونه تغذیه پایدار میدهد، یا مشخصات کامل DPS-2 را ببینید. برای گفتوگو درباره ساختار شیفت، بهای عدسی و حجم مورد انتظار، در WhatsApp به مهندس JHIMS پیام بدهید — پاسخ معمولاً ظرف چند ساعت میرسد.
آنچه پس از تست نمونه میرسد سندی است که میتوانید بر پایه آن عمل کنید: نرخ تغذیه اندازهگیریشده روی عدسیهای شما، تعداد رد قطعات با تفکیک علت — جهتدهی، گیرکردن، علامتخوردگی سطح — یکنواختی جهتدهی در نقطه برداشت، و ویدیوی اجرا تا مکانیزم بازرسی شود نه توصیف.
از آنجا که تست، پیکربندی را نیز مشخص میکند، گزارش با تعداد کانال و توصیه ابزار (tooling) بازمیگردد — همان ورودیای که برآورد دوره بازگشت سرمایه به آن نیاز دارد. رقم دستگاه و تعداد کانال، تنها 2 هزینهای هستند که مدل از سمت تأمینکننده میگیرد؛ هر چیز دیگر — دستمزد شما، حجم تولید، هزینه عدسی و نرخ رد قطعات فعلی — در سمت شما باقی میماند.
تست را پیش از قطعی کردن انتخاب تأمینکننده انجام دهید، نه بعد از آن. اجرای 48 ساعته با 500–800 عدسی فقط هزینه یک جعبه ارسال و چند روز را دارد و یا نرخ مورد نیاز شما را تأیید میکند یا نشان میدهد برای رسیدن به آن به تعداد کانال یا ابزار متفاوتی نیاز است.
هر دو نتیجه ارزش دارند: اولی تصمیمی است که بر پایه داده گرفته میشود، دومی تصمیمی است که پیش از هزینهکردن سرمایه گرفته میشود. جایی که خط از قبل بهصورت خودکار تغذیه میکند و شکایت مربوط به کیفیت است نه سرعت، همان تست بهعنوان ابزار عیبیابی کار میکند، چون تفکیک نرخ رد قطعات مشخص میکند علت، مسیر است یا ابزار یا خودِ بچ عدسی.

اتوماسیون، الگوی خرابی یک مرحله تغذیه را تغییر میدهد و ماه اول جایی است که این تغییر قابل مشاهده میشود. در چیدمان دستی، کیفیت به میزان خستگی اپراتور بستگی دارد، بنابراین ریسک در طول شیفت بیشتر میشود؛ در یک فیدر کنترلشده، نرخ ارائه قطعه در اختیار درایو و ابزار است، بنابراین ریسک به پیکربندی و بچ عدسی منتقل میشود.
انتظار داشته باشید روزهای نخست صرف 3 کار شود: تأیید ارتفاع ارائه در برابر کورس نازل، بارگذاری رسیپیهای عدسی در PLC تا تعویض محصول یک فراخوانی باشد نه یک تنظیم، و تثبیت ابزار روی عدسیهای واقعی تولید نه نمونههای تستشده. آموزش اپراتور 1 تا 3 روز روی HMI چندزبانه طول میکشد؛ یک جلسه هم درباره رسیدگی به رد قطعات اضافه کنید، جایی که اپراتور تازه میتواند ناپایداری را بازگرداند.
در ماه اول 3 چیز را اندازه بگیرید و هر هفته ثبت کنید: نرخ فید در برابر الزام، نرخ رد قطعات همراه با تفکیک علل، و تغییرپذیری بین شیفتها. مورد سوم معمولاً از شاخصها جا میماند چون خط دستی آن را پنهان میکند — اینکه شیفت شب روی همان قطعه نرخ رد 40% بالاتری از شیفت روز داشته باشد رایج است و بهندرت در گزارش شیفت دیده میشود.
1 فیدر کنترلشده باید پراکندگی را زیر 3% نگه دارد؛ هر جا اینطور نیست، علت معمولاً به ابزار مربوط است نه به درایو، یعنی رفع آن مکانیکی و مشخص است. آخرین نکته انضباط است: در برابر وسوسه تنظیم مجدد دستگاه هر بار که 1 بچ عدسی دشوار به نظر میرسد مقاومت کنید — فیدری که در 2 هفته 3 نفر آن را تنظیم کرده باشند، قابلیت مقایسهای را که تست نمونه را سودمند میکرد از دست داده است.
میان ایستگاه کاملاً دستی و فیدر کاملاً خودکار، یک چیدمان نیمهخودکار قرار دارد و برای برخی کارخانهها این خودِ پاسخ درست است، نه یک مصالحه. یک سلول نیمهخودکار معمولاً 1,500–2,500 UPH با نرخ رد در محدوده 2–5% کار میکند، به 1 یا 2 اپراتور در هر خط نیاز دارد و در 10–20 دقیقه تعویض محصول میشود.
در مقایسه با تغذیه دستی، قضاوت درباره جهتگیری را حذف میکند و در همان حال اپراتور را برای بارگذاری و بازرسی در حلقه نگه میدارد. برای تولیدی مناسب است که در آن عدسی چند بار در روز عوض میشود و حجم هر نوع متوسط است، چون به ابزارآلات اختصاصی برای هر نوع عدسی تا همان حد نیاز ندارد. همچنین برای کارخانههایی مناسب است که گلوگاه آنها تغذیه نیست: اگر دستگاه جایگذاری بهدلیل چیز دیگری محدود باشد، فیدر سریعتر فقط صف را طولانیتر میکند.
کار با تنوع بالا همان جایی است که محاسبات واقعاً دوطرفه میشود. در سمت خودکار، ابزار برای هر نوع عدسی ساخته میشود و تعویض محصول زیر 5 دقیقه با رسیپیهای PLC است که برنامه تولید مختلط را ممکن میکند؛ در سمت دستی، ابزاری برای مستهلک کردن وجود ندارد، بنابراین هر عدسی را میتوان فردا بدون هزینه آمادهسازی اجرا کرد.
بنابراین تصمیم به این بستگی دارد که 1 نوع عدسی پیش از تغییر طراحی واقعاً چه تعداد قطعهای را تولید خواهد کرد. وقتی این عدد بزرگ باشد، هزینه ابزار در چند هفته مستهلک میشود و خودکارسازی در کیفیت و نیروی کار برنده است. وقتی کوچک باشد و محصولات سریع عوض شوند، ترکیبی از هر دو معمولاً بهترین است: 1 فیدر خودکار برای انواع عدسی پرحجم و 1 ایستگاه نیمهخودکار یا دستی برای دنباله بلند انواع کمحجم.
 مرتبطمشخصات کامل DPS-2مشخصات کامل DPS-2مشاهده محصول →
 همراهدستگاه مونتاژ SMD Yamaha YSM10دستگاه مونتاژ SMD ماژولار فشرده و پرسرعت – 46,000 CPH (قطعه در ساعت)، 96 فیدر، e-Vision + Side View.مشاهده محصول →
 دستگاه مونتاژ قطعات SMD (Pick and Place) Yamaha YSM20Rدستگاه مونتاژ SMD ماژولار 95,000 CPH — همراه با خطوط تغذیه عدسی DPS-2.مشاهده محصول →
 بازرسی 3D خمیر لحیمکاری (SPI)نقصهای چاپ را پیش از رفلو، با بازرسی 3D خمیر لحیمکاری بهصورت 100% شناسایی کنید.مشاهده محصول →
 کوره رفلو R10رفلو هوای گرم بدون سرب با پروفایل حرارتی پایدار برای مجموعههای عدسی.مشاهده محصول →
 دستگاه چسبزن (دیسپنسینگ) D900چسبزنی دقیق برای مراحل پوشش محافظ (conformal coating) و چسباندن عدسی.مشاهده محصول →
 محصولدانش محصول DPS-2معماری، مشخصات و تناسب با خریدار.ادامه مطلب →پشتیبانیراهنمای عیبیابی DPS-2رویههای نشانه → علت → رفع.مطالعه راهنما →
 راهنمای خریدچگونه یک فیدر عدسی SMT انتخاب کنیم (2026)مسیر خرید 8 مرحلهای، کارت امتیاز تأمینکننده و مقایسه فرکانس دوگانه با تکفرکانسخواندن مقاله →
 مطالعه موردیمطالعه موردی ROI فیدر عدسی SMTتحول واقعی شاخصهای کلیدی (KPI): نرخ نقص 12%→0.3%، UPH 900→3420، بازگشت سرمایه در 7 ماهخواندن مقاله →
 واژهنامهواژهنامه تغذیه عدسی SMTاصطلاحات تغذیه ویبره، کنترل PID و شاخصهای UPH.مطالعه واژهنامه →
 مقایسهفیدر ویبره دوفرکانس در برابر تکفرکانسمقایسه فنی 2 فناوری ویبرهخواندن مقاله →
نمونه عدسیها و دادههای تولید خود را بفرستید تا مهندس JHIMS یک گزارش آزمون اندازهگیریشده بههمراه برآورد دوره بازگشت سرمایه برای خط شما بازگرداند. شرایط استاندارد: 70% پیشپرداخت T/T همراه سفارش، 30% T/T پیش از حمل.
برای دیدن تفاوت روی عدسیهای واقعی: تغذیه خودکار عدسی LED روی دستگاه مونتاژ قطعات SMD (Pick and Place), یک فیدر کاسهای ویبره در خط تولید, و تصاویر بیشتر از خط در کانال YouTube شرکت JHIMS.















