Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00

Studium przypadku podawania soczewek z audytu Toyoty w Wietnamie: dedykowany podajnik DPS-2 do montażu soczewek LED — wyeliminowane zakleszczanie, o 30 % szybsze podawanie i o 15 % niższy koszt na linii Samsung SLM120S.
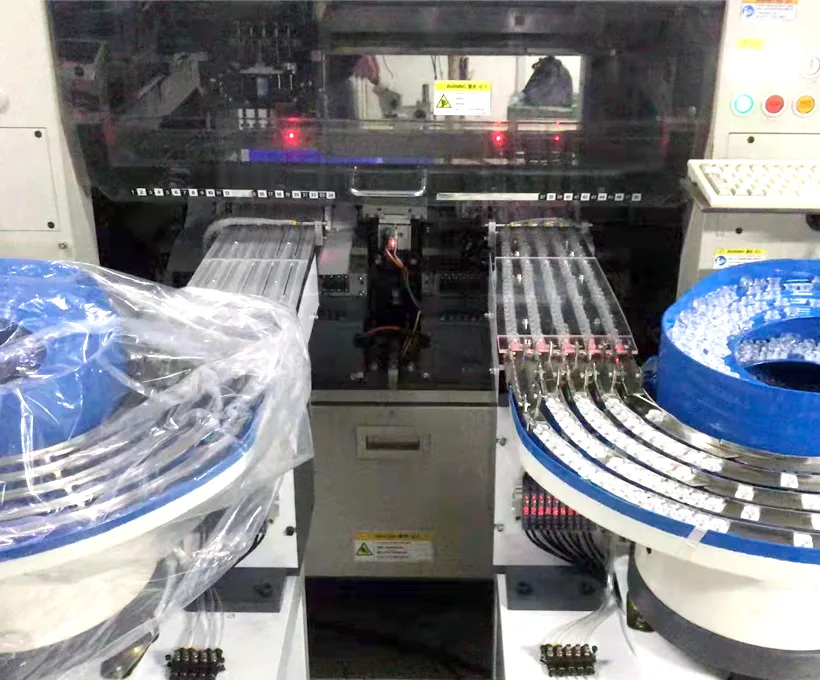
Jak wietnamski producent oświetlenia LED usunął zakleszczanie soczewek z linii Samsung SLM120S dzięki dedykowanemu podajnikowi wibracyjnemu do soczewek JHIMS DPS-2 — jeden podajnik obsługujący wszystkie soczewki z portfolio, o 30 % szybsze podawanie i o 15 % niższe koszty.
W skrócie: kim jest klient, co montuje i co skłoniło go do inwestycji.
Montaż soczewek LED to jedno z trudniejszych zadań podawania w produkcji elektroniki. Soczewki są optycznie przezroczyste i często cienkie, więc nie można ich dociskać do twardego oprzyrządowania bez ryzyka zarysowań; kontur jest zwykle trójnożny lub czterokątny, a nie zwykłym dyskiem, więc orientacja ma znaczenie w dwóch osiach, a nie w jednej.
Rodzina produktów oświetleniowych często zmienia soczewki, więc etap podawania musi obsługiwać kilka elementów bez przebudowy mechanicznej. Dodajmy do tego wymagania wolumenowe linii oświetleniowej — dziesiątki tysięcy soczewek dziennie — i ręczne pobieranie staje się wąskim gardłem, które klient postanowił usunąć.
Wietnamski producent oświetlenia LED borykał się z nieefektywnością procesu montażu soczewek. Przed instalacją podajnika wibracyjnego JHIMS zakleszczanie soczewek zakłócało przepływ produkcji, niska prędkość podawania ograniczała wydajność, a urządzenie nie było w stanie obsłużyć wielu typów soczewek z portfolio.
Wraz z dywersyfikacją linii produktów oświetlenia LED producent potrzebował podajnika wibracyjnego do soczewek, który niezawodnie obsłuży cały asortyment — bez zakleszczeń i bez odrębnych ustawień dla każdego typu soczewki.
Koszt starej metody to nie tylko prędkość. Każde zakleszczenie zatrzymywało automat montażowy i musiało zostać usunięte ręcznie, zanim linię można było uruchomić ponownie, co w praktyce oznaczało jednego operatora przypisanego do obserwacji podajnika przez całą zmianę. Wolne podawanie obniżało wydajność poniżej możliwości procesu montażu.
Ponieważ każdy rozmiar i kształt soczewki wymagał własnego ustawienia, zmiana soczewki oznaczała zatrzymanie linii i ponowną regulację drgań oraz oprzyrządowania. Te trzy objawy — przestoje, pułap wydajności i stracony czas przezbrojenia — to te same trzy, które pojawiają się w większości projektów podawania soczewek.


Każde z tych trzech wyzwań ma przyczynę techniczną wartą nazwania, bo z niej wynika rozwiązanie. Zakleszczanie w misie okrężnej zwykle powstaje wtedy, gdy dwie soczewki w tym samym momencie walczą o to samo miejsce na torze — dzieje się tak, gdy prędkość elementów zmienia się wraz z obciążeniem misy.
Wolne podawanie to ten sam problem widziany z drugiej strony: zmniejszenie amplitudy, żeby uniknąć zakleszczeń, zmniejsza też wydajność, więc linia pracuje przy ustawieniu o najmniejszej liczbie zatrzymań, a nie przy najszybszym bezpiecznym tempie. Niekompatybilność wielu soczewek to problem oprzyrządowania — szerokość toru, geometria mechanizmu wydawania (escapement) i położenie czujników są właściwe dla konkretnej soczewki.
Trzy zgłoszone wyzwania wraz z ich przyczyną techniczną i odpowiedzią konstrukcyjną zastosowaną w tym projekcie.
| Zgłoszone wyzwanie | Przyczyna techniczna | Odpowiedź konstrukcyjna |
|---|---|---|
| Zakleszczanie soczewek | Prędkość elementów zmienia się wraz z obciążeniem misy; soczewki konkurują o to samo miejsce na torze | Napędy dwuczęstotliwościowe: misa absorbuje obciążenie, kanał liniowy utrzymuje geometrię podania |
| Stała interwencja operatora | Zakleszczenia trzeba było usuwać ręcznie, zanim linię można było uruchomić ponownie | Transport bez zakleszczeń eliminuje interwencję, a nie tylko objaw |
| Niska prędkość podawania | Amplituda zmniejszona, aby uniknąć zakleszczeń, więc wydajność spadała poniżej możliwości linii | Niezależny kanał wyrównujący pozwala na pełną prędkość przy mechanizmie wydawania |
| Wiele rozmiarów soczewek | Szerokość toru, mechanizm wydawania i detekcja zależą od konkretnej soczewki | Dedykowane tory i ramiona tarczy pokrywające całe portfolio |
| Wiele kształtów soczewek | Kontury trójnożne i czterokątne wymagają orientacji w dwóch osiach | Oprzyrządowanie orientujące sprawdzone na elementach klienta |
| Ustawienie dla każdego typu soczewki | Ręczna korekta drgań i oprzyrządowania przy każdej zmianie | Zapisane w sterowniku ustawienia przywoływane według typu soczewki |
| Integracja z istniejącą linią | Podajnik musiał pasować do istniejącej głowicy i dyszy Samsung SLM120S | Oddzielna szafa sterownicza, wspornik montażowy dopasowany do głowicy, bez modyfikacji maszyny |

Cztery wymagania stały się kryteriami odbioru projektu — dlatego warto powtórzyć je jako warunki mierzalne, a nie życzenia. Praca bez zakleszczeń została zdefiniowana jako brak nieplanowanych zatrzymań przypisywalnych podawaniu w trakcie przebiegu burn-in; wyższa prędkość jako tempo podawania, które nie ogranicza już wydajności linii.
Elastyczność jednego podajnika oznaczała udowodnioną zmianę między wszystkimi typami soczewek klienta bez wymiany oprzyrządowania, a kompatybilność z maszyną — integrację fizyczną i elektryczną z istniejącą głowicą Samsung SLM120S z użyciem dyszy klienta. Sformułowanie wymagań w ten sposób pozwala obu stronom uzgodnić, co zostało wykazane przed wysyłką maszyny.
JHIMS zaprojektował dedykowany podajnik wibracyjny do soczewek dla automatu montażowego Samsung SLM120S klienta, wykorzystując zaawansowaną technologię drgań:
Architektura, która usuwa kompromis między zakleszczaniem a prędkością, to dwa napędy zamiast jednego. Kanał okrężny pracuje w paśmie niskiej częstotliwości — w tej instalacji dostrojono go w zakresie 50–60 Hz — a jego jedynym zadaniem jest przemieszczanie soczewek po misie i podnoszenie ich na tor; ponieważ można nim sterować mocniej lub słabiej bez zmiany sposobu podania, misa absorbuje zmiany obciążenia.
Kanał liniowy pracuje z wyższą częstotliwością i utrzymuje stałą geometrię podania, dzięki czemu prędkość soczewek przy mechanizmie wydawania jest taka sama niezależnie od tego, czy misa jest pełna, czy prawie pusta. Dedykowane tory i ramiona tarczy zaprojektowano pod rozmiary soczewek klienta, ustawiając szerokość toru i mechanizm wydawania dla najmniejszego elementu w portfolio i weryfikując w górę.


| Pozycja | Model | Ilość |
|---|---|---|
| Podajnik wibracyjny do soczewek (dedykowany) | Platforma JHIMS DPS-2 | 1 |
| Integracja z automatem montażowym | Samsung SLM120S (istniejący) | 1 |
Z opublikowanej dokumentacji przypadku: dedykowany podajnik wibracyjny do soczewek zaprojektowany dla linii Samsung SLM120S. Dokumentacja sprzedaży JHIMS wykazuje również 2 podajniki wibracyjne do soczewek DPS-2 dostarczone w marcu 2018 roku.
| Cecha | Szczegóły |
|---|---|
| Zakres średnic soczewek | 3 mm – 25 mm |
| Typy soczewek | Soczewki refleksyjne czterokątowe z trzema nóżkami, wewnętrzne i zewnętrzne |
| Liczba torów | Standardowo 2 tory talerzowe, rozszerzalne do 10; 2 tory liniowe |
| Prędkość transferu | 0,5–1 s na soczewkę (pojedynczy kanał) |
| Wskaźnik odrzuceń | Poniżej 0,5 % |
| Sterowanie drganiami | Drgania dwuczęstotliwościowe (50–60 Hz) |
| PLC i HMI | Mitsubishi FX5U + 7-calowy panel HMI Weintek (50 profili) |
| Zasilanie | 220 V AC, 50–60 Hz, jednofazowe, 0,55 kVA |
Lista urządzeń jest świadomie krótka, bo wartość projektu tkwi w oprzyrządowaniu i pracach nad sterowaniem, a nie w długiej liście materiałów. Jeden dedykowany podajnik wibracyjny do soczewek na platformie DPS-2 zintegrowano z istniejącym automatem montażowym Samsung SLM120S klienta; opublikowana dokumentacja sprzedaży wykazuje dwa podajniki DPS-2 dostarczone dla tego klienta w marcu 2018 roku.
Ponieważ podajnik jest samodzielną jednostką z własną szafą sterowniczą, nie trzeba było modyfikować niczego w automacie montażowym: wspornik montażowy podąża za głowicą, platforma odbiorcza jest ustawiona pod skok dyszy, a receptura soczewki znajduje się w sterowniku PLC podajnika — dzięki temu instalacja pozostaje odwracalna, jeśli linia zostanie później przekonfigurowana.
Trzy etapy istnieją po to, aby wynik był powtarzalny, a nie po to, by wydłużyć projekt. Analiza procesu mapuje mechanizmy awarii — gdzie soczewki się zderzają, gdzie się obracają, gdzie wcześniej interweniował operator — i daje w efekcie specyfikację oprzyrządowania.
Indywidualna konstrukcja zamienia tę specyfikację na geometrię misy, szprychy koła, trasy i nastawy sterownika — wszystko sprawdzone na soczewkach samego klienta, a nie na wzorcach z magazynu. Instalacja polega następnie na ustawieniu podajnika przy maszynie, podłączeniu interfejsu linii i weryfikacji wysokości podawania względem dyszy produkcyjnej, po czym nastawy zapisuje się jako profil, dzięki czemu późniejsza zmiana soczewki to przywołanie profilu, a nie ponowne strojenie.


Zobacz, jak podajnik wibracyjny JHIMS do soczewek podaje soczewki LED do automatu montażowego. Obejrzyj pełne wideo podajnika na YouTube.

Oglądając film, warto zwrócić uwagę na trzy rzeczy, bo one są sednem tego projektu. Po pierwsze soczewki w misie: powinny krążyć w sposób ciągły, bez tworzenia się kolejki przy wejściu na tor — to wizualny znak, że podajnik nie walczy z własnym ładunkiem.
Po drugie soczewki na torze liniowym powinny trafiać do mechanizmu wydzielającego już zorientowane, tak aby dysza spotykała płaską, wyśrodkowaną soczewkę, a nie musiała poprawiać ukośnej. Po trzecie rytm pobierania: widoczna różnica odstępów między soczewkami przy pełnej i niemal pustej misie to dryf typowy dla podajnika jednoczęstotliwościowego, którego w tej instalacji wyeliminowano.
Jak podano w opublikowanym opisie przypadku JHIMS dla podajnika wibracyjnego do soczewek:
Trzy opublikowane wyniki są ze sobą powiązane, a czytane razem wyjaśniają zwrot z inwestycji. Wyeliminowanie zatorów usuwa nieplanowane przestoje, co przywraca dostępny czas maszyny; wzrost prędkości podawania o 30 % zwiększa wydajność bez zmiany programu montażowego.
Redukcja kosztów o 15 % wynika z uwolnienia operatora od zadania podawania oraz z mniejszej liczby braków soczewek powstałych przy ręcznym przenoszeniu — w tym zarysowań i upuszczonych elementów, które nigdy nie trafiają do statystyki zatorów, ale trafiają do kosztu materiału. Na linii oświetleniowej pracującej w kilku zmianach oszczędność narasta po obu stronach, dlatego tego typu automatyzacja zwraca się zwykle w mniej niż rok.

Odbiór w projektach podawania jest wydarzeniem mierzonym, a nie obietnicą, i przebiega tak samo dla każdego typu soczewek, z którym pracujemy. Klient przysyła 500–800 soczewek każdego typu; oprzyrządowanie powstaje, a podajnik pracuje z tymi elementami przez 48 godzin.
Próba kończy się raportem z danymi amplitudy i cykli w szeregach czasowych, zestawieniem przyczyn odrzutów według kategorii, kontrolą mikroskopową krawędzi soczewek po podaniu oraz nagraniem przebiegu próby. Zmierzona prędkość podawania, jakość orientacji i odrzuty są zapisywane w metryce maszyny, a kontrola jakości w 120 punktach obejmuje montaż i część elektryczną przed pakowaniem.
U tego klienta zastosowano tę samą procedurę, dlatego opublikowane wyniki można podać jako rezultaty projektu, a nie jako argumenty sprzedażowe: pracę bez zatorów, szybsze podawanie i niższy koszt zaobserwowano na soczewkach klienta, w jego własnej rodzinie produktów.
Jeśli analizujesz podobny projekt, najpierw poproś o strukturę raportu burn-in — dostawca, który nie potrafi opisać, jak udowodni działanie na Twoich soczewkach przed wysyłką, będzie tym, którego parametry będą kwestionowane po instalacji.
Co jest mierzone przed wysyłką podajnika tej klasy i gdzie zapisuje się każdy wynik.
| Pozycja | Jak to jest weryfikowane | Zapisywane w |
|---|---|---|
| Wydajność podawania | Mierzone czasy cykli na kanał na soczewkach klienta | Raport burn-in i metryka maszyny |
| Wskaźnik odrzuceń | Zliczone odrzuty z kategoriami przyczyn w 48-godzinnej próbie | Raport burn-in |
| Jakość orientacji | Kontrola mikroskopowa krawędzi soczewek po podaniu | Raport burn-in |
| Praca bez zatorów | Nieplanowane przestoje spowodowane podawaniem, rejestrowane w całej próbie | Raport burn-in |
| Liczba soczewek w próbce | 500–800 soczewek każdego typu dostarczonych przez klienta | Protokół badania próbki |
| Stabilność amplitudy | Dane amplitudy w szeregach czasowych w całym zakresie napełnienia | Raport burn-in |
| Jakość montażu | Kontrola jakości w 120 punktach przed pakowaniem | Zapis kontroli jakości |
| Przywołanie profilu | Zapisane nastawy przywołane i potwierdzone dla każdego typu soczewek | Dokumentacja maszyny |
PolecanePodajnik soczewek JHIMS DPS-2Wielokanałowy podajnik wibracyjny soczewek – 0,5–1 s na soczewkę, odrzuty poniżej 0,5 %, przywoływanie profili z PLC.Zobacz produkt → UzupełnieniaAutomat montażowy Yamaha YSM10Kompaktowy modułowy automat montażowy o dużej prędkości – 46 000 CPH, 96 podajników, e-Vision + Side View.Zobacz produkt →
 Drukarka pasty lutowniczej JHIMS L5Automatyczna drukarka szablonowa do montażu powierzchniowego – dokładność ±0,025 mm i druk wyrównywany wizyjnie dla linii montażu powierzchniowego.Zobacz produkt →
 PowiązaneJHIMS S630 3D SPITrójwymiarowa inspekcja pasty lutowniczej – weryfikuje jakość wydruku przed lutowaniem rozpływowym.Zobacz produkt →
 PowiązanePiec rozpływowy JHIMS R10Bezołowiowe lutowanie rozpływowe gorącym powietrzem dla linii montażu powierzchniowego – 20 stref grzewczych, szczyt do 300 °C.Zobacz produkt →
 PowiązaneWkrętarka JHIMS ZM500Zautomatyzowane wkręcanie i wykręcanie śrub w montażu elektroniki.Zobacz produkt →FAQ podajnika wibracyjnego soczewek DPS-240 pytań i odpowiedzi z praktyki o DPS-2: prędkość, kanały, soczewki, przezbrojenie i integracja.Przeczytaj artykuł →DPS-2 — przegląd podajnika wibracyjnego do soczewekJak DPS-2 niezawodnie podaje soczewki optyczne do automatów montażowych.Przeczytaj artykuł →
 Ręczne czy automatyczne podawanie soczewek w montażu powierzchniowymPorównanie ręcznego montażu z automatycznym podawaniem soczewek w produkcji o dużej różnorodności.Przeczytaj artykuł →
 Studium przypadku podajnika soczewek: oświetlenie LED w RosjiWibracyjny podajnik soczewek automatyzujący montaż soczewek u rosyjskiego producenta oświetlenia LED.Przeczytaj artykuł →
 Studium przypadku podajnika soczewek: Hanwha SM481 w DongguanPodajnik soczewek na zamówienie dla producenta LED z Dongguan na linii Hanwha.Przeczytaj artykuł →
 Analiza ROI podajnika soczewek JHIMSAnaliza okresu zwrotu: automatyczne podawanie soczewek a montaż ręczny.Przeczytaj artykuł →
Prześlij próbki soczewek na bezpłatną 48-godzinną próbę podajnika wibracyjnego do soczewek — sprawdzimy wydajność i wskaźnik zatorów na Twojej linii. Odpowiadamy w ciągu 12 godzin roboczych (pon.–sob., 09:00–23:00 czasu standardowego Chin, UTC+8).















