Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Çalışma Saatleri
Pazartesi – Cuma: 07:00–19:00
Hafta sonu: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Çalışma Saatleri
Pazartesi – Cuma: 07:00–19:00
Hafta sonu: 10:00–17:00

Vietnam'da Toyota denetimli lens besleme vaka çalışması: LED lens montajı için özel DPS-2 feeder; sıkışmalar giderildi, besleme daha hızlı ve Samsung SLM120S hattında maliyet daha düşük.
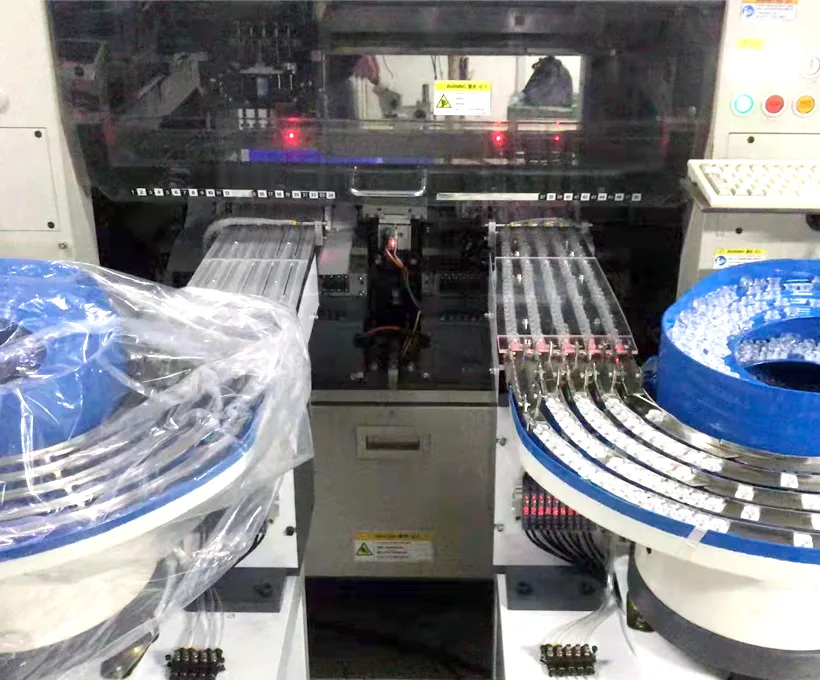
Bir Vietnamlı LED aydınlatma üreticisi, Samsung SLM120S hattındaki lens sıkışmasını özel tasarım JHIMS DPS-2 lens titreşimli besleyici ile ortadan kaldırdı — portföydeki tüm lensleri kapsayan tek besleyici, daha hızlı besleme ve maliyet düşüşü.
Özet: müşteri kim, neyi monte ediyor ve yatırımı ne tetikledi.
LED lens montajı, elektronik üretimindeki en zorlu besleme işlerinden biridir. Lensler optik olarak şeffaf ve genellikle incedir; bu yüzden çizilme riski olmadan sert kalıplara bastırılamazlar. Dış hat genellikle düz bir daire değil, üç ayaklı veya dört açılı bir geometridir; dolayısıyla yönlendirme tek eksen yerine iki eksende önemlidir.
Bir aydınlatma ürün ailesinde lens de hızla değişir; bu nedenle besleme adımı mekanik tadilat gerektirmeden birkaç parçayı desteklemek zorundadır. Buna bir aydınlatma hattının hacim gereksinimi — günde on binlerce lens — eklendiğinde, elle toplama müşterinin ortadan kaldırmak istediği darboğaz hâline gelir.
Bir Vietnamlı LED aydınlatma üreticisi, lens montaj sürecindeki verimsizliklerle mücadele ediyordu. JHIMS lens titreşimli besleyici kurulmadan önce lens sıkışması üretim akışını kesintiye uğratıyor, yavaş besleme hızları çıktıyı sınırlıyor ve ekipman portföydeki çoklu lens tiplerine uyum sağlayamıyordu.
LED aydınlatma ürün hatları çeşitlendikçe üretici, tüm lens yelpazesini güvenilir şekilde işleyebilen bir lens titreşimli besleyiciye ihtiyaç duydu — sıkışma olmadan ve her lens tipi için ayrı düzenek kurulmadan.
Eski yöntemin maliyeti yalnızca hız değildi. Her sıkışma dizgi makinesini durduruyor ve hat yeniden başlamadan önce elle giderilmesi gerekiyordu; bu da bir operatörün tüm vardiya boyunca fiilen besleyiciyi izlemeye ayrılması anlamına geliyordu. Yavaş besleme, çıktıyı montaj sürecinin kaldırabileceğinin altına düşürüyordu.
Her lens boyutu ve şekli kendi düzeneğini gerektirdiğinden lens değişimi, titreşim ve kalıpları yeniden ayarlamak için hattın durdurulması anlamına geliyordu. Bu üç belirti — duruşlar, çıktı tavanı ve kaybedilen değişim süresi — çoğu lens besleme projesinde görülen aynı üç belirtidir.


Üç zorluğun her birinin adlandırmaya değer bir mühendislik nedeni vardır, çünkü çözüm bu nedenden doğar. Dairesel kasede sıkışma genellikle iki lensin aynı anda aynı kanal konumu için yarışmasından kaynaklanır; bu da parça hızı kase yüküyle değiştiğinde ortaya çıkar.
Yavaş besleme aynı sorunun diğer yüzüdür: sıkışmayı önlemek için genlik düşürüldüğünde saatlik üretim de düşer; bu nedenle hat en hızlı güvenli hızda değil, en az duruşun olduğu ayarda çalışır. Çoklu lens uyumsuzluğu bir kalıp sorunudur — kanal genişliği, ayırıcı (escapement) geometrisi ve sensör konumu lens tipine özgüdür.
Bildirilen üç zorluğun mühendislik nedeni ve bu projede kullanılan tasarım yanıtı eşleştirilmiştir.
| Bildirilen zorluk | Mühendislik nedeni | Tasarım yanıtı |
|---|---|---|
| Lens sıkışması | Parça hızı kase yüküne göre değişir; lensler aynı kanal konumu için yarışır | Çift frekanslı tahrikler: kase yükü emer, lineer kanal sunumu sabit tutar |
| Sürekli operatör müdahalesi | Hat yeniden başlamadan önce sıkışmaların elle giderilmesi gerekiyordu | Sıkışmasız transfer yalnızca belirtiyi değil, müdahaleyi de ortadan kaldırır |
| Yavaş besleme hızları | Sıkışmayı önlemek için genlik düşürüldüğünden saatlik üretim hat kapasitesinin altında kaldı | Bağımsız hizalama kanalı, ayırıcıda tam hıza izin verir |
| Çoklu lens boyutları | Kanal genişliği, ayırıcı ve algılama lens tipine özgüdür | Portföyün tamamını kapsayan özel güzergâhlar ve tekerlek kolları |
| Çoklu lens şekilleri | Üç ayaklı ve dört açılı dış hatlar iki eksende yönlendirme gerektirir | Yönlendirme kalıbı müşterinin kendi parçalarında doğrulandı |
| Lens tipi başına düzenek | Her değişimde titreşim ve kalıpların elle yeniden ayarlanması | Saklanan kontrolör ayarları lens tipine göre çağrılır |
| Mevcut hat ile entegrasyon | Besleyici mevcut Samsung SLM120S dizgi kafasına ve nozula uygun olmalıydı | Bağımsız kontrol panosu, dizgi kafasına özel montaj braketi, makinede tadilat yok |

Dört gereksinim projenin kabul kriterleri hâline geldi; bu yüzden bunları dilek olarak değil, ölçülebilir koşullar olarak yeniden ifade etmek gerekir. Sıkışmasız çalışma, burn-in testi boyunca beslemeden kaynaklanan plansız duruş olmaması; daha yüksek hız ise hat çıktısını artık sınırlamayan bir besleme hızı olarak yorumlandı.
Tek besleyici esnekliği, kalıp değiştirmeden müşterinin tüm lens tipleri arasında kanıtlanmış geçiş anlamına geliyordu; makine uyumluluğu ise müşterinin kendi nozulu kullanılarak mevcut Samsung SLM120S dizgi kafasıyla fiziksel ve elektriksel entegrasyonu ifade ediyordu. Gereksinimleri bu şekilde yazmak, makine sevk edilmeden önce neyin kanıtlandığı konusunda iki tarafın da anlaşmasını sağlar.
JHIMS, ileri titreşim teknolojisinden yararlanarak müşterinin Samsung SLM120S dizgi makinesi için özel tasarım lens titreşimli besleyici geliştirdi:
Sıkışma ile hız arasındaki ödünleşimi ortadan kaldıran mimari, tek tahrik yerine iki tahriktir. Dairesel kanal düşük frekans bandında çalışır — bu kurulumda 50–60 Hz aralığında ayarlanmıştır — ve tek görevi lensleri kase içinde dolaştırıp kanala kaldırmaktır; sunumu değiştirmeden daha sert veya daha yumuşak sürülebildiği için kase yük değişimlerini emer.
Lineer kanal daha yüksek frekansta çalışır ve sunum geometrisini sabit tutar; böylece kase dolu da olsa neredeyse boş da olsa lens hızı ayırıcıda aynı kalır. Özel güzergâhlar ve tekerlek kolları müşterinin lens boyutlarına göre tasarlandı; kanal genişliği ve ayırıcı, portföydeki en küçük parçaya göre ayarlanıp yukarı doğru doğrulandı.


| Kalem | Model | Adet |
|---|---|---|
| Lens titreşimli besleyici (özel tasarım) | JHIMS DPS-2 platformu | 1 |
| Dizgi makinesi entegrasyonu | Samsung SLM120S (mevcut) | 1 |
Yayımlanmış vaka kaydından: Samsung SLM120S hattı için tasarlanmış özel lens titreşimli besleyici. JHIMS satış kayıtları ayrıca Mart 2018'de 2 adet DPS-2 lens titreşimli besleyicinin teslim edildiğini gösteriyor.
| Özellik | Ayrıntılar |
|---|---|
| Lens Çap Aralığı | 3mm – 25mm |
| Lens Tipleri | İç/dış üç ayaklı, dört açılı yansımalı lensler |
| Ray Sayısı | Standart 2 disk kanal, 10 adede kadar genişletilebilir; 2 lineer kanal |
| Transfer Hızı | Lens başına 0.5–1 saniye (tek kanal) |
| Ret Oranı | %0.5 altında |
| Titreşim kontrolü | Çift frekanslı titreşim (50–60 Hz) |
| PLC ve HMI | Mitsubishi FX5U + 7 inç Weintek HMI (50 profil) |
| Güç Kaynağı | 220V AC, 50–60Hz, tek faz, 0.55 KVA |
Ekipman listesi bilinçli olarak kısa tutulmuştur; çünkü projenin değeri uzun bir malzeme listesinde değil, kalıp ve kontrol işçiliğindedir. DPS-2 platformundaki bir adet özel tasarım lens titreşimli besleyici, müşterinin mevcut Samsung SLM120S dizgi makinesine entegre edildi; yayımlanmış satış kaydı, Mart 2018'de bu hesap için iki DPS-2 besleyicinin teslim edildiğini gösteriyor.
Besleyici kendi kontrol panosuna sahip bağımsız bir ünite olduğundan dizgi makinesinde hiçbir değişiklik yapılması gerekmedi: montaj braketi dizgi kafasını izler, toplama platformu nozul hareketine göre ayarlanır ve lens reçetesi besleyicinin PLC belleğinde tutulur — böylece hat daha sonra yeniden yapılandırılırsa kurulum geri alınabilir kalır.
Bu üç aşama, projeyi uzatmak için değil sonucu tekrarlanabilir kılmak için vardır. Süreç analizi hata biçimlerini haritalar — lenslerin nerede çarpıştığını, nerede döndüğünü, operatörün daha önce nereye müdahale ettiğini — ve aparat tasarım tanımını üretir.
Özel mühendislik bu tanımı kase geometrisine, tekerlek kollarına, yollara ve kontrolör ayarlarına dönüştürür; hepsi stoktan alınan numune parçalarla değil, müşterinin kendi lensleriyle doğrulanır. Kurulum ardından besleyiciyi makinenin yanına konumlandırır, hat arayüzünü bağlar ve sunum yüksekliğini üretim nozulu ile doğrular; sonrasında ayarlar bir profil olarak saklanır, böylece ileride yapılacak bir lens değişimi yeniden ayar çalışması değil profil geri çağırma işlemi olur.


JHIMS lens titreşimli besleyicinin LED lensleri bir dizgi makinesine nasıl beslediğini izleyin. Feeder videosunun tamamını YouTube üzerinde izleyin.

Videoyu izlerken üç noktaya bakmaya değer, çünkü proje aslında bunlarla ilgiliydi. Birincisi kasedeki lensler: ray girişinde kuyruk oluşmadan sürekli dolaşmaları gerekir; bu, kendi yüküyle kavga etmeyen bir besleyicinin görsel imzasıdır.
İkincisi, lineer raydaki lensler ayırma noktasına zaten yönlendirilmiş olarak ulaşmalıdır; böylece nozul eğik bir lensi düzeltmek yerine düz ve ortalanmış bir lense denk gelir. Üçüncüsü, alma ritmi: dolu bir kase ile neredeyse boş bir kase arasında lens aralığının gözle görülür biçimde değişmesi, tek frekanslı bir besleyicinin gösterdiği ve bu kurulumun ortadan kaldırdığı kaymadır.
Lens titreşimli besleyici için yayımlanan JHIMS vaka kaydında bildirilenler:
Yayımlanan üç sonuç birbiriyle bağlantılıdır ve birlikte okunduğunda geri ödemeyi açıklar. Sıkışmanın ortadan kalkması plansız duruşları kaldırır, bu da makinenin kullanılabilir süresini geri kazandırır; besleme hızındaki artış ise dizgi programı değişmeden üretimi yükseltir.
Maliyetteki azalma, operatörün besleme görevinden çıkarılmasından ve elle tutmadan kaynaklanan lens hurdasının azalmasından gelir — sıkışma sayımında hiç görünmeyen ama malzeme maliyetinde görünen çizikler ve düşen parçalar dahil. Birkaç vardiya çalışan bir aydınlatma hattında tasarruf her iki tarafta birikir; bu tür bir otomasyonun genellikle bir yıldan kısa sürede kendini geri ödemesinin nedeni budur.

Besleme projelerinde kabul bir söz değil, ölçülen bir olaydır ve sıra, ele aldığımız her lens tipi için aynıdır. Müşteri her tipten 500–800 lens gönderir; aparat üretilir ve besleyici bu parçalarla 48 saat çalıştırılır.
Çalıştırma; zaman serisi genlik ve çevrim verilerini, ret nedenlerinin kategori bazında dökümünü, besleme sonrası lens kenarlarının mikroskopla incelenmesini ve çalıştırma videosunu içeren bir rapor üretir. Ölçülen besleme hızı, yönlendirme kalitesi ve ret oranı makine doğum sertifikasına kaydedilir; paketlemeden önce montaj ve elektrik işlerini kapsayan 120 maddelik kalite kontrolü yapılır.
Bu müşteri için de aynı sıra uygulandı; yayımlanan sonuçların satış iddiası değil proje çıktısı olarak ifade edilebilmesinin nedeni budur: sıkışmasız davranış, daha hızlı besleme ve düşen maliyet, müşterinin kendi lenslerinde ve kendi ürün ailesinde gözlendi.
Benzer bir projeyi değerlendiriyorsanız önce burn-in raporunun yapısını isteyin — performansı sevkiyattan önce kendi lenslerinizde nasıl kanıtlayacağını anlatamayan bir tedarikçi, performansı kurulumdan sonra tartışılacak bir tedarikçidir.
Bu sınıftaki bir besleyici sevk edilmeden önce ne ölçülür ve her sonuç nereye kaydedilir.
| Kalem | Nasıl doğrulanır | Kaydedildiği yer |
|---|---|---|
| Besleme hızı | Müşterinin lensleriyle kanal başına zamanlanmış çevrimler | Burn-in raporu ve makine doğum sertifikası |
| Ret oranı | 48 saatlik çalıştırmada neden kategorileriyle sayılan retler | Burn-in raporu |
| Yönlendirme kalitesi | Besleme sonrası lens kenarlarının mikroskopla incelenmesi | Burn-in raporu |
| Sıkışmasız çalışma | Beslemeden kaynaklanan ve çalıştırma boyunca kaydedilen plansız duruşlar | Burn-in raporu |
| Lens numune miktarı | Müşteri tarafından sağlanan, tip başına 500–800 lens | Numune test kaydı |
| Genlik kararlılığı | Dolum aralığı boyunca zaman serisi genlik verileri | Burn-in raporu |
| Montaj kalitesi | Paketlemeden önce 120 maddelik kalite kontrolü | Kalite kontrol kaydı |
| Profil geri çağırma | Saklanan ayarların lens tipi başına geri çağrılması ve doğrulanması | Makine dokümantasyonu |
Öne çıkanJHIMS DPS-2 Lens BesleyiciÇok kanallı lens titreşimli besleyici – lens başına 0.5–1s, %0.5'in altında ret, PLC profil geri çağırma.Ürünü görüntüle → İlgili ÜrünYamaha YSM10 Dizgi MakinesiYüksek hızlı kompakt modüler dizgi makinesi – 46,000 CPH, 96 besleyici, e-Vision + Side View.Ürünü görüntüle →
 JHIMS L5 Krem Lehim Baskı MakinesiOtomatik SMT stencil baskı makinesi – SMT hattı için görüntü hizalı baskıyla ±0.025mm hassasiyet.Ürünü görüntüle →
 İlgiliJHIMS S630 3D SPI3D lehim pastası denetimi – reflow öncesi baskı kalitesini doğrular.Ürünü görüntüle →
 İlgiliJHIMS R10 Reflow FırınıSMT hatları için kurşunsuz sıcak hava reflow lehimleme – 20 ısıtma bölgesi, 300°C tepe sıcaklığa kadar.Ürünü görüntüle →
 İlgiliJHIMS ZM500 Vidalama MakinesiElektronik montajı için otomatik vida sıkma ve sökme.Ürünü görüntüle →DPS-2 Lens Titreşimli Besleyici SSSDPS-2 hakkında 40 gerçek soru ve cevap: hız, kanallar, lensler, ürün değişimi ve entegrasyon.Makaleyi oku →DPS-2 Lens Titreşimli Besleyici Genel BakışDPS-2 optik lensleri dizgi makinelerine nasıl güvenilir biçimde besler.Makaleyi oku →
 Manuel ve Otomatik SMT Lens BeslemeYüksek karışımlı üretimde manuel yerleştirme ile otomatik lens beslemeyi karşılaştırın.Makaleyi oku →
 Lens Besleyici Vaka Çalışması: LED Aydınlatma RusyaRus bir LED aydınlatma üreticisi için lens montajını otomatikleştiren lens titreşimli feeder.Makaleyi oku →
 Lens Besleyici Vaka Çalışması: Hanwha SM481 DongguanDongguan'daki bir LED üreticisi için Hanwha hattında özel lens besleyici.Makaleyi oku →
 JHIMS Lens Besleyici ROI AnaliziOtomatik lens besleme ile manuel yerleştirmenin geri ödeme analizi.Makaleyi oku →
Lens numunelerinizi 48 saatlik ücretsiz lens titreşimli besleyici testi için gönderin — saatlik üretimi ve sıkışma oranını hattınızda doğrularız ve 12 iş saat içinde yanıt veririz (Pzt–Cmt, 09:00–23:00 Çin Standart Saati, UTC+8).















