ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.
ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.

กรณีศึกษาการป้อนเลนส์ที่ผ่านการตรวจประเมินมาตรฐาน Toyota ในเวียดนาม: ฟีดเดอร์ (Feeder) DPS-2 แบบสั่งทำสำหรับงานประกอบเลนส์ LED ช่วยขจัดปัญหาการติดขัด ป้อนเร็วขึ้น 30% และต้นทุนต่ำลง 15% บนสายการผลิต Samsung SLM120S
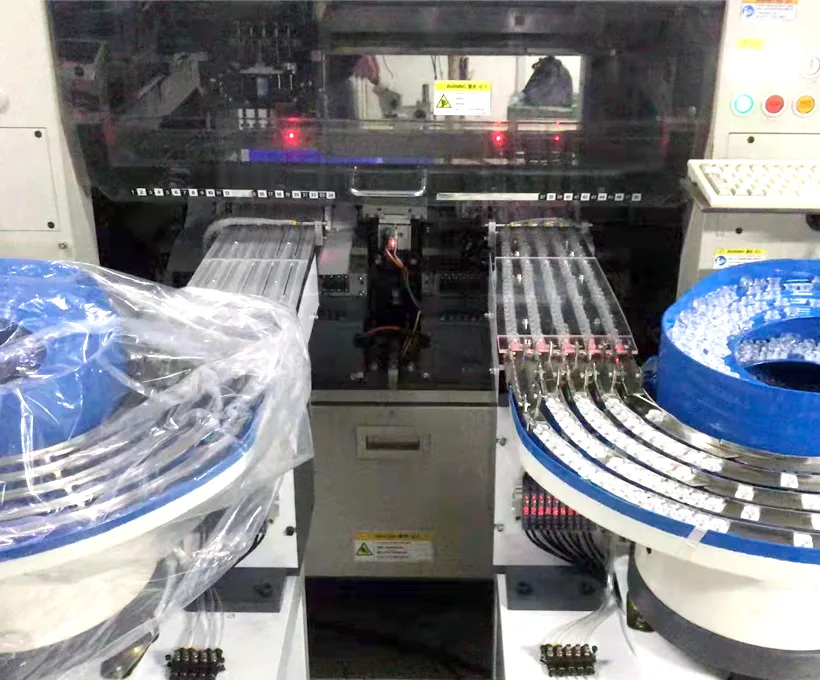
กรณีผู้ผลิตไฟส่องสว่าง LED ในเวียดนามที่ขจัดปัญหาเลนส์ติดขัดบนสายการผลิต Samsung SLM120S ด้วยฟีดเดอร์สั่นสำหรับเลนส์ DPS-2 ของ JHIMS ที่สั่งทำพิเศษ ฟีดเดอร์ตัวเดียวรองรับเลนส์ทุกรุ่นในสายผลิตภัณฑ์ ป้อนเร็วขึ้น 30% และลดต้นทุนได้ 15%
สรุปโดยย่อ: ลูกค้าคือใคร ประกอบอะไร และอะไรเป็นเหตุจูงใจในการลงทุน
การประกอบเลนส์ LED นับเป็นงานป้อนชิ้นงานที่ยากงานหนึ่งในการผลิตอิเล็กทรอนิกส์ เลนส์มีความใสและมักบาง จึงไม่สามารถดันชนกับเครื่องมือแข็งได้โดยไม่เสี่ยงต่อการเกิดรอยขีดข่วน รูปร่างโดยรอบมักเป็นแบบสามขาหรือสี่มุม ไม่ใช่จานกลมเรียบ ทิศทางการวางจึงต้องควบคุมทั้งสองแกน ไม่ใช่แกนเดียว
ตระกูลสินค้าประเภทไฟส่องสว่างก็เปลี่ยนเลนส์บ่อยเช่นกัน ขั้นตอนการป้อนชิ้นส่วนจึงต้องรองรับได้หลายชนิดโดยไม่ต้องรื้อปรับเชิงกล เมื่อรวมกับความต้องการปริมาณของสายการผลิตไฟส่องสว่างที่ระดับหลักหมื่นเลนส์ต่อวัน การหยิบด้วยมือจึงกลายเป็นคอขวดที่ลูกค้าต้องการกำจัดตั้งแต่ต้น
ผู้ผลิตไฟ LED รายหนึ่งในเวียดนามประสบปัญหาความไม่มีประสิทธิภาพในกระบวนการประกอบเลนส์ ก่อนที่จะติดตั้งถาดสั่นป้อนเลนส์ของ JHIMS การติดขัดของเลนส์ทำให้การไหลของการผลิตหยุดชะงัก ความเร็วในการป้อนที่ช้าจำกัดกำลังการผลิต และเครื่องจักรไม่สามารถรองรับเลนส์หลายประเภทในกลุ่มสินค้าได้
เมื่อสายการผลิตไฟ LED มีความหลากหลายขึ้น ผู้ผลิตจึงต้องการฟีดเดอร์สั่นสำหรับเลนส์ที่รับเลนส์ได้ครบทุกรุ่นอย่างเชื่อถือได้ โดยไม่ติดขัดและไม่ต้องตั้งเครื่องแยกสำหรับเลนส์แต่ละชนิด
ต้นทุนของวิธีเดิมไม่ได้อยู่ที่ความเร็วเท่านั้น ทุกครั้งที่ติดขัด เครื่องหยิบวางชิ้นส่วน (Pick and Place) ต้องหยุด และต้องแก้ด้วยมือก่อนที่สายการผลิตจะเดินต่อได้ เท่ากับมีพนักงานหนึ่งคนถูกใช้งานเฝ้าฟีดเดอร์ตลอดทั้งกะ การป้อนที่ช้าทำให้ผลผลิตต่ำกว่าที่กระบวนการประกอบจะรองรับได้
เนื่องจากเลนส์แต่ละขนาดและแต่ละรูปทรงต้องใช้การตั้งค่าเฉพาะ การเปลี่ยนเลนส์จึงหมายถึงการหยุดไลน์เพื่อปรับการสั่นและอุปกรณ์จับยึดใหม่ อาการทั้งสามนี้ ได้แก่ การหยุดไลน์ เพดานกำลังการผลิตที่ไปต่อไม่ได้ และเวลาเปลี่ยนรุ่นที่สูญเสียไป เป็นอาการชุดเดียวกับที่พบในโครงการป้อนเลนส์ส่วนใหญ่


ความท้าทายทั้งสามข้อล้วนมีสาเหตุเชิงวิศวกรรมที่ควรระบุให้ชัด เพราะวิธีแก้ไขตามมาจากสาเหตุนั้น การติดขัดในถาดสั่นแบบวงกลมมักเกิดจากเลนส์สองชิ้นแย่งตำแหน่งรางเดียวกันในจังหวะเดียวกัน ซึ่งเกิดขึ้นเมื่อความเร็วของชิ้นส่วนเปลี่ยนไปตามปริมาณที่บรรจุอยู่ในถาด
การป้อนช้าเป็นปัญหาเดียวกันในอีกด้านหนึ่ง คือการลดแอมพลิจูดเพื่อเลี่ยงการติดขัดก็ลดกำลังการผลิตลงด้วย สายการผลิตจึงมักเดินที่ค่าซึ่งหยุดเครื่องน้อยที่สุด แทนที่จะเป็นความเร็วสูงสุดที่ปลอดภัย การใช้เลนส์ต่างขนาดร่วมกันไม่ใช่ปัญหาที่เครื่องมือ เพราะความกว้างราง เรขาคณิตของจุดส่งชิ้นงาน และตำแหน่งเซนเซอร์ ล้วนจำเพาะต่อเลนส์แต่ละขนาด
ความท้าทายสามข้อที่รายงานมา จับคู่กับสาเหตุเชิงวิศวกรรมและแนวทางออกแบบที่ใช้ในโครงการนี้
| ความท้าทายที่รายงานไว้ | สาเหตุเชิงวิศวกรรม | การตอบสนองด้านการออกแบบ |
|---|---|---|
| เลนส์ติดขัด | ความเร็วของชิ้นงานเปลี่ยนตามปริมาณที่อยู่ในถาดสั่น เลนส์แต่ละตัวจึงแย่งตำแหน่งเดียวกันบนราง | ตัวขับแบบสองความถี่: ถาดดูดซับภาระโหลด ส่วนรางเชิงเส้นรักษาท่าทางการป้อนชิ้นงาน |
| ต้องให้พนักงานเข้าแทรกตลอดเวลา | ต้องแก้การติดขัดด้วยมือก่อนที่สายการผลิตจะเริ่มเดินใหม่ได้ | การถ่ายทอดชิ้นงานที่ไม่ติดขัดช่วยขจัดการแทรกแซงของคน ไม่ใช่เพียงแก้ที่ปลายเหตุ |
| ความเร็วในการป้อนช้า | ต้องลดแอมพลิจูดเพื่อหลีกเลี่ยงการติดขัด กำลังการผลิตจึงวิ่งต่ำกว่าขีดความสามารถของสายการผลิต | รางจัดตำแหน่งแยกอิสระทำให้เดินความเร็วเต็มที่ที่จุดปล่อยชิ้นงาน |
| รองรับเลนส์หลายขนาด | ความกว้างราง เอสเคปเมนต์ และการตรวจจับ จำเพาะกับเลนส์แต่ละแบบ | เส้นทางและซี่ล้อแบบสั่งทำที่ครอบคลุมสินค้าทั้งพอร์ตโฟลิโอ |
| รูปทรงเลนส์หลากหลาย | โครงร่างแบบสามขาและสี่มุมต้องจัดทิศทางในสองแกน | อุปกรณ์จับยึดเพื่อจัดทิศทางที่ตรวจยืนยันกับชิ้นงานจริงของลูกค้า |
| การตั้งค่าแยกตามชนิดเลนส์ | ต้องปรับการสั่นและอุปกรณ์จับยึดด้วยมือใหม่ทุกครั้งที่เปลี่ยนรุ่น | เรียกค่าที่ตั้งไว้ในตัวควบคุมตามชนิดเลนส์ที่บันทึกไว้ |
| การเชื่อมต่อกับสายการผลิตที่มีอยู่ | ฟีดเดอร์ (Feeder) ต้องเข้ากับ Head และหัวดูด (Nozzle) ของ Samsung SLM120S ที่มีอยู่ | ตู้ควบคุมแยกอิสระ ขายึดเฉพาะหัว (Head) แต่ละรุ่น ไม่ต้องดัดแปลงเครื่อง |

ข้อกำหนดทั้งสี่ข้อกลายเป็นเกณฑ์การตรวจรับของโครงการ จึงควรเขียนซ้ำในรูปของเงื่อนไขที่วัดได้ ไม่ใช่ความคาดหวัง การทำงานโดยไม่ติดขัดถูกตีความว่าเป็นกรณีที่ไม่มีการหยุดเครื่องโดยไม่วางแผนซึ่งเกิดจากการป้อนชิ้นงานตลอดการทดสอบ Burn-in ส่วนความเร็วที่สูงขึ้นหมายถึงอัตราการป้อนที่ไม่จำกัดผลผลิตของสายการผลิตอีกต่อไป
ความยืดหยุ่นของฟีดเดอร์เครื่องเดียวหมายถึงการสลับระหว่างเลนส์ทุกชนิดของลูกค้าได้อย่างพิสูจน์แล้วโดยไม่ต้องเปลี่ยนอุปกรณ์จับยึด ส่วนความเข้ากันได้กับเครื่องหมายถึงการผสานทั้งทางกายภาพและทางไฟฟ้ากับ Head ของ Samsung SLM120S ที่มีอยู่เดิม โดยใช้หัวดูดของลูกค้าเอง การเขียนข้อกำหนดในลักษณะนี้ทำให้ทั้งสองฝ่ายเห็นตรงกันว่าอะไรได้รับการพิสูจน์แล้วก่อนเครื่องจะถูกจัดส่ง
JHIMS ออกแบบฟีดเดอร์สั่นสำหรับเลนส์แบบทำตามสั่งให้กับเครื่องวางชิ้นส่วน Samsung SLM120S ของลูกค้า โดยใช้เทคโนโลยีการสั่นขั้นสูง:
สถาปัตยกรรมที่ขจัดข้อแลกเปลี่ยนระหว่างการติดขัดกับความเร็วคือการใช้ตัวขับสองตัวแทนหนึ่งตัว ช่องทางวนทำงานในย่านความถี่ต่ำ — การติดตั้งชุดนี้ปรับจูนในช่วง 50–60 Hz — และมีหน้าที่เดียวคือพาเลนส์วนรอบถาดและยกขึ้นสู่ราง เพราะขับให้แรงขึ้นหรือเบาลงได้โดยไม่เปลี่ยนการนำเสนอชิ้นงาน ถาดจึงรองรับการเปลี่ยนแปลงของภาระได้เอง
รางป้อนแบบเส้นตรงทำงานที่ความถี่สูงกว่าและรักษารูปทรงการป้อนชิ้นงานให้คงที่ ความเร็วของเลนส์ที่กลไกปล่อยชิ้นงานจึงเท่าเดิมไม่ว่าถาดสั่นจะเต็มหรือใกล้หมด เส้นทางเดินชิ้นงานและซี่ล้อแบบสั่งทำถูกออกแบบตามขนาดเลนส์ของลูกค้า โดยตั้งความกว้างรางและกลไกปล่อยชิ้นงานให้เหมาะกับชิ้นงานที่เล็กที่สุดในกลุ่มผลิตภัณฑ์ แล้วตรวจยืนยันไล่ขึ้นไปจนถึงขนาดที่ใหญ่กว่า


| รายการ | รุ่น | จำนวน |
|---|---|---|
| ฟีดเดอร์แบบถาดสั่น (Vibratory Bowl Feeder) สำหรับเลนส์ (สั่งทำพิเศษ) | แพลตฟอร์ม JHIMS DPS-2 | 1 |
| การเชื่อมต่อกับเครื่องหยิบวางชิ้นส่วน (Pick and Place) | Samsung SLM120S (เครื่องที่มีอยู่เดิม) | 1 |
จากบันทึกกรณีศึกษาที่เผยแพร่: ฟีดเดอร์ (Feeder) เลนส์แบบสั่นสั่งทำพิเศษที่ออกแบบสำหรับสายการผลิต Samsung SLM120S ทั้งนี้ บันทึกการขายของ JHIMS ยังระบุว่ามีการส่งมอบฟีดเดอร์เลนส์แบบสั่น DPS-2 จำนวน 2 ชุดในเดือนมีนาคม 2018
| คุณสมบัติ | รายละเอียด |
|---|---|
| ช่วงเส้นผ่านศูนย์กลางเลนส์ | ขนาด 3mm – 25mm |
| ประเภทเลนส์ | เลนส์สะท้อนแสงแบบสามขาติดตั้งด้านใน/ด้านนอก และแบบสี่มุม |
| จำนวนราง | รางแบบจาน 2 รางเป็นมาตรฐาน ขยายได้ถึง 10 ราง; รางแบบเส้นตรง 2 ราง |
| ความเร็วในการลำเลียง | 0.5–1 วินาทีต่อเลนส์หนึ่งชิ้น (ช่องทางเดียว) |
| อัตราของเสีย | ต่ำกว่า 0.5% |
| การควบคุมการสั่นสะเทือน | การสั่นแบบสองความถี่ (50–60 Hz) |
| PLC และ HMI | Mitsubishi FX5U + HMI Weintek 7 นิ้ว (Profile ที่บันทึกไว้ 50 รายการ) |
| แหล่งจ่ายไฟ | 220V AC, 50–60Hz, เฟสเดียว, 0.55 KVA |
รายการอุปกรณ์สั้นโดยเจตนา เพราะคุณค่าของโครงการอยู่ที่งานเครื่องมือและงานควบคุม มากกว่าอยู่ที่รายการวัสดุที่ยาว ถาดสั่นป้อนเลนส์แบบสั่งทำหนึ่งชุดบนแพลตฟอร์ม DPS-2 ถูกผสานเข้ากับเครื่องวางชิ้นส่วน Samsung SLM120S ที่ลูกค้ามีอยู่แล้ว บันทึกการขายที่เผยแพร่ระบุว่ามีการส่งมอบฟีดเดอร์ (Feeder) DPS-2 สองชุดให้กับลูกค้ารายนี้ในเดือนมีนาคม 2018
เนื่องจากฟีดเดอร์ (Feeder) เป็นหน่วยแยกอิสระที่มีตู้ควบคุมของตัวเอง จึงไม่ต้องดัดแปลงสิ่งใดในเครื่องหยิบวางชิ้นส่วน (Pick and Place) เลย ขายึดจะยึดตามหัวติดตั้ง แท่นรับชิ้นงานถูกตั้งให้ตรงกับระยะเคลื่อนที่ของหัวดูด และ Recipe ของเลนส์เก็บอยู่ใน PLC ของฟีดเดอร์ การติดตั้งจึงถอดคืนได้หากภายหลังต้องปรับผังสายการผลิตใหม่
การแบ่งงานเป็นสามระยะมีขึ้นเพื่อให้ผลลัพธ์ทำซ้ำได้ ไม่ใช่เพื่อยืดเวลาโครงการ การวิเคราะห์กระบวนการจะระบุรูปแบบความล้มเหลว (failure mode) ว่าเลนส์ชนกันที่จุดใด หมุนผิดทิศที่จุดใด และจุดใดที่เคยต้องให้ผู้ปฏิบัติงานเข้าไปแทรกแซง แล้วสรุปออกมาเป็นข้อกำหนดของอุปกรณ์จับยึด
งานวิศวกรรมเฉพาะทางเปลี่ยนโจทย์นั้นให้เป็นรูปทรงถาด รัศมีล้อ เส้นทาง และการตั้งค่าคอนโทรลเลอร์ โดยพิสูจน์กับเลนส์ของลูกค้าเอง ไม่ใช่อะไหล่ตัวอย่างจากสต็อก จากนั้นการติดตั้งจะวางตำแหน่งฟีดเดอร์ที่เครื่อง เชื่อมต่ออินเทอร์เฟซสายการผลิต และตรวจสอบความสูงการนำเสนอชิ้นงานด้วยหัวดูดที่ใช้ผลิตจริง หลังจากนั้นการตั้งค่าจะถูกบันทึกเป็นโปรไฟล์ (Profile) ดังนั้นเมื่อเปลี่ยนเลนส์ในภายหลังจึงเป็นการเรียกใช้ค่าที่บันทึกไว้ ไม่ใช่การปรับแต่งใหม่


ชมฟีดเดอร์เลนส์แบบสั่นของ JHIMS ป้อนเลนส์ LED เข้าเครื่องหยิบวางชิ้นส่วน (Pick and Place) ชมวิดีโอฟีดเดอร์ (Feeder) ฉบับเต็มบน YouTube.

เมื่อดูวิดีโอ มีสามจุดที่ควรสังเกต เพราะเป็นสิ่งที่โครงการนี้ทำขึ้นมาจริง ๆ จุดแรกคือเลนส์ในถาดสั่น ควรไหลเวียนอย่างต่อเนื่องโดยไม่เกิดการต่อคิวที่ปากทางราง ซึ่งเป็นสัญญาณทางภาพของ ฟีดเดอร์ (Feeder) ที่ไม่ได้ฝืนกับภาระของตัวเอง
ประการที่สอง เลนส์บนรางเส้นตรงควรมาถึงกลไกปล่อยชิ้นงานโดยจัดทิศทางมาแล้ว เพื่อให้หัวดูดพบเลนส์ที่วางราบและอยู่กึ่งกลาง แทนที่จะต้องแก้ทิศที่เอียงอยู่ ประการที่สาม จังหวะการหยิบ การเปลี่ยนระยะห่างของเลนส์ที่เห็นได้ชัดระหว่างถาดเต็มกับถาดที่ใกล้ว่าง คือการเลื่อนที่ฟีดเดอร์ความถี่เดียวมักแสดงออกมา และการติดตั้งครั้งนี้กำจัดมันไปแล้ว
ตามที่รายงานไว้ในบันทึกกรณีศึกษาที่เผยแพร่ของ JHIMS สำหรับฟีดเดอร์สั่นป้อนเลนส์:
ผลลัพธ์ทั้งสามข้อที่เผยแพร่มีความเชื่อมโยงกัน และเมื่ออ่านประกอบกันจะอธิบายระยะเวลาคืนทุนได้ การขจัดการติดขัดช่วยลดการหยุดเครื่องโดยไม่ได้วางแผน ซึ่งคืนเวลาที่เครื่องสามารถเดินได้กลับมา ส่วนอัตราการป้อนที่เพิ่มขึ้น 30% ช่วยเพิ่มผลผลิตโดยไม่ต้องแก้โปรแกรมการวางชิ้นส่วน
การลดต้นทุน 15% มาจากการตัดผู้ปฏิบัติงานออกจากงานป้อนชิ้นงาน และจากการลดเศษเลนส์ที่เกิดจากการหยิบจับด้วยมือ — รวมถึงรอยขีดข่วนและชิ้นงานที่ตกหล่น ซึ่งไม่เคยปรากฏในสถิติการติดขัดแต่กลับปรากฏในต้นทุนวัสดุ สำหรับสายการผลิตงานให้แสงที่เดินหลายกะ ส่วนที่ประหยัดได้จะสะสมทั้งสองทาง จึงเป็นเหตุผลว่าระบบอัตโนมัติแบบนี้มักคืนทุนภายในเวลาไม่ถึงหนึ่งปี

การตรวจรับในโครงการป้อนชิ้นงานเป็นเหตุการณ์ที่วัดผลได้ ไม่ใช่คำสัญญา และขั้นตอนจะเหมือนกันกับเลนส์ทุกชนิดที่เรารับงาน ลูกค้าส่งเลนส์ชนิดละ 500–800 ชิ้น จากนั้นเราสร้างอุปกรณ์จับยึดและเดินเครื่องฟีดเดอร์ (Feeder) กับชิ้นส่วนชุดนั้นเป็นเวลา 48 ชั่วโมง
การทดสอบแต่ละรอบจะออกรายงานที่ประกอบด้วยข้อมูลอนุกรมเวลาของแอมพลิจูดและข้อมูลรอบการทำงาน การแยกสาเหตุของของเสียตามหมวดหมู่ ผลการตรวจขอบเลนส์ด้วยกล้องจุลทรรศน์หลังการป้อน และวิดีโอของการทดสอบ อัตราการป้อน คุณภาพการจัดทิศทาง และอัตราของเสียที่วัดได้จะถูกบันทึกไว้ในใบรับรองประจำเครื่อง และการตรวจคุณภาพ 120 จุดครอบคลุมงานประกอบและงานระบบไฟฟ้าก่อนการบรรจุ
สำหรับลูกค้ารายนี้ใช้ลำดับขั้นตอนเดียวกัน ซึ่งเป็นเหตุให้ผลลัพธ์ที่เผยแพร่สามารถระบุเป็นผลของโครงการได้ ไม่ใช่คำโฆษณา: การทำงานที่ไม่ติดขัด การป้อนชิ้นส่วนที่เร็วขึ้น และต้นทุนที่ลดลง เกิดขึ้นกับเลนส์ของลูกค้าเองในกลุ่มผลิตภัณฑ์ของลูกค้าเอง
หากท่านกำลังพิจารณาโครงการลักษณะเดียวกัน ควรขอดูโครงสร้างรายงาน Burn-in ก่อน ผู้ขายที่ไม่สามารถอธิบายได้ว่าจะพิสูจน์สมรรถนะบนเลนส์ของท่านก่อนส่งมอบอย่างไร คือผู้ขายที่สมรรถนะของเครื่องจะกลายเป็นเรื่องต้องเถียงกันหลังการติดตั้งแทน
สิ่งที่วัดก่อนส่งมอบฟีดเดอร์ (Feeder) ระดับนี้ และบันทึกผลแต่ละรายการไว้ที่ใด
| รายการ | วิธีการตรวจสอบ | บันทึกไว้ใน |
|---|---|---|
| อัตราการป้อน | การจับเวลารอบต่อช่องด้วยเลนส์ของลูกค้า | รายงาน Burn-in และใบเกิดประจำเครื่อง (Birth Certificate) |
| อัตราของเสีย | นับของเสียแยกตามหมวดหมู่สาเหตุตลอดการเดินเครื่อง 48 ชั่วโมง | รายงาน Burn-in |
| คุณภาพของการจัดทิศทาง | ตรวจขอบเลนส์ด้วยกล้องจุลทรรศน์หลังการป้อน | รายงาน Burn-in |
| การทำงานโดยไม่ติดขัด | การหยุดเครื่องโดยไม่ได้วางแผนซึ่งเกิดจากการป้อนชิ้นงาน บันทึกไว้ตลอดการเดินเครื่อง | รายงาน Burn-in |
| จำนวนตัวอย่างเลนส์ | เลนส์ 500–800 ชิ้นต่อชนิดที่ลูกค้าจัดหาเอง | บันทึกผลการทดสอบตัวอย่าง |
| ความเสถียรของแอมพลิจูด | ข้อมูลแอมพลิจูดแบบอนุกรมเวลาตลอดช่วงการเติม | รายงาน Burn-in |
| คุณภาพการประกอบ | การตรวจสอบคุณภาพ 120 จุดก่อนบรรจุ | บันทึก QC |
| เรียกคืน Profile | เรียกค่าที่บันทึกไว้และยืนยันซ้ำตามชนิดเลนส์แต่ละแบบ | เอกสารประกอบเครื่องจักร |
สินค้าแนะนำฟีดเดอร์ (Feeder) สำหรับเลนส์ JHIMS DPS-2ฟีดเดอร์ (Feeder) เลนส์แบบสั่นหลายช่องสัญญาณ – 0.5–1 วินาทีต่อเลนส์ ของเสียต่ำกว่า 0.5% เรียกคืน Profile จาก PLCดูสินค้า → อุปกรณ์เสริมMounter Yamaha YSM10 (เครื่องหยิบวางชิ้นส่วน)Mounter แบบโมดูลาร์ขนาดกะทัดรัดความเร็วสูง – 46,000 CPH, ฟีดเดอร์ 96 ตัว, e-Vision + Side Viewดูสินค้า →
 เครื่องพิมพ์ครีมบัดกรี (Solder Paste Printer) JHIMS L5เครื่องพิมพ์ครีมบัดกรีแบบสเตนซิล (Stencil) SMT อัตโนมัติ – ความแม่นยำ ±0.025mm พร้อมการพิมพ์ที่จัดตำแหน่งด้วยระบบวิชันซิสเต็มสำหรับสายการผลิต SMTดูสินค้า →
 ที่เกี่ยวข้องJHIMS S630 3D SPI (เครื่องตรวจสอบครีมบัดกรี)การตรวจครีมบัดกรีแบบ 3D – ตรวจสอบคุณภาพการพิมพ์ก่อนเข้าเตาอบรีโฟลว์ (Reflow Oven)ดูสินค้า →
 ที่เกี่ยวข้องเตาอบรีโฟลว์ (Reflow Oven) JHIMS R10การบัดกรีแบบรีโฟลว์ด้วยลมร้อนไร้สารตะกั่วสำหรับสายการผลิต SMT — 20 โซนทำความร้อน อุณหภูมิสูงสุดถึง 300°Cดูสินค้า →
 ที่เกี่ยวข้องเครื่องขันสกรู JHIMS ZM500การขันและคลายสกรูอัตโนมัติสำหรับงานประกอบชิ้นงานอิเล็กทรอนิกส์ดูสินค้า →คำถามที่พบบ่อย (FAQ) — DPS-2 Lens Vibratory Feeder (ฟีดเดอร์แบบสั่นสำหรับเลนส์)คำถาม-คำตอบจริง 40 ข้อเกี่ยวกับ DPS-2: ความเร็ว จำนวนช่อง เลนส์ การเปลี่ยนรุ่น และการเชื่อมต่อระบบอ่านบทความ →ภาพรวมฟีดเดอร์ป้อนเลนส์แบบถาดสั่น DPS-2วิธีที่ DPS-2 ป้อนเลนส์ออปติกให้เครื่องหยิบวางชิ้นส่วน (Pick and Place) ได้อย่างน่าเชื่อถืออ่านบทความ →
 การป้อนเลนส์ SMT ด้วยมือ เทียบกับการป้อนอัตโนมัติเปรียบเทียบการวางเลนส์ด้วยมือ vs. การป้อนเลนส์อัตโนมัติ สำหรับการผลิตหลายรุ่นอ่านบทความ →
 กรณีศึกษา: ฟีดเดอร์เลนส์สำหรับไฟ LED ในรัสเซียเครื่องป้อนเลนส์แบบถาดสั่น (Vibratory Bowl Feeder) ที่ทำให้การประกอบเลนส์เป็นอัตโนมัติ ให้กับผู้ผลิตไฟ LED รายหนึ่งในรัสเซียอ่านบทความ →
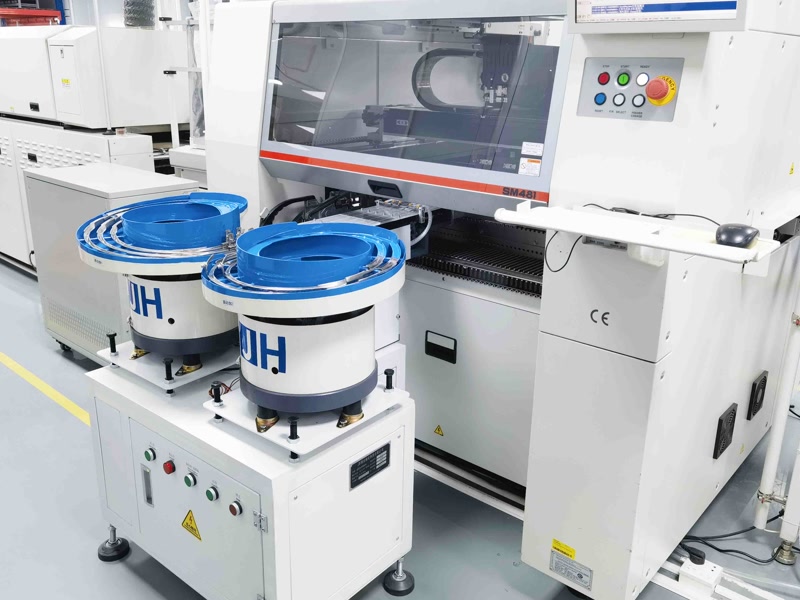 กรณีศึกษาฟีดเดอร์เลนส์ (Lens Feeder): Hanwha SM481 เมืองตงก่วนฟีดเดอร์ (Feeder) เลนส์สั่งทำพิเศษสำหรับผู้ผลิต LED รายหนึ่งในเมืองตงก่วน สายการผลิต Hanwhaอ่านบทความ →
 การวิเคราะห์ ROI ของฟีดเดอร์เลนส์ JHIMSการวิเคราะห์ระยะเวลาคืนทุนระหว่างการป้อนเลนส์อัตโนมัติกับการวางด้วยมืออ่านบทความ →
ส่งตัวอย่างเลนส์ของท่านมาเพื่อทดสอบถาดสั่นป้อนเลนส์ฟรี 48 ชั่วโมง — เราจะตรวจวัดกำลังการผลิตและอัตราการติดขัดบนไลน์ของท่าน และตอบกลับภายใน 12 ชั่วโมงทำการ (จ.–ส. 09:00–23:00 ตามเวลามาตรฐานจีน UTC+8)















