Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h
Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h

Étude de cas au Vietnam sur l’alimentation de lentilles auditée par Toyota : un alimentateur DPS-2 sur mesure pour l’assemblage de lentilles LED — bourrages supprimés, alimentation 30 % plus rapide et coût inférieur de 15 % sur une ligne Samsung SLM120S.
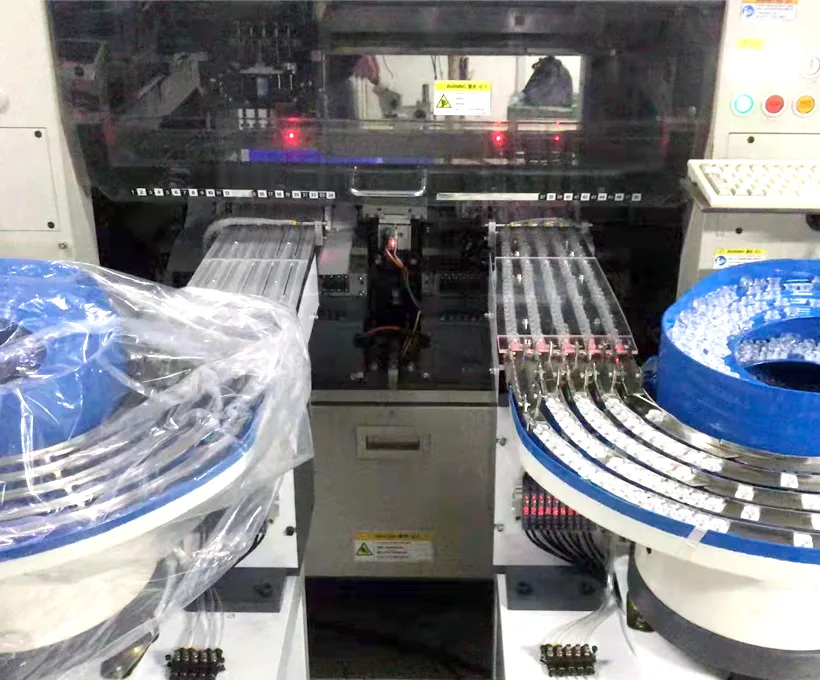
Comment un fabricant vietnamien d'éclairage LED a éliminé les bourrages de lentilles sur sa ligne Samsung SLM120S grâce à un alimentateur vibrant de lentilles DPS-2 JHIMS sur mesure — un seul alimentateur pour toutes les lentilles du catalogue, une alimentation 30 % plus rapide et 15 % de coûts en moins.
En bref : qui est le client, ce qu'il assemble et ce qui a motivé l'investissement.
L'assemblage des lentilles LED est l'une des tâches d'alimentation les plus difficiles de la fabrication électronique. Les lentilles sont optiquement transparentes et souvent fines : elles ne peuvent pas être poussées contre un outillage dur sans risquer des rayures ; leur contour est généralement une géométrie à trois pieds ou à quatre angles plutôt qu'un simple disque, si bien que l'orientation compte sur deux axes et non sur un seul.
Une famille de produits d'éclairage change aussi de lentille rapidement : l'alimentation doit donc accepter plusieurs références sans reconstruction mécanique. Ajoutez l'exigence de volume d'une ligne d'éclairage — des dizaines de milliers de lentilles par jour — et la préhension manuelle devient le goulot d'étranglement que le client voulait précisément supprimer.
Un fabricant vietnamien d’éclairage LED était confronté à des inefficacités dans son processus d’assemblage de lentilles. Avant l’installation de l’alimentateur vibrant de lentilles JHIMS, les bourrages de lentilles perturbaient le flux de production, la lenteur de l’alimentation limitait la production et l’équipement ne pouvait pas traiter les multiples types de lentilles du catalogue.
Avec la diversification de ses gammes d'éclairage LED, le fabricant avait besoin d'un alimentateur vibrant de lentilles capable de traiter toute sa gamme de façon fiable — sans bourrages et sans réglages séparés pour chaque type de lentille.
Le coût de l'ancienne méthode n'était pas seulement la vitesse. Chaque bourrage arrêtait la machine de placement CMS et devait être dégagé à la main avant que la ligne puisse redémarrer, ce qui mobilisait de fait un opérateur à surveiller l'alimentateur pendant tout un poste. L'alimentation lente réduisait la production en dessous de ce que le processus d'assemblage pouvait absorber.
Chaque taille et forme de lentille exigeant son propre réglage, un changement de lentille impliquait d'arrêter la ligne pour réajuster la vibration et l'outillage. Ces trois symptômes — arrêts, plafond de production et temps de changement de série perdu — sont les trois mêmes que l'on retrouve dans la plupart des projets d'alimentation de lentilles.


Chacun des trois problèmes a une cause technique qu'il vaut la peine de nommer, car la solution en découle. Les bourrages dans un bol circulaire proviennent généralement de deux lentilles se disputant la même position de piste au même instant, ce qui se produit lorsque la vitesse des pièces varie avec le remplissage du bol.
L'alimentation lente est le même problème vu de l'autre côté : réduire l'amplitude pour éviter les bourrages réduit aussi la cadence, si bien que la ligne tourne au réglage qui génère le moins d'arrêts plutôt qu'à la vitesse sûre la plus élevée. L'incompatibilité multi-lentilles est un problème d'outillage — largeur de piste, géométrie du séparateur et position du capteur sont spécifiques à chaque lentille.
Les trois difficultés signalées, mises en regard de leur cause technique et de la réponse de conception retenue dans ce projet.
| Difficulté signalée | Cause technique | Réponse de conception |
|---|---|---|
| Blocage de l'objectif | La vitesse des pièces varie selon la charge du bol ; les lentilles se disputent la même position sur la piste | Entraînements bi-fréquence : le bol absorbe la charge, le canal linéaire assure la présentation |
| Intervention constante de l'opérateur | Les bourrages devaient être dégagés à la main avant de pouvoir redémarrer la ligne | Un transfert sans bourrage supprime l'intervention, pas seulement le symptôme |
| Vitesses d'alimentation lentes | Amplitude réduite pour éviter les bourrages, la cadence est restée sous la capacité de la ligne | Un canal d'alignement indépendant permet la pleine cadence à l'échappement |
| Plusieurs tailles de lentilles | Largeur de piste, échappement et détection sont spécifiques à chaque lentille | Des parcours personnalisés et des rayons couvrant toute la gamme |
| Formes de lentilles multiples | Les contours à trois pieds et à quatre angles exigent une orientation sur deux axes | Outillage d’orientation validé sur les propres pièces du client |
| Réglage par type de lentille | Réajustement manuel de la vibration et de l'outillage à chaque changement | Réglages du contrôleur enregistrés et rappelés par type de lentille |
| Intégration à la ligne existante | L'alimentateur devait s'adapter à une tête et une buse Samsung SLM120S existantes | Armoire de commande autonome, support de montage spécifique à la tête de pose, aucune modification de la machine |

Les quatre exigences sont devenues les critères de réception du projet : c'est pourquoi il vaut la peine de les reformuler comme des conditions mesurables plutôt que comme des souhaits. L'absence de bourrage a été interprétée comme l'absence d'arrêt non planifié imputable à l'alimentation sur toute la durée du déverminage ; la vitesse supérieure comme une cadence d'alimentation qui ne limitait plus la production de la ligne.
La souplesse d'un alimentateur unique signifiait un changement éprouvé entre tous les types de lentilles du client sans remplacer l'outillage, et la compatibilité machine signifiait l'intégration physique et électrique à la tête Samsung SLM120S existante, avec la buse du client. Rédiger ainsi les exigences permet aux deux parties de s'accorder sur ce qui a été démontré avant l'expédition de la machine.
JHIMS a conçu un alimentateur vibrant de lentilles sur mesure pour la machine de placement Samsung SLM120S du client, en s’appuyant sur une technologie de vibration avancée :
L'architecture qui supprime l'arbitrage entre bourrages et cadence repose sur deux motorisations au lieu d'une. Le canal circulaire fonctionne dans la bande basse fréquence — cette installation a été réglée dans la plage 50–60 Hz — et n'a qu'un rôle : déplacer les lentilles dans le bol et les amener sur la piste ; comme il peut être piloté plus fort ou plus doucement sans modifier la présentation, le bol absorbe les variations de charge.
Le canal linéaire fonctionne à une fréquence plus élevée et maintient la géométrie de présentation constante, de sorte que la vitesse des lentilles au niveau de l'échappement reste la même, que le bol soit plein ou presque vide. Les pistes sur mesure et les rayons de la roue ont été conçus autour des tailles de lentilles du client, la largeur de piste et l'échappement étant réglés pour la plus petite pièce du catalogue, puis validés vers le haut.


| Élément | Modèle | Qté |
|---|---|---|
| Alimentateur vibrant de lentilles (sur mesure) | Plateforme JHIMS DPS-2 | 1 |
| Intégration de la machine de placement CMS | Samsung SLM120S (existant) | 1 |
D’après le dossier de cas publié : un alimentateur vibrant de lentilles sur mesure conçu pour la ligne Samsung SLM120S. Les registres de ventes JHIMS montrent également 2 alimentateurs vibrants de lentilles DPS-2 livrés en mars 2018.
| Caractéristique | Détails |
|---|---|
| Plage de diamètres de lentilles | 3 mm – 25 mm |
| Types de lentilles | Lentilles à réflexion trois pieds internes/externes, quatre angles |
| Nombre de pistes | 2 pistes à disque en standard, extensibles à 10 ; 2 pistes linéaires |
| Vitesse de transfert | 0,5–1 seconde par lentille (canal unique) |
| Taux de rejet | Moins de 0,5 % |
| Contrôle des vibrations | Vibration à double fréquence (50–60 Hz) |
| PLC et HMI | Mitsubishi FX5U + IHM Weintek 7 pouces (50 profils) |
| Alimentation électrique | 220 V CA, 50–60 Hz, monophasé, 0,55 kVA |
La liste d'équipements est volontairement courte, car la valeur du projet réside dans le travail d'outillage et de contrôle plutôt que dans une longue nomenclature. Un alimentateur vibrant de lentilles sur mesure, sur la plateforme DPS-2, a été intégré à la machine de placement Samsung SLM120S déjà présente chez le client ; le dossier de vente publié mentionne deux alimentateurs DPS-2 livrés pour ce compte en mars 2018.
L'alimentateur étant une unité autonome dotée de sa propre armoire de commande, rien n'a eu à être modifié dans la machine de placement CMS : le support de montage suit la tête, la plateforme de prélèvement est réglée sur la course de la buse, et le programme de lentilles réside dans l'automate de l'alimentateur — l'installation reste donc réversible si la ligne est reconfigurée plus tard.
Les trois phases existent pour rendre le résultat reproductible, non pour allonger le projet. L'analyse du procédé cartographie les modes de défaillance — où les lentilles se heurtent, où elles pivotent, où l'opérateur intervenait auparavant — et aboutit au cahier des charges de l'outillage.
L'ingénierie sur mesure transforme ce cahier des charges en géométrie de bol, en rayons de roue, en parcours et en réglages de contrôleur, le tout validé sur les lentilles du client et non sur des pièces d'échantillonnage issues du stock. L'installation positionne ensuite l'alimentateur sur la machine, raccorde l'interface de ligne et vérifie la hauteur de présentation avec la buse de production ; les réglages sont alors enregistrés comme programme (recipe), de sorte qu'un changement de lentille ultérieur se fait par rappel et non par réglage complet.


Voyez l'alimentateur vibrant de lentilles JHIMS alimenter une machine de placement CMS en lentilles LED. Regardez la vidéo complète de l'alimentateur (feeder) sur YouTube.

En regardant la vidéo, trois points méritent votre attention car ils constituent le cœur réel du projet. D’abord, les lentilles dans le bol : elles doivent circuler en continu sans file d’attente à l’entrée de la piste, ce qui est la signature visuelle d’un alimentateur qui ne se bat pas contre sa propre charge.
Deuxièmement, les lentilles du rail linéaire doivent arriver à l'échappement déjà orientées, afin que la buse rencontre une lentille plate et centrée plutôt que de devoir corriger une lentille inclinée. Troisièmement, le rythme de saisie : une variation visible de l'espacement des lentilles entre un bol plein et un bol presque vide traduit la dérive d'un alimentateur monofréquence, dérive que cette installation a supprimée.
Consigné dans la fiche de référence JHIMS publiée pour l'alimentateur vibrant à lentilles :
Les trois résultats publiés sont liés, et leur lecture conjointe explique le retour sur investissement. Éliminer les bourrages supprime les arrêts non planifiés, ce qui restitue le temps disponible de la machine ; un gain de 30 % sur la vitesse d'alimentation augmente la production sans changer le programme de placement.
La réduction de coût de 15 % provient de la suppression d'un opérateur sur la tâche d'alimentation et de la diminution des rebuts de lentilles dus à la manipulation manuelle — rayures et pièces échappées comprises, qui n'apparaissent jamais dans un comptage de bourrages mais bien dans le coût matière. Pour une ligne d'éclairage fonctionnant en plusieurs équipes, l'économie s'accumule des deux côtés, et c'est pourquoi ce type d'automatisation est généralement amorti en moins d'un an.

La réception d'un projet d'alimentation est un événement mesuré, pas une promesse, et la séquence est identique pour chaque type de lentille traité. Le client envoie 500–800 lentilles de chaque type ; l'outillage est réalisé et l'alimentateur tourne 48 heures avec ces pièces.
La campagne produit un rapport comprenant les séries temporelles d'amplitude et de cycle, la répartition des causes de rejet par catégorie, l'inspection au microscope des bords de lentilles après alimentation et la vidéo de la campagne. Le débit d'alimentation, la qualité d'orientation et le taux de rejet mesurés sont consignés dans le certificat de naissance de la machine, et un contrôle qualité en 120 points couvre l'assemblage et le travail électrique avant emballage.
Pour ce client, la même séquence a été appliquée : c'est pourquoi les résultats publiés peuvent être présentés comme des résultats de projet et non comme des arguments commerciaux — absence de bourrage, alimentation plus rapide et coût réduit ont été constatés sur les lentilles du client, dans sa propre famille de produits.
Si vous évaluez un projet similaire, demandez d’abord la structure du rapport de déverminage — un fournisseur incapable de décrire comment il prouvera les performances sur vos lentilles avant expédition est un fournisseur dont les performances seront discutées après l’installation.
Ce qui est mesuré avant l’expédition d’un alimentateur de cette catégorie, et où chaque résultat est consigné.
| Élément | Mode de vérification | Enregistré dans |
|---|---|---|
| Vitesse d'avance | Cycles chronométrés par canal avec les lentilles du client | Rapport de déverminage et certificat de naissance de la machine |
| Taux de rejet | Rebuts comptés par catégorie de cause sur un fonctionnement de 48 heures | Rapport de déverminage |
| Qualité d'orientation | Inspection au microscope des bords de lentille après alimentation | Rapport de déverminage |
| Fonctionnement sans bourrage | Arrêts non planifiés imputables à l'alimentation, enregistrés sur toute la campagne | Rapport de déverminage |
| Quantité d'échantillons de lentilles | 500–800 lentilles par type fournies par le client | Fiche d'essai sur échantillon |
| Stabilité d'amplitude | Données d'amplitude en séries temporelles sur toute la plage de remplissage | Rapport de déverminage |
| Qualité d'assemblage | Contrôle qualité en 120 points avant emballage | Fiche de contrôle |
| Rappel de profil | Réglages enregistrés rappelés et confirmés pour chaque type de lentille | Documentation machine |
En vedetteAlimentateur de lentilles JHIMS DPS-2Alimentateur vibrant de lentilles multi-canaux – 0,5–1 s par lentille, moins de 0,5 % de rebut, rappel de programme (recipe) par automate (PLC).Voir le produit → ComplémentMachine de placement CMS Yamaha YSM10Machine de placement CMS modulaire compacte haute vitesse – 46 000 CPH, 96 alimentateurs, e-Vision + Side View.Voir le produit →
 Sérigraphieuse de pâte à braser JHIMS L5Sérigraphieuse SMT automatique – précision de ±0,025 mm avec impression alignée par vision pour la ligne CMS.Voir le produit →
 AssociésJHIMS S630 3D SPIInspection 3D de la pâte à braser – elle valide la qualité d'impression avant la refusion.Voir le produit →
 AssociésFour de refusion JHIMS R10Brasage par refusion à air chaud sans plomb pour lignes SMT – 20 zones de chauffe, jusqu’à 300 °C en pointe.Voir le produit →
 AssociésMachine de vissage JHIMS ZM500Vissage et dévissage automatisés pour l'assemblage électronique.Voir le produit →FAQ de l'alimentateur vibrant de lentilles DPS-240 questions-réponses issues du terrain sur le DPS-2 : vitesse, canaux, lentilles, changement de série et intégration.Lire l'article →Présentation de l'alimentateur de lentilles vibrant DPS-2Comment le DPS-2 alimente de façon fiable les machines de placement en lentilles optiques.Lire l'article →
 Alimentation manuelle et automatique des lentilles CMSComparez la pose manuelle et l'alimentation automatique en lentilles pour la production à forte mixité.Lire l'article →
 Étude de cas alimentateur de lentilles : éclairage LED en RussieAlimentateur vibrant de lentilles automatisant l’assemblage de lentilles chez un fabricant russe d’éclairage LED.Lire l'article →
 Étude de cas alimentateur de lentilles : Hanwha SM481 à DongguanAlimentateur de lentilles sur mesure pour un fabricant LED de Dongguan sur une ligne Hanwha.Lire l'article →
 Analyse du ROI de l'alimentateur de lentilles JHIMSAnalyse du retour sur investissement entre alimentation automatique des lentilles et placement manuel.Lire l'article →
Envoyez vos échantillons de lentilles pour un test gratuit de 48 heures sur alimentateur vibrant : nous validerons la cadence et le taux de bourrage sur votre ligne, et nous répondons sous 12 heures ouvrées (lun–sam, 09:00–23:00 heure de Chine, UTC+8).















