Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h
Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h

Estudo de caso de alimentação de lentes auditado pela Toyota, no Vietnã: um alimentador DPS-2 personalizado para montagem de lentes de LED — emperramentos eliminados, alimentação 30% mais rápida e custo 15% menor em uma linha Samsung SLM120S.
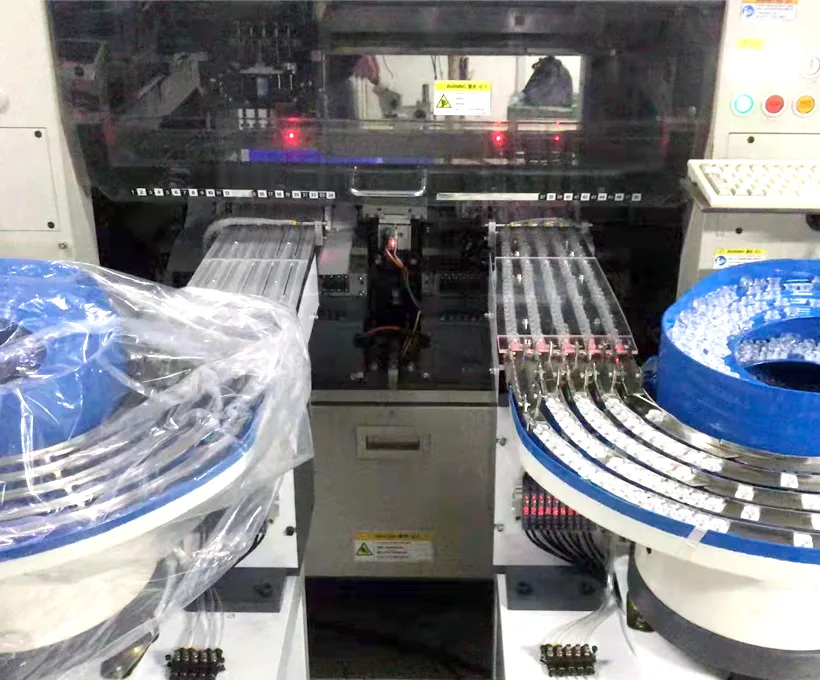
Como um fabricante vietnamita de iluminação LED eliminou o emperramento de lentes da sua linha Samsung SLM120S com um alimentador vibratório de lentes JHIMS DPS-2 personalizado — um alimentador cobrindo todas as lentes do portfólio, alimentação 30% mais rápida e redução de custo de 15%.
Em resumo: quem é o cliente, o que ele monta e o que motivou o investimento.
A montagem de lentes de LED é uma das tarefas de alimentação mais difíceis na fabricação eletrônica. As lentes são opticamente transparentes e muitas vezes finas, então não podem ser empurradas contra ferramental rígido sem risco de arranhões; o contorno costuma ter geometria de três pés ou quatro ângulos em vez de um disco simples, então a orientação importa em dois eixos, não em um.
Uma família de produtos de iluminação também troca de lente com frequência, então a etapa de alimentação precisa suportar várias peças sem reconstrução mecânica. Some-se a exigência de volume de uma linha de iluminação — dezenas de milhares de lentes por dia — e a alimentação manual se torna o gargalo que o cliente decidiu eliminar.
Um fabricante vietnamita de iluminação LED enfrentava ineficiências em seu processo de montagem de lentes. Antes da instalação do alimentador vibratório de lentes JHIMS, o emperramento de lentes interrompia o fluxo de produção, velocidades de alimentação baixas limitavam a saída e o equipamento não acomodava os vários tipos de lente do portfólio.
À medida que as linhas de produtos de iluminação LED se diversificaram, o fabricante precisou de um alimentador vibratório de lentes capaz de lidar com toda a sua faixa de lentes de forma confiável — sem emperramentos e sem setups separados para cada tipo de lente.
O custo do método antigo não era só a velocidade. Cada emperramento parava a insersora e precisava ser desobstruído manualmente antes que a linha pudesse reiniciar, o que significava um operador efetivamente dedicado a vigiar o alimentador por um turno inteiro. A alimentação lenta reduzia a saída abaixo do que o processo de montagem conseguia absorver.
Como cada tamanho e formato de lente exigia seu próprio setup, uma troca de lente significava parar a linha para reajustar vibração e ferramental. Esses três sintomas — paradas, teto de produção e tempo de troca perdido — são os mesmos três que aparecem na maioria dos projetos de alimentação de lentes.


Cada um dos três desafios tem uma causa de engenharia que vale nomear, porque a correção decorre dela. O emperramento em uma tigela circular geralmente vem de duas lentes disputando a mesma posição do trilho no mesmo instante, o que acontece quando a velocidade das peças varia com a carga da tigela.
A alimentação lenta é o mesmo problema pelo outro lado: reduzir a amplitude para evitar emperramentos também reduz a produtividade, então a linha opera no ajuste com menos paradas, e não na taxa segura mais rápida. A incompatibilidade entre múltiplas lentes é um problema de ferramental — largura do trilho, geometria do mecanismo de escape e posição do sensor são todos específicos de cada lente.
Os três desafios relatados, mapeados para sua causa de engenharia e para a resposta de projeto usada neste caso.
| Desafio relatado | Causa técnica | Resposta do projeto |
|---|---|---|
| Travamento de lentes | A velocidade da peça varia com a carga da tigela; as lentes disputam a mesma posição na pista | Acionamentos de dupla frequência: a tigela absorve a carga, o canal linear mantém a apresentação |
| Intervenção constante do operador | Os travamentos tinham de ser desobstruídos manualmente antes que a linha pudesse reiniciar | A transferência sem travamento elimina a intervenção, não apenas o sintoma |
| Velocidades de alimentação lentas | Amplitude reduzida para evitar travamentos, então a produção ficava abaixo da capacidade da linha | O canal de alinhamento independente permite velocidade total no mecanismo de escape |
| Vários tamanhos de lente | A largura da pista, o mecanismo de escape e a detecção são específicos de cada lente | Rotas personalizadas e raios de roda que cobrem todo o portfólio |
| Vários formatos de lente | Contornos de três pés e quatro ângulos exigem orientação em dois eixos | Gabaritos de orientação verificados nas próprias peças do cliente |
| Setup por tipo de lente | Reajuste manual da vibração e do ferramental a cada troca | Configurações armazenadas no controlador recuperadas por tipo de lente |
| Integração com a linha existente | O alimentador precisava se adequar ao cabeçote e ao bico existentes de uma Samsung SLM120S | Painel de controle autônomo, suporte de montagem específico para o cabeçote, sem modificação da máquina |

Os quatro requisitos se tornaram os critérios de aceitação do projeto, e é por isso que vale repeti-los como condições mensuráveis, e não como desejos. Operação sem emperramento foi interpretada como ausência de paradas não planejadas atribuíveis à alimentação ao longo do burn-in; maior velocidade, como uma taxa de alimentação que deixou de limitar a produção da linha.
A flexibilidade de um único alimentador significava troca comprovada entre todos os tipos de lente do cliente sem substituir ferramental, e a compatibilidade de máquina significava integração física e elétrica com o cabeçote Samsung SLM120S existente, usando o próprio bico do cliente. Escrever os requisitos dessa forma permite que ambos os lados concordem sobre o que foi demonstrado antes do embarque da máquina.
A JHIMS projetou um alimentador vibratório de lentes personalizado para a insersora Samsung SLM120S do cliente, com tecnologia avançada de vibração:
A arquitetura que elimina o trade-off entre emperramento e velocidade são dois acionamentos em vez de um. O canal circular opera na faixa de baixa frequência — esta instalação foi ajustada na faixa de 50–60 Hz — e sua única função é movimentar as lentes pela tigela e elevá-las até o trilho; como pode ser acionado com mais ou menos intensidade sem alterar a apresentação, a tigela absorve as variações de carga.
O canal linear opera em frequência mais alta e mantém a geometria de apresentação constante, de modo que a velocidade das lentes no mecanismo de escape permanece a mesma, esteja a tigela cheia ou quase vazia. Rotas e raios de roda personalizados foram projetados em torno dos tamanhos de lente do cliente, com largura de trilho e mecanismo de escape ajustados para a menor peça do portfólio e verificados, na sequência, para as peças maiores.


| Item | Modelo | Qtd |
|---|---|---|
| Alimentador vibratório de lentes (personalizado) | Plataforma JHIMS DPS-2 | 1 |
| Integração com insersora SMD | Samsung SLM120S (existente) | 1 |
Do registro publicado do caso: um alimentador vibratório de lentes personalizado, projetado para a linha Samsung SLM120S. Os registros de vendas da JHIMS também mostram 2 alimentadores vibratórios de lentes DPS-2 entregues em março de 2018.
| Recurso | Detalhes |
|---|---|
| Faixa de Diâmetro de Lentes | 3mm – 25mm |
| Tipos de Lente | Lentes de reflexão de quatro ângulos, com três pés internos/externos |
| Número de Trilhos | 2 trilhos de disco de série, expansível a 10; 2 trilhos lineares |
| Velocidade de Transferência | 0.5–1 segundo por lente (canal único) |
| Taxa de Rejeição | Abaixo de 0,5% |
| Controle de Vibração | Vibração de dupla frequência (50–60 Hz) |
| PLC e IHM | Mitsubishi FX5U + IHM Weintek de 7 polegadas (50 perfis) |
| Fonte de Alimentação | 220V AC, 50–60Hz, monofásico, 0.55 KVA |
A lista de equipamentos é intencionalmente curta, porque o valor do projeto está no trabalho de ferramental e controle, e não em uma longa lista de materiais. Um alimentador vibratório de lentes personalizado na plataforma DPS-2 foi integrado à insersora Samsung SLM120S existente do cliente; o registro de vendas publicado mostra dois alimentadores DPS-2 entregues para esta conta em março de 2018.
Como o alimentador é uma unidade autônoma com painel de controle próprio, nada na insersora precisou ser modificado: o suporte de montagem acompanha o cabeçote, a plataforma de coleta é ajustada ao curso do bico e a receita da lente fica no CLP do alimentador — assim, a instalação permanece reversível caso a linha seja reconfigurada depois.
As três fases existem para tornar o resultado repetível, e não para alongar o projeto. A análise de processo mapeia os modos de falha — onde as lentes colidem, onde giram, onde o operador costumava intervir — e produz o briefing de ferramental.
A engenharia personalizada transforma esse briefing em geometria da tigela, raios de roda, rotas e ajustes do controlador, tudo comprovado com as próprias lentes do cliente, e não com peças de amostra de estoque. A instalação então posiciona o alimentador junto à máquina, conecta a interface de linha e verifica a altura de apresentação com o bico de produção; depois disso, os ajustes são armazenados como um perfil, para que uma troca de lente posterior seja apenas um carregamento de perfil, e não um novo trabalho de ajuste.


Assista ao alimentador vibratório de lentes JHIMS alimentando lentes de LED em uma insersora SMD. Assista ao vídeo completo do alimentador no YouTube.

Ao assistir ao vídeo, três pontos merecem atenção, porque são o que o projeto realmente envolvia. Primeiro, as lentes na tigela: devem circular continuamente, sem fila se formando na entrada do trilho, o que é a assinatura visual de um alimentador que não está trabalhando contra a própria carga.
Segundo, as lentes no trilho linear devem chegar ao mecanismo de escape já orientadas, para que o bico encontre uma lente plana e centralizada, em vez de corrigir uma lente inclinada. Terceiro, o ritmo de coleta: uma variação visível no espaçamento das lentes entre uma tigela cheia e uma quase vazia é a deriva que um alimentador de frequência única apresenta e que esta instalação eliminou.
Relatado no registro de caso publicado da JHIMS para o alimentador vibratório de lentes:
Os três resultados publicados estão conectados, e lê-los em conjunto explica o retorno. Eliminar os emperramentos remove paradas não planejadas, o que restaura o tempo disponível da máquina; um aumento de 30% na velocidade de alimentação eleva a produção sem alterar o programa de montagem.
A redução de custo de 15% vem de retirar um operador da tarefa de alimentação e de reduzir o refugo de lentes causado pelo manuseio manual — incluindo arranhões e peças derrubadas que nunca aparecem na contagem de emperramentos, mas aparecem no custo de material. Em uma linha de iluminação que opera vários turnos, a economia se acumula dos dois lados, e é por isso que esse tipo de automação costuma se pagar em menos de um ano.

A aceitação em projetos de alimentação é um evento medido, não uma promessa, e a sequência é a mesma para cada tipo de lente que atendemos. O cliente envia 500–800 lentes de cada tipo; o ferramental é construído e o alimentador opera por 48 horas com essas peças.
O ensaio gera um relatório com dados de amplitude e ciclo em série temporal, uma discriminação das causas de rejeição por categoria, inspeção microscópica das bordas das lentes após a alimentação e vídeo do ensaio. Taxa de alimentação, qualidade de orientação e rejeição medidas são registradas no certificado de nascimento da máquina, e uma verificação de qualidade de 120 pontos cobre a montagem e a parte elétrica antes do empacotamento.
Para este cliente, aplicou-se a mesma sequência, e é por isso que os resultados publicados podem ser apresentados como desfechos do projeto, e não como promessas de vendas: comportamento sem emperramentos, alimentação mais rápida e custo reduzido foram observados nas próprias lentes do cliente, dentro da sua própria família de produtos.
Se você está avaliando um projeto semelhante, peça primeiro a estrutura do relatório de burn-in — um fornecedor que não consegue descrever como vai comprovar o desempenho nas suas lentes antes do embarque é um fornecedor cujo desempenho será discutido depois da instalação.
O que é medido antes do embarque de um alimentador desta classe, e onde cada resultado é registrado.
| Item | Como é verificado | Registrado em |
|---|---|---|
| Taxa de alimentação | Ciclos cronometrados por canal com as lentes do cliente | Relatório de burn-in e certidão de nascimento da máquina |
| Taxa de rejeição | Refugos contados por categoria de causa em uma rodada de 48 horas | Relatório de burn-in |
| Qualidade de orientação | Inspeção microscópica das bordas das lentes após a alimentação | Relatório de burn-in |
| Operação sem obstruções | Paradas não planejadas atribuíveis à alimentação, registradas ao longo da rodada | Relatório de burn-in |
| Quantidade de amostras de lentes | 500–800 lentes por tipo fornecidas pelo cliente | Registro de teste de amostras |
| Estabilidade de amplitude | Dados de amplitude em série temporal em toda a faixa de enchimento | Relatório de burn-in |
| Qualidade de montagem | Verificação de qualidade em 120 pontos antes da embalagem | Registro de CQ |
| Recuperação de perfil | Configurações armazenadas recuperadas e confirmadas por tipo de lente | Documentação da máquina |
DestaqueAlimentador de Lentes JHIMS DPS-2Alimentador vibratório multicanal de lentes – 0,5–1 s por lente, menos de 0,5% de rejeição, chamada de perfil por CLP.Ver produto → ComplementarInsersora Yamaha YSM10Insersora modular compacta de alta velocidade – 46,000 CPH, 96 alimentadores, e-Vision + Visão Lateral.Ver produto →
 Printer de Solda JHIMS L5Printer de solda SMT automático – precisão de ±0,025mm com impressão alinhada por visão para a linha SMT.Ver produto →
 RelacionadoJHIMS S630 3D SPIInspeção 3D de pasta de solda – verifica a qualidade da impressão antes da refusão.Ver produto →
 RelacionadoForno de Refusão JHIMS R10Soldagem por refusão com ar quente sem chumbo para linhas SMT – 20 zonas de aquecimento, pico de até 300°C.Ver produto →
 RelacionadoMáquina de Parafusamento JHIMS ZM500Parafusamento e desparafusamento automatizados para montagem eletrônica.Ver produto →FAQ do Alimentador Vibratório de Lentes DPS-240 perguntas e respostas reais sobre o DPS-2: velocidade, canais, lentes, troca e integração.Ler artigo →Visão Geral do Alimentador Vibratório de Lentes DPS-2Como o DPS-2 alimenta lentes ópticas para insersoras SMD de forma confiável.Ler artigo →
 Alimentação de Lentes SMT Manual vs AutomáticaCompare a colocação manual com a alimentação automática de lentes para produção de alta variedade.Ler artigo →
 Estudo de Caso do Alimentador de Lentes: Iluminação LED na RússiaAlimentador vibratório de lentes que automatiza a montagem de lentes de um fabricante russo de iluminação LED.Ler artigo →
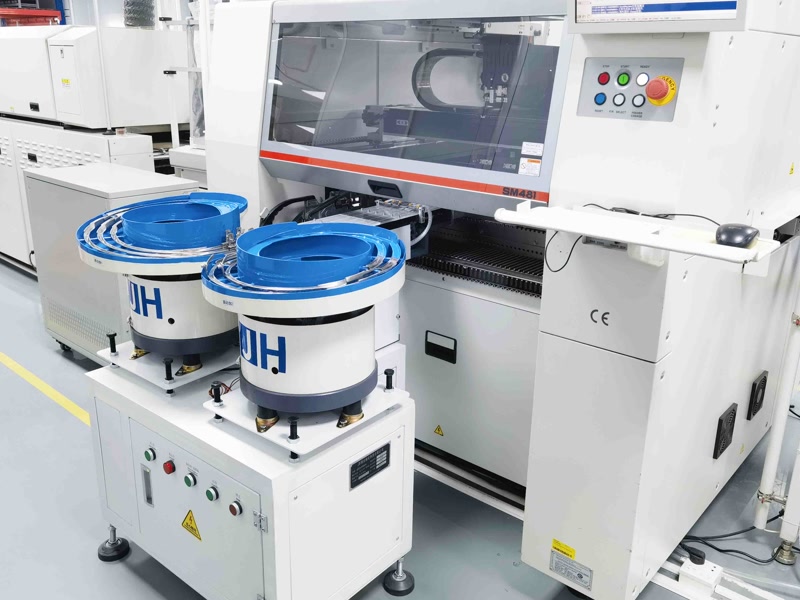 Estudo de Caso do Alimentador de Lentes: Hanwha SM481 em DongguanAlimentador de lentes personalizado para um fabricante de LED de Dongguan em uma linha Hanwha.Ler artigo →
 Análise de ROI do Alimentador de Lentes JHIMSAnálise de payback da alimentação automática de lentes versus colocação manual.Ler artigo →
Envie suas amostras de lentes para um teste gratuito de 48 horas no alimentador vibratório de lentes — validaremos a produtividade e a taxa de travamento na sua linha, e respondemos em até 12 horas úteis (seg–sáb, 09:00–23:00 Horário Padrão da China, UTC+8).















