Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00

Jak zakład podświetleń TV z 12 liniami przeszedł od ręcznego układania soczewek do 24 podajników DPS-2: odrzuty z 12 % do 0,3 %, wydajność z 900 do 3 420 UPH, OEE z 58 % do 81 %, zwrot nakładów w 7 miesięcy.

Jak zakład podświetleń TV z 12 liniami przeszedł od ręcznego układania soczewek do 24 podajników DPS-2: zmierzony stan wyjściowy, kryteria odbioru i zmiany KPI, które dały zwrot w 7 miesięcy.
To studium przypadku ROI podajnika soczewek dotyczy zakładu w Qingdao z 12 liniami podświetleń telewizorów. W skrócie:
Blok „W skrócie” traktuj jako zestaw ograniczeń projektu, a nie jako tło. Dwanaście linii montażu powierzchniowego pracujących 24/7 w szczycie sezonu oznacza, że podawanie zawodzi jako system: jedna słabsza linia głodzi te poniżej, a 30-minutowe przezbrojenie kosztuje ten czas dwunastokrotnie. Roczny wolumen telewizorów oznacza ciągły, duży popyt na soczewki — dlatego ręczne stanowisko stało się wąskim gardłem. Klient to duża marka elektroniki użytkowej utrzymana tu w poufności: nie publikujemy nazw firm ani osób, natomiast dane techniczne podajemy w pełnym zakresie.
Klient produkuje ponad 20 mln telewizorów rocznie. Jego fabryka w Qingdao obsługuje 12 linii montażu powierzchniowego do montażu modułów podświetlenia telewizorów, pracujących 24/7 w sezonie szczytowym. Soczewki podświetlania układano na listwy podświetlania ręcznie: operatorzy brali każdą soczewkę i pozycjonowali ją manualnie przed lutowaniem rozpływowym.
Ręczne podawanie soczewek to jeden z najbardziej pracochłonnych etapów produkcji modułów podświetlenia, a decyzja o podajniku soczewek stała się wąskim gardłem całej fabryki. Proces ręczny słabo się skalował: wraz ze wzrostem wolumenów i przejściem konstrukcji podświetleń na cieńsze i bardziej zróżnicowane geometrie soczewek stał się najsłabszym ogniwem linii. Ograniczał wydajność, dawał niestabilną jakość pozycjonowania i sprawiał, że obsada w szczycie sezonu była stałym problemem.
Przyczyną była geometria. Gdy listwy podświetlania stawały się cieńsze, a obrysy soczewek bardziej zróżnicowane, ręczne gniazdo, które sprawdzało się w poprzedniej generacji, coraz trudniej było trafić: soczewka jest mała, okno pozycjonowania wąskie, a operator ustawia ją na oko w tempie, jakiego linia wymaga przez całą zmianę. Przenoszenie między tacą a gniazdem dokłada zanieczyszczenia i błędną orientację jako osobne źródła wad, a odrzuty rosną wraz ze zmęczeniem — dlatego linię planowano wokół jej najgorszych godzin. Rozwiązaniem jest wyeliminowanie operatora z etapu orientowania.
Cztery problemy skłoniły klienta do automatyzacji podawania soczewek — wszystkie mierzalne, wszystkie kosztujące czas produkcji:
Każde wyzwanie ma mechanizm kosztowy, który warto nazwać, bo to te mechanizmy rozwiązanie musi przerwać. 12 % odrzutów to nie tylko złomowane soczewki: każdy odrzucony moduł niesie też ze sobą zużyty materiał, robociznę na wykrycie i poprawkę oraz zdolność kontroli. Wydajność podawania około 900 UPH oznacza, że automat montażowy czeka między cyklami, więc urządzenia poniżej pracują niedociążone, a kierownicy nadrabiają nadgodzinami, a nie mocą produkcyjną. Przezbrojenia trwające 30 minut na dwunastu liniach dokładają godziny produkcyjne, które nigdy nie pojawiają się w raporcie wad.
Zespół zakupowy klienta ustalił pięć mierzalnych wymagań, zanim zaczął oceniać jakiegokolwiek dostawcę podajników soczewek:
Pięć wymagań zapisano tak, aby każde dało się zmierzyć na działającej linii, a nie dyskutować o nim po fakcie: wydajność jako tempo podawania, które przestaje głodzić automaty montażowe; jakość jako odrzuty znacznie poniżej poziomu bazowego 12 % bez dodatkowej robocizny kontrolnej; elastyczność jako przezbrojenie między kilkoma geometriami soczewek; automatyzacja jako jeden operator na linię lub mniej; a pewność jako walidacja na soczewkach samego klienta przed wysyłką — co zamieniło projekt w procedurę odbioru, a nie w ćwiczenie ze specyfikacji.
Projekt odbierano na podstawie zmierzonych danych z linii, więc pierwszym zadaniem było rzetelne ustalenie poziomu bazowego. Zanim zainstalowano jakikolwiek podajnik, z systemów klienta zapisano cztery KPI: odrzuty 12 %, wydajność podawania około 900 UPH na linię, obsadę operatorami na poziomie ręcznym na linię oraz OEE 58 %. Zapisanie tych liczb przed startem projektu jest tym, co czyni późniejsze porównanie wiarygodnym — poziom bazowy odtworzony po fakcie zwykle przesuwa się w kierunku, którego wymaga dyskusja.
Drugi krok powiązał liczby z urządzeniami. Tempo podawania od 0,5 do 1 s na soczewkę na kanał odpowiada 3 600 do 7 200 UPH na kanał — wartość, którą konfiguracja musi osiągnąć na rzeczywistym zestawie soczewek; odrzuty poniżej 0,5 % to wynik jakościowy, który oprzyrządowanie musi uzyskać na tych samych soczewkach. Ponieważ burn-in trwał 48 godzin na soczewkach produkcyjnych klienta, wartości odbioru i wartości wysyłkowe pochodziły z tych samych części, a odbiór odbywał się na żywej produkcji z jednoczesnym pomiarem wszystkich czterech KPI.
Poziom bazowy zapisano przed instalacją i użyto go jako odniesienia przy odbiorze. Każdy wiersz poniżej wskazuje źródło liczby, dzięki czemu tę samą metodę można zastosować na innej linii.
| Pozycja bazowa | Wartość zapisana przed instalacją | Źródło pomiaru |
|---|---|---|
| Wskaźnik odrzuceń | 12 % z ręcznego układania soczewek | Rejestry jakości linii w zdefiniowanym punkcie zliczania |
| Wydajność podawania | Około 900 UPH na linię | Liczniki automatu montażowego z całej zmiany |
| Obsada operatorami | Ręczna obsada przy układaniu na każdej linii | Grafik zatrudnienia i plan obsady linii |
| OEE | 58% | Dane o wydajności linii i czasach przestoju |
| Czas przezbrojenia | 30 minut lub więcej na zmianę soczewki | Dziennik produkcyjny zdarzeń przezbrojenia |
| Skala wyposażenia | 24 urządzenia DPS-2, po 2 na linię, konfiguracja 4-kanałowa | Lista konfiguracji projektu |
| Podstawa walidacji | Soczewki produkcyjne klienta, 48-godzinny burn-in przed wysyłką | Raport z testów przedwysyłkowych |
| Okno odbioru | 30-dniowy odbiór na żywej produkcji | Klauzula odbioru w umowie |
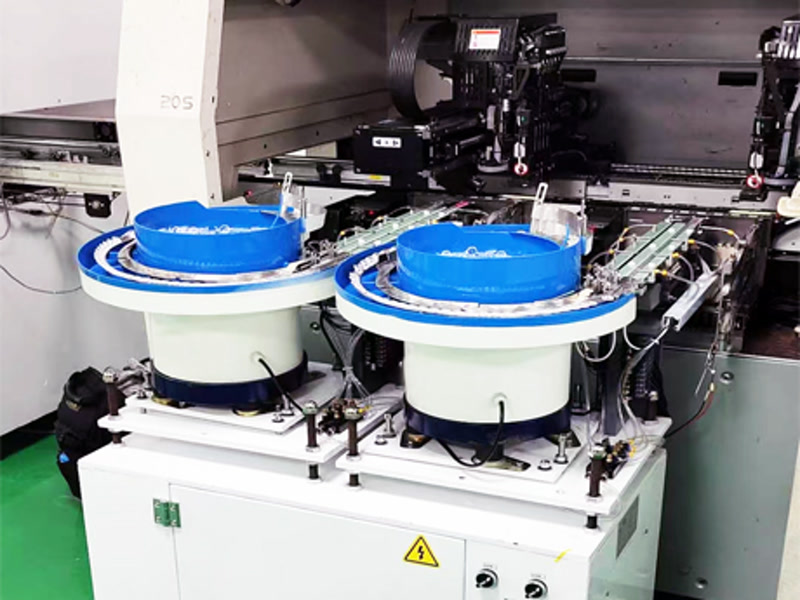
Wdrożenie JHIMS 24 wibracyjne podajniki soczewek DPS-2 (po 2 na linię) z indywidualnymi konfiguracjami 4-kanałowymi dopasowanymi do geometrii soczewek podświetlania klienta. Każde urządzenie podaje soczewki bezpośrednio do głowicy montażowej z szybkością 0,5–1 s na soczewkę przy odrzutach poniżej 0,5 %, dzięki opatentowanej technologii drgań dwuczęstotliwościowych.
Architektura dwuczęstotliwościowa rozdziela masowe podawanie obiegowe od precyzyjnego wyrównania liniowego — eliminując zakłócenia rezonansowe typowe dla podajników jednoczęstotliwościowych i utrzymując stabilną amplitudę przy zmianach obciążenia. Profile zapisane w PLC przechowywały kompletne parametry drgań: do 50 profili dla typów soczewek sprawiło, że przezbrojenie obywa się bez narzędzi i trwa poniżej 5 minut, a przywołanie profilu jest tak szybkie, że skraca przezbrojenie nawet o 80 %.
Przed wysyłką wszystkie 24 urządzenia przeszły 48-godzinny test burn-in w zakładzie JHIMS w Shenzhen, na rzeczywistych soczewkach produkcyjnych klienta — ta sama walidacja, którą JHIMS oferuje każdemu nabywcy w ramach bezpłatnego 48-godzinnego testu podawania próbek.
Pełna konfiguracja podawania wdrożona na linię:
| Pozycja | Konfiguracja |
|---|---|
| Urządzenia | Wibracyjny podajnik soczewek JHIMS DPS-2 (łącznie 24 urządzenia) |
| Wdrożenie | 2 urządzenia na linię × 12 linii montażu powierzchniowego |
| Konfiguracja kanałów | Indywidualna konfiguracja 4-kanałowa dla każdej geometrii soczewki |
| Wydajność podawania | 0,5–1 s na soczewkę — 3 600–7 200 UPH na kanał |
| Zakres soczewek | 3–25 mm — typy z trzema nóżkami wewnętrznymi/zewnętrznymi oraz refleksyjne czterokątne |
| Technologia drgań | Opatentowana dwuczęstotliwościowa (drgania obiegowe + bezpośrednie) |
| Sterowanie | W pełni automatyczny PLC z dotykowym panelem HMI, do 50 profili ustawień |
| Tolerancja pozycjonowania | ±1 mm (zależnie od kształtu soczewki i wymiarów kołka) |
| Walidacja przed wysyłką | 48-godzinny burn-in na rzeczywistych soczewkach klienta |
Dwa urządzenia na linię to decyzja o wydajności, a nie redundancja. Linia pracuje na mieszanym zestawie soczewek, a liczbę kanałów dobrano tak, by podajnik przewyższał zużycie soczewek przez automat montażowy, z zapasem na przezbrojenie i na wymianę oprzyrządowania jednego kanału. Cztery kanały w urządzeniu pomagają też przy harmonogramie o dużej różnorodności: jeden kanał może być wyłączony na wymianę oprzyrządowania, gdy pozostałe podają dalej, więc zmiana soczewki staje się sekwencją zmian torów, a nie zatrzymaniem linii. Tolerancję pozycjonowania ustalono na plus/minus 1 mm, zależnie od kształtu soczewki i wymiarów kołka.

Wdrożenie przebiegało w pięciu etapach zaprojektowanych tak, by usuwać ryzyko na każdym kroku — od walidacji próbek po pełną produkcję:
| Etap | Co się wydarzyło | Korzyść |
|---|---|---|
| 1. Walidacja próbek | Soczewki klienta przechodzą 48-godzinny test podawania; raportowane są zmierzone odrzuty i amplituda | Wydajność potwierdzona na własnym produkcie klienta, zanim podjęto jakiekolwiek zobowiązanie |
| 2. Inżynieria i burn-in | Zbudowano indywidualne konfiguracje 4-kanałowe; 48-godzinny burn-in w JHIMS Shenzhen na rzeczywistych soczewkach | Każde urządzenie zwalidowane przed wysyłką — bez niespodzianek przy uruchomieniu |
| 3. Instalacja i uruchomienie | 2 urządzenia na linię zainstalowane; wczytane presety profili PLC dla każdej geometrii soczewki; szkolenie operatorów | Linie szybko wracają do produkcji, gotowość do przezbrojeń od pierwszego dnia |
| 4. 30-dniowy odbiór | KPI zweryfikowane na bieżącej produkcji: braki, UPH, operatorzy, OEE | Odbiór kontraktowy oparty na zmierzonych wynikach |
| 5. Skalowanie i wsparcie | Wdrożenie na wszystkie 12 linii; reakcja poniżej 4 godzin i wysyłka części zamiennych poniżej 48 godzin | Ciągłe wsparcie przez 1-roczną gwarancję i po jej upływie |

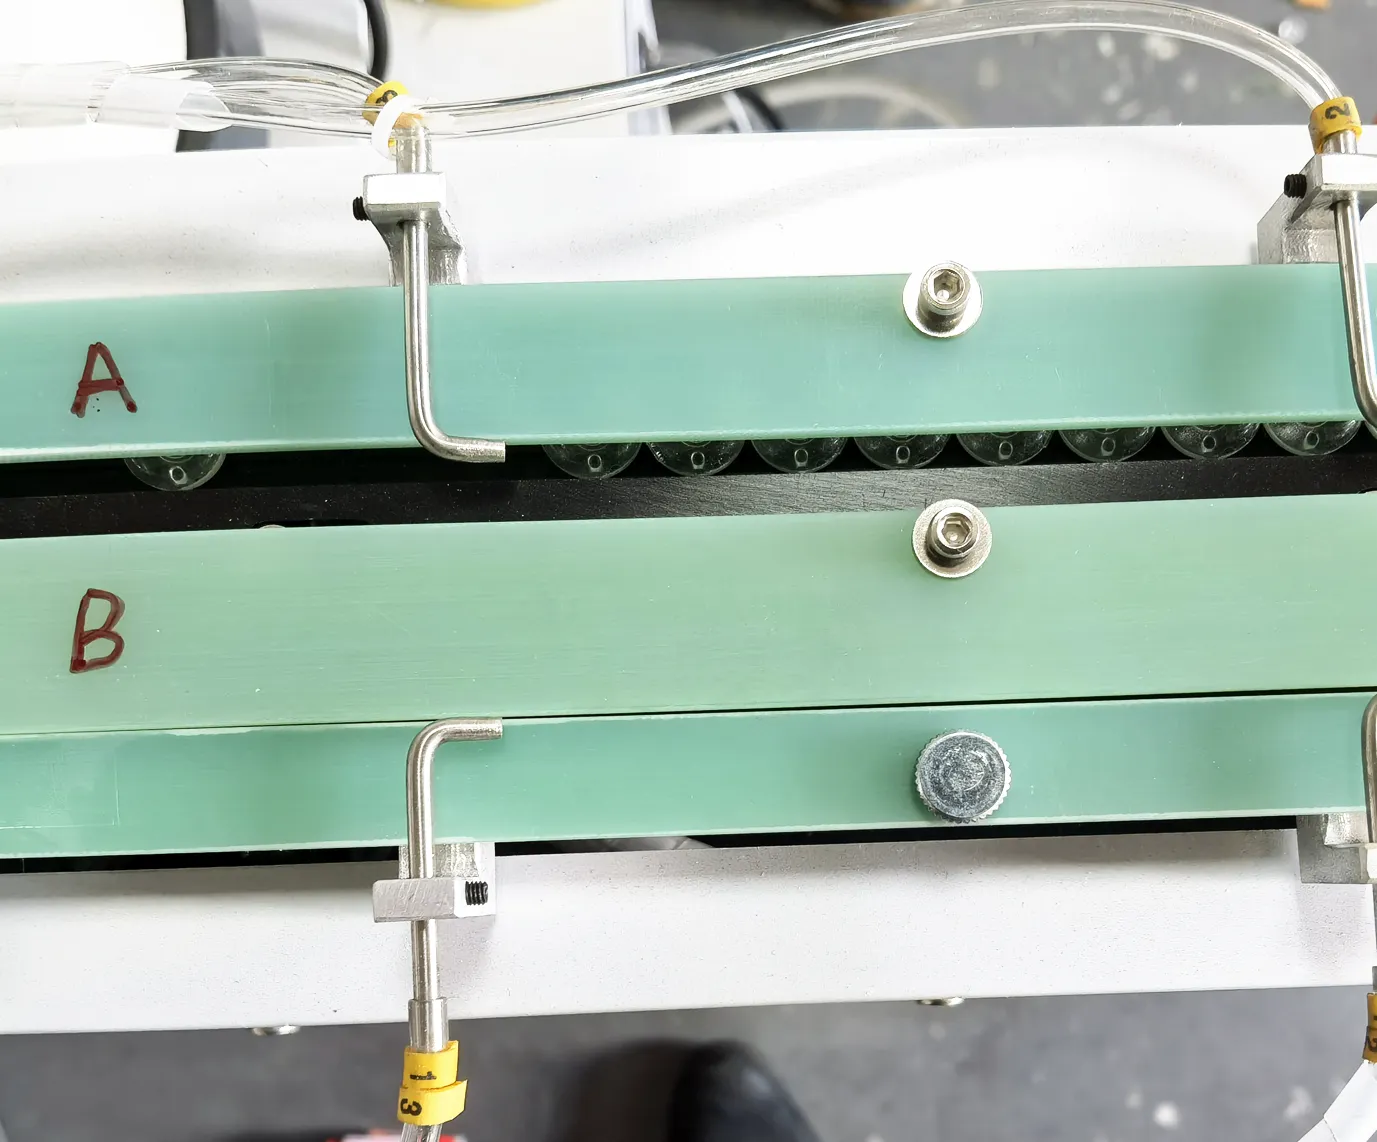

Każdy KPI w tym studium przypadku ROI podajnika soczewek został zmierzony na bieżącej linii produkcyjnej klienta po uruchomieniu. Wynik ROI JHIMS DPS-2: pełny zwrot w 7 miesięcy.
| KPI | Przed (ręcznie) | Po (DPS-2) | Poprawa |
|---|---|---|---|
| Wskaźnik odrzuceń | 12% | 0.3% | redukcja 40-krotna |
| UPH na linię | ~900 | 3,420 | wzrost o 280 % |
| Operatorzy | Ręcznie (na linię) | 1 na 3 linie | Sterowanie automatyczne |
| OEE | 58% | 81% | +23 punkty |
| ROI | — | 7 miesięcy | Pełny zwrot |

Najważniejsza zmiana: braki z 12 % do 0,3 % (około czterdziestokrotnie), wydajność na linię z około 900 do 3 420 UPH, OEE z 58 % do 81 %, zatrudnienie na poziomie jednego operatora na trzy linie oraz zwrot w siedem miesięcy przy 24 urządzeniach. Wyjaśniają to trzy efekty: eliminacja zmienności (orientacja przestała być ludzkim osądem, więc braki spadły i przestały dryfować wraz ze zmianą i zmęczeniem), uwolnienie wydajności (automaty montażowe pracują teraz z własną wydajnością nominalną) oraz uwolnienie siły roboczej (jeden operator obsługuje trzy linie zamiast jednego stanowiska).
Zwrot wynika z tych efektów oraz ze skali: 24 urządzenia na 12 liniach oznaczają, że inwestycję ponosi się raz na parę linii, podczas gdy oszczędności narastają na każdej linii w każdej zmianie — uwolniona siła robocza, materiał, który nie jest już złomowany przy 12 %, oraz wydajność, która w przeciwnym razie wymagałaby nadgodzin. Zanim zaczniesz oczekiwać podobnego wyniku, sprawdź trzy warunki wstępne, które ten klient spełnił: punkt odniesienia mierzalny na podstawie istniejących zapisów, geometrię soczewki w zakresie 3–25 mm objętym oprzyrządowaniem wraz z określonym wymogiem orientacji oraz częstotliwość przezbrojeń na tyle wysoką, by czas przezbrojenia był realnym kosztem.
Cztery biznesowe KPI i dwa parametry urządzenia zmierzono na tych samych liniach produkcyjnych, przed uruchomieniem i po nim.
| Wskaźnik | Przed | Po | Jak jest mierzone |
|---|---|---|---|
| Wskaźnik odrzuceń | 12% | 0.3% | Zapisy jakości w punkcie zliczania po podaniu i montażu |
| Wydajność podawania na linię | Około 900 UPH | 3 420 UPH | Liczniki automatu montażowego z całej zmiany |
| Operatorzy | Montaż ręczny na każdej linii | 1 na 3 linie produkcyjne | Grafik zatrudnienia po automatyzacji |
| OEE | 58% | 81% | Wydajność linii w zestawieniu z danymi o przestojach |
| Zmiana soczewki | 30 minut lub więcej | Poniżej 5 minut dzięki recepturom PLC | Mierzone przezbrojenie: oprzyrządowanie oraz przywołanie i weryfikacja receptury |
| Prędkość podawania na kanał | Nie dotyczy podawania ręcznego | 0,5–1 s na soczewkę | Zliczanie czujnikiem toru na kanał w ciągu zmiany |
| Kanały na urządzenie | Nie dotyczy | 4 kanały na urządzenie, 2 urządzenia na linię | Lista konfiguracji potwierdzona przy uruchomieniu |
| Tolerancja pozycjonowania | Układane na oko w gnieździe | ±1 mm, ustalone na podstawie kształtu soczewki i wymiarów kołka | Karta przezbrojenia i kontrola punktu pobrania |
| Receptury w sterowaniu | Brak | Do 50 presetów typów soczewek w PLC | Lista profili na panelu HMI |
Zobacz tę samą technologię podawania w pracy z rzeczywistymi soczewkami — technologia stojąca za tym studium przypadku:

Obejrzyj pełne wideo na YouTube · więcej filmów o maszynach i z fabryki na oficjalnym kanale JHIMS.
Oglądaj z jednym pytaniem w myślach: jak soczewka pokonuje drogę z misy zasypowej do powtarzalnej pozycji podania, nie dotknięta ręką operatora? Ciekawa nie jest misa, lecz granica między ruchem masowym a orientowaniem — wibracja obrotowa przemieszcza elementy w misie, a odrębny stopień liniowy porządkuje je wzdłuż toru przy kontrolowanym skoku, dzięki czemu dysza trafia na każdą soczewkę w tym samym miejscu. Ta separacja pozwala dostroić amplitudę do soczewki, a nie do transportu.
Podajnik w tym przypadkuJHIMS DPS-2Podajnik wibracyjny soczewek do automatów montażowych SMT · 0,5–1 s na soczewkę · <0,5 % odrzutów · wyrównanie ±1 mm · 6 marek automatów montażowychZobacz produkt → UzupełnieniaAutomat montażowy Yamaha YSM10Kompaktowy modułowy automat montażowy o dużej prędkości – 46 000 CPH, 96 podajników, e-Vision + Side View.Zobacz produkt →
 Automat montażowy Yamaha YSM20RModułowy automat montażowy 95 000 CPH — współpracuje z liniami podawania soczewek DPS-2.Zobacz produkt →
 Inspekcja pasty lutowniczej (SPI) 3DWychwyć wady druku przed lutowaniem rozpływowym dzięki 100 % inspekcji pasty 3D.Zobacz produkt →
 Piec rozpływowy R10Bezołowiowe lutowanie rozpływowe gorącym powietrzem ze stabilnym profilem termicznym dla zespołów soczewek.Zobacz produkt →
 Urządzenie dozujące D900Precyzyjne dozowanie do powłok konforemnych i etapów klejenia soczewek.Zobacz produkt →
 Poradnik zakupowyJak wybrać podajnik soczewek do montażu powierzchniowego (2026)Ośmioetapowa ścieżka zakupu, karta oceny dostawcy i porównanie częstotliwości podwójnej i pojedynczejPrzeczytaj artykuł →
 PorównaniePodajnik wibracyjny dwuczęstotliwościowy czy jednoczęstotliwościowyPorównanie techniczne obu technologii drgańPrzeczytaj artykuł →
 PorównanieRęczny czy automatyczny podajnik soczewek SMTKtóra metoda podawania pasuje do twojej produkcji?Przeczytaj artykuł →
 Studium przypadkuPrzypadek podajnika soczewek SMT: podświetlenie TV w XiamenWdrożenie podajnika soczewek na liniach produkcji podświetleń TVPrzeczytaj artykuł →
 Studium przypadkuPrzypadek podajnika wibracyjnego soczewek: oświetlenie LED w RosjiStudium przypadku podajnika wibracyjnego w produkcji oświetlenia LEDPrzeczytaj artykuł →
 Poradnik zakupowyPozyskiwanie sprzętu SMT z ChinPrzewodnik po zakupach z zarządzaniem ryzykiem: weryfikacja dostawcy, karty ocen i zabezpieczenie płatnościPrzeczytaj artykuł →
Wyślij próbki soczewek na bezpłatny 48-godzinny test podawania i otrzymaj indywidualną prognozę ROI — zmierzoną na Twoich soczewkach, a nie oszacowaną z katalogu.















