Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Çalışma Saatleri
Pazartesi – Cuma: 07:00–19:00
Hafta sonu: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Çalışma Saatleri
Pazartesi – Cuma: 07:00–19:00
Hafta sonu: 10:00–17:00

Arjantin’deki bir LED kasa üreticisi, elle vida sıkmayı bir JHIMS BL18 ile değiştirdi: tekrarlanabilir tork, daha hızlı kasalar.

Arjantin’deki bir LED ekran kasası üreticisinin, manuel vida sıkmadan — operatöre bağlı çevrimler ve vidadan vidaya değişen tork — JHIMS BL18 dikey dört eksenli vida sıkma makinesine geçişi.
Bir bakışta: müşteri kim, makine nereye teslim edildi ve yatırımı ne tetikledi.
Arjantin’de LED ekran üretimi rekabetçi ve ihracata yönelik bir segmenttir; kasa kalitesini, montaj tezgâhını değil bitmiş duvarı gören müşteriler değerlendirir. Düzgün kapanmayan bir kasa veya kullanımda gevşeyen bir birleşim sahada hemen görülür.
Projenin hız kadar tutarlılık üzerine kurgulanmasının nedeni buydu. Her vidayı farklı torkta sıkan bir tezgâhtan daha hızlı kasa çıkarmak, sorunu yalnızca sonraki aşamaya taşır; bu nedenle başlangıçtaki gereksinim, her kasaya aynı sıkmayı uygulayan bir makineydi.
LED ekran kasaları sac metal ve alüminyum profillerden monte edilir ve her modül veya kart M4 bağlantı elemanlarıyla yerinde tutulur. Bu projeden önce müşterinin operatörleri bu vidaları montaj tezgâhında elektrikli veya manuel tornavidalarla elle sıkıyordu — kasa atölyesinde yıllardır kullanılan aynı vidalama yöntemiydi.
Manuel sıkmanın iki maliyeti vardır ve bunlar ancak seri üretimde ortaya çıkar. Birincisi tempodur: her vidanın bir kişi tarafından alınması, konumlandırılması, sıkılması ve kontrol edilmesi gerekir; bu nedenle bitmiş kasa üretimi operatörün ne kadar hızlı çalışabildiğine bağlıdır.
İkincisi tutarlılıktır: elle sıkma, operatörün uyguladığı torku aktarır; bu nedenle sıkma kuvveti vidalar arasında ve operatörler arasında değişir.
Projeyi ileri iten şey bu iki maliyetti. Kasa siparişleri artıyordu ve düzgün kapanan bir kasa ile yeniden işlem gerektiren bir kasa arasındaki farkı, makinedeki bir ayar değil operatörün tekniği belirliyordu.

Bildirilen her sorun manuel sıkmanın tek bir özelliğine dayanır: bağlantı elemanı torku insan elinden alır ve el kalibre edilmiş bir alet değildir. Aynı tornavidayı kullanan iki operatör aynı sıkma kuvvetini uygulayamaz; aynı operatör de bunu 08:00’de ve 17:00’de aynı şekilde uygulayamaz.
Çevrim süresi de aynı nedenden kaynaklanır. Manuel montajda vida işin en küçük birimidir ve operatör tüm yükü taşır: getir, yerleştir, sık, doğrula. Otomasyon vidayı tek başına hızlandırmaz — operatörü bu diziden çıkarır ve kasa montajının paralel olarak sürmesini sağlar.
Bildirilen zorluklar, vidalar elle sıkıldığında bunların nedeni ve tasarım yanıtı.
| Bildirilen zorluk | Manuel sıkmada neden ortaya çıkar | Tasarım yanıtı |
|---|---|---|
| Tork vidalar arasında değişiyor | Manuel tornavida, operatörün uyguladığı kuvveti olduğu gibi aktarır | Sıkma, makine tarafından programlanmış bir ayarda uygulanır |
| Üretim operatörün temposuna bağlı | Bir kişi her vida için alma, yerleştirme, sıkma ve doğrulama yapar | Kafa, program kontrolüyle hareket eder ve vidalama yapar |
| Vardiya sırasında yorgunluk | Tekrarlı sıkma, saatler geçtikçe tekniği bozar | Makine ilk kasadan son kasaya kadar aynı çevrimi yineler |
| Kasa başına yeniden kullanılabilir bir şablon yok | Her yeni partide vida konumları gözle bulunur | 1,000 kayıtlı program, konumlandırma için kamera destekli hizalama |
| Yükleme sıkma işlemini durduruyor | Tezgah aynı anda yalnızca bir kasa üzerinde çalışır | Çift fikstür: bir kasa sıkılırken diğeri monte edilir |
BL18’i sipariş etmeden önce proje, makinenin karşılaması gereken altı gereksinim belirledi:
Altı gereksinim tek bir değişikliği tanımlar: tork ve konumla ilgili kararı operatörden alıp makineye aktarmak ve bunu yaparken makineyi, yerini aldığı tezgâhtan daha zor çalıştırmamak.
Fikstür boyutu pratik kısıtı oluşturur. Kasalar büyüktür; bu nedenle makine modülü değil tam kasayı kabul etmeli ve sıkma düzeneği, panel kafadan uzağa esnemeden vidanın oturmasına yetecek kadar düz tutmalıdır.
Neden JHIMS: makine standart bir çalışma alanı yerine müşterinin kendi kasa fikstürü etrafında üretilir ve sıkma düzeni, gerçekte makinede çalışacak kasalardan öğretilir.
Yapılandırma iki sorunu da bildirilme sırasına göre yanıtlar. Tork tutarlılığı, manuel tornavidanın makinenin elektrikli tornavidası ve programlanmış sıkma çevrimiyle değiştirilmesinden gelir; böylece vida bir hisse göre değil, bir ayara göre sıkılır.
Çevrim süresi istasyon düzeninden gelir. Çift fikstürle kafa hiçbir zaman kasa yüklenmesini beklemez: operatör, İstasyon 2 sıkma yaparken İstasyon 1’de bir sonraki kasayı monte eder ve bitmiş olanı İstasyon 3’te alır.
| Kalem | Model | Adet |
|---|---|---|
| LED ekran kasası vida sıkma makinesi | JHIMS BL18 (dikey 4 eksenli) | 1 |
LED ekran kasası montajı için bir JHIMS BL18 dikey dört eksenli vida sıkma makinesi, M4×10 vidalara ve müşterinin kasa fikstürlerine göre yapılandırılarak teslim edildi.
| Özellik | Ayrıntılar |
|---|---|
| Vida Spesifikasyonu | Düz ve yaylı pullu M4×10 |
| Besleme Yöntemi | Besleyici pnömatik üfleme |
| Eksen Sayısı | 3 sıkma ekseni + 1 besleme ekseni |
| Konumlandırma Hassasiyeti | ±0.02mm |
| Vida Sıkma Yöntemi | Tek kafalı emme tipi vidalama |
| Hizalama Yöntemi | Kamera destekli hizalama |
| Maks. Uyumlu Fikstür | 1024×1024×105mm |
| Genel Boyutlar (U×G×Y) | 4700×1800×1500mm |
| Ağırlık | Yaklaşık 550kg |
| Kontrol Yöntemi | Hareket kontrol kartı + pendant |
| Güç Kaynağı | AC 220V, 50Hz |
| Çalışma Hava Basıncı | 0.55–0.65MPa |

Eksen düzeni, iş birimini modül yerine kasa yapan şeydir. Üç sıkma ekseni kafayı kasanın üzerine konumlandırır, bir besleme ekseni ise vidayı nozula getirir; böylece tek makine 1024×1024×105mm’ye kadar tüm kasa alanını kapsar.
Bileşen seçimi JHIMS ürün yelpazesinin geri kalanıyla aynıdır: sıkma ve besleme eksenleri için pnömatik silindirler, eksenler için taşlanmış bilyalı vidalı mil ve lineer kızak, sıkma için servo motorlar ve elektrikli tornavida, hareket kontrol kartı platformuna sahip endüstriyel bir dokunmatik ekran.
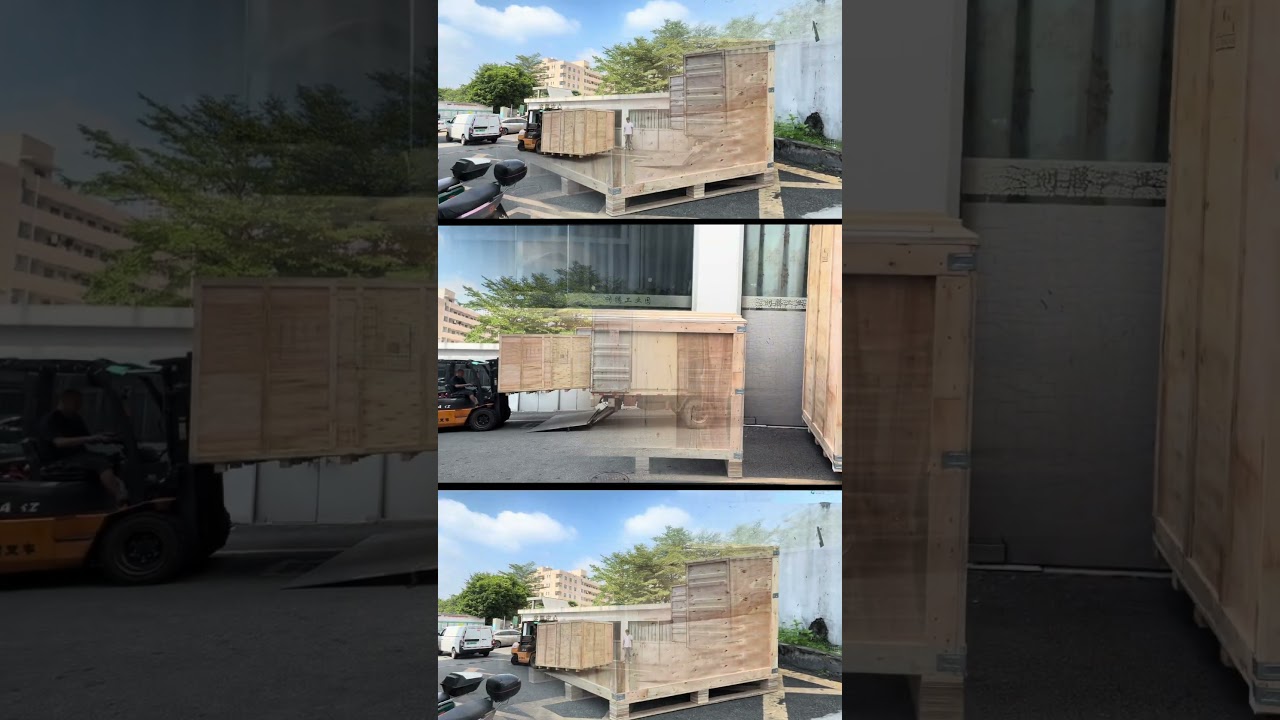
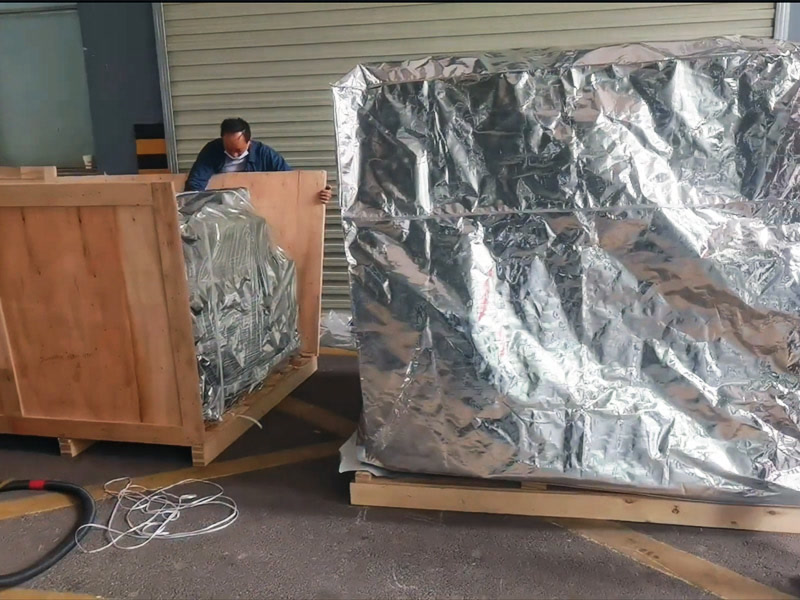
Makine, müşterinin kendi kasa fikstürlerine göre üretildi ve konumlar, sıkma düzeninin makinenin kendi koordinat sisteminde saklanması için kamera kayıtlı öğretimle öğretildi. Kontrplak sandıklarda paketlenerek Ağustos 2026’da sevk edildi.
Teslim edildiğinde makine kasa atölyesine kurulur, mevcut fikstürlere sabitlenir ve müşterinin kendi kasaları üzerinde devreye alınır. Operatörlere program çağırma, vida özelliklerinin değiştirilmesi ve rutin bakım eğitimi verilir; çünkü her değişiklik için uzman gerektiren bir makine, süreci yeniden manuel hıza döndürür.
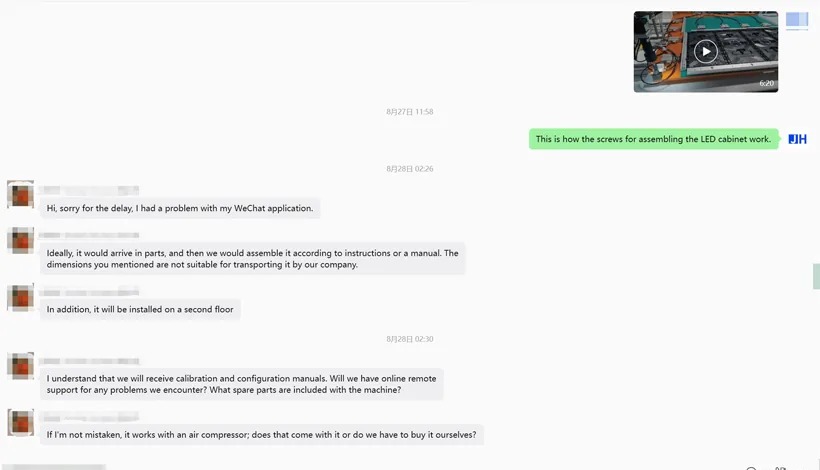
Bu sipariş tek şasi üzerinde bitmiş makine olarak sevk edilmedi. Müşterinin taşıma ve bina giriş koşulları monte edilmiş boyutu kaldıramadığı için BL18 modüller hâlinde sevk edildi ve ikinci kattaki bir üretim odasında, kılavuza göre yerinde monte edildi.
Teslimat görüşmesinde kalibrasyon ve yapılandırma kılavuzları, devreye alma için çevrimiçi uzaktan destek ve makineyle birlikte gönderilenler ile müşterinin yerinde sağladıkları ele alındı — buna burada 0.55–0.65MPa olarak belirtilen basınçlı hava da dahil; böylece sandıklar açılmadan önce atölyenin beslemesi kontrol edilebilir.
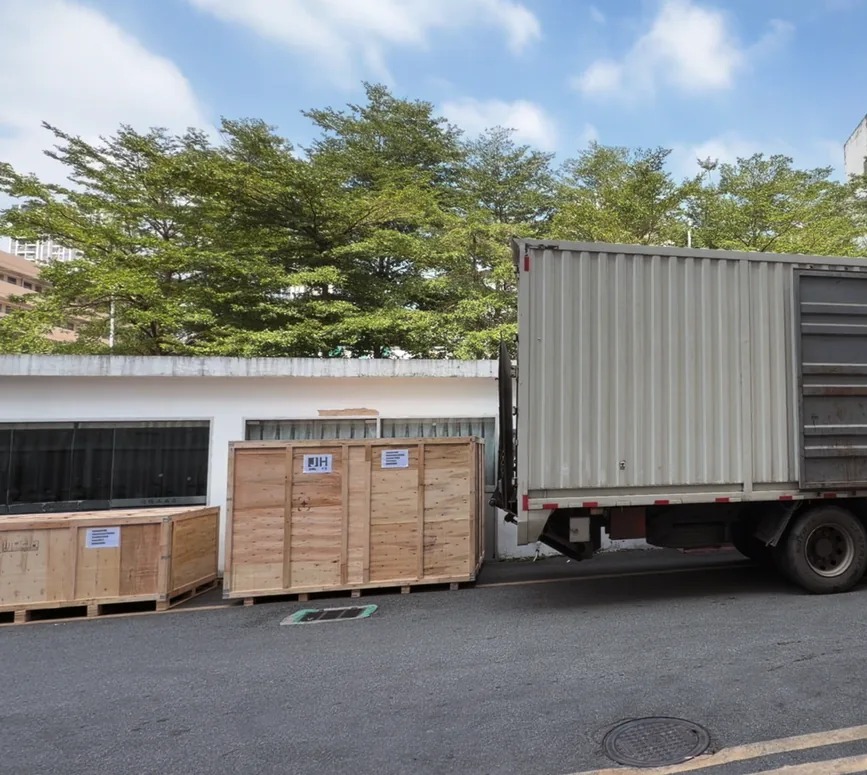

Vaka çalışmalarını yazmak kolay, inandırıcı kılmak zordur. Bunlar bu siparişe ait kayıtlardır: müşterinin sevkiyattan önce yazdığı gereksinimler ve sandıklar Shenzhen’den ayrıldığı gün kendilerine gönderilen yükleme görüntüleri.
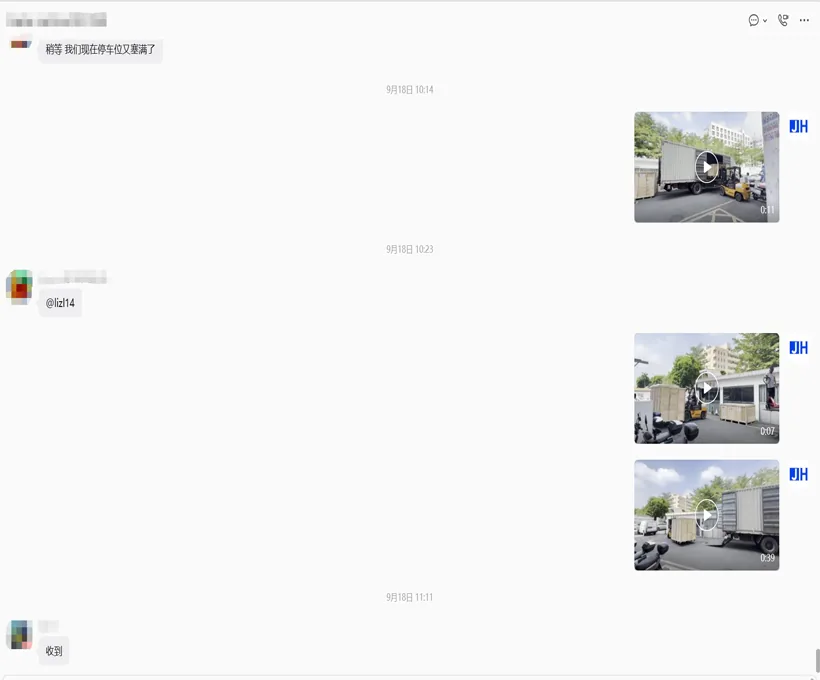
Sandıklar sevkiyat tarihinde Shenzhen’de yüklendi ve müşteriye olay anında çekilmiş görüntüler gönderildi — sonradan sahnelenmiş bir fotoğraf değil.
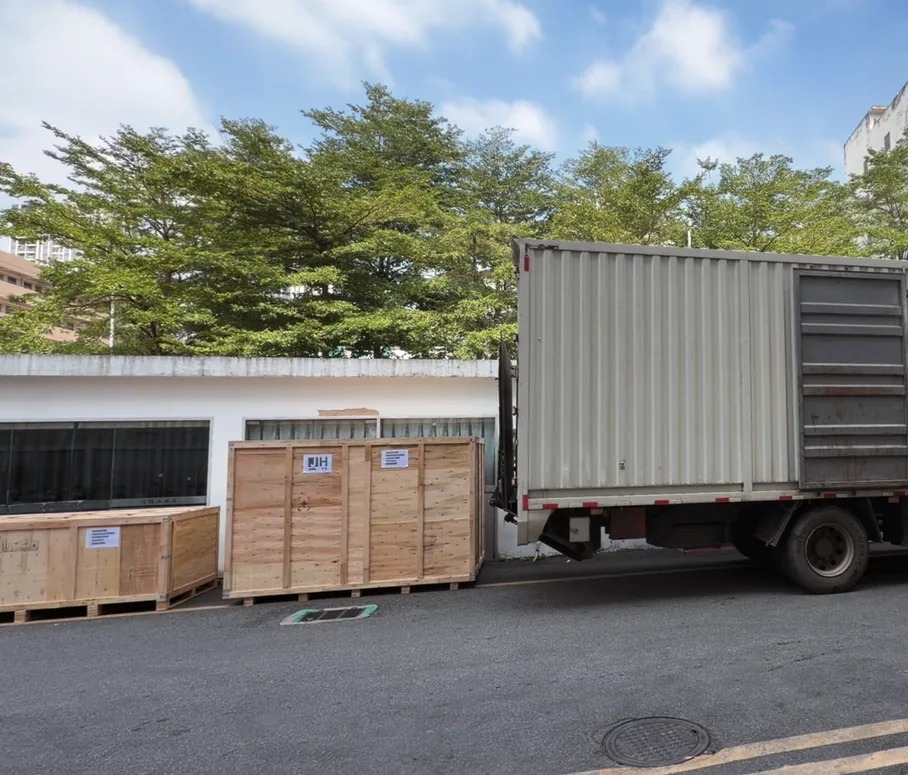
İlk klip bu siparişe ait sevkiyat görüntüleridir; geri kalanı BL18’in LED ekran kasalarını sıkma sürecini gösterir — modül montajı, kasa taşıma ve otomatik vida sıkma. JHIMS ayrıca 19 bölümlük bir operasyon serisi yayımlar (tork ayarı, kamera kalibrasyonu, nozul ayarı, besleyici sorun giderme) ve serinin bağlantısı şurada yer alır JHIMS YouTube kanalı. Eksiksiz operatör kursu — 19 prosedürün tamamı yazılı olarak, bir arıza tablosuyla birlikte — şurada BL18 video kılavuzu.
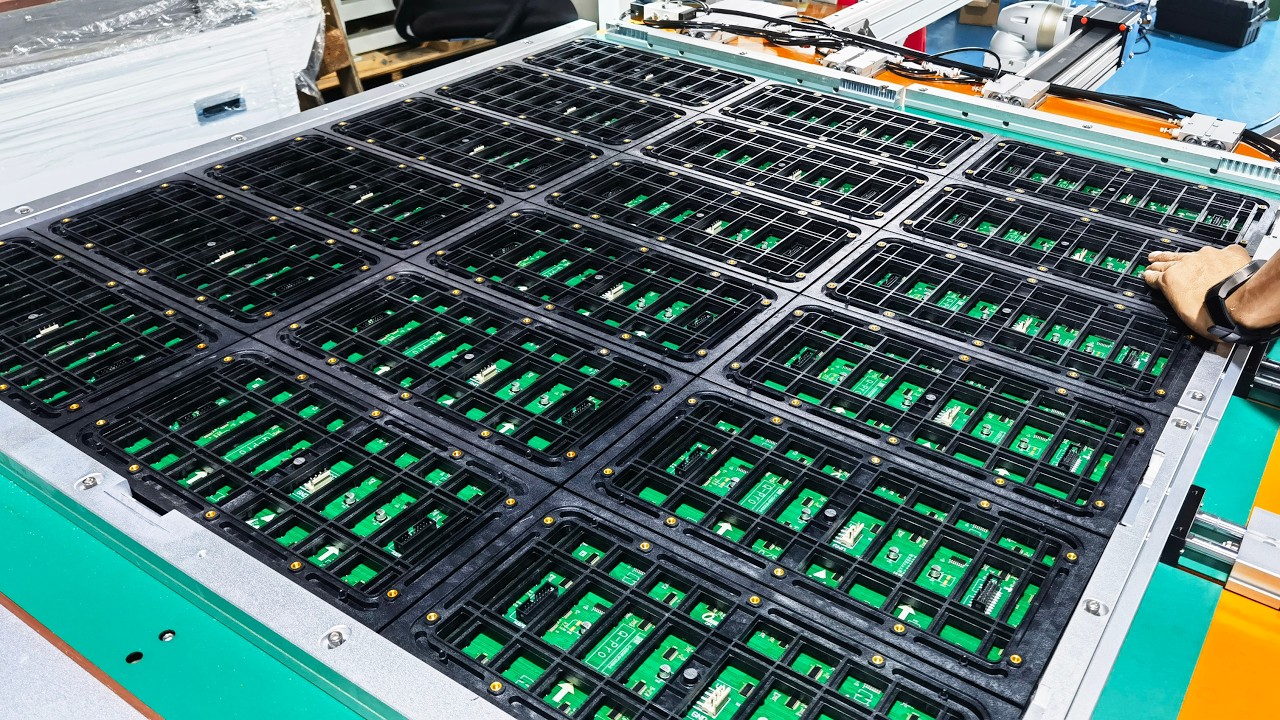
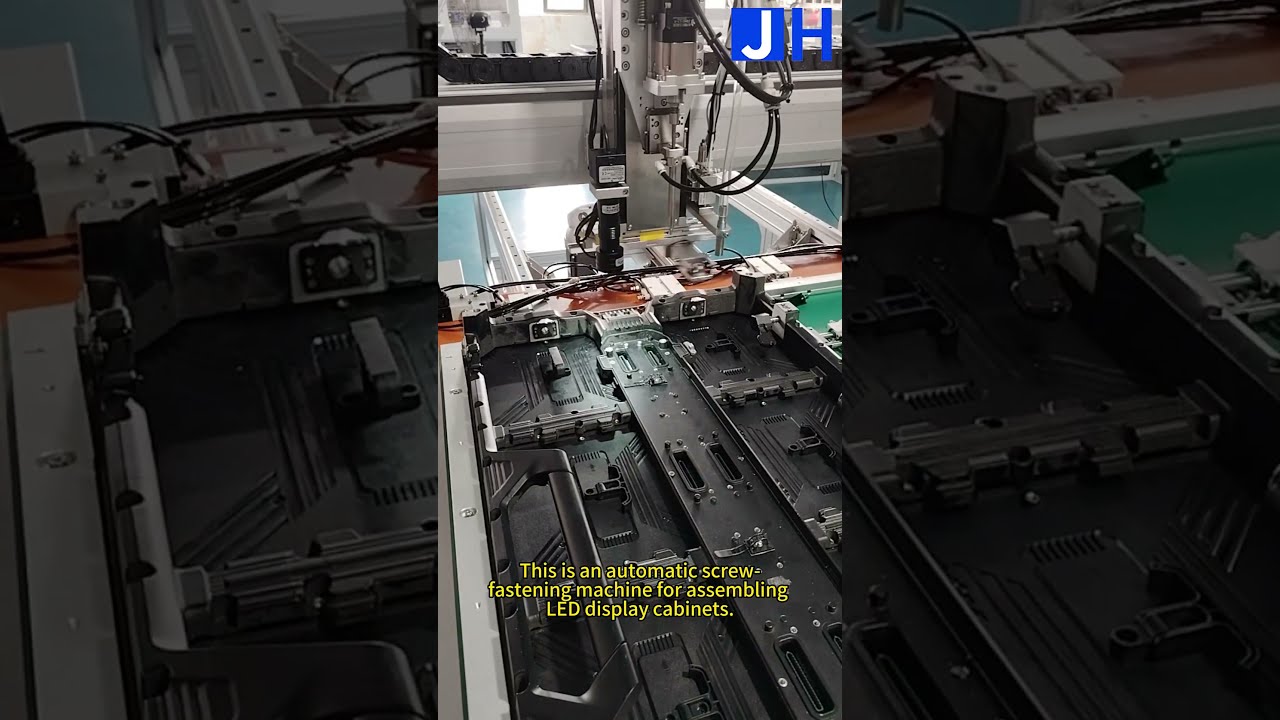
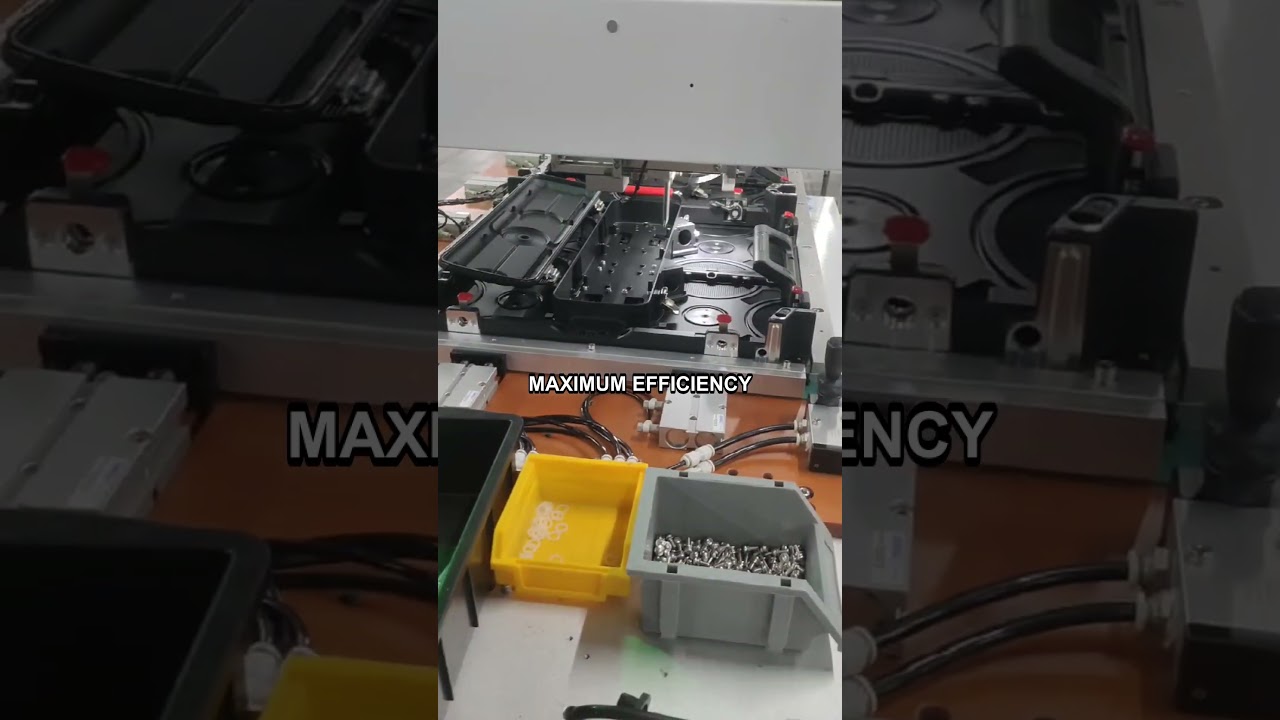
İki noktaya dikkat etmek gerekir; çünkü gösterimde iyi performans sergileyen bir makineyi kasa atölyesinin üretimini sürdüren makineden ayıran şey bunlardır: vida besleme tereddütsüz ve çift vida almadan gerçekleşmeli, kasa ise tork paneli esnetmeye değil dişe gidecek kadar düz tutulmalıdır.
Burada önemli olan müşterinin kendi özetidir: ürün kalitesi arttı ve işlem verimliliği yükseldi. İkisi de aynı değişiklikten kaynaklanır — bağlantı elemanı artık torkunu bir elden almıyor.
Kalite arttı çünkü tork artık bir teknik değil, bir ayar. Her kasadaki her vida aynı programlanmış değere sıkılır; böylece ilk istasyonda düzgün kapanan bir kasa, vardiyanın son kasasında da aynı şekilde kapanır.
Operatör artık sıkma çevriminin bir parçası olmadığı için verimlilik arttı. Çift fikstür ve üç istasyonla bir kasa İstasyon 2’de sıkılırken bir sonraki İstasyon 1’de monte edilir ve bitmiş kasa İstasyon 3’te alınır; böylece kafa, kasa yüklenmesini beklemek yerine çalışmaya devam eder.
Müşterinin bildirdiği tempo, paylaşmaya değer rakam: yaklaşık Vida başına 2.5 saniye. Tek bir sıkma kafasında bu kabaca şu değere denk gelir Saatte 1,440 vida (3,600 ÷ 2.5) ve bu gerçekleşirken operatör bir sonraki kasayı yüklüyor.
| Ölçüm | Değer | Kaynak |
|---|---|---|
| Sıkma temposu | Vida başına yaklaşık 2.5 saniye | Müşteri bildirimi |
| Bu Hızda Saatlik Üretim | Saatte yaklaşık 1,440 vida (3,600 ÷ 2.5) | Bildirilen tempodan hesaplanmıştır |
| Konumlandırma hassasiyeti | ±0.02mm | Makine teknik özellikleri |
| Standart termin süresi | 30 gün | JHIMS teslimatı |
| Sıkma tutarlılığı | Makinenin vida başına uyguladığı tork | Makine teknik özellikleri |
Yayımlanmayan şey ret oranıdır. Müşterinin bildirdiği sonuçlar tempo, kalite ve verimlilik artışıdır; kasa başına ölçülen kusur verileri müşteride kalır.
Elle sıkma tek bir kasada yeterli görünür, ancak seri üretimde yeterli olmaktan çıkar. M4 bağlantı elemanı o kadar küçüktür ki doğru oturmuş bir vida ile aşırı sıkılmış bir vida arasındaki fark dar bir tork aralığına sığar; manuel tornavida ise vidanın bu aralığın neresinde kaldığını göstermez.
Bu değişkenlik genellikle bitmiş kasada görünmez. Daha sonra gevşeyen bir birleşim, yük altında gıcırdayan bir panel veya kayan bir tornavida ucuyla deforme olmuş bir yüzey olarak ortaya çıkar — bu nedenle elle vidalama, üretildikleri istasyonda değil genellikle son muayenede bulunan hatalar üretme eğilimindedir.
Bu adımı otomatikleştirmek, kontrol edilen şeyi değiştirir. Konum makinenin koordinat sisteminden ve öğretilen düzenden gelir, tork elektrikli tornavidanın ayarından gelir ve sıra programdan gelir — operatörün artık aynı anda elinde tutması gerekmeyen üç şey.
Fikstürün de kafa kadar önemli olmasının nedeni budur. Kasa düz ve sağlam tutulmazsa tork dişe değil panelin esnemesine gider ve sonuç, makinenin ortadan kaldırmak için satın alındığı tutarsızlığın aynısı olur. Tam boy fikstürde pnömatik sıkma çözümün bir parçasıdır, ona eklenen bir aksesuar değildir.
Bu proje için teslim edilen yapılandırma.
| Parametre | Özellik |
|---|---|
| Makine | JHIMS BL18 dikey dört eksenli vida sıkma makinesi |
| Sıkma eksenleri | 3 sıkma ekseni + 1 besleme ekseni |
| Vida | Düz ve yaylı pullu M4×10 |
| Besleme | Pnömatik üfleme, besleyicinin X ekseninde hareket etmesi |
| Konumlandırma hassasiyeti | ±0.02mm |
| Hizalama | Kamera destekli |
| Maks. Fikstür | 1024×1024×105mm |
| Program hafızası | 1,000 program |
| İstasyonlar | Üç istasyon, çift fikstür |
| Güç / hava | AC 220V 50Hz / 0.55–0.65MPa |
| Müşteri sonucu (bildirildiği şekilde) | Daha iyi ürün kalitesi ve daha yüksek işleme verimliliği |
Öne çıkanBL18 Dikey 4 Eksenli Vida Sıkma MakinesiDikey 4 eksenli kasa vidalama — ±0.02mm, M4×10, 1024×1024×105mm’ye kadar fikstürler, 1,000 program.Ürünü görüntüle → İlgili ÜrünZM320 Masaüstü Vidalama MakinesiDaha küçük LED kartları ve modüller için hava üflemeli beslemeli dört eksenli masaüstü vidalama.Ürünü görüntüle →
 Önceki AşamaR10 Reflow FırınıKasa montajından önce LED devre kartları için kurşunsuz reflow lehimleme.Ürünü görüntüle →
 Önceki AşamaDPS-2 Lens Titreşimli BesleyiciLED modül hatları için titreşimli lens besleme — lens başına 0.5–1s hızında 3–25mm lensler.Ürünü görüntüle →KategoriVidalama SistemleriElektronik montajı için masaüstü, el tipi ve vakumlu alma özellikli vida sıkma makineleri.Ürünü görüntüle →
 Vaka ÇalışmasıVida Sıkma: Suudi ArabistanSuudi Arabistan’da LED ekran kasası montajını otomatikleştiren bir JHIMS vida sıkma makinesi.Makaleyi oku →
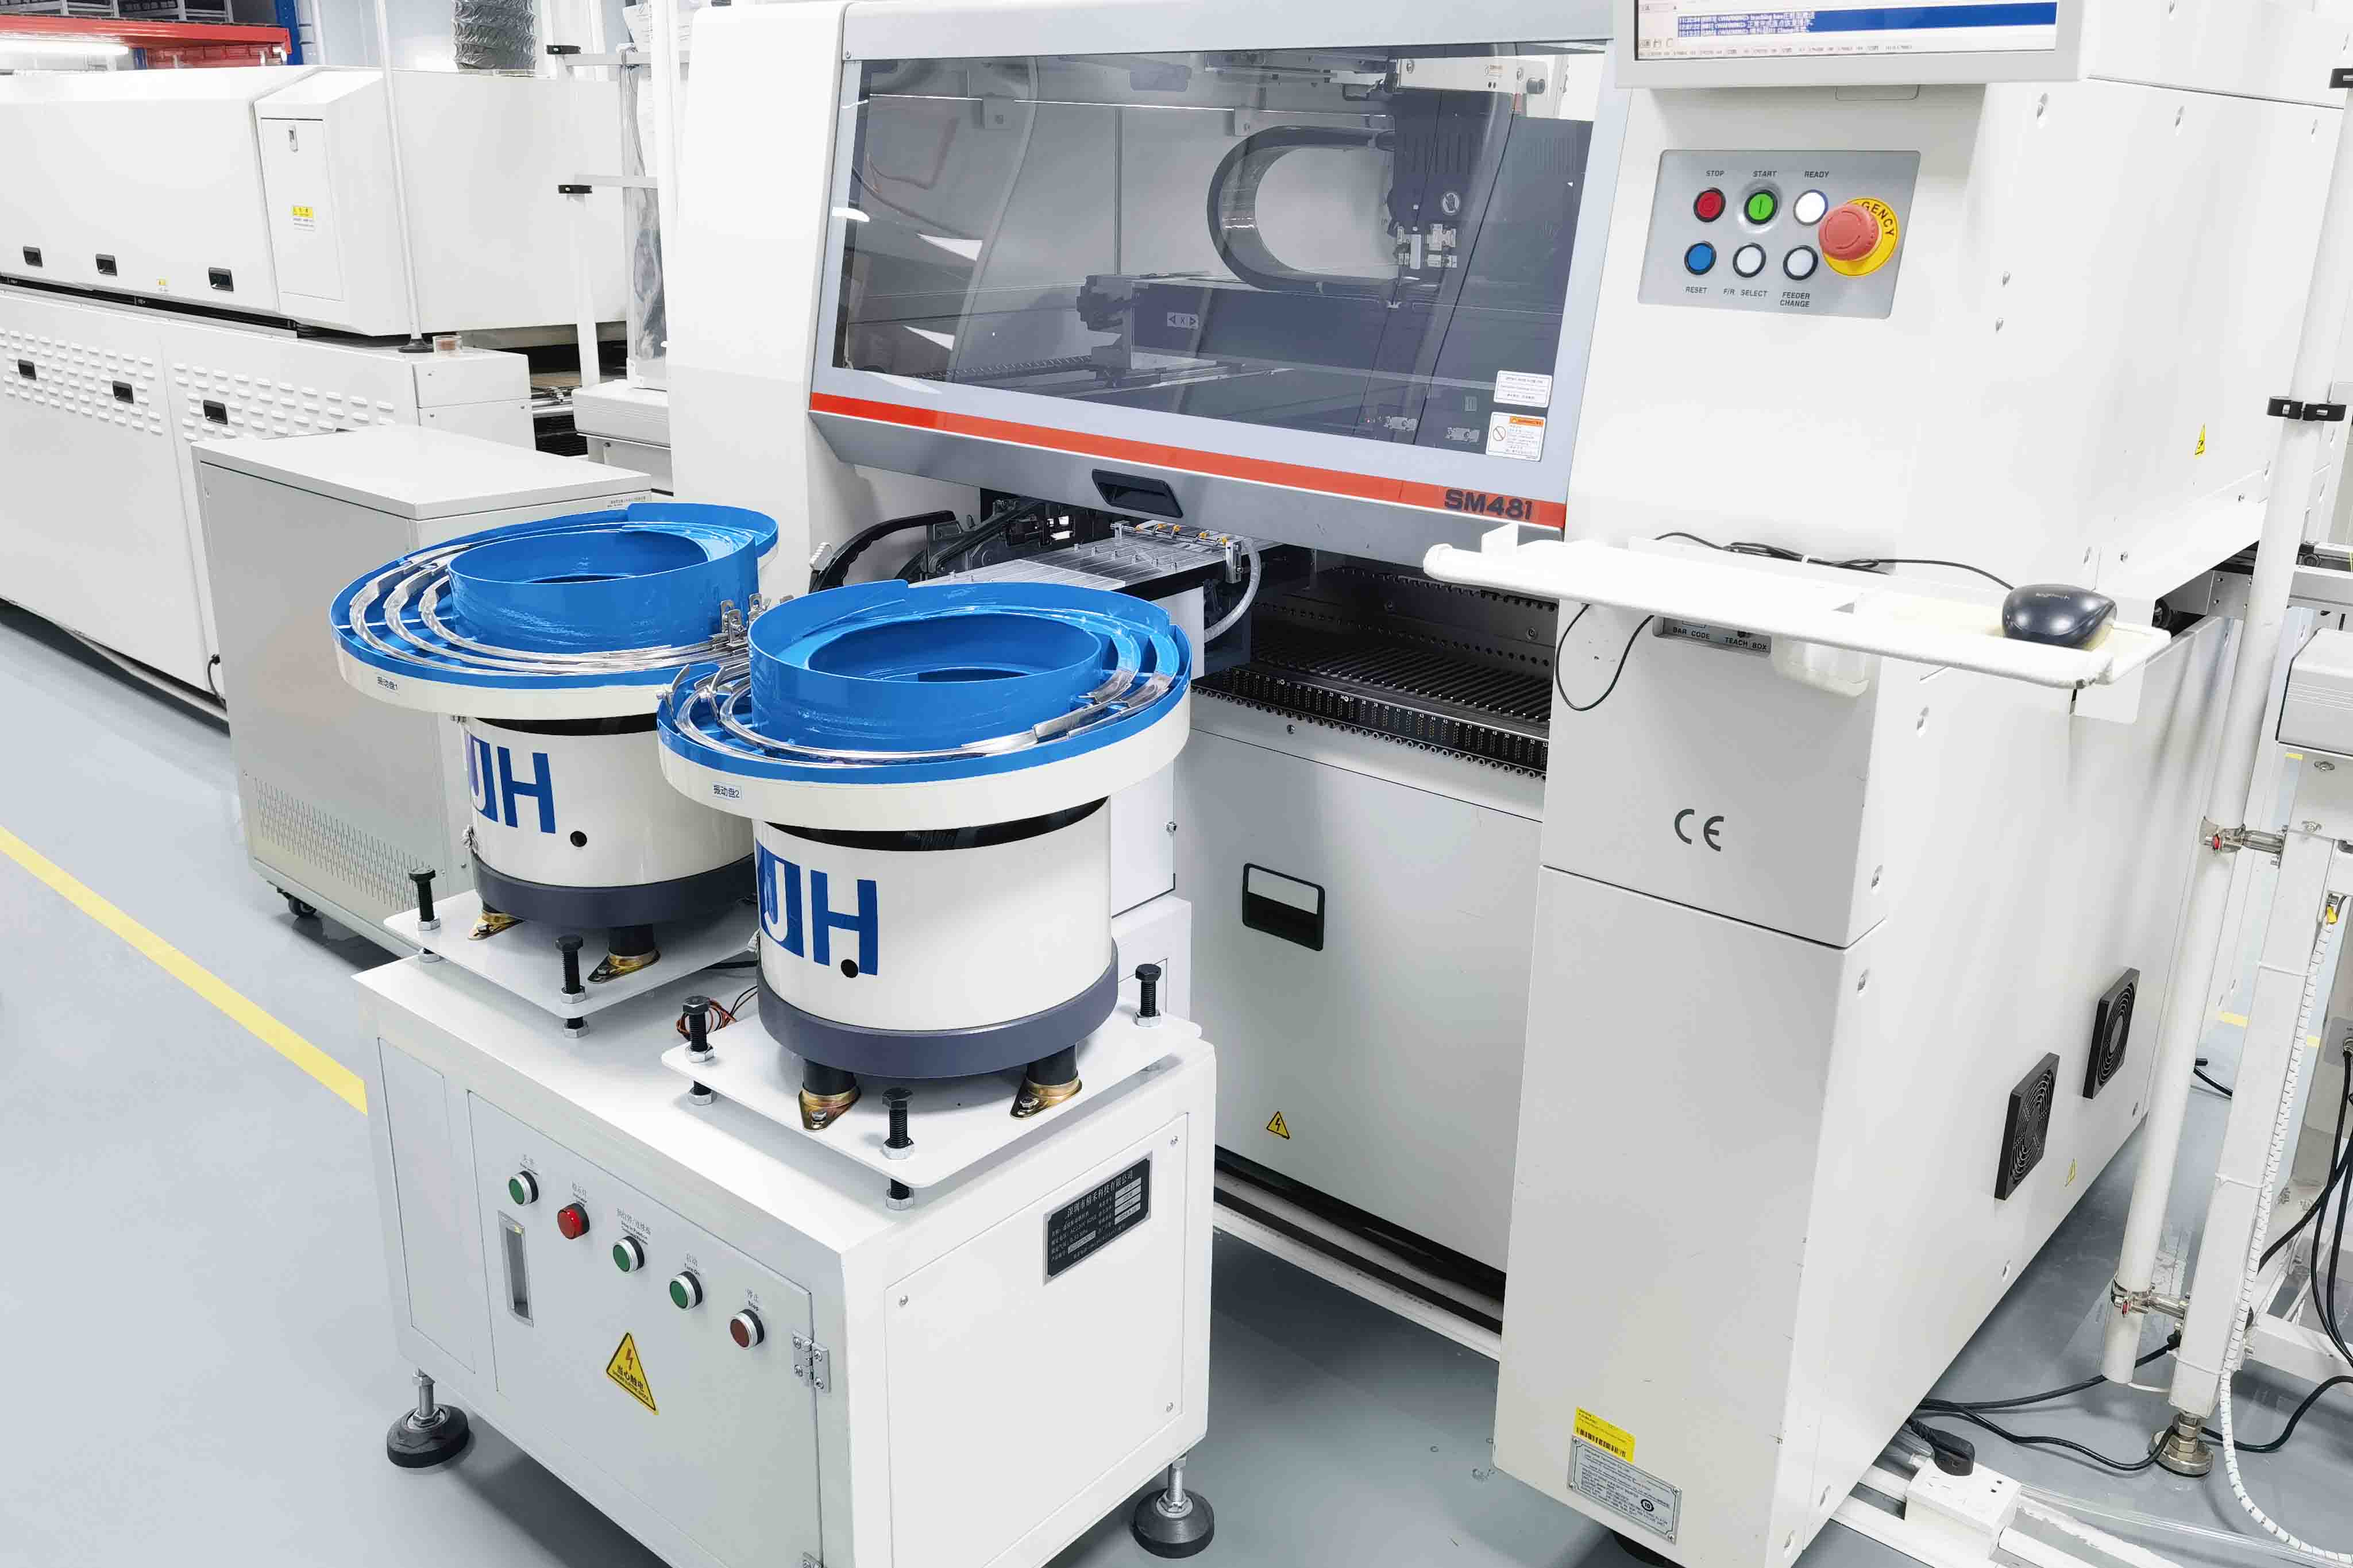
 Vaka ÇalışmasıLED Üretimi: İspanyaİspanyol bir LED ekran üreticisi için dört adet ikinci el YSM20R makinesi.Makaleyi oku →
 Vaka ÇalışmasıLens Besleyici: DongguanDongguan’daki bir LED montaj hattı için özel üretilmiş lens besleyici.Makaleyi oku →
 DestekTeknik DestekJHIMS makineleri için uzaktan teşhis, yedek parça ve servis talepleri.Makaleyi oku →
Kasa boyutunuzu, vida özelliklerinizi ve hedef üretiminizi bize gönderin — JHIMS mühendislik ekibi 12 iş saat içinde yanıt verir (Pzt–Cmt, 09:00–23:00 Çin Standart Saati, UTC+8).















