Адрес
Корпус A1, промышленный парк Runteng, ул. Сишань, 4, община Лунтэн, подрайон Шиянь, район Баоань, Шэньчжэнь 518000, Китай
Часы работы
Понедельник – пятница: 7:00–19:00
Выходные: 10:00–17:00
Адрес
Корпус A1, промышленный парк Runteng, ул. Сишань, 4, община Лунтэн, подрайон Шиянь, район Баоань, Шэньчжэнь 518000, Китай
Часы работы
Понедельник – пятница: 7:00–19:00
Выходные: 10:00–17:00

Пример внедрения на предприятии во Вьетнаме, прошедшем аудит Toyota: заказной вибробункер DPS-2 для сборки LED-линз — заклинивания устранены, подача на 30% быстрее и стоимость ниже на 15% на линии Samsung SLM120S.
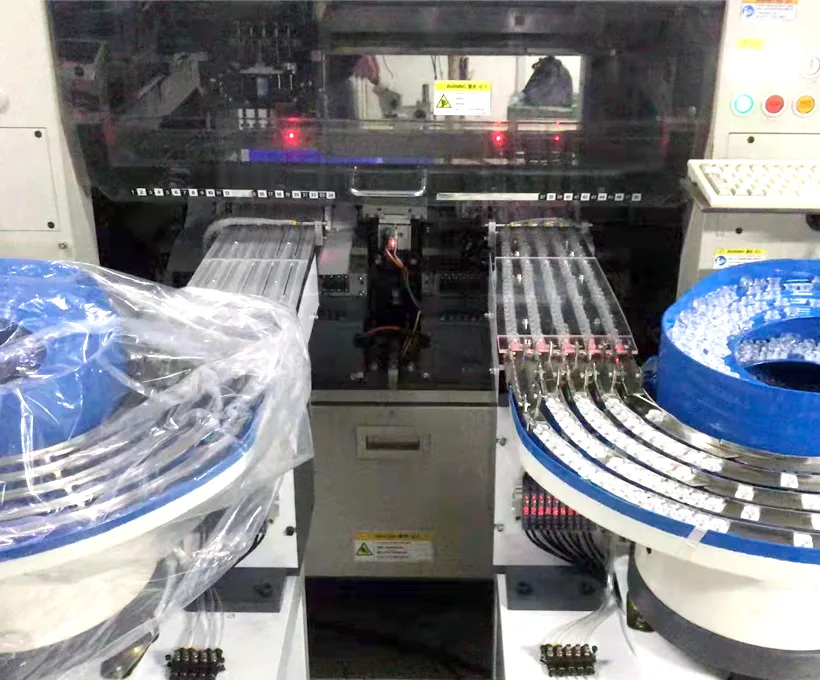
Как вьетнамский производитель LED-освещения избавился от заклинивания линз на линии Samsung SLM120S с помощью заказного вибробункера JHIMS DPS-2 для линз — один вибробункер на все линзы номенклатуры, подача на 30% быстрее и снижение затрат на 15%.
Кратко: кто заказчик, что он собирает и что определило инвестицию.
Сборка LED-линз — одна из наиболее сложных задач подачи в электронном производстве. Линзы оптически прозрачны и часто тонкие, поэтому их нельзя прижимать к жёсткой оснастке без риска царапин; контур обычно имеет три ножки или четыре угла, а не форму простого диска, поэтому ориентация важна по двум осям, а не по одной.
Кроме того, в семействе светотехнической продукции линза меняется быстро, поэтому этап подачи должен поддерживать несколько деталей без механической переделки. Добавьте требование по объёму для линии освещения — десятки тысяч линз в день — и ручной отбор становится тем узким местом, которое заказчик собирался устранить.
Вьетнамский производитель LED-освещения страдал от потерь в процессе сборки линз. До установки вибробункера JHIMS для линз заклинивания нарушали производственный поток, низкая скорость подачи ограничивала выпуск, а оборудование не могло работать с несколькими типами линз номенклатуры.
По мере расширения ассортимента LED-светильников производителю требовался вибробункер для линз, надёжно работающий со всем диапазоном линз, — без заклиниваний и без отдельных наладок под каждый тип.
Старый способ обходился дорого не только из-за скорости. Каждое заклинивание останавливало установщик компонентов, и его приходилось устранять вручную, прежде чем линия могла запуститься снова, — то есть один оператор фактически был закреплён за наблюдением за вибробункером на всю смену. Низкая скорость подачи снижала выпуск ниже того, что могла принять сборочная операция.
Поскольку каждый размер и форма линзы требовали собственной наладки, смена линзы означала остановку линии для повторной регулировки вибрации и оснастки. Эти три симптома — остановки, потолок выпуска и потерянное время на переналадку — те же три, что возникают в большинстве проектов по подаче линз.


У каждой из трёх проблем есть инженерная причина, которую стоит назвать, потому что из неё следует решение. Заклинивание в круглой чаше обычно возникает из-за того, что две линзы одновременно претендуют на одну и ту же позицию на дорожке, а это происходит, когда скорость деталей меняется с загрузкой чаши.
Низкая скорость подачи — та же проблема с другой стороны: снижение амплитуды ради борьбы с заклиниваниями снижает и производительность, поэтому линия работает на режиме с наименьшим числом остановок, а не на самой быстрой безопасной скорости. Несовместимость с разными линзами — проблема оснастки: ширина дорожки, геометрия отсекателя и положение датчика привязаны к конкретной линзе.
Три заявленные проблемы, сопоставленные с их инженерной причиной и с конструкторским решением, применённым в этом проекте.
| Заявленная проблема | Техническая причина | Решение в конструкции |
|---|---|---|
| Заклинивание линз | Скорость деталей зависит от загрузки бункера; линзы конкурируют за одну и ту же позицию на дорожке | Двухчастотные приводы: бункер компенсирует нагрузку, линейный канал сохраняет стабильную ориентацию |
| Постоянное вмешательство оператора | Заклинивания приходилось устранять вручную, прежде чем линия могла продолжить работу | Передача без заклиниваний убирает само вмешательство, а не только симптом |
| Низкая скорость подачи | Амплитуду снижали, чтобы избежать заклиниваний, поэтому производительность была ниже возможностей линии | Независимый канал ориентации позволяет работать на полной скорости на отсекателе |
| Несколько типоразмеров линз | Ширина дорожки, отсекатель и датчики привязаны к конкретной линзе | Индивидуальные трассы и спицы колеса под всю номенклатуру |
| Несколько форм линз | Контуры с тремя опорами и четырьмя гранями требуют ориентации по двум осям | Оснастка ориентации проверена на деталях самого заказчика |
| Переналадка под каждый тип линзы | Ручная перенастройка вибрации и оснастки при каждой смене | Сохранённые настройки контроллера вызываются по типу линзы |
| Интеграция с существующей линией | Питатель должен был подходить к имеющейся головке и соплу Samsung SLM120S | Отдельный шкаф управления, кронштейн под конкретную головку, без доработки машины |

Четыре требования стали критериями приёмки проекта, поэтому их стоит переформулировать как измеримые условия, а не пожелания. Работа без заклиниваний была истолкована как отсутствие незапланированных остановок по причине подачи за весь прогон; более высокая скорость — как скорость подачи, которая больше не ограничивает выпуск линии.
Гибкость одного вибробункера означала проверенную переналадку между всеми типами линз заказчика без замены оснастки, а совместимость с машиной — физическую и электрическую интеграцию с существующей головкой Samsung SLM120S с использованием собственного сопла заказчика. Такая формулировка требований позволяет обеим сторонам согласовать, что именно будет продемонстрировано до отгрузки машины.
Компания JHIMS разработала заказной вибробункер для линз под установщик компонентов Samsung SLM120S заказчика, применив передовую вибрационную технологию:
Архитектура, которая снимает компромисс между заклиниванием и скоростью, — это два привода вместо одного. Круглый канал работает в низкочастотном диапазоне — в этой установке его настроили в диапазоне 50–60 Гц — и его единственная задача — перемещать линзы по чаше и поднимать их на дорожку; поскольку его можно вести жёстче или мягче, не меняя выдачу, чаша поглощает изменения загрузки.
Линейный канал работает на более высокой частоте и удерживает геометрию выдачи постоянной, поэтому скорость линз у отсекателя остаётся одинаковой и при полной, и при почти пустой чаше. Заказные направляющие и спицы колеса спроектированы под размеры линз заказчика, причём ширина дорожки и отсекатель настроены по самой маленькой детали номенклатуры и проверены на деталях большего размера.


| Позиция | Модель | Кол-во |
|---|---|---|
| Вибробункер линз (на заказ) | Платформа JHIMS DPS-2 | 1 |
| Интеграция с установщиком компонентов | Samsung SLM120S (имеющийся) | 1 |
Из опубликованного отчёта о внедрении: заказной вибробункер для линз, спроектированный для линии Samsung SLM120S. Данные продаж JHIMS также показывают, что в марте 2018 года были поставлены 2 вибробункера для линз DPS-2.
| Функция | Подробнее |
|---|---|
| Диапазон диаметра линз | 3–25 мм |
| Типы линз | Линзы отражения с тремя внутренними/наружными опорами и четырьмя гранями |
| Число дорожек | Стандартно 2 дисковые дорожки с расширением до 10; 2 линейные дорожки |
| Скорость переноса | 0,5–1 секунды на линзу (один канал) |
| Доля брака | Менее 0,5% |
| Контроль вибрации | Двухчастотная вибрация (50–60 Гц) |
| ПЛК & панель оператора | Mitsubishi FX5U + панель оператора Weintek 7 дюймов (50 профилей) |
| Блок питания | 220 В перем. тока, 50–60 Гц, одна фаза, 0,55 кВА |
Перечень оборудования намеренно короток, потому что ценность проекта — в оснастке и работе с управлением, а не в длинной спецификации. Один заказной вибробункер для линз на платформе DPS-2 был интегрирован с существующим установщиком компонентов Samsung SLM120S заказчика; опубликованная запись о продаже показывает, что в марте 2018 года для этого заказчика были поставлены два вибробункера DPS-2.
Поскольку вибробункер — автономный блок с собственным шкафом управления, в установщике компонентов ничего не пришлось дорабатывать: кронштейн крепления следует за головкой, платформа захвата выставлена по ходу сопла, а рецепт линз хранится в ПЛК вибробункера — поэтому установка остаётся обратимой, если линию позже переконфигурируют.
Три этапа существуют, чтобы сделать результат воспроизводимым, а не чтобы удлинить проект. Анализ процесса описывает отказы — где линзы сталкиваются, где поворачиваются, где раньше вмешивался оператор — и даёт техническое задание на оснастку.
Заказное проектирование превращает это задание в геометрию чаши, спицы колеса, направляющие и настройки контроллера, причём всё проверяется на собственных линзах заказчика, а не на образцах со склада. Затем монтаж размещает вибробункер у машины, подключает линейный интерфейс и проверяет высоту выдачи производственным соплом, после чего настройки сохраняются как профиль, так что последующая смена линзы — это вызов профиля, а не повторная настройка.


Посмотрите, как вибробункер для линз JHIMS подаёт LED-линзы на установщик компонентов. Смотреть полное видео о питателе на YouTube.

При просмотре видео стоит обратить внимание на три вещи, потому что именно о них и был проект. Во-первых, линзы в чаше: они должны циркулировать непрерывно, без образования очереди на входе на дорожку, — это визуальный признак вибробункера, который не борется с собственной загрузкой.
Во-вторых, линзы на линейной дорожке должны приходить к отсекателю уже ориентированными, чтобы сопло встречало плоскую, отцентрованную линзу, а не исправляло наклонную. В-третьих, ритм захвата: заметное изменение интервала между линзами при полной и почти пустой чаше — это дрейф, который показывает одночастотный вибробункер и который в этой установке устранён.
Данные из опубликованного примера внедрения JHIMS по вибробункеру линз:
Три опубликованных результата связаны между собой, и вместе они объясняют окупаемость. Устранение заклиниваний убирает незапланированные остановки, что возвращает машине доступное время; рост скорости подачи на 30% повышает выпуск без изменения программы установки.
Снижение затрат на 15% складывается из вывода оператора из задачи подачи и сокращения отбраковки линз из-за ручных операций — включая царапины и уроненные детали, которые никогда не попадают в счёт заклиниваний, но попадают в стоимость материалов. Для линии освещения, работающей в несколько смен, экономия накапливается с обеих сторон, поэтому такая автоматизация обычно окупается менее чем за год.

Приёмка в проектах подачи — измеряемое событие, а не обещание, и последовательность одинакова для каждого типа линз, с которым мы работаем. Заказчик отправляет 500–800 линз каждого типа; изготавливается оснастка, и вибробункер работает с этими деталями 48 часов.
Прогон даёт отчёт с временными рядами амплитуды и данными циклов, разбивкой причин брака по категориям, микроскопическим контролем кромок линз после подачи и видео прогона. Измеренная скорость подачи, качество ориентации и брак фиксируются в паспорте установки, а контроль по 120 пунктам охватывает сборку и электромонтаж перед упаковкой.
Для этого заказчика применялась та же последовательность, поэтому опубликованные результаты можно приводить как итоги проекта, а не как рекламные заявления: работа без заклиниваний, более быстрая подача и снижение затрат были получены на собственных линзах заказчика в его собственном семействе продукции.
Если вы оцениваете похожий проект, сначала запросите структуру отчёта о прогоне: поставщик, который не может описать, как он докажет характеристики на ваших линзах до отгрузки, — это поставщик, чьи характеристики будут обсуждать после монтажа.
Что измеряется до отгрузки вибробункера такого класса и где фиксируется каждый результат.
| Позиция | Как это проверяется | Зафиксировано в |
|---|---|---|
| Скорость подачи | Замер времени циклов по каждому каналу с линзами заказчика | Отчёт о прогоне и заводской паспорт установки |
| доля брака | Учтённый брак с категориями причин за 48-часовой прогон | Отчёт о тренировке |
| Качество ориентации | Контроль кромок линз под микроскопом после подачи | Отчёт о тренировке |
| Работа без заклинивания | Незапланированные остановки по причине подачи, зафиксированные за весь прогон | Отчёт о тренировке |
| Количество образцов линз | 500–800 линз каждого типа, предоставленных заказчиком | Протокол испытаний образцов |
| Стабильность амплитуды | Данные амплитуды во времени по всему диапазону заполнения | Отчёт о тренировке |
| Качество сборки | Контроль качества по 120 пунктам перед упаковкой | Протокол контроля качества |
| Вызов профиля | Вызов и подтверждение сохранённых настроек для каждого типа линз | Документация на установку |
РекомендуемПитатель линз JHIMS DPS-2Многоканальный вибробункер для линз — 0,5–1 с на линзу, брак менее 0,5 %, вызов профиля из ПЛК.Смотреть товар → СопутствующийУстановщик компонентов Yamaha YSM10Высокоскоростной компактный модульный установщик компонентов – 46 000 CPH, 96 питателей, e-Vision + боковой обзор.Смотреть товар →
 Трафаретный принтер JHIMS L5Автоматический трафаретный принтер SMT – точность ±0,025 мм с печатью по совмещению машинного зрения для линии SMT.Смотреть товар →
 ПохожиеJHIMS S630 3D SPI3D-инспекция паяльной пасты – проверка качества печати перед оплавлением.Смотреть товар →
 ПохожиеПечь оплавления JHIMS R10Бесвинцовая пайка оплавлением в горячем воздухе для линий SMT – 20 зон нагрева, пик до 300°C.Смотреть товар →
 ПохожиеВинтовёрт JHIMS ZM500Автоматическое завинчивание и выкручивание винтов при сборке электроники.Смотреть товар →Частые вопросы по вибробункеру для линз DPS-240 практических Q&A по DPS-2: скорость, каналы, линзы, переналадка и интеграция.Читать статью →Обзор вибрационного питателя линз DPS-2Как DPS-2 надёжно подаёт оптические линзы в установщики компонентов.Читать статью →
 Ручная и автоматическая подача линз для SMTСравнение ручной установки и автоматической подачи линз для производства с широкой номенклатурой.Читать статью →
 Пример внедрения питателя линз: LED-освещение, РоссияВибробункер линз, автоматизирующий сборку линз у российского производителя LED-освещения.Читать статью →
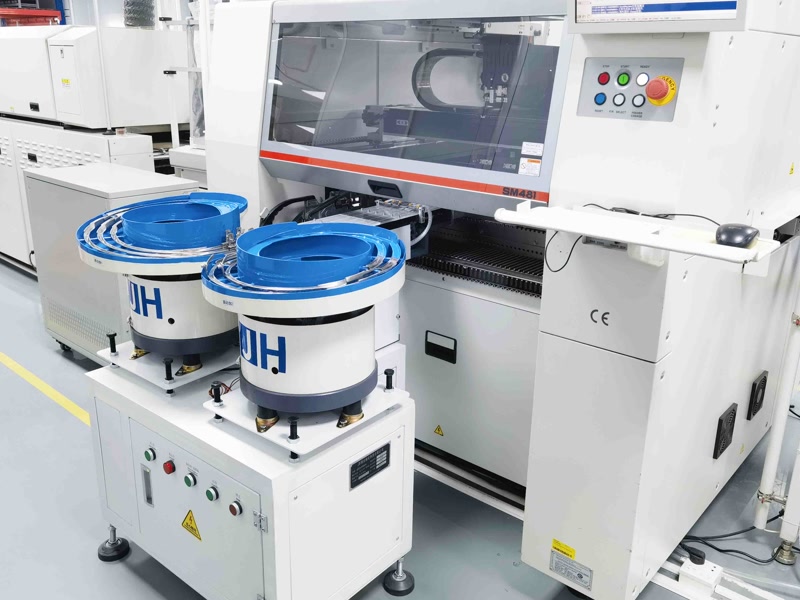 Пример внедрения питателя линз: Hanwha SM481, ДунгуаньИндивидуальный питатель линз для производителя LED в Дунгуане на линии Hanwha.Читать статью →
 Анализ окупаемости питателя линз JHIMSАнализ окупаемости автоматической подачи линз по сравнению с ручной установкой.Читать статью →
Отправьте образцы линз на бесплатный 48-часовой тест вибробункера для линз — мы проверим производительность и долю заклиниваний на вашей линии и ответим в течение 12 рабочих часов (пн–сб, 09:00–23:00 по китайскому стандартному времени, UTC+8).















