Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00
Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00

Urmăriți toate cele 19 videoclipuri oficiale JHIMS pentru mașina de înșurubare și deșurubare ZM500, de la prima pornire până la scoaterea șuruburilor.

Cursul complet pentru operator al mașinii de înșurubare și deșurubare cu trei axe ZM500 – toate cele 19 videoclipuri oficiale JHIMS în ordinea în care au fost filmate, de la conectarea alimentării și a aerului, fixarea primului modul LED și învățarea coordonatelor șuruburilor, trecând prin calibrarea camerei, modul adâncime și modul cuplu, până la deșurubare, reblocare și schimbarea dimensiunii șuruburilor.
Răspuns direct: Cele 19 videoclipuri de mai jos sunt seria oficială de instruire JHIMS pentru mașina de înșurubare și deșurubare ZM500, iar fiecare dintre ele rulează în această pagină. Numerele videoclipurilor din această pagină sunt aceleași cu numerele Part de pe YouTube, astfel încât Part 7 este videoclipul 7. Dacă mașina este nouă, urmăriți mai întâi videoclipurile de la 1 la 8 – ele acoperă hardware-ul, primul program, învățarea coordonatelor, calibrarea și modul adâncime. Dacă deja utilizați mașina, folosiți tabelul de defecțiuni de mai jos pentru a sări la videoclipul și momentul exact care rezolvă problema dumneavoastră.
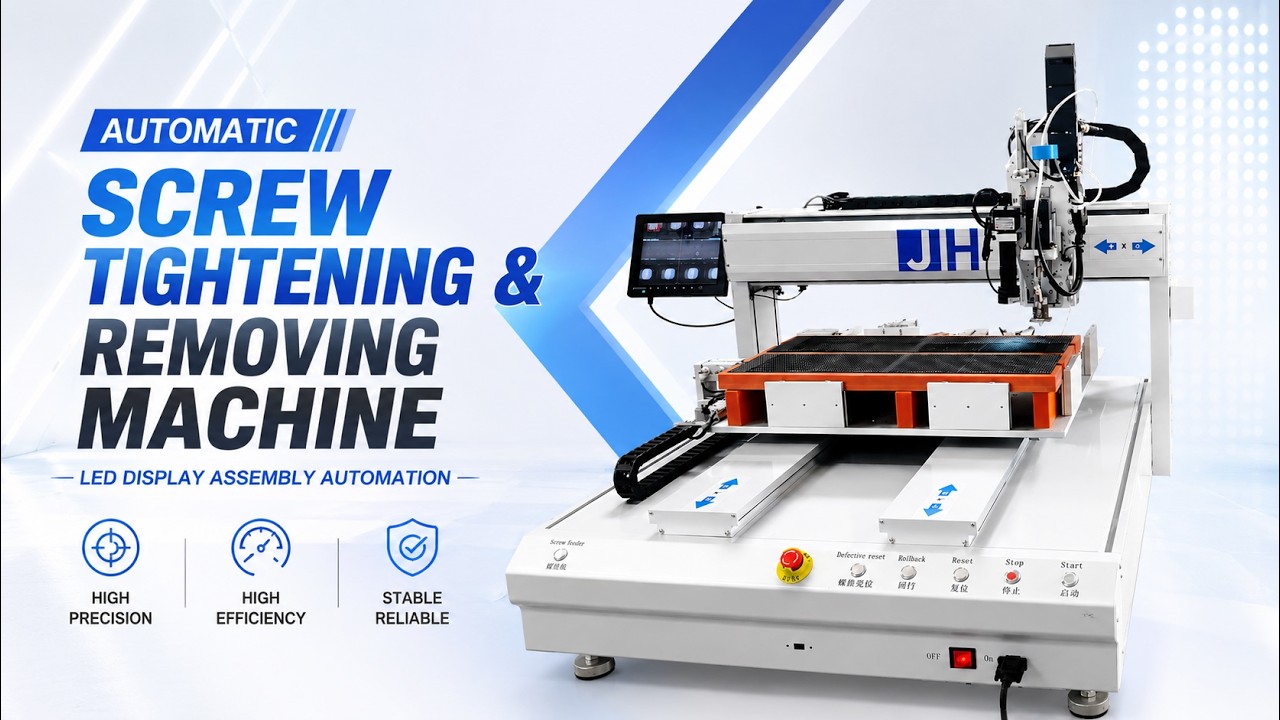
Toate cele 19 videoclipuri sunt seria oficială JHIMS ZM500 de pe propriul nostru canal YouTube – Part 1 până la Part 19, în ordinea filmării, fără încărcări ale unor terți.
Urmați cele cinci faze în ordine. Fiecare intrare video enumeră procedura prezentată în acea parte, urmată de notele din videoclipul sursă.
Conexiunile de alimentare, semnal și aer, alimentatorul cu bol vibrant, clemele pneumatice, camera CCD și panoul de comandă.
Video 1 — Tur hardware: alimentare, cabluri de semnal, aer, alimentator și panou de comandă (9:40)
Momente cheie: 00:00 Racordarea cablului de alimentare și a cablului de semnal · 00:19 Conectarea firelor de semnal la alimentatorul de șuruburi · 01:56 Racordarea furtunului de intrare a presiunii de aer · 02:34 Tensiunea și frecvența controllerului alimentatorului de șuruburi · 04:16 Pornirea alimentării principale a mașinii
Observații: Controllerul bolului vibrant este setat din fabrică. Pot fi ajustate doar tensiunea (U) și frecvența (F) – nu atingeți nimic altceva de pe acel controller (a se vedea videoclipul 9).
Observații: Apăsați Resetare după pornire pentru ca alarma să se șteargă și capul să revină la origine, apoi apăsați din nou Resetare înainte de a opri alimentarea.
Video 9 — Recapitulare hardware: controllerul alimentatorului, clemele de fixare, camera și motorul de antrenare (8:12)
Momente cheie: 01:37 Schimbarea limbii de afișare · 02:09 Începerea cablării la panoul din spate · 02:22 Conectarea furtunului de admisie principală a aerului · 03:27 Reglarea controllerului bolului vibrant (U/F) · 04:25 Cilindrul de fixare pe modulul LED
Observații: Tubul de aer trebuie să treacă prin senzor înainte de a ajunge la cap – dacă este tras pe lângă senzor, mașina nu poate vedea sosirea șurubului.
Observații: Tensiunea și frecvența controllerului alimentatorului au fost setate înainte de livrare; modificarea lor este cea mai frecventă cauză pentru care șuruburile nu mai sunt alimentate uniform.
Comutați controllerul pe engleză, setați parametrii impliciți, adaptați dispozitivul la dimensiunea modulului și creați un program cu nume.
Video 2 — Comutați controllerul pe engleză și setați primii parametri ai programului (9:25)
Momente cheie: 00:06 Deschideți Meniul 4 pentru setarea limbii · 00:29 Comutați controllerul pe limba engleză · 04:37 Introduceți 1 pentru a fixa produsul · 05:14 Aliniați cursorul roșu la centrul găurii de șurub · 05:49 Înregistrați prima coordonată cu tasta Location
Observații: Intrarea în meniul de limbă se face cu aceeași combinație de taste pe orice ZM500: Stop + Meniul 1, apoi Meniul 4.
Observații: Produsul trebuie fixat înainte de a învăța orice coordonată, altfel fiecare poziție înregistrată este greșită.
Video 3 — Adaptați dispozitivul la dimensiunea modulului LED și creați un program cu nume (12:13)
Momente cheie: 00:06 Slăbiți șuruburile pentru a muta dispozitivul cilindrului · 02:18 Deschideți Meniul 3 pentru a fixa modulul · 03:41 Începeți crearea unui program nou · 05:22 Schimbați metoda de introducere pentru numele programului · 07:57 Setați lungimea de urmărire la zero
Observații: Dimensiunea maximă a produsului pentru ZM500 este L500 × W500 mm; dispozitivul cilindrului poate fi mutat oriunde în acest gabarit.
Observații: Dacă modulul nu este plat înainte de fixare, coordonatele preluate ulterior vor fi deplasate cu valoarea înclinării modulului.
Video 10 — Pregătiți deșurubarea: fixați, schimbați duza și porniți un program (8:20)
Momente cheie: 00:06 Începeți scoaterea șuruburilor din placă · 00:53 Reglați dispozitivul cu cilindrul fixat · 03:59 Începeți schimbarea duzei pentru deșurubare · 06:06 Instalați tubul de aer înainte de a scoate șuruburile · 07:24 Schimbați metoda de introducere pentru a tasta numele produsului
Observații: Dacă piesa de deșurubare nu se așază, slăbiți micul șurub de pe suport în loc să forțați piesa – forțarea deformează bitul.
Observații: Reglarea cilindrului după fixare este ceea ce împiedică deplasarea produsului în timp ce șuruburile sunt scoase.
Găsiți fiecare gaură de șurub prin camera CCD, înregistrați-o cu mânerul, copiați în bloc modelele identice de găuri, apoi calibrați camera față de cap.
Video 4 — Programare partea 1: fixați modulul și învățați fiecare gaură de șurub cu camera CCD (17:07)
Momente cheie: 00:32 Eliberați fixarea cilindrului cu resetare · 01:55 Schimbați valoarea opțiunii 5 pentru fixare · 02:53 Introduceți comanda de extragere a șuruburilor · 09:07 Centrați cursorul pe prima gaură de șurub · 14:00 Verificați din nou și corectați coordonatele stocate
Observații: Dacă coordonatele unei găuri sunt deplasate, șurubul nu poate fi înșurubat sau deșurubat corect – reticulul trebuie să fie în centrul găurii, nu la marginea ei.
Observații: Pentru modulele LED, scoateți sau ridicați masca atunci când aceasta acoperă găurile; video 5 arată scurtătura de a învăța coordonatele dintr-un modul care are deja șuruburi.
Video 5 — Programare rapidă: copiați un tipar de șuruburi pe secțiunea identică (8:02)
Momente cheie: 00:43 Prezentați metoda de copiere a coordonatelor · 02:14 Deplasați CCD la prima gaură de șurub din rândul inferior · 04:00 Apăsați 1 pentru a selecta opțiunea de copiere · 05:59 Copiați coordonatele superioare sub linia 39 · 07:09 Recentrați fiecare coordonată de șurub copiată
Observații: Copierea în bloc funcționează doar când a doua zonă are același pas al găurilor ca prima – modelele neregulate trebuie învățate gaură cu gaură (videoclipul 13).
Observații: Chiar și o copiere corectă necesită o verificare vizuală: o gaură cu decalaj înseamnă un șurub care nu va intra.
Video 6 — Calibrați camera CCD față de cap (7:42)
Momente cheie: 01:00 Deschideți Menu 4 pentru calibrare · 01:45 Calibrați distanța dintre cameră și cap · 04:39 Găuriți marcajul cu ambele butoane · 05:58 Localizați marcajul găurit cu CCD · 07:15 Apăsați Enter pentru a confirma calibrarea
Observații: Recalibrați ori de câte ori camera a fost demontată sau lovită, când duza a fost schimbată sau când poziția de asamblare pare inexactă – scopul întregii calibrări este de a restabili distanța dintre cameră și cap.
Observații: O duză îndoită sau deformată necesită de asemenea calibrare după înlocuire.
Video 11 — Învățați coordonatele cu mânerul: viteze, miră și tasta de înregistrare (15:16)
Momente cheie: 00:01 Începeți învățarea coordonatelor șuruburilor · 00:38 Reglați focalizarea camerei pentru o imagine clară · 01:11 Treceți pe viteză lentă lângă gaura șurubului · 01:52 Înregistrați prima coordonată cu tasta 1 · 13:01 Introduceți instrucțiunea de extragere a șuruburilor
Observații: Apăsarea tastei 1 de mai multe ori la rând înregistrează coordonate duplicate – o apăsare, o gaură.
Observații: Aceeași procedură de coordonate este folosită pentru montaj și pentru extragere; modul se setează mai târziu, în parametri, nu în timpul învățării.
Video 13 — Înregistrați toate coordonatele găurilor și copiați un bloc de coordonate pe secțiunea următoare (11:09)
Momente cheie: 01:03 Apăsați 1 pentru a înregistra coordonata · 02:54 Demonstrați copierea în lot a coordonatelor șuruburilor · 03:50 Alegeți opțiunea de copiere în Menu 1 · 05:48 Realiniați coordonatele copiate la centrele șuruburilor · 07:59 Demonstrați operația greșită care duplică coordonatele
Observații: Copierea în bloc nu este valabilă pentru modele neregulate de găuri – dacă pasul diferă, învățați găurile individual.
Observații: Când copiați, verificați dacă distanța dintre puncte la destinație corespunde celei din sursă înainte de a accepta.
Setați înălțimea axei Z, alegeți modul adâncime sau modul cuplu, setați limita de durată de viață a bitului, verificați parametrii implicite și rulați programul – inclusiv cum să săriți un șurub după o alarmă.
Video 7 — Setați înălțimea de montaj a axei Z și alegeți modul adâncime sau modul cuplu (10:49)
Momente cheie: 00:22 Coborâți lent axa Z la suprafață · 02:27 Editați în bloc toate înălțimile axei Z · 04:02 Selectați modul adâncime în Menu 4 · 06:00 Reporniți mașina pentru a aplica modul · 07:45 Porniți de la valoarea de cuplu 0,03
Observații: Modul adâncime oprește înșurubătorul când senzorul detectează coloana telescopică; modul cuplu îl oprește când se atinge cuplul setat. Nu combinați niciodată cele două setări în același program.
Observații: Presorul alb trebuie să atingă doar suprafața LED – apăsarea lui în jos modifică înălțimea pe care tocmai ați înregistrat-o.
Video 8 — Rulați programul și săriți un șurub după o alarmă de adâncime (13:33)
Momente cheie: 01:18 Deschideți pagina 2, opțiunea 7, în Menu 3 · 01:37 Setați opțiunea cinci pe 1 pentru fixarea cilindrică · 02:20 Comutați mișcarea camerei pe mișcarea de găurire · 04:37 Citiți lumina senzorului pentru a găsi oprirea la găurire · 07:32 Rotiți rigla telescopică pentru a seta adâncimea de strângere
Observații: O anomalie de adâncime înseamnă că șurubul nu a fost strâns la adâncimea setată – mașina se oprește în loc să îl înșurubeze mai departe. Sărirea este sigură pentru acel șurub, dar marcați-l pentru reverificare.
Observații: Nu lăsați un șurub sărit neînregistrat: placa livrată clientului nu trebuie expediată cu un șurub slăbit.
Video 12 — Limita de durată de viață a burghiului, testul motorului și punctul de referință CCD (13:23)
Momente cheie: 00:00 Setați limita de durată de viață a burghiului · 05:27 Deschideți Menu 4 cu Stop plus Menu 1 · 06:25 Selectați modul adâncime introducând 1 · 08:36 Ajustați valoarea de cuplu în opțiunea patru · 09:52 Opriți alimentarea după setarea parametrului de cuplu
Observații: Contorul de durată de viață a burghiului este un memento, nu o măsurătoare: mașina nu poate vedea uzura. Inspectați burghiul când apare alarma.
Observații: Alegerea referinței greșite (cameră versus duză) este o cauză frecventă pentru care coordonatele învățate ajung brusc deplasate față de centru.
Video 17 — Referință pentru parametrii impliciți: montaj versus extragere (3:01)
Momente cheie: 00:08 Setați parametrul de viteză de urmărire · 00:51 Activați setarea de detectare a șuruburilor · 01:22 Închis blochează șuruburile, deschis extrage · 02:32 Măriți înălțimea de extragere la 15 sau 20 · 02:49 Activați comutatorul de extragere a șuruburilor
Observații: Comutatorul de deșurubare trebuie introdus ca 1 pentru a deșuruba șuruburile și 0 pentru a le înșuruba – o valoare greșită este motivul obișnuit pentru care o rundă de deșurubare nu face nimic.
Observații: Verificați înălțimea de extragere față de produs înainte de fiecare execuție de extragere: dacă este prea mică, capul lovește modulul.
Video 18 — Montaj în modul cuplu: coloana telescopică și valoarea de cuplu (4:40)
Momente cheie: 00:00 Deșurubați coloana telescopică din senzor · 00:53 Selectați 0 pentru modul cuplu · 01:15 Deschideți opțiunea 7 din setările de lot inteligent · 02:32 Reduceți parametrul de cuplu la 0,04 · 03:33 Apăsați OK pentru a salva parametrii
Observații: 0,15 N·m este deja o valoare mare pentru aceste șuruburi; creșteți treptat de la un cuplu mic, în loc să porniți de la o valoare mare.
Observații: În modul Cuplu constant senzorul de adâncime trebuie să rămână nedeclanșat, altfel mașina se oprește înainte de a se atinge cuplul.
Schimbați capul pentru deșurubare, rulați deșurubarea de la cursor, reblocați șuruburile după aceea, convertiți un program de deșurubare înapoi la asamblare și reconstruiți coordonatele după schimbarea dispozitivului.
Video 14 — Setați înălțimea axei Z, apoi rulați deșurubarea de la cursor (6:09)
Momente cheie: 00:09 Setați coordonatele axei Z pentru asamblare · 02:27 Introduceți valoarea înălțimii axei Z: 68,6 mm · 03:11 Testați un șurub în modul pas cu pas · 04:32 Setați timpul maxim de blocare la 0,5 pentru deșurubare · 05:30 Rulați de la cursor pentru a deșuruba șuruburile rămase
Observații: Duza trebuie să stea puțin deasupra suprafeței LED, fără să apese pe ea – driverul mai are cursă când coboară.
Observații: Rularea de la cursor continuă de la coordonata curentă, așa că o poziție greșită a cursorului înseamnă că mașina pornește de la șurubul greșit.
Video 15 — Reblocare după deșurubare și schimbarea pieselor alimentatorului pentru o altă dimensiune de șurub (9:00)
Momente cheie: 00:09 Schimbați duza · 00:42 Ridicați dispozitivul și introduceți burghiul · 01:42 Înlocuiți tubul de aer al transportorului de șuruburi · 05:34 Înlocuiți piesele alimentatorului pentru noua dimensiune a șurubului · 07:30 Instalați pista pentru șuruburile M1.0
Observații: Un tub de aer care nu este împins până la capăt este o cauză clasică pentru care șuruburile nu ajung la cap.
Observații: Schimbarea dimensiunii șurubului înseamnă schimbarea împreună a pieselor alimentatorului și a bitului – un bit nepotrivit deteriorează atât capul șurubului, cât și bitul.
Video 16 — Convertiți un program de deșurubare înapoi la asamblare (15:49)
Momente cheie: 00:07 Schimbați timpul de blocare la 1,5 secunde · 01:15 Opriți modul de deșurubare · 03:56 Copiați programul în controller · 07:33 Introduceți înălțimea axei Z: 60,8 · 14:46 Rulați de la cursor pentru șuruburile rămase
Observații: Asamblarea și deșurubarea împart lista de coordonate, dar nu și sincronizarea: timpul de deșurubare și timpul de blocare se setează separat.
Observații: Nu mișcați cilindrul de fixare în sus și în jos prea repede – acesta deplasează produsul și coordonatele învățate nu mai corespund.
Video 19 — Reconstruiți coordonatele după schimbarea dispozitivului și continuați rularea (13:22)
Momente cheie: 00:15 Dezactivați modul de deșurubare · 00:48 Coordonatele s-au deplasat după adăugarea dispozitivului · 02:18 Selectați opțiunea 9 pentru a învăța offsetul · 09:12 Creșteți cuplul de la 0,04 la 0,045 · 12:45 Rulați de la cursor pentru a finaliza asamblarea
Observații: Adăugarea sau mutarea dispozitivului schimbă poziția produsului, deci coordonatele învățate anterior nu mai sunt valabile – reînvățați în loc să ajustați o singură gaură.
Observații: Un test în modul pas cu pas la primul șurub confirmă programul reconstruit înainte de rularea automată.
Tot ce urmează provine din specificația produsului și din videoclipurile de instruire. Verificați-le înainte de primul șurub și după orice schimbare de produs, dimensiune a șurubului sau dispozitiv.
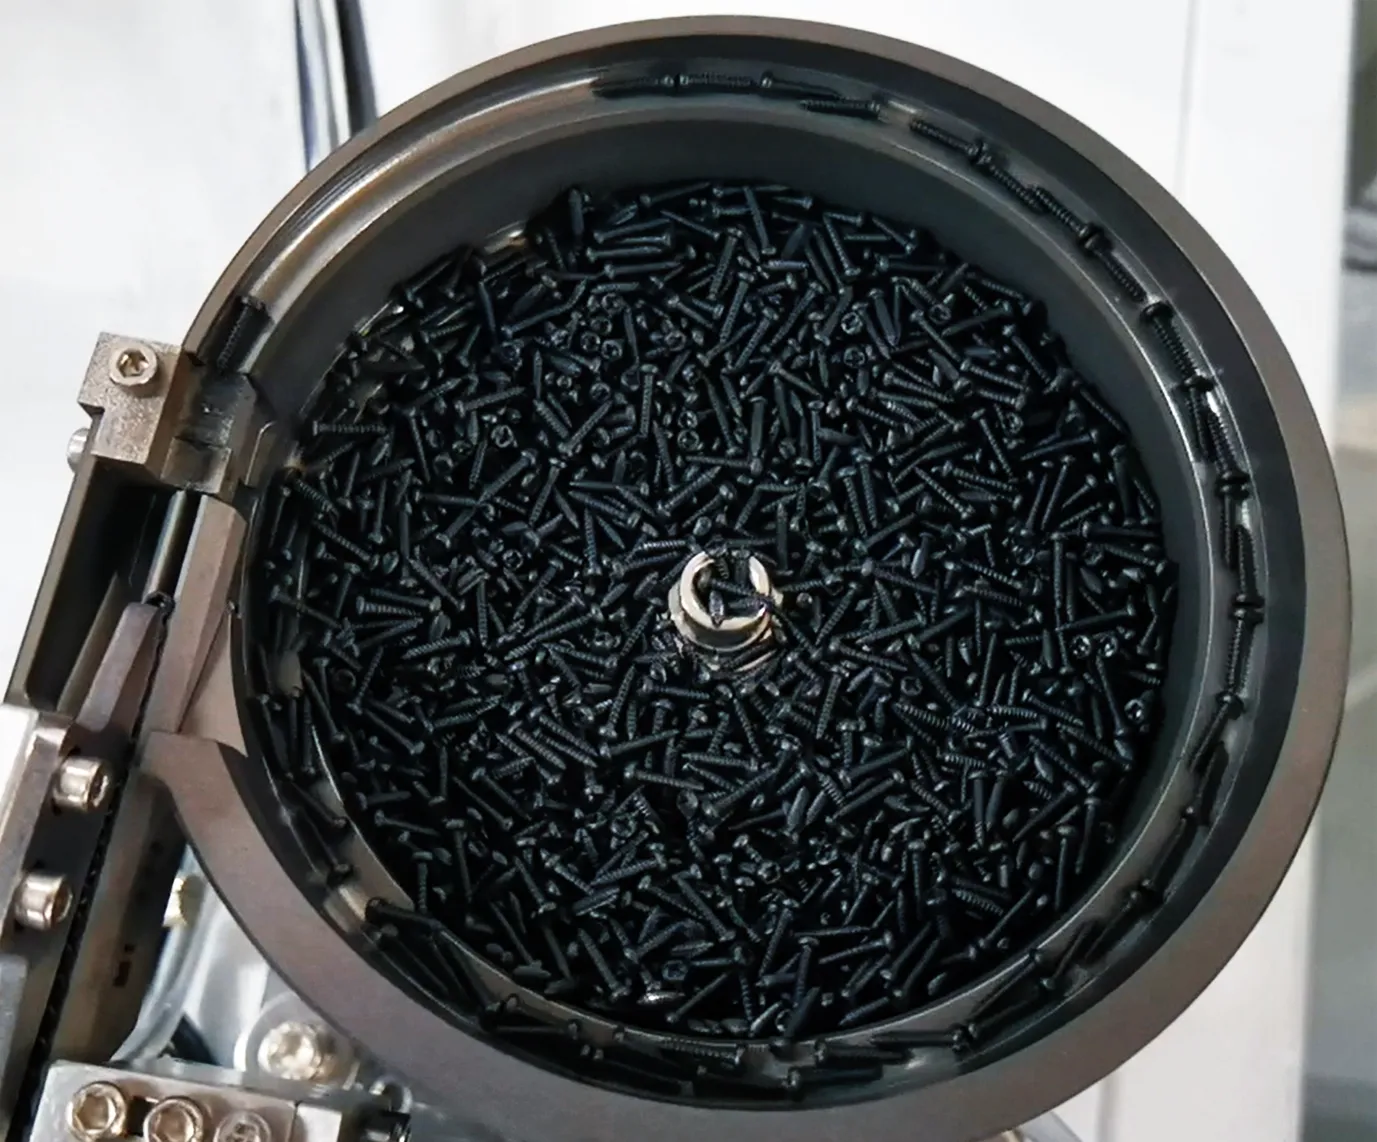
Observații: ZM500 memorează până la 1.000 de programe, așa că păstrarea unui program pentru fiecare produs este cea mai rapidă cale de schimbare a producției: rechemare, fixare, rulare.
Numerele videoclipurilor sunt identice cu numerele Part de pe YouTube. Folosiți acest tabel pentru a decide de ce videoclip aveți nevoie înainte de a începe vizionarea.
| Video | Fază | Temă | Puteți face acest lucru ulterior |
|---|---|---|---|
| Video 1 | Phase 1 | Turul hardware: alimentare, cabluri de semnal, aer, alimentator și panou de comandă | Identificați fiecare componentă a ZM500 și realizați corect conexiunile electrice, de semnal și pneumatice. |
| Video 2 | Phase 2 | Comutați controllerul pe engleză și setați primii parametri ai programului | Deschideți meniurile de parametri, schimbați limba interfeței și introduceți valorile implicite de care are nevoie ZM500 înainte de a învăța un program. |
| Video 3 | Phase 2 | Adaptați dispozitivul la dimensiunea modulului LED și creați un program cu nume | Deplasați clemele pneumatice și blocurile de sprijin pentru a se potrivi modulului, apoi salvați lucrarea sub propriul nume de program. |
| Video 4 | Phase 3 | Programare, partea 1: fixați modulul și învățați fiecare gaură de șurub cu camera CCD | Înregistrați coordonatele găurilor de șurub una câte una, folosind reticulul camerei și tastele mânerului. |
| Video 5 | Phase 3 | Programare rapidă: copiați un model de șuruburi pe secțiunea identică | Reduceți timpul de programare copiind un bloc de coordonate deja învățat pe o a doua zonă identică a aceluiași produs. |
| Video 6 | Phase 3 | Calibrați camera CCD față de cap | Învățați mașina unde se află camera față de duză, astfel încât fiecare coordonată învățată să cadă exact pe gaura șurubului. |
| Video 7 | Phase 4 | Setați înălțimea de asamblare a axei Z și alegeți modul Detectarea adâncimii sau modul Cuplu constant | Setați înălțimea la care se înșurubează șurubul și înțelegeți diferența dintre modul Detectarea adâncimii și modul Cuplu constant. |
| Video 8 | Phase 4 | Rulați programul și săriți un șurub după o alarmă de adâncime | Finalizați setul de parametri, rulați programul și remediați alarmele pe care le generează ZM500 în timpul rulării. |
| Video 9 | Phase 1 | Recapitulare hardware: controllerul alimentatorului, clemele, camera și motorul șurubelniței | O a doua trecere, mai detaliată, prin componente – utilă când verificați o conexiune de care nu sunteți sigur. |
| Video 10 | Phase 2 | Pregătiți deșurubarea: fixați, schimbați duza și porniți un program | Treceți mașina de la înșurubare la deșurubare și confirmați că produsul stă plan înainte de a înregistra ceva. |
| Video 11 | Phase 3 | Învățați coordonatele cu mânerul: viteze, reticul și tasta de înregistrare | Folosiți corect mânerul de comandă – schimbarea vitezei, tastele de deplasare X/Y și regula unei singure apăsări pentru înregistrarea unei găuri. |
| Video 12 | Phase 4 | Limita de durată de viață a burghiului, testul motorului și punctul de referință CCD | Setați contorul de durată de viață a burghiului și știți ce tastă de recuperare să folosiți pentru fiecare alarmă. |
| Video 13 | Phase 3 | Înregistrați toate coordonatele găurilor și copiați în bloc un bloc pe secțiunea următoare | Completați un set complet de coordonate și copiați un interval de coordonate pe numerele de serie următoare. |
| Video 14 | Phase 5 | Setați înălțimea axei Z, apoi rulați deșurubarea de la cursor | Setați referința de înălțime pentru asamblare și porniți o rulare automată de deșurubare din poziția curentă. |
| Video 15 | Phase 5 | Reblocare după deșurubare și schimbarea pieselor alimentatorului pentru o altă dimensiune de șurub | Reînșurubați șuruburile după o rulare de deșurubare și convertiți alimentatorul și capul pentru o altă dimensiune de șurub. |
| Video 16 | Phase 5 | Convertiți un program de deșurubare înapoi la asamblare | Refolosiți un program creat pentru deșurubare, astfel încât să înșurubeze șuruburi în loc să le scoată. |
| Video 17 | Phase 4 | Referință pentru parametrii impliciti: asamblare versus deșurubare | Citiți ecranul parametrilor impliciti și știți care valori sunt pentru înșurubare și care pentru deșurubare. |
| Video 18 | Phase 4 | Asamblare în modul Cuplu constant: coloana telescopică și valoarea cuplului | Rulați mașina în modul cuplu – senzorul nu este declanșat, cuplul crește treptat până când șurubul este strâns. |
| Video 19 | Phase 5 | Reconstruiți coordonatele după schimbarea dispozitivului și continuați rularea | Recuperați un program ale cărui coordonate nu mai corespund produsului după ce dispozitivul a fost schimbat. |
Simptomele în ordinea în care le raportează operatorii, cu videoclipul și momentul care tratează fiecare dintre ele. Comunicați numărul videoclipului și momentul când contactați inginerii noștri – economisiți un schimb de întrebări.
| Simptom sau alarmă | Cauza cea mai probabilă | Ce trebuie făcut | Video |
|---|---|---|---|
| Șuruburile nu mai sunt alimentate, niciun șurub la cap | Șurub blocat în tubul de livrare sau tubul nu este împins până la capăt în racordul său | Apăsați clema albă și împingeți tubul de aer complet până la capăt în racord, verificați pista alimentatorului, apoi reluați | 15 |
| Alimentatorul vibrează, dar nu ies șuruburi | Tensiunea sau frecvența bolului vibrant a fost modificată | Restabiliți U și F la valorile din fabrică – doar U și F sunt reglabile pe acel controller | 9 |
| Mașina declanșează alarme după un număr stabilit de șuruburi | Contorul de durată de viață a burghiului a atins limita | Verificați vârful; dacă este încă în stare bună, măriți limita în setarea duratei de viață a vârfului | 12 |
| Alarmă de patinare / filet deteriorat | Șurubul nu este așezat complet, vârful este uzat sau acționarea a fost întreruptă | Desprindeți șurubul blocat la cap; dacă șurubul este deja înșurubat, apăsați Start, dacă nu, folosiți comutatorul de test al motorului | 12 |
| Alarmă de adâncime anormală în timpul ciclului | Șurubul nu a atins adâncimea setată | Apăsați Start o dată pentru a sări peste acel șurub și a continua; marcați șurubul sărit pentru verificare ulterioară | 8 |
| Șuruburi strânse, dar încă slabe în modul cuplu | Cuplu prea mic sau coloana telescopică este detectată de senzor | Înșurubați coloana în jos astfel încât senzorul să nu fie declanșat, apoi măriți cuplul pas cu pas și testați | 18 |
| Șuruburile cad excentric | Coordonata nu este centrată sau punctul de referință al camerei/duzei este greșit | Recentrați reticulul și apăsați Location; verificați setarea punctului CCD | 4 / 12 |
| Toate coordonatele sunt greșite după schimbarea dispozitivului | Poziția produsului s-a deplasat odată cu dispozitivul | Refaceți lista de coordonate pentru noua poziție, apoi rulați de la cursor | 19 |
| Ciclul de deșurubare nu face nimic | Modul de deșurubare nu este activat | Setați modul de deșurubare la 1 (0 înșurubează, 1 deșurubează) | 17 |
| Capul de deșurubare lovește produsul | Înălțimea de deșurubare este setată prea jos | Măriți înălțimea de deșurubare – în videoclip se folosesc 15 sau 20 când capul atinge | 17 |
| Capul se lovește sau cade pe produs | Alimentarea a fost oprită fără revenire la origine | Apăsați Reset înainte de a opri alimentarea, de fiecare dată | 1 / 2 |
| Mașina nu se mișcă după pornire | Alarmă declanșată la pornire | Apăsați butonul de resetare – capul revine la origine și alarma se șterge | 2 |
Piesele pe care le veți înlocui în timpul funcționării normale și locul unde este demonstrată fiecare înlocuire. Modificarea dimensiunii șurubului implică schimbarea simultană a trei piese ale alimentatorului și a vârfului.
| Partea | Când se înlocuiește sau se verifică | Demonstrat în |
|---|---|---|
| Driver bit | La limita de durată de viață setată în controller sau de îndată ce capetele șuruburilor încep să patineze | 12 |
| Duză (montaj) | Când duza este lovită, deformată sau nu ține șurubul drept | 1, 10 |
| Piesă pentru deșurubare | Se montează pentru lucrările de deșurubare și se demontează pentru montaj | 10, 15 |
| Piese ale alimentatorului pentru dimensiunea șurubului | Ori de câte ori se schimbă dimensiunea șurubului – M0.8, M1.0 și M1.7 necesită piese proprii | 15 |
| Tub de alimentare cu aer | Când un șurub nu mai ajunge la cap; reașezați tubul până la fundul racordului | 15 |
| Blocuri de sprijin și poziția de fixare | La fiecare schimbare de produs | 3, 10 |
| Calibrarea cameră–cap | După demontarea sau lovirea camerei ori după orice schimbare a duzei | 6 |
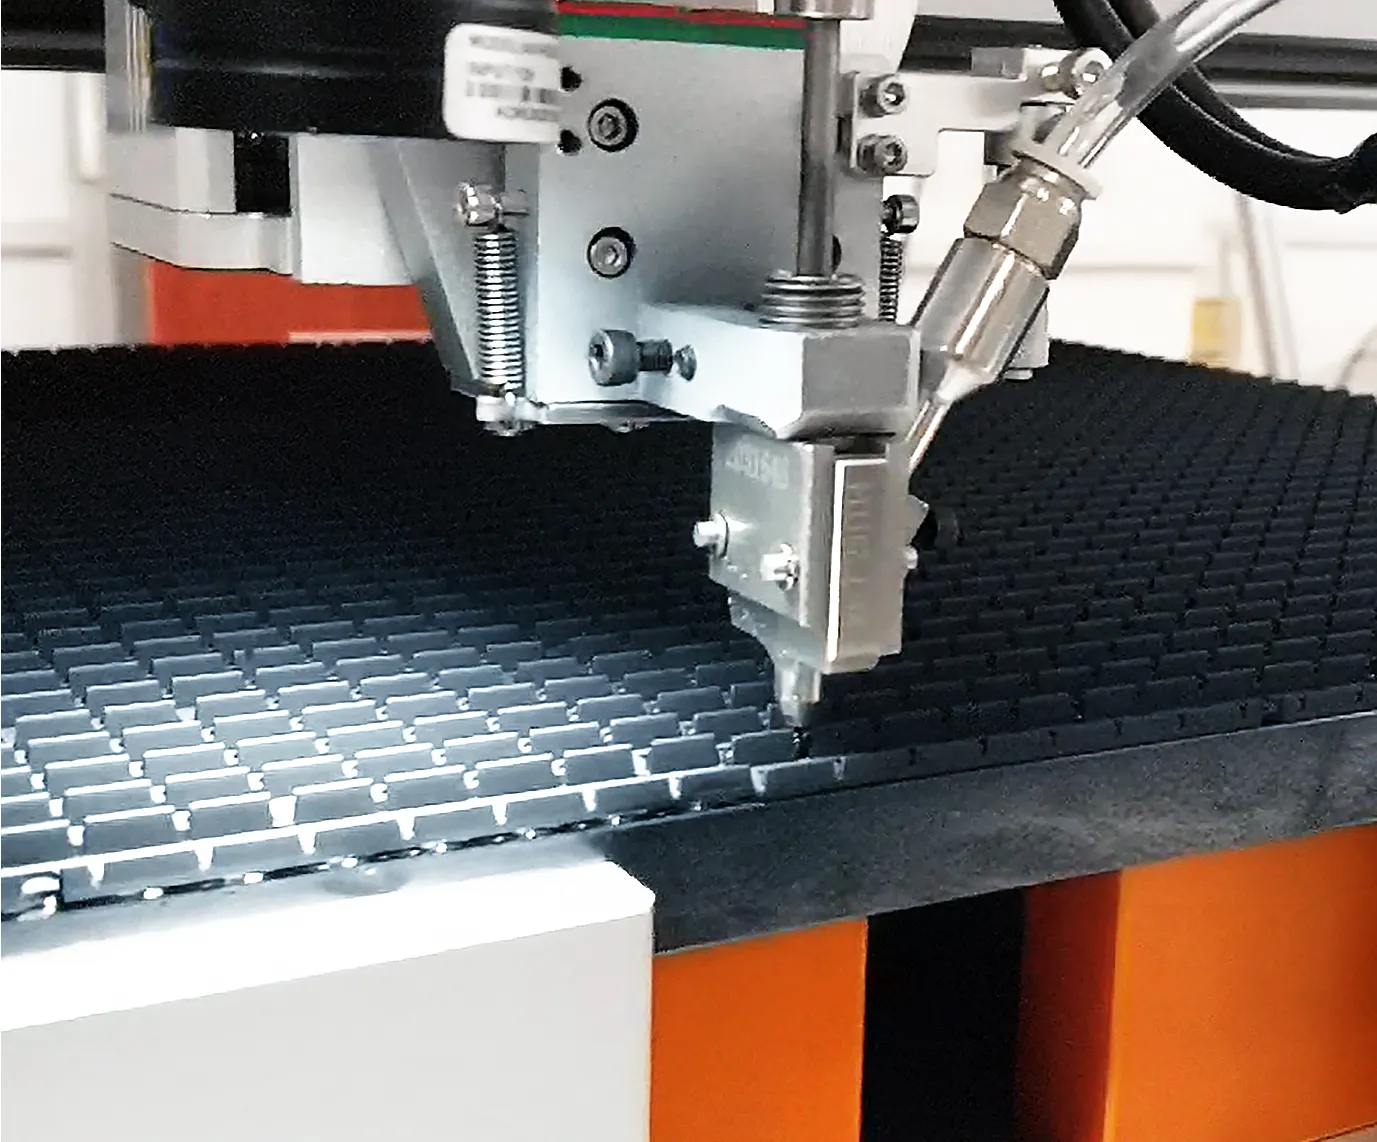
ZM500 folosește aceleași coordonate și același portal pentru montaj și pentru deșurubare. Se schimbă patru lucruri, iar toate patru sunt prezentate în video 10–19.
Observații: După un ciclu de deșurubare, strângeți la loc șuruburile cu duza de montaj (video 15) și verificați întotdeauna vârful înainte de a înșuruba din nou un model complet.
Valorile publicate pe pagina de produs ZM500 – folosiți-le pe acestea, nu valorile pe care le rețineți de la o mașină mai veche.
| Articol | Specificație | Articol | Specificație |
|---|---|---|---|
| Model | ZM500 | Specificația șurubului | M0.8–M1.7 |
| Număr de axe | 3+1 axe (axa Y auxiliară) | Precizie de poziționare | ±0,025 mm |
| Repetabilitate | ±0,025 mm | Dimensiunea produsului compatibil | L500 × W500 mm |
| Eficiența înșurubării | 0,9–1,2 s pe șurub | Acționări simultane | 1 (acționare electrică servo) |
| Cursă efectivă (X/Y/Z) | 520 × 520 × 100 mm | Dimensiuni gabaritice | 960 × 900 × 750 mm |
| Greutatea mașinii | Aprox. 110 kg | Metodă de comandă | Placă de comandă + mâner |
| Alimentare electrică | AC 220V, 50 Hz | Presiune de lucru a aerului | 0,55–0,65 MPa |
| Metodă de alimentare | Cu suflare (pneumatic) | Feeder type | Bol vibrant de precizie |
| Stocarea programelor | 1,000 de programe | Afișaj | Ecran tactil |
| Metoda de aliniere | Asistat de cameră | Modul dispozitivului de fixare | individual |
| Funcții de alarmă | Patinare, alimentare anormală | Detectarea adâncimii | Modul senzor integrat |
Aceste răspunsuri folosesc aceleași numere de video și aceleași momente din video ca seria ZM500 în 19 părți de mai sus.
Această mașinăMașina de strângere și deșurubare a șuruburilor JHIMS ZM500Mașină cu trei axe pentru înșurubarea și deșurubarea șuruburilor M0.8–M1.7 pe module LED de până la 500 × 500 mm.Deschideți → ÎnșurubareMașină verticală JHIMS BL18 cu 4 axe pentru înșurubarea carcaselor de afișaj LEDMașină verticală de fixare cu patru axe pentru carcasele afișajelor LED, cu propriul curs de 19 videoclipuri.Deschideți →
 ÎnșurubareMașină de înșurubare de masă cu patru axe și suflare de aer JHIMS ZM320Mașină de birou cu patru axe pentru fixarea șuruburilor, care folosește același controller și alimentare cu suflare.Deschideți →
 Strângere șuruburiMașină de înșurubare de mare viteză pentru module LED 2P-LXS500Platformă de mare viteză pentru strângerea șuruburilor modulelor LED, destinată liniilor cu volum ridicat.Deschideți →
 Echipament auxiliar de linieMașină automată de dozare a adezivului JH-D900, de înaltă precizieMașină automată de dozare a adezivului, utilizată alături de fixare pe liniile de montaj ale modulelor LED și PCB.Deschideți →
 Automatizarea alimentăriiAlimentator vibrant pentru lentile DPS-2Alimentator automat cu bol vibrant pentru lentile, destinat liniilor SMT de tip pick-and-place.Deschideți →Other guideGhid video BL18Același format de instruire în 19 videoclipuri, aplicat mașinii BL18 de fixare a carcaselor afișajelor LED.Deschideți →
 Întrebări frecventeÎntrebări frecvente despre depanarea BL1853 de soluții simptom-video pentru BL18 – aceeași metodă de depanare folosită pe această pagină.Deschideți →
 Other guideGhid video R6-UFormatul video în 19 pași aplicat mașinii de marcare cu laser UV R6-U.Deschideți →
 Case studyStudiu de caz: Arabia SaudităUn producător de display-uri LED care a înlocuit șurubelnițele manuale cu o platformă automatizată de strângere a șuruburilor.Deschideți →
 Case studyInstalare în ArgentinaPunere în funcțiune și instruirea operatorilor pentru o mașină de fixare a carcaselor în America de Sud.Deschideți →
 AsistențăAsistență tehnicăDiagnosticare la distanță, piese de schimb și solicitări de service pentru mașinile JHIMS.Deschideți →
Trimiteți-ne o fotografie a ecranului controllerului sau textul alarmei și numărul videoclipului pe care îl urmați – inginerii noștri răspund în cel mult o zi lucrătoare.















