Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h
Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h

Alimentation vibrante à double fréquence contre simple fréquence, comparée sur la stabilité d’amplitude, la dérive selon la charge du bol, la qualité d’alignement et le rebut — plus trois vérifications pour votre propre lentille.

Une comparaison d’architectures d’entraînement pour l’alimentation de lentilles en CMS : pourquoi une fréquence fixe dérive avec la charge du bol, ce qu’apportent deux canaux indépendants à régulation PID, et comment vérifier la stabilité d’amplitude sur vos propres lentilles.
Un alimentateur vibrant à fréquence unique utilise un entraînement électromagnétique couplé à la fois au bol et à la piste. La bobine d'entraînement est accordée à une fréquence fixe, alignée sur la fréquence de résonance du système masse-ressort à un niveau de remplissage nominal.
Le système fonctionne bien à cette charge nominale. La limite apparaît dès que la charge change.
La conséquence pratique apparaît dans la routine de maintenance. Comme la bobine unique doit satisfaire à la fois le déplacement de la masse dans le bol et la tâche d’alignement sur la piste, le point de fonctionnement adapté à un remplissage de 50 % est déjà faux à 100 % et à 20 %.
L'opérateur apprend à compenser avec le bouton d'amplitude plutôt qu'avec l'outillage : il fait vibrer le bol fort quand il est plein, augmente à nouveau quand les lentilles se raréfient, et accepte une vitesse de pièce différente sur la piste dans chaque situation. Rien dans la machine n'enregistre le réglage utilisé : une même lentille peut donc être alimentée différemment le matin et le soir du même jour.

L'ensemble bol-piste est un système masse-ressort. Sa fréquence de résonance dépend de la masse :
Mais la fréquence d'entraînement est fixe. Comme la masse varie au fil du poste, le système s'écarte de la résonance, l'amplification mécanique chute et l'amplitude perd 15–30%. L'alimentation ralentit, l'orientation devient irrégulière et les opérateurs compensent en réajustant manuellement le contrôleur toutes les 1–3 heures. Ce n'est pas un défaut que l'on peut « régler » — il est inhérent au pilotage de deux fonctions couplées par une seule fréquence fixe.
La dérive est mesurable, pas théorique. À fréquence d'excitation fixe, l'amplification mécanique du système masse-ressort s'éloigne de son maximum dès que la masse évolue : un bol rempli à 80–90 % tourne à une amplitude inférieure d'environ 15–30 % à l'état réglé, et la perte est progressive plutôt qu'un décrochage brutal.
Sur une ligne de lentilles, cela se manifeste d'abord par une reprise plus lente sur la piste, puis par des prises manquées, et enfin par des opérateurs qui rajoutent des lentilles à la main pour maintenir la piste pleine — ce qui réintroduit la manipulation manuelle que l'alimentateur devait supprimer.

L’architecture à double fréquence sépare les deux fonctions d’alimentation en canaux électromécaniques indépendants :
Les moteurs sont mécaniquement découplés et électroniquement indépendants. Chaque canal dispose de son propre régulateur PID qui mesure et ajuste en continu la puissance pour tenir sa consigne d'amplitude. Lorsque la charge du bol change, le canal circulaire compense de lui-même — la piste d'alignement ne voit jamais la perturbation.
Le découplage change aussi le travail de l’opérateur. Le canal circulaire absorbe seul la variation de charge, si bien que le canal linéaire conserve la même consigne d’amplitude d’un bol plein à un bol presque vide ; la personne qui conduit la ligne change un programme, pas un réglage de molette.
En service, cela signifie que l'alimentateur peut tourner un poste complet sans réajustement, et qu'un programme validé à la réception reste celui qui produit encore, trois mois plus tard, le taux de rejet accepté — c'est ce qui rend les chiffres d'un accord d'alimentation reproductibles.
| Paramètre | Mono-fréquence | Double fréquence |
|---|---|---|
| Architecture d'entraînement | Un seul entraînement électromagnétique, bol et rail couplés | Deux entraînements indépendants, découplés mécaniquement |
| Contrôle | Réglage ouvert à fréquence fixe | Boucles PID indépendantes par entraînement |
| Sensibilité à la résonance | Élevé — variable selon la charge du bol | Faible — les perturbations de charge sont absorbées par la boucle du bol |
| Stabilité d'amplitude | Variation de 15–30 % selon le niveau de remplissage | < 5 % de variation |
| Régularité d'alimentation | Dérive de vitesse de ±15–25 % | Régularité de vitesse de ±3 % |
| Réglage par l'opérateur | Réajustez toutes les 1 à 3 heures | Fonctionnement sans surveillance pendant tout le poste |
| Orientation des lentilles | Se dégrade avec la dérive d’amplitude | Stable au point de prise |
| Tendance aux rejets | 2–5 % typique | <0,5 % |
Lisez les deux colonnes comme deux philosophies de contrôle plutôt que comme deux niveaux de prix. La colonne mono-fréquence décrit un système mécanique dont le comportement est figé à la mise en service puis laissé à la dérive sous la charge ; la colonne bi-fréquence décrit un système asservi dont le comportement est maintenu par des boucles de rétroaction.
Sur une ligne de lentilles qui tourne des mois sur une seule référence à volume modéré, la première solution peut suffire. Pour des lentilles mélangées, fines ou traitées, où une pièce rebutée coûte plus cher que l'étape d'alimentation elle-même, la seconde architecture est la moins coûteuse en coût total de possession.
Ces chiffres reflètent le comportement typique des deux architectures en service d’alimentation de lentilles CMS ; les valeurs réelles dépendent de la géométrie des lentilles et des conditions d’exploitation.

L’architecture vibratoire n’est pas un détail de conception abstrait — elle se répercute directement sur les résultats de production :
Pour un responsable de production, la chaîne se termine sur une seule question : la ligne peut-elle tourner sur un poste complet sans que quelqu'un surveille l'alimentateur ? Les systèmes monofréquence y répondent par un calendrier de réglages manuels ; les systèmes bifréquence y répondent par l’ingénierie de régulation.
La qualité d'alignement constitue la seconde moitié de l'argument. L'amplitude du canal linéaire détermine la vitesse à laquelle une lentille atteint le séparateur, et cette vitesse décide si la lentille arrive à plat et centrée ou légèrement tournée.
Une dérive de quelques pour cent est invisible sur une pièce imprimée mais visible sur une lentille : la buse d'aspiration aborde la surface optique selon un léger angle au lieu d'être d'aplomb. Maintenir l'amplitude à ±3 % garde la géométrie de présentation constante, et c'est pourquoi les taux de rejet publiés pour l'alimentation de lentilles à double fréquence restent sous 0,5 %, alors que les installations à fréquence unique rapportent généralement 2–5 %.
Le tableau ci-dessous transforme le choix d’architecture en décision de production. Il est volontairement rédigé sous forme de conditions et non de recommandation : comparez votre propre ligne à la colonne de gauche et lisez la ligne correspondante.
| Conditions de production | Mono-fréquence | Double fréquence |
|---|---|---|
| Un seul type de lentille, volume stable | utilisable au remplissage nominal | stable à tout niveau de remplissage |
| Le type de lentille change chaque semaine ou chaque jour | réajustement à chaque changement | rappel de programme par lentille |
| Budget de rebut inférieur à 1 % | 2–5 % typique | moins de 0,5 % spécifié |
| Postes sans surveillance | l'opérateur doit surveiller le niveau de remplissage | Fonctionnement sans surveillance sur tout le poste |
| Lentilles inférieures à 5 mm | l'orientation dérive avec l'amplitude | géométrie de présentation stable |
| Lentilles traitées ou fragiles | risque d'impact à remplissage élevé | canal de vrac plus doux, alignement séparé |
| Plusieurs voies sur une seule ligne | chaque voie réajustée séparément | boucles indépendantes par voie |
| Remontée des données vers le MES | saisie manuelle | Modbus TCP depuis l'automate |
| Rétrofit d’un bol vibrant existant | amélioration limitée | exige une nouvelle architecture d'entraînement |
| Horizon de décision | coût d'entrée le plus bas | coût total de possession le plus bas |

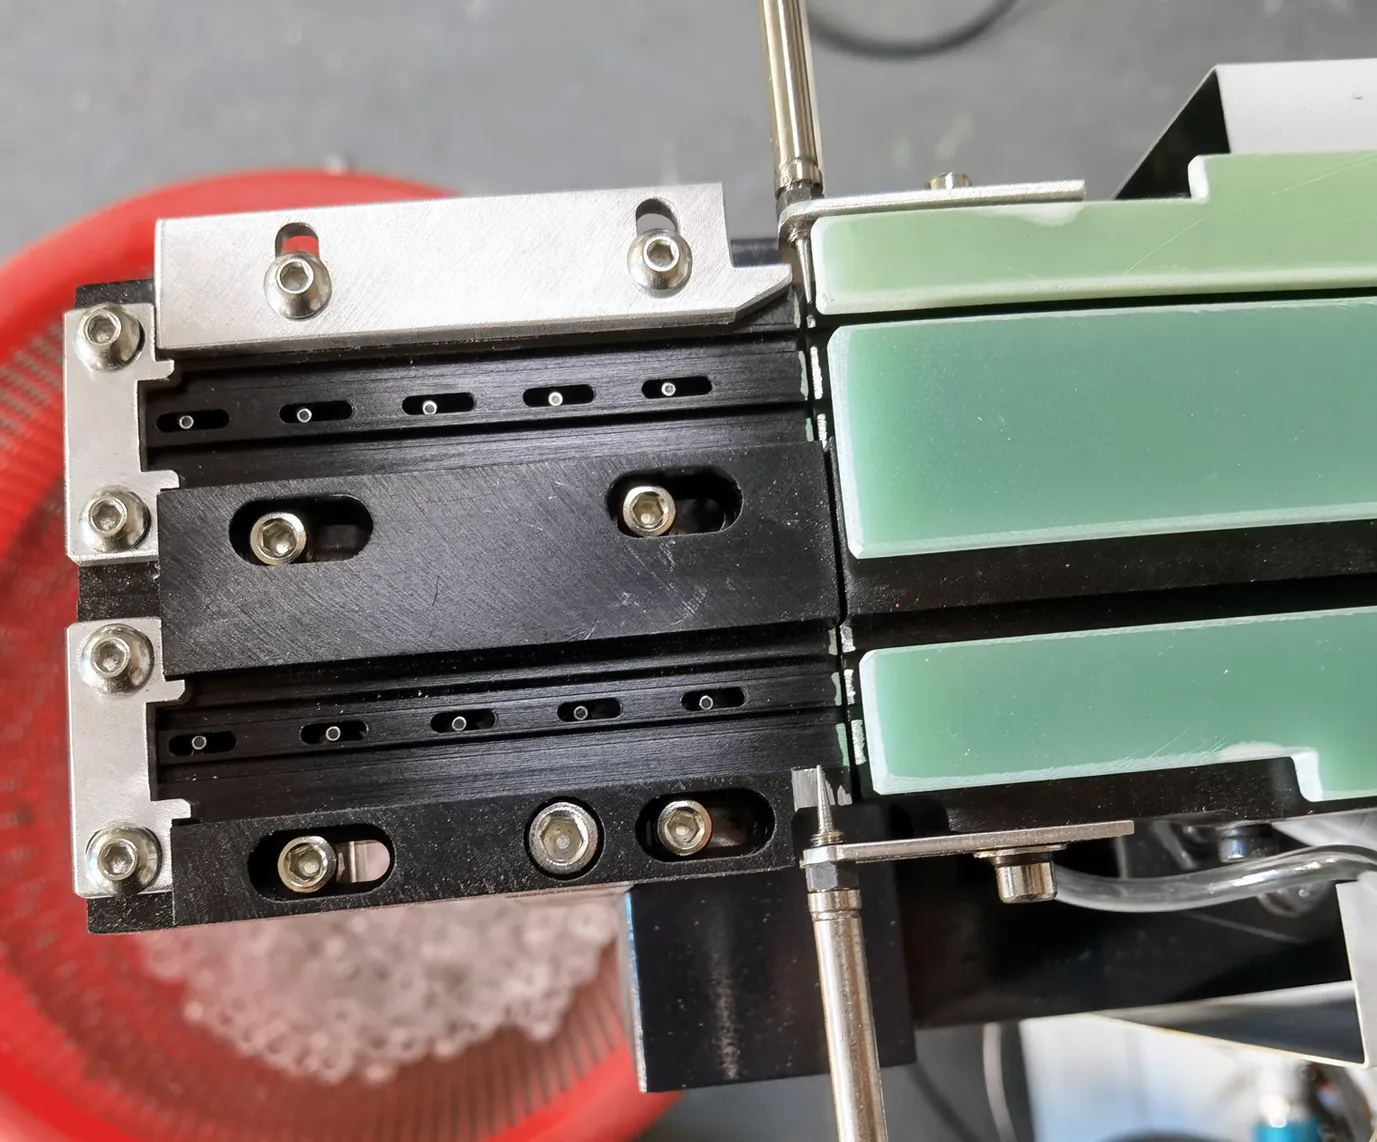
L'alimentateur vibrant de lentilles JHIMS DPS-2 applique cette architecture bi-fréquence à l'alimentation de lentilles CMS : un canal circulaire de 50–120 Hz pour le déplacement en masse et un canal direct de 100–200 Hz pour l'alignement de précision, chacun sous contrôle PID indépendant. Si vous pesez le passage du manuel à l'automatique, consultez le guide de décision manuel/automatique ; pour le diagnostic d'une unité déjà installée, le guide de dépannage DPS-2 couvre les symptômes les plus courants.
Voir l'architecture en fonctionnement : Bol vibrant pour machine de placement CMS — JHIMS sur YouTube, ou parcourez-en davantage sur le chaîne YouTube officielle de JHIMS. Des questions sur la géométrie de vos lentilles ? Contactez un ingénieur JHIMS sur WhatsApp.
La même architecture s'étend aux configurations multicanaux : chaque voie porte son propre bol et son canal linéaire, et chaque paire fait tourner sa propre paire de boucles PID ; ajouter une voie ne modifie donc pas le comportement des voies déjà en production. C'est ce qui permet à une ligne d'ajouter un second type de lentille sans perturber les chiffres d'acceptation du premier, et c'est pourquoi le DPS-2 se chiffre par canal et non par enveloppe machine.

Une comparaison d’alimentation ne devient utile que si elle peut être vérifiée sur votre propre pièce. Trois contrôles suffisent, et tous peuvent être réalisés pendant un essai sur échantillons sans rien acheter. Premièrement, mesurez l’amplitude à trois niveaux de remplissage — plein, à moitié et presque vide — et relevez la variation ; un système bifréquence doit rester dans quelques pour cent, tandis qu’un système monofréquence varie d’un pourcentage à deux chiffres.
Deuxièmement, faites tourner l'alimentateur (feeder) pendant un poste complet sans toucher au contrôleur et enregistrez les rejets : un système qui dérive affiche un nombre de rejets croissant dans les dernières heures du poste, symptôme classique d'un point de résonance désaccordé. Troisièmement, comptez les interventions manuelles : chaque fois qu'un opérateur recharge la piste à la main ou tourne un bouton d'amplitude, notez-le. Ce comptage par poste est le chiffre le plus parlant, car il représente exactement la main-d'œuvre que l'automatisation devait supprimer.
Nous réalisons ces contrôles sur les lentilles du client dans le cadre d'un test sur échantillons gratuit de 48 heures portant sur 500–800 lentilles, et nous communiquons le comportement de l'amplitude, la qualité d'orientation et le taux de rejet en même temps que le débit. Si votre lentille est revêtue, mince ou inférieure à 5 mm, demandez le relevé d'amplitude aux trois niveaux de remplissage plutôt qu'une valeur unique en charge nominale : c'est là que les architectures se distinguent.
 AssociésSpécifications complètes du DPS-2Spécifications complètes du DPS-2Voir le produit →
 ComplémentMachine de placement CMS Yamaha YSM10Machine de placement CMS modulaire compacte haute vitesse – 46 000 CPH, 96 alimentateurs, e-Vision + Side View.Voir le produit →
 Machine de placement CMS Yamaha YSM20RMachine de placement CMS modulaire de 95 000 CPH — s'associe aux lignes d'alimentation de lentilles DPS-2.Voir le produit →
 Inspection 3D de la pâte à braser (SPI)Détectez les défauts d'impression avant la refusion grâce à une inspection 3D à 100 % de la pâte.Voir le produit →
 Four de refusion R10Refusion à air chaud sans plomb avec un profil thermique stable pour les assemblages de lentilles.Voir le produit →
 Machine de dosage D900Dosage de précision pour les étapes de revêtement de protection et de collage des lentilles.Voir le produit →
 GuideAlimentation manuelle ou automatique des lentillesGuide de décision avec comparaison des coûts et analyse du retour sur investissement.Lire le guide →SupportGuide de dépannage DPS-2Procédures symptôme → cause → solution pour les problèmes d'alimentation courants.Lire le guide →
 FAQFAQ DPS-2 — 40 questions d’acheteursRéponses techniques, commerciales et après-vente au même endroit.Lire la FAQ →
 Guide d'achatComment choisir un alimentateur de lentilles SMT (2026)Un parcours d'achat en 8 étapes, une grille d'évaluation des fournisseurs et une comparaison double fréquence / simple fréquenceLire l'article →
 Étude de casÉtude de cas : ROI d'un alimentateur de lentilles pour ligne CMSÉvolution réelle des indicateurs : taux de défauts 12 %→0,3 %, UPH 900→3420, retour sur investissement en 7 moisLire l'article →
 GlossaireGlossaire de l'alimentation de lentilles CMSTerminologie de l'alimentation par vibration, de la régulation PID et des indicateurs UPH.Lire le glossaire →
Envoyez-nous le diamètre, la forme et l'UPH cible de vos lentilles : nos ingénieurs évalueront si l'alimentation bi-fréquence convient à votre ligne, avec une évaluation gratuite et une première réponse sous 12 heures ouvrées (lun–sam, 09:00–23:00 heure normale de Chine, UTC+8).















